Công nghệ tạo mẫu nhanh SLS là gì?
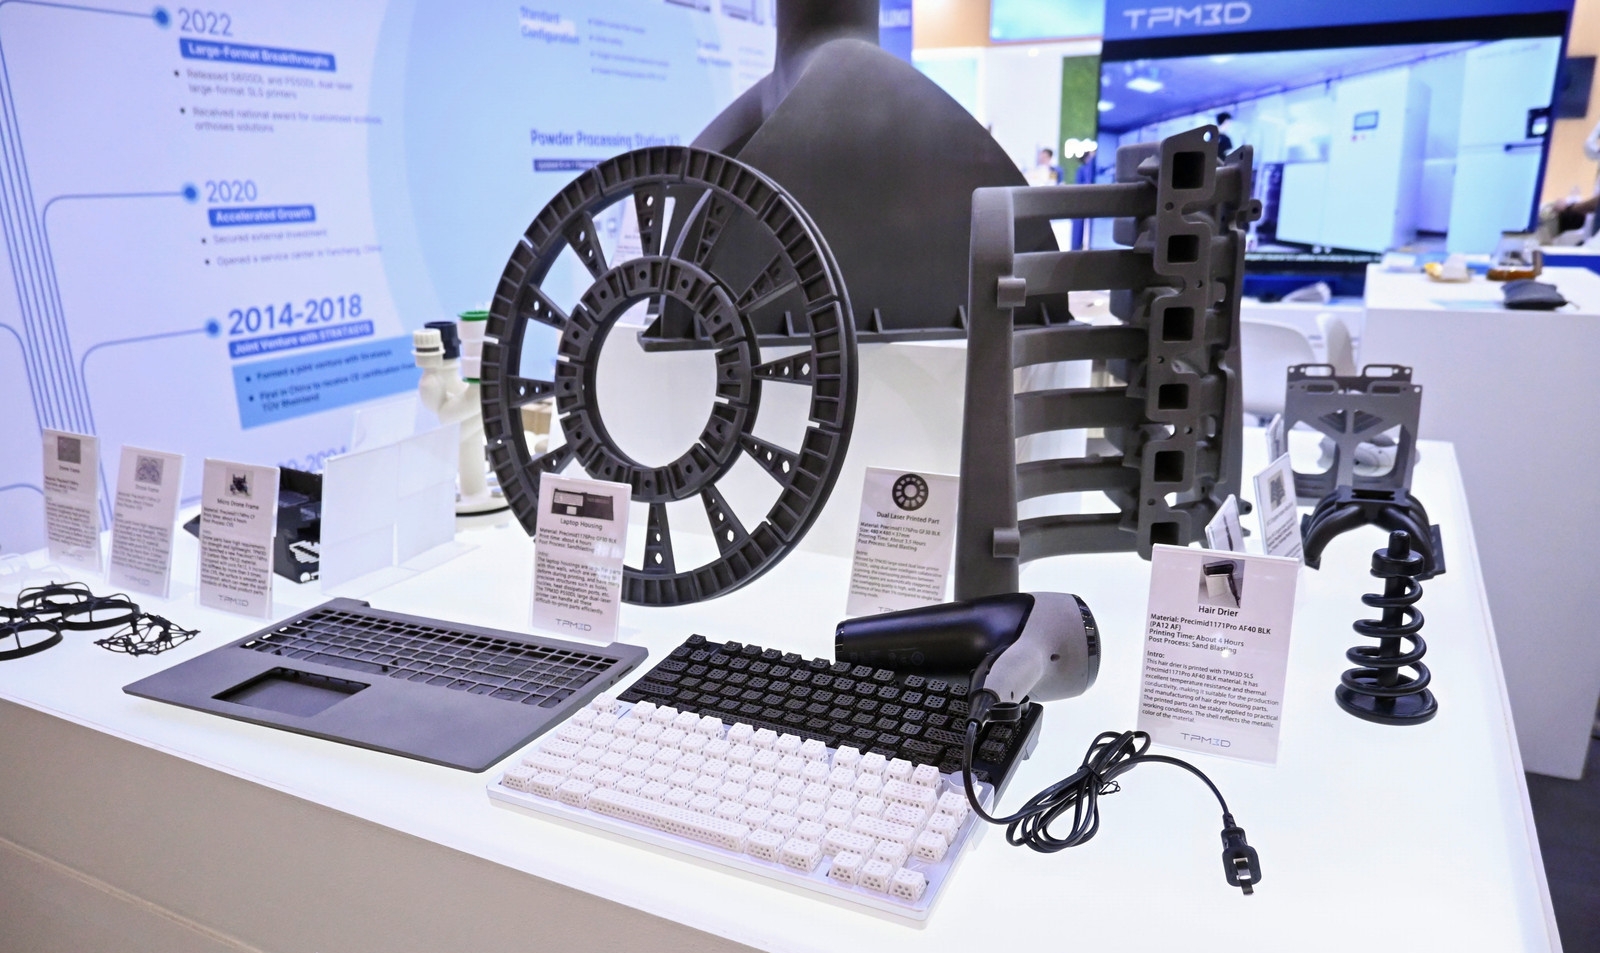
Công nghệ thiêu kết laser chọn lọc (SLS) là một quy trình sản xuất bồi đắp sử dụng tia laser để nung chảy bột polymer từng lớp một thành các chi tiết rắn. Trong tạo mẫu nhanh, SLS mang lại một điều độc đáo: các nguyên mẫu không chỉ trông đúng mà còn hoạt động đúng. Các chi tiết thu được có đặc, đẳng hướng và đủ bền để thử nghiệm chức năng, chứ không chỉ để xem xét trực quan.
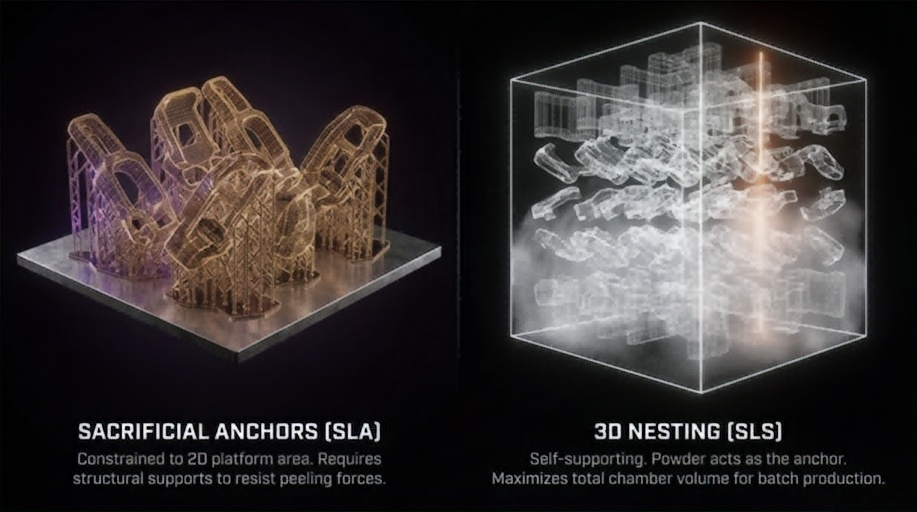
Không giống như các phương pháp in 3D khác tạo ra liên kết giữa các lớp yếu hoặc yêu cầu cấu trúc hỗ trợ, SLS tạo ra các bộ phận được treo lơ lửng trong một lớp bột. Điều đó có nghĩa là:
- Không cần loại bỏ phần hỗ trợ. Không để lại dấu vết của phần hỗ trợ. Không có sự thỏa hiệp nào về thiết kế để đảm bảo khả năng in ấn.
- Các đặc tính cơ học phù hợp với trục XY và Z — rất cần thiết cho các nguyên mẫu chịu tải.
- Khả năng đóng gói nhiều chi tiết vào một cấu trúc duy nhất và để bột xử lý hình dạng khe hở.
Quy trình này đặc biệt phù hợp với các vật liệu nylon (PA11, PA12) và nhựa nhiệt dẻo kỹ thuật (TPU, PP, PPS, PEEK), tạo nên một cầu nối thiết thực giữa giai đoạn ý tưởng ban đầu và công cụ sản xuất.
Tại sao nên sử dụng SLS cho việc tạo mẫu nhanh?
1. Nguyên mẫu chức năng trong vật liệu sản xuất
Công nghệ SLS không yêu cầu "vật liệu tạo mẫu" riêng biệt — bạn tạo mẫu bằng cùng loại bột PA12 hoặc PA11 mà các bộ phận sản xuất sẽ sử dụng. Điều này có nghĩa là các đặc tính của vật liệu, bao gồm:
- Sức căng: 46 MPa đối với PA12 (TPM3D Precimid1172Pro, theo ASTM D638)
- Độ giãn dài tại điểm gãy: 8–17% đối với PA12 tiêu chuẩn; các loại có độ dẻo cao hơn cũng có sẵn.
- Mô đun uốn: 1,280 MPa đối với PA12 (ASTM D790)
- Nhiệt độ lệch nhiệt: 180 °C ở 0.45 MPa đối với PA12 (ASTM D648)
- Kháng hóa chất và khả năng hấp thụ độ ẩm thấp hơn so với nhựa nhiệt dẻo FDM.
…hoàn toàn giống nhau giữa nguyên mẫu và sản phẩm sản xuất. Không có bất ngờ nào trong quá trình chuyển đổi.
* Tất cả các giá trị trên đều được lấy từ bảng dữ liệu của bột PA12 trắng sáng TPM3D Precimid1172Pro . Có nhiều loại PA12 khác nhau; luôn tham khảo bảng dữ liệu được chứng nhận của vật liệu cụ thể.
2. Không có cấu trúc hỗ trợ
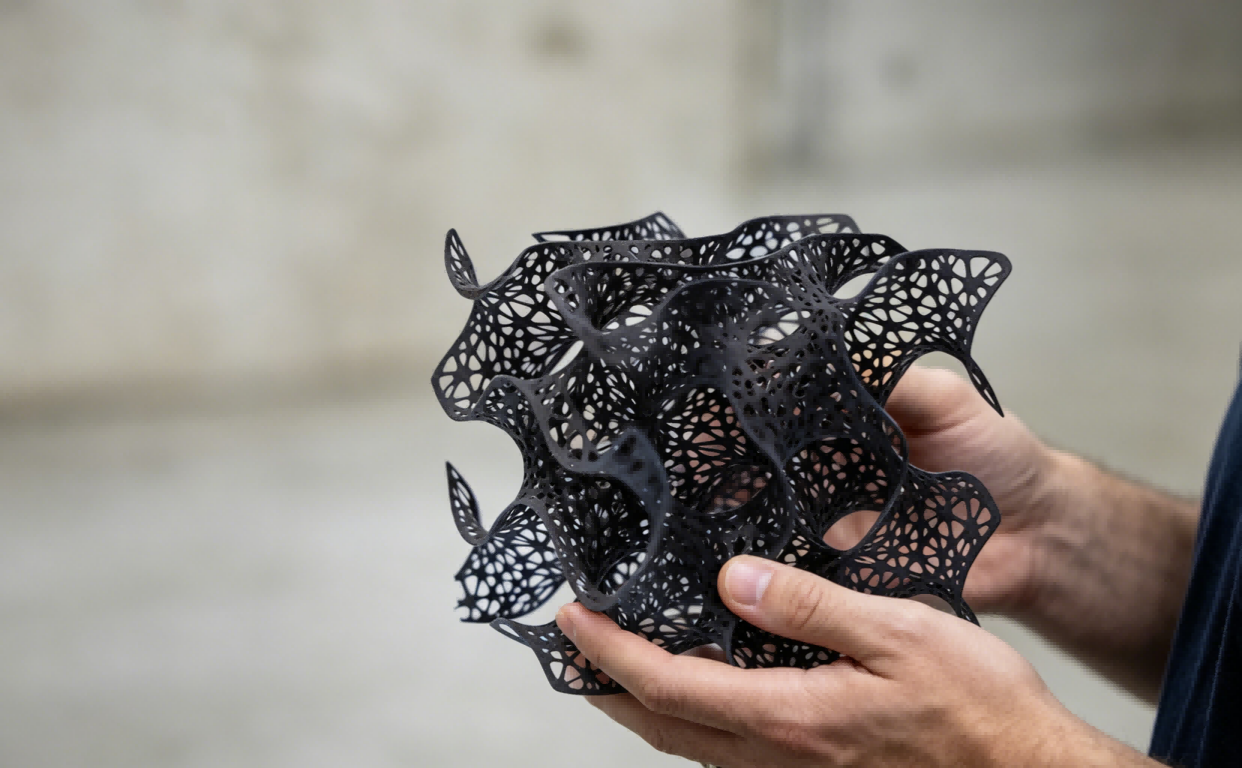
Do bột chưa nung có khả năng nâng đỡ các phần nhô ra và các hốc, công nghệ SLS có thể tạo ra:
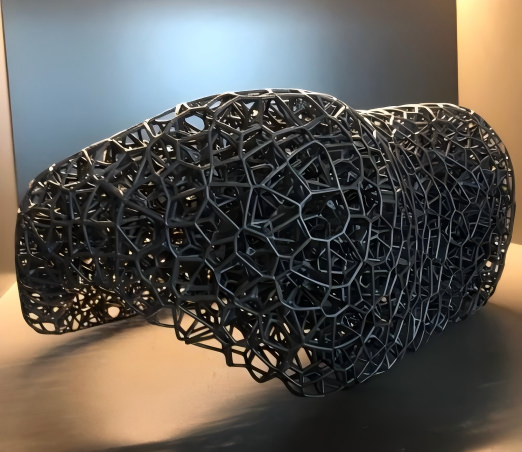
- Các kênh dẫn bên trong và cấu trúc mạng lưới không thể tạo ra bằng phương pháp loại bỏ.
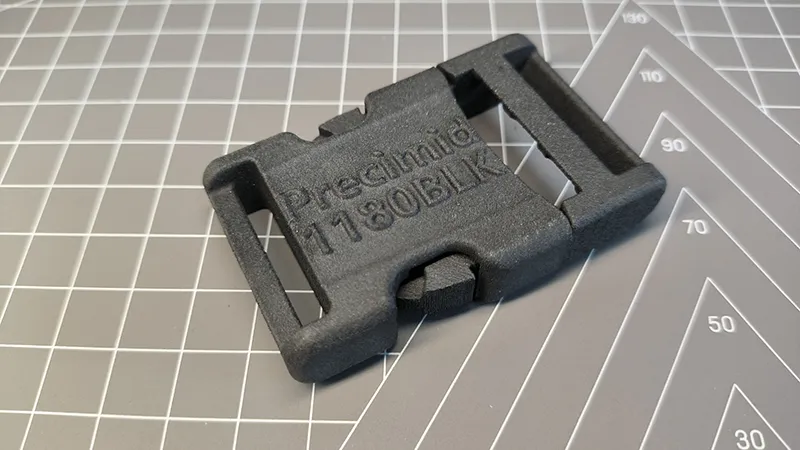
- Các bản lề linh hoạt và các chi tiết khớp nối nhanh được in ở trạng thái đã lắp ráp.
- Các hình dạng hữu cơ phức tạp không có vết sẹo do giá đỡ gây ra
Sự tự do này thường loại bỏ các bước lắp ráp — một chi tiết SLS duy nhất có thể thay thế nhiều chi tiết được gia công CNC hoặc đúc phun.
3. Sản xuất hàng loạt trong một lần lắp ráp
Một buồng in SLS duy nhất có thể chứa hàng chục thiết kế nguyên mẫu khác nhau cùng một lúc, miễn là chúng nằm gọn trong thể tích in. Máy in không phân biệt giữa một chi tiết và nhiều chi tiết — thời gian sử dụng laser là yếu tố chi phí chính.
| Mô hình TPM3D | Thể tích in (X×Y×Z) | Laser |
|---|---|---|
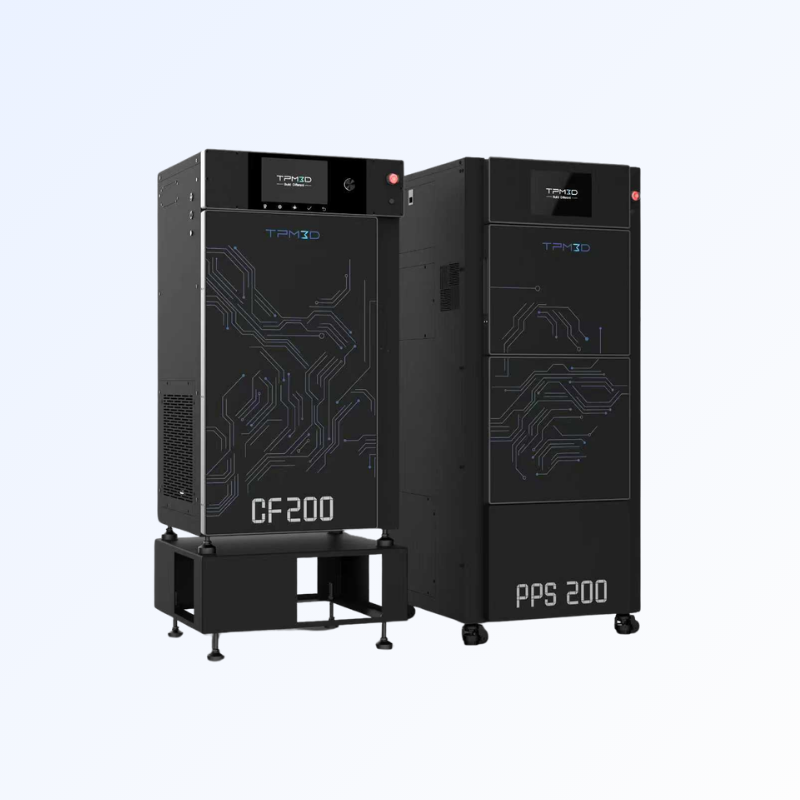
| CF200 (Compact Professional) | 200 × 200 × 320 mm | Cáp quang 30W |
| S260 (Giáo dục & Nghiên cứu) | 260 × 260 × 450 mm | 30W CO₂ |
| S320HT (Nhiệt độ cao) | 320 × 320 × 380 mm (lớn) / 250 × 250 × 380 mm (nhỏ) | 60W CO₂ |
| S360 / P360 (Công nghiệp tầm trung) | 360 × 360 × 600 mm | 60W CO₂ |
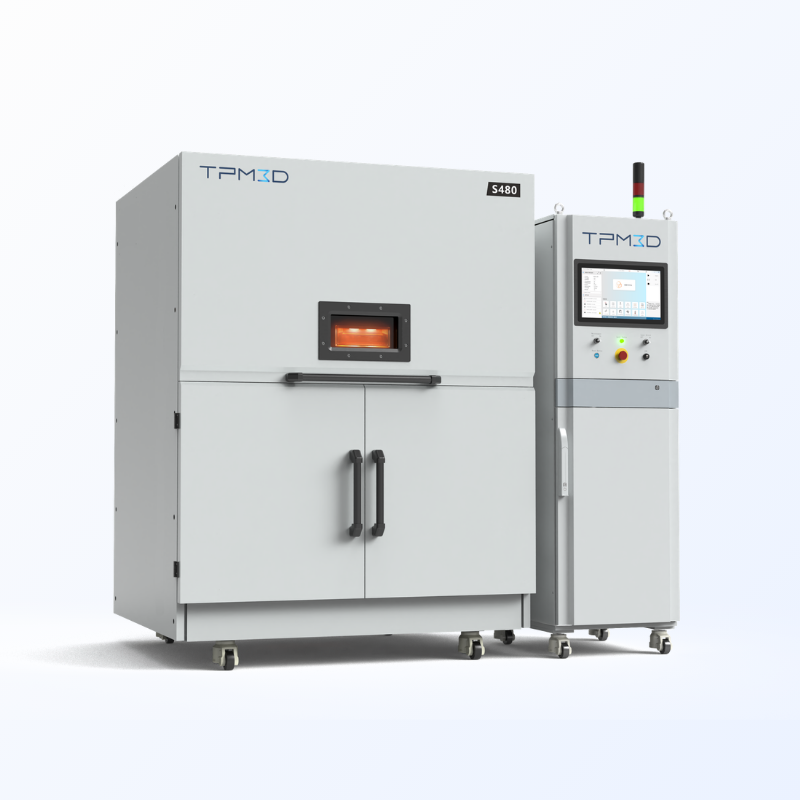
| S480 (Độ chính xác cao) | 480 × 480 × 600 mm | 100W CO₂ |
| P550DL (Máy in khổ lớn, hai laser) | 550 × 550 × 850 mm | Đèn CO₂ kép 140W |
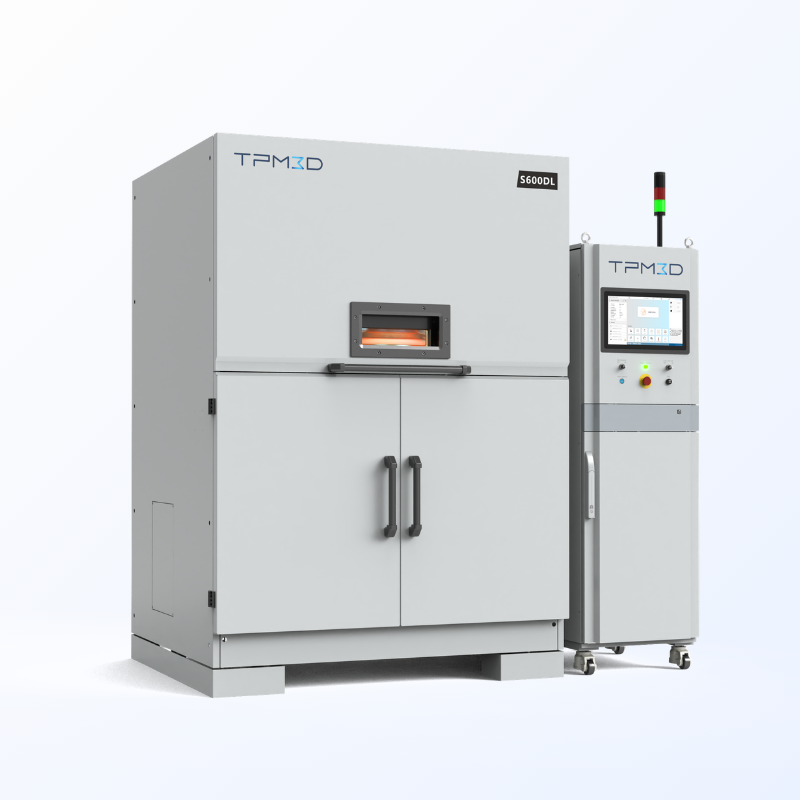
| S600DL (Máy in khổ lớn, hai laser) | 600 × 600 × 800 mm | Đèn CO₂ kép 140W |
Điều này khiến SLS trở thành lựa chọn hiệu quả khi bạn cần nhiều lần lặp lại thiết kế hoặc một lô nhỏ các bộ phận thử nghiệm — các biến thể thiết kế, nghiên cứu dung sai và kiểm tra độ khớp đều có thể được thực hiện trong cùng một quy trình.
4. Tính chất cơ học đẳng hướng
Không giống như FDM (Fused Deposition Modelling), nơi độ bền theo trục Z có thể chỉ bằng 50–70% độ bền theo trục XY do giới hạn độ bám dính giữa các lớp, SLS tạo ra các chi tiết gần như đẳng hướng. Quá trình nung chảy bột tạo ra liên kết giữa các lớp đồng nhất, với độ dị hướng cơ học thường dưới 5%.
Tại sao điều này lại quan trọng đối với các nguyên mẫu : khi bạn thử nghiệm một giá đỡ chịu lực hoặc một vỏ bọc lắp ghép nhanh, bạn cần nguyên mẫu hoạt động nhất quán bất kể hướng đặt của nó trong quá trình in. Công nghệ SLS đáp ứng được điều này.
Máy in 3D laser nung chảy bột nhựa – Công nghệ, vật liệu và lựa chọn máy móc
Quy trình tạo mẫu nhanh SLS
Quy trình tạo mẫu SLS điển hình trên hệ thống TPM3D, từ thiết kế đến khi hoàn thiện sản phẩm:
Chuẩn bị trước khi in
1. Thiết kế cho SLS
Các nguyên tắc thiết kế được khuyến nghị áp dụng ngay từ giai đoạn thiết kế CAD.
- Độ dày thành tối thiểu: 0.4 mm
- Đường kính lỗ tối thiểu: 0.8 mm, tùy thuộc vào độ sâu của lỗ và việc đó là lỗ xuyên hay lỗ kín.
- Khoảng hở cho các bộ phận đã lắp ráp: ≥0.5 mm khi in cụm chi tiết ghép nối thành một khối duy nhất; ≥0.2 mm đối với các chi tiết được in riêng lẻ và lắp ráp sau đó.
- Khoang bên trongThiết kế chú trọng đến việc loại bỏ bột – bao gồm các lỗ thoát nước hoặc đường dẫn tiếp cận; các thể tích rỗng kín sẽ giữ lại bột chưa nung và khó làm sạch.
- Các phần nhô ra và nhịp không được đỡCông nghệ SLS không yêu cầu cấu trúc hỗ trợ, nhưng các bề mặt phẳng lớn song song với bệ in có thể bị cong vênh nhẹ — hãy cân nhắc gia cố bằng gân hoặc điều chỉnh hướng.
2. Xuất file STL và nhập vào Voxeldance
- Xuất file STL (hoặc định dạng CAD gốc) từ phần mềm thiết kế của bạn.
- Nhập vào Voxeldance Additive để chuẩn bị bản dựng.
3. Định hướng các bộ phận và tự động sắp xếp
- Đối với các chi tiết có yêu cầu cụ thể về chất lượng bề mặt hoặc độ bền: điều chỉnh hướng thủ công sao cho các mặt quan trọng được đặt cách xa bệ in hoặc thẳng hàng với trục tối ưu.
- Đối với tất cả các bộ phận khác: hãy sử dụng tính năng sắp xếp tự động 3D của Voxeldance để tối ưu hóa việc sử dụng lớp bột in.
4. Cắt lát và xuất
- Đặt độ dày lớp — 0.12 mm Đây là khuyến nghị tiêu chuẩn cho các nguyên mẫu chức năng (có thể in các lớp mỏng hơn cho các bộ phận có chi tiết nhỏ, nhưng thời gian in sẽ lâu hơn).
- Cấu hình các thông số in còn lại và chạy cắt lát.
- Xuất tệp lát cắt
5. Lập kế hoạch đường đi bằng laser (BP)
- Nhập tệp lát cắt vào phần mềm Build Processor (BP) để lập kế hoạch chiến lược quét laser.
- Xuất tập tin bản dựng cuối cùng cho máy in
In
6. In
- Tải tệp thiết kế lên máy in và bắt đầu quá trình in.
- Lớp bột được làm nóng trước đến nhiệt độ ngay dưới điểm nóng chảy của vật liệu.
- Tia laser CO₂ (hoặc laser sợi quang trên CF200) quét chọn lọc từng mặt cắt ngang; bệ chế tạo hạ xuống một độ dày lớp, lớp bột mới được phủ lên và chu trình lặp lại.
- Tốc độ chế tạo điển hình: 10–25 mm/giờ (theo chiều dọc), tùy thuộc vào mật độ và cách đóng gói chi tiết. S480 đạt tốc độ quét lên đến 21,000 mm/giây; P550DL sử dụng hai laser 140W để đạt hiệu suất tối đa.
7. Làm mát chủ động
- Sau khi quá trình in hoàn tất, hệ thống làm mát chủ động sẽ hoạt động trong khoảng thời gian xấp xỉ. 3 giờ (Bản dựng chiều cao đầy đủ)
- Các vật liệu chịu nhiệt cao như PEEK đòi hỏi quy trình làm mát được kiểm soát để ngăn ngừa hiện tượng cong vênh hoặc các vấn đề về kết tinh.
Hậu xử lý
8. Chuyển sang PPS — Làm mát tự nhiên và loại bỏ bột
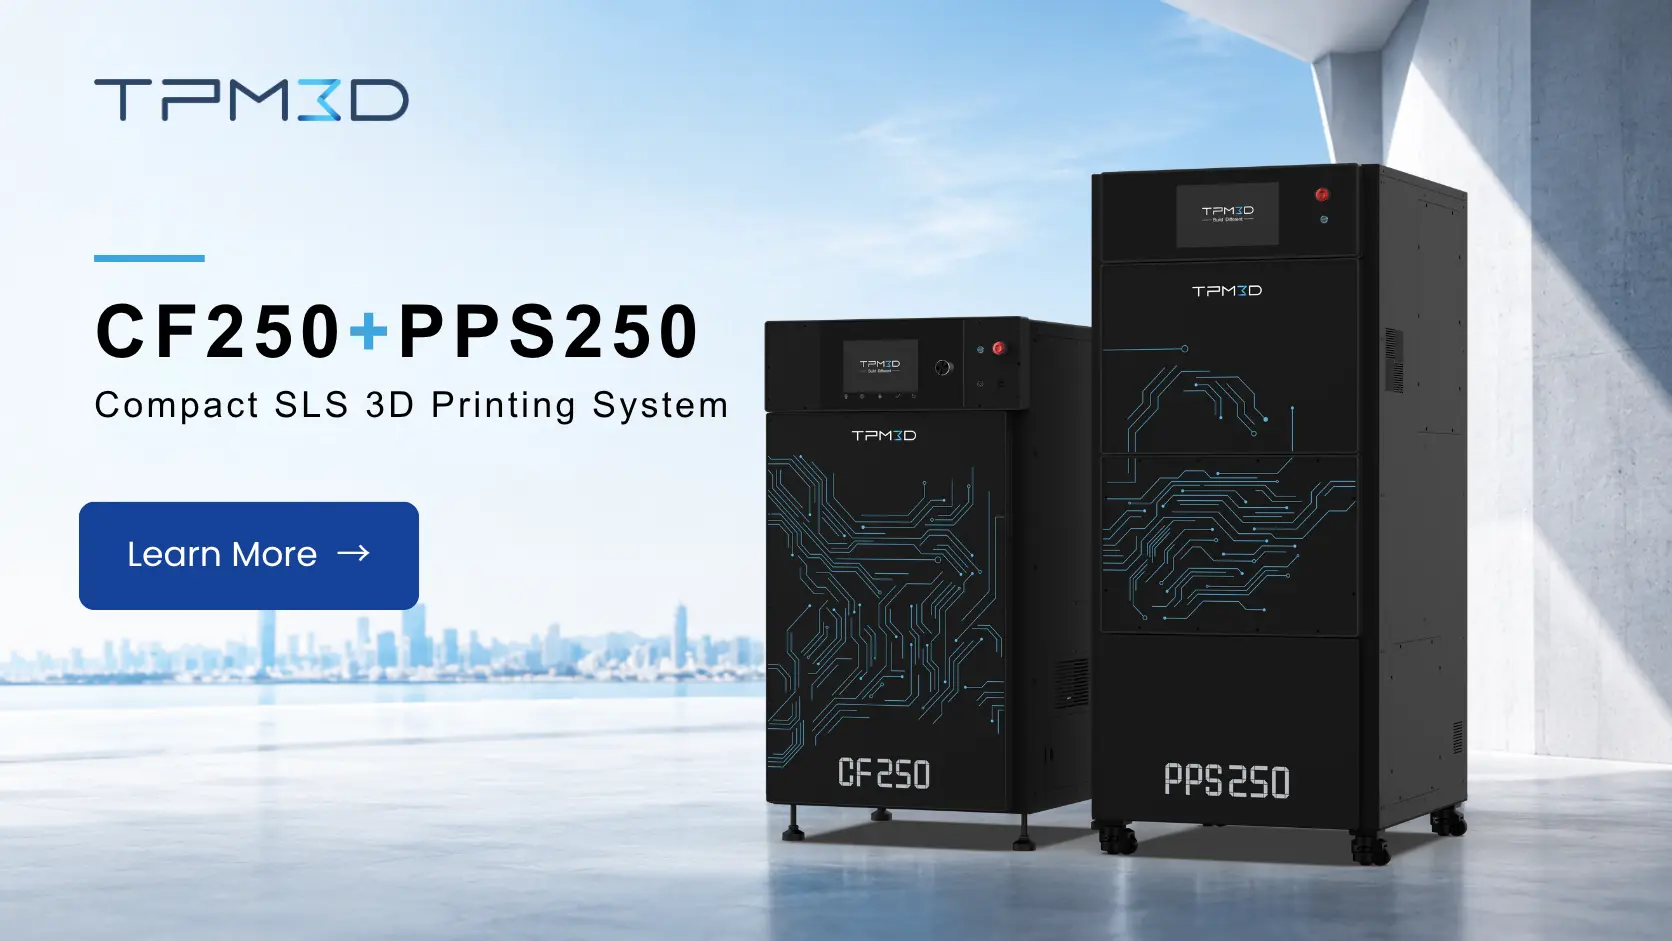
- Di chuyển buồng in đến trạm xử lý bột (PPS).
- Để các bộ phận nguội tự nhiên trong khối bột.
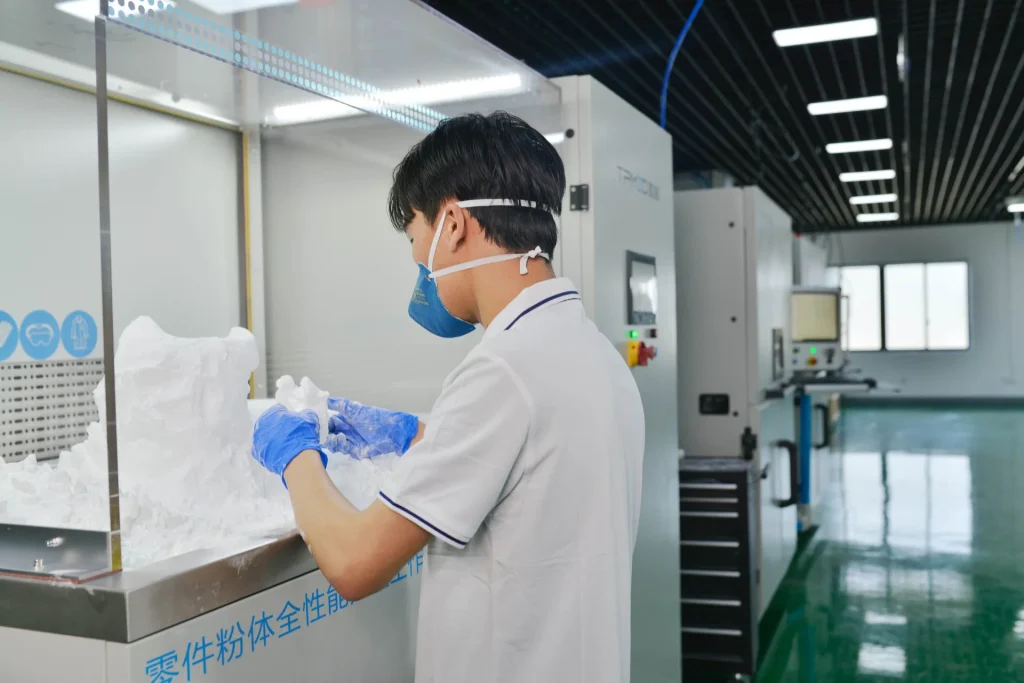
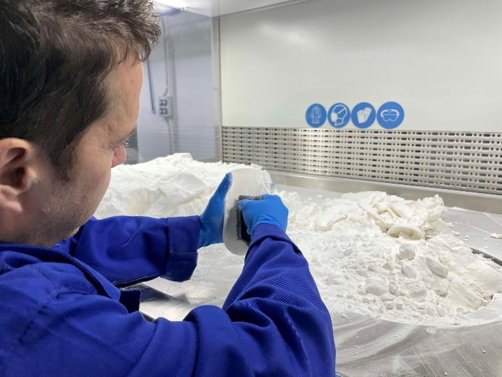
- Tách các chi tiết và loại bỏ bột thừa — hệ thống PPS tích hợp làm mát, tách chi tiết, sàng lọc bột và trộn vào một trạm duy nhất.
9. Phun cát và tái chế bột
- Phun cát các bộ phận để loại bỏ lớp bột còn sót lại trên bề mặt và đạt được bề mặt mờ đồng nhất.
- Rây, trộn và làm mới bột chưa nung qua máy PPS để tái sử dụng.
Tổng quan về các vật liệu tạo mẫu SLS
Việc lựa chọn vật liệu sẽ ảnh hưởng đến những gì bạn có thể thử nghiệm với nguyên mẫu. Tất cả các giá trị bên dưới đều được lấy từ bảng dữ liệu vật liệu TPM3D Precimid:
| Vật liệu | Các đặc tính chính (Bảng dữ liệu TPM3D) | tốt nhất cho | Không được đề xuất cho |
|---|---|---|---|
| PA12 (Precimid1172Pro) | Độ bền kéo 46 MPa (ASTM D638); độ giãn dài 8–17%; mô đun uốn 1,280 MPa (ASTM D790); HDT 180 °C @0.45 MPa (ASTM D648) | Nguyên mẫu chức năng tổng quát; vỏ bọc; giá đỡ; khớp nối nhanh; bản lề linh hoạt | Môi trường nhiệt độ cao (>150 °C liên tục) |
| PA11 | Độ giãn dài cao hơn PA12; khả năng chống va đập tốt hơn; khả năng hấp thụ ẩm thấp hơn. | Các bộ phận linh hoạt; ống dẫn; các bộ phận chịu tác động lặp đi lặp lại. | Ứng dụng kết cấu có độ cứng cao |
| PA12-GF30 (Precimid1176Pro GF30 BLK) | Độ bền kéo 41.7 MPa; mô đun uốn 2,340 MPa (ISO 178); HDT 168 °C @0.45 MPa; hàm lượng sợi thủy tinh 30%. | Vỏ cứng; đồ gá và khuôn mẫu; linh kiện chịu nhiệt | Các bộ phận yêu cầu khả năng chống va đập cao |
| PA12-CF (Precimid1174Pro CF) | Độ bền kéo 88 MPa; độ bền uốn 135 MPa; mô đun đàn hồi kéo 9,000 MPa; hàm lượng sợi carbon 30%. | Khung máy bay không người lái; các bộ phận kết cấu có độ cứng cao; các linh kiện hàng không vũ trụ trọng lượng nhẹ. | Ứng dụng nhạy cảm với chi phí |
| TPU (Precimid1130 88A) | Độ cứng Shore A 88–90; độ giãn dài 270%; khả năng đàn hồi và chống mài mòn tuyệt vời. | Gioăng; vòng đệm; vỏ bảo vệ; linh kiện giày dép; ống dẫn mềm | Các bộ phận cứng chịu tải |
| PP (TPM3D PP Pro) | Mật độ 0.80 g/cm³; khả năng hấp thụ nước thấp; khả năng kháng hóa chất và chống mỏi tuyệt vời. | Các bình chứa chất lỏng; bản lề linh hoạt; các bộ phận chống hóa chất | Ứng dụng ở nhiệt độ cao hoặc độ cứng cao |
| TUẦN (TPM3D PEEK IND) | Độ bền kéo 80 MPa (ASTM D638); HDT 294 °C @0.45 MPa (ASTM D648); mô đun uốn 4,000 MPa (ASTM D790); mật độ 1.13 g/cm³ | Các bộ phận động cơ hàng không vũ trụ; nguyên mẫu chức năng chịu nhiệt cao; các bộ phận kết cấu. | Các ứng dụng nhạy cảm về chi phí (giá thành vật liệu cao hơn) |
Tất cả các giá trị đều được lấy từ bảng dữ liệu vật liệu TPM3D Precimid dựa trên thử nghiệm tiêu chuẩn ASTM/ISO. Giá trị thực tế có thể thay đổi tùy thuộc vào thông số gia công và hình dạng chi tiết. Luôn luôn xác thực bằng thử nghiệm riêng của bạn đối với các ứng dụng quan trọng.
So sánh SLS và các phương pháp tạo mẫu truyền thống
| Tiêu chí | SLS (Nylon) | Cơ khí CNC | Ép phun (Khuôn mềm) | FDM |
|---|---|---|---|---|
| Thời gian giao hàng (5 phần) | 2–4 ngày | 5–10 ngày | 2 tầm 4 tuần | 1–3 ngày |
| Chi phí linh kiện (lô nhỏ) | Trung bình | Cao (chi phí nhân công + thiết lập cho mỗi bộ phận) | Chi phí đầu tư ban đầu cao + chi phí đơn vị thấp | Thấp-trung bình |
| Tự do hình học | Gần như không giới hạn (các kênh bên trong, mạng lưới, các đường cắt) | Bị giới hạn bởi khả năng tiếp cận công cụ | Bị hạn chế bởi góc nghiêng của thiết kế và lực đẩy | Mức độ khó: Trung bình (cần có giá đỡ cho các phần nhô ra) |
| Tính đẳng hướng cơ học | Gần như đẳng hướng (biến thiên <5%) | Có tính chất đẳng hướng | Đẳng hướng | Không đẳng hướng (trục Z chiếm 50–70% trục XY) |
| Hoàn thiện bề mặt (sau khi thi công) | Bề mặt mờ, hơi sần (Ra 8–12 μm) | Gia công cơ khí (Ra 1–3 μm) | Phụ thuộc vào độ hoàn thiện của khuôn | Các đường lớp nhìn thấy được (Ra 10–25 μm) |
| Tùy chọn vật liệu | PA12, PA11, PA12-GF, PA12-CF, TPU, PP, PEEK | Kim loại, nhựa kỹ thuật | Hầu hết các loại nhựa nhiệt dẻo | ABS, PLA, PETG, PC, ULTEM |
| khả năng mở rộng | Kích thước trung bình — một bản dựng duy nhất = hàng chục chi tiết | Tốc độ thấp — mỗi trục chỉ sản xuất một sản phẩm. | Số lượng lớn — hàng nghìn chi tiết mỗi khuôn | Thấp — mỗi lần chỉ một chi tiết cho mỗi máy đùn |
Khi nào SLS là lựa chọn đúng đắn:
- Bạn cần các nguyên mẫu chức năng bằng nylon chất lượng kỹ thuật.
- Thiết kế của bạn có hình dạng hình học bên trong phức tạp hoặc các đường cắt ngầm.
- Bạn muốn kiểm tra các đặc tính cơ học (độ bền, độ khít, độ bền mỏi) chứ không chỉ là hình thức bên ngoài.
- Bạn cần các mẫu thử nghiệm làm từ cùng chất liệu với các bộ phận sản xuất cuối cùng.
- Bạn đang thực hiện quy trình lặp lại nhanh chóng và cần phản hồi trong ngày hôm sau — như được minh chứng bởi chu kỳ 4 ngày của Trung tâm Nghiên cứu và Phát triển GAC (xem nghiên cứu trường hợp bên dưới).
Khi nào phương pháp khác có thể tốt hơn:
- Chuyển sang CNC Nếu bạn cần độ chính xác cao (±0.05 mm hoặc tốt hơn), nguyên mẫu kim loại, hoặc một loại nhựa kỹ thuật đặc biệt không có sẵn ở dạng bột.
- Sử dụng công nghệ FDM Nếu bạn cần một mô hình trực quan duy nhất, chi phí thấp nhất hoặc nguồn vật liệu đa dạng (ví dụ: PEEK dạng sợi).
- Hãy sử dụng công cụ mềm. Nếu bạn tự tin về thiết kế và cần hơn 100 chi tiết để thử nghiệm thực địa, thì đây là lựa chọn phù hợp.
Ứng dụng thực tế của công nghệ SLS trong tạo mẫu
Các trường hợp nghiên cứu sau đây dựa trên các triển khai của khách hàng TPM3D đã được công bố và các kết quả được báo cáo công khai.
Hàng không vũ trụ & UAV: Khung máy bay không người lái 6 gram
Khi mỗi gram đều quan trọng, nylon sợi carbon SLS cho phép tạo ra các cấu trúc được tối ưu hóa về mặt hình thái mà các phương pháp gia công cơ khí không thể làm được.
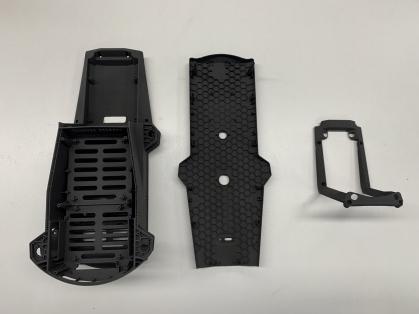
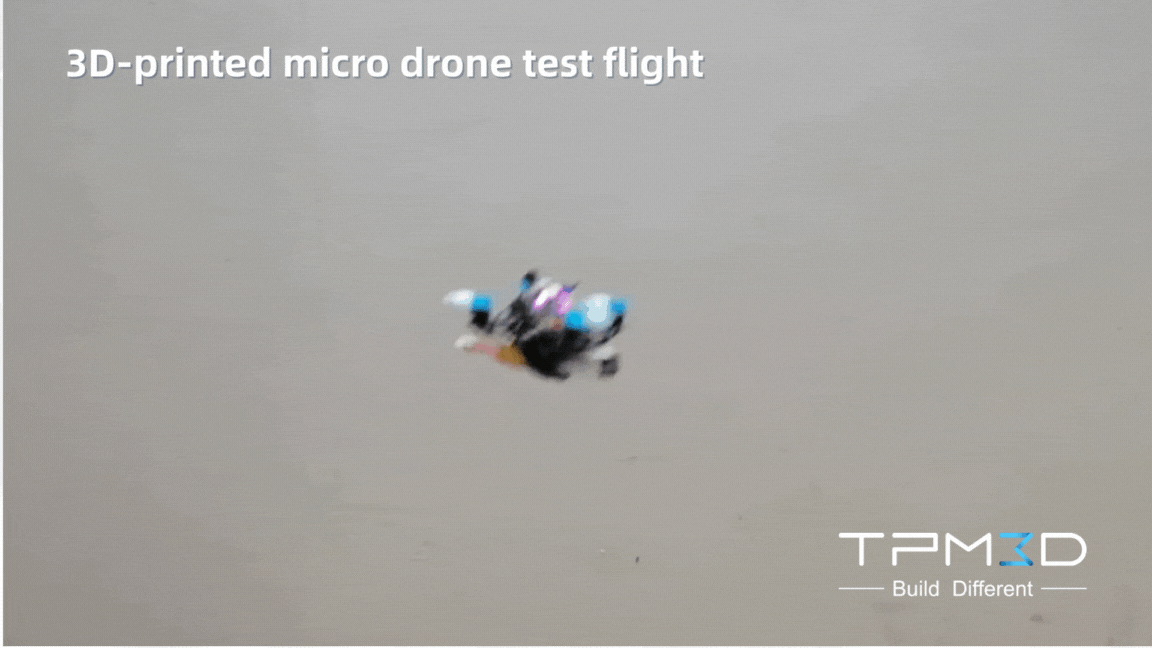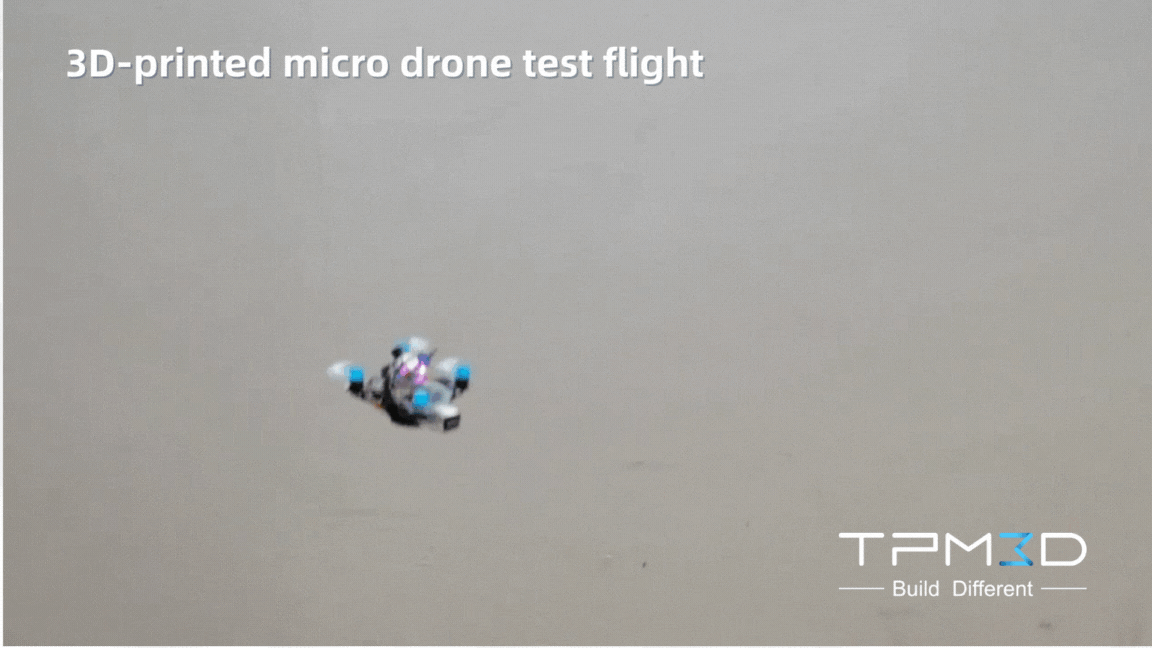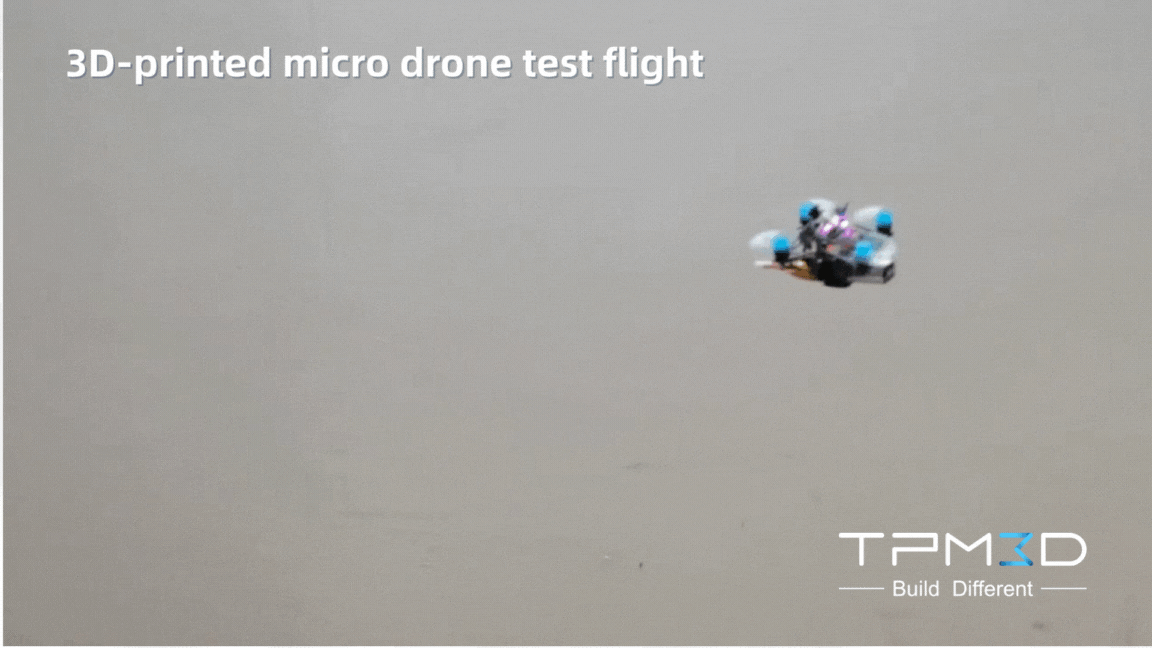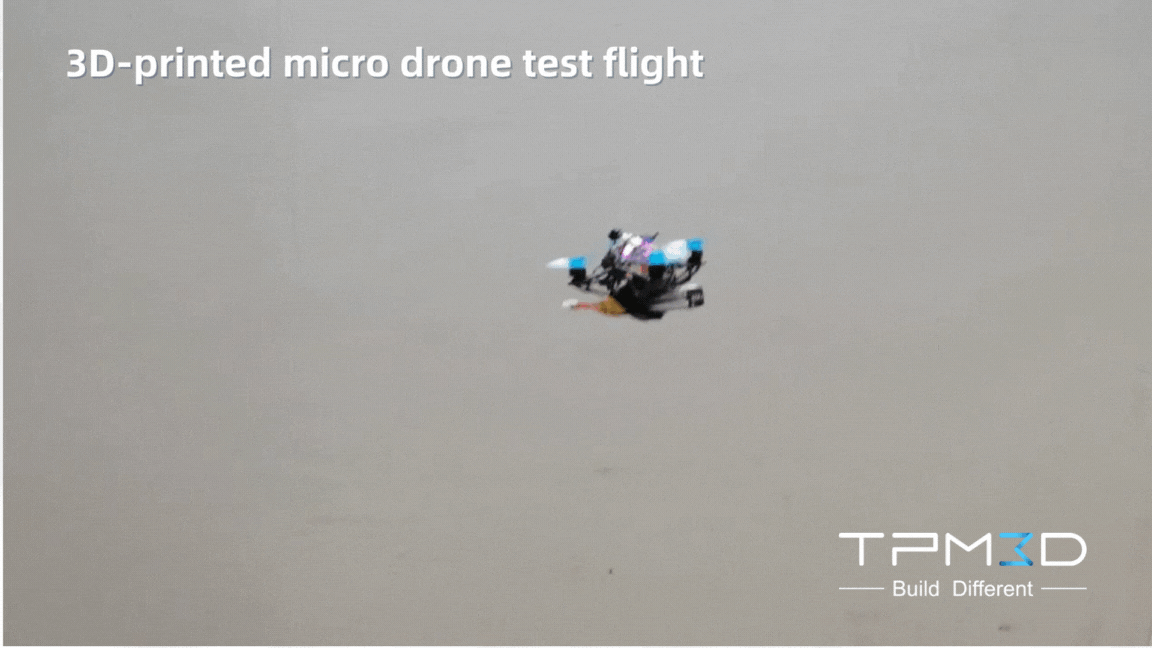
Khung máy bay không người lái siêu nhỏ (UAV) chỉ có kích thước 66 × 66 × 32.6 mm đã được in nguyên khối trên hệ thống TPM3D SLS sử dụng vật liệu Precimid1174Pro CF (PA12 gia cường 30% sợi carbon). Kết quả: khung máy bay nặng 6 gram (máy bay hoàn chỉnh: 35 g), với độ bền kéo đạt 88 MPa — cải thiện 91% so với PA12 nguyên chất. Hệ thống vật liệu này cũng đã vượt qua bốn bài kiểm tra xác thực hoạt động: tải trọng tĩnh, chu kỳ nhiệt (−20 đến +60 °C), chắn sóng điện từ và bay tốc độ cao 8 m/s.
Nguồn: Nghiên cứu trường hợp TPM3D, tháng 6 năm 2025.
Ngành ô tô: Trung tâm Nghiên cứu và Phát triển GAC — Từ 2-3 tuần xuống còn 4 ngày
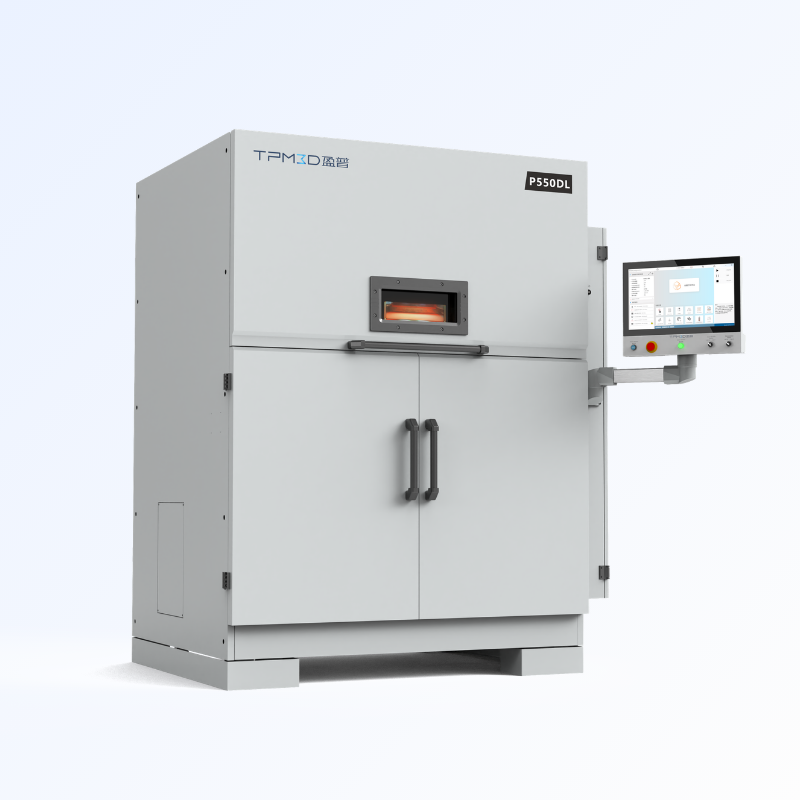
Trước đây, bộ phận kỹ thuật nguyên mẫu của Trung tâm Nghiên cứu và Phát triển GAC dựa vào quy trình làm việc sáu bước được thuê ngoài để tạo nguyên mẫu cho các chi tiết trang trí nội/ngoại thất, hệ thống quản lý nhiệt và các bộ phận hệ thống truyền động. Bằng cách đưa công nghệ SLS vào nội bộ với hệ thống TPM3D P550DL và bột Precimid1172Pro PA12 , họ đã:
- Đã giảm thiểu quy trình làm việc từ 6 bước đến 4 bước
- Rút ngắn thời gian giao hàng từ Từ 2-3 tuần đến nhanh nhất là 4 ngày (Giảm hơn 70%)
- Đã giành được quyền kiểm soát hoàn toàn dữ liệu thiết kế bí mật.
- Các bộ phận được kiểm định theo bốn tiêu chí: hình thức, cấu trúc, độ khớp khi lắp ráp và tính tiện dụng.
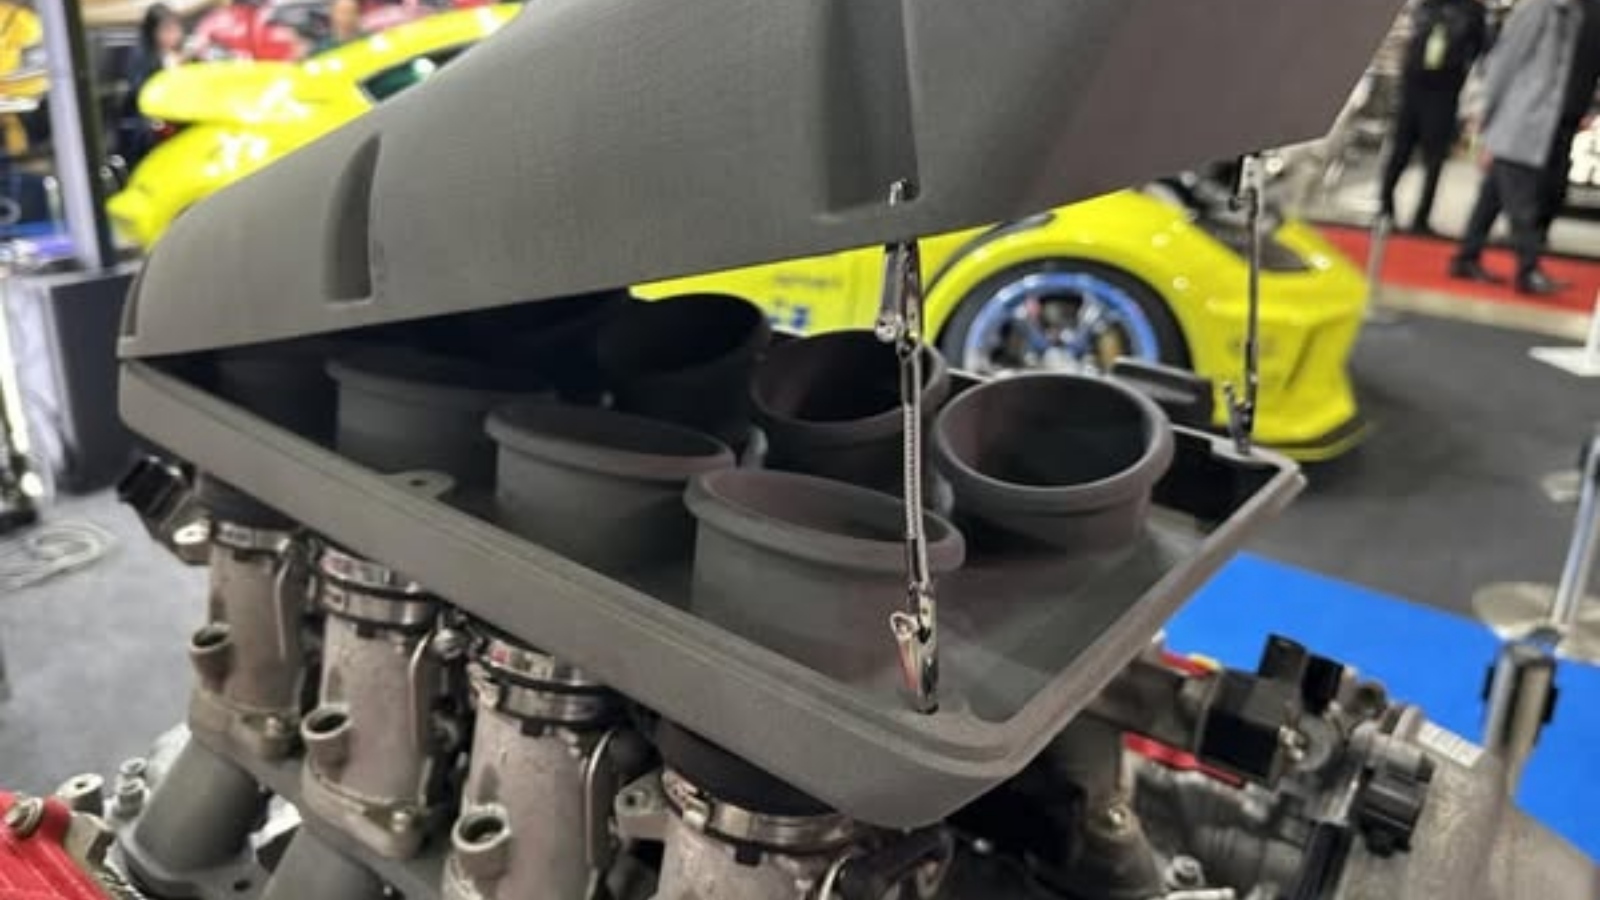
Các ứng dụng khác trong ngành ô tô bao gồm bộ phận sản xuất thử nghiệm của Dongfeng Motor sử dụng TPM3D S480 với PA12-GF30 cho các tấm điều khiển trung tâm và vỏ phân phối điện, và ống dẫn khí nạp V8 nặng 1.9 kg của DTM Racing Sport — tận dụng khả năng của SLS trong việc tạo ra các hình dạng bên trong phức tạp chỉ trong một lần in.
Y tế: AK Medical — Dụng cụ hướng dẫn phẫu thuật giúp giảm sai số từ 30% xuống dưới 5%.
AK Medical đã triển khai hệ thống TPM3D P360 SLS với trạm xử lý hậu kỳ PPS và vật liệu PA12 tương thích sinh học để sản xuất các dụng cụ hướng dẫn phẫu thuật chỉnh hình dành riêng cho từng bệnh nhân. Trong các thủ thuật thay khớp, các dụng cụ hướng dẫn được in bằng công nghệ SLS đạt được độ khớp xương dưới milimet , giảm độ lệch trục chi dưới vượt quá 3° từ khoảng 30% xuống dưới 5% . Lượng máu mất trong phẫu thuật và lượng dịch dẫn lưu trong 24 giờ cũng giảm đáng kể (P<0.01).
Hệ thống hoạt động theo chứng nhận CE và tuân thủ tiêu chuẩn chống cháy nổ bụi (Vùng 22), với hệ thống tạo khí nitơ tích hợp để sản xuất sạch theo tiêu chuẩn y tế.
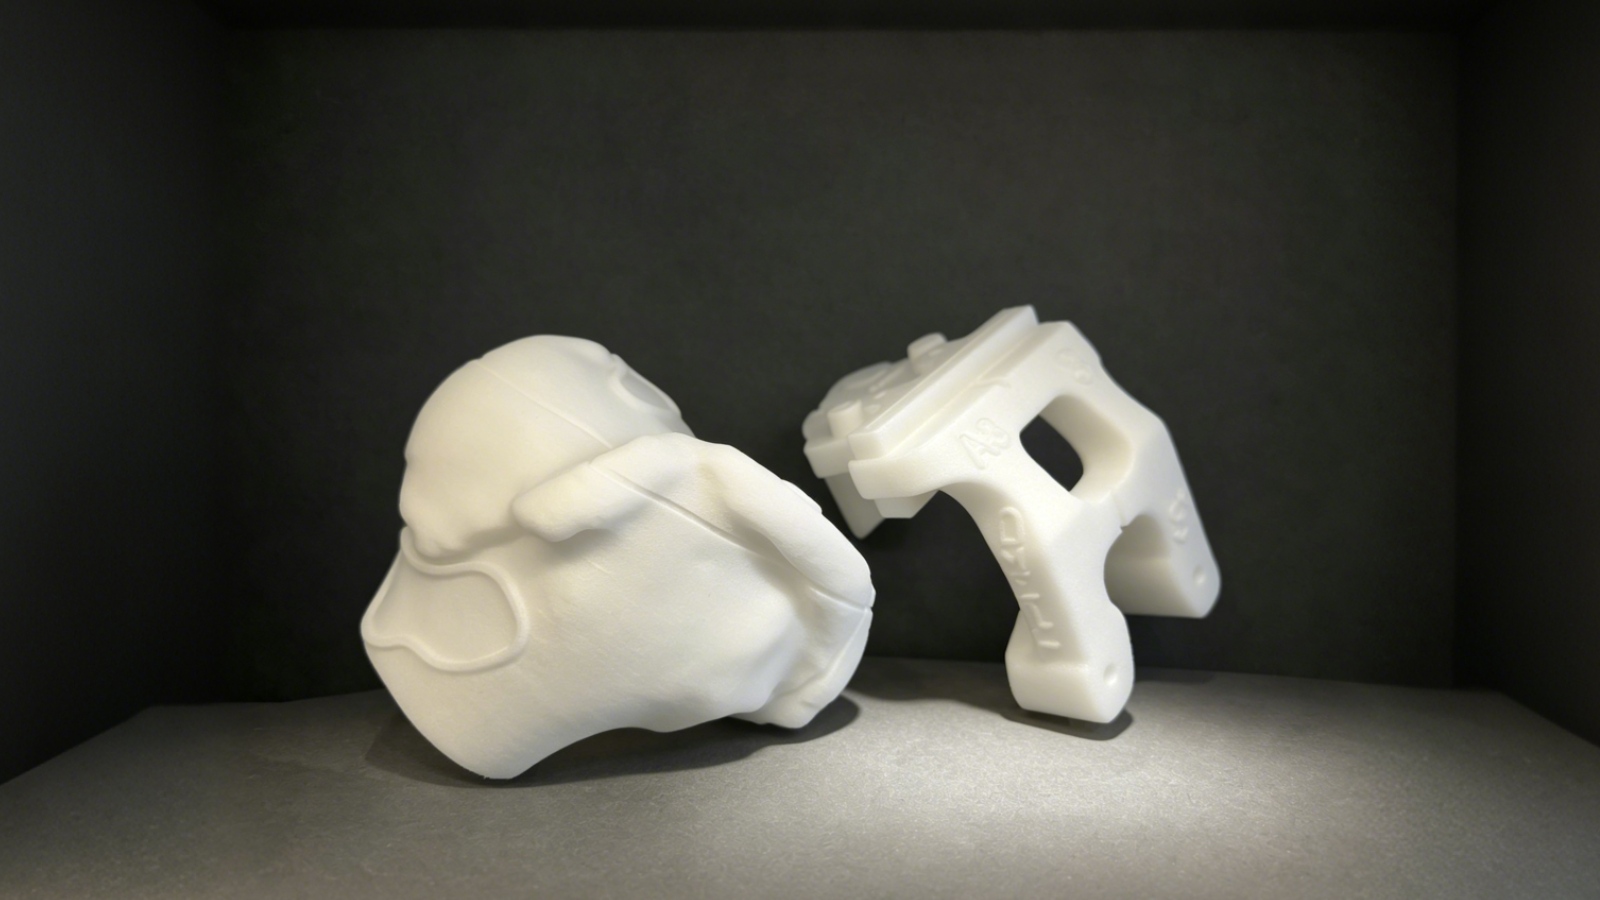
Y tế: Edser Labs — Đế lót giày chỉnh hình kỹ thuật số sản xuất hàng loạt
Edser Labs (Tây Ban Nha), một nhà sản xuất dụng cụ chỉnh hình lâm sàng với gần 30 năm kinh nghiệm, đã áp dụng hệ thống laser kép TPM3D S600DL với bột PP Pro để sản xuất đế lót chỉnh hình theo yêu cầu. Quy trình làm việc kỹ thuật số — quét bàn chân bằng LiDAR → thiết kế CAD → in SLS — đã giảm thời gian in một lớp xuống gần 50% nhờ quét laser kép.
Vật liệu PP Pro hỗ trợ tái chế gần 100% bột thông qua hệ thống sàng lọc và làm mới được tối ưu hóa. Edser dự đoán rằng 90% sản phẩm của họ cuối cùng sẽ được sản xuất bằng công nghệ sản xuất bồi đắp.
Chế tạo chân tay giả bằng công nghệ in 3D: Lợi ích, vật liệu, ứng dụng và ví dụ thực tế.
Hệ thống SLS nội bộ so với thuê ngoài
Nếu nhu cầu tạo mẫu của bạn không thường xuyên (1-3 dự án/tháng), việc thuê ngoài dịch vụ SLS thường tiết kiệm chi phí hơn — không cần đầu tư vốn, không cần quản lý bột in, không cần bảo trì.
Nếu nhu cầu của bạn ổn định (10+ nguyên mẫu được chế tạo/tháng), việc tự sản xuất SLS sẽ trở nên hấp dẫn về mặt kinh tế. Những điểm cần cân nhắc chính:
| Hệ số | Gia công phần mềm (Văn phòng dịch vụ) | SLS nội bộ |
|---|---|---|
| Đầu tư ban đầu | $0 | Đầu tư thiết bị — Hệ thống công nghiệp TPM3D bắt đầu từ các định dạng nhỏ gọn. |
| Thời gian dẫn | 3-7 ngày làm việc (bao gồm cả vận chuyển) | 1ọt 3 ngày làm việc |
| Chi phí cho mỗi phần | Phí dịch vụ | Chỉ bao gồm nguyên vật liệu và thời gian gia công. |
| Bảo mật thiết kế | Các tập tin rời khỏi tổ chức của bạn. | Hoàn toàn nội bộ |
| Tốc độ lặp lại | Bị giới hạn bởi thời gian xử lý của cơ quan | Không giới hạn — in qua đêm |
| Tùy chọn vật liệu | Tùy thuộc vào khả năng của cơ quan. | Bạn có quyền lựa chọn vật liệu. |
Đối với các tổ chức đang cân nhắc sử dụng công nghệ SLS nội bộ, dòng sản phẩm của TPM3D bao gồm từ hệ thống chuyên nghiệp nhỏ gọn CF200 (200 × 200 × 320 mm, laser sợi quang 30W, diện tích chiếm dụng <1 m², nguồn 220V, hoạt động ngay) đến các hệ thống công nghiệp tầm trung (S360/P360 với kích thước 360 × 360 × 600 mm) và các hệ thống sản xuất khổ lớn sử dụng hai laser (P550DL với kích thước 550 × 550 × 850 mm và S600DL với kích thước 600 × 600 × 800 mm).
Tất cả các hệ thống đều hỗ trợ các vật liệu tạo mẫu cốt lõi — PA12, PA11, PA12-GF, PA12-CF, TPU và PP — trong đó S320HT mở rộng khả năng hỗ trợ PEEK, PEKK và PPS ở nhiệt độ chế tạo lên đến 350 °C.
Hướng dẫn bắt đầu với tạo mẫu bằng công nghệ SLS: Danh sách kiểm tra thực tiễn
Bước 1 — Xác định các yêu cầu tạo mẫu thử nghiệm
- Bạn cần những vật liệu nào? (PA12 cho mục đích sử dụng thông thường, PA11 cho độ dẻo, TPU cho các bộ phận linh hoạt, PEEK cho nhiệt độ cao?)
- Kích thước lớn nhất của một bộ phận là bao nhiêu?
- Kích thước lô điển hình cho mỗi lần lặp là bao nhiêu?
- Thời gian hoàn thành cần thiết?
Bước 2 — Chọn phương pháp tiếp cận của bạn
- Tự thực hiện hay thuê ngoài? (Sử dụng bảng trên để tham khảo)
- Nếu tự thực hiện: hãy đánh giá các lựa chọn thiết bị dựa trên khối lượng sản xuất, chủng loại vật liệu và năng suất.
- Nếu thuê ngoài: hãy yêu cầu mẫu linh kiện bằng vật liệu mục tiêu từ 2-3 nhà cung cấp.
Bước 3 — Chuẩn bị bản dựng đầu tiên của bạn
- Áp dụng các nguyên tắc thiết kế ngay từ giai đoạn CAD: độ dày thành ≥0.4 mm, đường kính lỗ ≥0.8 mm, khe hở ≥0.5 mm (lắp ráp nguyên khối) / ≥0.2 mm (lắp ráp riêng lẻ)
- Xuất file STL với độ phân giải phù hợp (sai số chiều dài dây cung ≤0.05 mm)
- Nhập vào Voxeldance Additive, định hướng các bề mặt quan trọng để đạt được độ hoàn thiện/độ bền tối ưu, tự động sắp xếp các bộ phận còn lại.
- Cắt lát với độ dày lớp 0.12 mm, xử lý qua BP, và nạp vào máy in.
Bước 4 — Xác thực và lặp lại
- Kiểm tra độ chính xác về kích thước của các chi tiết sản phẩm mẫu đầu tiên.
- Tiến hành kiểm thử chức năng trong môi trường dự định.
- Ghi lại các thông số quy trình để đảm bảo tính khả thi.
- Điều chỉnh thiết kế dựa trên kết quả thử nghiệm — cùng một phiên bản có thể bao gồm nhiều biến thể khác nhau song song.
Câu Hỏi Thường Gặp
Hỏi: Các nguyên mẫu SLS có độ chính xác như thế nào?
A: Độ chính xác kích thước điển hình là ±0.2 mm đối với các chi tiết được thiết kế tốt trên thiết bị công nghiệp đã được hiệu chuẩn. Các chi tiết có dung sai chặt chẽ (<0.2 mm) có thể yêu cầu gia công sau hoặc bù trừ thiết kế. Máy S480 của TPM3D đạt tốc độ quét 21,000 mm/giây với kích thước điểm laser 0.31 mm cho các ứng dụng yêu cầu độ chính xác cao.
Hỏi: Các nguyên mẫu SLS có thể được gia công sau khi in không? Trả lời: Có. Các chi tiết SLS làm từ PA12 và PA11 có thể được khoan, taro, doa và gia công CNC. Điều này thường được thực hiện khi các bề mặt tiếp xúc cụ thể yêu cầu dung sai chặt chẽ hơn so với khả năng đạt được chỉ bằng phương pháp SLS.
Hỏi: Chi phí sản xuất linh kiện bằng công nghệ SLS so với CNC như thế nào đối với các dự án sản xuất số lượng nhỏ?
A: Công nghệ SLS trở nên cạnh tranh về chi phí khi hình dạng phức tạp (các đường cắt sâu, các rãnh bên trong) hoặc khi nhiều chi tiết có thể được lồng ghép trong một lần in. Đối với các chi tiết hình lăng trụ đơn giản, gia công CNC thường rẻ hơn. Điểm hòa vốn phụ thuộc vào hình dạng, không chỉ số lượng. Việc chuyển đổi từ quy trình gia công bên ngoài sang gia công SLS nội bộ của Trung tâm Nghiên cứu và Phát triển GAC đã giúp giảm thời gian sản xuất hơn 70%.
Hỏi: Công nghệ SLS có thể tạo ra các bộ phận trong suốt không? Trả lời: Không. Các bộ phận PA12 được sản xuất bằng SLS có màu trắng đục/trắng ngà ở trạng thái tự nhiên. Chúng có thể được nhuộm đen hoặc các màu tối khác, nhưng không thể làm cho trong suốt. Đối với các nguyên mẫu trong suốt, hãy cân nhắc sử dụng SLA hoặc PolyJet.