SLS 3D Baskı Kalitesi Gerçekte Nasıl Görünüyor?
Veri sayfaları doğruluğu belirtir. Pazarlama fotoğrafları kusursuz yüzeyler gösterir. Ancak SLS'nin uygulamanız için enjeksiyon kalıplama veya CNC işlemenin yerini alıp alamayacağına karar verirken, yazıcıdan çıkan sonuçları - sıfatlarla değil, ölçümlerle - bilmeniz gerekir.
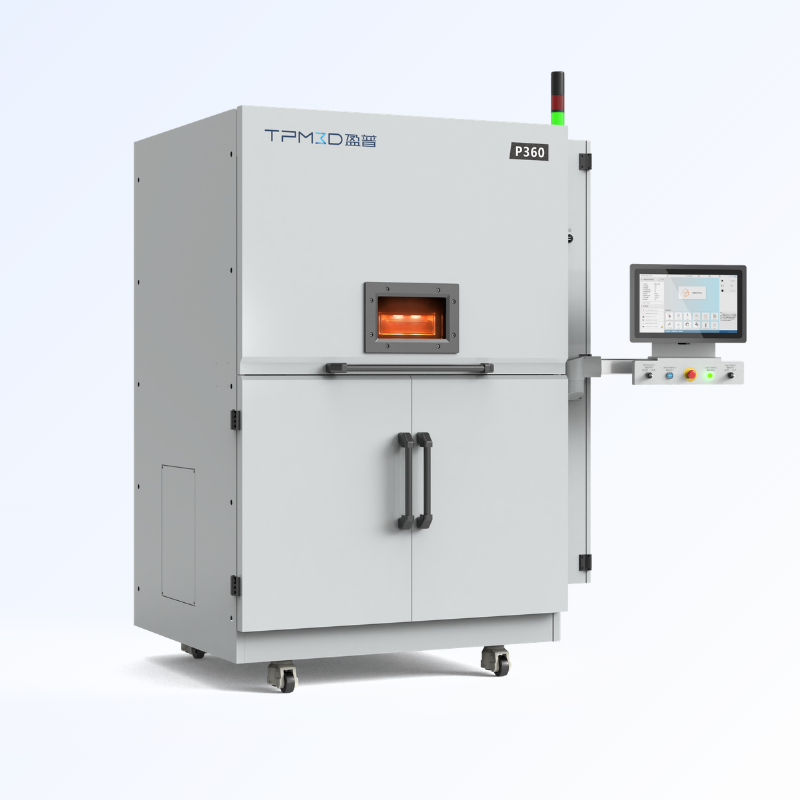
Bu makale, TPM3D P360'ta basılan gerçek test parçalarından elde edilen SLS 3D baskı kalitesi verilerini sunmaktadır . Parçalar, 0.12 mm katman kalınlığında Precimid1172Pro GF30 BLK (cam boncuk dolgulu PA12) ve Precimid1172Pro BLK (PA12) malzemeleriyle basılmıştır. Her iddia, ölçülen bir sayı veya fotoğraflanmış bir yüzey ile desteklenmektedir.
Kalitenin üç boyutunu ele alıyoruz: boyutsal doğruluk, yüzey kalitesi ve özellik çözünürlüğü ; bu süreçte hangi noktalarda üstünlük sağladığınızı ve hangi noktalarda sınırlamalarla karşılaştığınızı, bu sınırlamaları dikkate alarak tasarım yapmanız gerektiğini açıklıyoruz.
Boyutsal Doğruluk: Ölçülen Sapmalar
Nasıl Test Ettik
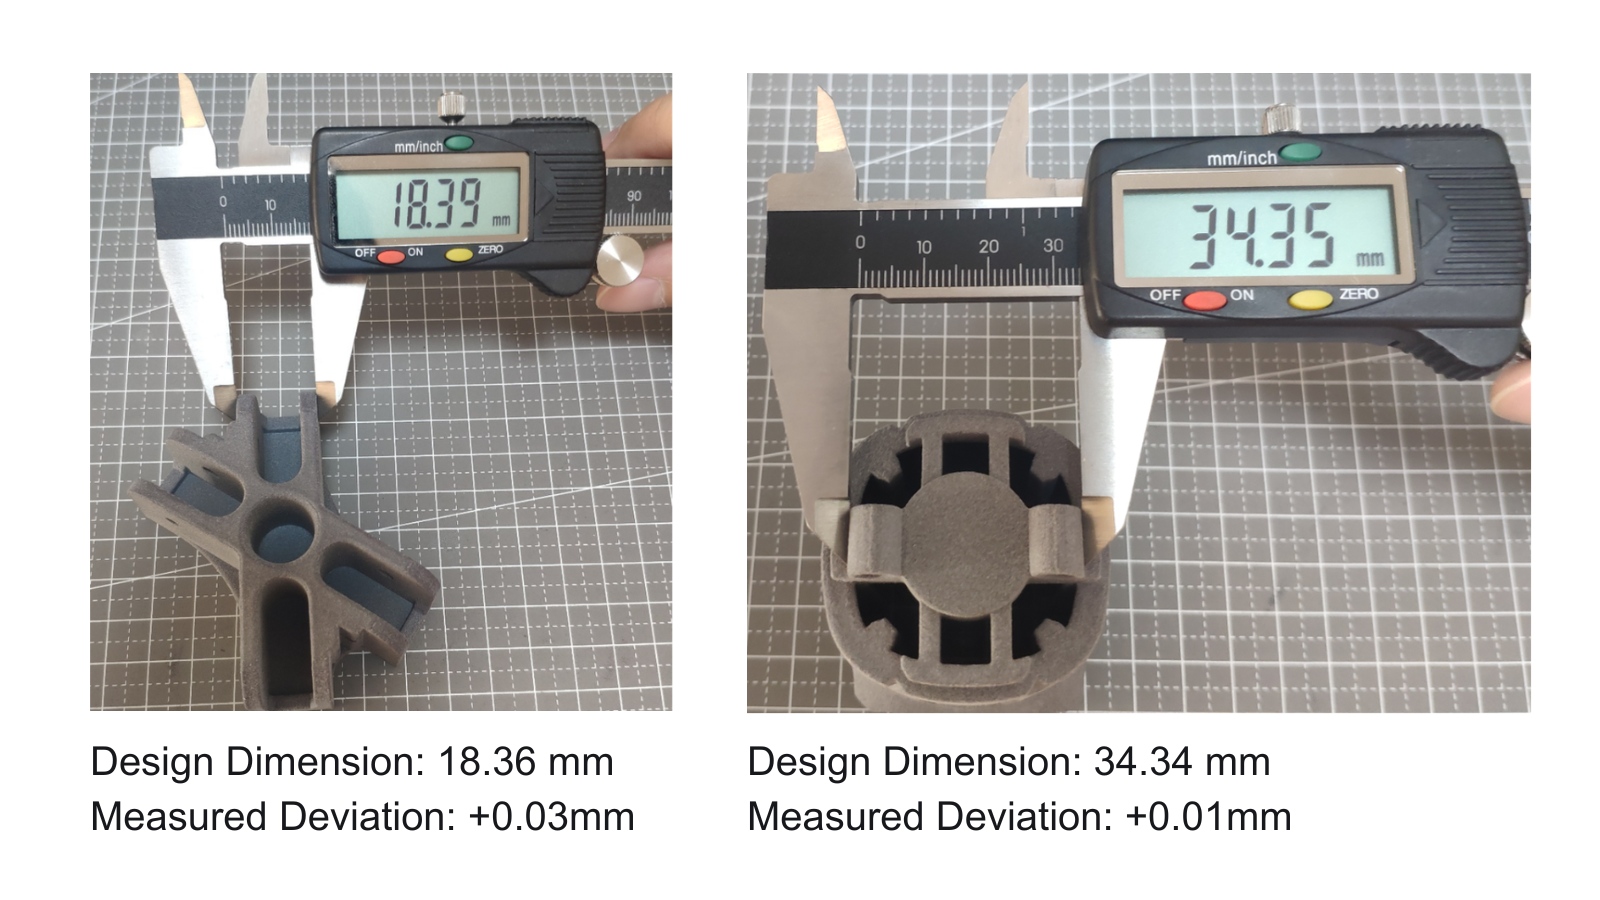
Tasarım boyutları bilinen referans test parçaları basıldı ve kumpasla ölçüldü. Aşağıdaki sapmalar, hem XY (yatay) hem de Z (dikey) yönlerinde CAD boyutu ile gerçek baskı boyutu arasındaki farktır.
Yatay Boyutlar (XY Düzlemi)
| Tasarım Ölçüleri (mm) | Ölçülen Sapma | Bunun anlamı nedir |
|---|---|---|
| 18.36 | + 0.03 mm | Tasarımın %0.2'ü içinde |
| 34.34 | + 0.01 mm | Tasarımın %0.03'ü içinde |
Yatay boyutlarda, P360, 18-35 mm aralığındaki parçalar için ±0.05 mm'nin altında toleranslar sağlar. Hafif pozitif sapma (parçalar tasarımdan biraz daha büyük basılır) tutarlı ve tahmin edilebilir olup, gerekirse CAD'de telafi edilebilir.
Dikey Boyutlar (Z Ekseni)
| Tasarım Ölçüleri (mm) | Ölçülen Sapma | Bunun anlamı nedir |
|---|---|---|
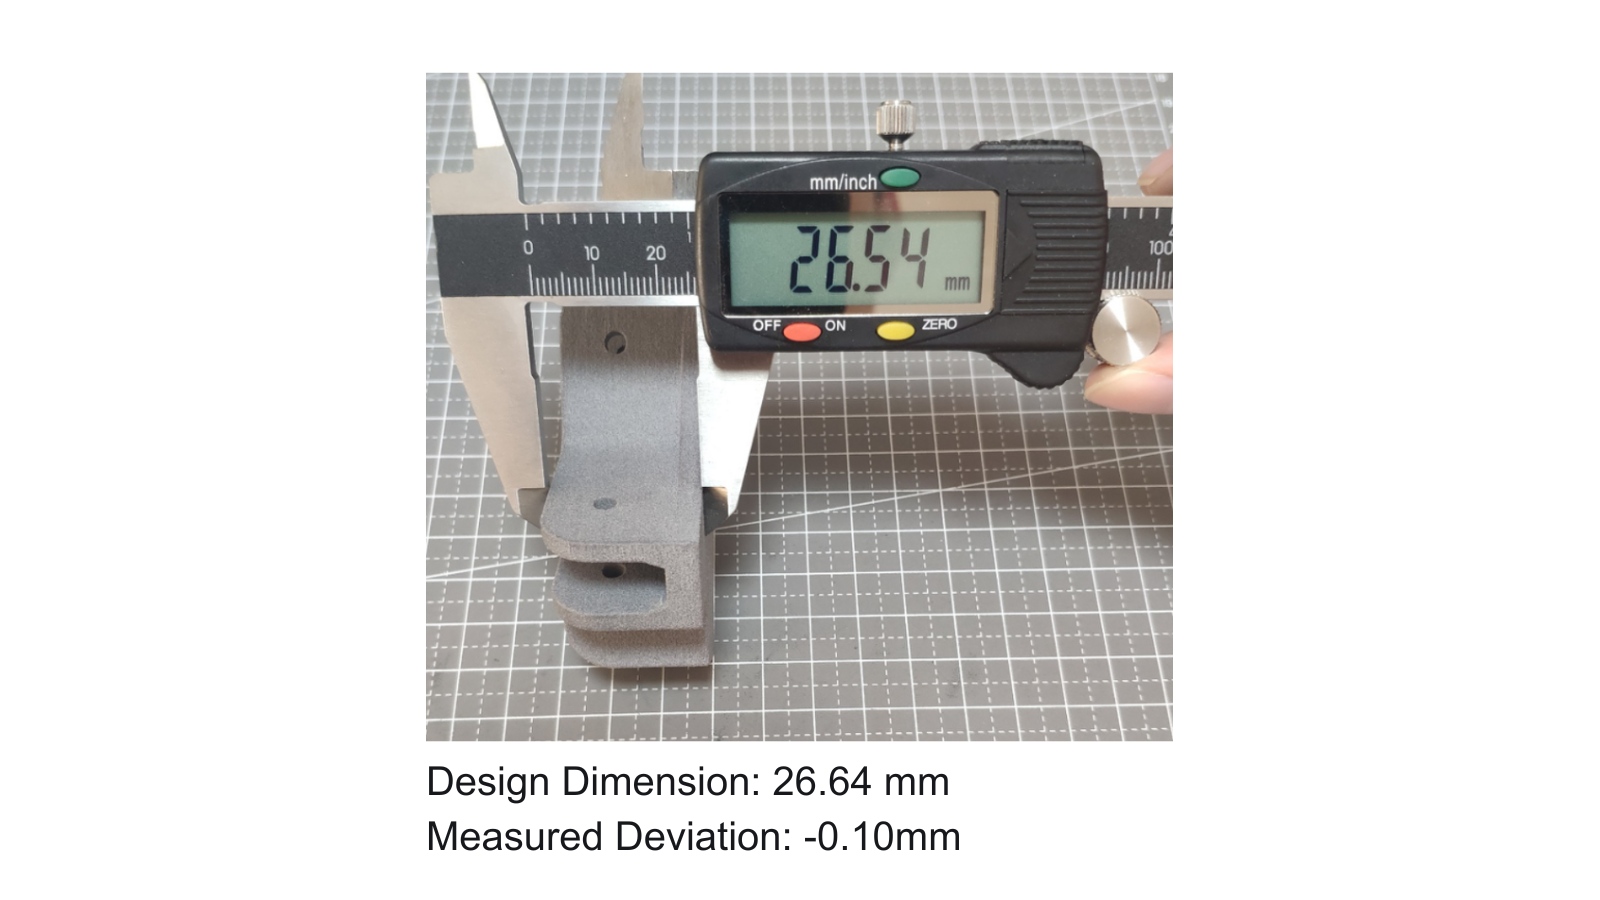
| 26.64 | -0.10mm | 0.12 mm'lik bir katmanın yüksekliğinden daha az |
Dikey sapma yatay sapmadan daha büyüktür; bu, katman tabanlı tüm süreçlerde beklenen bir durumdur. 26.64 mm'lik bir özellikteki -0.10 mm'lik sapma, tek bir 0.12 mm'lik katmanın yüksekliğinden daha azına karşılık gelir.
İnce Duvarlar
| Duvar Tasarım Kalınlığı (mm) | Ölçülen Sapma | notlar |
|---|---|---|
| 0.50 | + 0.02 mm | Mükemmel — 0.5 mm duvarlar doğru şekilde baskı yapar. |
| 0.66 | + 0.04 mm | Tutarlı pozitif önyargı |
0.5 mm kalınlığındaki ince duvarlar yalnızca +0.02 mm sapmayla yazdırılabilir. Bu anlamlı bir sonuçtur: 0.5 mm kalınlığındaki duvarlar, SLS'nin güvenilir bir şekilde üretebileceği en alt sınırdadır ve P360 bunları kapanmadan veya bozulmadan işleyebilir.
Yüzey Bitirme İşlemi: Yazıcıdan Çıkan Sonuç
Üst ve Alt Yüzeyler (Düz)
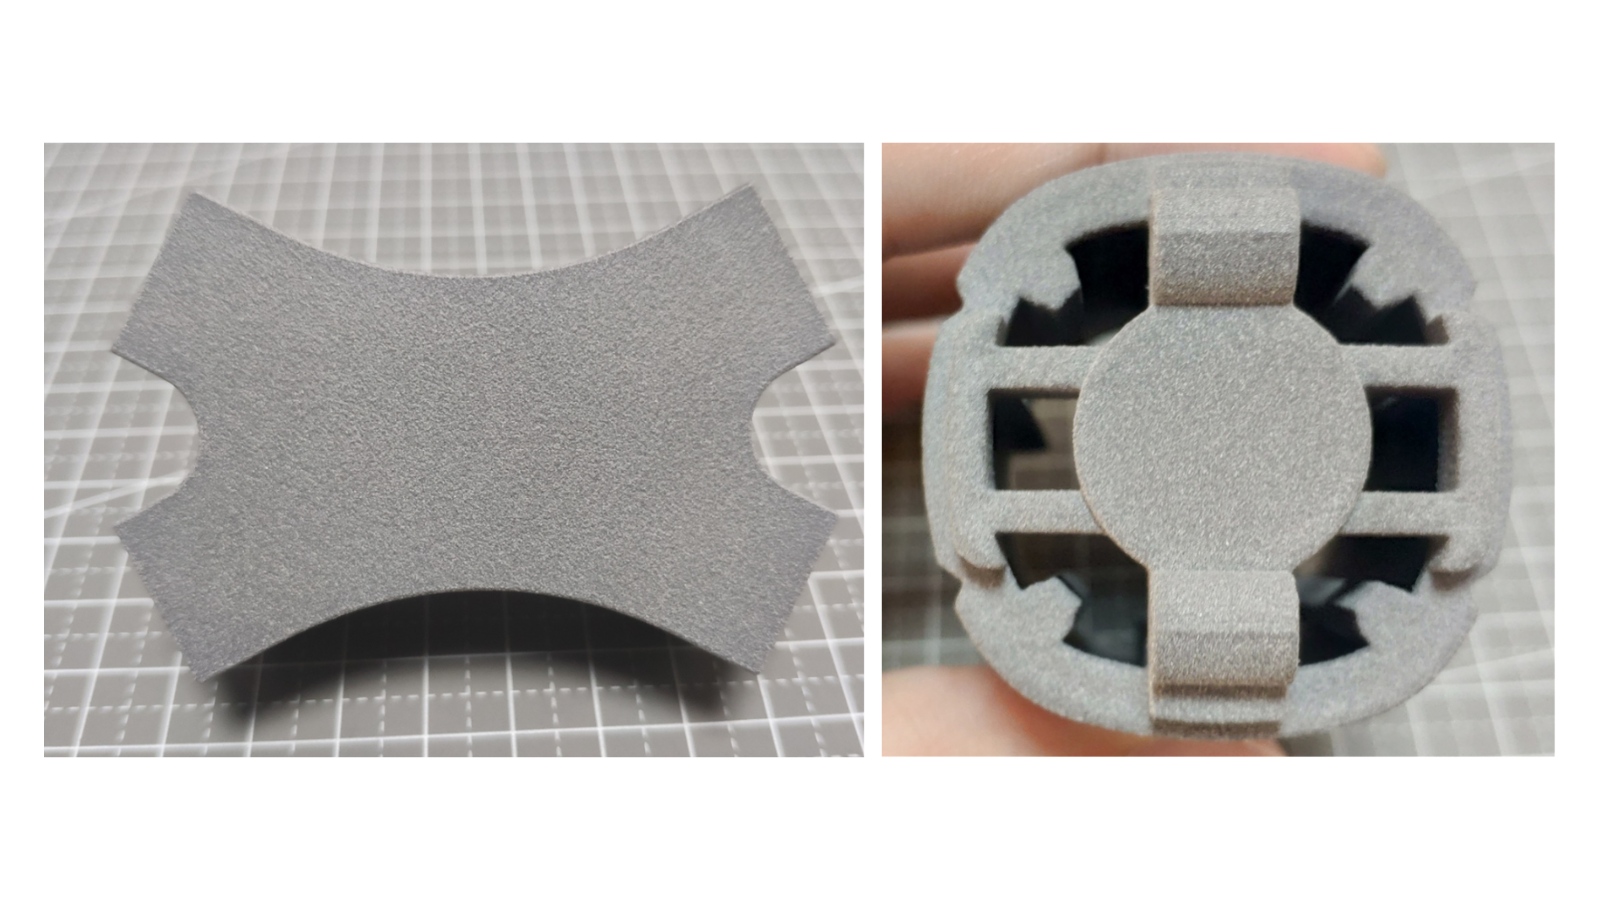
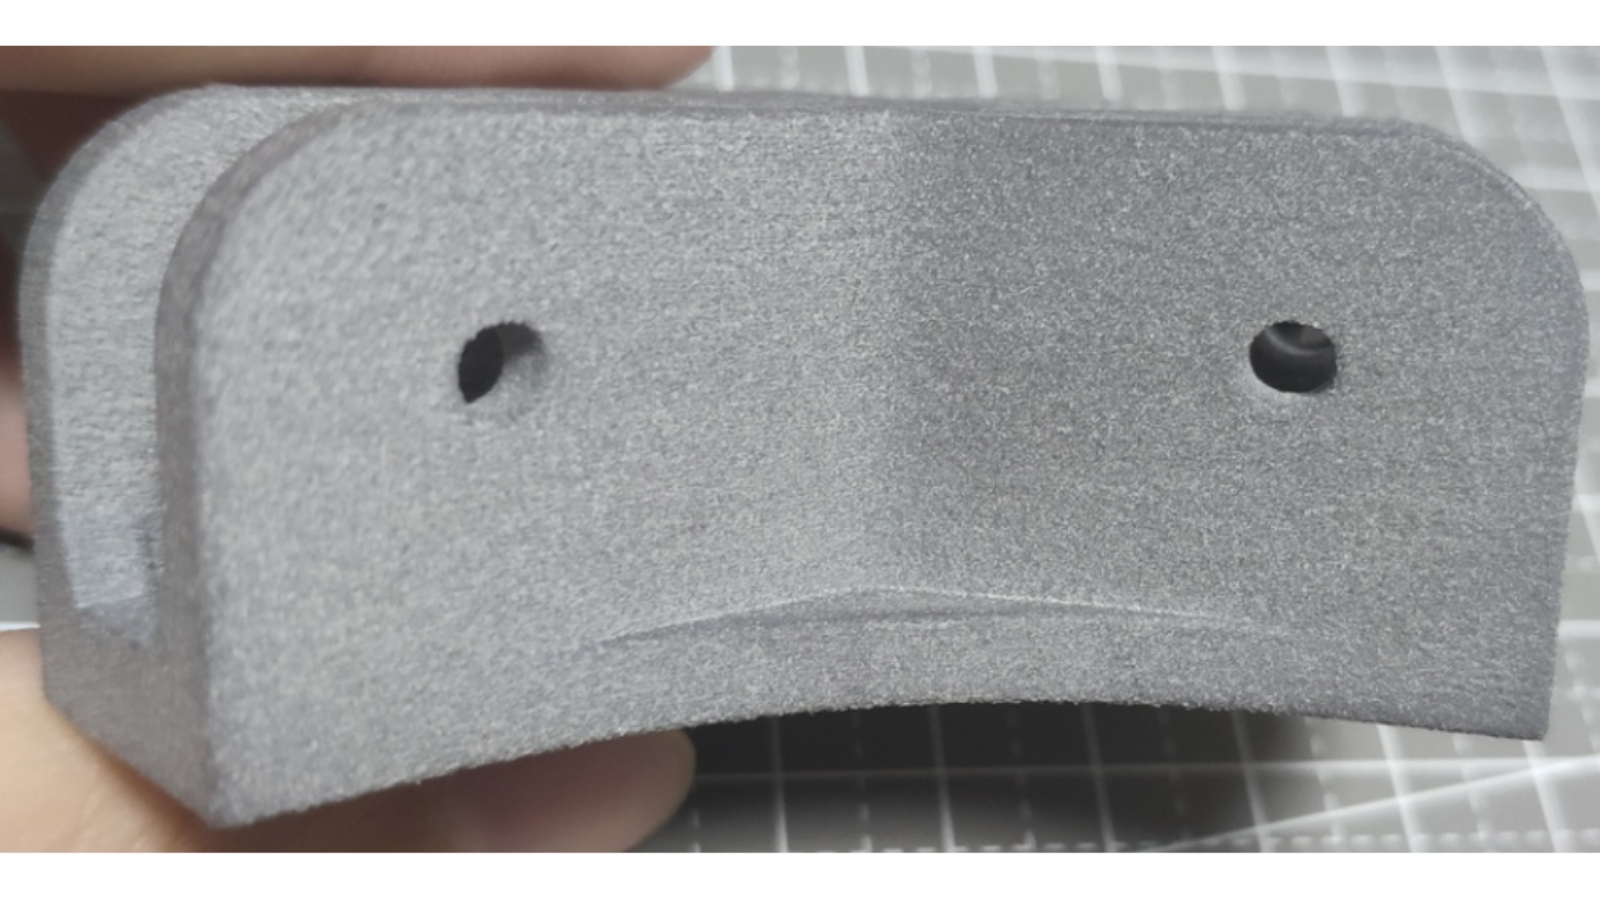
P360 yazıcıda basılan test parçaları, gözle görülür şekilde belirgin olmayan lazer tarama çizgilerine sahip pürüzsüz, düz yüzeyler göstermektedir . Yüzey homojen ve mattır; çukurlaşma, kabarma veya görünür kusur yoktur.
Bu, fonksiyonel parçaların görünür yüzeyleri için istediğiniz sonuçtur. Yüzey, iç veya yapısal uygulamalar için zımparalama gerektirmeyecek kadar pürüzsüzdür. Müşteriyle temas eden yüzeyler için, kumlama veya buharla düzleştirme, dakikalar içinde düzgün bir saten yüzey elde etmenizi sağlar.
Yan duvarlar
Yan duvarlarda portakal kabuğu görünümü ve belirgin olmayan katman çizgileri minimum düzeydedir . Portakal kabuğu görünümü (dikey yüzeylerde dokulu, pürüzlü bir görünüm), düzensiz toz dağılımı veya termal tutarsızlıktan kaynaklanan yaygın bir SLS kusurudur. Gösterilen bu P360 baskılı parçalarda ise bu kusur neredeyse hiç yoktur.
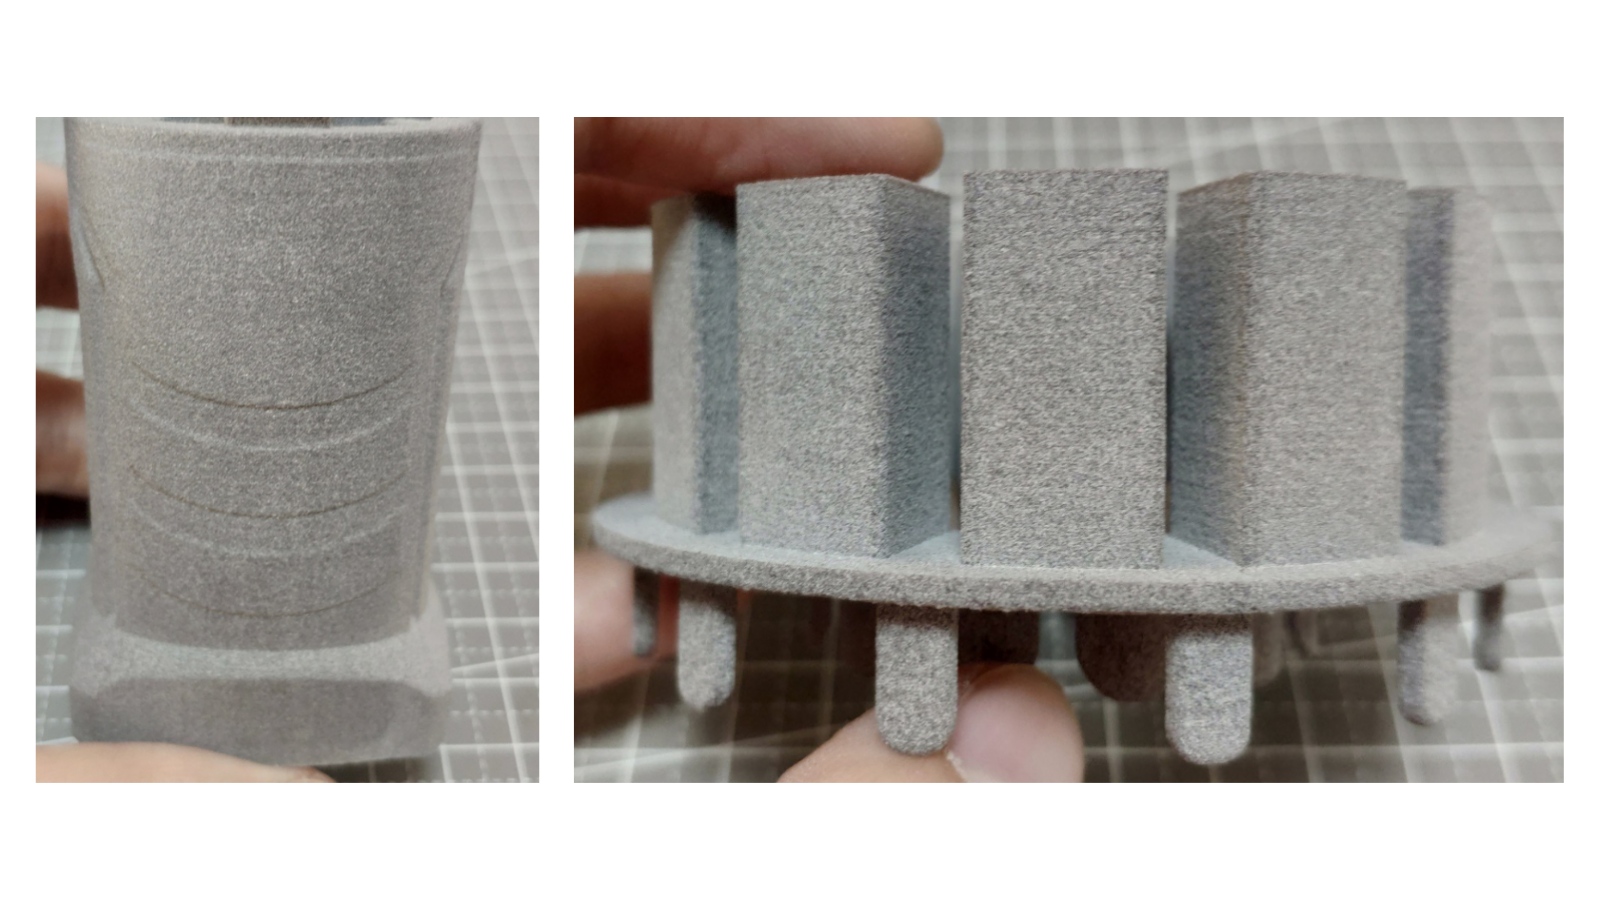
0.12 mm katman kalınlığındaki katman çizgileri ancak yakından bakıldığında görülebilir. Dikey duvarlarda, çok hafif yatay çizgiler olarak görünürler. Açılı yüzeylerde (yataydan 30-60°), basamaklanma daha belirgin ancak yine de çok belirgin değildir.
Köşeler: Temiz ve Keskin
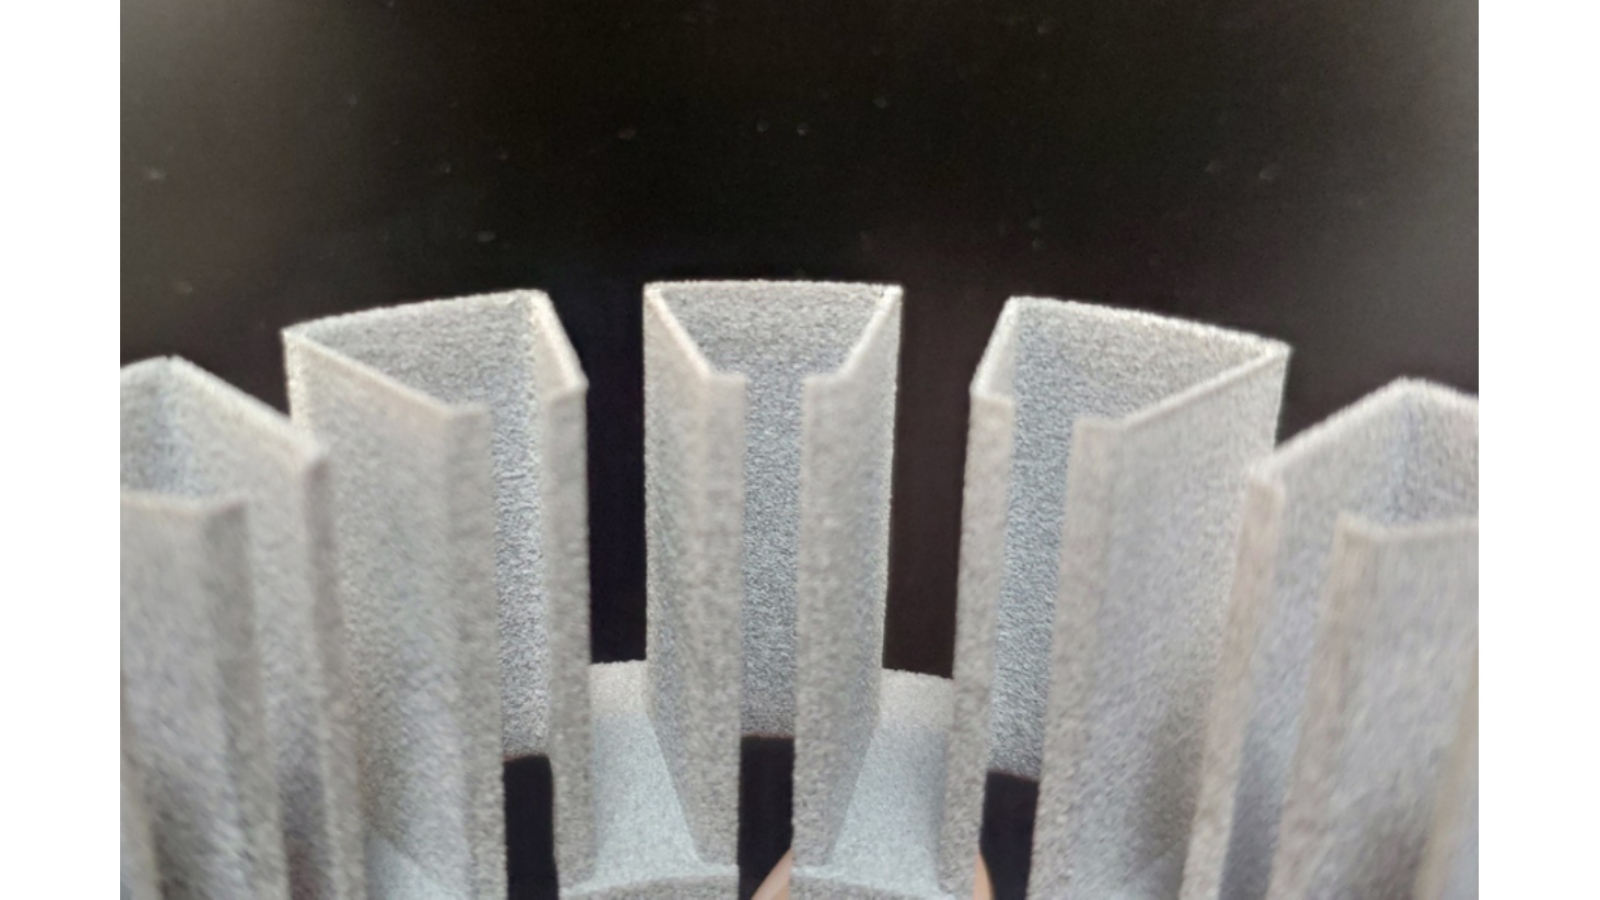
Test parçalarının çerçeve köşelerinde, keskin açılı köşeler de dahil olmak üzere, herhangi bir çıkıntı veya şişkinlik gözlemlenmedi . Köşe çıkıntısı, lazer yolundaki yön değişikliklerinde aşırı ısının birikmesi ve malzemenin şişmesine neden olmasıyla ortaya çıkan yaygın bir SLS kusurudur. TPM3D P360'ın verimli lazer yolu planlaması ve hassas enerji kontrolü sayesinde, lazer köşeleri tararken enerjiyi otomatik olarak telafi eder.
Yüzey Kalitesinin Tutarlı Olmasının Sebebi
Yüzeyin pürüzsüz olmasını sağlayan iki faktör vardır:
- Bıçak yenileme sistemi. P360, her toz katmanını yaymak için yeniden kaplama bıçağı (rulo değil) kullanır. Bıçaklar düz ve eşit bir toz yatağı oluşturur. Rulolar ise titreşim izleri ve statik yük oluşturabilir; bunların her ikisi de yüzey kusurlarına neden olur.
- Yüksek lazer emilim oranı. CO₂ lazeri, naylon tozu ile yaklaşık %96 oranında emilim sağlar. Bu, lazer enerjisinin minimum termal yayılımla tam olarak hedeflenen yere gittiği anlamına gelir. Sonuç olarak, çevredeki tozun aşırı ısınması olmadan temiz bir sinterleme elde edilir; aksi takdirde bu durum yüzey pürüzlülüğüne ve parça büyümesine neden olurdu.
Mekanik Mukavemet: Daha Fazla Deforme ve Kırılma Kuvveti
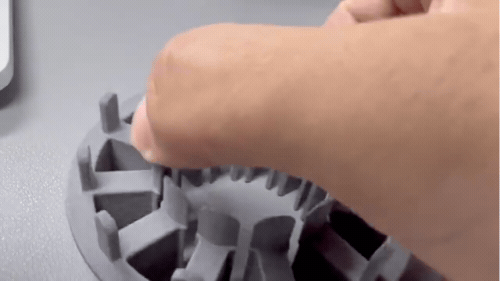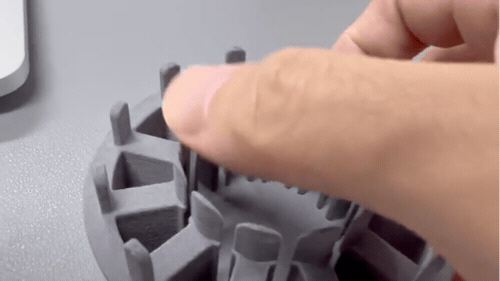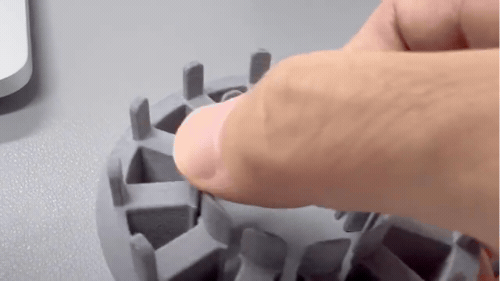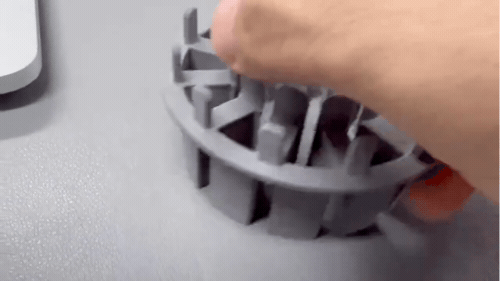
Test parçaları, manuel bükme ve kırılma kuvveti karşılaştırmasına tabi tutuldu. P360 ile basılan parçaların deforme olması ve kırılması için referans parçaya göre daha fazla kuvvet gerekti. Bu, sinterleme işleminin sadece yüzeyde değil, parçanın tüm kesitinde yoğun ve iyi kaynaşmış bir malzeme ürettiğini göstermektedir.
CO₂ lazerinin naylon ile %96'lık emilim oranı, her katmanın kısmen değil, tamamen sinterlendiği anlamına gelir. Tam sinterleme, daha yüksek yoğunluk ve katmanlar arası bağ oluşumuna yol açar; bu da doğrudan mekanik performansa yansır.
Sıkça Sorulan Sorular
SLS 3D yazıcıyla üretilen parçaların boyutsal doğruluğu nedir?
TPM3D P360'ta, 18-35 mm aralığındaki yatay özellikler ±0.03 mm sapma gösterir. Dikey özellikler ise biraz daha fazla sapma gösterir; 27 mm'lik bir özellik için yaklaşık 0.10 mm.
SLS yazıcıyla üretilen bir parçanın yüzeyi ne kadar pürüzsüz?
SLS parçaları, yazıcıdan çıktıklarında mat, hafif grenli bir yüzeye sahiptir. TPM3D P360'ta düz yüzeyler pürüzsüzdür, görünür lazer tarama çizgileri yoktur ve yan duvarlarda portakal kabuğu görünümü oluşmaz. 0.12 mm katman kalınlığında, katman çizgileri çok hafiftir. Kumlama veya buharla düzleştirme işlemi 10-15 dakika içinde düzgün bir saten yüzey elde edilmesini sağlar ve gereksinimlere göre daha fazla işlem yapılabilir, örneğin pürüzsüz, parlak bir yüzey için buharla düzleştirme.
SLS ile ince duvarlar basılabilir mi?
Evet. TPM3D P360, 0.5 mm kadar ince duvarları yalnızca +0.02 mm sapmayla güvenilir bir şekilde yazdırır. 0.66 mm'lik duvarlarda ise +0.04 mm sapma görülür. 0.5 mm'nin altında sonuçlar daha az tahmin edilebilir hale gelir.
SLS yöntemiyle üretilen parçalar sağlam mıdır?
TPM3D P360 parçaları, FDM baskılı parçalara kıyasla deforme olmak ve kırılmak için daha fazla kuvvet gerektirir; bu da tam sinterleme yoğunluğunu gösterir. CO₂ lazerin naylon tozu ile %96 emilim oranı, katmanlar arasında tam kaynaşmayı sağlar.
SLS parçalarının kenarları neden yuvarlak?
Lazer ışın noktasının çapı (P360'ta 0.25 mm), minimum kenar yarıçapını belirler. Işının fiziksel genişliği olduğundan, keskin kenarlar ve pahlar küçük bir yarıçapla yazdırılır. Bu, lazer sinterleme işleminin doğasında vardır. Jilet gibi keskin kenarlar gerekiyorsa, işlem sonrası uygulama yapılabilir.
SLS baskı için hangi katman kalınlığını kullanmalıyım?
TPM3D P360, 0.06–0.20 mm katman kalınlığını destekler; çoğu uygulama için 0.12 mm önerilir. 0.12 mm'de yüzey kalitesi, doğruluk ve baskı hızı arasında en uygun denge sağlanır. Daha ince katmanlar (0.06 mm) yüzey kalitesini iyileştirir ancak baskı süresini önemli ölçüde artırır.
Daha fazla oku: