SLS Hızlı Prototipleme Nedir?
Seçici Lazer Sinterleme (SLS), polimer tozunu katman katman katı parçalara dönüştürmek için lazer kullanan bir eklemeli üretim sürecidir. Hızlı prototiplemede SLS, benzersiz bir şey sunar: sadece doğru görünmekle kalmayan, aynı zamanda doğru çalışan prototipler. Elde edilen parçalar yoğun, izotropik ve sadece görsel inceleme için değil, fonksiyonel testler için de yeterince dayanıklıdır.
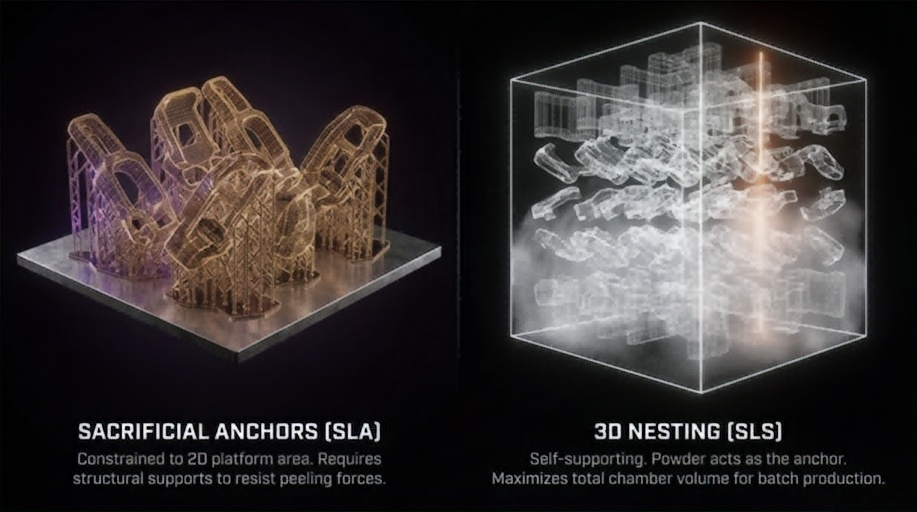
Zayıf katmanlar arası bağlar oluşturan veya destek yapıları gerektiren diğer 3D baskı yöntemlerinin aksine, SLS, toz yatağında asılı duran parçalar üretir. Bu şu anlama gelir:
- Destek malzemesi çıkarılmıyor. Destek izi bırakılmıyor. Baskı kolaylığı için tasarımda ödün verilmiyor.
- XY ve Z eksenleriyle uyumlu mekanik özellikler, yük taşıyan prototipler için hayati öneme sahiptir.
- Birden fazla parçayı tek bir yapıya entegre etme ve barutun boşluk geometrisini ayarlamasına olanak tanıma yeteneği.
Bu işlem özellikle naylon malzemeler (PA11, PA12) ve mühendislik termoplastikleri (TPU, PP, PPS, PEEK) için çok uygundur ve erken konsept aşamasından üretim kalıplarına kadar pratik bir köprü görevi görür.
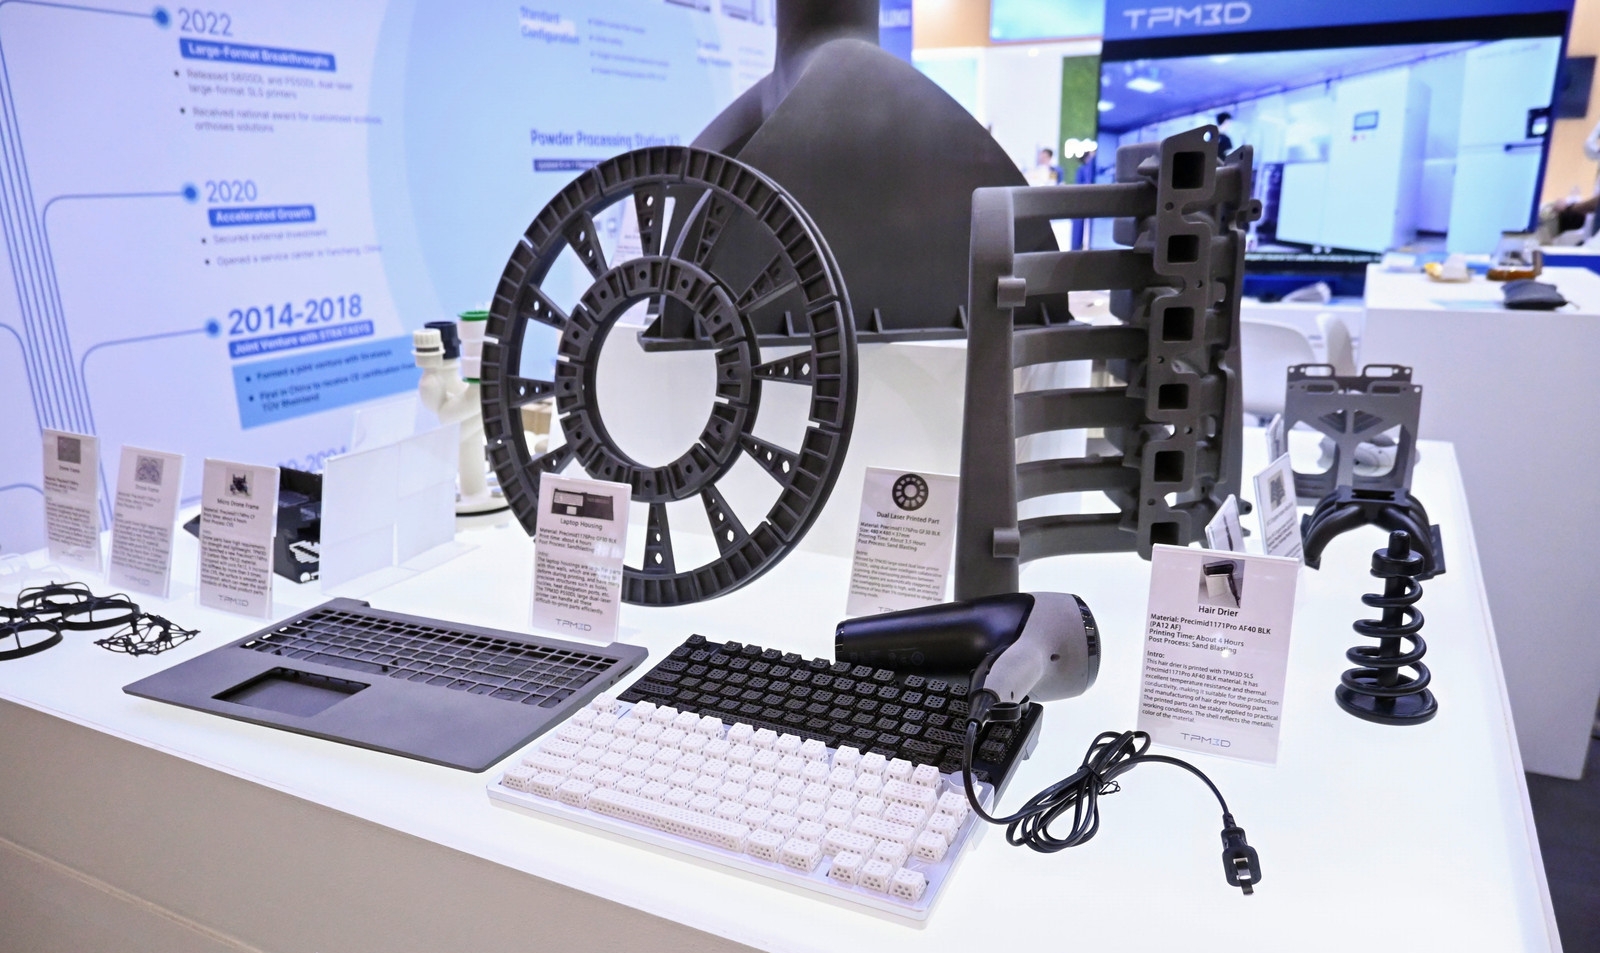
Hızlı Prototipleme için Neden SLS?
1. Üretim Malzemelerinde Fonksiyonel Prototip
SLS, ayrı bir "prototip malzemesi" gerektirmez; prototipleme işlemini, üretim parçalarında kullanılacak olan PA12 veya PA11 tozuyla aynı şekilde yaparsınız. Bu, malzeme davranışı da dahil olmak üzere şu hususları kapsar:
- Gerilme direnci: PA12 için 46 MPa (TPM3D Precimid1172Pro, ASTM D638 standardına göre)
- Kopma uzamasıStandart PA12 için %8-17; daha yüksek süneklik dereceleri mevcuttur.
- Eğilme modülü: PA12 için 1,280 MPa (ASTM D790)
- Isı sapma sıcaklığı: PA12 için 0.45 MPa basınçta 180 °C (ASTM D648)
- Kimyasal direnç ve FDM termoplastiklere kıyasla düşük nem emme özelliği.
...prototip ve üretim parçası tamamen aynıdır. Geçiş sırasında hiçbir sürpriz yaşanmaz.
* Yukarıdaki tüm değerler TPM3D Precimid1172Pro parlak beyaz PA12 tozunun veri sayfalarından alınmıştır . Farklı PA12 kaliteleri mevcuttur; her zaman ilgili malzemenin onaylı veri sayfasına bakın.
2. Destek Yapısı Yok
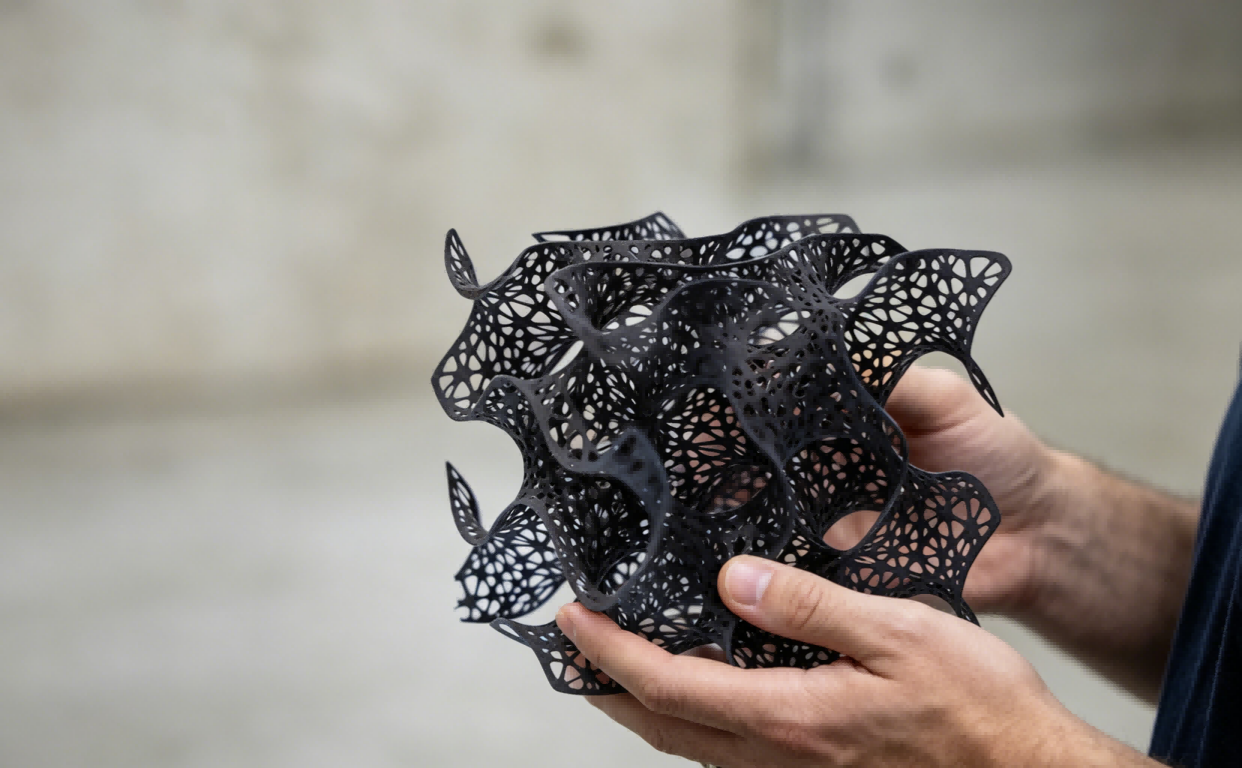
Sinterlenmemiş toz, çıkıntıları ve boşlukları fiziksel olarak desteklediği için SLS yöntemiyle şunlar üretilebilir:
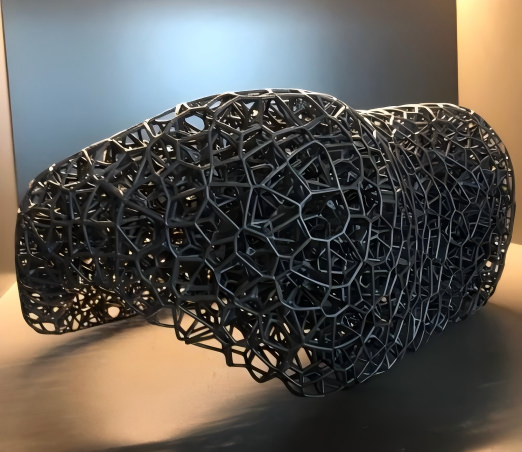
- Çıkarma yöntemleriyle elde edilmesi imkansız olan iç kanallar ve kafes yapıları
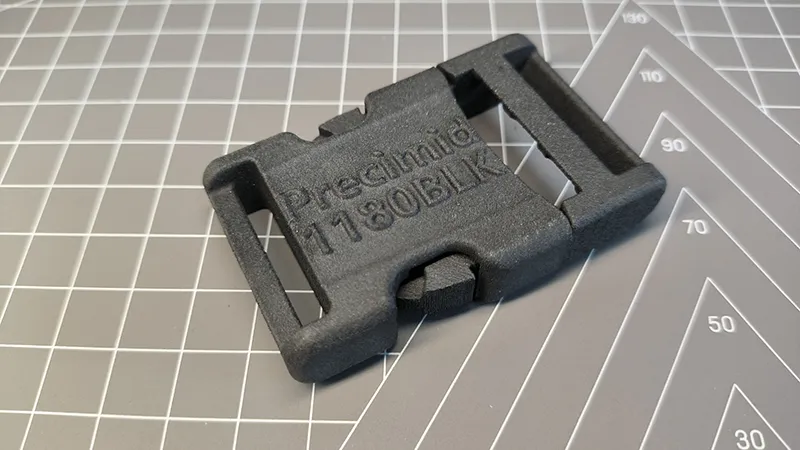
- Montajlı haldeyken basılan hareketli menteşeler ve geçmeli bağlantı parçaları.
- Destek izi olmayan karmaşık organik geometriler
Bu özgürlük genellikle montaj adımlarını ortadan kaldırır; tek bir SLS parçası, CNC ile işlenmiş veya enjeksiyon kalıplama yöntemiyle üretilmiş birden fazla parçanın yerini alabilir.
3. Tek Seferde Toplu Üretim
Tek bir SLS baskı haznesi, baskı hacmine sığdıkları sürece aynı anda düzinelerce farklı prototip tasarımını içerebilir. Yazıcı, tek bir parça ile birçok parça arasında ayrım yapmaz; maliyetin temel belirleyicisi lazerin çalışma süresidir.
| TPM3D Modeli | Hacim Oluşturma (X×Y×Z) | Lazer |
|---|---|---|
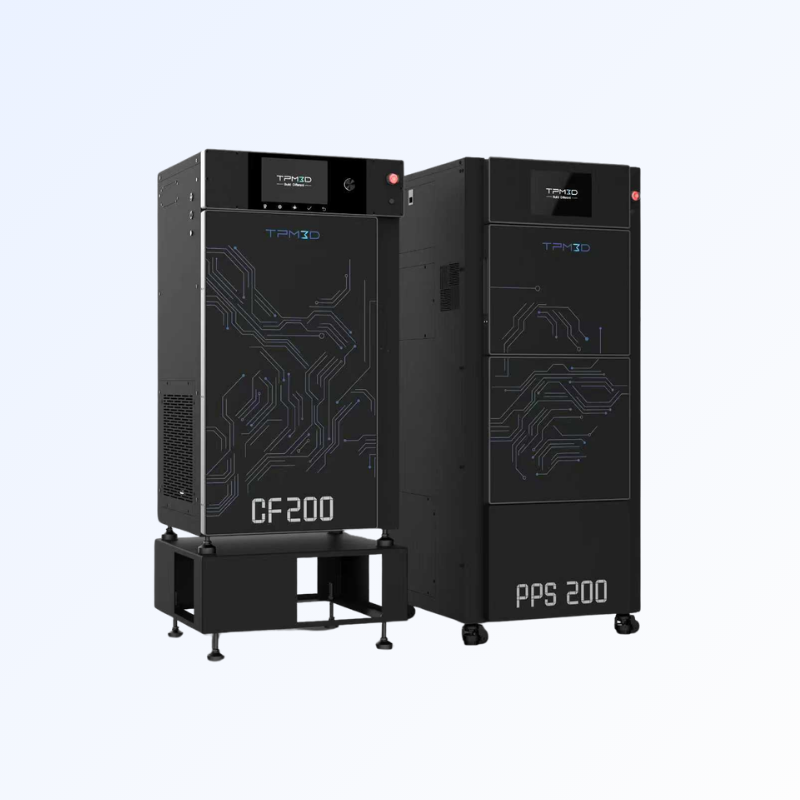
| CF200 (Kompakt Profesyonel) | 200 × 200 × 320 mm | 30W fiber |
| S260 (Eğitim ve Araştırma) | 260 × 260 × 450 mm | 30W CO₂ |
| S320HT (Yüksek Sıcaklık) | 320 × 320 × 380 mm (büyük) / 250 × 250 × 380 mm (küçük) | 60W CO₂ |
| S360 / P360 (Orta Sınıf Endüstriyel) | 360 × 360 × 600 mm | 60W CO₂ |
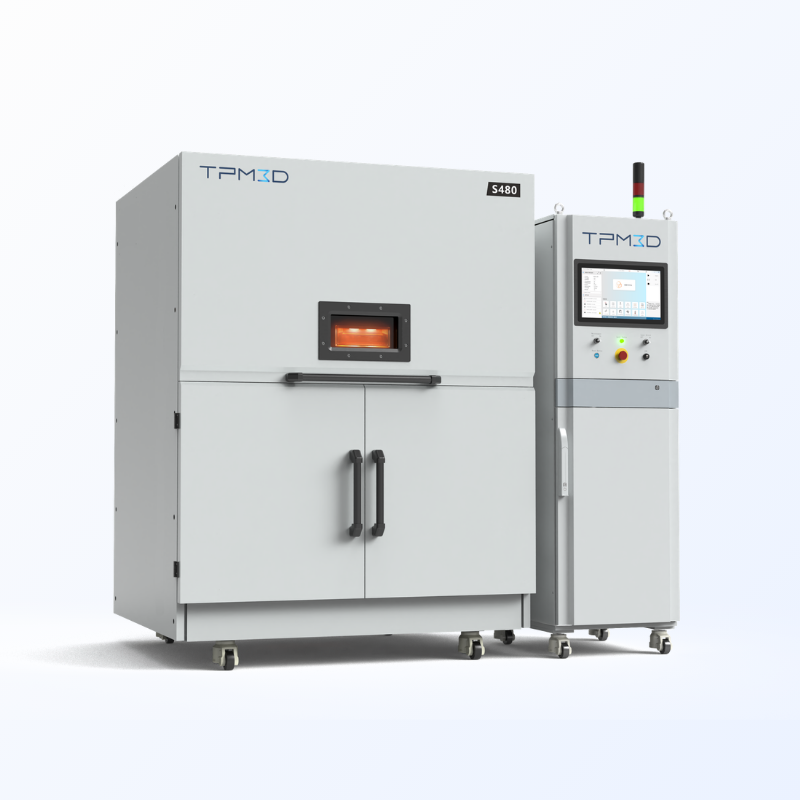
| S480 (Yüksek Hassasiyetli) | 480 × 480 × 600 mm | 100W CO₂ |
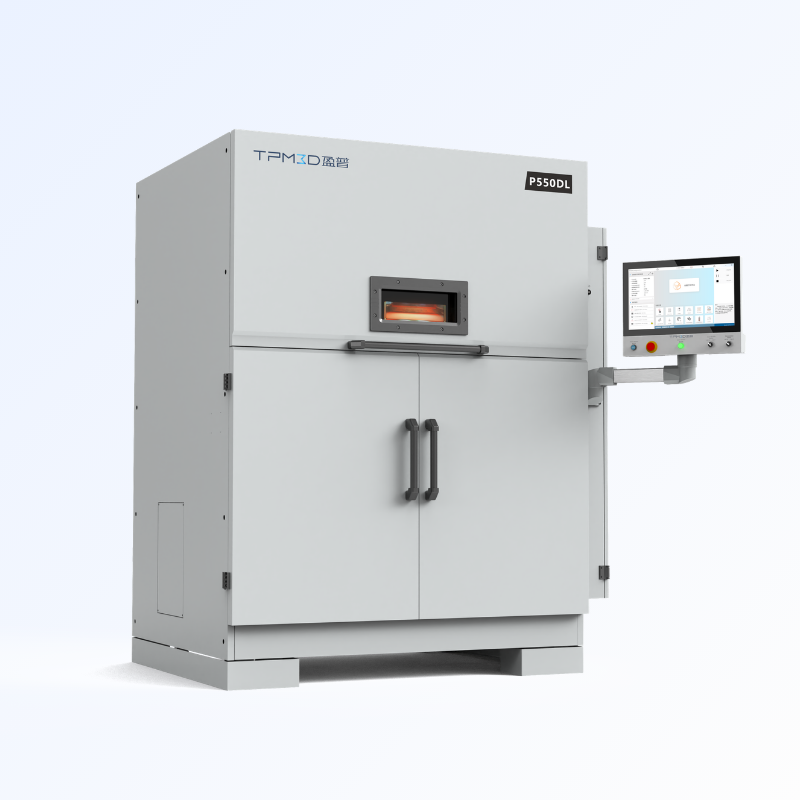
| P550DL (Geniş Formatlı Çift Lazer) | 550 × 550 × 850 mm | Çift 140W CO₂ |
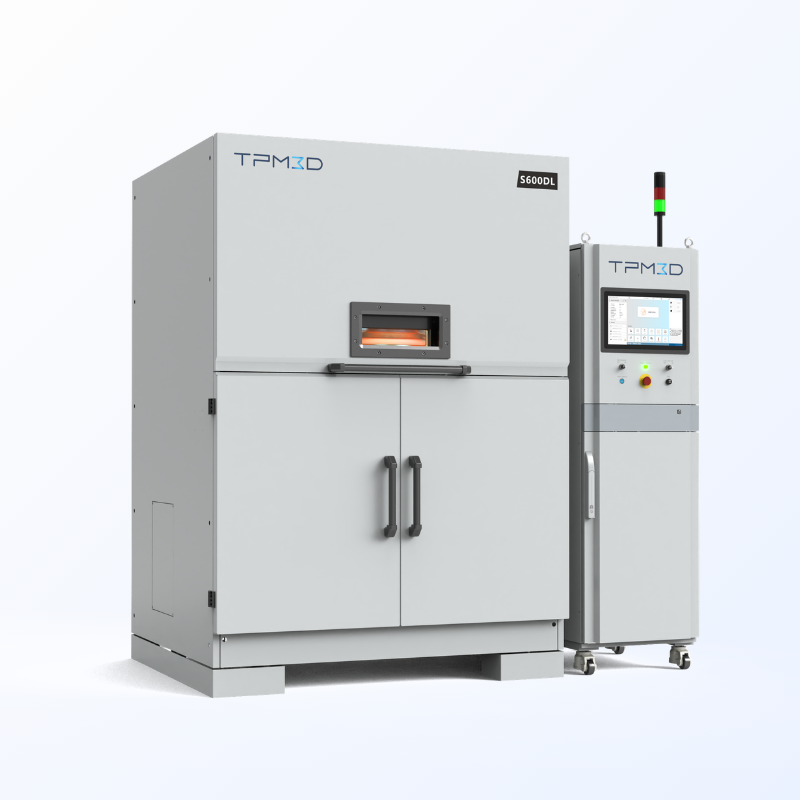
| S600DL (Geniş Formatlı Çift Lazer) | 600 × 600 × 800 mm | Çift 140W CO₂ |
Bu durum, birden fazla tasarım yinelemesine veya küçük bir test parçası grubuna ihtiyaç duyduğunuzda SLS'yi verimli bir seçenek haline getirir; tasarım varyantları, tolerans çalışmaları ve uyum kontrolleri aynı üretim sürecinde gerçekleştirilebilir.
4. İzotropik Mekanik Özellikler
Katman yapışma sınırları nedeniyle Z ekseni dayanımının XY dayanımının %50-70'i kadar olabildiği FDM'nin (Fused Deposition Modelling) aksine, SLS neredeyse izotropik parçalar üretir. Toz yataklı füzyon işlemi, tipik olarak %5'in altında mekanik anizotropi ile tutarlı katmanlar arası bağ oluşturur.
Prototip üretimi için bunun önemi : Yük taşıyıcı bir braketi veya geçmeli bir muhafazayı test ederken, prototipin baskı sırasında nasıl yönlendirildiğine bakılmaksızın tutarlı davranması gerekir. SLS bunu sağlar.
Plastik Toz Yataklı Füzyon Lazer 3D Yazıcılar—Teknoloji, Malzemeler ve Makine Seçimi
SLS Hızlı Prototipleme Süreci
TPM3D sistemlerinde tipik bir SLS prototipleme iş akışı, tasarımdan bitmiş parçaya kadar:
Baskı Öncesi Hazırlık
1. SLS için tasarım
Tasarım ilkelerinin CAD aşamasında uygulanması önerilmektedir.
- Minimum duvar kalınlığı: 0.4 mm
- Minimum delik çapı: 0.8 mm, delik derinliğine ve delik açık veya kapalı delik olmasına bağlı olarak değişir.
- Montajlı parçalar için boşluk: Birbirine geçmeli parçaları tek parça halinde yazdırırken ≥0.5 mm; ayrı ayrı yazdırılıp daha sonra birleştirilen parçalar için ≥0.2 mm
- İç boşluklarToz gidermeyi göz önünde bulundurarak tasarım yapın — tahliye delikleri veya erişim yolları ekleyin; kapalı içi boş hacimler sinterlenmemiş tozu hapseder ve temizlenmesi zordur.
- Çıkıntılar ve desteksiz açıklıklarSLS yöntemi destek yapılarına ihtiyaç duymaz, ancak baskı platformuna paralel geniş düz yüzeylerde hafif bir deformasyon meydana gelebilir; bu durumda destek çubukları kullanmayı veya yüzeyi yeniden yönlendirmeyi düşünebilirsiniz.
2. STL Dosyasını Dışa Aktarın ve Voxeldance'e İçe Aktarın
- Tasarım yazılımınızdan STL (veya yerel CAD formatı) olarak dışa aktarın.
- Yapı hazırlığı için Voxeldance Additive'e aktarın.
3. Orient Parçaları ve Auto-Nest
- Belirli yüzey kalitesi veya mukavemet gereksinimleri olan parçalar için: kritik yüzeylerin baskı platformundan uzağa konumlandırılması veya optimum eksenle hizalanması için yönlendirmeyi manuel olarak ayarlayın.
- Diğer tüm parçalar için: toz yatağı kullanımını en üst düzeye çıkarmak için Voxeldance'ın 3D otomatik yerleştirme özelliğini kullanın.
4. Dilimle ve Dışa Aktar
- Katman kalınlığını ayarlayın — 0.12 mm Fonksiyonel prototipler için standart öneri budur (daha ince katmanlar, daha uzun baskı süresi pahasına, ince detaylı parçalar için mevcuttur).
- Kalan yazdırma parametrelerini yapılandırın ve dilimleme işlemini çalıştırın.
- Dilim dosyasını dışa aktarın
5. Lazer Yolu Planlaması (BP)
- Dilim dosyasını Build Processor (BP) yazılımına aktararak lazer tarama stratejilerini planlayın.
- Yazıcı için son derleme dosyasını dışa aktarın.
Baskı
6. Yazdır
- Yapı dosyasını yazıcıya yükleyin ve yazdırma işlemini başlatın.
- Toz yatağı, malzemenin erime noktasının hemen altına kadar önceden ısıtılır.
- Bir CO₂ lazeri (veya CF200'de fiber lazer) her bir kesiti seçici olarak tarar; yapım platformu bir katman kalınlığı kadar aşağı iner, yeni toz yeniden kaplanır ve döngü tekrarlanır.
- Tipik üretim hızı: Parça yoğunluğuna ve paketlemeye bağlı olarak 10–25 mm/saat (dikey). S480, 21,000 mm/sn'ye kadar tarama hızlarına ulaşır; P550DL, maksimum verimlilik için çift 140W lazer kullanır.
7. Aktif Soğutma
- Baskı işlemi tamamlandıktan sonra, aktif soğutma yaklaşık olarak şu süre boyunca çalışır: En fazla 3 saat içerisinde size döneceğiz. (tam boy yapım)
- PEEK gibi yüksek sıcaklığa dayanıklı malzemeler, deformasyon veya kristalleşme sorunlarını önlemek için kontrollü soğutma profillerine ihtiyaç duyar.
Rötuş
8. PPS'ye Aktarma — Doğal Soğutma ve Toz Giderme
- Yapım haznesini PPS'ye (Toz İşleme İstasyonu) taşıyın.
- Parçaların toz kekinin içinde doğal olarak soğumasına izin verin.
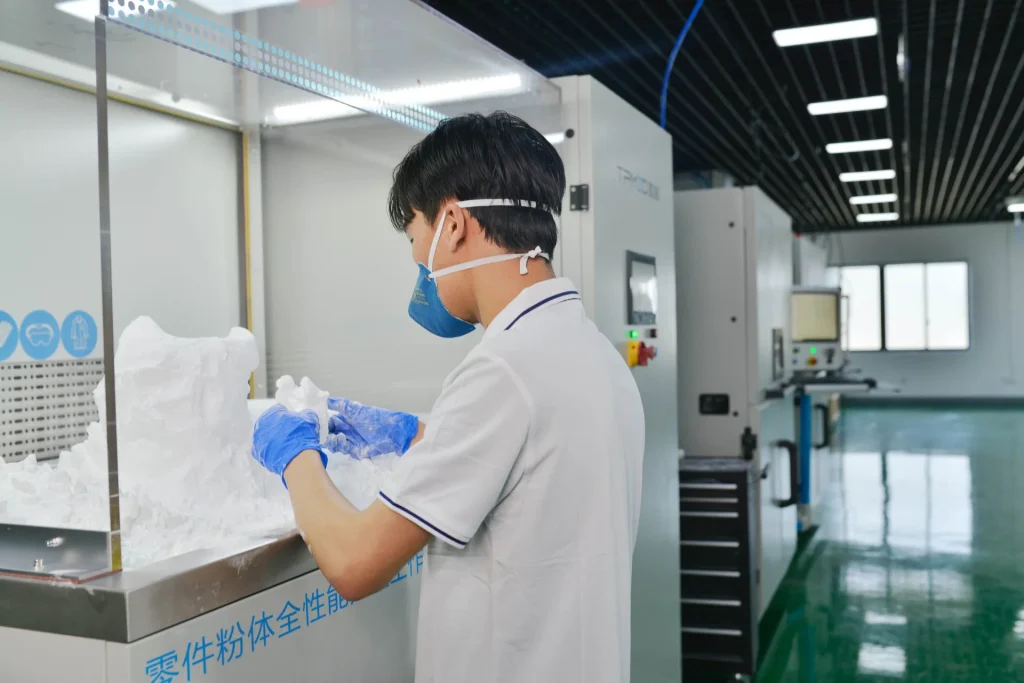
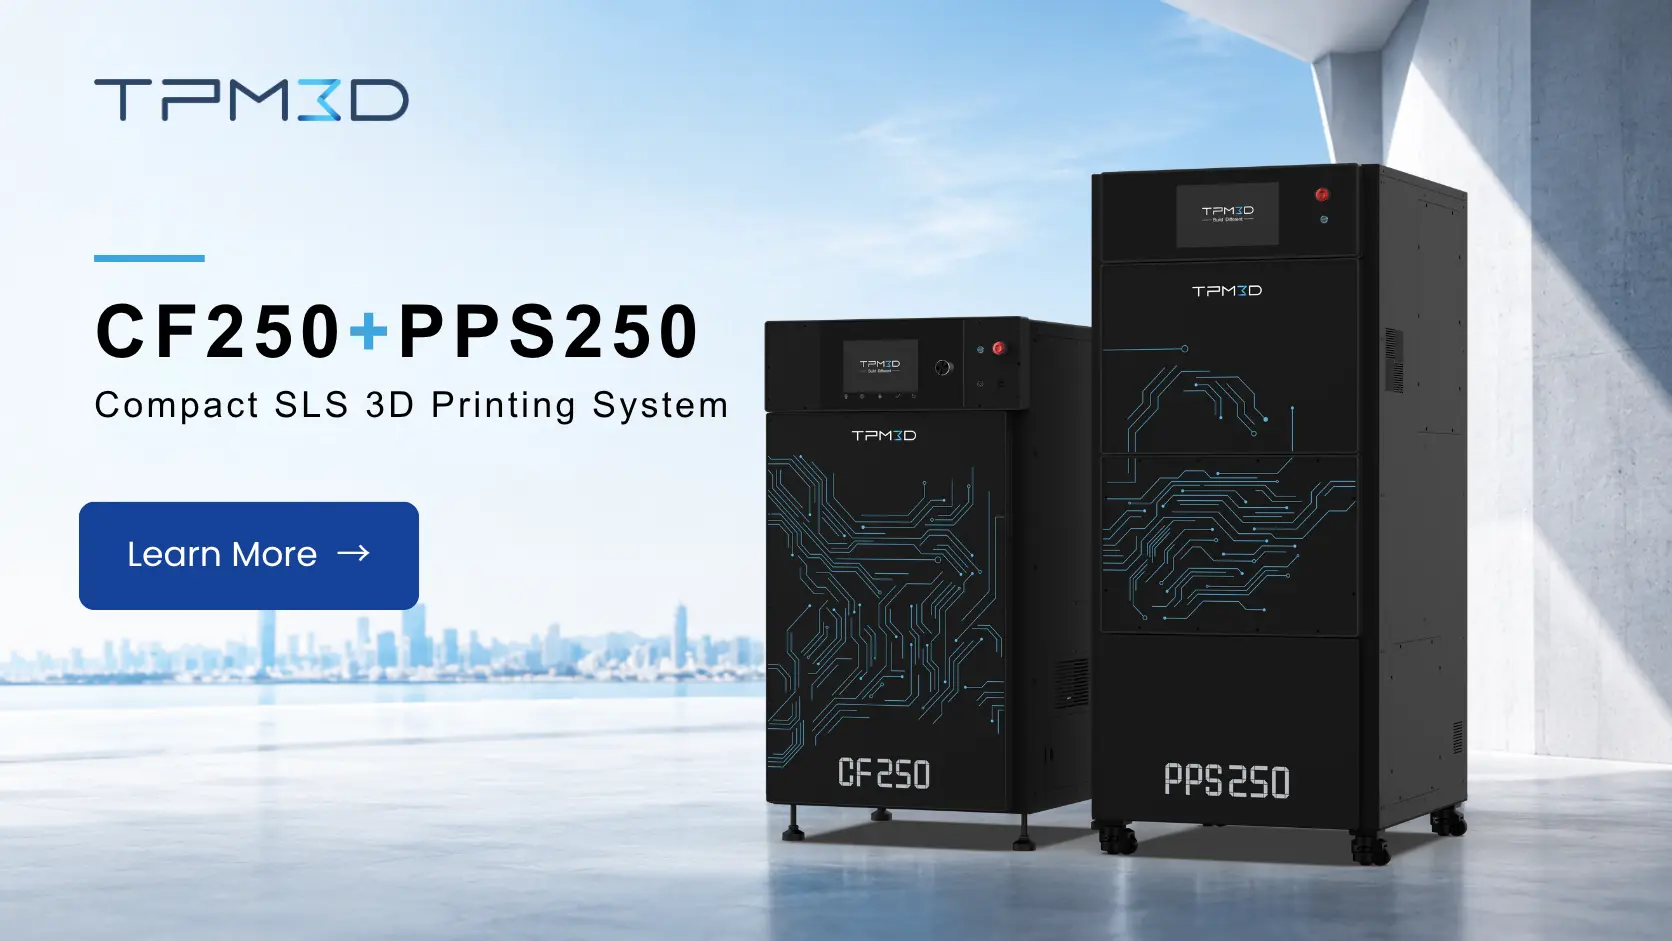
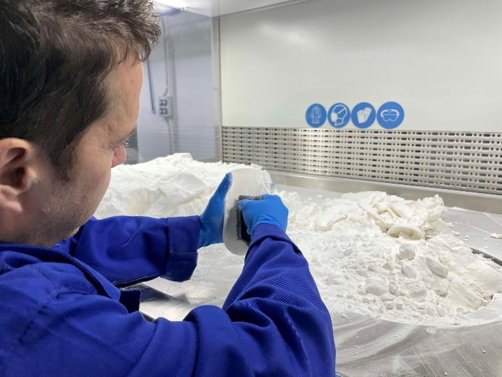
- Parçaları ayırın ve gevşek tozu uzaklaştırın — PPS, soğutma, ayırma, toz eleme ve karıştırma işlemlerini tek bir istasyonda birleştirir.
9. Kum Püskürtme ve Toz Geri Dönüşümü
- Parçaların yüzeyindeki artık tozları temizlemek ve düzgün bir mat görünüm elde etmek için kum püskürtme işlemi uygulayın.
- Sinterlenmemiş tozu elekten geçirin, karıştırın ve yeniden kullanım için PPS sisteminden geçirin.
SLS Prototipleme Malzemelerine Genel Bakış
Malzeme seçimi, prototiple test edebileceklerinizi değiştirir. Aşağıdaki tüm değerler TPM3D Precimid malzeme veri sayfalarından alınmıştır:
| Malzeme | Temel Özellikler (TPM3D Veri Sayfası) | En | Tavsiye Edilmeyenler |
|---|---|---|---|
| PA12 (Precimid1172Pro) | Çekme dayanımı 46 MPa (ASTM D638); uzama %8–17; eğilme modülü 1,280 MPa (ASTM D790); HDT 180 °C @0.45 MPa (ASTM D648) | Genel işlevsel prototipler; muhafazalar; braketler; geçmeli bağlantılar; esnek menteşeler | Yüksek sıcaklık ortamları (>150 °C sürekli) |
| PA11 | PA12'ye göre daha yüksek uzama; daha iyi darbe dayanımı; daha düşük nem emme özelliği. | Esnek bileşenler; havalandırma kanalları; tekrarlanan darbelere maruz kalan parçalar | Yüksek rijitlik gerektiren yapısal uygulamalar |
| PA12-GF30 (Precimid1176Pro GF30 BLK) | Çekme dayanımı 41.7 MPa; eğilme modülü 2,340 MPa (ISO 178); HDT 168 °C @0.45 MPa; %30 cam elyaf dolgu | Sert gövdeler; kalıplar ve fikstürler; termal olarak kararlı bileşenler | Yüksek darbe dayanımı gerektiren parçalar |
| PA12-CF (Precimid1174Pro CF) | Çekme dayanımı 88 MPa; eğilme dayanımı 135 MPa; çekme modülü 9,000 MPa; %30 karbon fiber dolgu | Drone gövdeleri; yüksek rijitliğe sahip yapısal parçalar; hafif havacılık ve uzay bileşenleri | Maliyete duyarlı uygulamalar |
| TPU (Precimid1130 88A) | Shore A sertliği 88–90; uzama %270; mükemmel geri tepme ve aşınma direnci | Contalar; sızdırmazlık elemanları; koruyucu kapaklar; ayakkabı bileşenleri; esnek kanallar | Yük taşıyan rijit parçalar |
| Sayfa (TPM3D PP Pro) | Yoğunluk 0.80 g/cm³; düşük su emme oranı; mükemmel kimyasal ve yorulma direnci. | Sıvı kapları; esnek menteşeler; kimyasallara dayanıklı parçalar | Yüksek sıcaklık veya yüksek rijitlik gerektiren uygulamalar |
| DİKİZLEMEK (TPM3D PEEK IND) | Çekme dayanımı 80 MPa (ASTM D638); HDT 294 °C @0.45 MPa (ASTM D648); eğilme modülü 4,000 MPa (ASTM D790); yoğunluk 1.13 g/cm³ | Havacılık ve uzay motoru bileşenleri; yüksek sıcaklıkta işlevsel prototipler; yapısal parçalar | Maliyet hassasiyeti olan uygulamalar (malzeme fiyat farkı) |
Tüm değerler, ASTM/ISO standartlarına uygun testlere dayalı TPM3D Precimid malzeme veri sayfalarından alınmıştır. Gerçek değerler, işleme parametrelerine ve parça geometrisine bağlı olarak değişebilir. Kritik uygulamalar için her zaman kendi testlerinizle doğrulama yapın.
SLS ile Geleneksel Prototipleme Yöntemleri Karşılaştırması
| Kriter | SLS (Naylon) | CNC İşleme | Enjeksiyon Kalıplama (Yumuşak Kalıp) | FDM |
|---|---|---|---|---|
| Teslim süresi (5 parça) | 2-4 gün | 5-10 gün | 2 – 4 hafta | 1-3 gün |
| Parça maliyeti (küçük parti) | ılımlı | Yüksek (parça başına işçilik + kurulum) | Yüksek başlangıç maliyeti + düşük birim maliyeti | Düşük-orta |
| Geometri özgürlüğü | Neredeyse sınırsız (iç kanallar, kafesler, girintiler) | Araç erişimiyle sınırlıdır | Taslak açıları ve fırlatma ile sınırlıdır | Orta zorlukta (çıkıntılar için destek gereklidir) |
| Mekanik izotropi | Neredeyse izotropik (<%5 varyasyon) | Doğası gereği izotropik | İzotropik | Anizotropik (Z ekseni XY ekseninin %50-70'i) |
| Yüzey bitişi (yapıldığı haliyle) | Mat, hafif taneli (Ra 8–12 μm) | İşlenmiş (Ra 1–3 μm) | Kalıp yüzeyine bağlı | Görünür katman çizgileri (Ra 10–25 μm) |
| Malzeme seçenekleri | PA12, PA11, PA12-GF, PA12-CF, TPU, PP, PEEK | Metaller, mühendislik plastikleri | Çoğu termoplastik | ABS, PLA, PETG, PC, ULTEM |
| ölçeklenebilirlik | Orta boy — tek montaj = düzinelerce parça | Düşük — mil başına tek seferde bir parça | Yüksek — kalıp başına binlerce parça | Düşük — ekstrüder başına tek seferde bir parça |
SLS'nin Doğru Seçim Olduğu Durumlar:
- Mühendislik sınıfı naylondan yapılmış işlevsel prototiplere ihtiyacınız var.
- Tasarımınız karmaşık iç geometriye veya girintilere sahip.
- Sadece görsel görünümü değil, mekanik davranışı (mukavemet, geçmeli bağlantı, yorulma) da test etmek istiyorsunuz.
- Üretimde kullanılacak parçalarla aynı malzemeden prototipler üretmeniz gerekiyor.
- Hızlı bir şekilde yineleme yapıyorsunuz ve ertesi gün teslimata ihtiyacınız var; GAC Ar-Ge Merkezi'nin 4 günlük döngüsü bunu gösteriyor (aşağıdaki vaka çalışmasına bakın).
Başka bir yöntemin daha iyi olabileceği durumlar:
- CNC'ye gidin Eğer hassas toleranslara (±0.05 mm veya daha iyi), metal prototiplere veya toz halinde bulunmayan özel bir mühendislik plastiğine ihtiyacınız varsa
- Go FDM Tek bir görsel modele, en düşük maliyete veya geniş malzeme yelpazesine (örneğin filament formunda PEEK) ihtiyacınız varsa
- Yumuşak aletlere geçin Tasarım konusunda kendinize güveniyorsanız ve saha testleri için 100'den fazla parçaya ihtiyacınız varsa...
Gerçek Dünya SLS Prototipleme Uygulamaları
Aşağıdaki örnek olay incelemeleri, yayınlanmış TPM3D müşteri uygulamalarına ve kamuoyuna açıklanan sonuçlara dayanmaktadır.
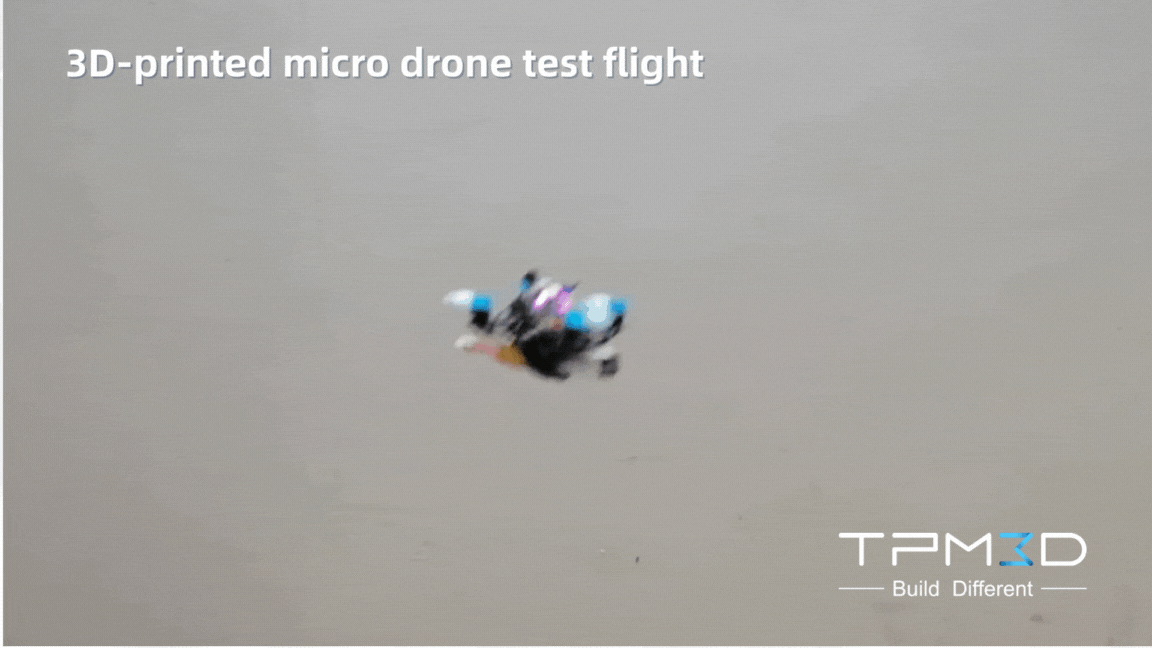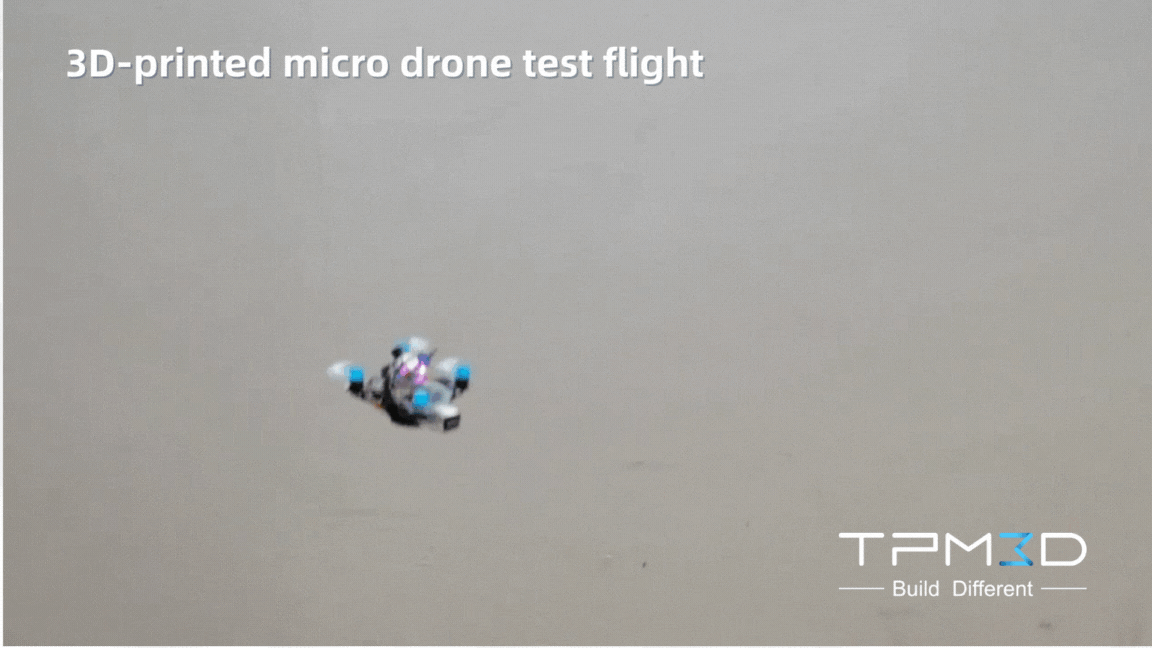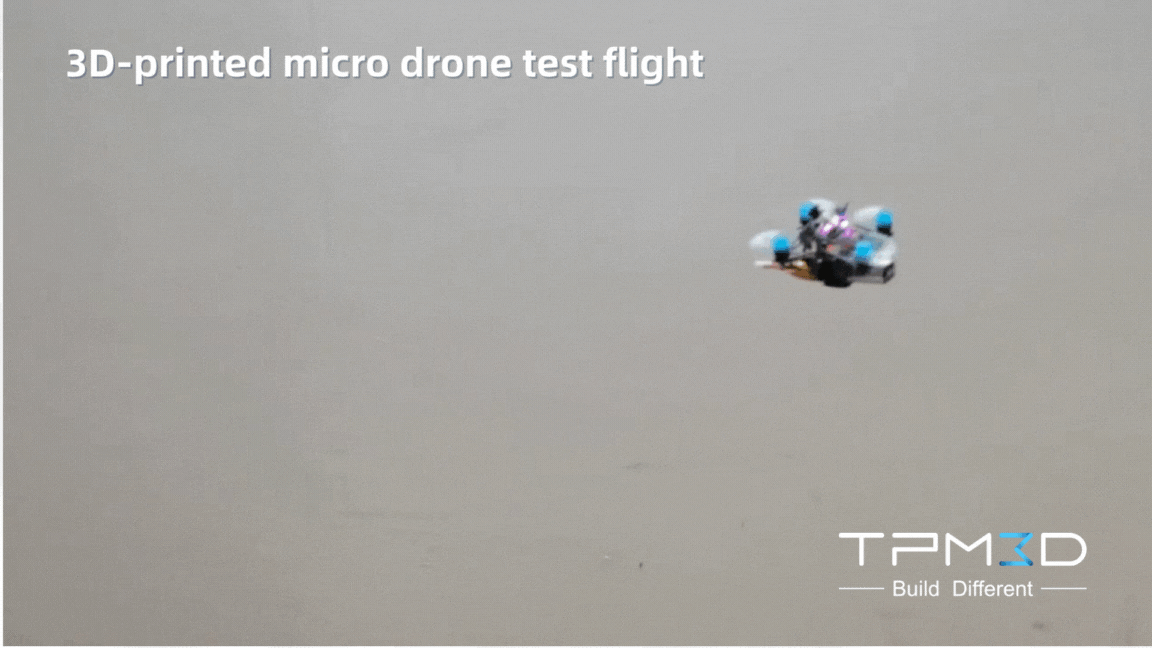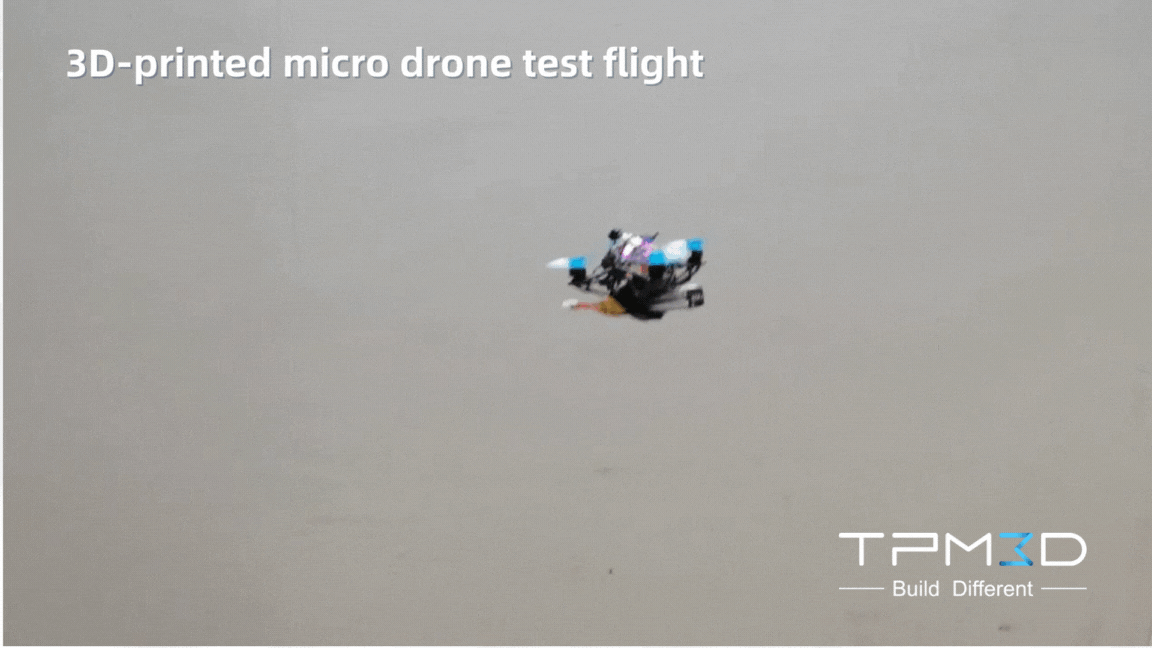
Havacılık ve İHA: 6 Gramlık Drone Gövdesi
Her gramın önemli olduğu durumlarda, SLS karbon fiber naylon, işlenmesi imkansız olan, topoloji açısından optimize edilmiş yapılar oluşturmayı mümkün kılar.
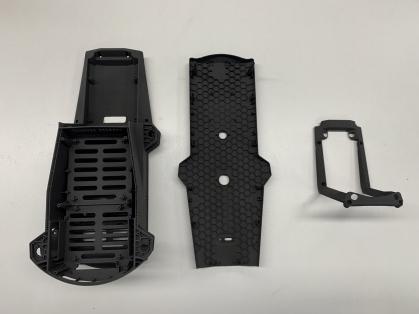
Sadece 66 × 66 × 32.6 mm ölçülerinde bir mikro-İHA gövdesi, Precimid1174Pro CF ( %30 karbon fiber takviyeli PA12) kullanılarak TPM3D SLS sisteminde tek parça halinde basıldı . Sonuç: 6 gram ağırlığında (tam uçak: 35 g) ve 88 MPa'ya ulaşan çekme dayanımına sahip bir gövde elde edildi; bu, saf PA12'ye göre %91'lik bir iyileşme anlamına geliyor. Aynı malzeme sistemi dört operasyonel doğrulama testinden geçti: statik yük, termal döngü (−20 ila +60 °C), elektromanyetik kalkanlama ve 8 m/s yüksek manevra kabiliyetine sahip uçuş.
Kaynak: TPM3D vaka çalışması, Haziran 2025.
Otomotiv: GAC Ar-Ge Merkezi — 2-3 Haftadan 4 Güne
GAC Ar-Ge Merkezi'nin prototip mühendisliği departmanı, iç/dış trim, termal yönetim ve güç aktarma organı bileşen prototipleri için daha önce altı aşamalı, dış kaynaklı bir iş akışına güveniyordu. TPM3D P550DL sistemi ve Precimid1172Pro PA12 tozu ile SLS'yi kendi bünyesine alarak şunları başardılar:
- İş akışını azalttı 6 adımdan 4 adıma
- Teslimat süresini kısaltın 2-3 haftadan 4 güne kadar ( %70'in üzerinde indirim)
- Gizli tasarım verileri üzerinde tam kontrol sağlandı.
- Dört kategoride onaylanmış parçalar: görünüm, yapı, montaj uyumu ve ergonomi.
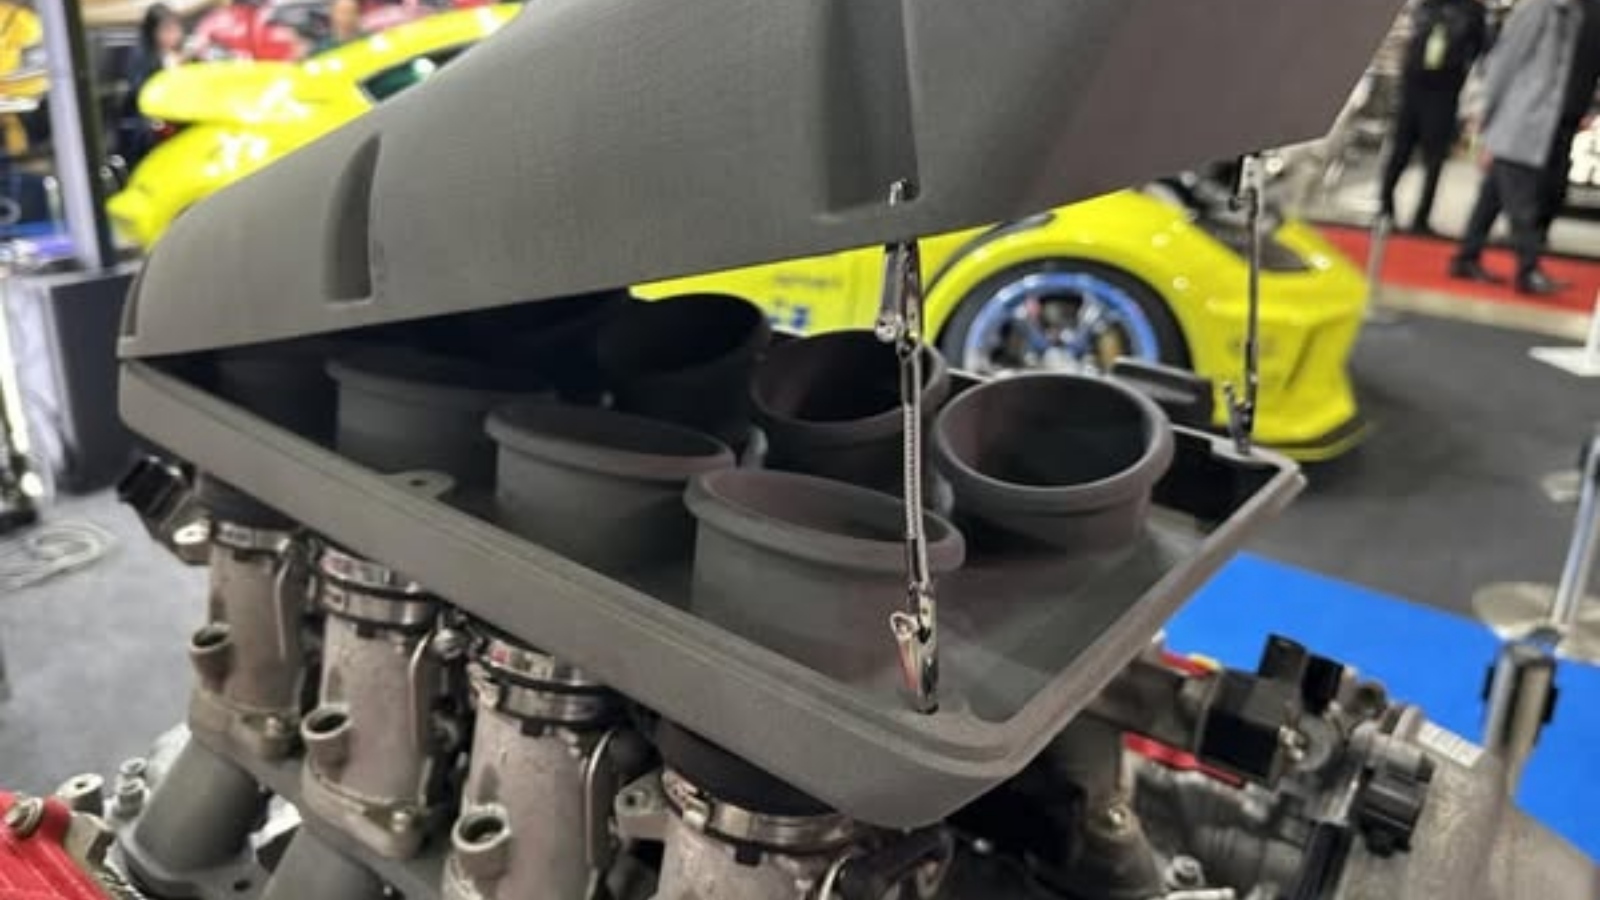
Ek otomotiv uygulamaları arasında, Dongfeng Motor'un deneme üretim departmanının orta konsol panelleri ve elektrik dağıtım muhafazaları için PA12-GF30 ile birlikte TPM3D S480 kullanması ve DTM Racing Sport'un 1.9 kg'lık V8 emme manifoldu yer alıyor; bu uygulamalarda SLS'nin karmaşık iç geometrileri tek bir baskıda üretme yeteneğinden yararlanılıyor.
Tıp: AK Medical — %30 Hatadan <%5 Hataya Kadar Cerrahi Kılavuzlar
AK Medical, hastaya özel ortopedik cerrahi kılavuzları üretmek için PPS son işlem istasyonu ve biyouyumlu PA12 ile birlikte bir TPM3D P360 SLS sistemi kullandı. Eklem replasman ameliyatlarında, SLS ile basılan kılavuzlar milimetrenin altında kemik uyumu sağlayarak, alt ekstremite hizalama sapmasını 3°'nin üzerinde yaklaşık %30'dan %5'in altına düşürdü . Ameliyat içi kan kaybı ve 24 saatlik drenaj da önemli ölçüde azaldı (P<0.01).
Sistem, CE sertifikasına ve toz patlamasına karşı koruma (Bölge 22) standartlarına uygun olarak çalışmakta olup, tıbbi sınıf temiz üretim için entegre nitrojen üretimi özelliğine sahiptir.
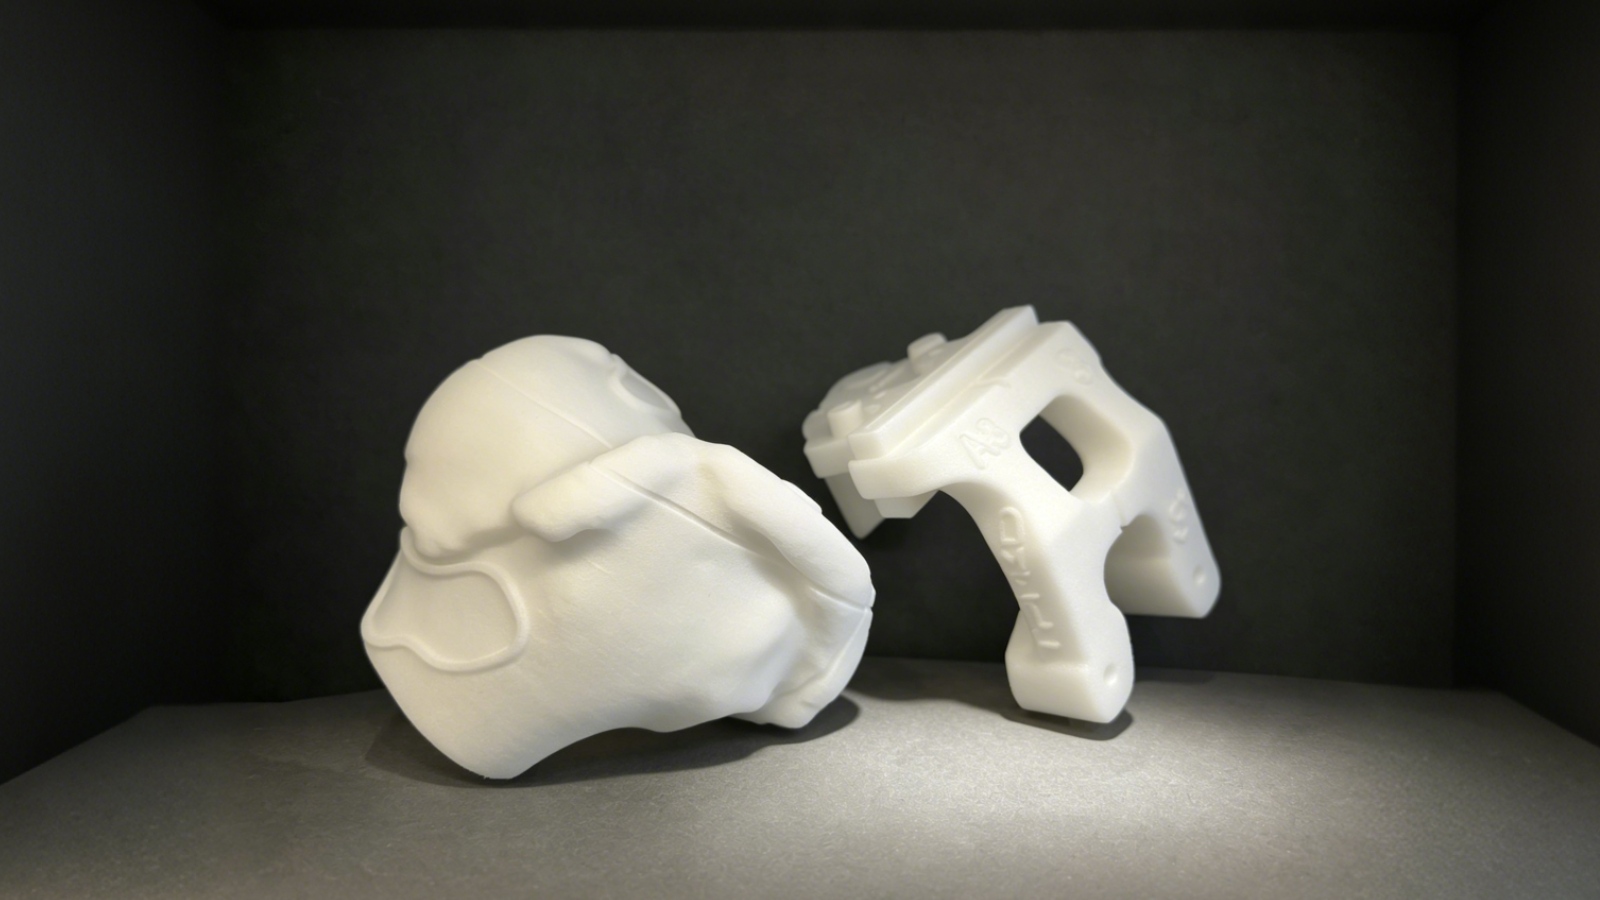
Tıp: Edser Laboratuvarları — Ölçeklenebilir Dijital Ortopedik Tabanlıklar
Yaklaşık 30 yıllık deneyime sahip klinik ortez üreticisi Edser Labs (İspanya), özel ortez tabanlık üretmek için PP Pro tozu ile birlikte TPM3D S600DL çift lazer sistemini benimsedi. Dijital iş akışı — LiDAR ile ayak taraması → CAD tasarımı → SLS baskı — çift lazer tarama sayesinde tek katmanlı baskı süresini yaklaşık %50 oranında azalttı.
PP Pro malzemesi, optimize edilmiş eleme ve yenileme sistemi sayesinde neredeyse %100 toz geri dönüşümünü destekliyor. Edser , ürünlerinin %90'ının sonunda eklemeli üretim yoluyla üretileceğini öngörüyor .
3D Yazıcıyla Üretilen Protezler: Faydaları, Malzemeleri, Uygulamaları ve Gerçek Dünya Örnekleri
Kurum İçi SLS mi Yoksa Dış Kaynak Kullanımı mı?
Prototip talebiniz düzensizse (ayda 1-3 proje), SLS hizmet bürosuna dış kaynak kullanımı genellikle daha uygun maliyetlidir; sermaye harcaması yok, toz yönetimi yok, bakım yok.
Eğer talebiniz istikrarlıysa (ayda 10'dan fazla prototip üretimi), şirket içi SLS (Tek Lazer Stimülasyonu) ekonomik olarak cazip hale gelir. Önemli hususlar:
| faktör | Dış Kaynak Kullanımı (Hizmet Bürosu) | Kurum İçi SLS |
|---|---|---|
| Peşin yatırım | $0 | Ekipman yatırımı — TPM3D endüstriyel sistemleri kompakt formatlardan başlar. |
| Kurşun zamanı | 3-7 iş günü (kargo dahil) | 1 – 3 iş günü |
| Parça başına maliyet | Hizmet kar marjı | Sadece malzeme + makine kullanım süresi |
| Tasarım gizliliği | Dosyalar kuruluşunuzdan ayrılıyor. | Tamamen dahili |
| Yineleme hızı | Büro işlem süresiyle sınırlı | Sınırsız — bir gecede yazdırın |
| Malzeme seçenekleri | Büronun kapasitesine bağlıdır. | Malzeme seçimini siz kontrol edersiniz. |
Kurum içi SLS (Tek Lazer Stimülasyonu) sistemlerini düşünen kuruluşlar için TPM3D'nin ürün yelpazesi, kompakt profesyonel CF200 sisteminden (200 × 200 × 320 mm, 30W fiber lazer, <1 m² alan kaplama, 220V tak ve çalıştır) orta sınıf endüstriyel sistemlere (360 × 360 × 600 mm'de S360/P360) ve büyük formatlı çift lazerli üretim sistemlerine (550 × 550 × 850 mm'de P550DL ve 600 × 600 × 800 mm'de S600DL) kadar uzanmaktadır.
Tüm sistemler, PA12, PA11, PA12-GF, PA12-CF, TPU ve PP gibi temel prototipleme malzemelerini desteklerken, S320HT modeli 350 °C'ye kadar olan üretim sıcaklıklarında PEEK, PEKK ve PPS malzemelerini de destekleyebilecek şekilde bu özelliği genişletmektedir.
SLS Prototip Oluşturmaya Başlamak: Pratik Bir Kontrol Listesi
Adım 1 — Prototipleme gereksinimlerinizi tanımlayın
- Hangi malzemelere ihtiyacınız var? (Genel amaçlı kullanım için PA12, esneklik için PA11, esnek parçalar için TPU, yüksek sıcaklık için PEEK?)
- En büyük tek parça boyutu nedir?
- Tipik yineleme başına parti boyutu nedir?
- Gerekli işlem süresi?
Adım 2 — Yaklaşımınızı seçin
- Şirket içi mi yoksa dışarıdan mı? (Karar kılavuzu olarak yukarıdaki tabloyu kullanın)
- Eğer üretim şirket içinde yapılacaksa: üretim hacmi, malzeme çeşitliliği ve verimliliğe bağlı olarak ekipman seçeneklerini değerlendirin.
- Dış kaynak kullanacaksanız: Hedef malzemenizde 2-3 tedarikçiden örnek parça talep edin.
3. Adım — İlk yapınızı hazırlayın
- CAD aşamasında tasarım prensiplerini uygulayın: duvar kalınlığı ≥0.4 mm, delik çapı ≥0.8 mm, boşluk ≥0.5 mm (tek parça montaj) / ≥0.2 mm (ayrı parça montaj)
- STL dosyasını uygun çözünürlükte dışa aktarın (kiriş toleransı ≤0.05 mm)
- Voxeldance Additive'e aktarın, optimum yüzey kalitesi/mukavemet için kritik yüzeyleri yönlendirin, kalan parçaları otomatik olarak iç içe yerleştirin.
- 0.12 mm katman kalınlığında dilimleyin, BP işleminden geçirin ve yazıcıya yükleyin.
Adım 4 — Doğrulama ve yineleme
- İlk üretim aşamasındaki parçaların boyut doğruluğunu kontrol edin.
- Fonksiyonel testleri amaçlanan ortamda gerçekleştirin.
- Tekrarlanabilirlik için dokümantasyon işlem parametreleri
- Test sonuçlarına göre tasarımı yineleyin — aynı derleme, yan yana birden fazla varyant içerebilir.
Sıkça Sorulan Sorular
S: SLS prototipleri ne kadar doğru?
A: Kalibre edilmiş endüstriyel ekipmanlarda iyi tasarlanmış parçalar için tipik boyutsal doğruluk ±0.2 mm'dir. Sıkı toleranslı özellikler (<0.2 mm) sonradan işleme veya tasarım telafisi gerektirebilir. TPM3D'nin S480 modeli, yüksek hassasiyetli uygulamalar için 0.31 mm lazer nokta boyutuyla 21,000 mm/s tarama hızına ulaşır.
S: SLS prototipleri sonradan işlenebilir mi? A: Evet. PA12 ve PA11 SLS parçaları delinebilir, diş açılabilir, raybalanabilir ve CNC ile son işlemden geçirilebilir. Bu, belirli birleştirme yüzeylerinin SLS'nin tek başına sağlayabileceğinden daha sıkı toleranslar gerektirdiği durumlarda yaygındır.
S: Düşük hacimli projelerde SLS parça maliyeti CNC ile karşılaştırıldığında nasıldır?
A: Geometri karmaşık olduğunda (oyuklar, iç kanallar) veya birden fazla parça tek bir üretimde birleştirilebildiğinde SLS maliyet açısından rekabetçi hale gelir. Basit prizmatik parçalar için CNC genellikle daha ucuzdur. Başabaş noktası sadece miktar değil, geometriye de bağlıdır. GAC Ar-Ge Merkezi'nin dış kaynaklı iş akışından şirket içi SLS'ye geçişi, %70'in üzerinde teslim süresi azalması sağladı.
S: SLS ile şeffaf veya saydam parçalar üretilebilir mi? A: Hayır. SLS PA12 parçaları doğal hallerinde opak beyaz/krem rengindedir. Siyah veya diğer koyu renklere boyanabilirler, ancak saydam hale getirilemezler. Şeffaf prototipler için SLA veya PolyJet'i düşünün.