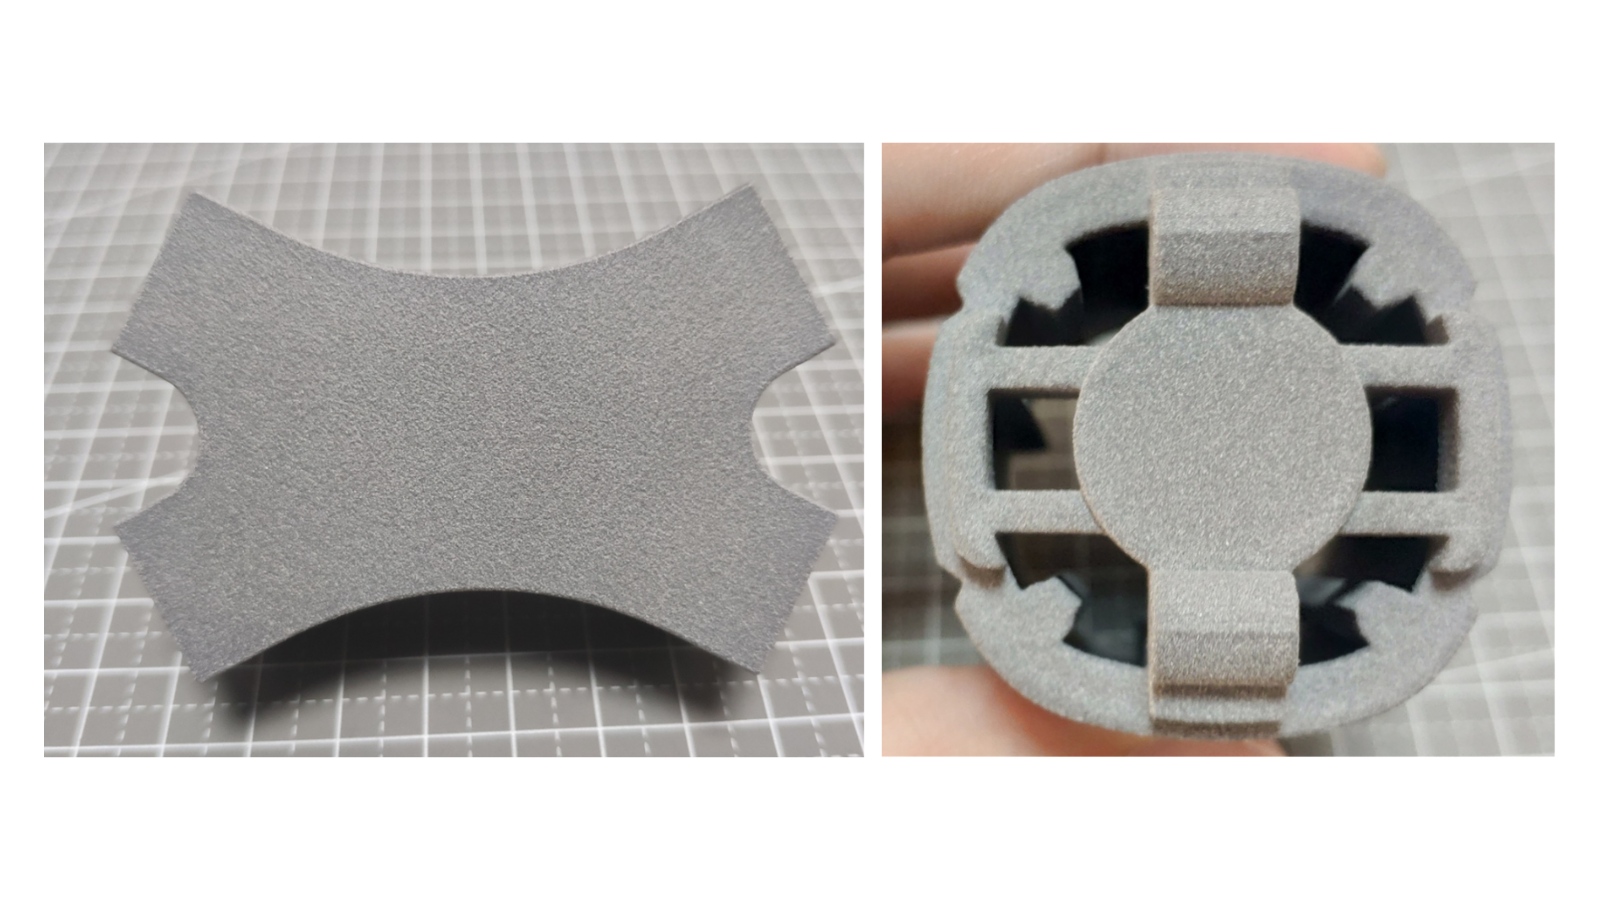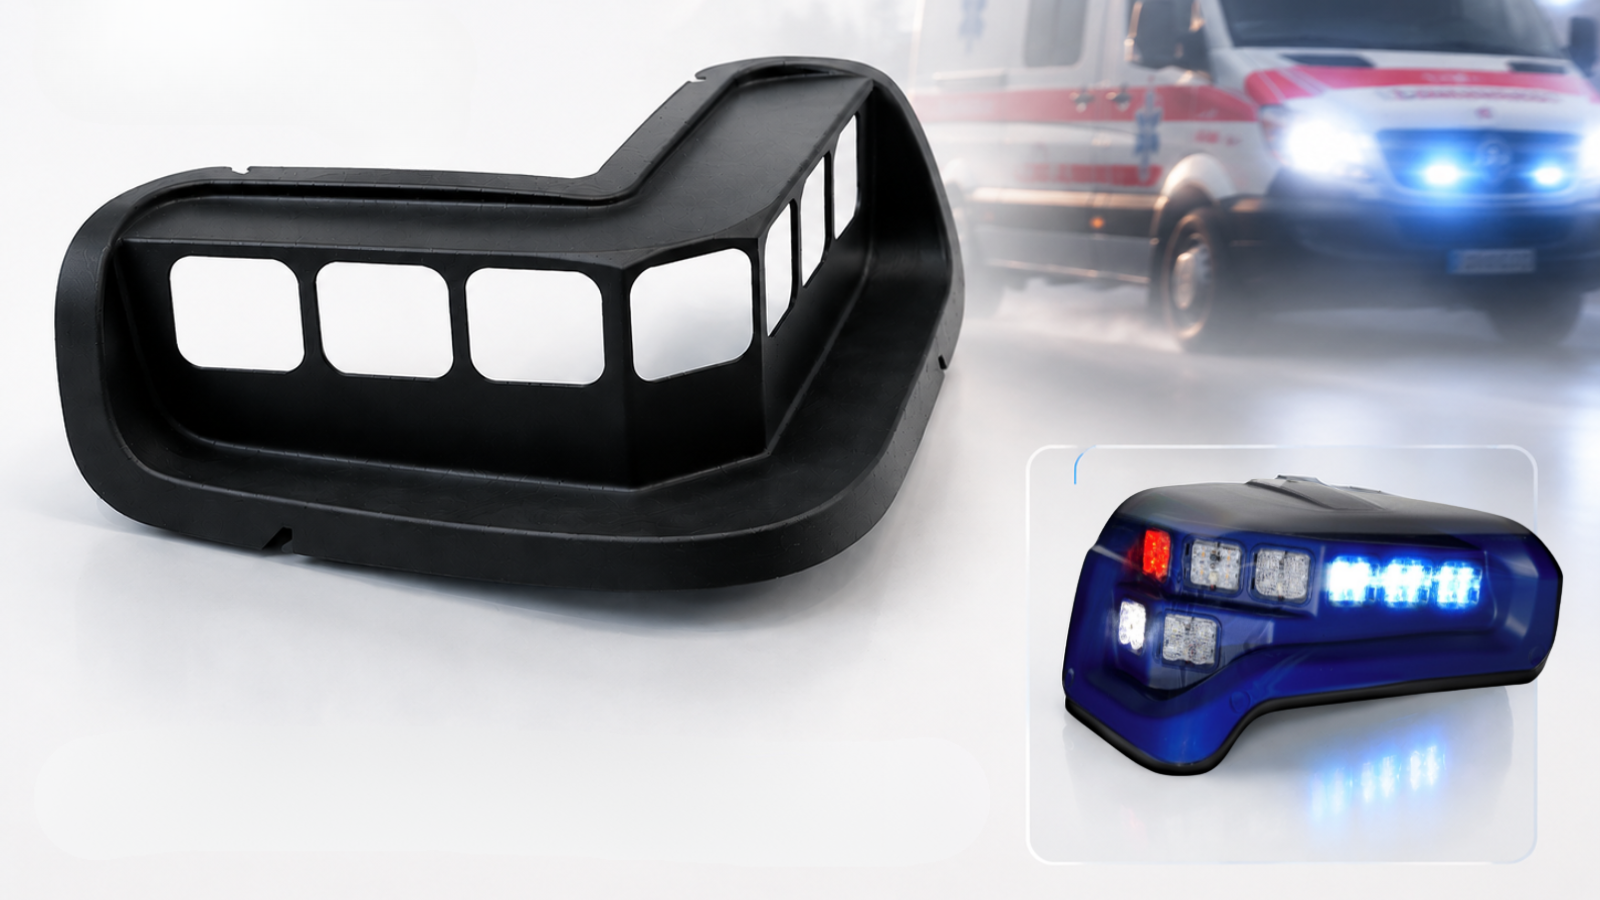
ในยุคปัจจุบันของ “การผลิตแบบคล่องตัว” จุดสนใจของการพิมพ์ 3 มิติได้เปลี่ยนจากการสร้างต้นแบบเพื่อการมองเห็นไปสู่การผลิตชิ้นส่วนที่ใช้งานได้จริง ในขณะที่ฮาร์ดแวร์ให้ความสามารถวัสดุศาสตร์ก็ให้ประโยชน์ใช้สอย เทคโนโลยีการเผาผนึกด้วยเลเซอร์แบบเลือกจุด (SLS) มีจุดเด่นเฉพาะตัวในบริบทนี้ เนื่องจากความสามารถในการแปรรูปเทอร์โมพลาสติกประสิทธิภาพสูงให้เป็นชิ้นส่วนที่มีคุณสมบัติเกือบเป็นเนื้อเดียวกันโดยไม่ต้องใช้โครงสร้างรองรับ
สำหรับวิศวกรและนักออกแบบ ความท้าทายอยู่ที่การค้นหาผงวัสดุที่ตรงตามข้อกำหนดด้านกลไก ความร้อน หรือข้อบังคับเฉพาะเจาะจงจากคลังผงวัสดุจำนวนมหาศาล คู่มือนี้เสนอแนวทางที่ครอบคลุมและอิงข้อมูลสำหรับการเลือกวัสดุ SLS ที่เหมาะสม โดยบูรณาการ กลุ่มผลิตภัณฑ์วัสดุการพิมพ์ 3 มิติ SLS Precimid ของ TPM3Dและกรณีศึกษาจากอุตสาหกรรมเพื่อแสดงให้เห็นถึงประสิทธิภาพในโลกแห่งความเป็นจริง
I. กรอบการคัดเลือก: เริ่มต้นจากใบสมัครขั้นสุดท้าย
การเลือกวัสดุ SLS ไม่ใช่แค่การเลือกพลาสติกเท่านั้น แต่เป็นการจับคู่คุณสมบัติทางเคมีกับแรงกดดันในการใช้งาน ก่อนที่จะเลือกผงวัสดุ วิศวกรควรประเมินโครงการของตนผ่านมุมมองเชิงตรรกะสี่ประการดังนี้:
- ความเครียดเชิงกล: ชิ้นส่วนนี้ต้องการความแข็งแรงสูง (ความแข็งแกร่ง) หรือความเหนียวสูง (ความต้านทานแรงกระแทก) หรือไม่?
- สภาพแวดล้อมทางความร้อนและเคมี: ชิ้นส่วนดังกล่าวจะสัมผัสกับความร้อนจากเครื่องยนต์ สารละลายที่มีฤทธิ์กัดกร่อน หรือความชื้นสูงหรือไม่?
- ปฏิบัติตามกฎระเบียบ: แอปพลิเคชันนี้ต้องการคุณสมบัติหน่วงไฟตามมาตรฐาน UL94 V-0, คุณสมบัติเข้ากันได้ทางชีวภาพตามมาตรฐาน USP Class VI หรือความปลอดภัยในการสัมผัสอาหารหรือไม่?
- เศรษฐศาสตร์การผลิต: โครงการนี้ต้องการอัตราการผลิตสูงหรืออัตราการเติมผงแป้งสูงเพื่อลดต้นทุนหรือไม่?
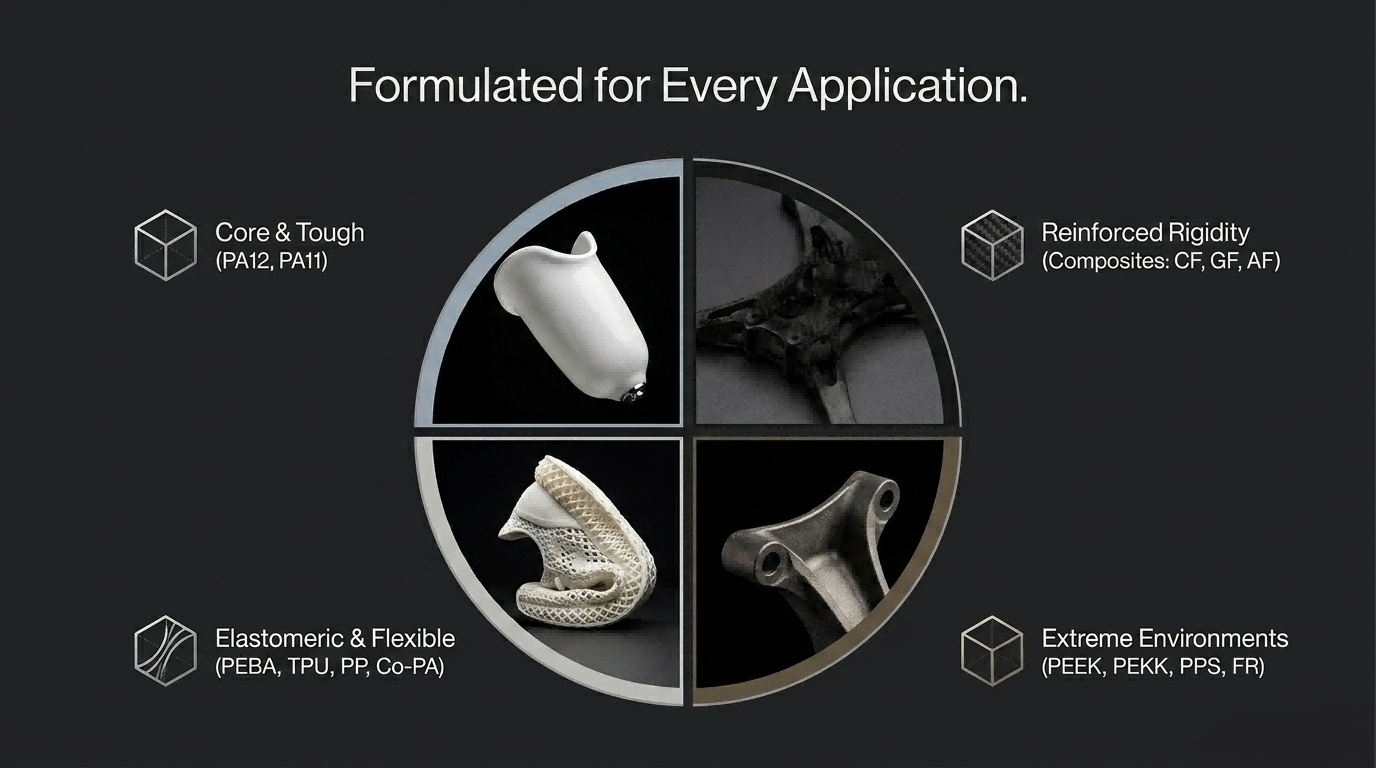
II. ระบบนิเวศของโพลีอะไมด์ 12 (PA12)
ไนลอน 12 เป็นวัสดุหลักที่ใช้ในงานพิมพ์ 3 มิติแบบ SLS ในระดับอุตสาหกรรม เนื่องจากมีคุณสมบัติทางกลที่สมดุลและเสถียรภาพทางมิติที่ยอดเยี่ยม TPM3D ได้ขยายหมวดหมู่นี้ไปสู่เกรดย่อยเฉพาะทางเพื่อตอบสนองความต้องการทางวิศวกรรมเฉพาะด้าน
1. PA12 รุ่นมาตรฐานและรุ่นประสิทธิภาพสูง
- Precimid1172Pro (สีขาวสว่าง): มาตรฐานสำหรับการผลิตที่หลากหลาย มีคุณสมบัติเด่นดังนี้ อัตราการรีเฟรช 80%ซึ่งช่วยลดต้นทุนชิ้นส่วนลงอย่างมาก ในขณะที่ยังคงรักษาสีสันให้คงที่
- Precimid1176Pro BLK (สีดำ): ออกแบบมาเพื่อความแข็งแรงของโครงสร้าง มอบความทนทาน ค่าโมดูลัสการดัดงอ 1,710 MPa (เทียบกับ 1,280 MPa สำหรับซีรีส์ 1172) เหมาะอย่างยิ่งสำหรับโดรนและเปลือกหุ้มอเนกประสงค์
> เรียนรู้เพิ่มเติมเกี่ยวกับPrecimid1172Pro (สีขาวสว่าง)
> เรียนรู้เพิ่มเติมเกี่ยวกับPrecimid1176Pro BLK (สีดำ)
2. วัสดุคอมโพสิต PA12 เสริมแรง
เมื่อไนลอนมาตรฐานขาดความแข็งแรงหรือความทนทานต่อความร้อนที่จำเป็น จึงจำเป็นต้องใช้วัสดุคอมโพสิตเสริมแรง:
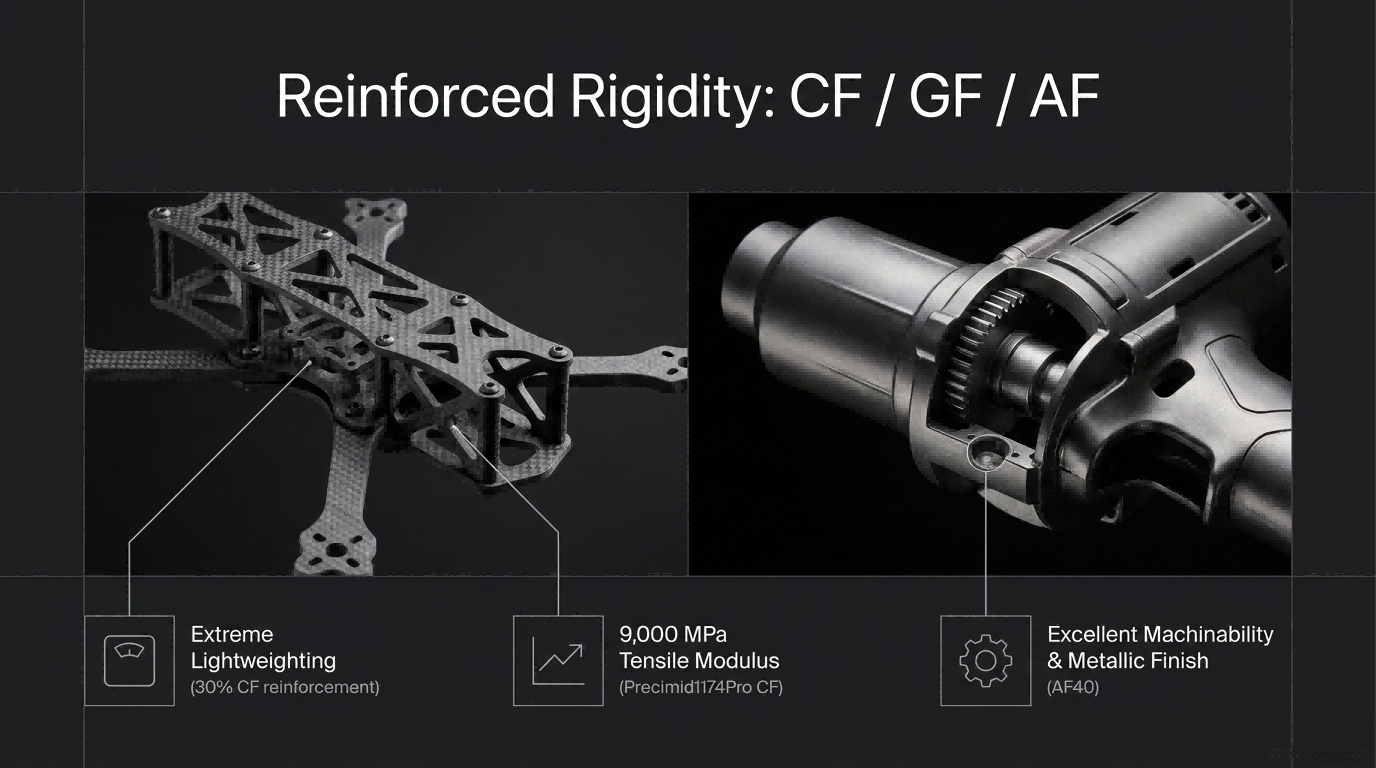
- Precimid1174Pro CF (คาร์บอนไฟเบอร์): ประกอบด้วยเส้นใยคาร์บอน 30% ซึ่งให้คุณสมบัติ... แรงดึง 88 MPa (เพิ่มขึ้น 91% เมื่อเทียบกับ PA12 ที่ไม่มีสารเติมแต่ง) ซึ่งทำให้สามารถผลิตได้ โครงโดรนขนาดเล็กน้ำหนัก 6 กรัม ซึ่งมีความยืดหยุ่นต่ำมากเป็นพิเศษ
- Precimid1172Pro GF30 BLK (ลูกปัดแก้ว): ออกแบบมาเพื่อรักษาเสถียรภาพทางความร้อนด้วย อุณหภูมิโก่งตัวจากความร้อน (HDT) เท่ากับ 184.4°Cใช้สำหรับตัวเรือนไฟฟ้าของ MCCB ที่ต้องทนต่อการทดสอบที่อุณหภูมิสูงโดยไม่เสียรูปทรง
- Precimid1176Pro GF30 BLK (ใยแก้ว): มีส่วนผสมของใยแก้ว 30% เพื่อเพิ่มความแข็งแรงและทนทานต่อการสึกหรอ พร้อมทั้งคงไว้ซึ่งคุณสมบัติต่างๆ อัตราการใช้ซ้ำ 90%.
> เรียนรู้เพิ่มเติมเกี่ยวกับPrecimid1174Pro CF (คาร์บอนไฟเบอร์)
> เรียนรู้เพิ่มเติมเกี่ยวกับPrecimid1172Pro GF30 BLK
> เรียนรู้เพิ่มเติมเกี่ยวกับPrecimid1176Pro GF30 BLK
3. ความสวยงามและข้อกำหนดทางกฎหมาย PA12
- Precimid1171Pro AF40 (บรรจุด้วยอะลูมิเนียม): โลหะผสมอะลูมิเนียม 40% ทำให้ชิ้นส่วนมีคุณสมบัติ ลักษณะโลหะ และมีความสามารถในการขึ้นรูปสูงสำหรับการเจาะหรือการตอกเกลียว
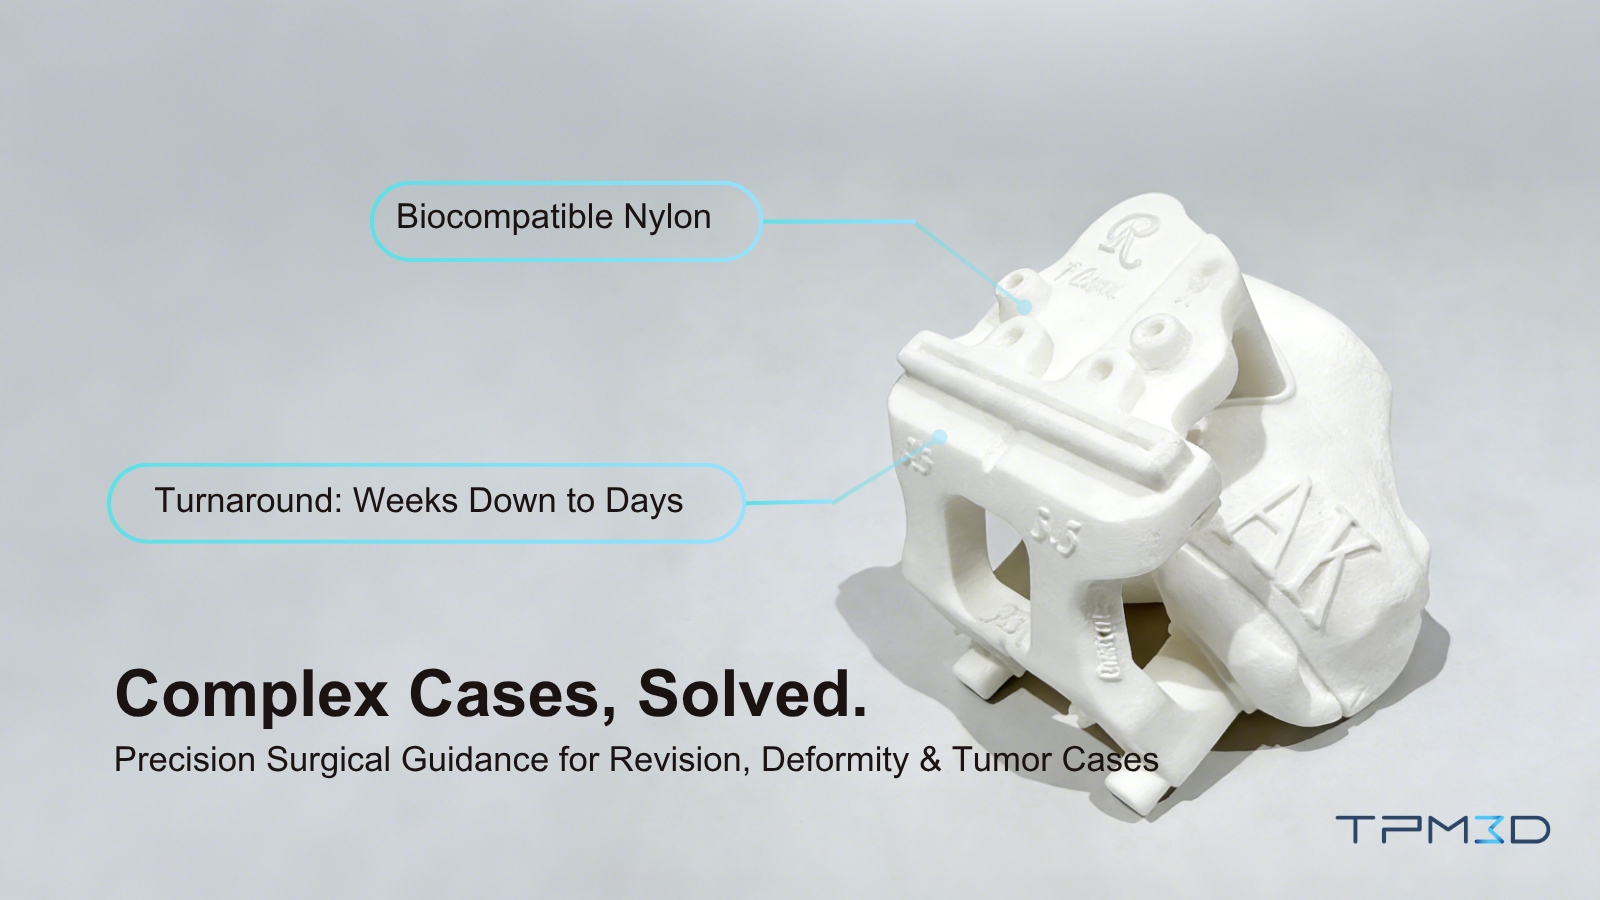
- Precimid1171Pro (เข้ากันได้ทางชีวภาพ): มีคุณสมบัติตรงตาม USP คลาส VI และมาตรฐานการสัมผัสอาหาร บริษัท AK Medical ใช้เทคโนโลยีนี้ในการผลิตชิ้นงานที่มีความแม่นยำระดับต่ำกว่ามิลลิเมตร คู่มือการผ่าตัด.
> เรียนรู้เพิ่มเติมเกี่ยวกับPrecimid1171Pro AF40
> เรียนรู้เพิ่มเติมเกี่ยวกับPrecimid1171Pro
ตารางที่ 1: การเปรียบเทียบวัสดุไนลอน 12 (PA12) TPM3D
| ผลิตภัณฑ์วัสดุ | แรงดึง (MPa) | โมดูลัสแรงดัดงอ (MPa) | HDT ที่ 0.45MPa (°C) | ข้อได้เปรียบหลัก |
|---|---|---|---|---|
| 1172Pro (สีขาว) | 46 | 1,280 | 180 | สามารถนำกลับมาใช้ใหม่ได้สูง (80%) |
| 1176Pro BLK | 44.3 | 1,710 | 165 | ความแข็งของโครงสร้าง |
| 1174Pro CF | 88 (แกน X) | 6,000 | 172 | เพิ่มความแข็งแกร่ง 91% |
| 1172Pro GF30 | 32 | 2,241 | 184.4 | ทนความร้อนได้ดีเยี่ยม |
| 1171Pro (ไบโอ) | 46 | 1,700 | 167 | มาตรฐาน USP Class VI/ปลอดภัยสำหรับอาหาร |
III. ความทนทานและความยืดหยุ่น: ไนลอน 11 และอีลาสโตเมอร์
แม้ว่า PA12 จะมีความแข็งแกร่ง แต่ในบางการใช้งานก็ต้องการความยืดหยุ่นหรือความสามารถในการทนต่อแรงกระแทกและการดัดงอซ้ำๆ
- ไนลอน 11 (Precimid1180): นำเสนอสิ่งที่เหนือกว่า ทนต่อแรงกระแทก และมีความทนทานเมื่อเทียบกับ PA12 จึงเป็นตัวเลือกที่ได้รับความนิยมสำหรับ เบ้าฟันเทียม และข้อต่อแบบสแนปฟิตที่ต้องหลีกเลี่ยงการแตกหักง่าย
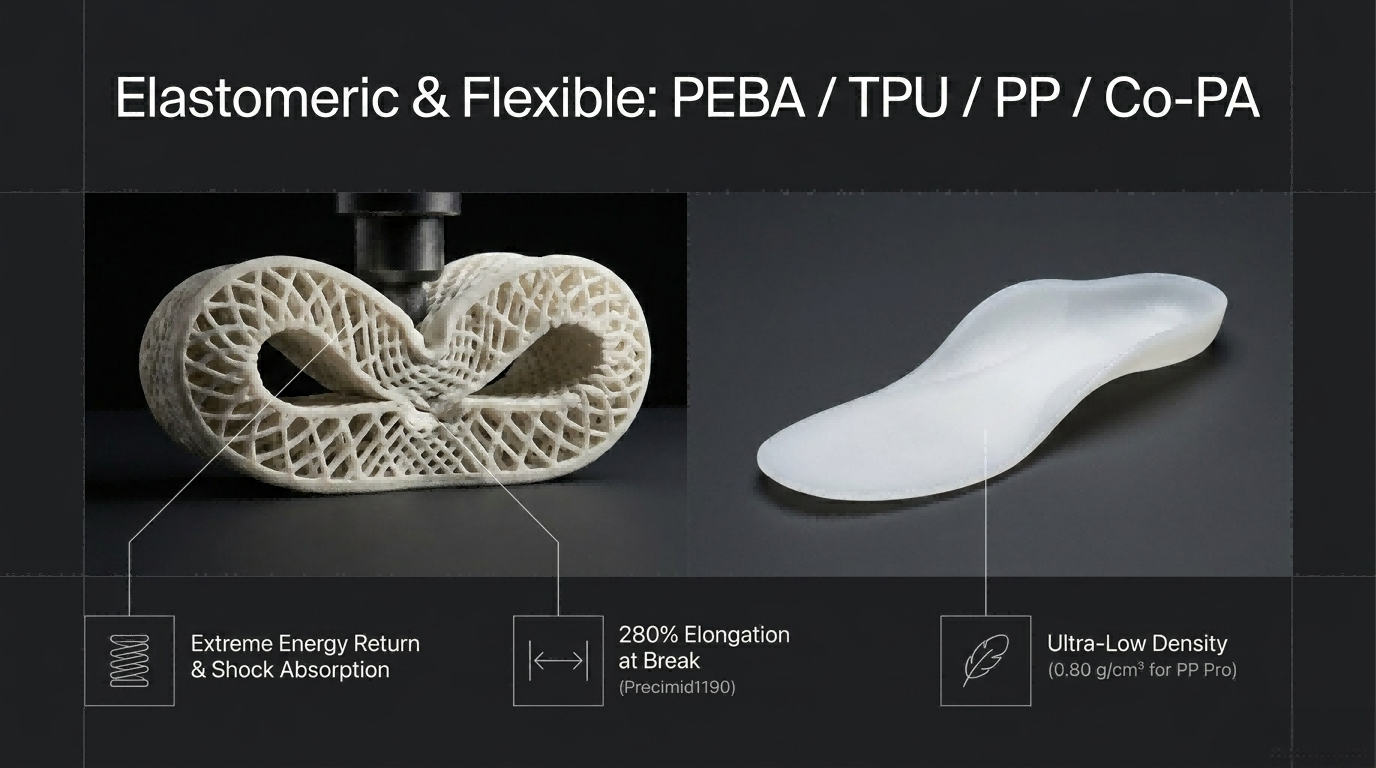
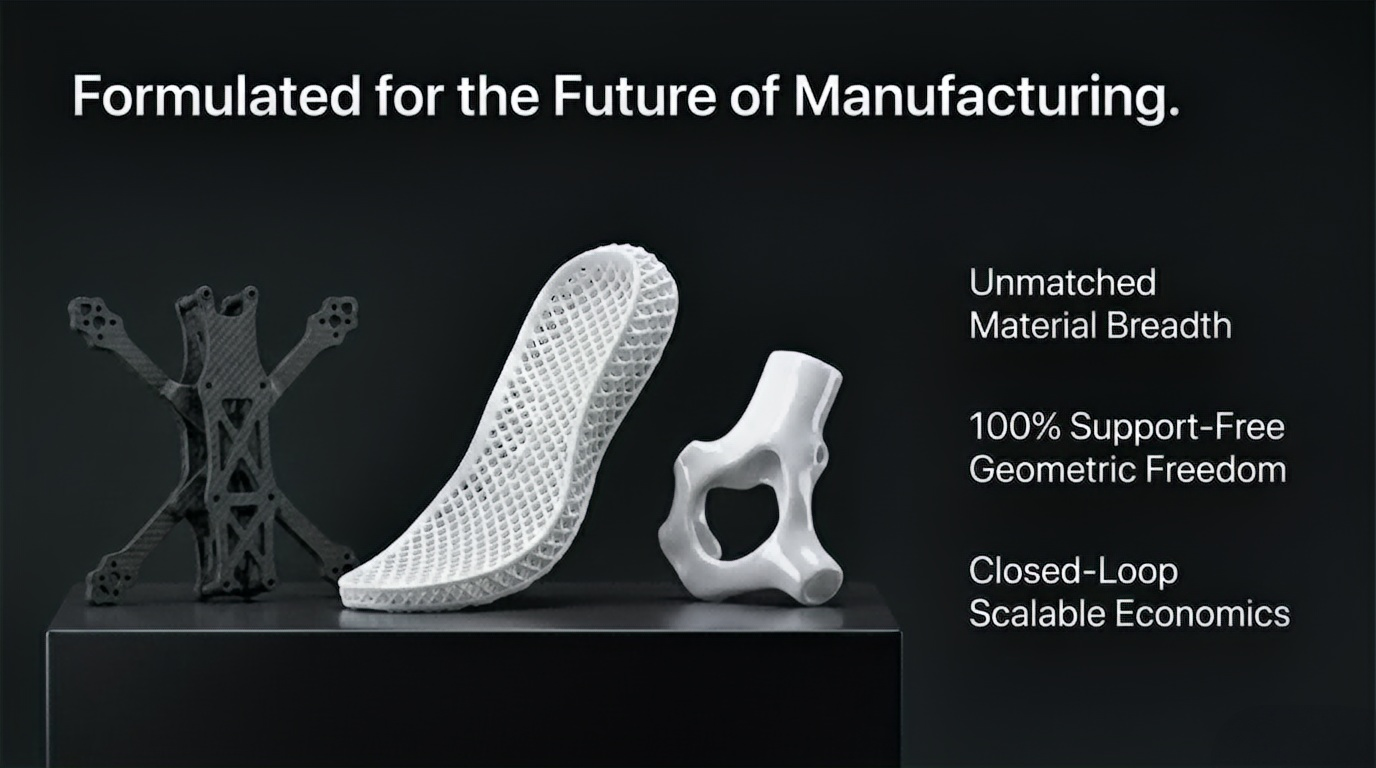
- ยางอีลาสโตเมอร์ PEBA: TPM3D ประสบความสำเร็จครั้งแรกของโลกในการใช้ SLS PEBA สำหรับรองเท้าประสิทธิภาพสูง พื้นรองเท้าชั้นกลางที่พิมพ์ด้วยวัสดุนี้แสดงให้เห็นถึง... ไม่มีการเสียรูปหลังจากวงจรการดัดงอแบบไดนามิก 200,000 รอบซึ่งให้การคืนพลังงานที่เหนือกว่า TPU แบบดั้งเดิม
- พรีซิมิด1190 (โค-โพลีอะไมด์): ผลักดันขีดจำกัดของความยืดหยุ่นด้วย ความยืดตัวเมื่อขาด 280%นี่เป็นสิ่งสำคัญอย่างยิ่งสำหรับอุปกรณ์พยุงทางการแพทย์ที่ต้องสวมใส่สบายแต่ก็มีความยืดหยุ่นสูง
> เรียนรู้เพิ่มเติมเกี่ยวกับPrecimid1180
> เรียนรู้เพิ่มเติมเกี่ยวกับPrecimid1190
IV. โพลิเมอร์วิศวกรรมประสิทธิภาพสูง: PEEK, PEKK และ PPS
สำหรับสภาพแวดล้อมที่ต้องการความทนทานสูงในอุตสาหกรรมการบินและอวกาศและน้ำมันและก๊าซ ไนลอนมาตรฐานนั้นไม่เพียงพอ ระบบ S320HT ของ TPM3D ได้รับการออกแบบมาเพื่อประมวลผลโพลิเมอร์ประสิทธิภาพสูง
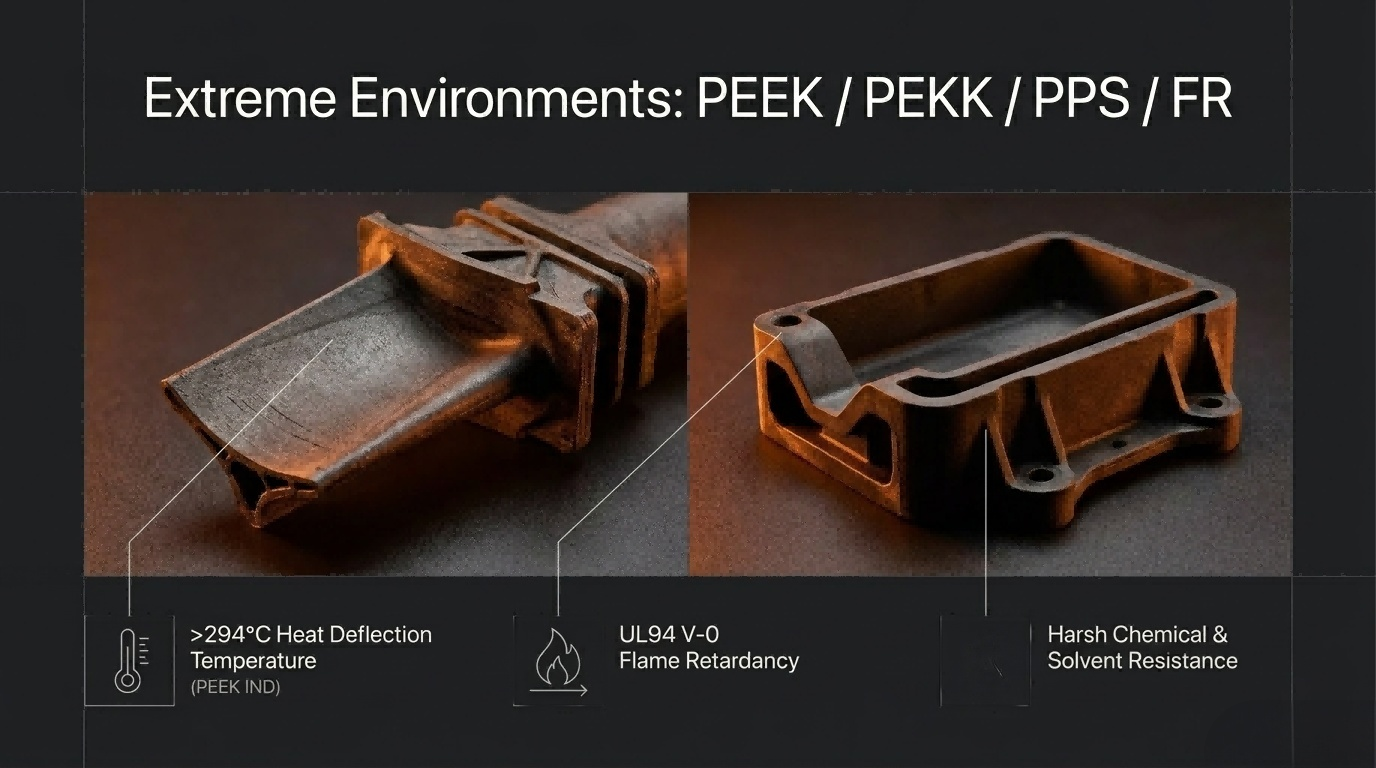
- PEEK IND: รักษาประสิทธิภาพเชิงกลภายใต้แรงกดดันสูงด้วย HDT ของ 294°Cวัสดุนี้ใช้สำหรับชิ้นส่วนเครื่องยนต์อากาศยานและชิ้นส่วนใช้งานที่มีความแข็งแรงสูง
- PEKK IND: ให้ความแข็งแกร่งสูง (ค่าโมดูลัสการดัดงอ 7,200 MPa) และคุณสมบัติหน่วงไฟโดยธรรมชาติ
- พีพีเอส อินดัส: ให้ความแข็งแรงสูงและคุณสมบัติทางเคมีที่เสถียร ทนต่อสภาพแวดล้อมทางอุตสาหกรรมที่กัดกร่อนและอุณหภูมิที่สูงเกินกำหนด 200 ° C.
> เรียนรู้เพิ่มเติมเกี่ยวกับPEEK IND
> เรียนรู้เพิ่มเติมเกี่ยวกับPEKK IND
> เรียนรู้เพิ่มเติมเกี่ยวกับPPS IND
V. วัสดุที่สำคัญต่อความปลอดภัย: คุณสมบัติหน่วงไฟ (FR)
ในอุตสาหกรรมยานยนต์ไฟฟ้า (EV) และอิเล็กทรอนิกส์ คุณสมบัติทนไฟเป็นมาตรฐานความปลอดภัยที่ไม่อาจต่อรองได้
- Precimid1171 FR BLK: A พิกัด UL94 V-0 ไนลอน 12 เป็นวัสดุที่ทนไฟและดับไฟได้เอง ถูกนำมาใช้เพื่อลดน้ำหนักของโครงยึดโมดูลแบตเตอรี่จาก 300 กรัม เหลือ 190 กรัม พร้อมทั้งเพิ่มความปลอดภัยจากอัคคีภัย
- Precimid1171 GF30 FR BLK: ผสานความปลอดภัยระดับ V-0 เข้ากับ เสริมแรงด้วยใยแก้ว 30% สำหรับชิ้นส่วนโครงสร้างที่ต้องการความแข็งแรงในสภาพแวดล้อมที่มีอุณหภูมิสูง
> เรียนรู้เพิ่มเติมเกี่ยวกับPrecimid1171 FR BLK
> เรียนรู้เพิ่มเติมเกี่ยวกับPrecimid1171 GF30 FR BLK
VI. ประสิทธิภาพการผลิต: ปริมาณงานและผลตอบแทนจากการลงทุน
วัสดุสำหรับการพิมพ์ 3 มิติแบบ SLS มอบความคุ้มค่าทางเศรษฐกิจผ่านการจัดเรียงชิ้นงาน 3 มิติและการประมวลผลหลังการพิมพ์แบบอัตโนมัติ
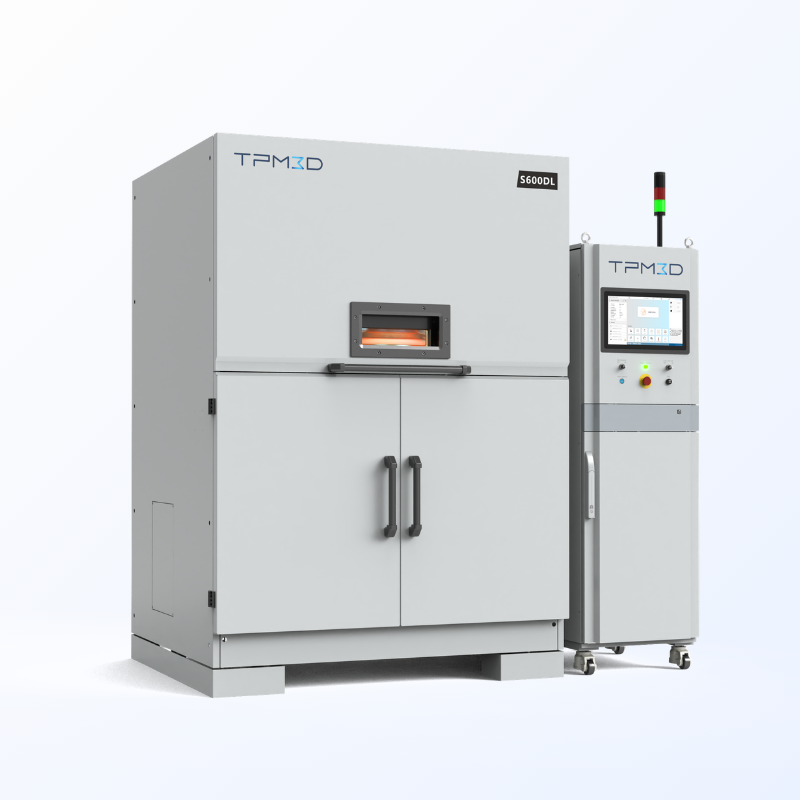
- ข้อได้เปรียบของการสร้างรัง: แตกต่างจาก FDM ซึ่งสร้างชิ้นส่วนตามกรอบเวลาเชิงเส้น SLS ช่วยให้สามารถวางซ้อนชิ้นส่วนได้หลายร้อยชิ้นในการสร้างครั้งเดียว ทีพีเอ็ม3ดี เอส600ดีแอลการประสานงานด้วยเลเซอร์คู่ช่วยเพิ่มประสิทธิภาพโดย 45% .
- การกู้คืนผง: TPM3D สถานีแปรรูปชิ้นส่วนและผง (PPS) ระบบทำความสะอาดและรีไซเคิลอัตโนมัติ ในกรณีศึกษาหนึ่งกับผู้ให้บริการโซลูชันพลังงานอัจฉริยะ การเปลี่ยนมาใช้ P360 และ PPS ช่วยลดต้นทุนชิ้นส่วนลงได้ 4,000 หยวน ถึงต่ำกว่า 700 หยวน—ลดลง 80%
- ความสมมาตร: การพิมพ์ 3 มิติแบบ SLS ผลิตชิ้นส่วนที่มี ความสมมาตร 97-98%สำหรับ PA12 กระบวนการ SLS ช่วยรักษาระดับความแข็งแรงดึงตามแกน Z ไว้ได้ 42 MPa (เทียบกับเพียง 4 MPa สำหรับกระบวนการ FDM บางประเภท) ทำให้มั่นใจได้ว่าชิ้นส่วนจะไม่แยกชั้นภายใต้แรงกด
VII. คู่มือการเลือกอย่างมีเหตุผล: 4 ขั้นตอนสู่การเลือกวัสดุที่เหมาะสม
เมื่อเริ่มต้นโครงการ ให้ใช้กรอบความคิดเชิงตรรกะนี้เพื่อจำกัดตัวเลือกวัสดุของคุณให้แคบลง
ขั้นตอนที่ 1: กำหนดข้อกำหนดทางกล
- ความแข็งกระด้างขั้นสุด? เลือกวัสดุคาร์บอนไฟเบอร์ (Precimid1174Pro CF)
- การงอ/การกระแทกซ้ำๆ? เลือกใช้ไนลอน 11 (Precimid1180)
- มีความยืดหยุ่นคล้ายยาง? เลือกใช้ PEBA หรือ Co-Polyamide (Precimid1190)
ขั้นตอนที่ 2: ประเมินสภาพแวดล้อมทางความร้อนและเคมี
- ใต้ฝากระโปรงรถยนต์? ไนลอนเสริมใยแก้ว (Precimid1172Pro GF30)
- ความร้อนสูงมาก (>200°C)? PEEK หรือ PPS
- จมน้ำ/เปียก? โพลีโพรพีลีน (PP Pro)
ขั้นตอนที่ 3: ตรวจสอบมาตรฐานข้อบังคับ
- เครื่องใช้ไฟฟ้า/อุปกรณ์อิเล็กทรอนิกส์? ต้องเป็นสารหน่วงไฟ UL94 V-0 (Precimid1171 FR)
- ยา/สัมผัสทางผิวหนัง? ต้องมีคุณสมบัติทางชีวภาพตามมาตรฐาน USP Class VI (Precimid1171Pro)
ขั้นตอนที่ 4: พิจารณาด้านเศรษฐศาสตร์และความสามารถในการขยายขนาด
- การผลิตแบบล็อตใหญ่? PA12 (Precimid1172Pro) ให้ความเร็วในการรีเฟรชสูง (สูงสุด 80%) ช่วยลดการสิ้นเปลืองวัสดุและต้นทุนต่อชิ้น
- ต้นแบบด้านสุนทรียศาสตร์? ใช้สี AF40 สำหรับลุคเมทัลลิก หรือสี 1172Pro (สีขาว) สำหรับการย้อมสี/ลงสีได้ง่าย
สรุป: การเลือกเครื่องมือที่เหมาะสมกับงาน
การเปลี่ยนผ่านจากการสร้างต้นแบบไปสู่การผลิตนั้นต้องอาศัยแนวคิดที่เน้น “วัสดุเป็นอันดับแรก” ไม่ว่าคุณจะลดน้ำหนักท่อไอดีของเครื่องยนต์ V8ลง 40% โดยใช้ไนลอนเสริมใยแก้ว หรือเร่งการวิจัยและพัฒนาอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภคให้เร็วขึ้น70%การเลือกใช้ผง SLS นั้นเป็นตัวกำหนดความสำเร็จของชิ้นส่วนนั้น
ด้วยการใช้ประโยชน์จาก คลังวัสดุ Precimid ที่หลากหลาย ของ TPM3Dและระบบขนาดอุตสาหกรรม เช่นS600DLหรือP360ผู้ผลิตสามารถบรรลุถึงความอิสระในการออกแบบที่ซับซ้อน ความแข็งแรงของชิ้นส่วนกึ่งไอโซโทรปิก และประสิทธิภาพของการผลิตแบบเป็นชุดได้