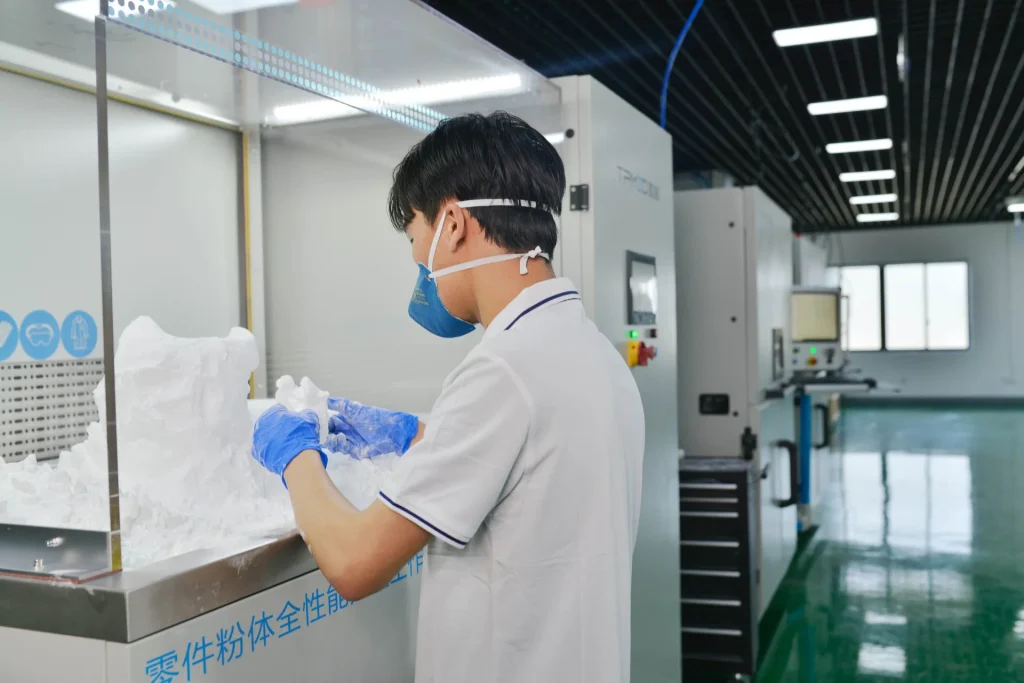
SLS Rapid Prototyping คืออะไร?
การเผาผนึกด้วยเลเซอร์แบบเลือกจุด (Selective Laser Sintering หรือ SLS) เป็นกระบวนการผลิตแบบเพิ่มเนื้อวัสดุที่ใช้เลเซอร์ในการหลอมผงโพลิเมอร์ทีละชั้นจนกลายเป็นชิ้นส่วนแข็ง ในการสร้างต้นแบบอย่างรวดเร็ว SLS มีข้อดีที่โดดเด่นคือต้นแบบที่ได้ไม่เพียงแต่ดูดีเท่านั้น แต่ยังใช้งานได้จริงอีกด้วยชิ้นส่วนที่ได้มีความหนาแน่น มีคุณสมบัติสม่ำเสมอ และทนทานเพียงพอสำหรับการทดสอบการใช้งาน ไม่ใช่แค่การตรวจสอบด้วยสายตาเท่านั้น
แตกต่างจากวิธีการพิมพ์ 3 มิติแบบอื่นๆ ที่ทำให้เกิดการยึดเกาะระหว่างชั้นที่ไม่แข็งแรง หรือต้องใช้โครงสร้างรองรับ SLS สร้างชิ้นส่วนโดยวางชิ้นส่วนไว้ในชั้นผงวัสดุ นั่นหมายความว่า:
- ไม่ต้องถอดฐานรอง ไม่ต้องทิ้งร่องรอยฐานรอง ไม่ต้องประนีประนอมเรื่องการออกแบบเพื่อการพิมพ์
- คุณสมบัติทางกลที่สอดคล้องกับแกน XY และ Z ซึ่งจำเป็นอย่างยิ่งสำหรับต้นแบบที่รับน้ำหนักได้
- ความสามารถในการประกอบชิ้นส่วนหลายชิ้นเข้าไว้ในชิ้นงานเดียว และปล่อยให้ผงโลหะจัดการกับรูปทรงเรขาคณิตของช่องว่าง
กระบวนการนี้เหมาะอย่างยิ่งสำหรับวัสดุไนลอน (PA11, PA12) และเทอร์โมพลาสติกวิศวกรรม (TPU, PP, PPS, PEEK) ทำให้เป็นสะพานเชื่อมที่ใช้งานได้จริงระหว่างแนวคิดเริ่มต้นและเครื่องมือการผลิต

เหตุใดจึงควรใช้ SLS สำหรับการสร้างต้นแบบอย่างรวดเร็ว?
1. ต้นแบบการทำงานในวัสดุการผลิต
เทคโนโลยี SLS ไม่จำเป็นต้องใช้ “วัสดุสำหรับสร้างต้นแบบ” แยกต่างหาก คุณสามารถใช้ผง PA12 หรือ PA11 ชนิดเดียวกับที่ใช้ในการผลิตชิ้นส่วนจริงในการสร้างต้นแบบได้ ซึ่งหมายความว่าคุณสมบัติของวัสดุจะรวมถึง:
- ความต้านแรงดึง: 46 MPa สำหรับ PA12 (TPM3D Precimid1172Pro ตามมาตรฐาน ASTM D638)
- การยืดตัวที่แตก: 8–17% สำหรับ PA12 มาตรฐาน; มีเกรดที่มีความยืดหยุ่นสูงกว่านี้ให้เลือก
- ดัดโมดูลัส: 1,280 MPa สำหรับ PA12 (ASTM D790)
- อุณหภูมิการโก่งตัวของความร้อน: 180 °C ที่ 0.45 MPa สำหรับ PA12 (ASTM D648)
- ทนต่อสารเคมี และมีการดูดซับความชื้นต่ำเมื่อเทียบกับเทอร์โมพลาสติก FDM
...ชิ้นส่วนต้นแบบและชิ้นส่วนที่ผลิตจริงนั้นเหมือนกันทุกประการ ไม่มีอะไรน่าประหลาดใจระหว่างช่วงเปลี่ยนผ่าน
* ค่าทั้งหมดข้างต้นมาจากเอกสารข้อมูลผง PA12 สีขาวสว่าง TPM3D Precimid1172Pro PA12 มีหลายเกรด โปรดอ้างอิงเอกสารข้อมูลที่ได้รับการรับรองของวัสดุนั้นๆ เสมอ
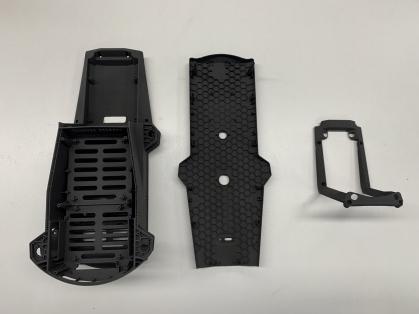
2. ไม่มีโครงสร้างค้ำยัน
เนื่องจากผงที่ไม่ผ่านการเผาผนึกจะช่วยพยุงส่วนที่ยื่นออกมาและโพรงต่างๆ ไว้ได้ เทคโนโลยี SLS จึงสามารถผลิตชิ้นงานได้ดังนี้:
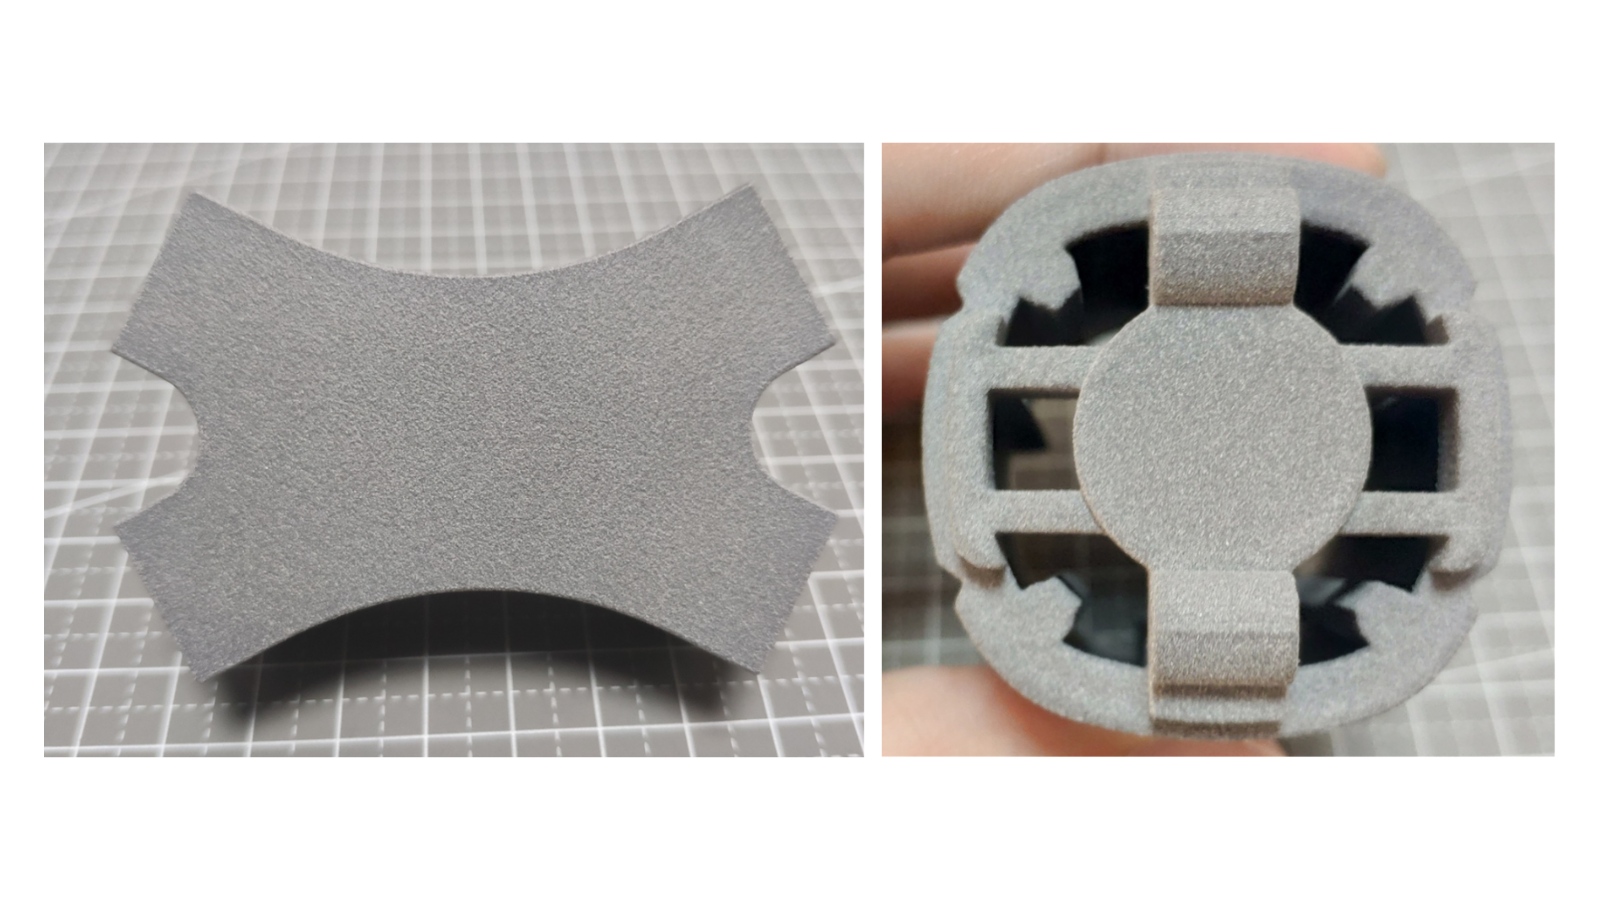
- ช่องภายในและโครงสร้างตาข่ายเป็นไปไม่ได้ด้วยวิธีการลบ
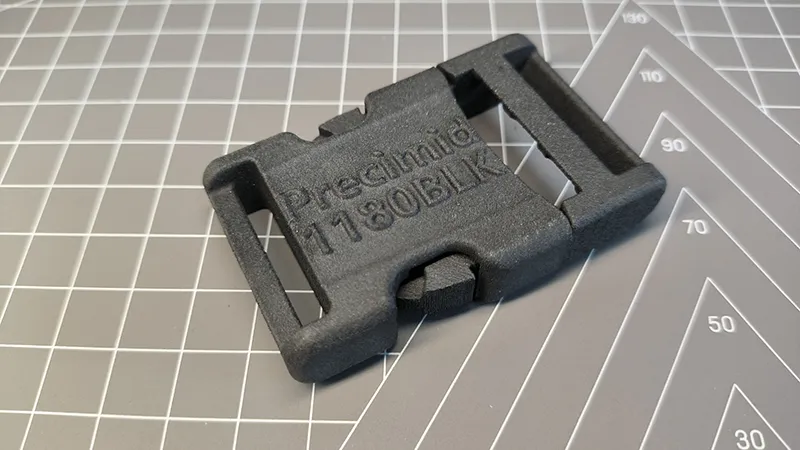
- บานพับแบบยืดหยุ่นและส่วนประกอบแบบสแนปฟิตจะถูกพิมพ์ในขณะที่ประกอบเสร็จแล้ว
- รูปทรงเรขาคณิตอินทรีย์ที่ซับซ้อนโดยไม่มีรอยแผลเป็นจากการรองรับ
ความยืดหยุ่นนี้มักช่วยลดขั้นตอนการประกอบลงได้ กล่าวคือ ชิ้นส่วน SLS เพียงชิ้นเดียวสามารถทดแทนชิ้นส่วนที่ผลิตด้วยเครื่อง CNC หรือการฉีดขึ้นรูปได้หลายชิ้น

3. การผลิตจำนวนมากในขั้นตอนเดียว
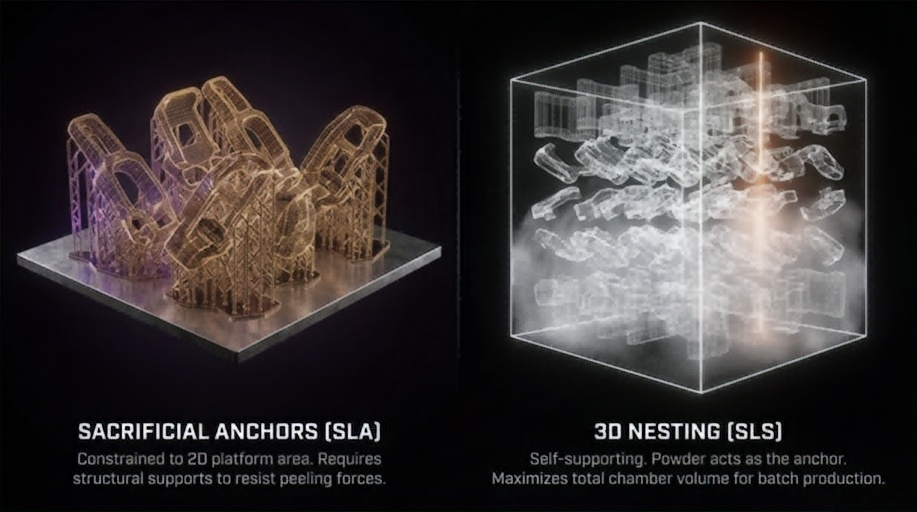
ห้องสร้างชิ้นงาน SLS เพียงห้องเดียวสามารถบรรจุชิ้นงานต้นแบบที่แตกต่างกันได้หลายสิบชิ้นพร้อมกัน ตราบใดที่ชิ้นงานเหล่านั้นพอดีกับปริมาตรการสร้างชิ้นงาน เครื่องพิมพ์ไม่แยกแยะระหว่างชิ้นงานเดียวกับหลายชิ้น ต้นทุนหลักขึ้นอยู่กับเวลาในการใช้เลเซอร์
| โมเดล TPM3D | ปริมาตรการสร้าง (X×Y×Z) | เลเซอร์ |
|---|---|---|
| CF200 (Compact Professional) | 200 200 ×× 320 มิลลิเมตร | ไฟเบอร์ 30 วัตต์ |
| S260 (การศึกษาและการวิจัย) | 260 260 ×× 450 มิลลิเมตร | 30W CO₂ |
| S320HT (ทนความร้อนสูง) | 320 × 320 × 380 มม. (ขนาดใหญ่) / 250 × 250 × 380 มม. (ขนาดเล็ก) | 60W CO₂ |
| S360 / P360 (ระดับกลางสำหรับงานอุตสาหกรรม) | 360 360 ×× 600 มิลลิเมตร | 60W CO₂ |
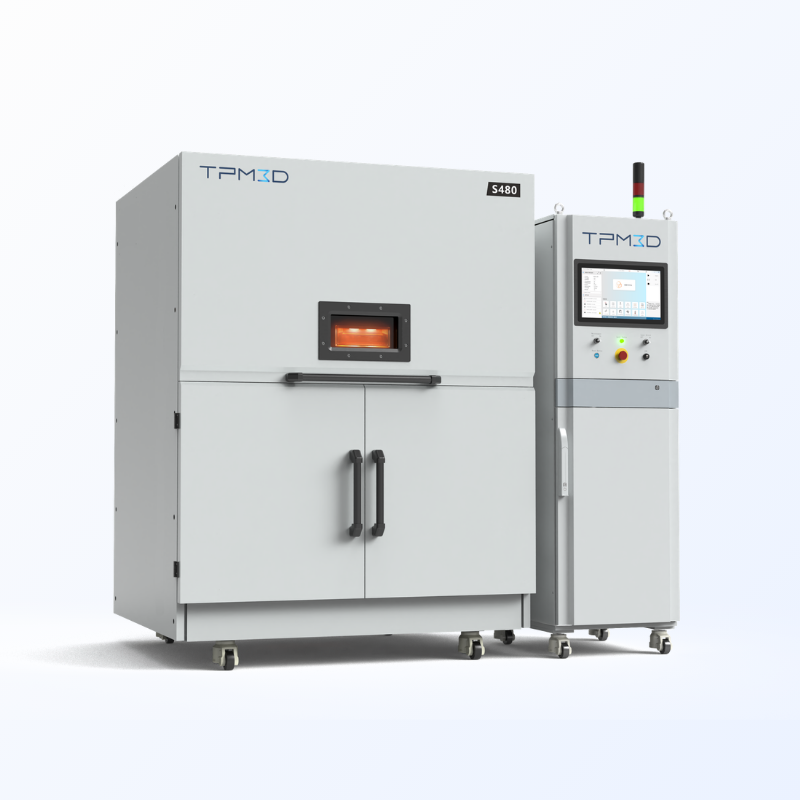
| S480 (ความแม่นยำสูง) | 480 480 ×× 600 มิลลิเมตร | 100W CO₂ |
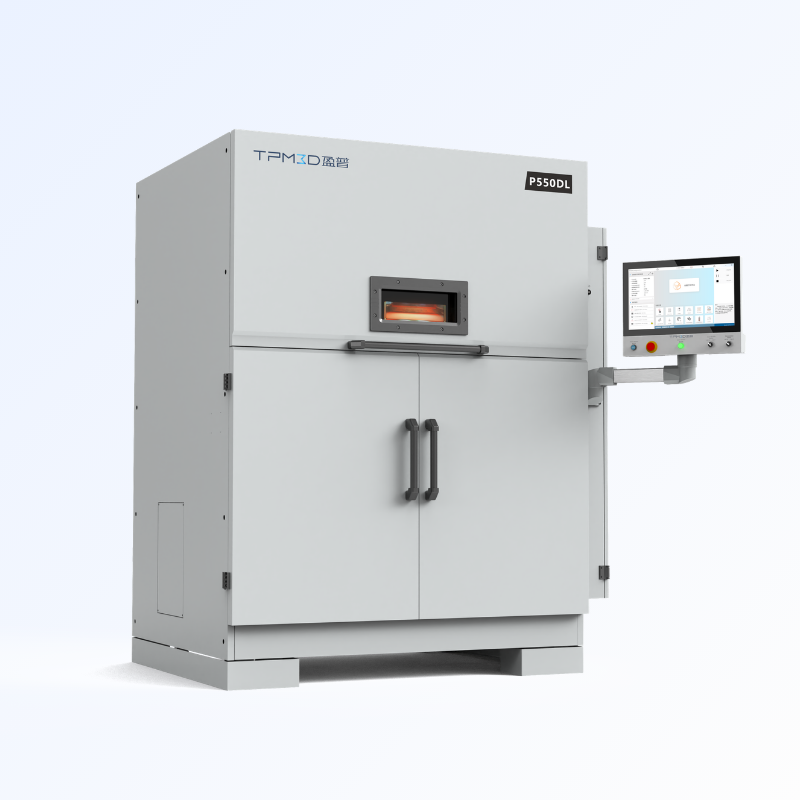
| P550DL (เครื่องพิมพ์เลเซอร์คู่ขนาดใหญ่) | 550 550 ×× 850 มิลลิเมตร | เครื่องจ่าย CO₂ กำลังไฟ 140 วัตต์ สองเครื่อง |
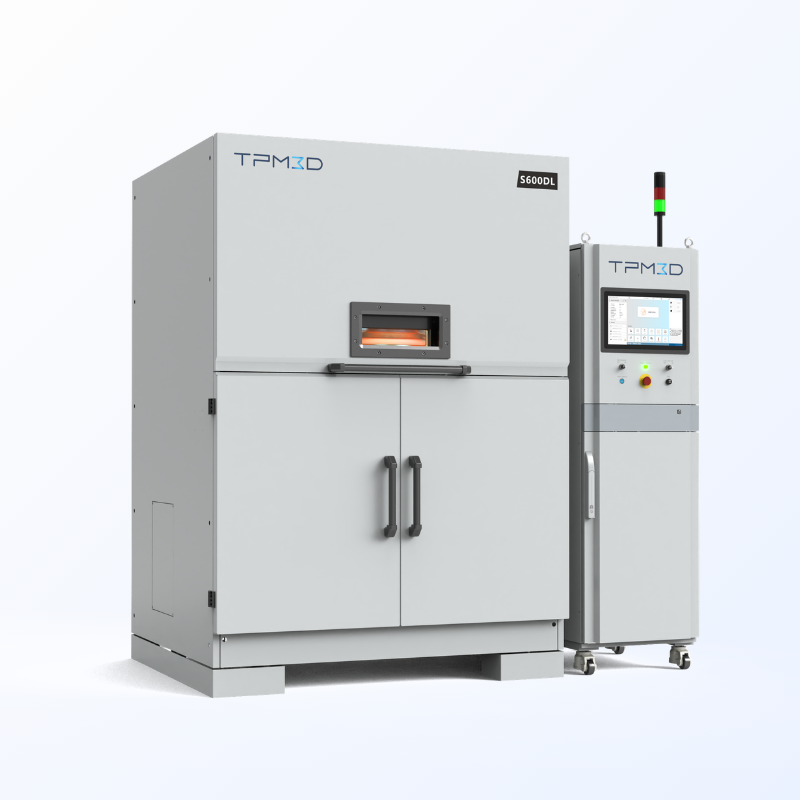
| S600DL (เครื่องพิมพ์เลเซอร์คู่ขนาดใหญ่) | 600 600 ×× 800 มิลลิเมตร | เครื่องจ่าย CO₂ กำลังไฟ 140 วัตต์ สองเครื่อง |
ด้วยเหตุนี้ SLS จึงเป็นตัวเลือกที่มีประสิทธิภาพเมื่อคุณต้องการการออกแบบหลายเวอร์ชันหรือชิ้นส่วนทดสอบจำนวนน้อย — การออกแบบที่แตกต่างกัน การศึกษาความคลาดเคลื่อน และการตรวจสอบความพอดี สามารถดำเนินการได้ทั้งหมดในการพิมพ์ครั้งเดียวกัน
4. คุณสมบัติทางกลแบบไอโซโทรปิก
แตกต่างจาก FDM (Fused Deposition Modelling) ที่ความแข็งแรงในแกน Z อาจมีเพียง 50–70% ของความแข็งแรงในแกน XY เนื่องจากข้อจำกัดของการยึดเกาะระหว่างชั้น SLS ผลิตชิ้นส่วนที่มีคุณสมบัติใกล้เคียงไอโซโทรปิก กระบวนการหลอมผงโลหะทำให้เกิดการยึดเกาะระหว่างชั้นที่สม่ำเสมอ โดยทั่วไปแล้วความไม่เป็นเนื้อเดียวกันทางกลจะต่ำกว่า 5%
เหตุใดสิ่งนี้จึงสำคัญสำหรับต้นแบบ : เมื่อคุณทดสอบชิ้นส่วนรับน้ำหนักหรือกล่องประกอบแบบสแนปฟิต คุณจำเป็นต้องให้ต้นแบบทำงานได้อย่างสม่ำเสมอไม่ว่าจะวางในทิศทางใดระหว่างการพิมพ์ก็ตาม เทคโนโลยี SLS ตอบโจทย์นี้ได้
เครื่องพิมพ์ 3 มิติเลเซอร์แบบหลอมผงพลาสติก—เทคโนโลยี วัสดุ และการเลือกเครื่องจักร
กระบวนการสร้างต้นแบบอย่างรวดเร็วด้วย SLS
ขั้นตอนการทำงานทั่วไปของการสร้างต้นแบบด้วยเทคนิค SLS บนระบบ TPM3D ตั้งแต่การออกแบบจนถึงชิ้นส่วนสำเร็จรูป:
การเตรียมการก่อนการพิมพ์
1. ออกแบบสำหรับ SLS
หลักการออกแบบที่แนะนำควรนำไปประยุกต์ใช้ในขั้นตอนการออกแบบด้วยโปรแกรม CAD
- ความหนาของผนังขั้นต่ำ: mm 0.4
- เส้นผ่านศูนย์กลางรูขั้นต่ำ: 0.8 มม. ขึ้นอยู่กับความลึกของรู และว่าเป็นรูทะลุหรือรูตัน
- ระยะห่างสำหรับชิ้นส่วนประกอบ: ≥0.5 มม. เมื่อพิมพ์ชิ้นส่วนประกอบแบบชิ้นเดียว; ≥0.2 มม. สำหรับชิ้นส่วนที่พิมพ์แยกกันแล้วนำมาประกอบกันในภายหลัง
- โพรงภายในออกแบบโดยคำนึงถึงการกำจัดผง — ควรมีรูระบายหรือทางเข้าออก; ปริมาตรกลวงที่ปิดมิดชิดจะกักเก็บผงที่ไม่ผ่านการเผาผนึกและทำความสะอาดได้ยาก
- ส่วนที่ยื่นออกมาและช่วงที่ไม่มีเสาค้ำSLS ไม่จำเป็นต้องใช้โครงสร้างรองรับ แต่พื้นผิวเรียบขนาดใหญ่ที่ขนานกับแท่นพิมพ์อาจเกิดการบิดเบี้ยวเล็กน้อย ควรพิจารณาเสริมโครงสร้างหรือปรับทิศทางใหม่
2. ส่งออกไฟล์ STL และนำเข้าสู่ Voxeldance
- ส่งออกไฟล์ STL (หรือไฟล์ CAD ดั้งเดิม) จากซอฟต์แวร์ออกแบบของคุณ
- นำเข้าสู่ Voxeldance Additive เพื่อเตรียมการสร้าง
3. จัดวางชิ้นส่วนและทำการจัดเรียงอัตโนมัติ
- สำหรับชิ้นส่วนที่มีคุณภาพพื้นผิวหรือความแข็งแรงตามข้อกำหนดเฉพาะ: ปรับทิศทางด้วยตนเองเพื่อให้พื้นผิวที่สำคัญอยู่ห่างจากแท่นพิมพ์หรือจัดวางให้ตรงกับแกนที่เหมาะสมที่สุด
- สำหรับชิ้นส่วนอื่นๆ ทั้งหมด: ใช้ฟังก์ชันการจัดเรียงชิ้นงานอัตโนมัติแบบ 3 มิติของ Voxeldance เพื่อเพิ่มประสิทธิภาพการใช้พื้นที่ผงพิมพ์ให้สูงสุด
4. หั่นและส่งออก
- ตั้งค่าความหนาของชั้น — 0.12 มม เป็นข้อแนะนำมาตรฐานสำหรับต้นแบบการทำงาน (สามารถใช้ชั้นพิมพ์ที่บางกว่าสำหรับชิ้นส่วนที่มีรายละเอียดสูง แต่จะใช้เวลาในการพิมพ์นานขึ้น)
- ตั้งค่าพารามิเตอร์การพิมพ์ที่เหลือและเริ่มการแบ่งชิ้นงาน
- ส่งออกไฟล์สไลซ์
5. การวางแผนเส้นทางเลเซอร์ (BP)
- นำไฟล์ข้อมูลการตัดเฉือนเข้าสู่ซอฟต์แวร์ Build Processor (BP) เพื่อวางแผนกลยุทธ์การสแกนด้วยเลเซอร์
- ส่งออกไฟล์การสร้างขั้นสุดท้ายสำหรับเครื่องพิมพ์
การพิมพ์
6. พิมพ์
- โหลดไฟล์งานพิมพ์ลงในเครื่องพิมพ์และเริ่มการพิมพ์
- ผงวัสดุจะถูกอุ่นล่วงหน้าให้มีอุณหภูมิต่ำกว่าจุดหลอมเหลวของวัสดุเล็กน้อย
- เลเซอร์ CO₂ (หรือเลเซอร์ไฟเบอร์ในรุ่น CF200) จะสแกนแต่ละส่วนตัดขวางอย่างเลือกสรร แท่นสร้างชิ้นงานจะลดระดับลงหนึ่งความหนาของชั้นวัสดุ ผงวัสดุใหม่จะถูกเคลือบลงไป และวงจรจะเริ่มต้นใหม่
- ความเร็วในการสร้างชิ้นงานโดยทั่วไป: 10–25 มม./ชั่วโมง (แนวตั้ง) ขึ้นอยู่กับความหนาแน่นและการจัดเรียงชิ้นงาน เครื่อง S480 มีความเร็วในการสแกนสูงสุดถึง 21,000 มม./วินาที; เครื่อง P550DL ใช้เลเซอร์คู่ขนาด 140 วัตต์ เพื่อให้ได้ผลผลิตสูงสุด
7. การระบายความร้อนแบบแอคทีฟ
- หลังจากพิมพ์เสร็จ ระบบระบายความร้อนจะทำงานเป็นเวลาประมาณ 3 ชั่วโมง (โครงสร้างสูงเต็มตัว)
- วัสดุที่ทนความร้อนสูง เช่น PEEK จำเป็นต้องมีการควบคุมการระบายความร้อนเพื่อป้องกันการบิดเบี้ยวหรือปัญหาเรื่องโครงสร้างผลึก
หลังการประมวลผล
8. เปลี่ยนมาใช้ PPS — ระบบระบายความร้อนตามธรรมชาติและการกำจัดผงแป้ง
- ย้ายห้องสร้างชิ้นงานไปยัง PPS (สถานีประมวลผลผง)
- ปล่อยให้ชิ้นส่วนเย็นตัวลงเองตามธรรมชาติภายในก้อนผง
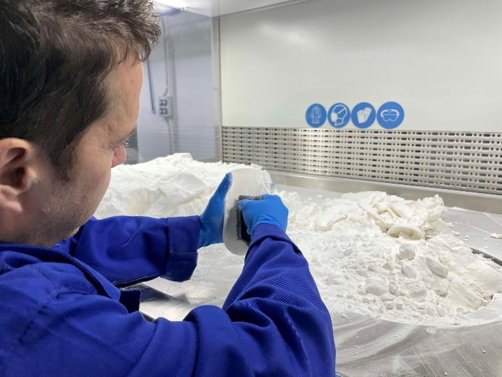
- แยกชิ้นส่วนและกำจัดผงที่หลวม — เครื่อง PPS ผสานรวมการระบายความร้อน การแยกชิ้นส่วน การร่อนผง และการผสมไว้ในสถานีเดียว
9. การพ่นทรายและการรีไซเคิลผง
- พ่นทรายชิ้นส่วนเพื่อขจัดผงที่ตกค้างบนพื้นผิวและเพื่อให้ได้พื้นผิวด้านที่สม่ำเสมอ
- ร่อน ผสม และเติมผงที่ไม่ผ่านการเผาผนึกผ่านระบบ PPS เพื่อนำกลับมาใช้ใหม่
ภาพรวมวัสดุสำหรับการสร้างต้นแบบด้วยเทคนิค SLS
การเลือกใช้วัสดุจะส่งผลต่อสิ่งที่คุณสามารถทดสอบได้ด้วยต้นแบบ ค่าทั้งหมดด้านล่างนี้มาจากเอกสารข้อมูลวัสดุของ TPM3D Precimid:
| วัสดุ | คุณสมบัติหลัก (เอกสารข้อมูล TPM3D) | ที่ดีที่สุดสำหรับ | ไม่แนะนำสำหรับ |
|---|---|---|---|
| พีเอ12 (พรีซิมิด1172โปร) | ความแข็งแรงดึง 46 MPa (ASTM D638); การยืดตัว 8–17%; โมดูลัสการดัดงอ 1,280 MPa (ASTM D790); HDT 180 °C @0.45 MPa (ASTM D648) | ต้นแบบการทำงานทั่วไป; กล่องหุ้ม; ตัวยึด; ข้อต่อแบบสแนปฟิต; บานพับแบบยืดหยุ่น | สภาพแวดล้อมที่มีอุณหภูมิสูง (>150 °C อย่างต่อเนื่อง) |
| PA11 | ยืดตัวได้มากกว่า PA12; ทนแรงกระแทกได้ดีกว่า; ดูดซับความชื้นได้น้อยกว่า | ชิ้นส่วนที่มีความยืดหยุ่น; ท่อลม; ชิ้นส่วนที่ต้องรับแรงกระแทกซ้ำๆ | การใช้งานโครงสร้างที่มีความแข็งแกร่งสูง |
| PA12-GF30 (Precimid1176Pro GF30 BLK) | ความแข็งแรงดึง 41.7 MPa; โมดูลัสการดัดงอ 2,340 MPa (ISO 178); HDT 168 °C ที่ 0.45 MPa; ใยแก้ว 30% | ตัวเรือนที่แข็งแรง; จิ๊กและอุปกรณ์จับยึด; ชิ้นส่วนที่ทนต่อความร้อน | ชิ้นส่วนที่ต้องการความทนทานต่อแรงกระแทกสูง |
| พีเอ12-ซีเอฟ (Precimid1174Pro CF) | ความแข็งแรงดึง 88 MPa; ความแข็งแรงดัด 135 MPa; โมดูลัสแรงดึง 9,000 MPa; เติมเส้นใยคาร์บอน 30% | โครงโดรน; ชิ้นส่วนโครงสร้างที่มีความแข็งแรงสูง; ชิ้นส่วนอากาศยานน้ำหนักเบา | แอปพลิเคชันที่คำนึงถึงต้นทุน |
| ทีพียู (พรีซิมิด1130 88เอ) | ความแข็ง Shore A 88–90; การยืดตัว 270%; การคืนตัวและความทนทานต่อการเสียดสีดีเยี่ยม | ซีล; ปะเก็น; ฝาครอบป้องกัน; ชิ้นส่วนรองเท้า; ท่ออ่อน | ชิ้นส่วนแข็งที่รับน้ำหนักได้ |
| พีพี (ทีพีเอ็ม3ดี พีพี โปร) | ความหนาแน่น 0.80 กรัม/ซม³; ดูดซับน้ำต่ำ; ทนทานต่อสารเคมีและการล้าได้ดีเยี่ยม | ภาชนะบรรจุของเหลว; บานพับแบบยืดหยุ่น; ชิ้นส่วนที่ทนต่อสารเคมี | การใช้งานที่อุณหภูมิสูงหรือความแข็งสูง |
| PEEK (TPM3D PEEK IND) | ความแข็งแรงดึง 80 MPa (ASTM D638); ความแข็งแรงดัดสูงสุด 294 °C ที่ 0.45 MPa (ASTM D648); โมดูลัสการดัด 4,000 MPa (ASTM D790); ความหนาแน่น 1.13 g/cm³ | ชิ้นส่วนเครื่องยนต์อากาศยาน; ต้นแบบการทำงานที่อุณหภูมิสูง; ชิ้นส่วนโครงสร้าง | การใช้งานที่คำนึงถึงต้นทุน (ราคาวัสดุสูงกว่าปกติ) |
ค่าทั้งหมดได้มาจากเอกสารข้อมูลวัสดุ TPM3D Precimid โดยอิงตามการทดสอบตามมาตรฐาน ASTM/ISO ค่าจริงอาจแตกต่างกันไปตามพารามิเตอร์การประมวลผลและรูปทรงของชิ้นส่วน ควรตรวจสอบความถูกต้องด้วยการทดสอบของคุณเองเสมอสำหรับการใช้งานที่สำคัญ
SLS เทียบกับวิธีการสร้างต้นแบบแบบดั้งเดิม
| เกณฑ์ | SLS (ไนลอน) | CNC Machining | การฉีดขึ้นรูป (แม่พิมพ์อ่อน) | FDM |
|---|---|---|---|---|
| ระยะเวลานำส่ง (5 ชิ้น) | 2–4 วัน | 5–10 วัน | 2-4 สัปดาห์ | 1–3 วัน |
| ต้นทุนชิ้นส่วน (การผลิตจำนวนน้อย) | ปานกลาง | ราคาสูง (ค่าแรง + ค่าติดตั้งต่อชิ้น) | ต้นทุนเริ่มต้นสูง + ต้นทุนต่อหน่วยต่ำ | ต่ำ–ปานกลาง |
| อิสรภาพทางเรขาคณิต | เกือบไร้ขีดจำกัด (ช่องภายใน, โครงสร้างตาข่าย, ส่วนเว้า) | จำกัดด้วยการเข้าถึงเครื่องมือ | ถูกจำกัดด้วยมุมร่างและการดีดออก | ระดับปานกลาง (ต้องมีการเสริมแรงสำหรับส่วนที่ยื่นออกมา) |
| ความสมมาตรเชิงกล | เกือบเป็นเนื้อเดียวกันทุกทิศทาง (ความแปรผันน้อยกว่า 5%) | โดยธรรมชาติแล้วมีคุณสมบัติเป็นเนื้อเดียวกันทุกทิศทาง | isotropic | แอนไอโซโทรปิก (แกน Z 50–70% ของแกน XY) |
| พื้นผิวสำเร็จรูป (ตามที่สร้างเสร็จ) | ผิวด้าน มีเม็ดเล็กๆ เล็กน้อย (Ra 8–12 μm) | กลึง (Ra 1–3 μm) | ขึ้นอยู่กับการตกแต่งผิวแม่พิมพ์ | เส้นชั้นที่มองเห็นได้ (Ra 10–25 μm) |
| ตัวเลือกวัสดุ | PA12, PA11, PA12-GF, PA12-CF, TPU, PP, PEEK | โลหะ พลาสติกวิศวกรรม | เทอร์โมพลาสติกส่วนใหญ่ | ABS, PLA, PETG, PC, ULTEM |
| scalability | ขนาดกลาง — การประกอบชิ้นเดียว = ชิ้นส่วนหลายสิบชิ้น | ระดับต่ำ — ทีละชิ้นต่อแกนหมุน | สูงมาก — สามารถผลิตชิ้นส่วนได้หลายพันชิ้นต่อแม่พิมพ์ | ระดับต่ำ — ผลิตทีละชิ้นต่อเครื่องอัดรีด |
เมื่อใดที่ SLS คือตัวเลือกที่เหมาะสม:
- คุณต้องการต้นแบบที่ใช้งานได้จริงซึ่งผลิตจากไนลอนเกรดวิศวกรรม
- งานออกแบบของคุณมีรูปทรงเรขาคณิตภายในที่ซับซ้อนหรือมีส่วนเว้าส่วนโค้ง
- คุณต้องการทดสอบพฤติกรรมทางกล (ความแข็งแรง การประกบ การล้า) ไม่ใช่แค่รูปลักษณ์ภายนอก
- คุณต้องสร้างต้นแบบโดยใช้วัสดุชนิดเดียวกับชิ้นส่วนที่จะผลิตจริง
- คุณกำลังพัฒนาผลิตภัณฑ์อย่างรวดเร็วและต้องการผลลัพธ์ที่ส่งมอบได้ภายในวันถัดไป ดังที่แสดงให้เห็นโดยวงจรการทำงาน 4 วันของศูนย์วิจัยและพัฒนา GAC (ดูตัวอย่างกรณีศึกษาด้านล่าง)

เมื่อวิธีการอื่นอาจดีกว่า:
- โก CNC หากคุณต้องการค่าความคลาดเคลื่อนที่แม่นยำมาก (±0.05 มม. หรือดีกว่า) ต้นแบบโลหะ หรือพลาสติกวิศวกรรมชนิดพิเศษที่ไม่สามารถหาได้ในรูปแบบผง
- ไปเลย FDM หากคุณต้องการโมเดลภาพเดียว ต้นทุนต่ำที่สุด หรือวัสดุที่มีให้เลือกหลากหลาย (เช่น PEEK ในรูปแบบเส้นใย)
- ใช้เครื่องมือแบบนุ่ม หากคุณมั่นใจในแบบและต้องการชิ้นส่วนมากกว่า 100 ชิ้นสำหรับการทดสอบภาคสนาม
การประยุกต์ใช้การสร้างต้นแบบ SLS ในโลกแห่งความเป็นจริง
กรณีศึกษาต่อไปนี้อ้างอิงจากการใช้งาน TPM3D ของลูกค้าที่ได้รับการเผยแพร่และผลลัพธ์ที่รายงานต่อสาธารณะ
อวกาศและโดรน: โครงโดรนน้ำหนัก 6 กรัม
เมื่อทุกกรัมมีความสำคัญ ไนลอนเสริมใยคาร์บอน SLS ช่วยให้สามารถสร้างโครงสร้างที่ได้รับการปรับแต่งทางด้านรูปทรงอย่างเหมาะสม ซึ่งเป็นไปไม่ได้ที่จะขึ้นรูปด้วยเครื่องจักร
โครงสร้างของโดรนขนาดเล็ก (micro-UAV) ที่มีขนาดเพียง 66 × 66 × 32.6 มม. ถูกพิมพ์ขึ้นเป็นชิ้นเดียวด้วยระบบ SLS ของ TPM3D โดยใช้วัสดุPrecimid1174Pro CF (PA12 เสริมใยคาร์บอน 30%) ผลลัพธ์ที่ได้คือ โครงสร้างที่มีน้ำหนัก6 กรัม (ตัวเครื่องทั้งหมด: 35 กรัม) และมีความแข็งแรงดึงสูงถึง88 MPaซึ่งดีขึ้น 91% เมื่อเทียบกับ PA12 บริสุทธิ์ วัสดุระบบเดียวกันนี้ยังผ่านการทดสอบการใช้งาน 4 ประการ ได้แก่ การรับน้ำหนักคงที่ การเปลี่ยนแปลงอุณหภูมิ (−20 ถึง +60 °C) การป้องกันคลื่นแม่เหล็กไฟฟ้า และการบินที่ความเร็ว 8 ม./วินาที ด้วยความคล่องตัวสูง
ที่มา: กรณีศึกษา TPM3D มิถุนายน 2025
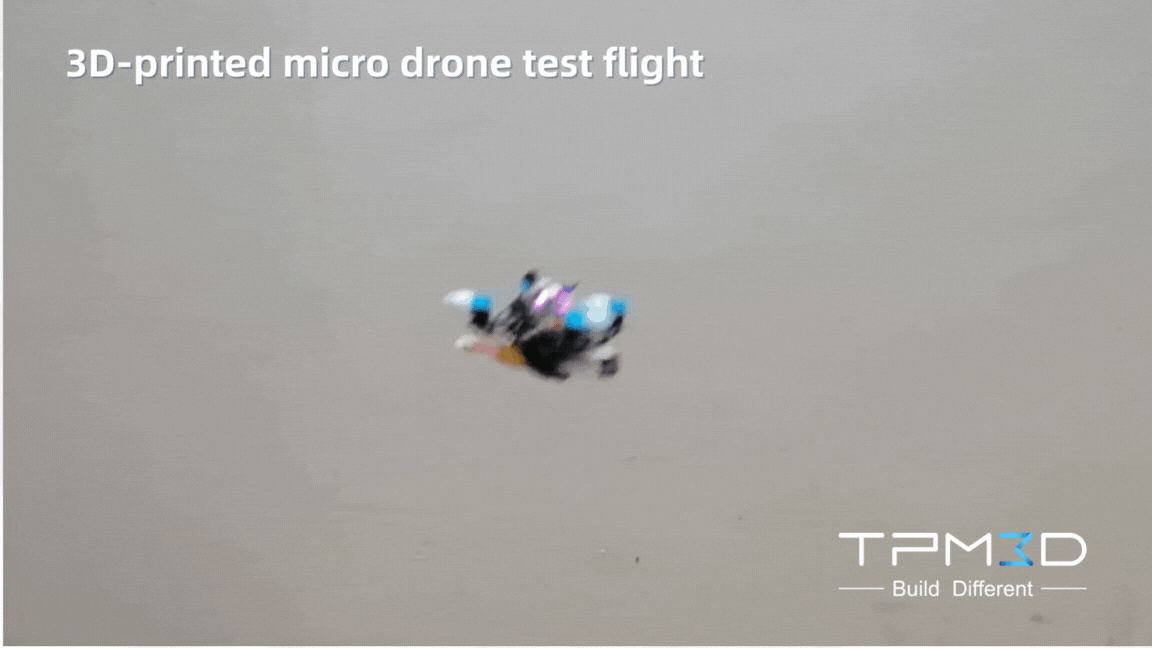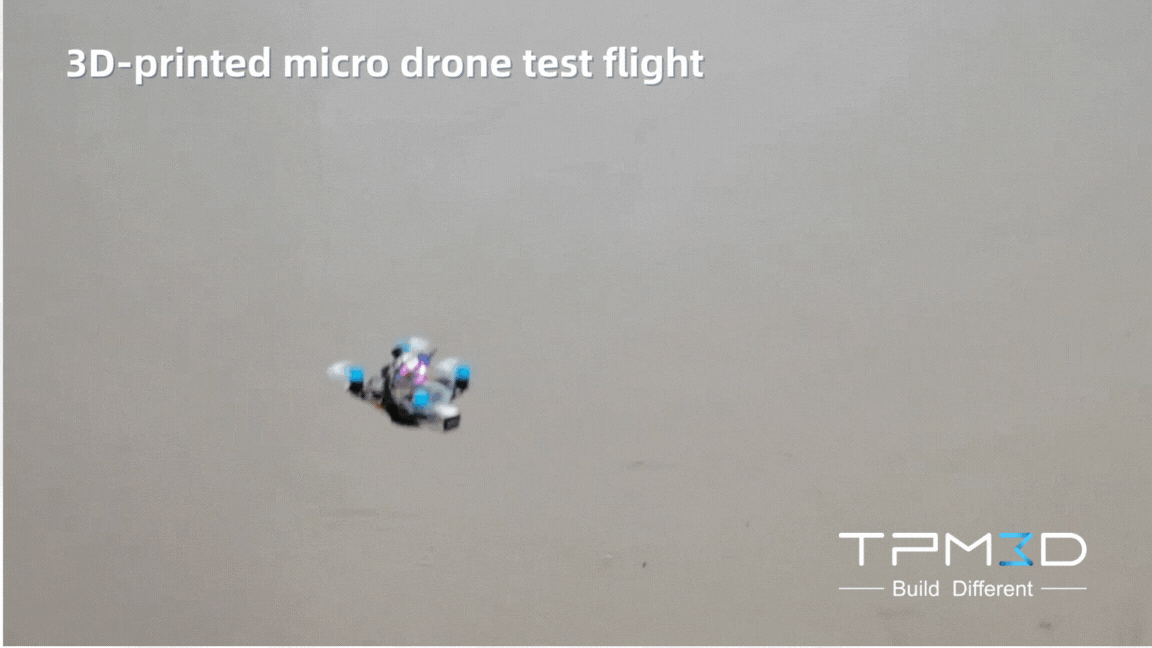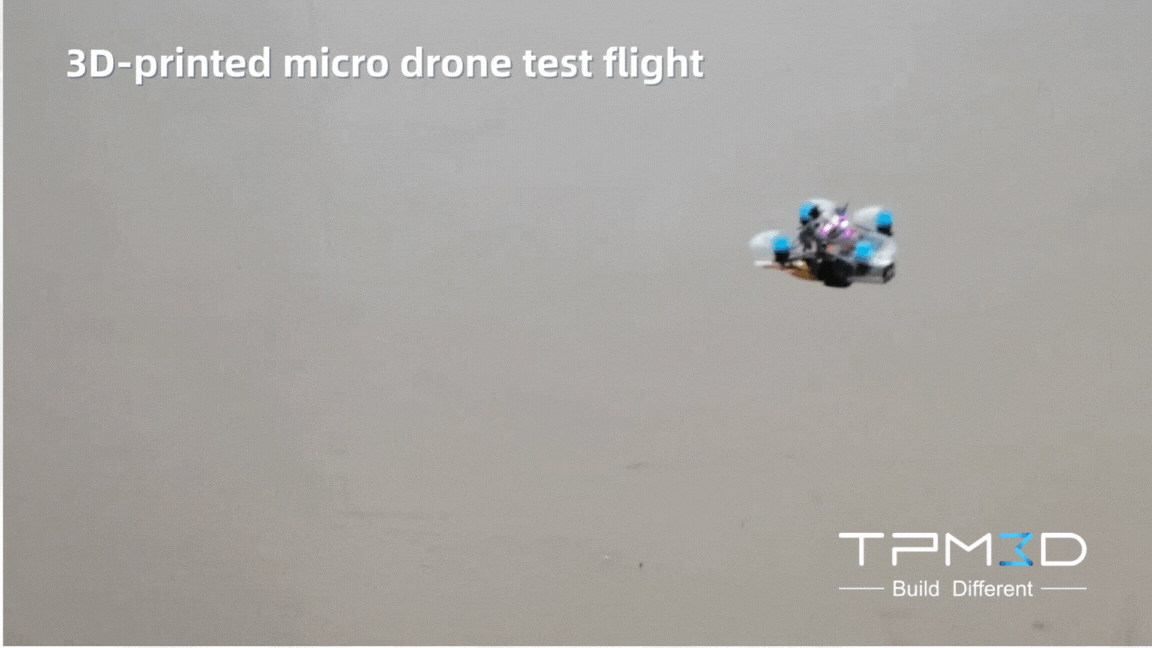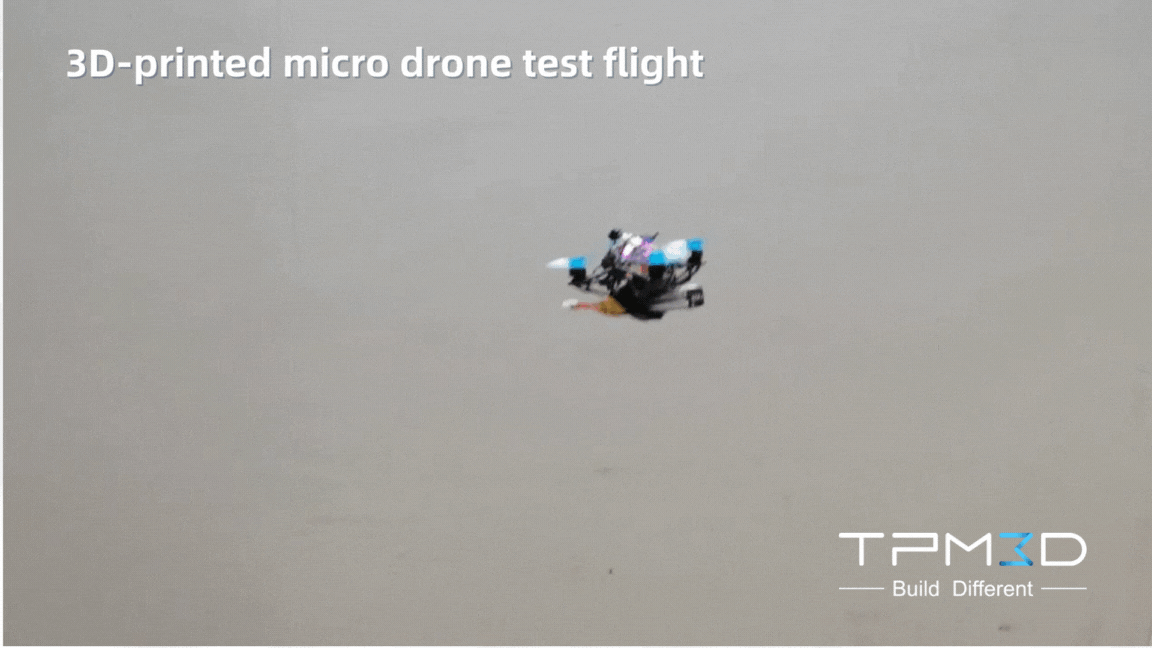
ยานยนต์: ศูนย์วิจัยและพัฒนา GAC — จาก 2-3 สัปดาห์ เหลือเพียง 4 วัน
ก่อนหน้านี้ แผนกวิศวกรรมต้นแบบของศูนย์วิจัยและพัฒนา GAC พึ่งพากระบวนการทำงานภายนอก 6 ขั้นตอนสำหรับการผลิตต้นแบบชิ้นส่วนตกแต่งภายใน/ภายนอก การจัดการความร้อน และชิ้นส่วนระบบส่งกำลัง แต่ด้วยการนำเทคโนโลยี SLS มาใช้ภายในองค์กรด้วยระบบ TPM3D P550DLและผงPrecimid1172Pro PA12 พวกเขาจึงได้ผลลัพธ์ดังนี้:
- ลดขั้นตอนการทำงานจาก จาก 6 ขั้นตอน เหลือ 4 ขั้นตอน
- ลดระยะเวลานำส่งจาก จาก 2-3 สัปดาห์ เหลือเพียง 4 วัน (ลดราคามากกว่า 70%)
- ได้รับสิทธิ์ควบคุมข้อมูลการออกแบบที่เป็นความลับอย่างสมบูรณ์
- ชิ้นส่วนได้รับการตรวจสอบความถูกต้องในสี่หมวดหมู่ ได้แก่ รูปลักษณ์ โครงสร้าง ความพอดีในการประกอบ และการออกแบบตามหลักสรีรศาสตร์
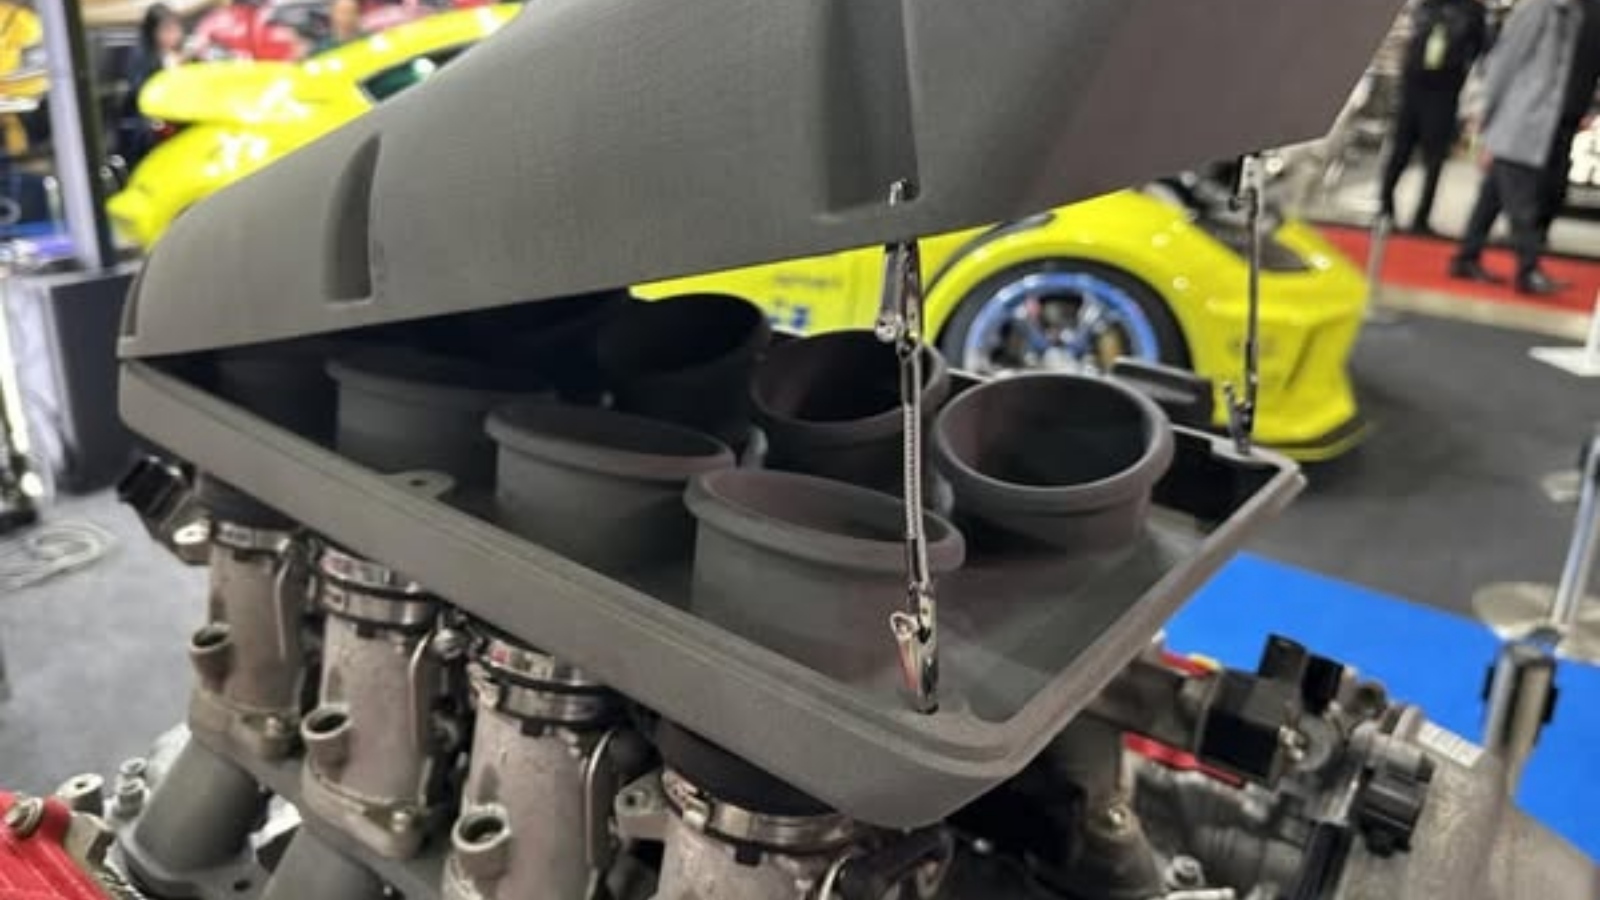
การประยุกต์ใช้ในอุตสาหกรรมยานยนต์เพิ่มเติม ได้แก่ แผนกการผลิตทดลองของ Dongfeng Motors ที่ใช้เครื่องพิมพ์ 3 มิติ TPM3D S480ร่วมกับวัสดุ PA12-GF30 สำหรับแผงคอนโซลกลางและตัวเรือนกระจายไฟฟ้า และท่อร่วมไอดี V8 น้ำหนัก 1.9 กก. ของ DTM Racing Sport ซึ่งใช้ประโยชน์จากความสามารถของ SLS ในการผลิตรูปทรงเรขาคณิตภายในที่ซับซ้อนได้ในการพิมพ์ครั้งเดียว
อุปกรณ์ทางการแพทย์: AK Medical — อุปกรณ์ช่วยผ่าตัด ลดความคลาดเคลื่อนจาก 30% เหลือต่ำกว่า 5%
AK Medical ได้นำระบบการพิมพ์ 3 มิติแบบเลเซอร์สแกนนิง TPM3D P360ที่มีสถานีประมวลผลหลังการพิมพ์ PPS และวัสดุ PA12 ที่เข้ากันได้ทางชีวภาพมาใช้ในการผลิตอุปกรณ์นำทางสำหรับการผ่าตัดกระดูกและข้อเฉพาะบุคคล ในขั้นตอนการผ่าตัดเปลี่ยนข้อ อุปกรณ์นำทางที่พิมพ์ด้วย SLS นี้ช่วยให้ได้ความพอดีกับกระดูกในระดับต่ำกว่ามิลลิเมตรลดความคลาดเคลื่อนของการจัดเรียงแนวของขาที่เกิน 3° จากประมาณ 30% เหลือต่ำกว่า 5%นอกจากนี้ การสูญเสียเลือดระหว่างการผ่าตัดและการระบายของเหลวใน 24 ชั่วโมงก็ลดลงอย่างมีนัยสำคัญ (P<0.01)
ระบบนี้ทำงานภายใต้มาตรฐานการรับรอง CE และการปฏิบัติตามข้อกำหนดด้านการป้องกันการระเบิดจากฝุ่น (โซน 22) พร้อมด้วยระบบสร้างไนโตรเจนในตัวสำหรับการผลิตที่สะอาดระดับทางการแพทย์
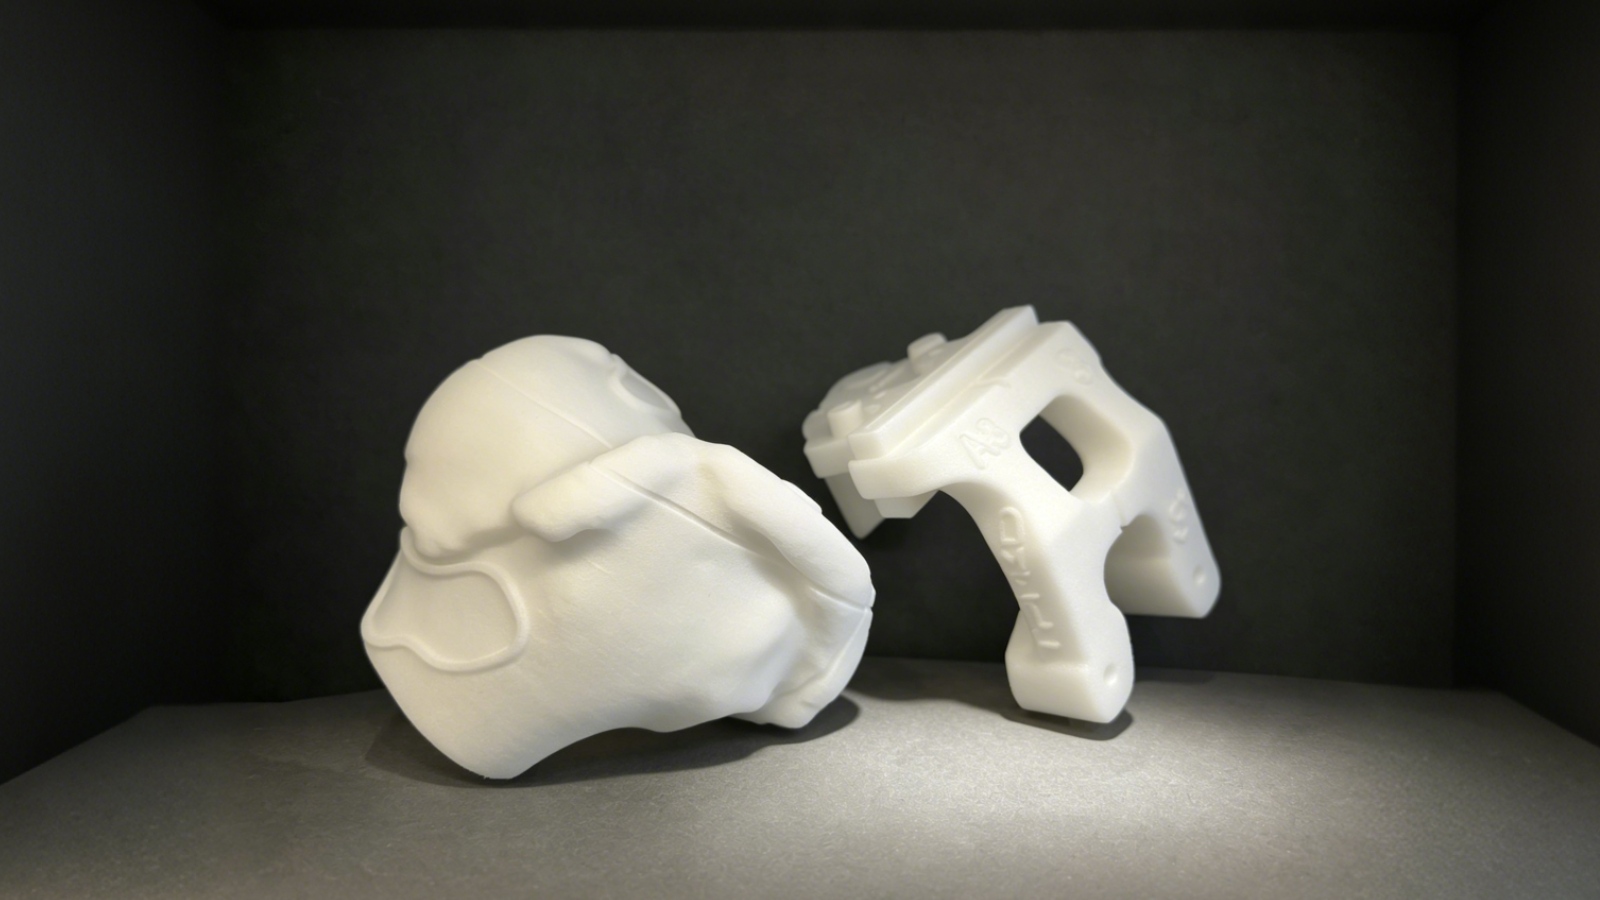
ด้านการแพทย์: Edser Labs — แผ่นรองเท้าดิจิทัลสำหรับใช้งานในวงกว้าง
Edser Labs (สเปน) ผู้ผลิตอุปกรณ์เสริมทางการแพทย์ที่มีประสบการณ์เกือบ 30 ปี ได้นำระบบเลเซอร์คู่ TPM3D S600DL มาใช้ในการผลิตแผ่นรองเท้าสั่งทำพิเศษ โดยใช้ผง PP Proกระบวนการทำงานแบบดิจิทัล — การสแกนเท้าด้วย LiDAR → การออกแบบ CAD → การพิมพ์ SLS — ช่วยลดเวลาการพิมพ์ชั้นเดียวลงเกือบ50%ด้วยการสแกนด้วยเลเซอร์คู่
วัสดุ PP Pro รองรับการรีไซเคิลผงได้เกือบ 100%ผ่านระบบการร่อนและการเติมผงที่ได้รับการปรับปรุงให้เหมาะสม Edser คาดการณ์ว่า ในที่สุด 90% ของผลิตภัณฑ์ของบริษัทจะผลิตด้วยเทคโนโลยีการผลิตแบบเพิ่มเนื้อวัสดุ (Additive Manufacturing)
การพิมพ์ 3 มิติเพื่อสร้างอวัยวะเทียม: ประโยชน์ วัสดุ การใช้งาน และตัวอย่างในโลกแห่งความเป็นจริง
การพัฒนาระบบ SLS ภายในองค์กร เทียบกับการจ้างภายนอก
หากความต้องการในการสร้างต้นแบบของคุณไม่สม่ำเสมอ (1-3 โครงการต่อเดือน) การจ้างบริษัทภายนอกที่ให้บริการพิมพ์ 3 มิติด้วยเลเซอร์สแกนนิง (SLS) มักจะคุ้มค่ากว่า เนื่องจากไม่ต้องลงทุนด้านเงินทุน ไม่ต้องจัดการผงหมึก และไม่ต้องบำรุงรักษา
หากความต้องการของคุณคงที่ (สร้างต้นแบบมากกว่า 10 ชิ้นต่อเดือน) การผลิตชิ้นส่วนด้วยเลเซอร์สไลซ์ (SLS) ภายในองค์กรจะคุ้มค่าทางเศรษฐกิจ ข้อควรพิจารณาที่สำคัญ:
| ปัจจัย | การว่าจ้างภายนอก (สำนักงานบริการ) | SLS ภายในองค์กร |
|---|---|---|
| การลงทุนล่วงหน้า | $0 | การลงทุนด้านอุปกรณ์ — ระบบอุตสาหกรรม TPM3D เริ่มต้นจากรูปแบบขนาดกะทัดรัด |
| ระยะเวลาในการ | 3-7 วันทำการ (รวมเวลาจัดส่ง) | 1-3 วันทำการ |
| ต้นทุนต่อชิ้นส่วน | ค่าบริการ | เฉพาะค่าวัสดุ + เวลาใช้งานเครื่องจักร |
| การรักษาความลับด้านการออกแบบ | ไฟล์ต่างๆ ถูกส่งออกจากองค์กรของคุณ | ภายในทั้งหมด |
| ความเร็วในการวนซ้ำ | ถูกจำกัดโดยกระบวนการปรับเปลี่ยนตำแหน่งของสำนักงาน | ไม่จำกัดจำนวน — พิมพ์เสร็จภายในคืนเดียว |
| ตัวเลือกวัสดุ | ขึ้นอยู่กับศักยภาพของหน่วยงาน | คุณสามารถควบคุมการเลือกวัสดุได้ |
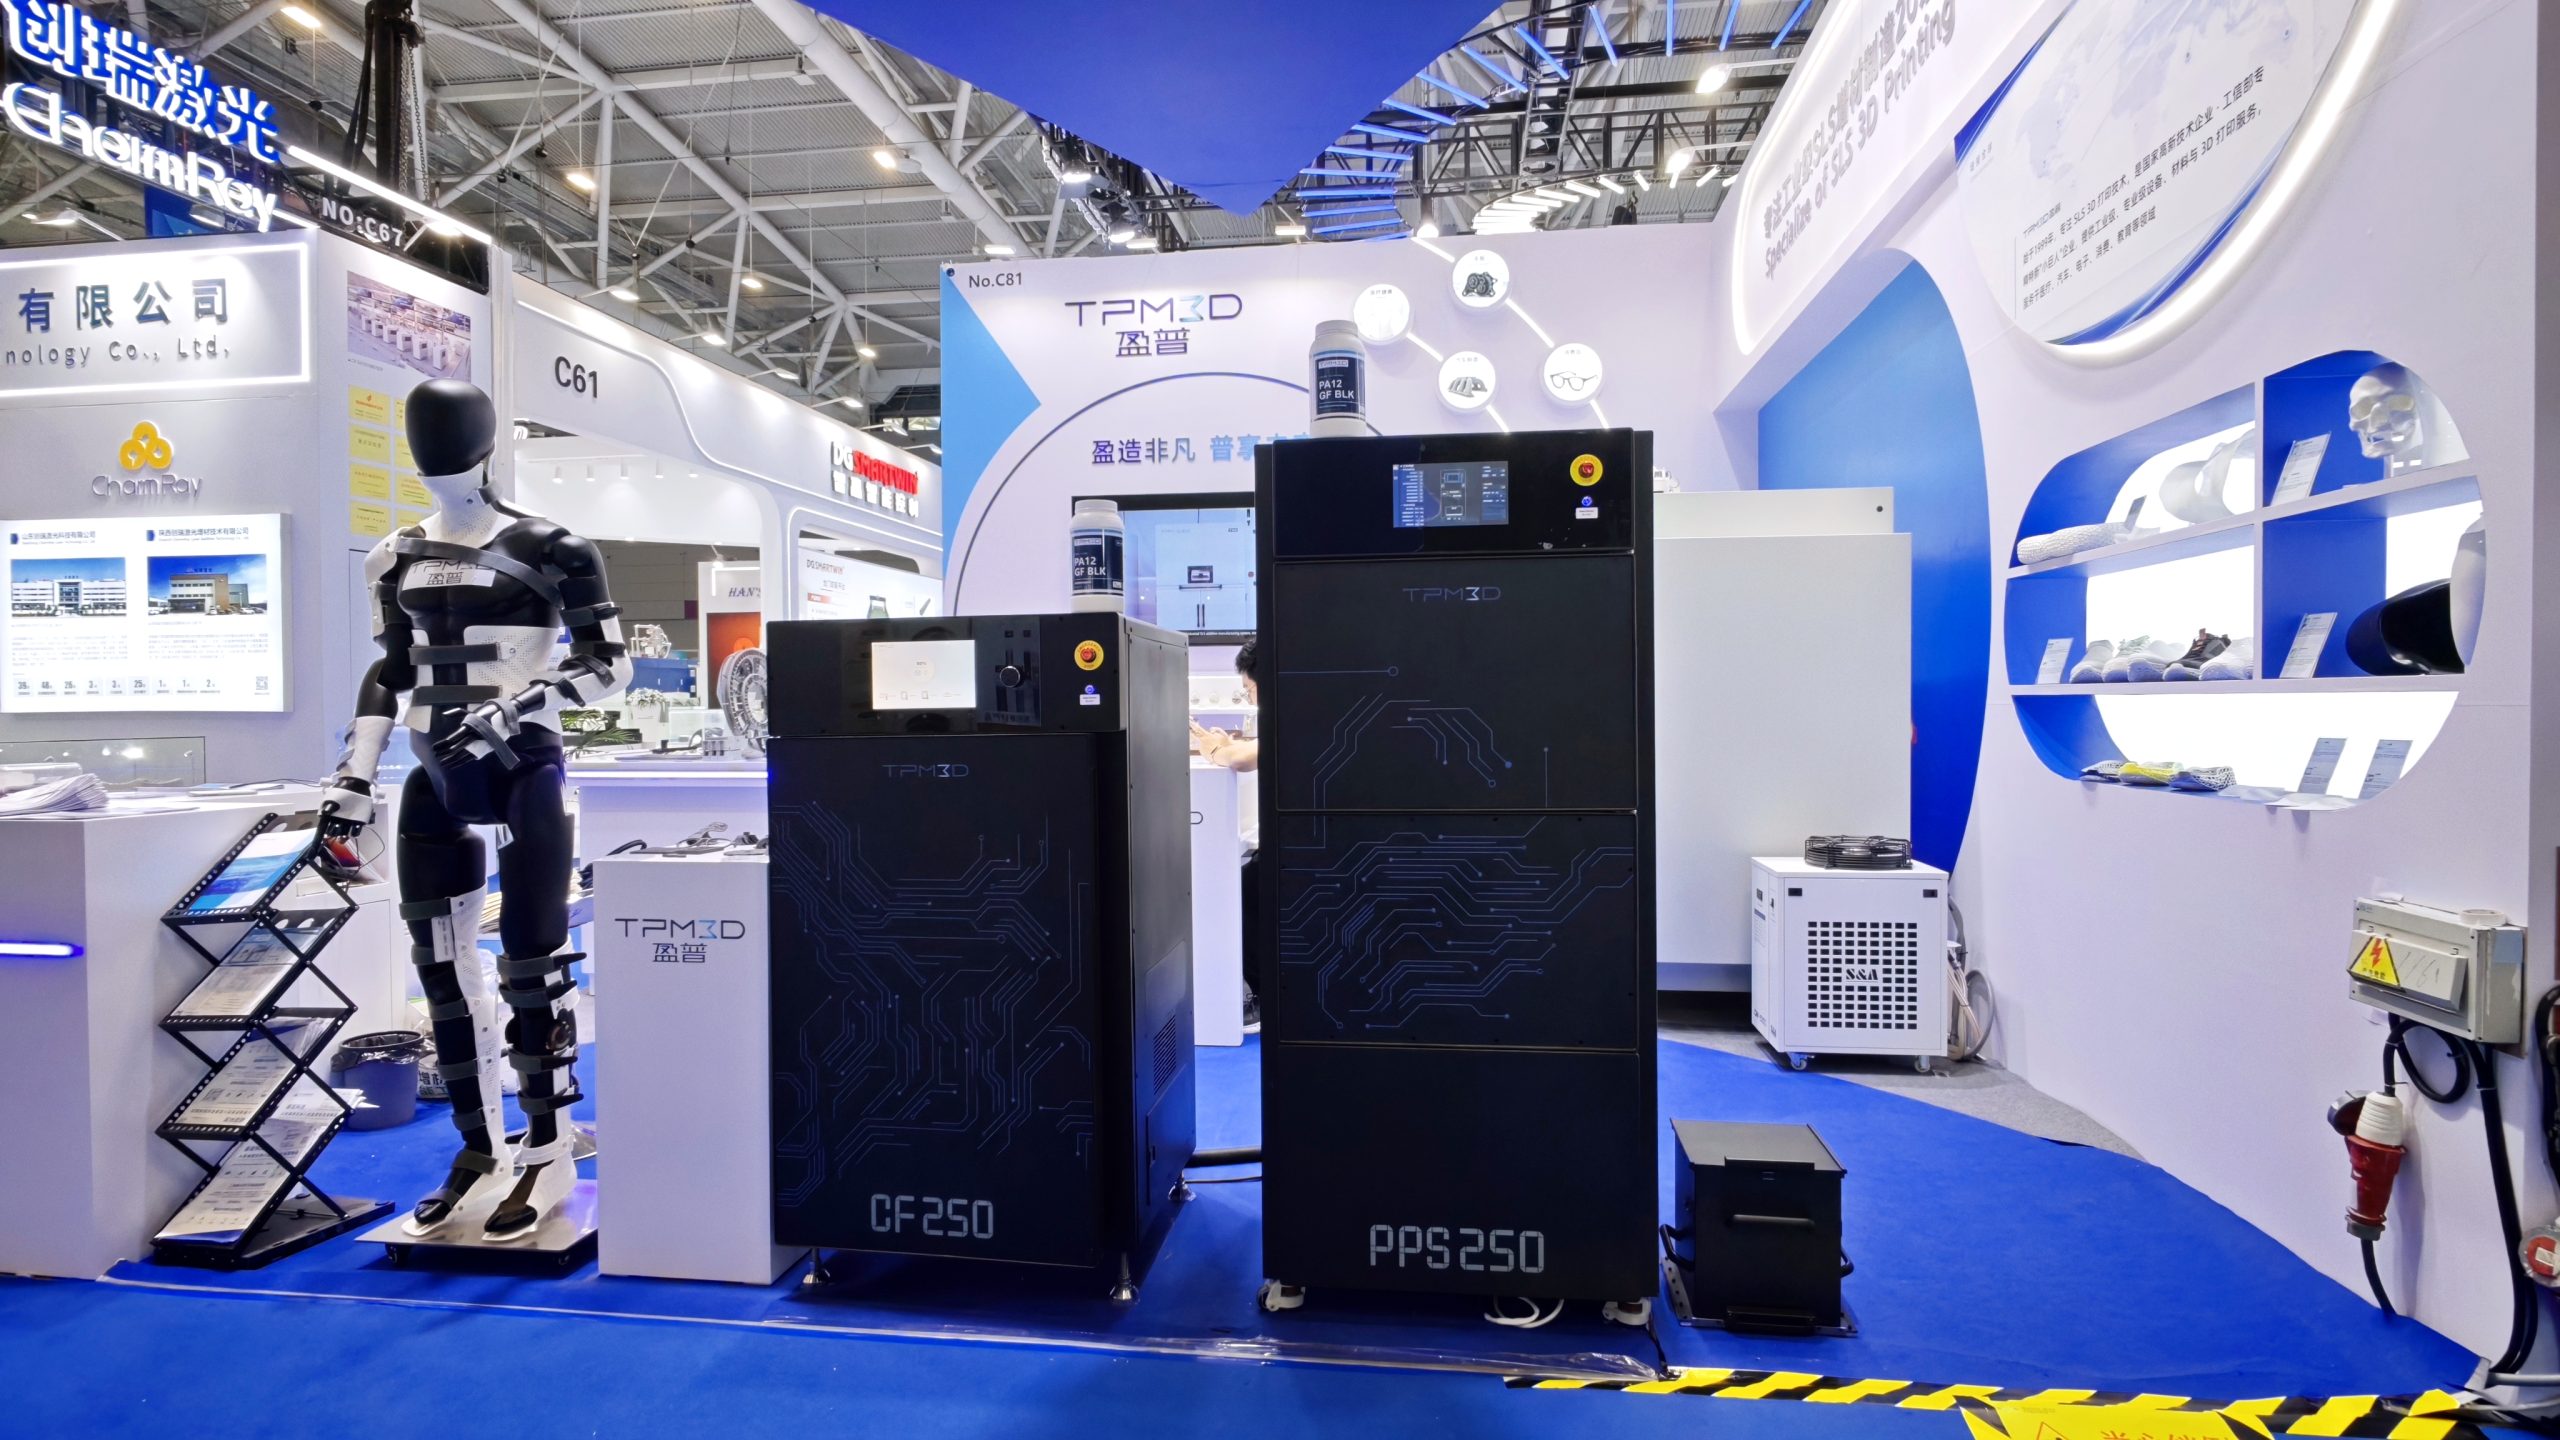
สำหรับองค์กรที่กำลังพิจารณาการใช้งาน SLS ภายในองค์กร ผลิตภัณฑ์ของ TPM3D ครอบคลุมตั้งแต่ ระบบระดับมืออาชีพขนาดกะทัดรัด CF200 (200 × 200 × 320 มม. เลเซอร์ไฟเบอร์ 30 วัตต์ พื้นที่ใช้งาน <1 ตร.ม. เสียบปลั๊กใช้งานได้ทันที 220V) ไปจนถึงระบบระดับอุตสาหกรรมขนาดกลาง (S360/P360 ขนาด 360 × 360 × 600 มม.) และระบบการผลิตแบบเลเซอร์คู่ขนาดใหญ่ (P550DL ขนาด 550 × 550 × 850 มม. และ S600DL ขนาด 600 × 600 × 800 มม.)
ระบบทั้งหมดรองรับวัสดุหลักสำหรับการสร้างต้นแบบ ได้แก่ PA12, PA11, PA12-GF, PA12-CF, TPU และ PP โดยรุ่น S320HT สามารถเพิ่มความสามารถในการใช้งานกับ PEEK, PEKK และ PPS ได้ที่อุณหภูมิการสร้างสูงสุดถึง 350 °C
เริ่มต้นใช้งานการสร้างต้นแบบด้วยเทคโนโลยี SLS: รายการตรวจสอบเชิงปฏิบัติ
ขั้นตอนที่ 1 — กำหนดข้อกำหนดสำหรับการสร้างต้นแบบของคุณ
- คุณต้องการวัสดุอะไรบ้าง? (PA12 สำหรับงานทั่วไป, PA11 สำหรับวัสดุที่มีความยืดหยุ่นสูง, TPU สำหรับชิ้นส่วนที่ยืดหยุ่นได้, PEEK สำหรับวัสดุที่ทนความร้อนสูง?)
- ขนาดชิ้นส่วนเดี่ยวที่ใหญ่ที่สุดคืออะไร?
- โดยทั่วไปแล้ว ขนาดชุดข้อมูลต่อรอบการประมวลผลคือเท่าไร?
- ระยะเวลาดำเนินการที่ต้องการ?
ขั้นตอนที่ 2 — เลือกวิธีการของคุณ
- จะทำเองภายในองค์กรหรือจ้างภายนอก? (ใช้ตารางด้านบนเป็นแนวทางในการตัดสินใจ)
- หากดำเนินการเองภายในองค์กร: ประเมินตัวเลือกอุปกรณ์โดยพิจารณาจากปริมาณการผลิต ประเภทวัสดุ และอัตราการผลิต
- หากเลือกจ้างผลิตจากภายนอก: ขอตัวอย่างชิ้นส่วนที่ทำจากวัสดุเป้าหมายจากผู้ให้บริการ 2-3 ราย
ขั้นตอนที่ 3 — เตรียมการสร้างครั้งแรกของคุณ
- นำหลักการออกแบบมาใช้ในขั้นตอน CAD: ความหนาของผนัง ≥0.4 มม., เส้นผ่านศูนย์กลางรู ≥0.8 มม., ระยะห่าง ≥0.5 มม. (ชิ้นส่วนประกอบเดียว) / ≥0.2 มม. (ชิ้นส่วนประกอบแยกชิ้น)
- ส่งออกไฟล์ STL ที่ความละเอียดเหมาะสม (ค่าความคลาดเคลื่อนของคอร์ด ≤0.05 มม.)
- นำเข้าสู่โปรแกรม Voxeldance Additive ปรับทิศทางพื้นผิวที่สำคัญเพื่อให้ได้ผิวสำเร็จ/ความแข็งแรงที่ดีที่สุด และจัดเรียงชิ้นส่วนที่เหลือโดยอัตโนมัติ
- ตัดชิ้นงานด้วยความหนาของชั้น 0.12 มม. นำไปผ่านกระบวนการ BP แล้วโหลดเข้าเครื่องพิมพ์
ขั้นตอนที่ 4 — ตรวจสอบและปรับปรุงแก้ไข
- ตรวจสอบความถูกต้องของขนาดชิ้นส่วนต้นแบบ
- ดำเนินการทดสอบการทำงานในสภาพแวดล้อมที่ต้องการ
- จัดทำเอกสารพารามิเตอร์กระบวนการเพื่อความสามารถในการทำซ้ำ
- ปรับปรุงการออกแบบโดยอิงจากผลการทดสอบ — โครงสร้างเดียวกันสามารถประกอบด้วยหลายเวอร์ชันควบคู่กันไปได้
คำถามที่พบบ่อย (FAQs)
ถาม: ต้นแบบที่สร้างด้วยเทคนิค SLS มีความแม่นยำแค่ไหน?
A: โดยทั่วไปแล้ว ความแม่นยำของขนาดจะอยู่ที่ ±0.2 มม. สำหรับชิ้นส่วนที่ออกแบบมาอย่างดีบนอุปกรณ์อุตสาหกรรมที่ได้รับการสอบเทียบแล้ว คุณสมบัติที่มีความคลาดเคลื่อนต่ำ (<0.2 มม.) อาจต้องมีการปรับแต่งเพิ่มเติมหรือการชดเชยด้านการออกแบบ เครื่อง S480 ของ TPM3D มีความเร็วในการสแกน 21,000 มม./วินาที ด้วยขนาดจุดเลเซอร์ 0.31 มม. สำหรับการใช้งานที่ต้องการความแม่นยำสูง
ถาม: ชิ้นส่วนต้นแบบที่ผลิตด้วย SLS สามารถนำไปขึ้นรูปด้วยเครื่องจักรเพิ่มเติมได้หรือไม่?ตอบ: ได้ ชิ้นส่วน SLS ที่ทำจาก PA12 และ PA11 สามารถเจาะ ต๊าปเกลียว คว้าน และขัดเงาด้วยเครื่อง CNC ได้ ซึ่งเป็นเรื่องปกติเมื่อพื้นผิวสัมผัสเฉพาะต้องการความคลาดเคลื่อนที่แคบกว่าที่การผลิตด้วย SLS เพียงอย่างเดียวจะทำได้
ถาม: ต้นทุนการผลิตชิ้นส่วนด้วยเทคโนโลยี SLS เทียบกับ CNC สำหรับโครงการปริมาณน้อยเป็นอย่างไร?
A: การพิมพ์ 3 มิติด้วยเลเซอร์ (SLS) จะคุ้มค่าเมื่อรูปทรงเรขาคณิตมีความซับซ้อน (เช่น ส่วนเว้า ส่วนภายใน) หรือเมื่อสามารถวางชิ้นส่วนหลายชิ้นในการพิมพ์ครั้งเดียวได้ สำหรับชิ้นส่วนทรงปริซึมแบบง่ายๆ การพิมพ์ 3 มิติด้วยเครื่อง CNC มักจะมีราคาถูกกว่า จุดคุ้มทุนขึ้นอยู่กับรูปทรงเรขาคณิต ไม่ใช่แค่ปริมาณ การเปลี่ยนจากการจ้างผลิตภายนอกมาเป็นการผลิตด้วย SLS ภายในองค์กรของศูนย์วิจัยและพัฒนา GAC ส่งผลให้ระยะเวลานำส่งลดลงมากกว่า 70%
ถาม: SLS สามารถผลิตชิ้นส่วนที่ใสหรือโปร่งแสงได้หรือไม่?ตอบ: ไม่ได้ ชิ้นส่วน PA12 ที่ผลิตด้วย SLS จะมีสีขาวทึบแสง/ขาวนวลในสภาพดั้งเดิม สามารถย้อมสีดำหรือสีเข้มอื่นๆ ได้ แต่ไม่สามารถทำให้โปร่งแสงได้ หากต้องการชิ้นส่วนต้นแบบที่โปร่งแสง ควรพิจารณาใช้ SLA หรือ PolyJet