Что такое быстрое прототипирование методом SLS?
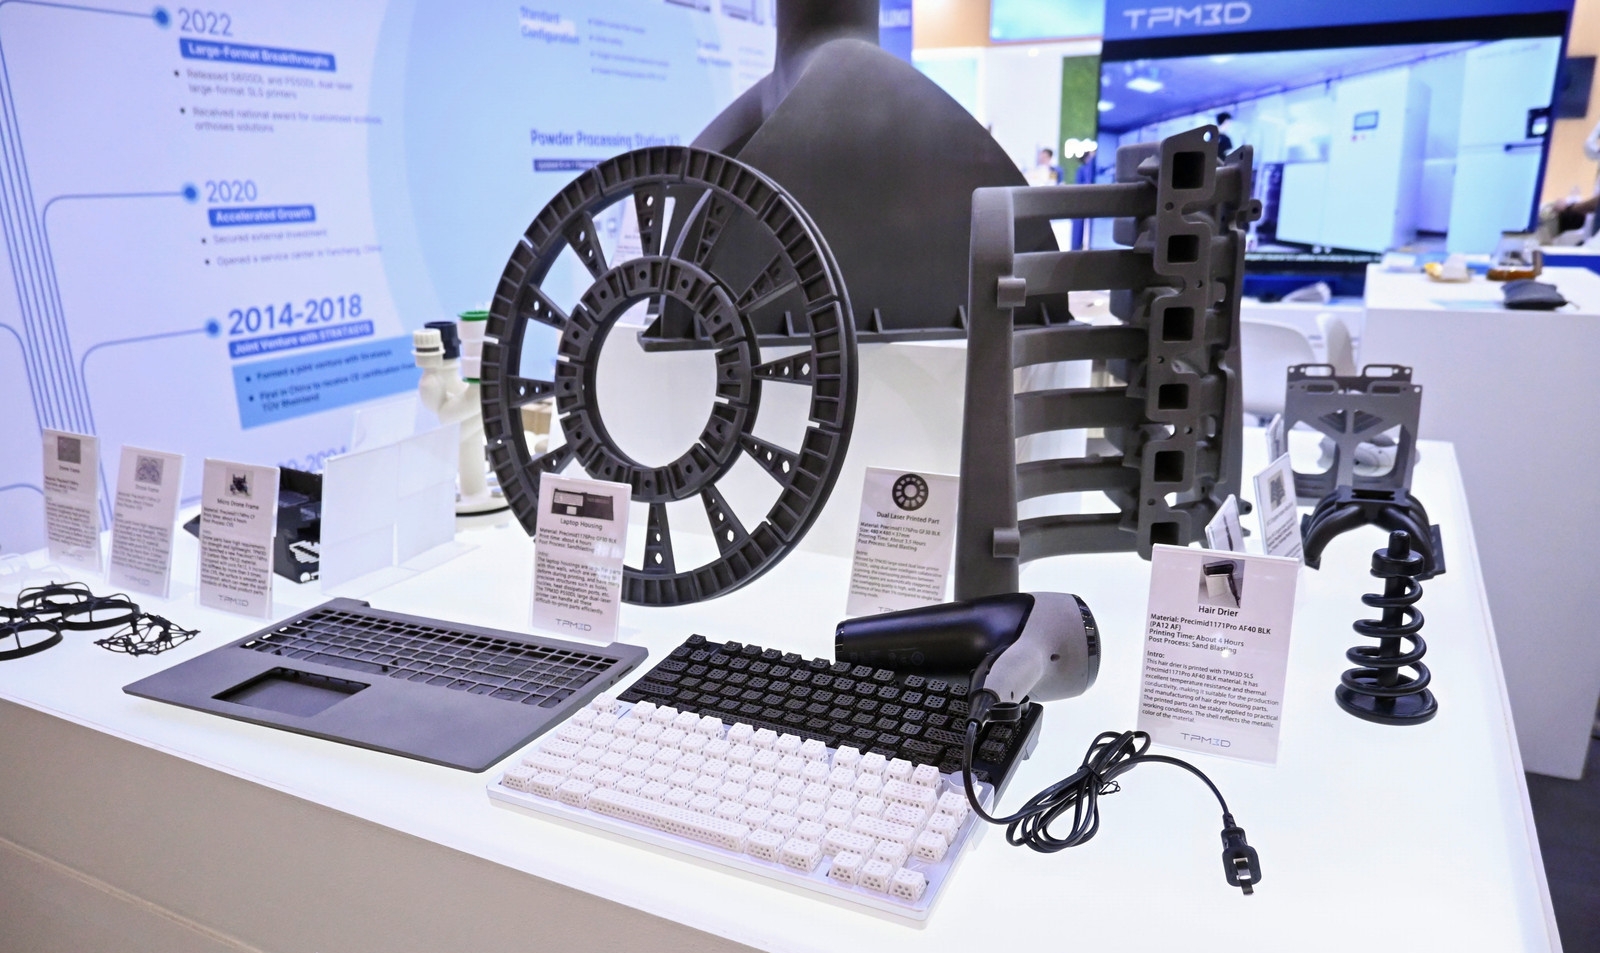
Селективное лазерное спекание (SLS) — это процесс аддитивного производства, при котором лазер послойно сплавляет полимерный порошок в твердые детали. В быстром прототипировании SLS предлагает нечто уникальное: прототипы, которые не только выглядят правильно, но и работают правильно. Полученные детали плотные, изотропные и достаточно прочные для функционального тестирования, а не только для визуального осмотра.
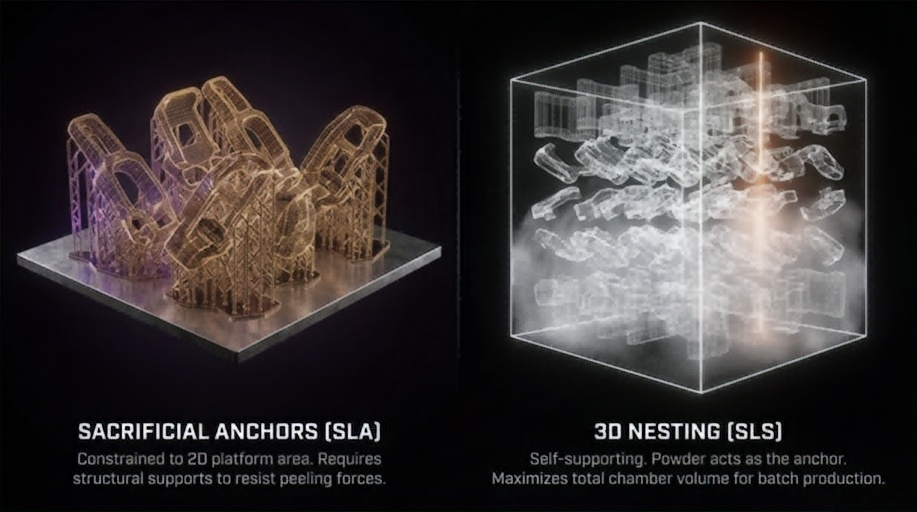
В отличие от других методов 3D-печати, которые создают слабые межслойные связи или требуют опорных конструкций, SLS-печать позволяет создавать детали, подвешенные в порошковом слое. Это означает:
- Без удаления поддерживающих структур. Без следов от поддерживающих структур. Без компромиссов в дизайне ради удобства печати.
- Механические свойства, соответствующие осям XY и Z, имеют решающее значение для несущих прототипов.
- Возможность объединить несколько деталей в одну конструкцию и позволить порошку самостоятельно регулировать геометрию зазоров.
Данный процесс особенно хорошо подходит для нейлоновых материалов (PA11, PA12) и конструкционных термопластов (TPU, PP, PPS, PEEK), что делает его практичным связующим звеном между ранней концептуальной разработкой и созданием производственной оснастки.
Почему именно SLS для быстрого прототипирования?
1. Функциональные прототипы в производственных материалах
Технология SLS не требует отдельного «материала для прототипирования» — прототипирование выполняется из того же порошка PA12 или PA11, который будет использоваться для серийного производства деталей. Это означает, что материал должен обладать следующими свойствами:
- Прочность на разрыв: 46 МПа для PA12 (TPM3D Precimid1172Pro, согласно ASTM D638)
- Относительное удлинение при разрыве: 8–17% для стандартного PA12; доступны марки с более высокой пластичностью.
- Модуль упругости при изгибе: 1,280 МПа для PA12 (ASTM D790)
- Температура прогрева: 180 °C при 0.45 МПа для PA12 (ASTM D648)
- Химическая стойкость и низкое влагопоглощение по сравнению с термопластами, полученными методом FDM.
…идентичны как в прототипе, так и в серийной детали. Никаких неожиданностей в процессе перехода.
* Все приведенные выше значения взяты из технических характеристик порошка PA12 ярко-белого цвета TPM3D Precimid1172Pro . Существуют разные марки PA12; всегда обращайтесь к сертифицированному техническому паспорту конкретного материала.
2. Отсутствие опорных конструкций
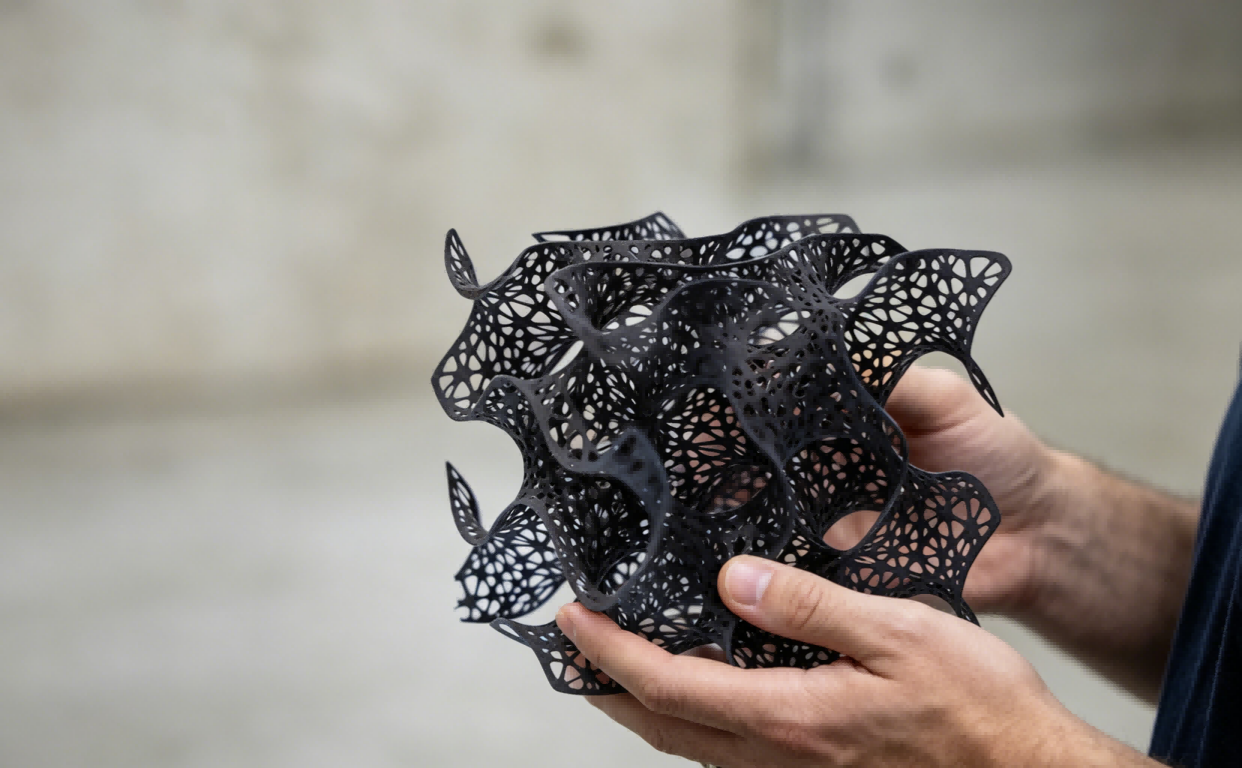
Благодаря тому, что неспеченный порошок физически поддерживает выступающие части и полости, технология SLS позволяет получать следующие изделия:
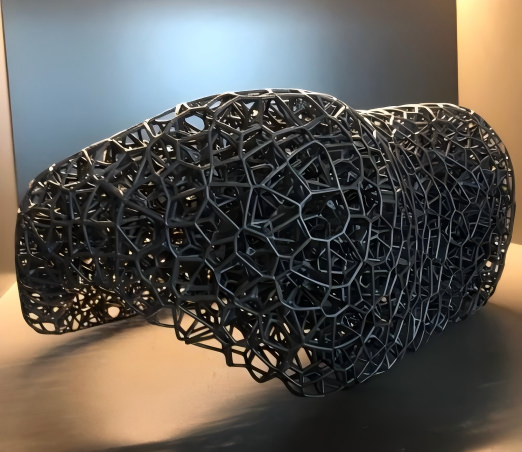
- Внутренние каналы и решетчатые структуры, которые невозможно получить с помощью методов вычитания.
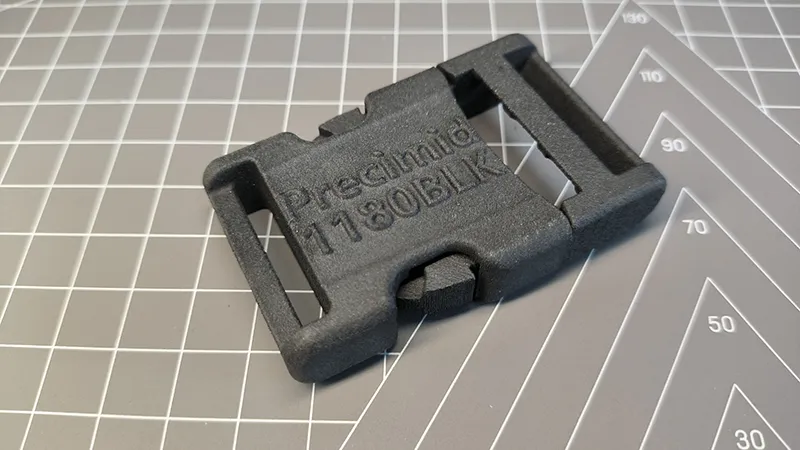
- Шарниры и защелкивающиеся элементы напечатаны на 3D-принтере в собранном виде.
- Сложные органические геометрические формы без поддерживающих рубцов
Эта свобода часто исключает этапы сборки — одна деталь, изготовленная методом селективного лазерного спекания (SLS), может заменить несколько компонентов, изготовленных на станках с ЧПУ или методом литья под давлением.
3. Серийное производство за один цикл сборки.
В одной рабочей камере SLS можно одновременно разместить десятки различных прототипов, если они помещаются в пределах заданного объема. Принтер не делает различий между одной деталью и множеством — основным фактором, определяющим стоимость, является время работы лазера.
| Модель TPM3D | Объем сборки (X×Y×Z) | Лазер |
|---|---|---|
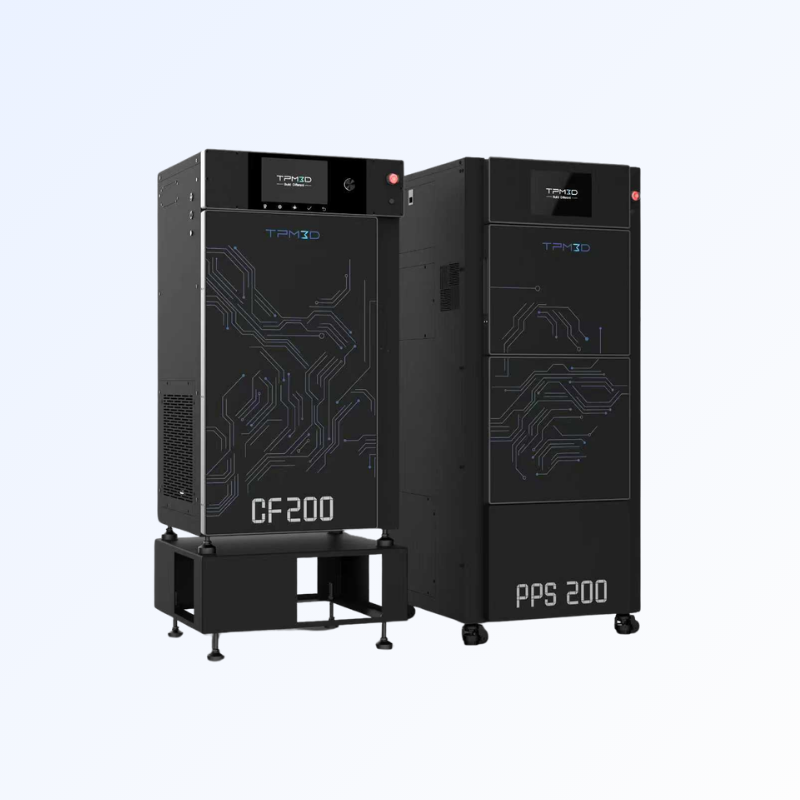
| CF200 (Компактный профессиональный) | 200 × × 200 320 мм | 30 Вт оптоволокно |
| S260 (Образование и исследования) | 260 × × 260 450 мм | 30 Вт CO₂ |
| S320HT (высокотемпературный) | 320 × 320 × 380 мм (большой) / 250 × 250 × 380 мм (маленький) | 60 Вт CO₂ |
| S360 / P360 (Промышленный средний класс) | 360 × × 360 600 мм | 60 Вт CO₂ |
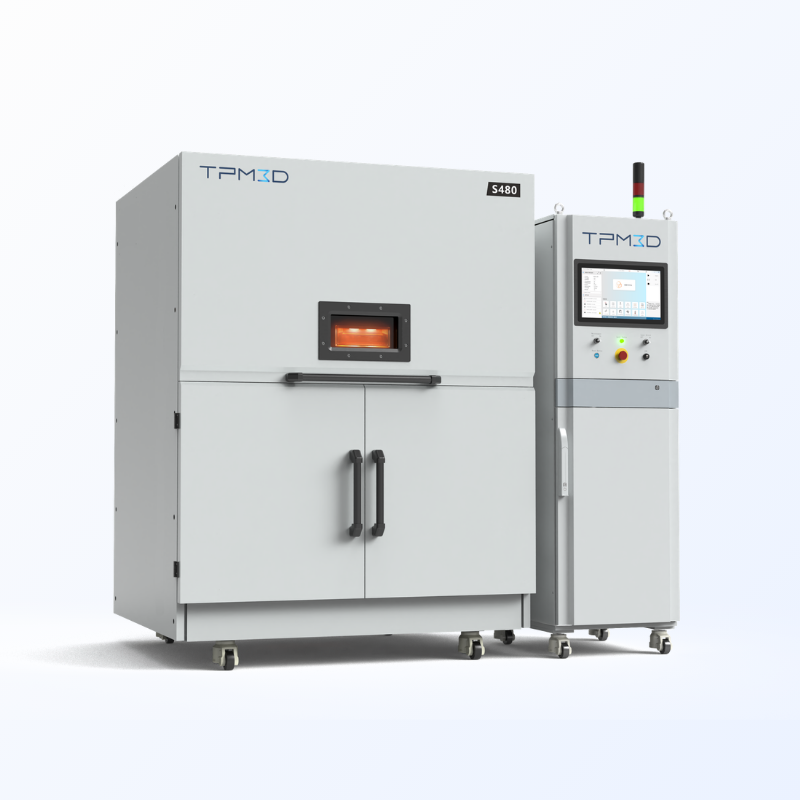
| S480 (высокоточный) | 480 × × 480 600 мм | 100 Вт CO₂ |
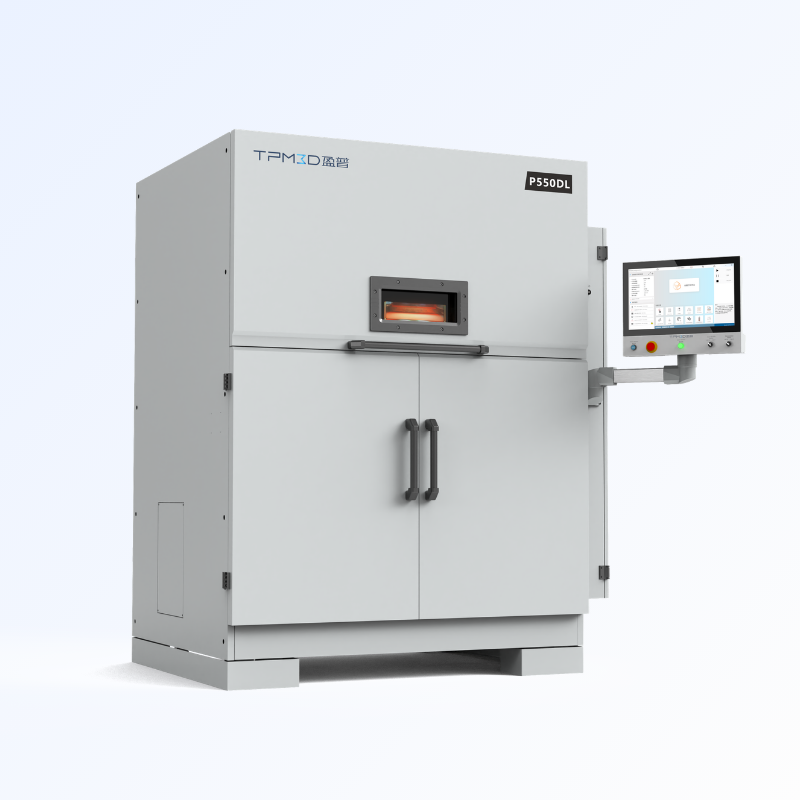
| P550DL (крупноформатный двухлазерный фотоаппарат) | 550 × × 550 850 мм | Двойной CO₂ мощностью 140 Вт |
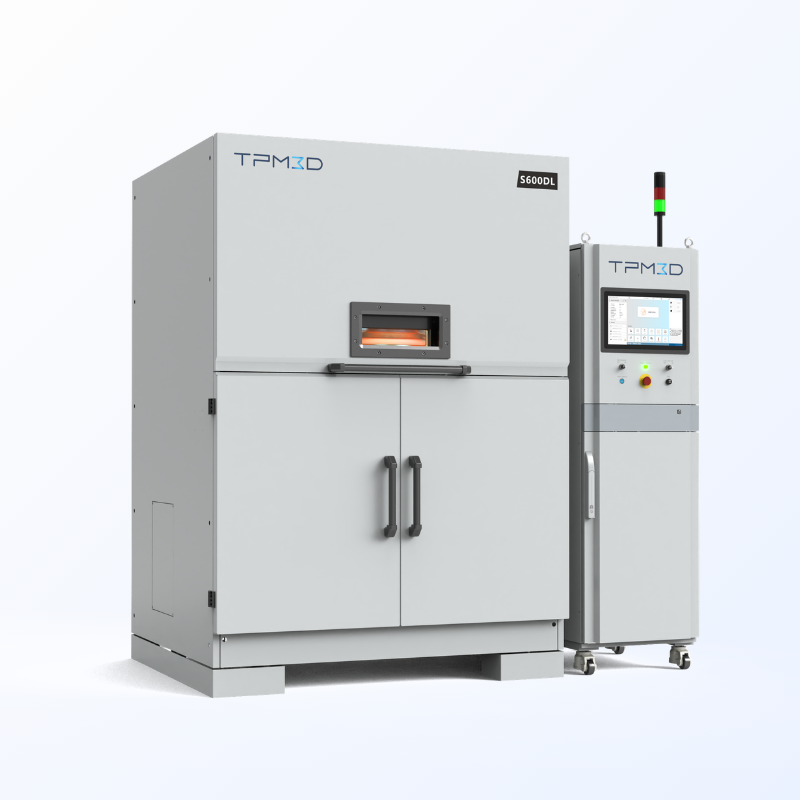
| S600DL (крупноформатный двухлазерный сканер) | 600 × × 600 800 мм | Двойной CO₂ мощностью 140 Вт |
Благодаря этому технология SLS является эффективным выбором, когда требуется несколько итераций проектирования или небольшая партия тестовых деталей — варианты конструкции, исследования допусков и проверка посадки могут выполняться в рамках одного процесса сборки.
4. Изотропные механические свойства
В отличие от FDM (метода послойного наплавления), где прочность по оси Z может составлять 50–70% от прочности по оси XY из-за ограничений адгезии слоев, SLS позволяет получать детали, близкие к изотропным. Процесс послойного наплавления порошка обеспечивает прочное межслойное соединение, при этом механическая анизотропия обычно не превышает 5%.
Почему это важно для прототипов : при тестировании несущего кронштейна или корпуса с защелкивающимся креплением необходимо, чтобы прототип вел себя стабильно независимо от его ориентации во время печати. Технология SLS обеспечивает это.
Процесс быстрого прототипирования SLS
Типичный рабочий процесс прототипирования методом селективного лазерного спекания (SLS) на системах TPM3D, от проектирования до готовой детали:
Предпечатная подготовка
1. Проектирование для SLS
Рекомендуется применять принципы проектирования на этапе автоматизированного проектирования (САПР).
- Минимальная толщина стенки: 0.4 мм
- Минимальный диаметр отверстия: 0.8 мм, в зависимости от глубины отверстия и того, является ли оно сквозным или глухим.
- Зазор для собранных деталей: ≥0.5 мм при печати сопряженного узла как единой детали; ≥0.2 мм для деталей, напечатанных отдельно и собранных впоследствии.
- Внутренние полостиКонструкция должна учитывать удаление порошка — включать дренажные отверстия или пути доступа; закрытые полые объемы задерживают неспеченный порошок и их трудно очистить.
- Свесы и пролеты без опор.Технология SLS не требует опорных конструкций, но большие плоские поверхности, параллельные рабочей платформе, могут слегка деформироваться — рассмотрите возможность использования ребер жесткости или изменения ориентации.
2. Экспорт в формат STL и импорт в Voxeldance.
- Экспорт в формат STL (или собственный формат САПР) из вашей программы для проектирования.
- Импортируйте в Voxeldance Additive для подготовки к сборке.
3. Ориентация деталей и автоматическая компоновка.
- Для деталей со специфическими требованиями к качеству поверхности или прочности: вручную отрегулируйте ориентацию таким образом, чтобы критически важные поверхности располагались вдали от рабочей платформы или были выровнены по оптимальной оси.
- Для всех остальных деталей: используйте функцию автоматического 3D-размещения Voxeldance, чтобы максимально эффективно использовать порошковый слой.
4. Нарезка и экспорт
- Установить толщину слоя — 0.12 мм Это стандартная рекомендация для функциональных прототипов (более тонкие слои доступны для деталей с мелкими деталями, но за счет увеличения времени печати).
- Настройте оставшиеся параметры печати и запустите нарезку.
- Экспорт файла среза
5. Планирование траектории лазерного луча (BP)
- Импортируйте файл срезов в программное обеспечение Build Processor (BP), чтобы спланировать стратегии лазерного сканирования.
- Экспортируйте окончательный файл сборки для принтера.
услуги печати
6. Распечатать
- Загрузите файл сборки в принтер и запустите задание.
- Порошковый слой предварительно нагревается до температуры чуть ниже точки плавления материала.
- CO₂-лазер (или волоконный лазер на CF200) выборочно сканирует каждое поперечное сечение; платформа построения опускается на один слой, наносится новый порошок, и цикл повторяется.
- Типичная скорость построения: 10–25 мм/час (по вертикали), в зависимости от плотности и упаковки деталей. S480 достигает скорости сканирования до 21 000 мм/с; P550DL использует два лазера мощностью 140 Вт для максимальной производительности.
7. Активное охлаждение
- После завершения печати активное охлаждение продолжается приблизительно 3 часа (полноразмерная конструкция)
- Для высокотемпературных материалов, таких как PEEK, требуется контролируемый режим охлаждения, чтобы предотвратить деформацию или проблемы с кристаллизацией.
Постобработка
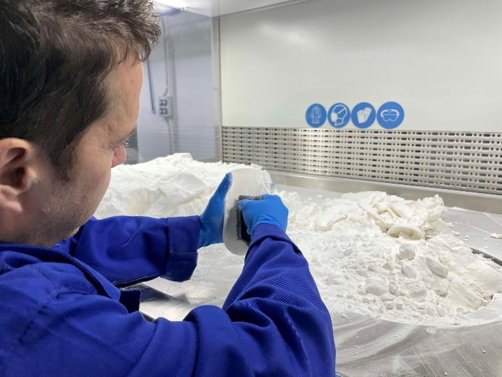
8. Перенос на PPS — естественное охлаждение и удаление порошка.
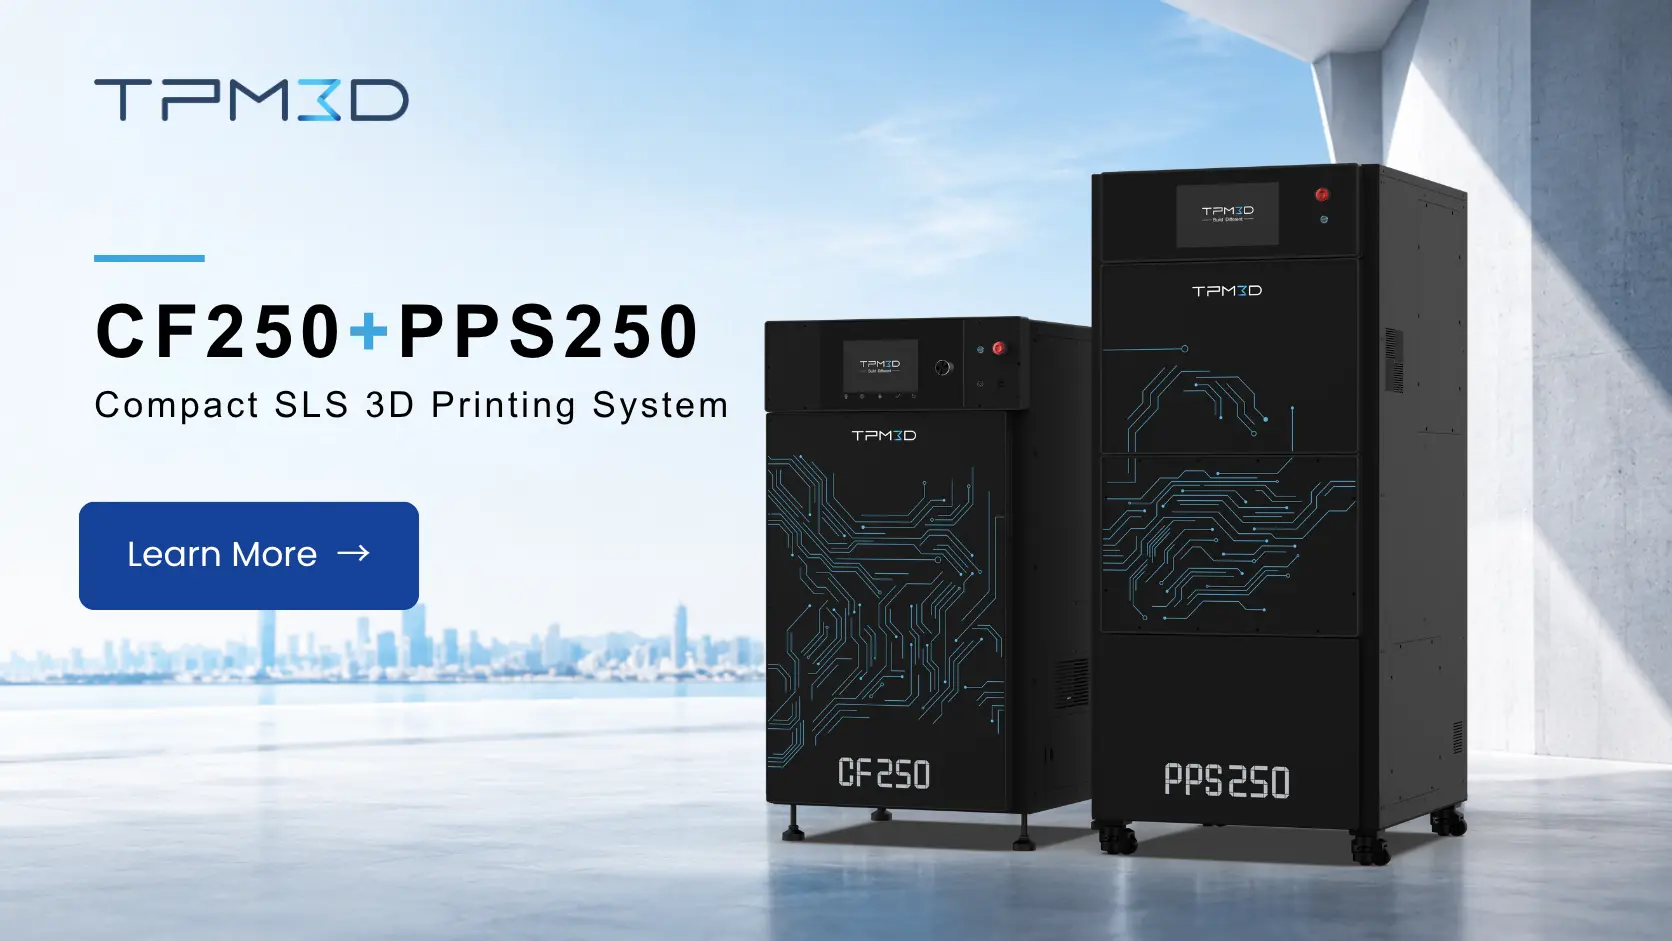
- Переместите рабочую камеру на станцию обработки порошка (PPS).
- Дайте компонентам остыть естественным образом внутри порошкового брикета.
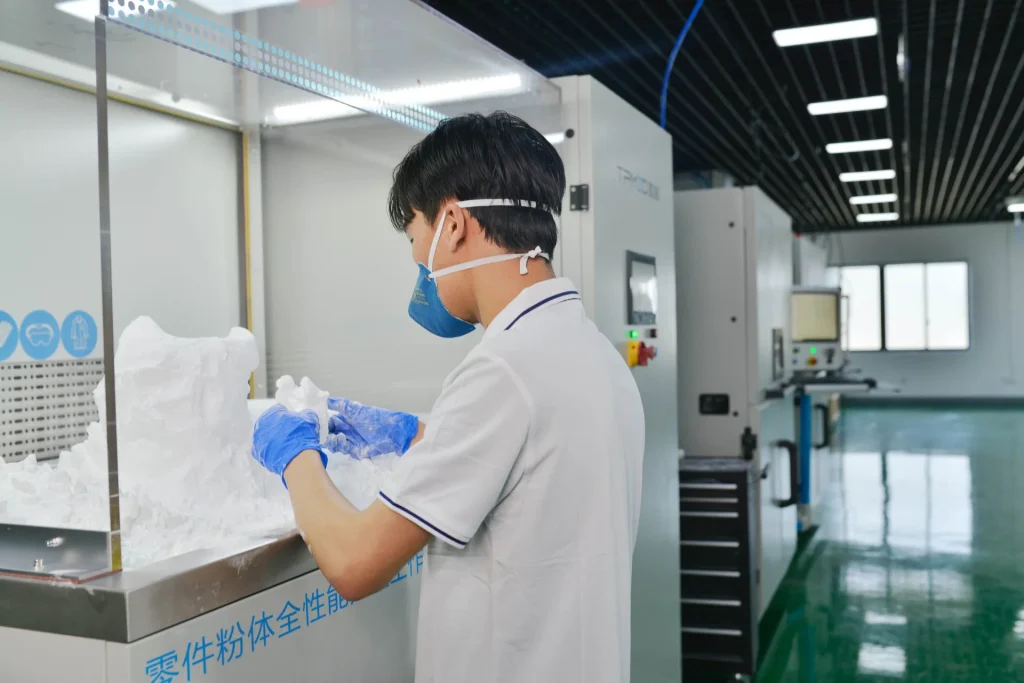
- Разделение деталей и удаление рыхлого порошка — система PPS объединяет охлаждение, разделение, просеивание порошка и смешивание в одной станции.
9. Пескоструйная обработка и переработка порошка.
- Пескоструйная обработка деталей для удаления остатков поверхностной пыли и достижения равномерной матовой поверхности.
- Просейте, перемешайте и обновите неспеченный порошок через PPS для повторного использования.
Материалы для прототипирования методом селективного лазерного спекания: краткий обзор
Выбор материала влияет на то, что вы можете протестировать с помощью прототипа. Все приведенные ниже значения взяты из технических характеристик материалов TPM3D Precimid:
| Материал | Основные характеристики (техническое описание TPM3D) | Для каких задач | Не рекомендуется для |
|---|---|---|---|
| ПА12 (Precimid1172Pro) | Предел прочности при растяжении 46 МПа (ASTM D638); относительное удлинение 8–17%; модуль упругости при изгибе 1,280 МПа (ASTM D790); температура гидродетермической обработки 180 °C при 0.45 МПа (ASTM D648) | Общие функциональные прототипы; корпуса; кронштейны; защелкивающиеся соединения; шарниры с люфтом. | Высокотемпературные среды (>150 °C в непрерывном режиме) |
| PA11 | Более высокое удлинение, чем у PA12; лучшая ударопрочность; меньшее влагопоглощение. | Гибкие компоненты; воздуховоды; детали, подверженные многократным ударам. | Применение в высокопрочных конструкциях |
| PA12-GF30 (Precimid1176Pro GF30 BLK) | Предел прочности на растяжение 41.7 МПа; модуль упругости при изгибе 2,340 МПа (ISO 178); температура гидротермической деформации 168 °C при 0.45 МПа; наполнитель из 30% стекловолокна. | Жесткие корпуса; приспособления и шаблоны; термостойкие компоненты. | Детали, требующие высокой ударопрочности. |
| PA12-CF (Precimid1174Pro CF) | Предел прочности на растяжение 88 МПа; предел прочности на изгиб 135 МПа; модуль упругости при растяжении 9,000 МПа; наполнитель из углеродного волокна 30%. | Каркасы дронов; высокопрочные конструкционные элементы; легкие аэрокосмические компоненты. | Приложения, чувствительные к стоимости |
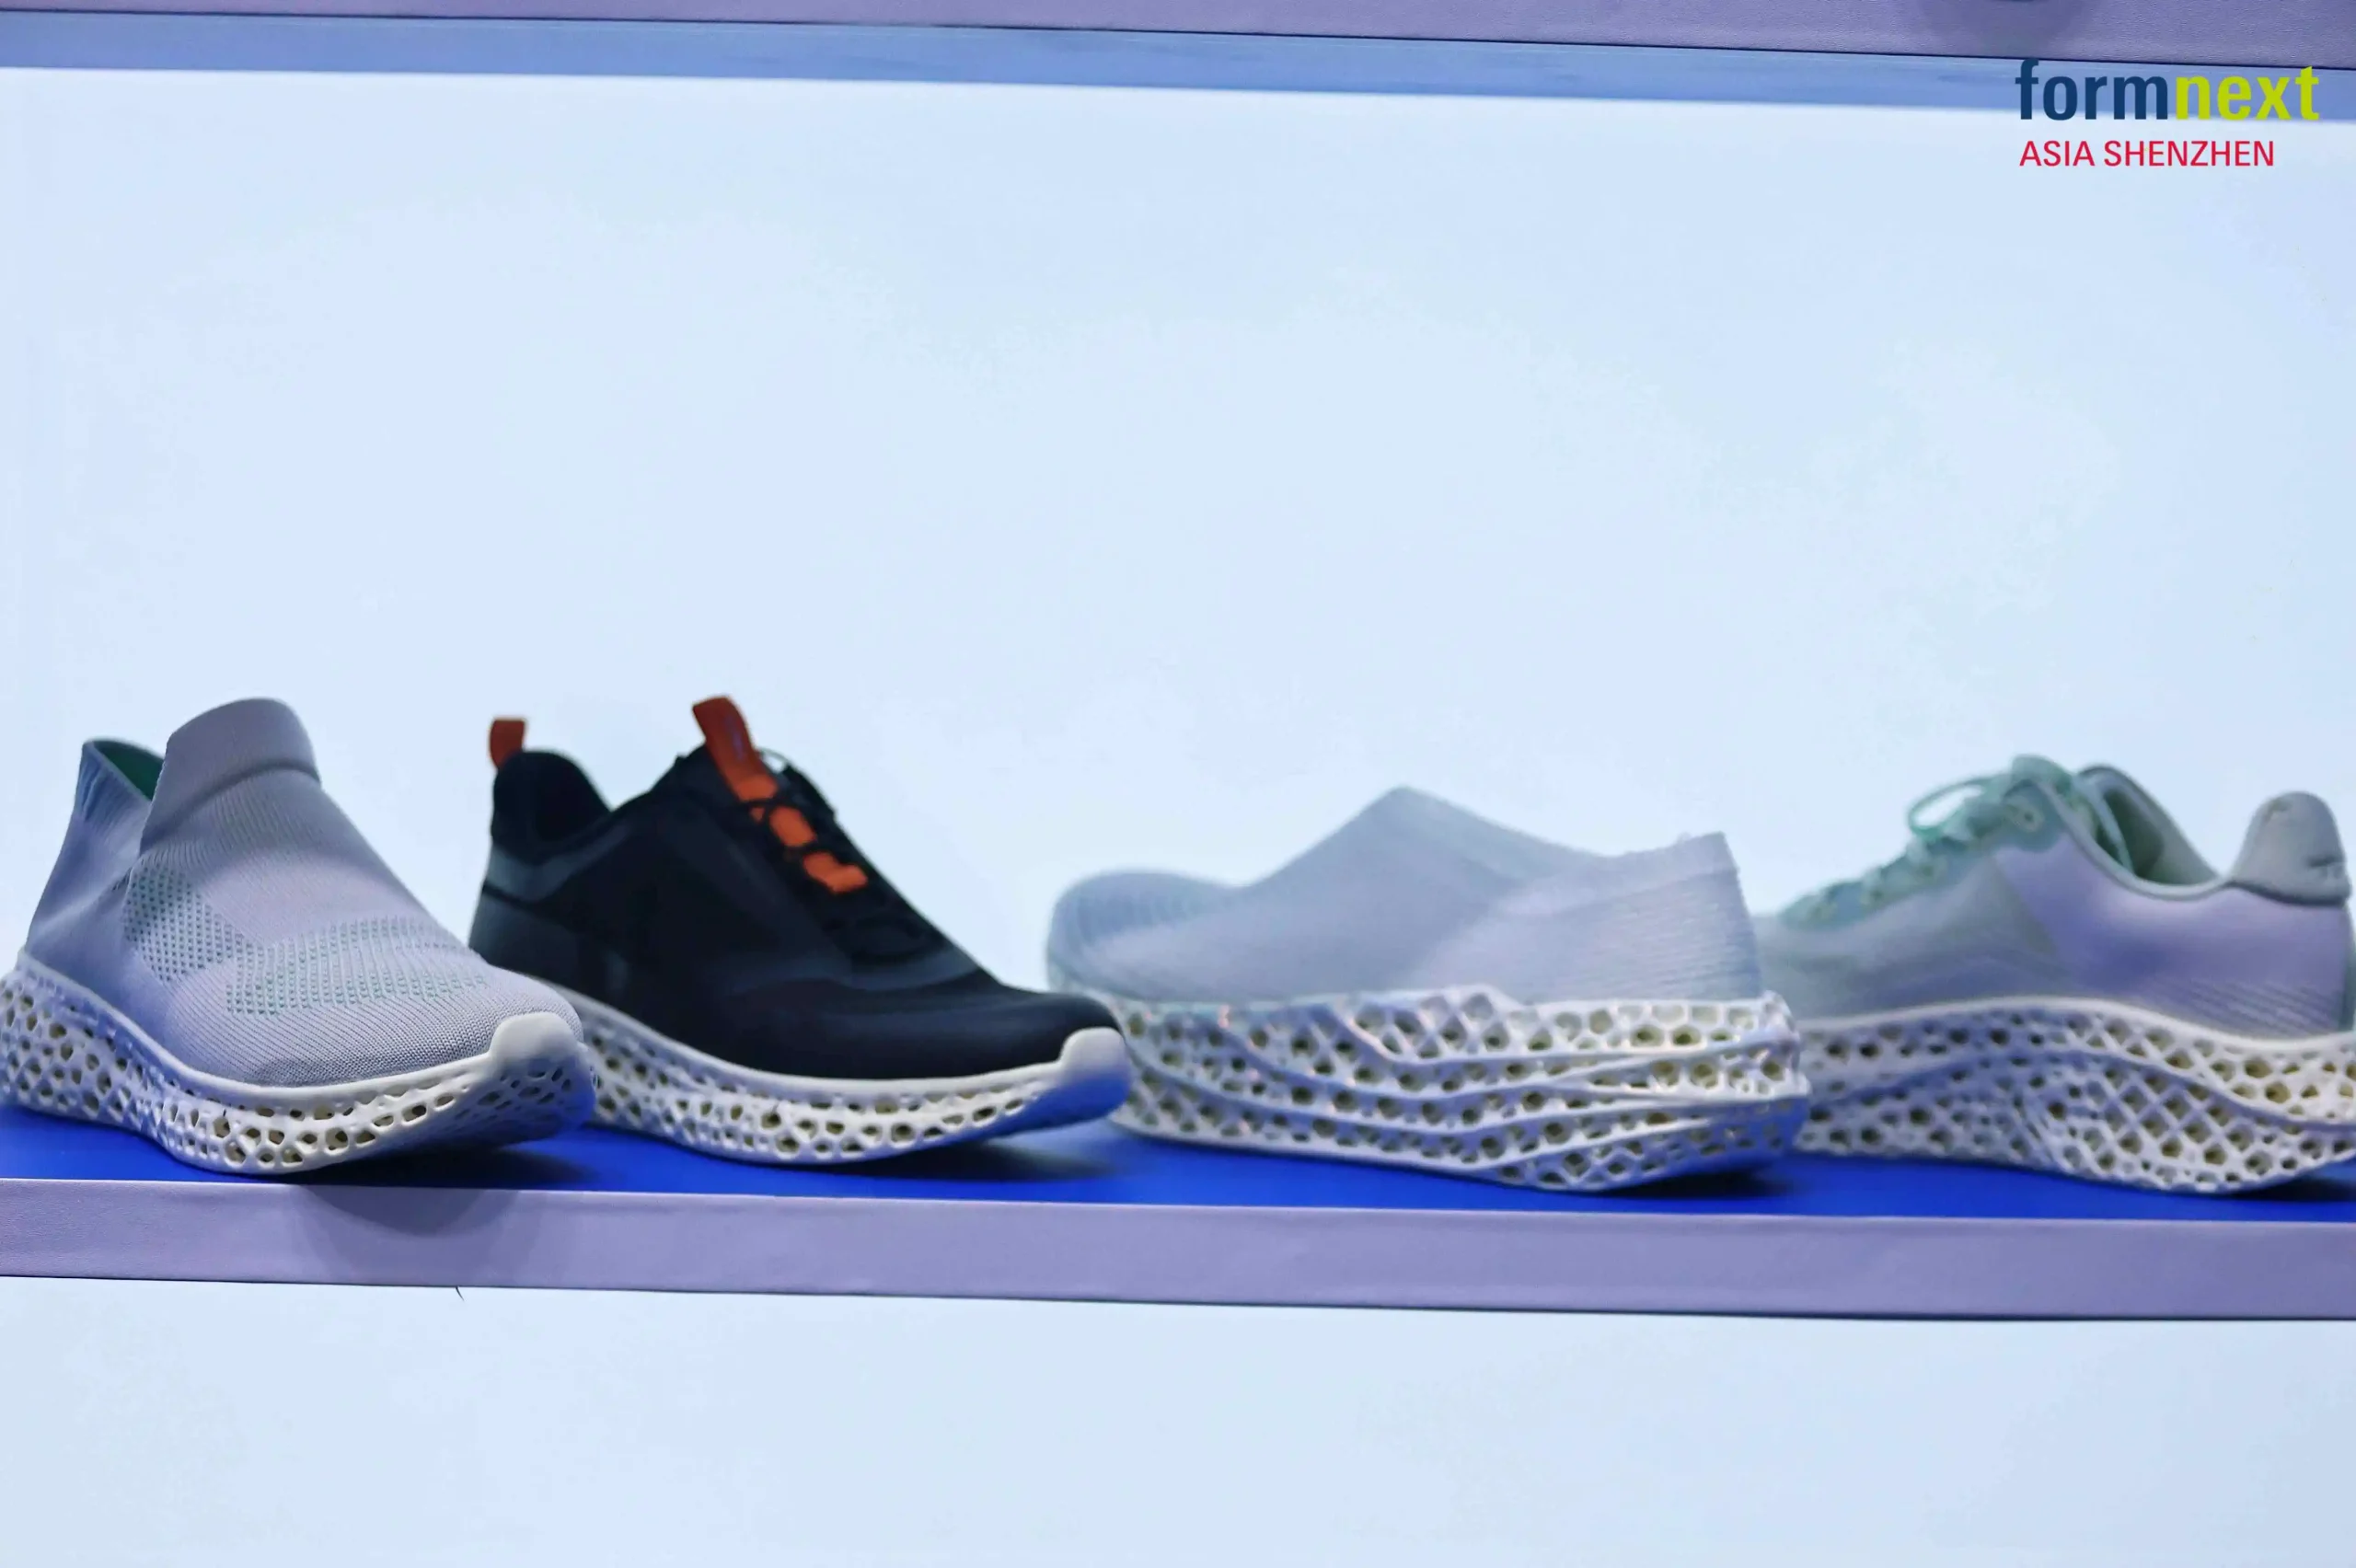
| ТПУ (Precimid1130 88A) | Твердость по Шору А 88–90; удлинение 270%; отличная упругость и износостойкость. | Уплотнения; прокладки; защитные чехлы; компоненты обуви; гибкие воздуховоды | Несущие жесткие детали |
| ПП (TPM3D PP Pro) | Плотность 0.80 г/см³; низкое водопоглощение; отличная химическая стойкость и устойчивость к усталости. | Емкости для жидкостей; шарниры с люфтом; детали, устойчивые к воздействию химических веществ. | Применение при высоких температурах или высокой жесткости |
| PEEK (TPM3D PEEK IND) | Предел прочности на растяжение 80 МПа (ASTM D638); температура гидродеформации 294 °C при 0.45 МПа (ASTM D648); модуль упругости при изгибе 4,000 МПа (ASTM D790); плотность 1.13 г/см³ | Компоненты авиационных двигателей; высокотемпературные функциональные прототипы; конструкционные элементы. | Применение в областях, чувствительных к стоимости (надбавка к цене материалов) |
Все значения взяты из технических паспортов материалов TPM3D Precimid на основе стандартизированных испытаний ASTM/ISO. Фактические значения могут варьироваться в зависимости от параметров обработки и геометрии детали. Всегда проверяйте результаты с помощью собственных испытаний для ответственных применений.
SLS против традиционных методов прототипирования
| Критерий | SLS (нейлон) | Обработка CNC | Литье под давлением (мягкая оснастка) | FDM |
|---|---|---|---|---|
| Срок выполнения заказа (5 деталей) | 2–4 дней | 5–10 дней | 2-4 недель | 1–3 дней |
| Стоимость комплектующих (небольшая партия) | Средняя | Высокая стоимость (затраты на рабочую силу + наладку на деталь) | Высокая первоначальная стоимость + низкая себестоимость единицы продукции | Низкий–умеренный |
| Свобода геометрии | Практически неограниченные возможности (внутренние каналы, решетки, подрезы) | Ограничен доступом к инструменту | Ограничения обусловлены углами осевой нагрузки и выбросом киля. | Умеренная сложность (требуются опоры для выступающих частей). |
| Механическая изотропия | Практически изотропный (<5% вариации) | Изотропный по своей природе | Изотропный | Анизотропный (ось Z составляет 50–70% от оси XY) |
| Качество отделки поверхности (по факту изготовления) | Матовая, слегка зернистая (Ra 8–12 мкм) | Обработано механическим способом (Ra 1–3 мкм) | Зависит от качества отделки пресс-формы. | Видимые слоистые линии (Ra 10–25 мкм) |
| Варианты материала | PA12, PA11, PA12-GF, PA12-CF, TPU, PP, PEEK | Металлы, конструкционные пластики | Большинство термопластиков | ABS, PLA, PETG, PC, ULTEM |
| Масштабируемость | Средний размер — одна сборка = десятки деталей | Низкая скорость — по одной детали за раз на шпиндель. | Высокая производительность — тысячи деталей на одну пресс-форму | Низкая производительность — по одной детали за раз на один экструдер |
Когда SLS — правильный выбор:
- Вам нужны функциональные прототипы из инженерного нейлона.
- В вашей конструкции используется сложная внутренняя геометрия или имеются подрезы.
- Вам нужно проверить механические свойства (прочность, надежность соединения, усталостную прочность), а не только внешний вид.
- Вам понадобятся прототипы из того же материала, что и детали, которые будут использоваться в серийном производстве.
- Вы быстро внедряете изменения и нуждаетесь в обработке результатов на следующий день — как это демонстрирует 4-дневный цикл работы научно-исследовательского центра GAC (см. пример ниже).
Когда другой метод может быть лучше:
- Go CNC Если вам необходимы жесткие допуски (±0.05 мм или лучше), металлические прототипы или определенный конструкционный пластик, недоступный в порошковой форме,
- Go FDM Если вам нужна единая визуальная модель, самая низкая стоимость или широкая доступность материалов (например, PEEK в виде нитей).
- Программное обеспечение Go Если вы уверены в конструкции и вам нужно более 100 деталей для полевых испытаний.
Реальные примеры применения технологии SLS в прототипировании
Приведенные ниже примеры из практики основаны на опубликованных данных о внедрении TPM3D у клиентов и результатах, представленных в открытом доступе.
Аэрокосмическая отрасль и БПЛА: рама дрона весом 6 грамм.
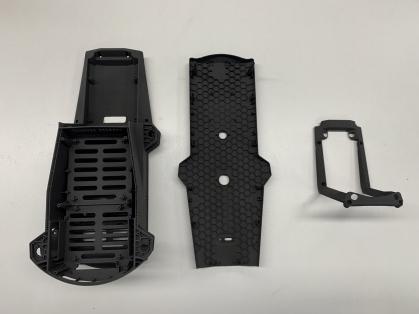
Когда важен каждый грамм, нейлон с углеродным волокном, полученный методом селективного лазерного спекания (SLS), позволяет создавать топологически оптимизированные структуры, которые невозможно изготовить механическим способом.
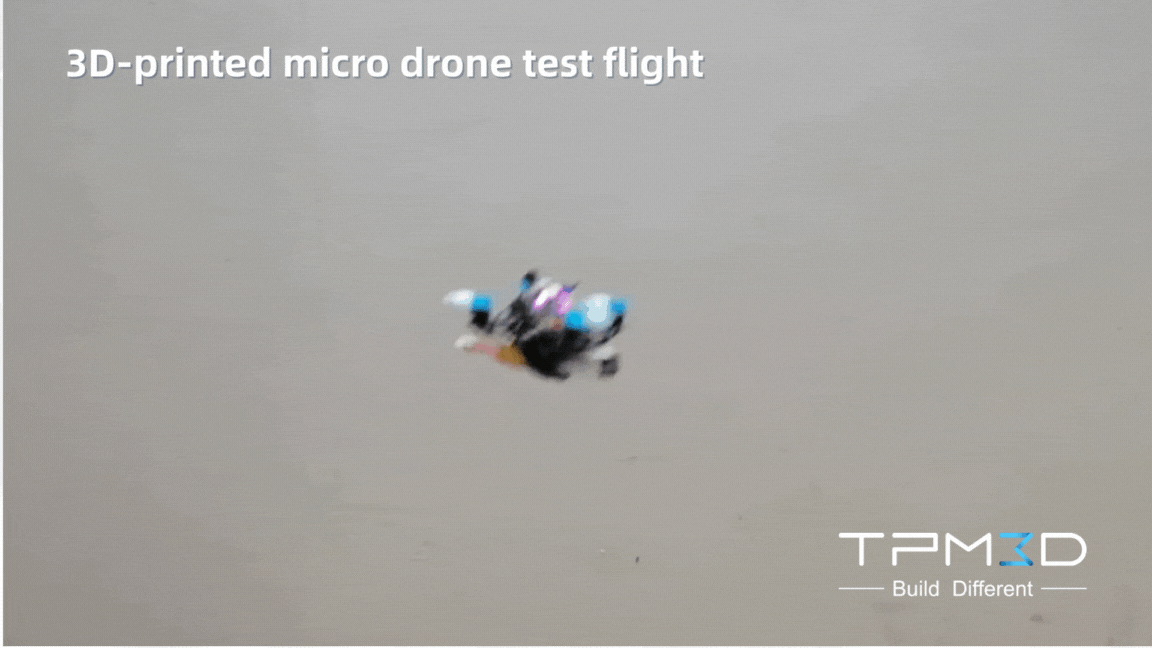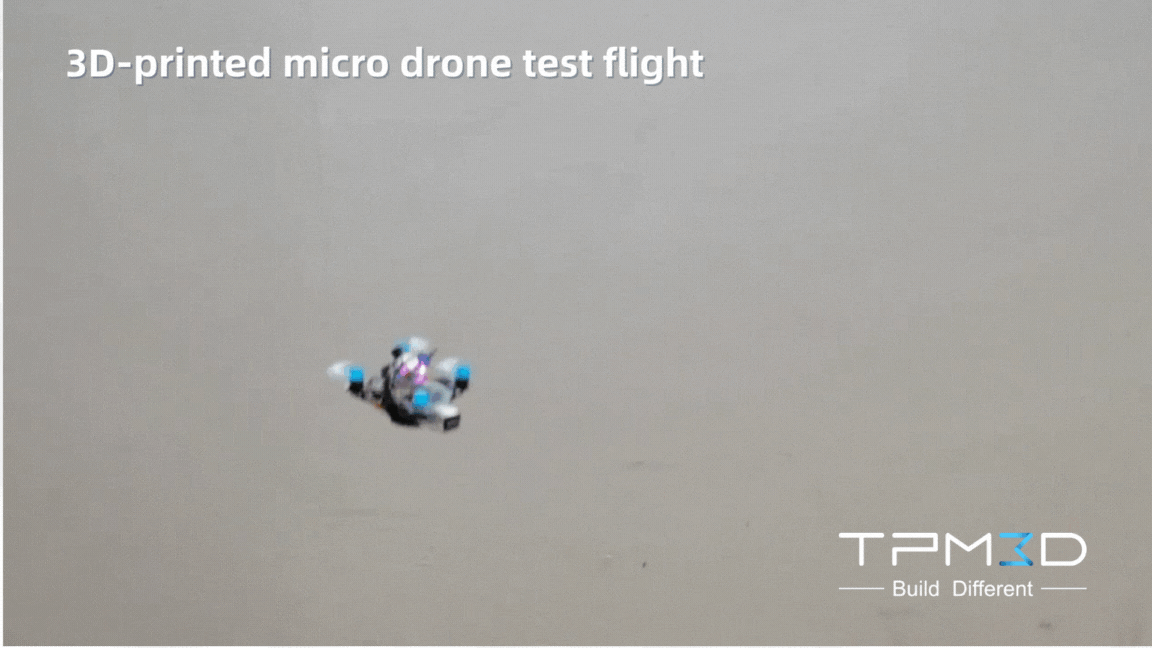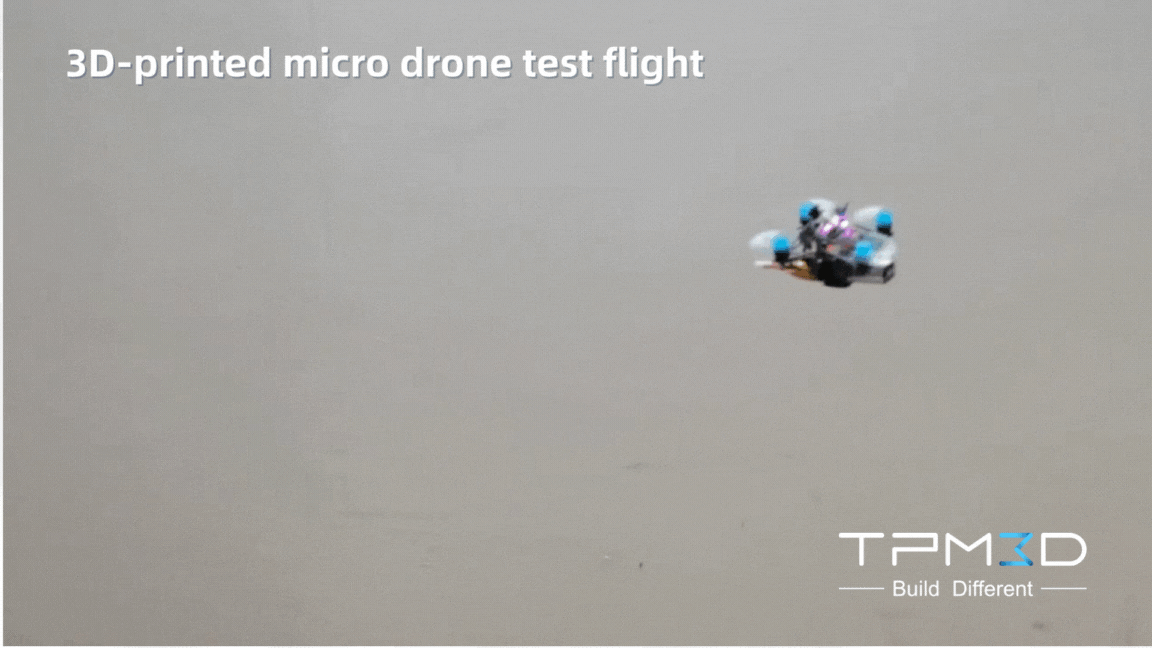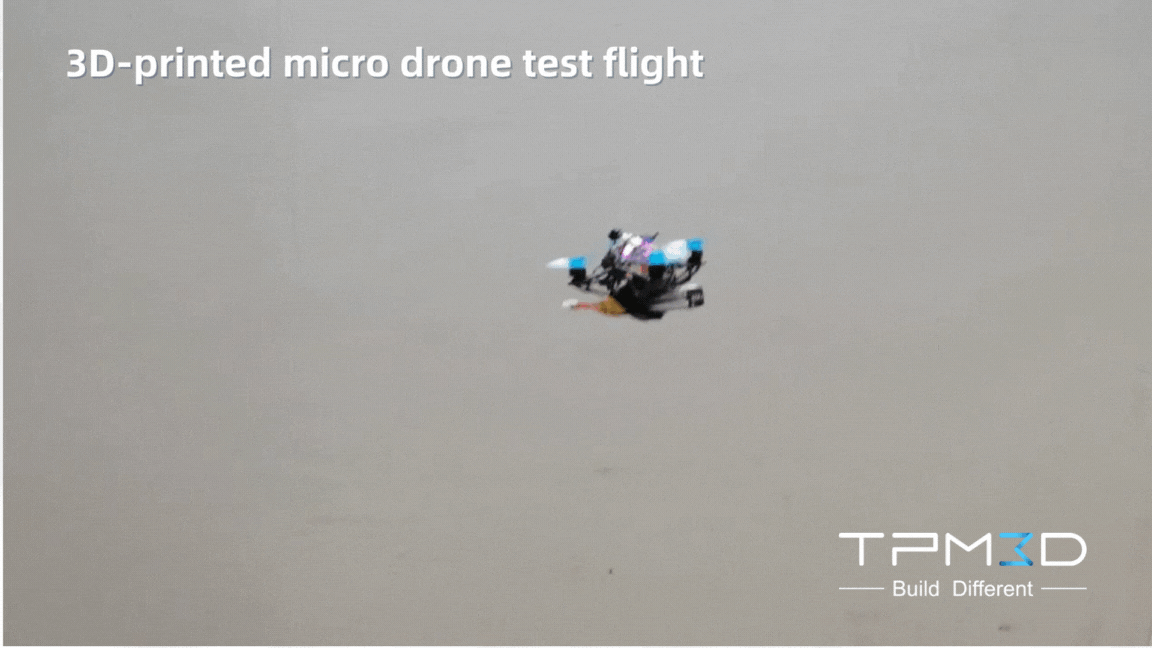
Каркас микро-БПЛА размером всего 66 × 66 × 32.6 мм был напечатан за один раз на системе SLS TPM3D с использованием материала Precimid1174Pro CF (30% армированного углеродным волокном PA12). Результат: каркас весом 6 грамм (вес всего летательного аппарата: 35 г) с пределом прочности на растяжение 88 МПа — улучшение на 91% по сравнению с чистым PA12. Эта же система материалов прошла четыре эксплуатационных испытания: статическую нагрузку, термоциклирование (от -20 до +60 °C), электромагнитное экранирование и полет с высокой маневренностью на скорости 8 м/с.
Источник: Пример проекта TPM3D, июнь 2025 г.
Автомобильная промышленность: Научно-исследовательский центр GAC — от 2–3 недель до 4 дней.
Ранее отдел прототипирования научно-исследовательского центра GAC использовал шестиэтапный процесс аутсорсинга для создания прототипов внутренней и внешней отделки, систем терморегулирования и компонентов силового агрегата. Благодаря внедрению технологии SLS с использованием системы TPM3D P550DL и порошка Precimid1172Pro PA12 , они:
- Сокращение рабочего процесса от 6 4 до XNUMX XNUMX шагов
- Сокращение сроков выполнения заказа От 2–3 недель до 4 дней (снижение более чем на 70%)
- Получил полный контроль над конфиденциальными проектными данными.
- Детали прошли проверку по четырем категориям: внешний вид, конструкция, точность сборки и эргономика.
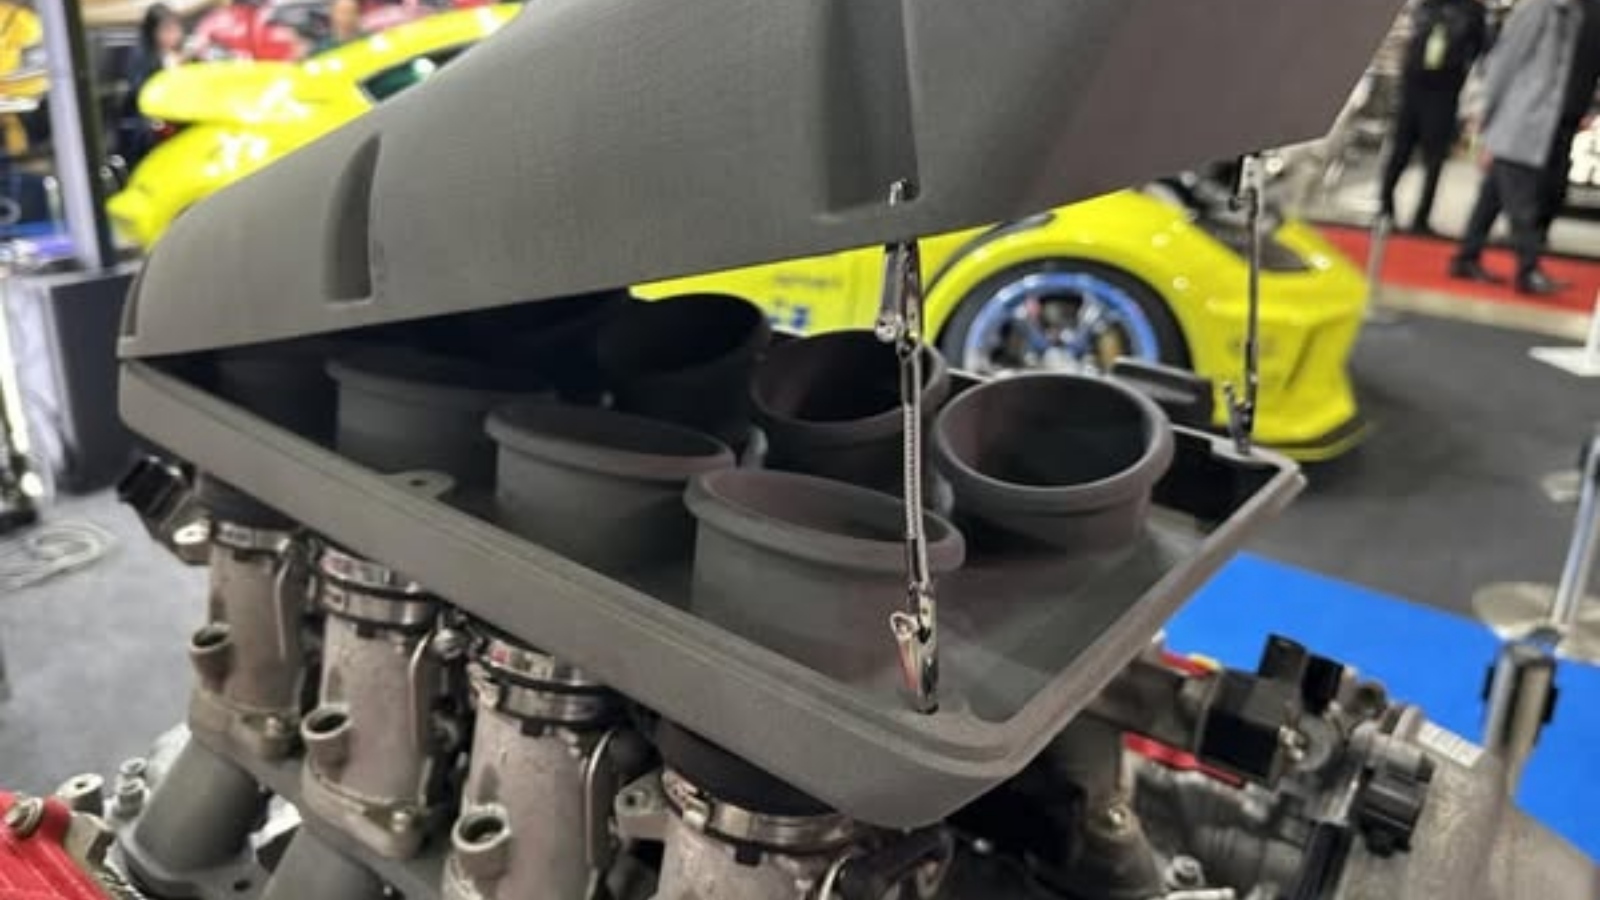
Среди других примеров применения в автомобильной промышленности можно отметить опытный производственный цех Dongfeng Motor, использующий 3D-принтер TPM3D S480 с матрицей PA12-GF30 для изготовления панелей центральной консоли и корпусов электрораспределительных устройств, а также впускной коллектор V8 весом 1.9 кг для команды DTM Racing Sport — в котором используется технология SLS для создания сложных внутренних геометрических форм за один цикл печати.
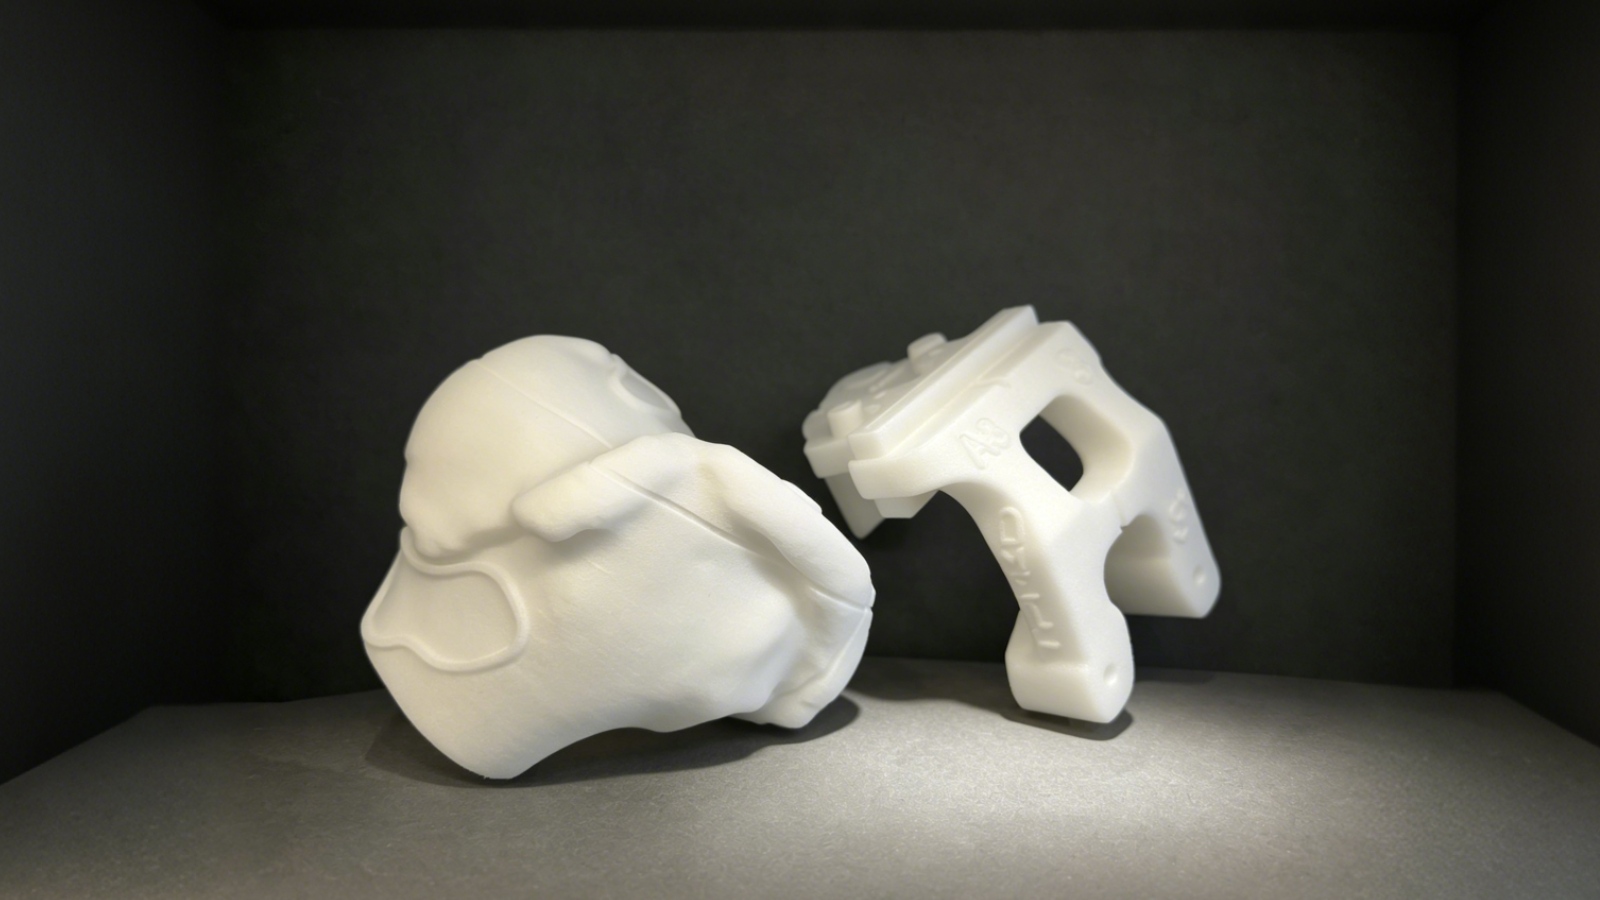
Медицинские товары: AK Medical — Хирургические направляющие с погрешностью от 30% до <5%.
Компания AK Medical использовала систему SLS TPM3D P360 с постобработкой PPS и биосовместимым полиамидом PA12 для изготовления индивидуальных ортопедических хирургических шаблонов. При операциях по замене суставов шаблоны, напечатанные методом SLS, обеспечивают точность прилегания к кости менее миллиметра , снижая отклонение выравнивания нижних конечностей, превышающее 3°, с приблизительно 30% до менее 5% . Интраоперационная кровопотеря и объем дренажа в течение 24 часов также значительно сократились (P<0.01).
Система работает в соответствии с требованиями CE-сертификации и соответствует требованиям взрывозащиты (зона 22), а также имеет встроенную систему генерации азота для обеспечения чистоты производства медицинского назначения.
Медицина: Edser Labs — цифровые ортопедические стельки в масштабах предприятия
Компания Edser Labs (Испания), производитель клинических ортопедических стелек с почти 30-летним опытом, внедрила двухлазерную систему TPM3D S600DL с порошком PP Pro для производства индивидуальных ортопедических стелек. Цифровой рабочий процесс — сканирование стопы с помощью LiDAR → проектирование в CAD → SLS-печать — позволил сократить время однослойной печати почти на 50% благодаря двухлазерному сканированию.
Материал PP Pro обеспечивает почти 100% переработку порошка благодаря оптимизированной системе просеивания и обновления. Компания Edser прогнозирует, что в конечном итоге 90% ее продукции будет производиться с помощью аддитивных технологий.
3D-печать протезов: преимущества, материалы, области применения и примеры из реальной жизни.
Собственная разработка SLS против аутсорсинга
Если потребность в прототипировании нерегулярна (1–3 проекта в месяц), то аутсорсинг услуг SLS-производства часто оказывается более экономически выгодным — никаких капитальных затрат, никакого управления порошком, никакого технического обслуживания.
Если спрос стабильный (более 10 прототипов в месяц), то производство методом SLS собственными силами становится экономически привлекательным. Ключевые моменты, которые следует учитывать:
| фактор | Аутсорсинг (сервисное бюро) | Собственная система SLS |
|---|---|---|
| Первоначальные инвестиции | $0 | Инвестиции в оборудование — промышленные системы TPM3D начинаются с компактных форматов. |
| время | 3–7 рабочих дней (включая доставку) | 1-3 рабочих дней |
| Стоимость за деталь | наценка за услуги | Только материалы + машинное время |
| Конфиденциальность дизайна | Файлы покидают вашу организацию. | Полностью внутренний |
| Скорость итерации | Ограничено бюрократической реорганизацией. | Без ограничений — печать за ночь |
| Варианты материала | Зависит от возможностей бюро. | Вы контролируете выбор материалов. |
Для организаций, рассматривающих возможность внедрения собственной системы SLS, линейка продукции TPM3D включает в себя компактную профессиональную систему CF200 (200 × 200 × 320 мм, волоконный лазер 30 Вт, площадь основания <1 м², подключение к сети 220 В) через промышленные системы среднего класса (S360/P360 размером 360 × 360 × 600 мм) до крупноформатных двухлазерных производственных систем (P550DL размером 550 × 550 × 850 мм и S600DL размером 600 × 600 × 800 мм).
Все системы поддерживают основные материалы для прототипирования — PA12, PA11, PA12-GF, PA12-CF, TPU и PP — при этом S320HT расширяет возможности до PEEK, PEKK и PPS при температурах построения до 350 °C.
Начало работы с прототипированием методом SLS: практический контрольный список.
Шаг 1 — Определите требования к прототипированию.
- Какие материалы вам нужны? (PA12 для общего назначения, PA11 для пластичности, TPU для гибких деталей, PEEK для высоких температур?)
- Каков наибольший размер отдельной детали?
- Типичный размер пакета данных за итерацию?
- Требуемое время выполнения заказа?
Шаг 2 — Выберите свой подход
- Внутренние процессы или аутсорсинг? (Используйте приведенную выше таблицу в качестве руководства для принятия решения)
- Если производство осуществляется собственными силами: оцените варианты оборудования, исходя из объема производства, ассортимента материалов и производительности.
- При аутсорсинге: запросите образцы деталей из целевого материала у 2–3 поставщиков.
Шаг 3 — Подготовка к первой сборке
- Применяйте принципы проектирования на этапе САПР: толщина стенки ≥0.4 мм, диаметр отверстия ≥0.8 мм, зазор ≥0.5 мм (цельная сборка) / ≥0.2 мм (отдельная сборка).
- Экспорт в формате STL с соответствующим разрешением (допуск по хорде ≤0.05 мм).
- Импортируйте в Voxeldance Additive, сориентируйте критически важные поверхности для оптимальной отделки/прочности, автоматически разместите оставшиеся детали.
- Нарезать с толщиной слоя 0.12 мм, обработать в BP и загрузить в принтер.
Шаг 4 — Проверка и итерация
- Проверьте детали первого образца на точность размеров.
- Проведите функциональное тестирование в предполагаемой среде.
- Документируйте параметры процесса для обеспечения воспроизводимости.
- Дорабатывайте дизайн на основе результатов тестирования — одна и та же сборка может включать несколько вариантов, расположенных параллельно.
Часто задаваемые вопросы
В: Насколько точны прототипы SLS?
A: Типичная точность размеров составляет ±0.2 мм для хорошо спроектированных деталей, изготовленных на калиброванном промышленном оборудовании. Для деталей с жесткими допусками (<0.2 мм) может потребоваться последующая обработка или компенсация конструкции. TPM3D S480 обеспечивает скорость сканирования 21 000 мм/с с размером лазерного пятна 0.31 мм для высокоточных применений.
В: Можно ли подвергать прототипы, изготовленные методом селективного лазерного спекания (SLS), последующей механической обработке? О: Да. Детали из PA12 и PA11, изготовленные методом SLS, можно сверлить, нарезать резьбу, развертывать и обрабатывать на станках с ЧПУ. Это часто используется, когда для определенных сопрягаемых поверхностей требуются более жесткие допуски, чем те, которые можно обеспечить только с помощью SLS.
В: Как стоимость деталей, изготовленных методом SLS, соотносится со стоимостью деталей, изготовленных методом ЧПУ, при мелкосерийном производстве?
A: Технология SLS становится конкурентоспособной по стоимости, когда геометрия сложная (подрезы, внутренние каналы) или когда несколько деталей могут быть размещены в одной сборке. Для простых призматических деталей ЧПУ обычно дешевле. Точка безубыточности зависит от геометрии, а не только от количества. Переход научно-исследовательского центра GAC от аутсорсинга к собственному производству методом SLS позволил сократить время выполнения заказа более чем на 70%.
В: Можно ли изготавливать прозрачные детали методом SLS? О: Нет. Детали из PA12, изготовленные методом SLS, в своем естественном состоянии имеют непрозрачный белый/кремовый цвет. Их можно окрашивать в черный или другие темные цвета, но сделать прозрачными их невозможно. Для прозрачных прототипов рассмотрите методы SLA или PolyJet.