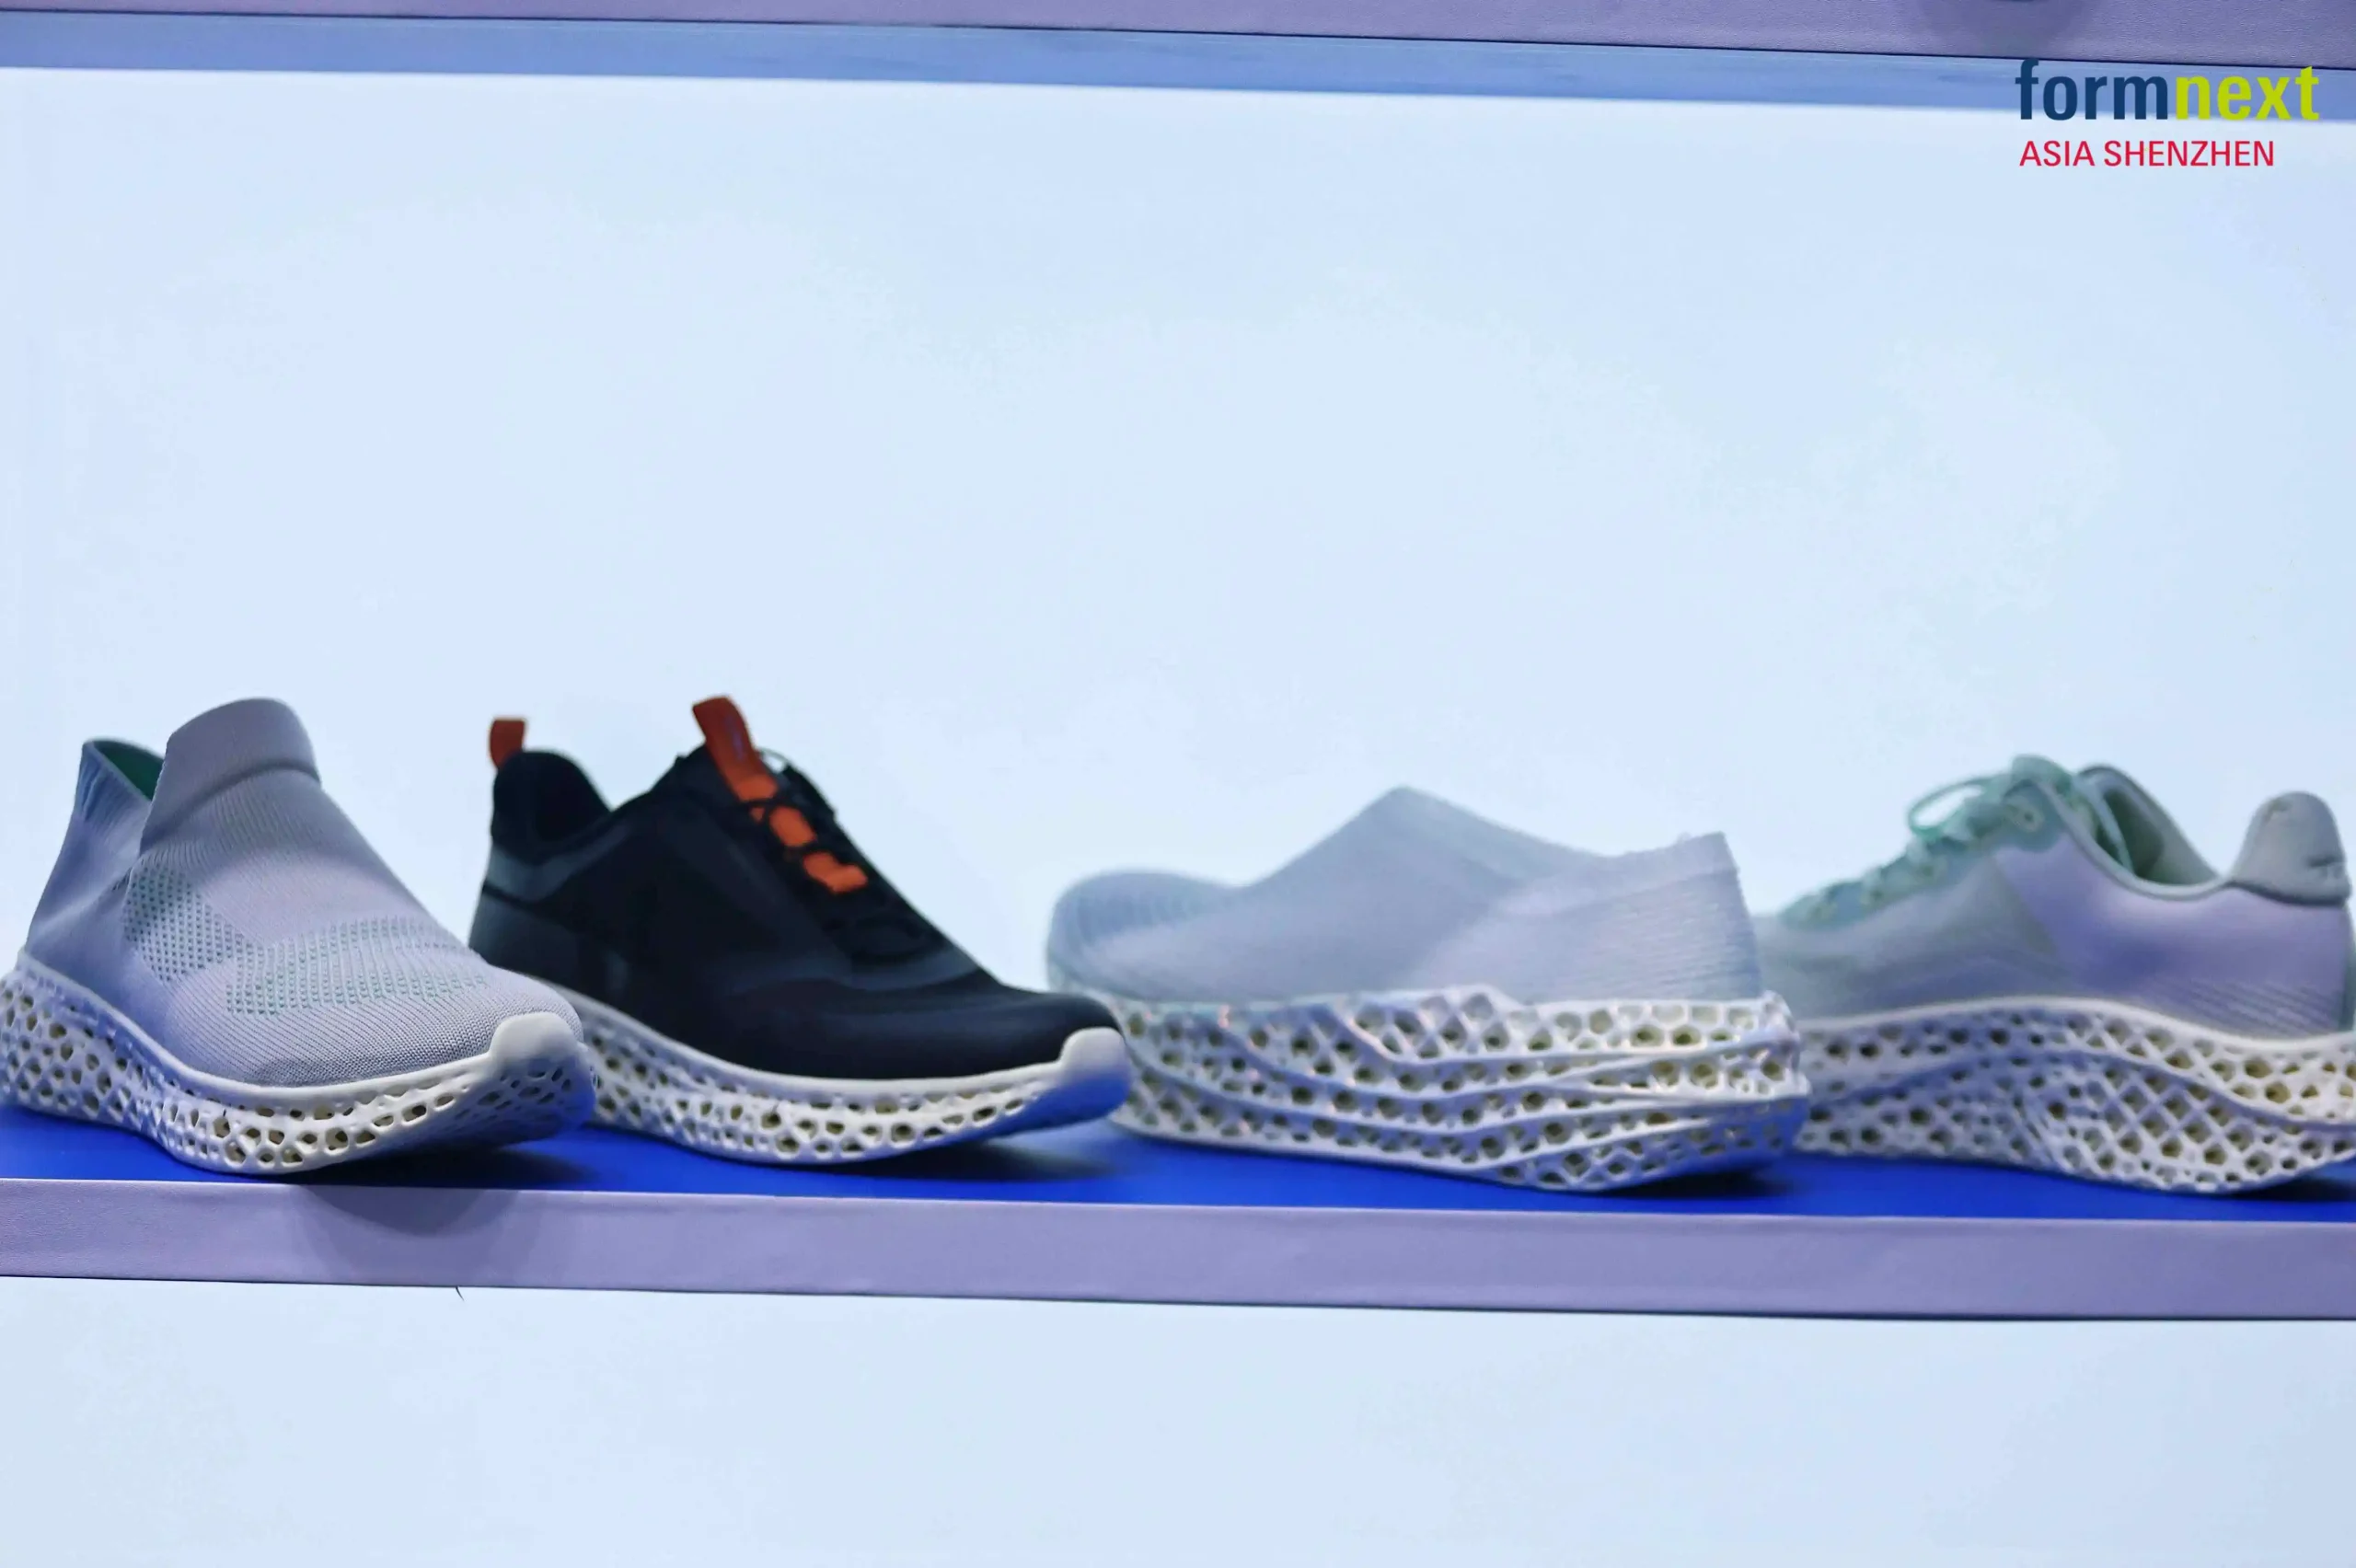
На выставке Formnext Asia Shenzhen 2026 компания TPM3D представила свой новейший подход к 3D-печати обуви, сочетающий селективное лазерное спекание (SLS) с технологией вспенивания для решения проблем, связанных с весом, возвратом энергии и долговечностью компонентов обуви на основе решетчатой структуры.
Решение было представлено на Форуме технологий и приложений для обувной промышленности, проходившем параллельно с выставкой Formnext Asia Shenzhen 2026. В презентации под названием «Инновационные приложения, сочетающие 3D-печать SLS и технологию вспенивания» компания TPM3D рассказала о том, как можно интегрировать проектирование конструкции, обработку материалов и постобработку в единый рабочий процесс для разработки обуви.
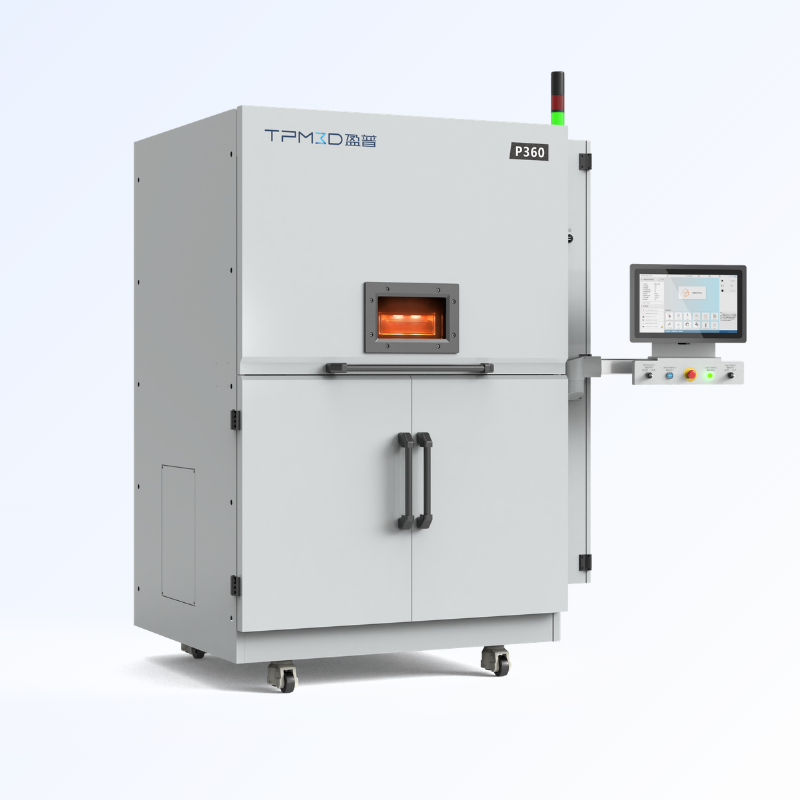
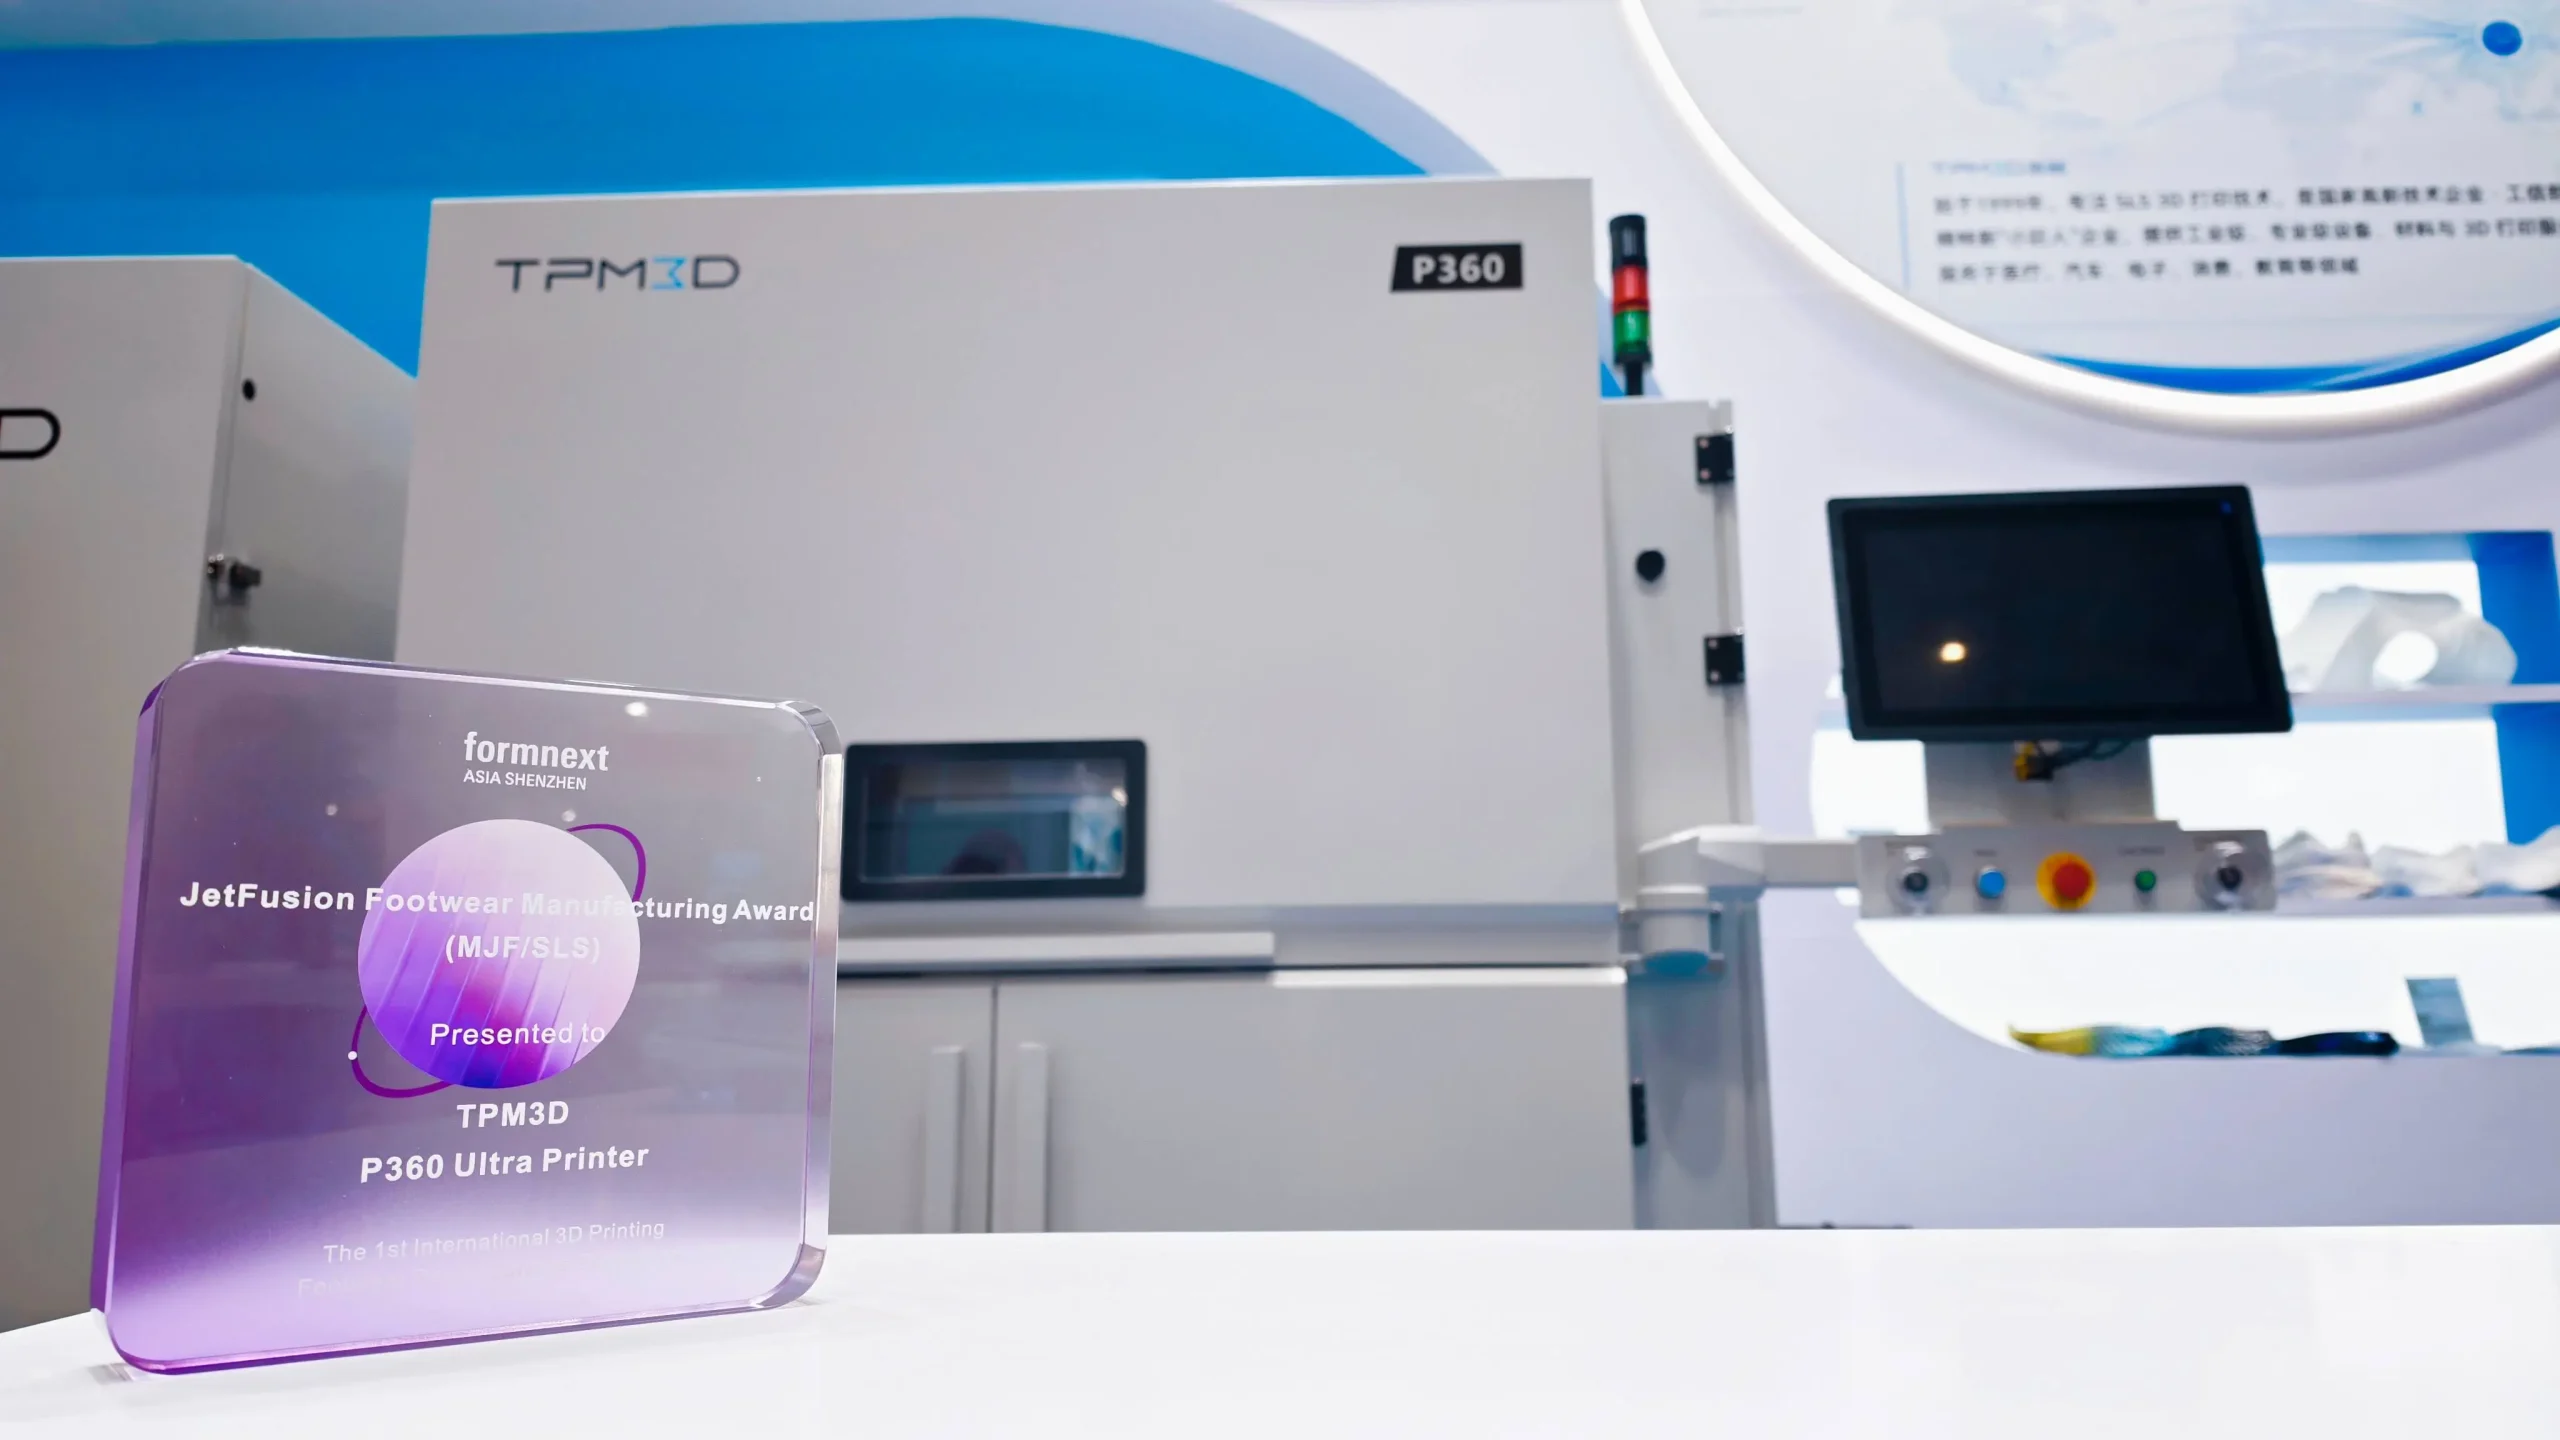
В рамках мероприятия промышленная система SLS P360 Ultra от TPM3D была отмечена наградой JetFusion Footwear Manufacturing Award (MJF/SLS) на 1-й Международной премии в области дизайна обуви, напечатанной на 3D-принтере . Эта награда присуждается оборудованию и производственным технологиям, способствующим развитию обуви, напечатанной на 3D-принтере.
Переход от прототипов к серийному производству обуви, напечатанной на 3D-принтере.
3D-печать стала устоявшимся инструментом для исследования новых геометрических форм обуви, особенно для промежуточных подошв и других компонентов, где решетчатые структуры могут обеспечить возможности для снижения веса и локальной механической настройки.
Однако преобразование напечатанной на 3D-принтере решетчатой структуры из прототипа в функциональный обувной продукт сопряжено с рядом трудностей.
Увеличение количества материала в подошве, изготовленной методом печатного нанесения, может повысить прочность конструкции, но также увеличить вес. В то же время, решетчатая структура, разработанная в первую очередь для мягкости, не обязательно обеспечивает достаточный возврат энергии или сопротивление многократным нагрузкам.
Поэтому для производителей обуви задача состоит не просто в создании легкой решетчатой конструкции. Конструкция должна обеспечивать надлежащий баланс между весом, амортизацией, возвратом энергии и устойчивостью к усталости , оставаясь при этом совместимой с практическим производственным процессом.
Метод селективного лазерного спекания (SLS) и вспенивания, применяемые в TPM3D, позволяют удовлетворить эти требования посредством трех взаимосвязанных этапов: проектирования решетчатой структуры, обработки материала и постобработки.
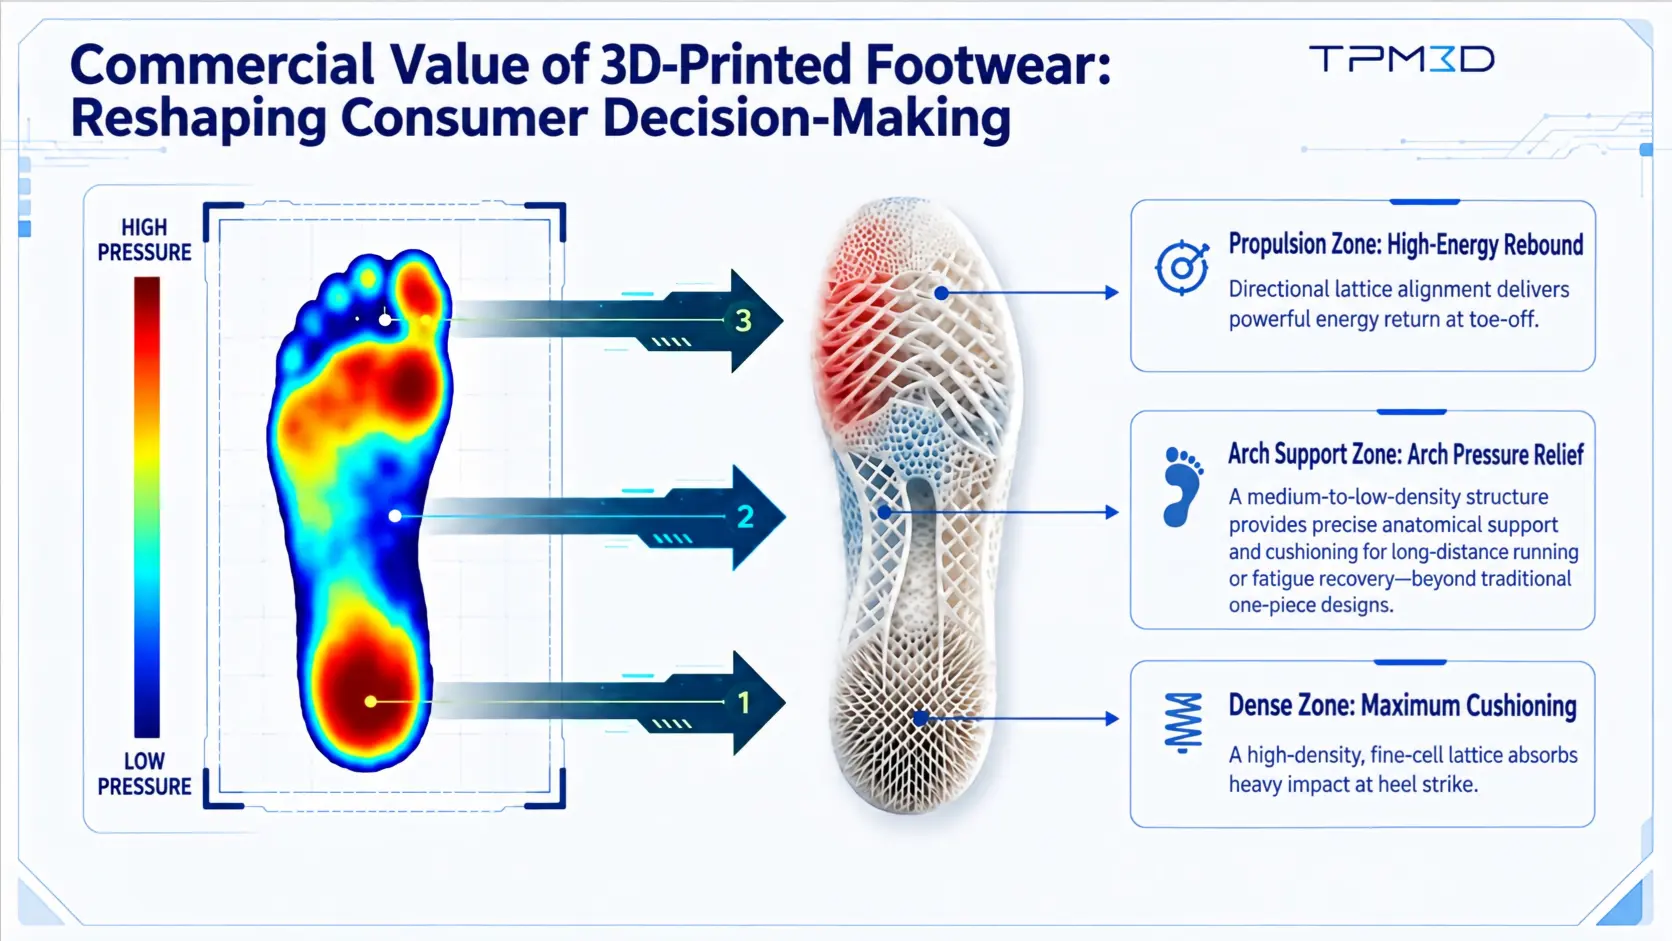
Технология SLS позволяет создавать зонированные решетчатые структуры.
Одним из преимуществ технологии SLS в разработке обуви является ее способность создавать сложные трехмерные геометрические формы без использования традиционных опорных конструкций.
Это позволяет проектировать решетчатые структуры с различной плотностью, геометрией и ориентацией в пределах одного и того же компонента. Вместо применения равномерной решетки по всей подошве, конструкторы могут разделить компонент на функциональные зоны в соответствии с ожидаемыми условиями нагрузки.
Например, в состав промежуточной подошвы обуви могут входить:
- Структуры повышенной плотности в пятке для лучшей амортизации и распределения нагрузки
- Структуры средней или низкой плотности вокруг арки. для достижения баланса между поддержкой и гибкостью
- Направленные решетчатые структуры в передней части стопы для влияния на деформацию и возврат энергии во время движения
Такой подход позволяет регулировать механические характеристики различных участков компонента в цифровом виде, без необходимости изготовления новой физической формы для каждого структурного изменения.
Подобная гибкость конструкции может быть применена и к другим компонентам обуви, включая промежуточные подошвы, колодки, конструкции подошвы и элементы, обеспечивающие поддержку при скручивании, в зависимости от области применения и требований к материалам.
Сочетание решетчатой геометрии с пенообразованием.
Вторая часть процесса — это вспенивание материала.
После того, как в процессе SLS формируется внешняя геометрия и решетчатая структура, для модификации внутренней структуры материала используется вспенивание. Цель состоит в снижении плотности материала при сохранении заданной внешней решетчатой архитектуры.
Согласно данным испытаний, представленным компанией TPM3D, в результате процесса достигается коэффициент вспенивания до 2.5× . Заявленная плотность может достигать 0.3 г/см³ , а кажущаяся плотность — всего 0.1 г/см³ при указанных условиях обработки.
Сочетание цифровой управляемой решетчатой структуры и вспенивания материала обеспечивает дополнительные параметры для настройки механических свойств готового изделия.
Вместо того чтобы полагаться исключительно на геометрию кристаллической решетки для определения мягкости и упругости, микроструктуру материала можно также регулировать в процессе вспенивания.
Испытание на изгиб на 200 000 циклов
Прочность является важным фактором при оценке обуви, изготовленной с помощью 3D-печати, поскольку компоненты подвергаются многократным деформациям в процессе обычной эксплуатации.
В ходе испытаний, представленных на выставке Formnext Asia в Шэньчжэне, комбинированный процесс SLS и вспенивания позволил достичь заявленной степени деформации при сжатии в 22–26% и коэффициента возврата энергии выше 70%.
Также были проведены независимые динамические испытания на изгиб, включающие 200 000 циклов, на испытываемых конструкциях. Согласно полученным результатам, образцы не показали разрушения или излома после испытания.
Полученные результаты служат ориентиром для оценки усталостной прочности испытанных конструкций. Однако фактическая долговечность обуви зависит от конструкции изделия в целом, состава материала, параметров обработки и условий эксплуатации. Для оценки характеристик в конкретных условиях эксплуатации необходимы дополнительные испытания на уровне обуви.
Промышленная технология SLS поддерживает гибкое мелкосерийное производство.
Для производителей обуви эксплуатационные характеристики — это лишь одна из составляющих перехода от разработки к производству. Производственные мощности, работа с порошком, постобработка и стабильность процесса также влияют на практическую применимость аддитивного производства.
Промышленные системы SLS компании TPM3D предназначены для серийного производства полимерных компонентов за счет эффективного размещения и трехмерного штабелирования.
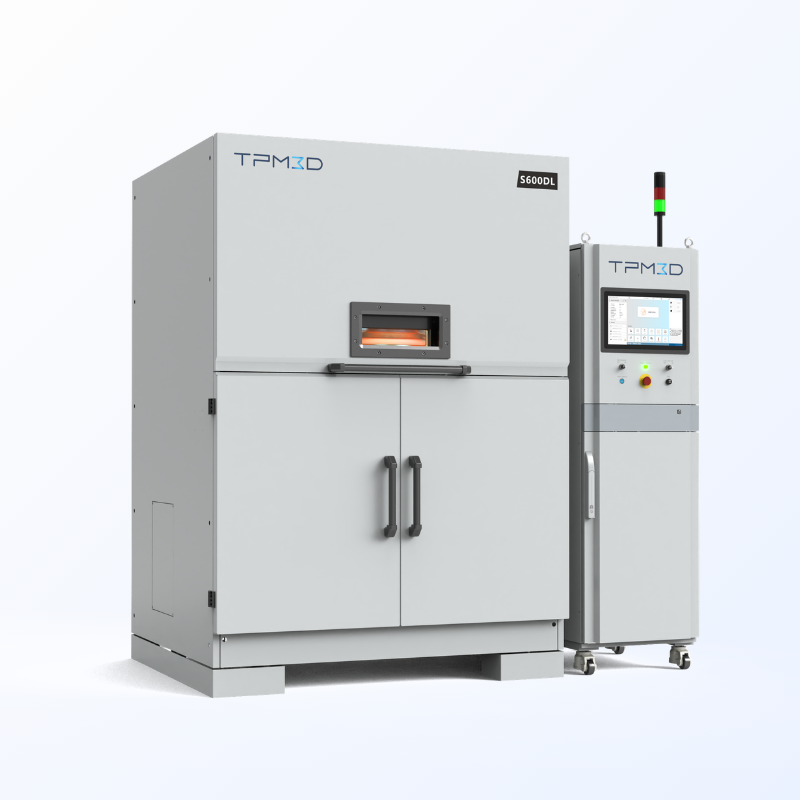
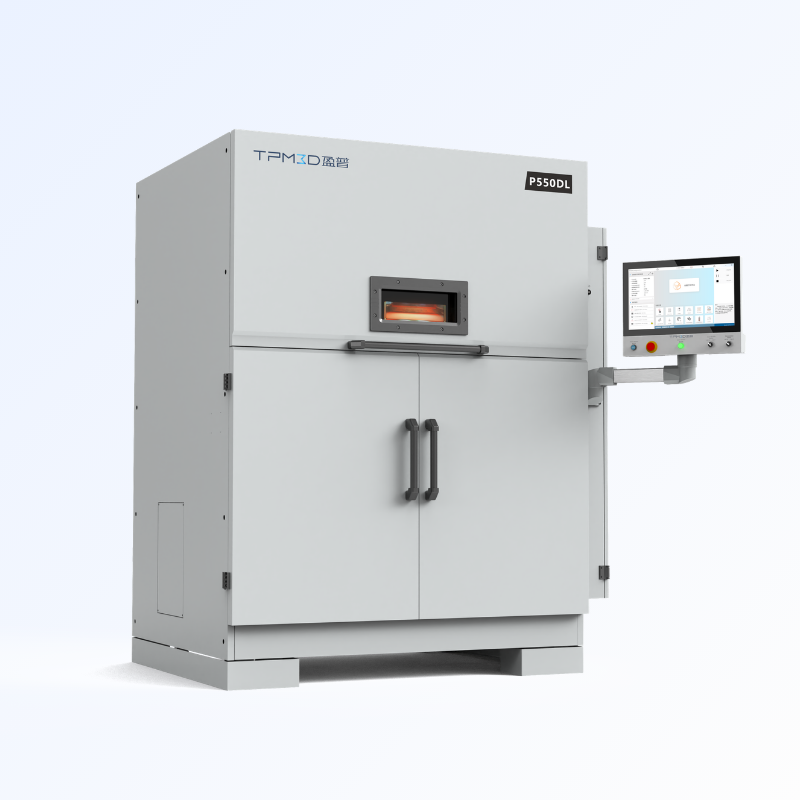
Система P360 Ultra , получившая награду за лучший производственный процесс на конкурсе Jetfusion Manufacturing Award, входит в портфолио промышленных систем SLS компании TPM3D. Более крупные системы, такие как P550DL, позволяют еще больше увеличить производительность при изготовлении обуви. Согласно производственным данным TPM3D, одна система P550DL может вместить до 190 подошв обуви за один цикл печати , в зависимости от геометрии компонентов и расположения деталей.
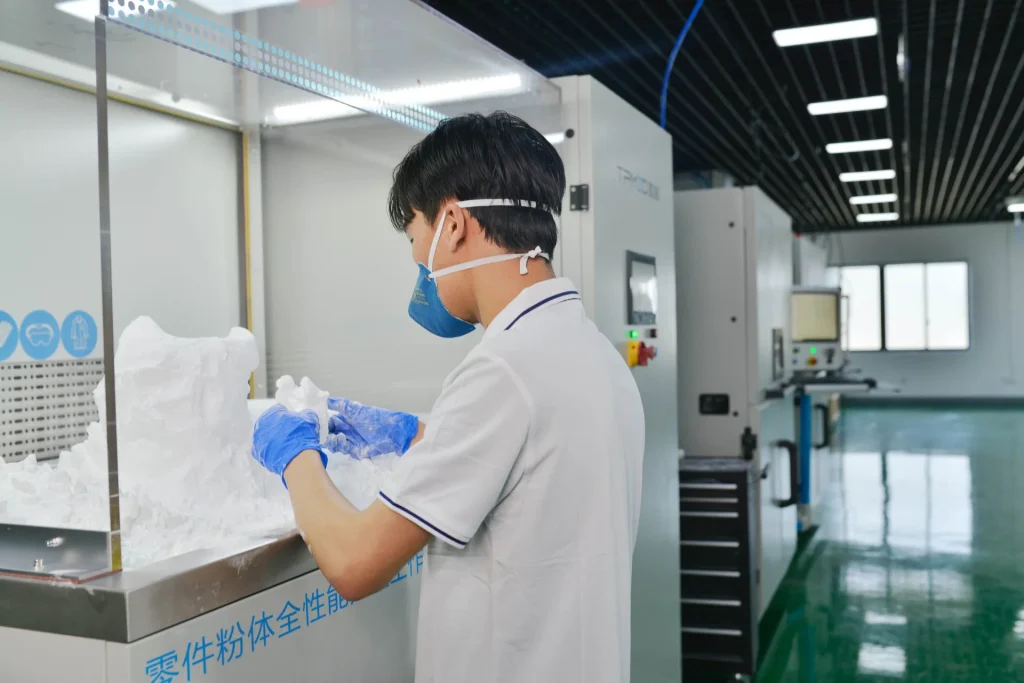
Технологический процесс, включающий в себя оборудование для управления порошками и постобработки, может дополнительно упростить обработку материалов и подготовку производства. Это обеспечивает переход от цифрового проектирования и функционального прототипирования к гибкому мелкосерийному производству.
По сравнению с традиционным производством с использованием оснастки, цифровое производство также позволяет упростить изготовление изделий различной геометрии или вариантов продукции без необходимости создания новой пресс-формы для каждой итерации проектирования.
От цифровой структуры к производительности продукта
Представленное компанией TPM3D на выставке Formnext Asia Shenzhen 2026 приложение для обуви демонстрирует, как технология SLS может быть объединена с обработкой полимеров для изучения новых подходов к созданию функциональных компонентов обуви.
Роль каждого этапа различна:
Технология SLS обеспечивает свободу проектирования конструкций. Сложные решетчатые геометрические формы могут быть изготовлены напрямую и разделены на различные функциональные зоны.
Вспенивание изменяет структуру материала. Последующий процесс может снизить плотность и повлиять на механические свойства напечатанного компонента.
Промышленное SLS-производство обеспечивает технологический путь. Эффективная компоновка деталей, управление порошком и постобработка позволяют связать разработку обуви с гибким мелкосерийным производством.
Такое сочетание смещает акцент в 3D-печати обуви с одной лишь геометрии на взаимодействие между структурой, материалом и производственным процессом.
Для разработчиков обуви это создает больше переменных, которые можно учитывать при проектировании компонента с учетом конкретного сочетания требований к весу, амортизации, возврату энергии и износостойкости.
Поскольку аддитивное производство продолжает развиваться в обувной отрасли, практическое внедрение этих технологий будет зависеть от проверки соответствия конкретным задачам, воспроизводимости и экономической целесообразности производства. Текущая работа TPM3D в области SLS-технологий для обуви сосредоточена на том, чтобы связать эти технические аспекты с промышленными производственными процессами.
Прочитайте больше: