Wat is SLS Rapid Prototyping?
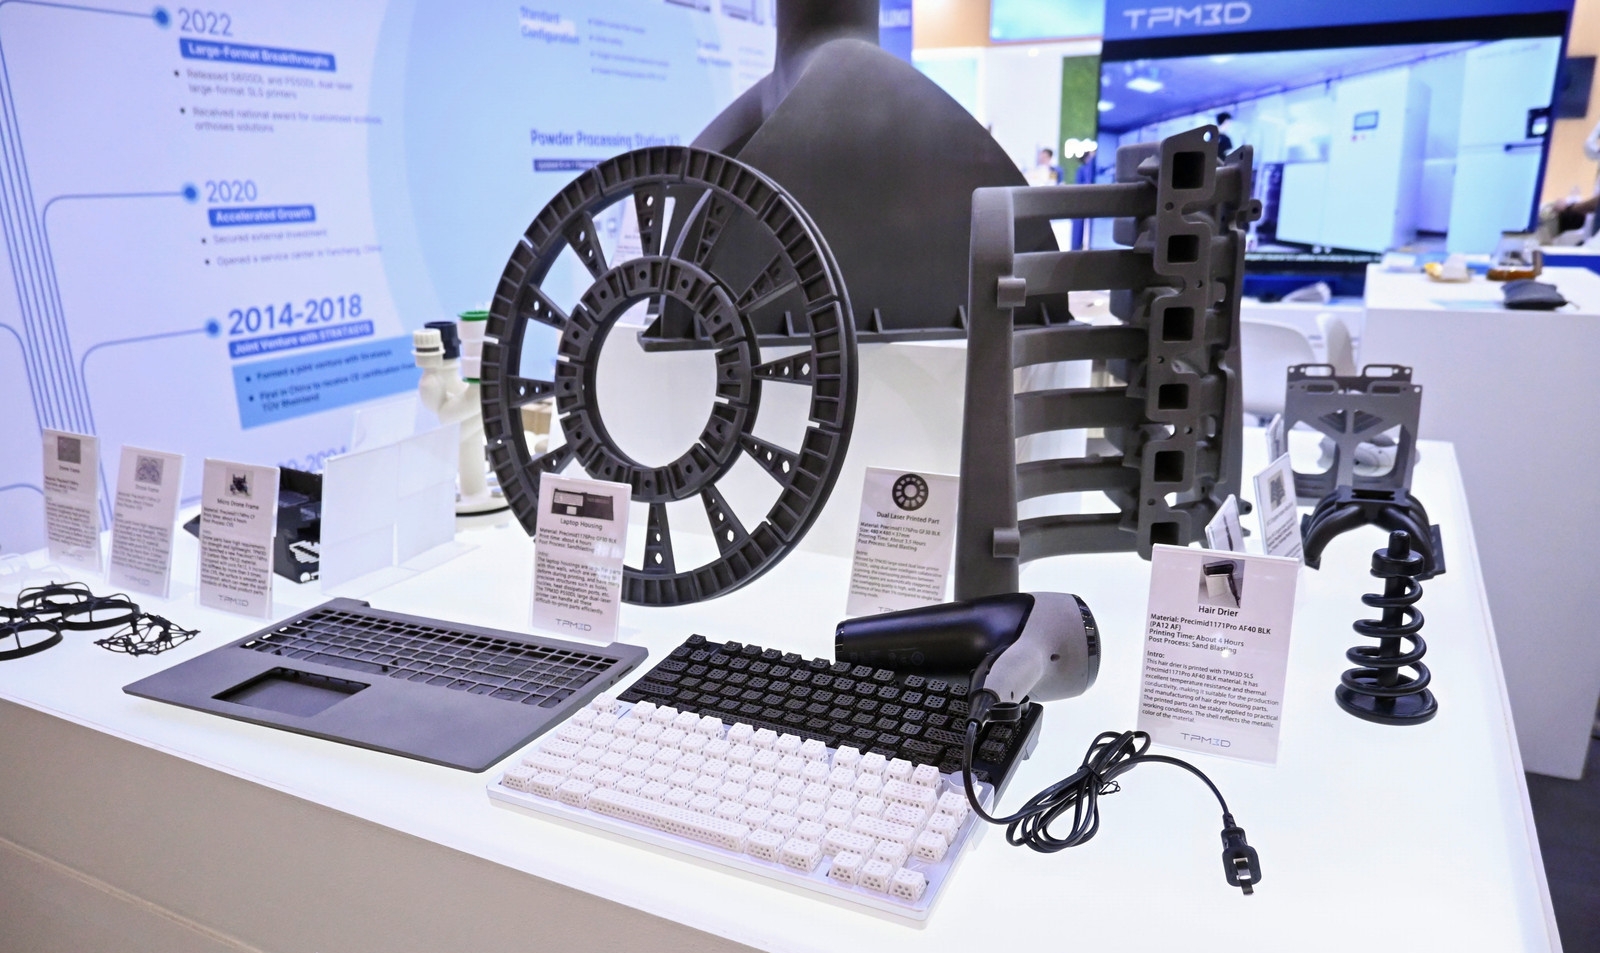
Selectief lasersinteren (SLS) is een additief productieproces waarbij een laser wordt gebruikt om polymeerpoeder laagje voor laagje te versmelten tot vaste onderdelen. Bij rapid prototyping biedt SLS iets unieks: prototypes die er niet alleen goed uitzien, maar ook goed functioneren. De resulterende onderdelen zijn dicht, isotroop en duurzaam genoeg voor functionele tests, en niet alleen voor visuele beoordeling.
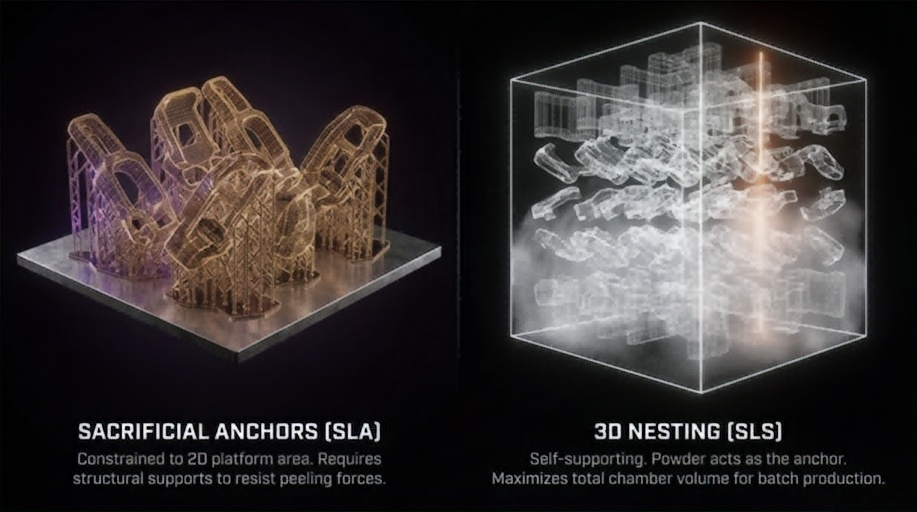
In tegenstelling tot andere 3D-printmethoden die zwakke verbindingen tussen de lagen produceren of ondersteunende structuren vereisen, bouwt SLS onderdelen die zweven in een poederbed. Dat betekent:
- Geen ondersteuningsstructuren verwijderd. Geen ondersteuningsmarkeringen. Geen compromissen gesloten ten behoeve van printbaarheid.
- Mechanische eigenschappen die overeenkomen met de XY- en Z-assen — essentieel voor dragende prototypes.
- De mogelijkheid om meerdere onderdelen in één constructie te verwerken en de poedercoating de speling en geometrie te laten regelen.
Het proces is bijzonder geschikt voor nylonmaterialen (PA11, PA12) en technische thermoplasten (TPU, PP, PPS, PEEK), waardoor het een praktische brug vormt tussen de vroege conceptfase en de productie van de benodigde gereedschappen.
Waarom SLS voor snelle prototyping?
1. Functionele prototypes in productiematerialen
SLS vereist geen apart "prototypemateriaal" - u prototypeert met hetzelfde PA12- of PA11-poeder dat voor de productieonderdelen wordt gebruikt. Dit betekent dat het materiaalgedrag hetzelfde is, inclusief:
- treksterkte: 46 MPa voor PA12 (TPM3D Precimid1172Pro, volgens ASTM D638)
- Rek bij breuk: 8–17% voor standaard PA12; er zijn varianten met een hogere ductiliteit beschikbaar
- Buigmodulus: 1,280 MPa voor PA12 (ASTM D790)
- Warmte doorbuiging temperatuur:: 180 °C bij 0.45 MPa voor PA12 (ASTM D648)
- Chemische bestendigheid en een lage vochtabsorptie in vergelijking met FDM-thermoplasten
…zijn identiek tussen prototype en productieonderdeel. Geen verrassingen tijdens de overgang.
* Alle bovenstaande waarden zijn afkomstig uit de datasheets van TPM3D Precimid1172Pro helderwit PA12-poeder . Er bestaan verschillende PA12-kwaliteiten; raadpleeg altijd de gecertificeerde datasheet van het specifieke materiaal.
2. Geen ondersteunende structuren
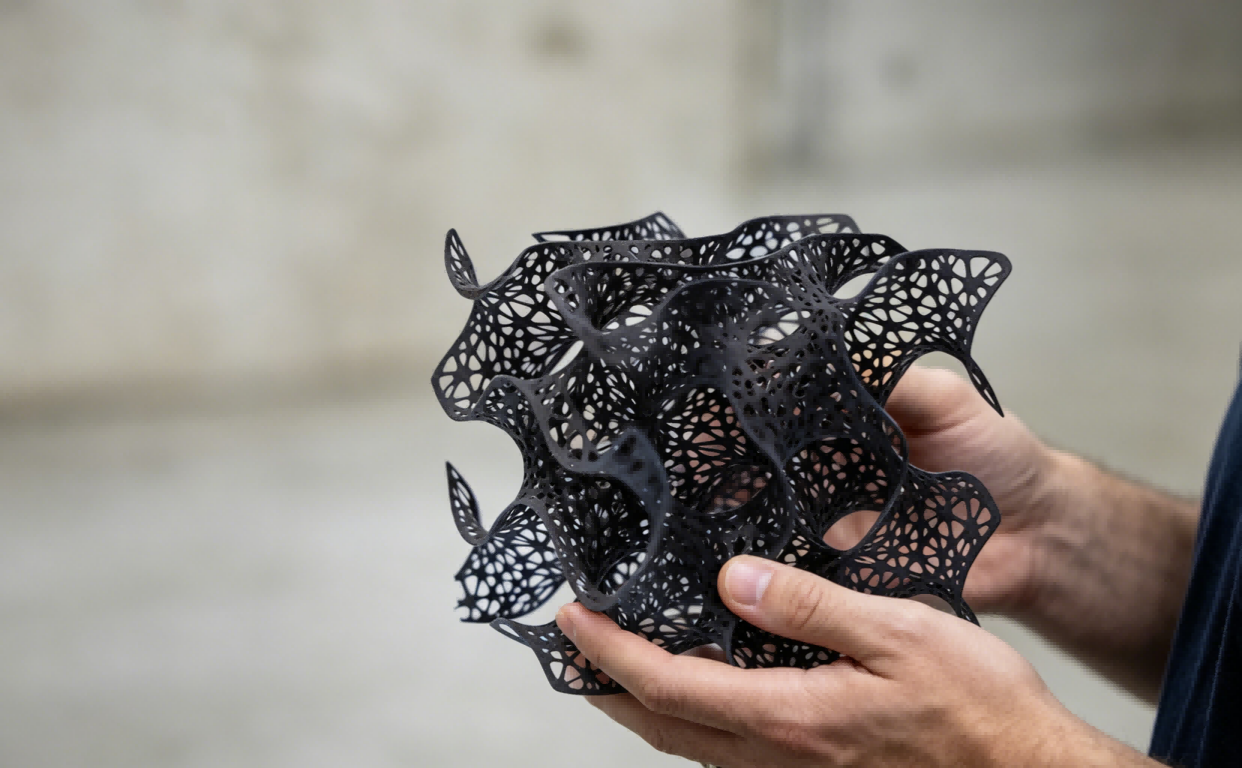
Omdat ongesinterd poeder fysiek overhangen en holtes ondersteunt, kan SLS het volgende produceren:
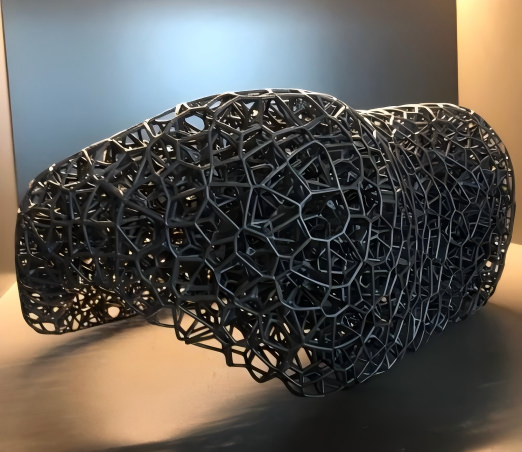
- Interne kanalen en roosterstructuren die onmogelijk te realiseren zijn met subtractieve methoden.
- Flexibele scharnieren en klikverbindingen worden in gemonteerde toestand geprint.
- Complexe organische geometrieën zonder littekenvorming op de ondersteuning
Deze vrijheid elimineert vaak montagestappen: een enkel SLS-onderdeel kan meerdere CNC-gefreesde of spuitgietonderdelen vervangen.
3. Batchproductie in één build
Een enkele SLS-printkamer kan tientallen verschillende prototypeontwerpen tegelijk bevatten, zolang ze maar binnen het printvolume passen. De printer maakt geen onderscheid tussen één en meerdere onderdelen; de lasertijd is de belangrijkste kostenfactor.
| TPM3D-model | Bouwvolume (X×Y×Z) | Laser |
|---|---|---|
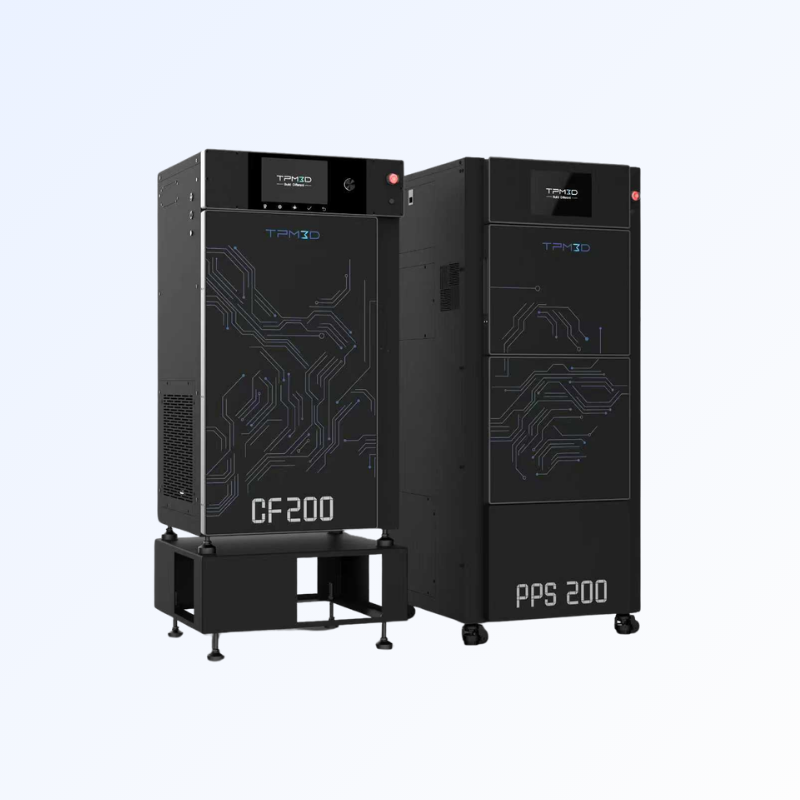
| CF200 (Compact Professional) | 200 x 200 x 320 mm | 30W glasvezel |
| S260 (Onderwijs en onderzoek) | 260 x 260 x 450 mm | 30 W CO₂ |
| S320HT (Hoge temperatuur) | 320 × 320 × 380 mm (groot) / 250 × 250 × 380 mm (klein) | 60 W CO₂ |
| S360 / P360 (Industriële middenklasse) | 360 x 360 x 600 mm | 60 W CO₂ |
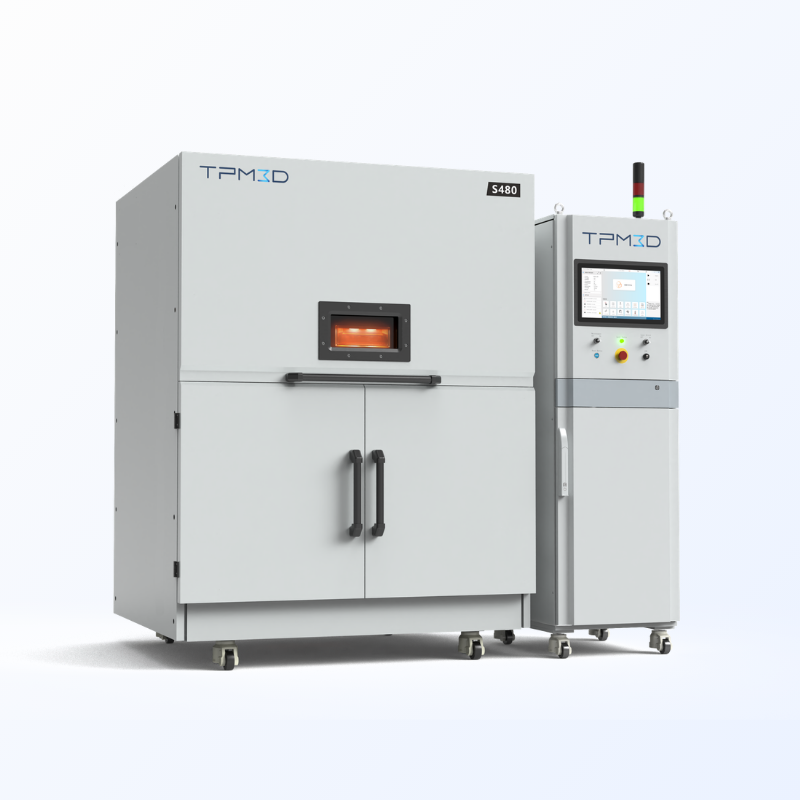
| S480 (Hoge precisie) | 480 x 480 x 600 mm | 100 W CO₂ |
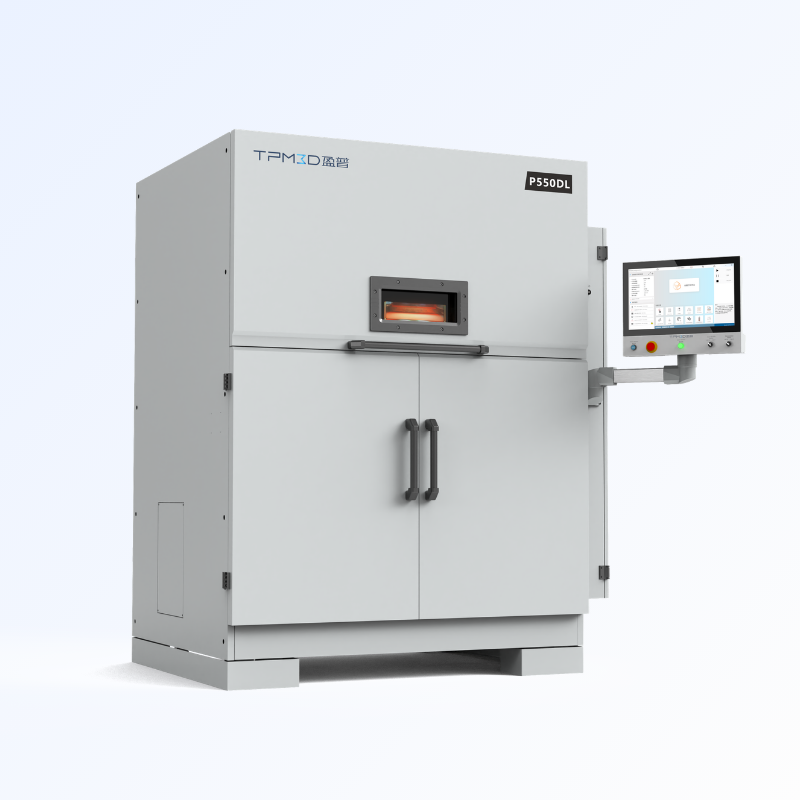
| P550DL (grootformaat dubbele laser) | 550 x 550 x 850 mm | Dubbele 140W CO₂ |
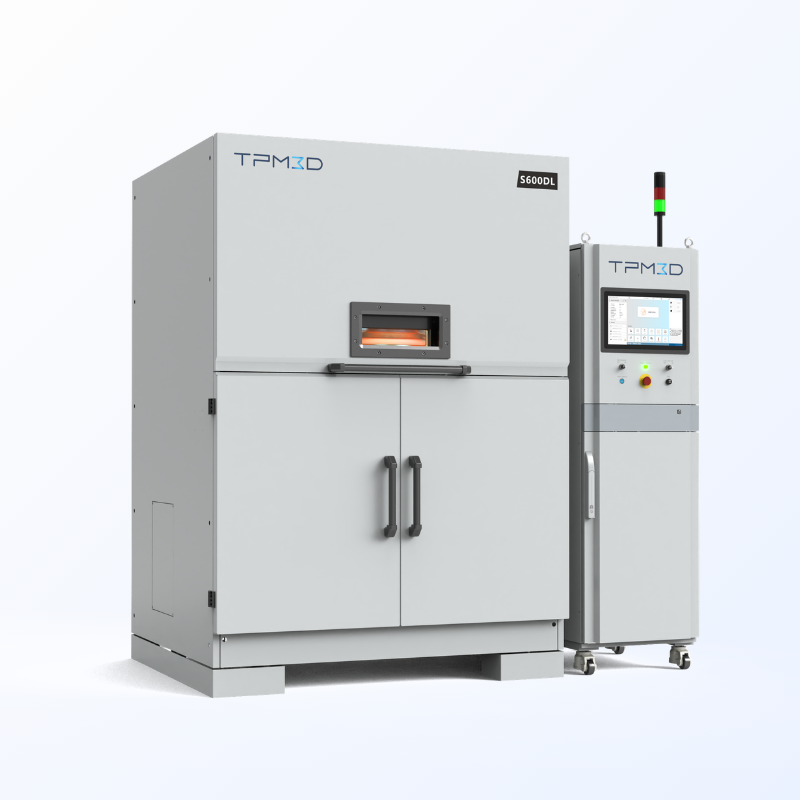
| S600DL (grootformaat dubbele laser) | 600 x 600 x 800 mm | Dubbele 140W CO₂ |
Dit maakt SLS een efficiënte keuze wanneer u meerdere ontwerpiteraties of een kleine serie testonderdelen nodig hebt: ontwerpvarianten, tolerantieonderzoeken en pasvormcontroles kunnen allemaal in één printopdracht worden uitgevoerd.
4. Isotrope mechanische eigenschappen
In tegenstelling tot FDM (Fused Deposition Modelling), waarbij de sterkte in de Z-as 50-70% van de sterkte in de XY-richting kan bedragen vanwege beperkingen in de hechting tussen de lagen, produceert SLS bijna isotrope onderdelen. Het poederbedfusieproces zorgt voor een consistente hechting tussen de lagen, met een mechanische anisotropie die doorgaans onder de 5% ligt.
Waarom dit belangrijk is voor prototypes : wanneer je een dragende beugel of een klikbehuizing test, moet het prototype consistent functioneren, ongeacht de oriëntatie tijdens het printen. SLS biedt dit.
3D-printers voor kunststofpoederbedfusie met lasertechnologie, materiaalkeuze en machinekeuze
Het SLS-proces voor snelle prototyping
Een typische SLS-prototypeworkflow op TPM3D-systemen, van ontwerp tot afgewerkt onderdeel:
Voorbereiding vóór het afdrukken
1. Ontwerp voor SLS
Ontwerpprincipes worden aanbevolen voor toepassing in de CAD-fase.
- Minimale wanddikte: 0.4 mm
- Minimale gatdiameter: 0.8 mm, afhankelijk van de gatdiepte en of het een doorlopend gat of een blind gat is.
- Ruimte voor gemonteerde onderdelen: ≥0.5 mm bij het printen van een complete montage als één geheel; ≥0.2 mm voor onderdelen die afzonderlijk worden geprint en vervolgens worden gemonteerd.
- Interne holtesOntwerp met het oog op het verwijderen van poeder — inclusief afvoergaten of toegangspaden; afgesloten holle ruimtes houden ongesinterd poeder vast en zijn moeilijk schoon te maken.
- Overhangen en niet-ondersteunde overspanningenSLS vereist geen ondersteunende structuren, maar grote vlakke oppervlakken parallel aan het bouwplatform kunnen licht vervormen — overweeg het aanbrengen van ribben of het heroriënteren van het oppervlak.
2. Exporteer STL en importeer in Voxeldance
- Exporteer STL (of het native CAD-formaat) vanuit uw ontwerpsoftware.
- Importeer in Voxeldance Additive voor de voorbereiding van de build.
3. Onderdelen oriënteren en automatisch nesten
- Voor onderdelen met specifieke eisen aan de oppervlaktekwaliteit of sterkte: pas de oriëntatie handmatig aan zodat kritische vlakken van het bouwplatform af gericht zijn of uitgelijnd zijn met de optimale as.
- Voor alle overige onderdelen: gebruik Voxeldance's 3D auto-nesting om het poederbed optimaal te benutten.
4. Snijden en exporteren
- Laagdikte instellen — 0.12 mm Dit is de standaard aanbeveling voor functionele prototypes (dunnere lagen zijn beschikbaar voor onderdelen met fijne details, ten koste van een langere printtijd).
- Configureer de resterende printparameters en start het sliceproces.
- Exporteer het slice-bestand
5. Laserpadplanning (BP)
- Importeer het slicebestand in de Build Processor (BP)-software om laserscanstrategieën te plannen.
- Exporteer het uiteindelijke printbestand voor de printer.
6. Afdrukken
- Laad het bouwbestand op de printer en start de taak.
- Het poederbed wordt voorverwarmd tot net onder het smeltpunt van het materiaal.
- Een CO₂-laser (of een fiberlaser op de CF200) scant selectief elke dwarsdoorsnede; het bouwplatform zakt één laagdikte omlaag, er wordt nieuw poeder aangebracht en de cyclus herhaalt zich.
- Typische bouwsnelheid: 10–25 mm/uur (verticaal), afhankelijk van de dichtheid en pakking van de onderdelen. De S480 haalt scansnelheden tot 21,000 mm/s; de P550DL gebruikt twee 140W lasers voor maximale doorvoer.
7. Actieve koeling
- Na het printen wordt de actieve koeling gedurende ongeveer 3 uur (volledige hoogte)
- Materialen die bestand zijn tegen hoge temperaturen, zoals PEEK, vereisen gecontroleerde koelprofielen om kromtrekking of kristalliniteitsproblemen te voorkomen.
Nabewerking
8. Overbrengen naar PPS — Natuurlijke afkoeling en verwijdering van poeder
- Verplaats de bouwkamer naar het PPS (poederverwerkingsstation).
- Laat de onderdelen op natuurlijke wijze afkoelen in de poederkoek.
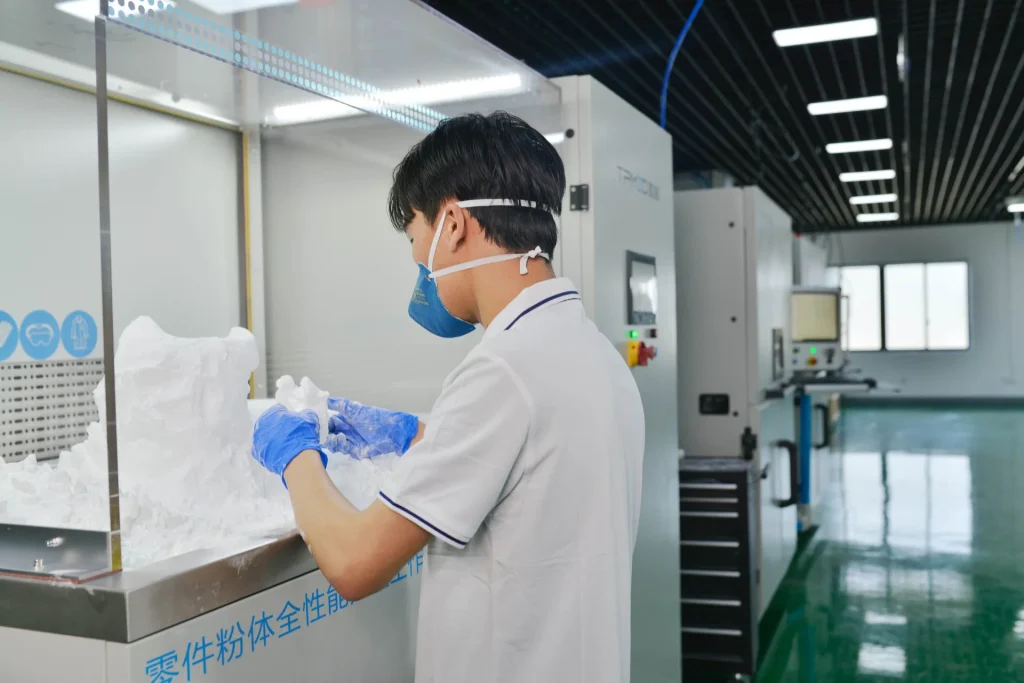
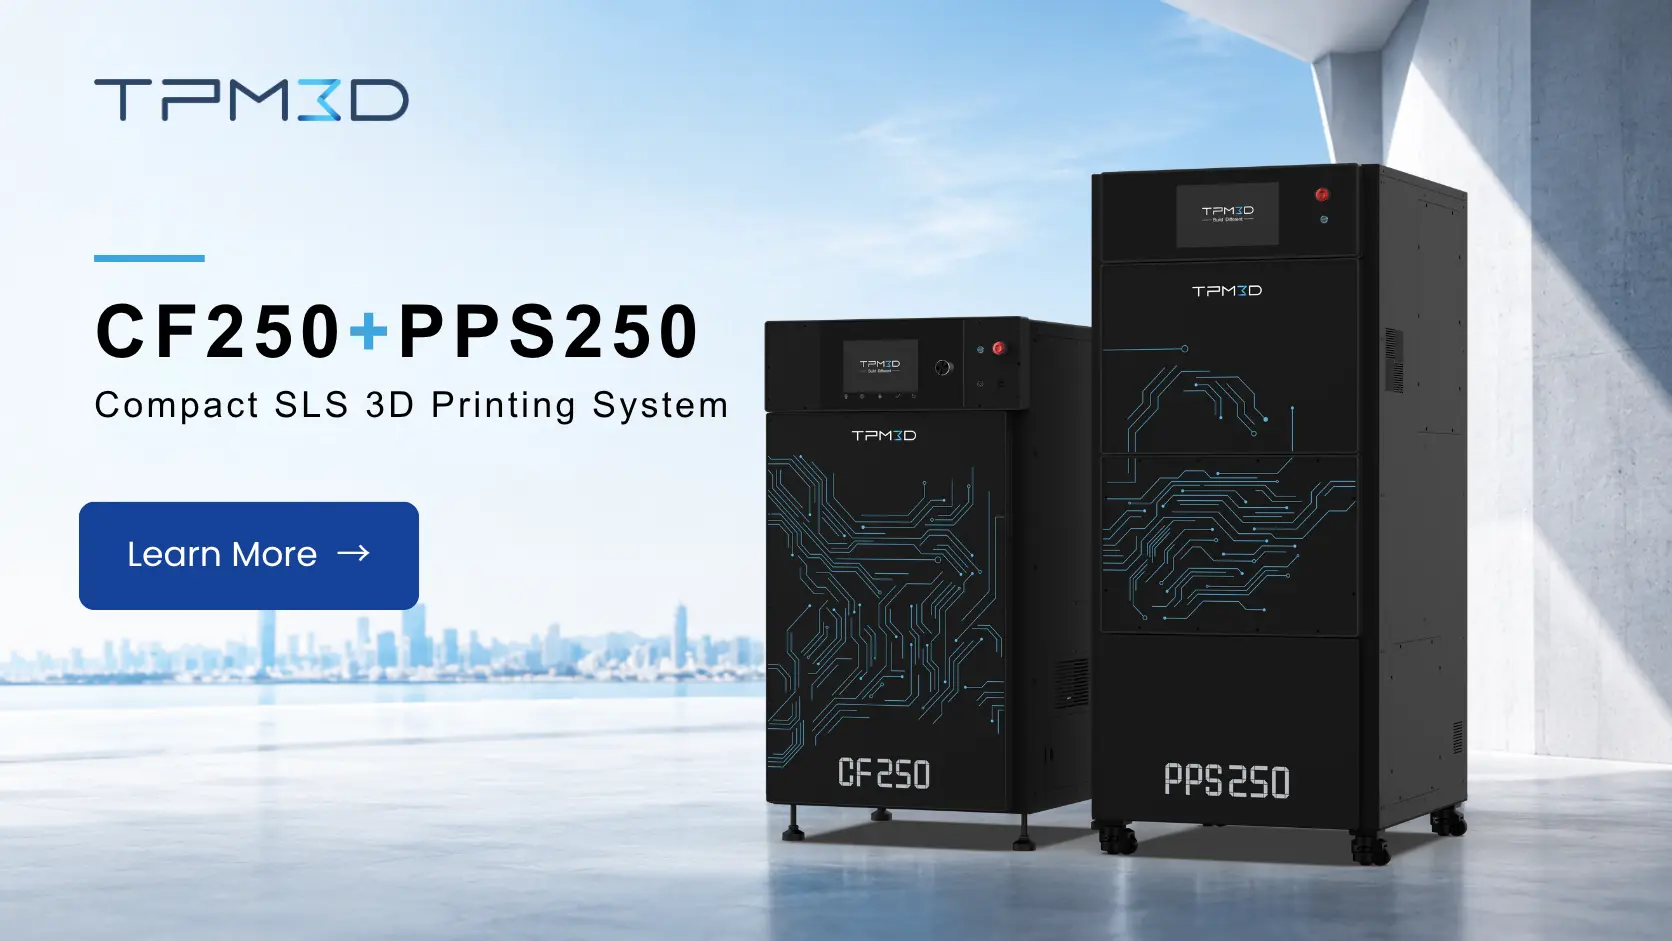
- Het PPS-systeem integreert koeling, het losmaken van de deeltjes, het zeven van het poeder en het mengen in één station.
9. Zandstralen en poederrecycling
- Zandstralen van onderdelen om resterend oppervlaktepoeder te verwijderen en een uniforme matte afwerking te verkrijgen.
- Zeef, meng en ververs het niet-gesinterde poeder met de PPS voor hergebruik.
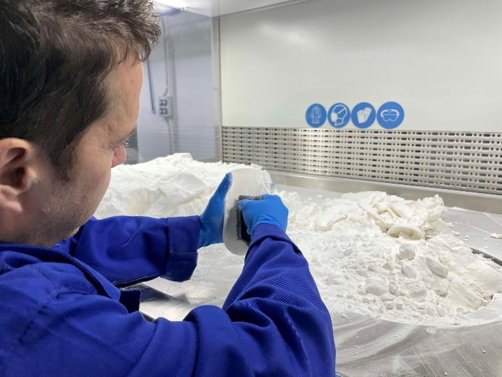
Overzicht van SLS-prototypematerialen
De materiaalkeuze bepaalt wat je met het prototype kunt testen. Alle onderstaande waarden zijn afkomstig uit de TPM3D Precimid-materiaaldatasheets:
| Materiaal | Belangrijkste eigenschappen (TPM3D-gegevensblad) | beste voor | Niet aanbevolen voor |
|---|---|---|---|
| PA12 (Precimid1172Pro) | Treksterkte 46 MPa (ASTM D638); rek 8–17%; buigmodulus 1,280 MPa (ASTM D790); HDT 180 °C bij 0.45 MPa (ASTM D648) | Algemene functionele prototypes; behuizingen; beugels; klikverbindingen; scharnieren | Omgevingen met hoge temperaturen (>150 °C continu) |
| PA11 | Hogere rek dan PA12; betere slagvastheid; lagere vochtabsorptie | Flexibele componenten; luchtkanalen; onderdelen die aan herhaalde impact worden blootgesteld | Structurele toepassingen met hoge stijfheid |
| PA12-GF30 (Precimid1176Pro GF30 ZWART) | Treksterkte 41.7 MPa; buigmodulus 2,340 MPa (ISO 178); HDT 168 °C bij 0.45 MPa; 30% glasvezelvulling | Stijve behuizingen; mallen en hulpstukken; thermisch stabiele componenten | Onderdelen die een hoge slagvastheid vereisen. |
| PA12-CF (Precimid1174Pro CF) | Treksterkte 88 MPa; buigsterkte 135 MPa; trekmodulus 9,000 MPa; 30% koolstofvezelvulling | Droneframes; zeer stijve structurele onderdelen; lichtgewicht ruimtevaartcomponenten | Kostengevoelige toepassingen |
| TPU-bestand (Precimid1130 88A) | Shore A 88–90; rek 270%; uitstekende veerkracht en slijtvastheid | Afdichtingen; pakkingen; beschermkappen; schoenonderdelen; flexibele kanalen | Dragende, stijve onderdelen |
| pp (TPM3D PP Pro) | Dichtheid 0.80 g/cm³; lage waterabsorptie; uitstekende chemische bestendigheid en vermoeiingsweerstand. | Vloeistofreservoirs; scharnieren; chemisch bestendige onderdelen | Toepassingen bij hoge temperaturen of met een hoge stijfheid. |
| PEEK (TPM3D PEEK IND) | Treksterkte 80 MPa (ASTM D638); HDT 294 °C bij 0.45 MPa (ASTM D648); buigmodulus 4,000 MPa (ASTM D790); dichtheid 1.13 g/cm³ | Onderdelen voor ruimtevaartmotoren; functionele prototypes voor hoge temperaturen; constructieonderdelen | Kostengevoelige toepassingen (materiaalprijsverhoging) |
Alle waarden zijn afkomstig uit de materiaaldatabladen van TPM3D Precimid, gebaseerd op ASTM/ISO-gestandaardiseerde tests. De werkelijke waarden kunnen variëren afhankelijk van de verwerkingsparameters en de geometrie van het onderdeel. Valideer deze waarden altijd met uw eigen tests voor kritische toepassingen.
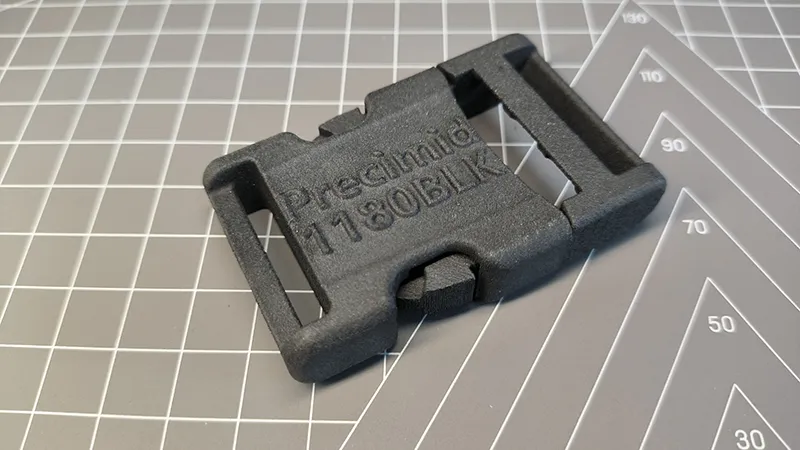
SLS versus traditionele prototypingmethoden
| Criterium | SLS (Nylon) | CNC Machining | Spuitgieten (zachte matrijs) | FDM |
|---|---|---|---|---|
| Levertijd (5 onderdelen) | 2 – 4 dagen | 5 – 10 dagen | 2-4 weken | 1 – 3 dagen |
| Deelprijs (kleine serie) | Gemiddeld | Hoog (arbeid + instelkosten per onderdeel) | Hoge aanschafkosten + lage eenheidskosten | Laag-matig |
| Geometrische vrijheid | Vrijwel onbeperkt (interne kanalen, roosters, ondersnijdingen) | Beperkt door toegang tot gereedschap | Beperkt door trekhoeken en uitwerping | Matig (ondersteuning nodig voor overhangen) |
| Mechanische isotropie | Vrijwel isotroop (<5% variatie) | Isotroop van nature | Isotrope | Anisotroop (Z-as 50-70% van XY) |
| Oppervlakteafwerking (zoals gebouwd) | Mat, licht korrelig (Ra 8–12 μm) | Bewerkt (Ra 1–3 μm) | Afhankelijk van de afwerking van de mal | Zichtbare laaglijnen (Ra 10–25 μm) |
| Materiële opties | PA12, PA11, PA12-GF, PA12-CF, TPU, PP, PEEK | Metalen, technische kunststoffen | De meeste thermoplasten | ABS, PLA, PETG, PC, ULTEM |
| Schaalbaarheid | Medium — één enkele constructie = tientallen onderdelen | Laag — één onderdeel tegelijk per spindel | Hoog — duizenden onderdelen per mal | Laag — één onderdeel per keer per extruder |
Wanneer SLS de juiste keuze is:
- Je hebt functionele prototypes nodig van hoogwaardig nylon.
- Uw ontwerp heeft een complexe interne geometrie of ondersnijdingen.
- Je wilt het mechanische gedrag testen (sterkte, klikverbinding, vermoeiing), niet alleen het uiterlijk.
- Je hebt prototypes nodig van hetzelfde materiaal als de uiteindelijke productieonderdelen.
- U werkt in hoog tempo en hebt een doorlooptijd van één dag nodig, zoals blijkt uit de cyclus van 4 dagen van het GAC R&D Centre (zie onderstaande casestudy).
Wanneer een andere methode wellicht beter is:
- Ga voor CNC Als u nauwe toleranties (±0.05 mm of beter), metalen prototypes of een specifiek technisch plastic nodig hebt dat niet in poedervorm verkrijgbaar is.
- Ga voor FDM als u een enkel visueel model, de laagste kosten of een brede beschikbaarheid van materialen nodig hebt (bijvoorbeeld PEEK in filamentvorm).
- Ga voor softtooling Als u vertrouwen hebt in het ontwerp en meer dan 100 onderdelen nodig hebt voor veldtesten.
Praktische toepassingen van SLS-prototypering
De volgende casestudies zijn gebaseerd op gepubliceerde implementaties van TPM3D bij klanten en openbaar gerapporteerde resultaten.
Lucht- en ruimtevaart & UAV: Droneframe van 6 gram
Wanneer elke gram telt, maakt SLS-koolstofvezel-nylon topologisch geoptimaliseerde structuren mogelijk die met traditionele machines onmogelijk te realiseren zijn.
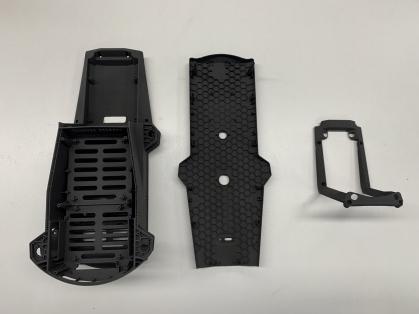
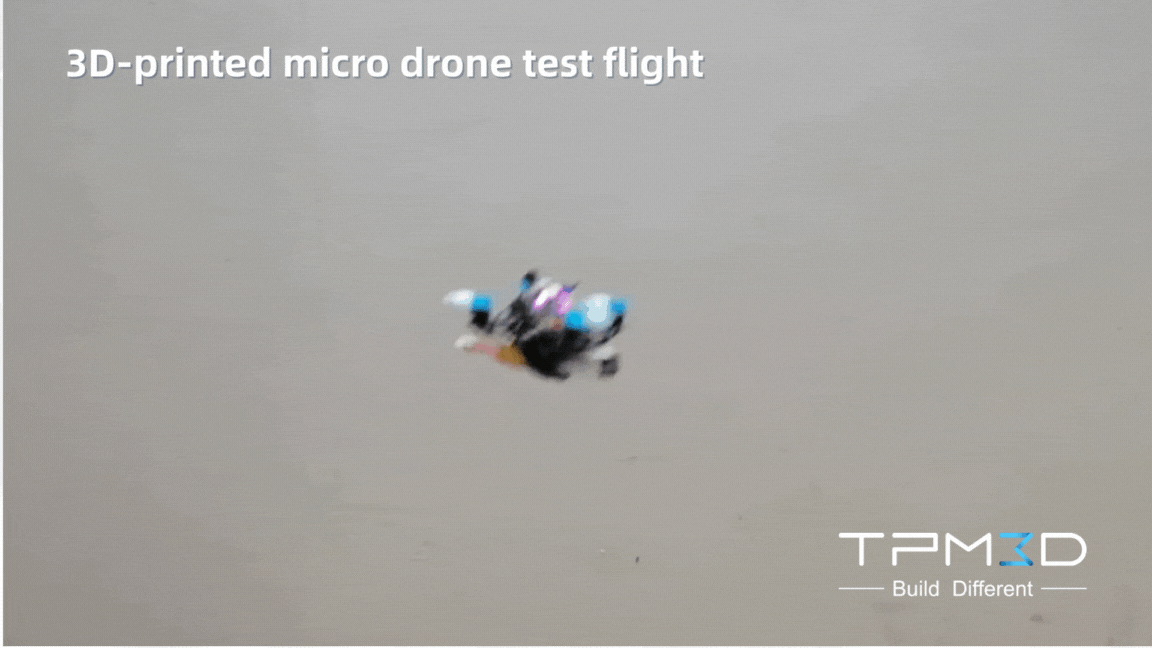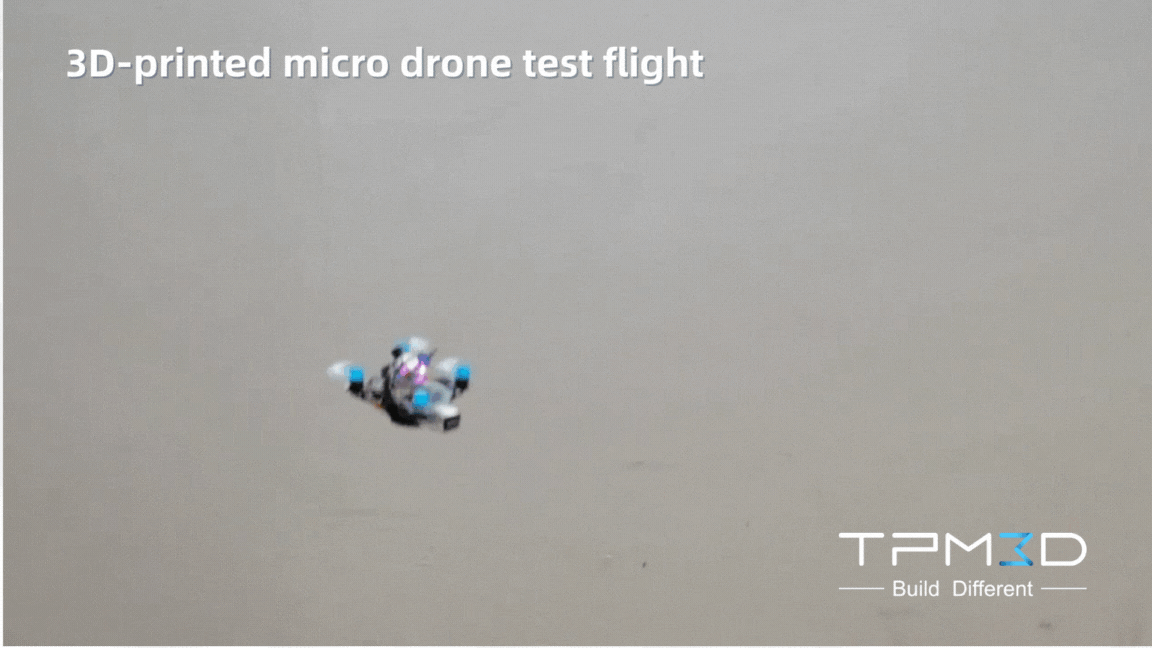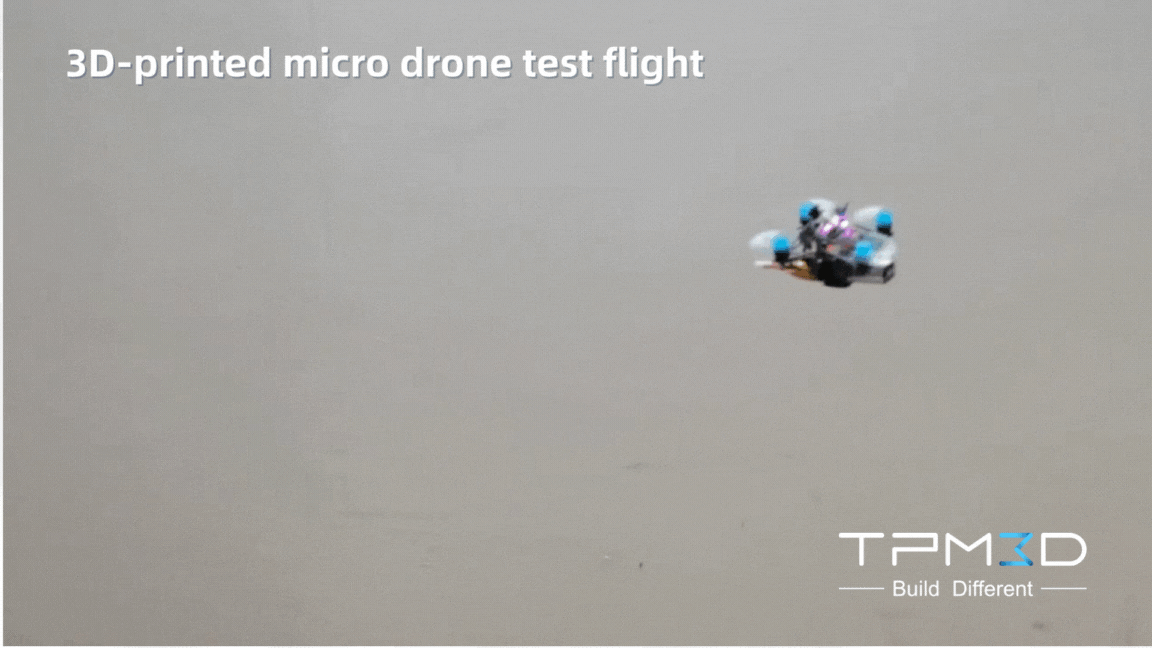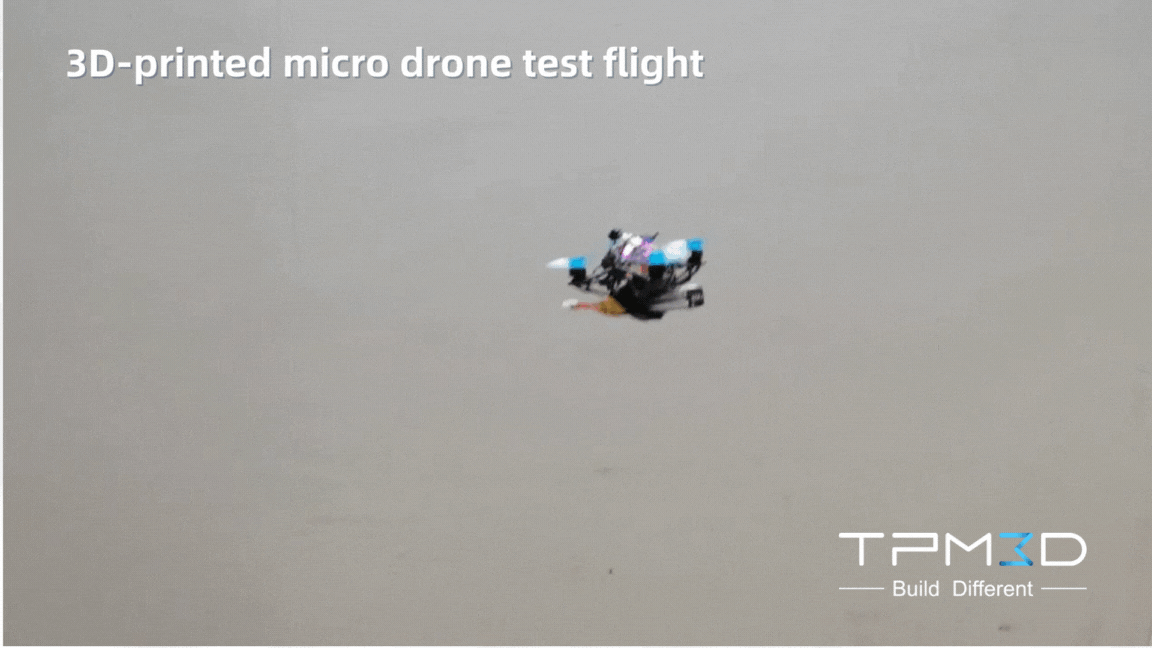
Een micro-UAV-frame van slechts 66 × 66 × 32.6 mm werd in één stuk geprint op een TPM3D SLS-systeem met behulp van Precimid1174Pro CF (30% koolstofvezelversterkt PA12). Het resultaat: een frame van 6 gram (volledig vliegtuig: 35 gram), met een treksterkte van 88 MPa – een verbetering van 91% ten opzichte van puur PA12. Hetzelfde materiaalsysteem doorstond vier operationele validatietests: statische belasting, thermische cycli (-20 tot +60 °C), elektromagnetische afscherming en een vlucht met hoge manoeuvreerbaarheid bij 8 m/s.
Bron: TPM3D-casestudie, juni 2025.
Automotive: GAC R&D-centrum — Van 2-3 weken naar 4 dagen
De prototype-engineeringafdeling van het GAC R&D Centre maakte voorheen gebruik van een zesstappenworkflow die was uitbesteed voor prototypes van interieur-/exterieurafwerking, thermisch beheer en aandrijflijncomponenten. Door SLS in eigen huis te halen met een TPM3D P550DL -systeem en Precimid1172Pro PA12 -poeder, hebben ze nu:
- Verminderde de workflow van 6 stappen naar 4 stappen
- Verkort de doorlooptijd van 2-3 weken tot zelfs 4 dagen (meer dan 70% korting)
- Volledige controle verkregen over vertrouwelijke ontwerpgegevens
- Gevalideerde onderdelen in vier categorieën: uiterlijk, structuur, pasvorm en ergonomie.
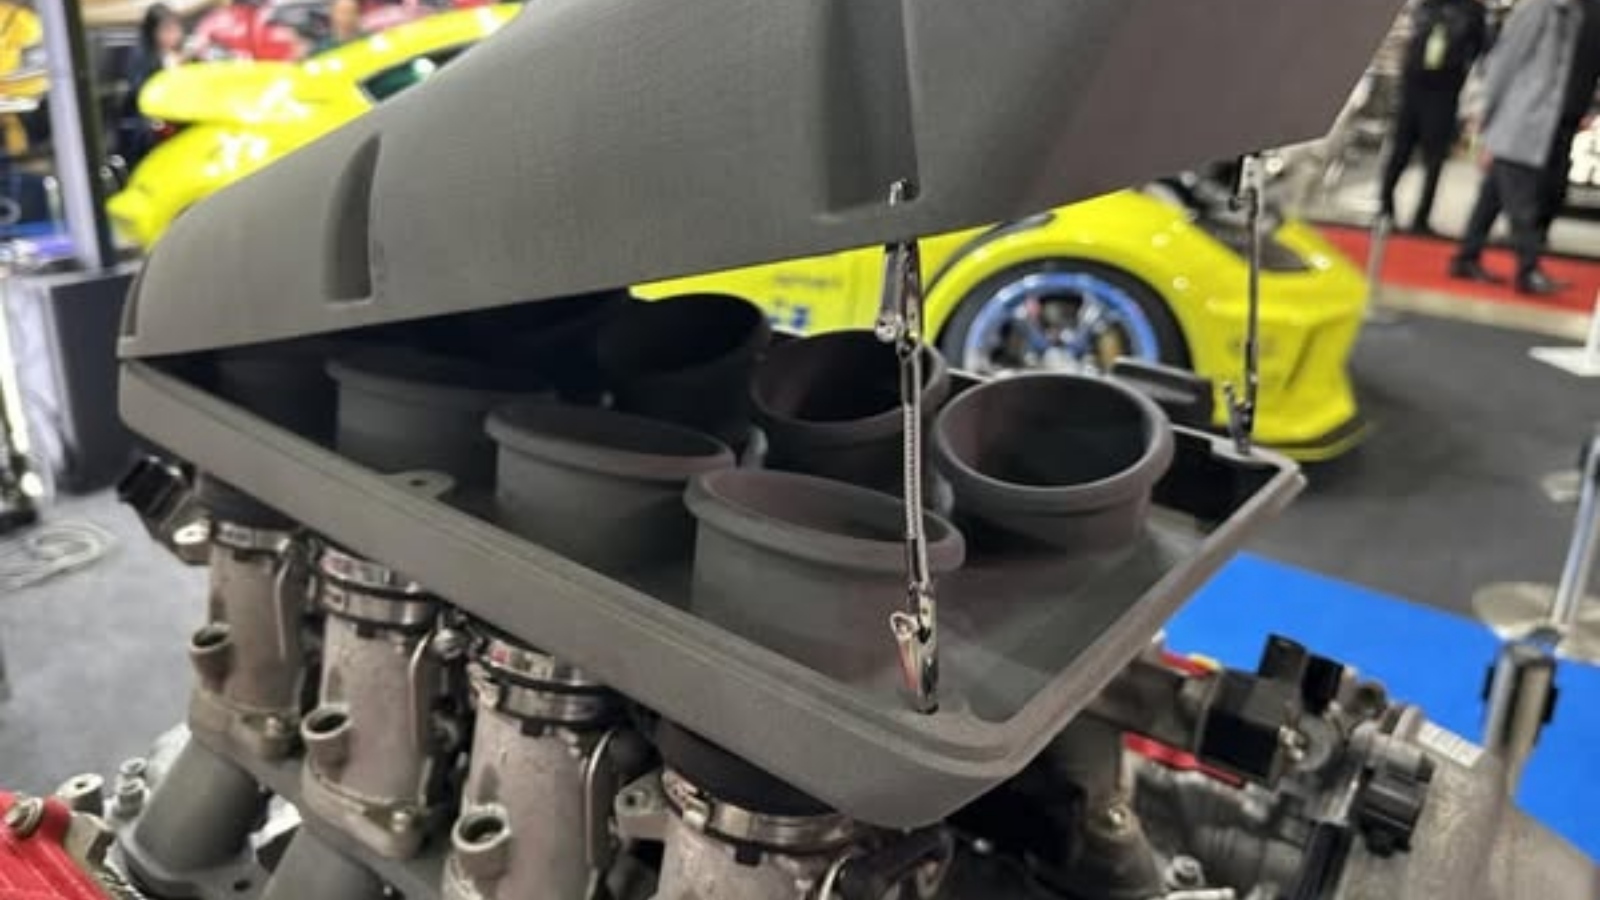
Andere toepassingen in de auto-industrie zijn onder meer de proefproductieafdeling van Dongfeng Motor, die een TPM3D S480 met PA12-GF30 gebruikt voor middenconsolepanelen en behuizingen voor elektrische verdeelstukken, en het 1.9 kg wegende V8-inlaatspruitstuk van DTM Racing Sport, waarbij gebruik wordt gemaakt van de mogelijkheid van SLS om complexe interne geometrieën in één print te produceren.
Medisch: AK Medical — Chirurgische geleiders met een foutmarge van 30% tot minder dan 5%
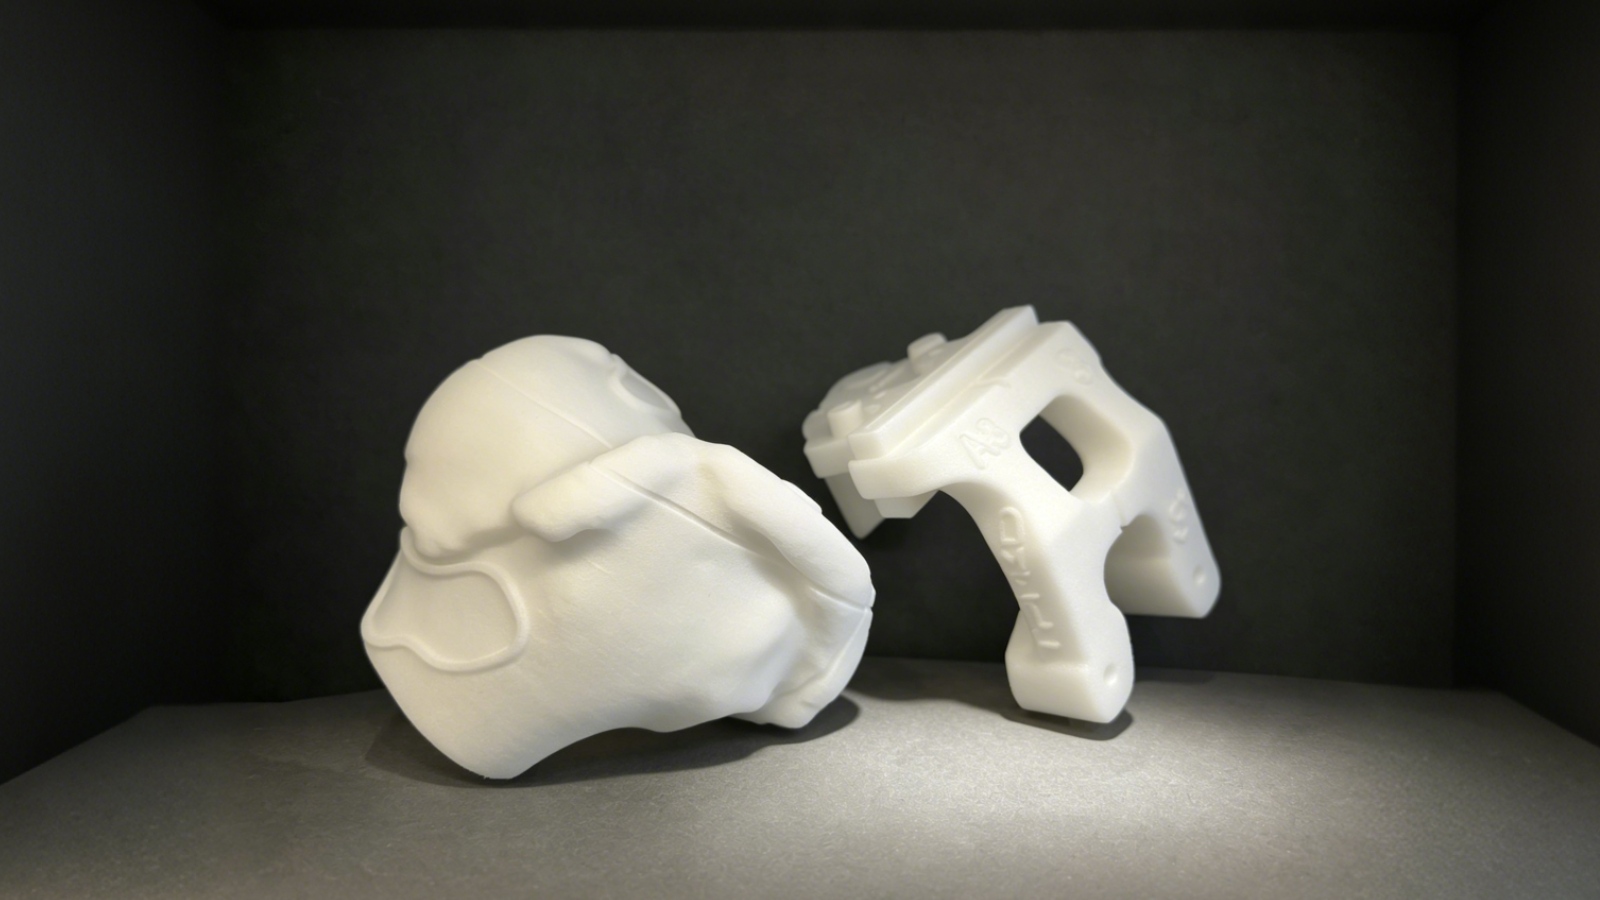
AK Medical heeft een TPM3D P360 SLS-systeem met PPS-nabewerkingsstation en biocompatibel PA12 ingezet om patiëntspecifieke orthopedische chirurgische geleiders te produceren. Bij gewrichtsvervangende ingrepen bereiken de met SLS geprinte geleiders een botpassing van minder dan een millimeter , waardoor afwijkingen in de uitlijning van de onderste ledematen van meer dan 3° worden teruggebracht van ongeveer 30% tot minder dan 5% . Ook het bloedverlies tijdens de operatie en de drainage na 24 uur werden significant verminderd (P<0.01).
Het systeem werkt onder CE-certificering en voldoet aan de stofexplosiebestendige (zone 22) normen, met geïntegreerde stikstofgeneratie voor schone productie van medische kwaliteit.
Medisch: Edser Labs — Digitale orthopedische inlegzolen op grote schaal
Edser Labs (Spanje), een fabrikant van orthopedische hulpmiddelen met bijna 30 jaar ervaring, heeft een TPM3D S600DL dual-lasersysteem met PP Pro- poeder in gebruik genomen voor de productie van op maat gemaakte orthopedische inlegzolen. De digitale workflow — voetscan via LiDAR → CAD-ontwerp → SLS-printen — heeft de printtijd per laag met bijna 50% verkort dankzij de dual-laser scanning.
Het PP Pro-materiaal maakt bijna 100% poederrecycling mogelijk dankzij een geoptimaliseerd zeef- en verversingssysteem. Edser verwacht dat uiteindelijk 90% van haar producten via additive manufacturing (3D-printing) zal worden vervaardigd.
3D-geprinte protheses: voordelen, materialen, toepassingen en praktijkvoorbeelden
Interne SLS versus uitbesteding
Als uw vraag naar prototypes sporadisch is (1-3 projecten per maand), is uitbesteding aan een SLS-servicebureau vaak kosteneffectiever: geen kapitaaluitgaven, geen poederbeheer, geen onderhoud.
Als uw vraag constant is (meer dan 10 prototypebouwprojecten per maand), wordt interne SLS-ontwikkeling economisch aantrekkelijk. Belangrijke aandachtspunten:
| Factor | Outsourcing (dienstverleningsbureau) | Interne SLS |
|---|---|---|
| Vooruitbetaling | $0 | Investering in apparatuur — TPM3D industriële systemen beginnen met compacte formaten. |
| Doorlooptijd | 3-7 werkdagen (inclusief verzending) | 1-3 werkdagen verwerkt. |
| Kosten per onderdeel | Serviceopslag | Materiaal + machinetijd |
| Ontwerpvertrouwelijkheid | Bestanden verlaten uw organisatie. | Volledig intern |
| Iteratiesnelheid | Beperkt door de doorlooptijd van het bureau | Onbeperkt — printen kan 's nachts |
| Materiële opties | Dat hangt af van de mogelijkheden van het bureau. | U bepaalt zelf de materiaalkeuze. |
Voor organisaties die een SLS-systeem in eigen huis overwegen, biedt TPM3D een breed scala aan producten, van het compacte professionele CF200 -systeem (200 × 200 × 320 mm, 30W fiberlaser, <1 m² voetafdruk, 220V plug-and-play) tot industriële systemen in het middensegment (S360/P360 van 360 × 360 × 600 mm) en grootschalige dual-laser productiesystemen (P550DL van 550 × 550 × 850 mm en S600DL van 600 × 600 × 800 mm).
Alle systemen ondersteunen de belangrijkste prototypingmaterialen — PA12, PA11, PA12-GF, PA12-CF, TPU en PP — waarbij de S320HT de mogelijkheden uitbreidt naar PEEK, PEKK en PPS bij bouwtemperaturen tot 350 °C.
Aan de slag met SLS-prototyping: een praktische checklist
Stap 1 — Definieer uw prototypingvereisten
- Welke materialen heb je nodig? (PA12 voor algemeen gebruik, PA11 voor buigzaamheid, TPU voor flexibele onderdelen, PEEK voor hoge temperaturen?)
- Wat is de grootste afmeting van een enkel onderdeel?
- Gebruikelijke batchgrootte per iteratie?
- Vereiste doorlooptijd?
Stap 2 — Kies je aanpak
- Intern of extern? (Gebruik de bovenstaande tabel als beslissingsleidraad)
- Indien intern geproduceerd: evalueer de beschikbare apparatuur op basis van het productievolume, het materiaalaanbod en de doorvoer.
- Bij uitbesteding: vraag proefonderdelen in uw beoogde materiaal aan bij 2-3 leveranciers.
Stap 3 — Bereid je eerste build voor
- Pas ontwerpprincipes toe in de CAD-fase: wanddikte ≥0.4 mm, gatdiameter ≥0.8 mm, speling ≥0.5 mm (assemblage uit één stuk) / ≥0.2 mm (assemblage uit meerdere delen).
- Exporteer STL met de juiste resolutie (koordtolerantie ≤0.05 mm)
- Importeer in Voxeldance Additive, oriënteer kritische oppervlakken voor optimale afwerking/sterkte, en nest de overige onderdelen automatisch.
- Snijd met een laagdikte van 0.12 mm, verwerk het door de BP-machine en laad het op de printer.
Stap 4 — Valideren en herhalen
- Controleer de eerste exemplaren op maatnauwkeurigheid.
- Voer functionele tests uit in de beoogde omgeving.
- Documenteer procesparameters voor reproduceerbaarheid
- Verfijn het ontwerp op basis van testresultaten — dezelfde build kan meerdere varianten naast elkaar bevatten.
Veelgestelde Vragen / FAQ
V: Hoe nauwkeurig zijn SLS-prototypes?
A: De typische maatnauwkeurigheid is ±0.2 mm voor goed ontworpen onderdelen op gekalibreerde industriële apparatuur. Voor onderdelen met zeer nauwe toleranties (<0.2 mm) kan nabewerking of ontwerpcorrectie nodig zijn. De S480 van TPM3D behaalt scansnelheden van 21,000 mm/s met een laserpuntdiameter van 0.31 mm voor zeer nauwkeurige toepassingen.
V: Kunnen SLS-prototypes nabewerkt worden? A: Ja. PA12- en PA11-onderdelen die met SLS zijn vervaardigd, kunnen worden geboord, getapt, geruimd en CNC-afgewerkt. Dit is gebruikelijk wanneer specifieke contactoppervlakken nauwere toleranties vereisen dan met SLS alleen mogelijk is.
V: Hoe verhouden de kosten van SLS-onderdelen zich tot die van CNC-onderdelen bij projecten met een lage oplage?
A: SLS wordt kosteneffectief wanneer de geometrie complex is (ondersnijdingen, interne kanalen) of wanneer meerdere onderdelen in één printproces kunnen worden genest. Voor eenvoudige prismatische onderdelen is CNC meestal goedkoper. Het break-evenpunt hangt af van de geometrie, niet alleen van de hoeveelheid. De overgang van het R&D-centrum van GAC van een uitbestede workflow naar een interne SLS-productie leverde een doorlooptijdverkorting van meer dan 70% op.
V: Kan SLS heldere of transparante onderdelen produceren? A: Nee. SLS PA12-onderdelen zijn van nature ondoorzichtig wit/gebroken wit. Ze kunnen zwart of in andere donkere kleuren worden geverfd, maar niet transparant worden gemaakt. Voor transparante prototypes kunt u SLA of PolyJet overwegen.