Apakah itu Prototaip Pantas SLS?
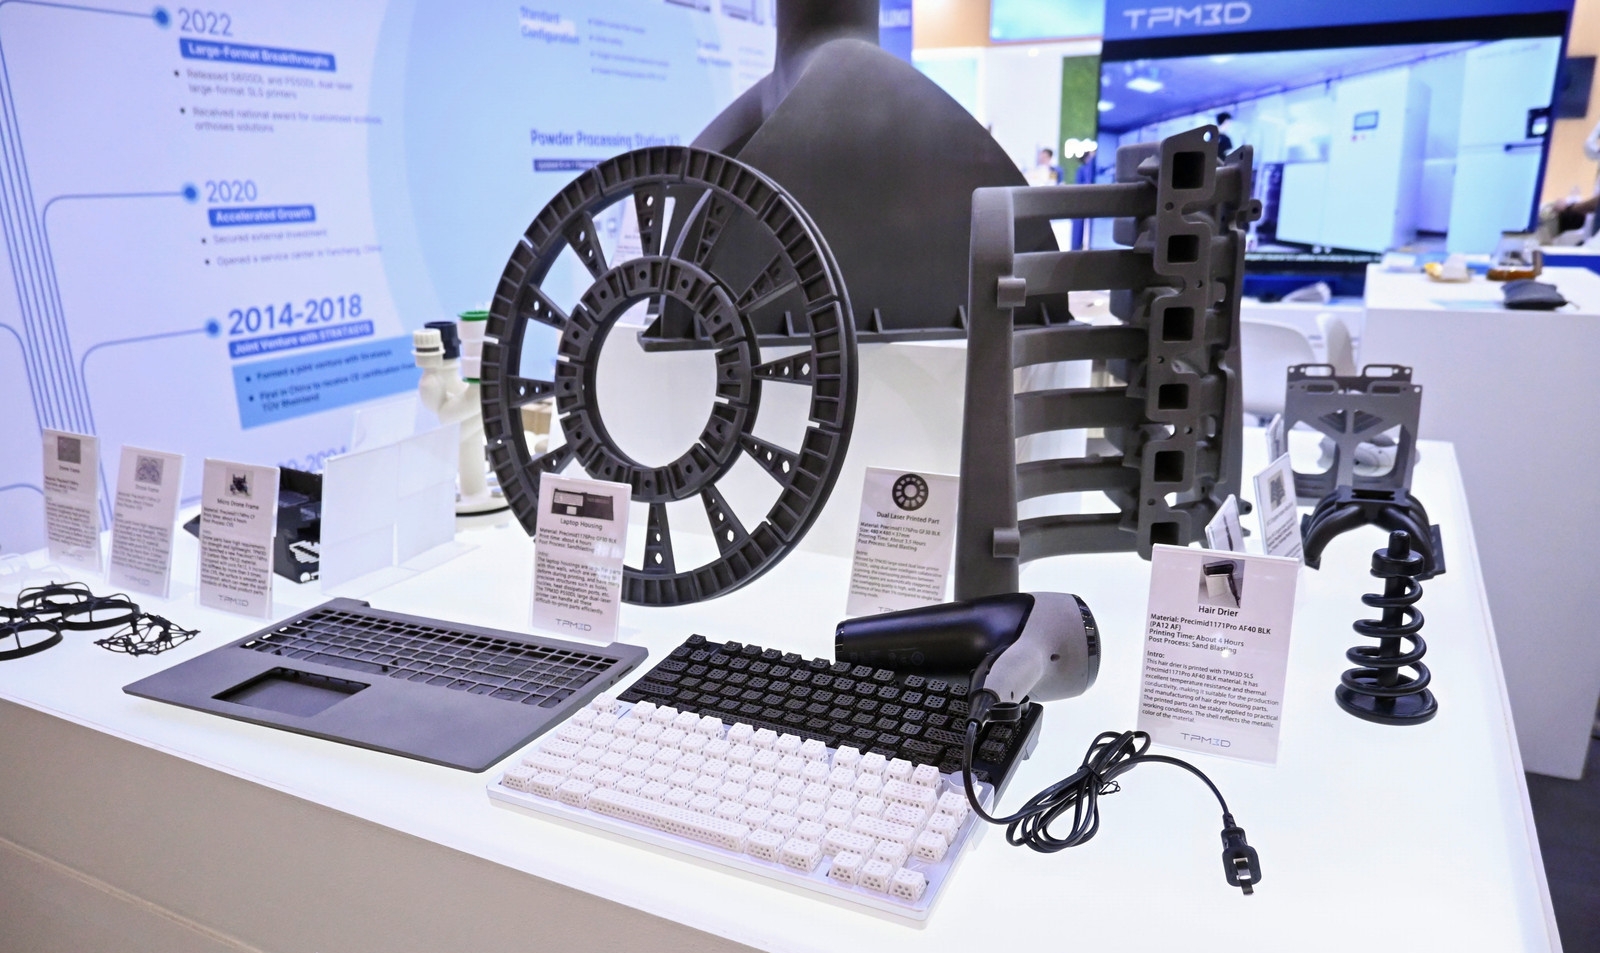
Sintering Laser Selektif (SLS) ialah proses pembuatan bahan tambahan yang menggunakan laser untuk menggabungkan serbuk polimer lapisan demi lapisan menjadi bahagian pepejal. Dalam prototaip pantas, SLS menawarkan sesuatu yang unik: prototaip yang bukan sahaja kelihatan betul — ia berfungsi dengan betul. Bahagian yang terhasil adalah padat, isotropik dan cukup tahan lama untuk ujian fungsian, bukan sekadar semakan visual.
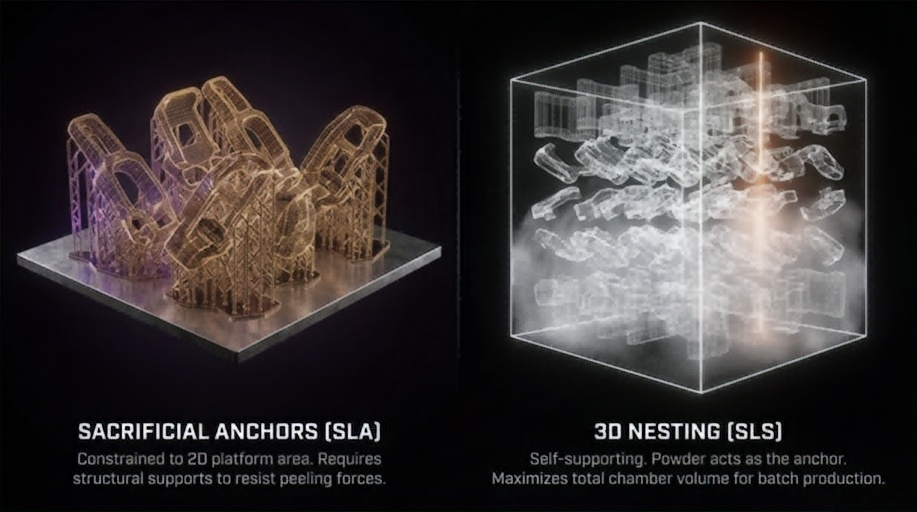
Tidak seperti kaedah pencetakan 3D lain yang menghasilkan ikatan antara lapisan yang lemah atau memerlukan struktur sokongan, SLS membina bahagian yang digantung di dalam lapisan serbuk. Ini bermakna:
- Tiada penyingkiran sokongan. Tiada tanda sokongan. Tiada kompromi reka bentuk untuk kebolehcetakan.
- Sifat mekanikal yang sepadan dengan paksi XY dan Z — penting untuk prototaip galas beban.
- Keupayaan untuk membungkus berbilang bahagian ke dalam satu binaan dan membiarkan serbuk mengendalikan geometri pelepasan.
Proses ini amat sesuai untuk bahan nilon (PA11, PA12) dan termoplastik kejuruteraan (TPU, PP, PPS, PEEK), menjadikannya jambatan praktikal antara konsep awal dan perkakasan pengeluaran.
Mengapa SLS untuk Prototaip Pantas?
1. Prototaip Fungsian dalam Bahan Pengeluaran
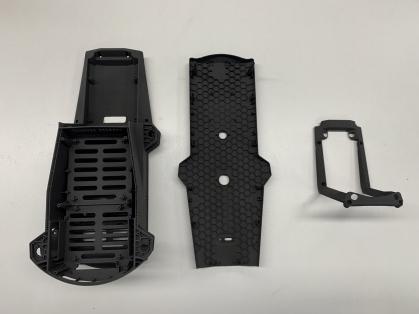
SLS tidak memerlukan "bahan prototaip" yang berasingan — anda membuat prototaip dalam serbuk PA12 atau PA11 yang sama yang akan digunakan oleh bahagian pengeluaran. Ini bermaksud kelakuan bahan, termasuk:
- Kekuatan tegangan: 46 MPa untuk PA12 (TPM3D Precimid1172Pro, mengikut ASTM D638)
- Pemanjangan pada waktu rehat: 8–17% untuk PA12 standard; gred kemuluran yang lebih tinggi tersedia
- Modulus lenturan: 1,280 MPa untuk PA12 (ASTM D790)
- Suhu pesongan haba: 180 °C pada 0.45 MPa untuk PA12 (ASTM D648)
- Rintangan kimia dan penyerapan lembapan yang rendah berbanding termoplastik FDM
...adalah sama antara prototaip dan bahagian pengeluaran. Tiada kejutan semasa peralihan.
* Semua nilai di atas adalah daripada lembaran data serbuk PA12 putih terang TPM3D Precimid1172Pro . Terdapat gred PA12 yang berbeza; sentiasa rujuk lembaran data yang diperakui bagi bahan tertentu.
2. Tiada Struktur Sokongan
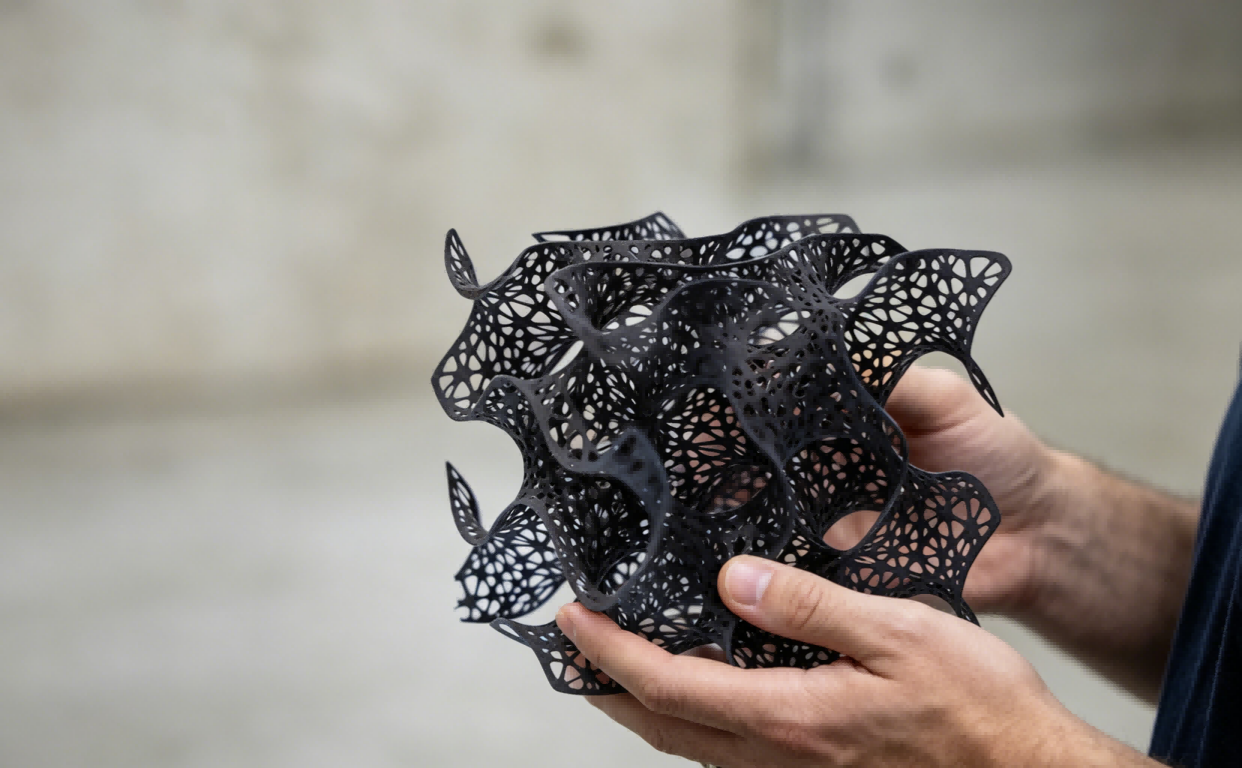
Oleh kerana serbuk yang tidak disinter secara fizikal menyokong gulungan dan rongga, SLS boleh menghasilkan:
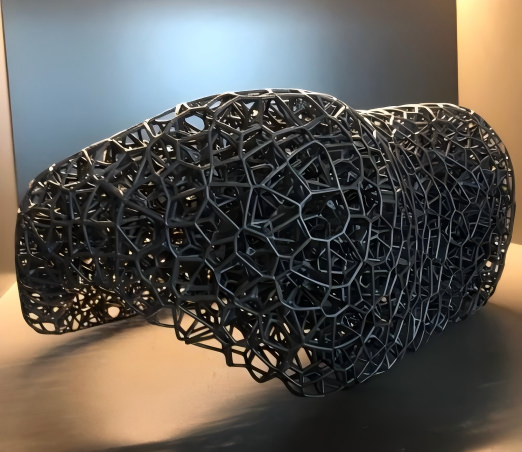
- Saluran dalaman dan struktur kekisi mustahil melalui kaedah subtraktif
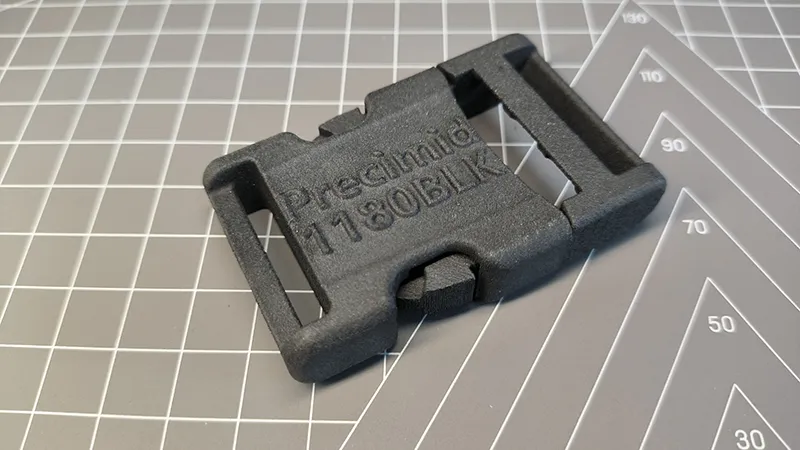
- Engsel hidup dan ciri-ciri snap-fit dicetak dalam keadaan dipasang
- Geometri organik kompleks tanpa parut sokongan
Kebebasan ini selalunya menghapuskan langkah pemasangan — satu bahagian SLS boleh menggantikan berbilang komponen yang dimesin CNC atau dibentuk suntikan.
3. Pengeluaran Kelompok dalam Satu Binaan
Satu ruang binaan SLS boleh mengandungi berpuluh-puluh reka bentuk prototaip yang berbeza secara serentak, selagi ia muat dalam jumlah binaan. Pencetak tidak membezakan antara satu bahagian dan banyak bahagian — masa laser ialah pemacu kos utama.
| Model TPM3D | Isipadu Binaan (X×Y×Z) | Laser |
|---|---|---|
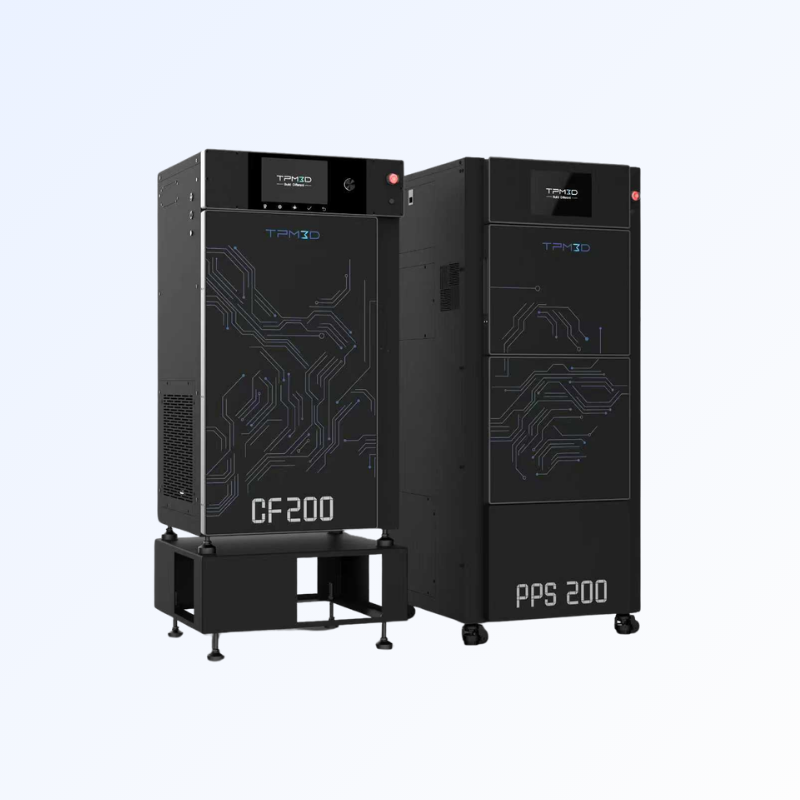
| CF200 (Profesional Kompak) | 200 200 × × 320 mm | Serat 30W |
| S260 (Pendidikan & Penyelidikan) | 260 260 × × 450 mm | 30W CO₂ |
| S320HT (Suhu Tinggi) | 320 × 320 × 380 mm (besar) / 250 × 250 × 380 mm (kecil) | 60W CO₂ |
| S360 / P360 (Perindustrian Julat Pertengahan) | 360 360 × × 600 mm | 60W CO₂ |
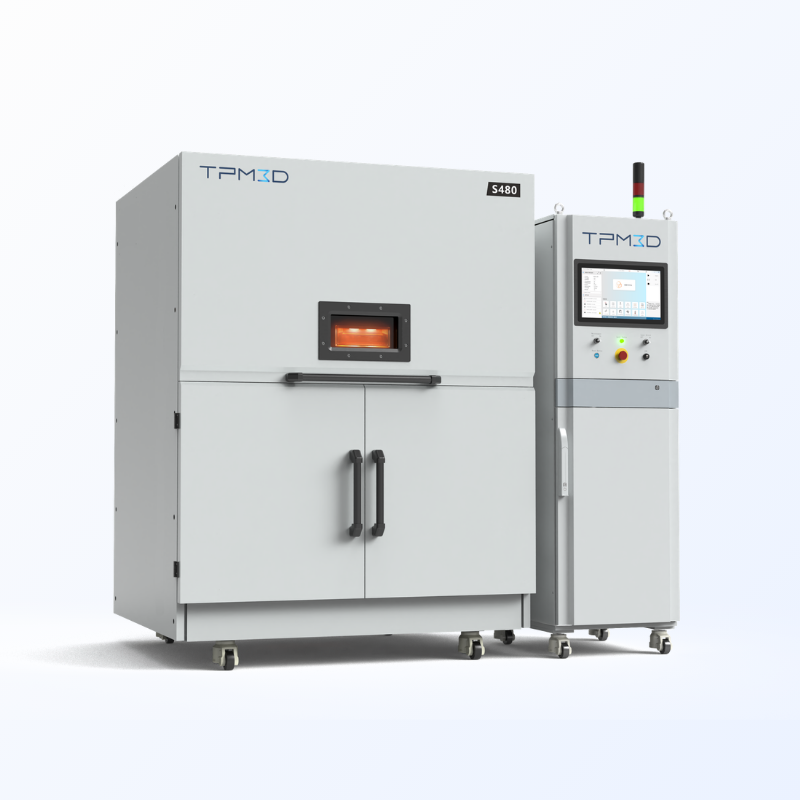
| S480 (Ketepatan Tinggi) | 480 480 × × 600 mm | 100W CO₂ |
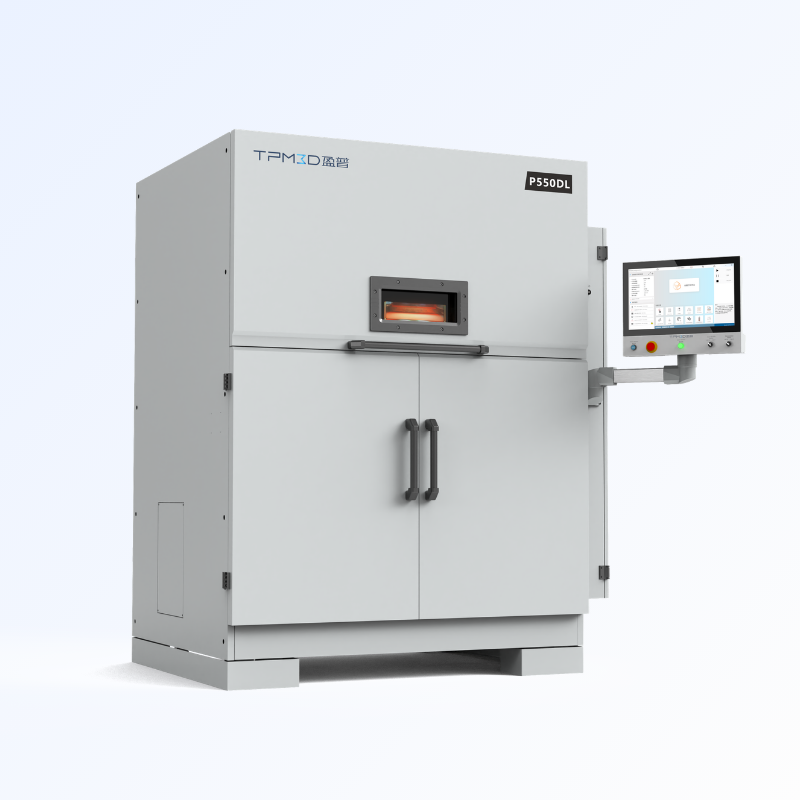
| P550DL (Dwi-Laser Format Besar) | 550 550 × × 850 mm | CO₂ 140W Berkembar |
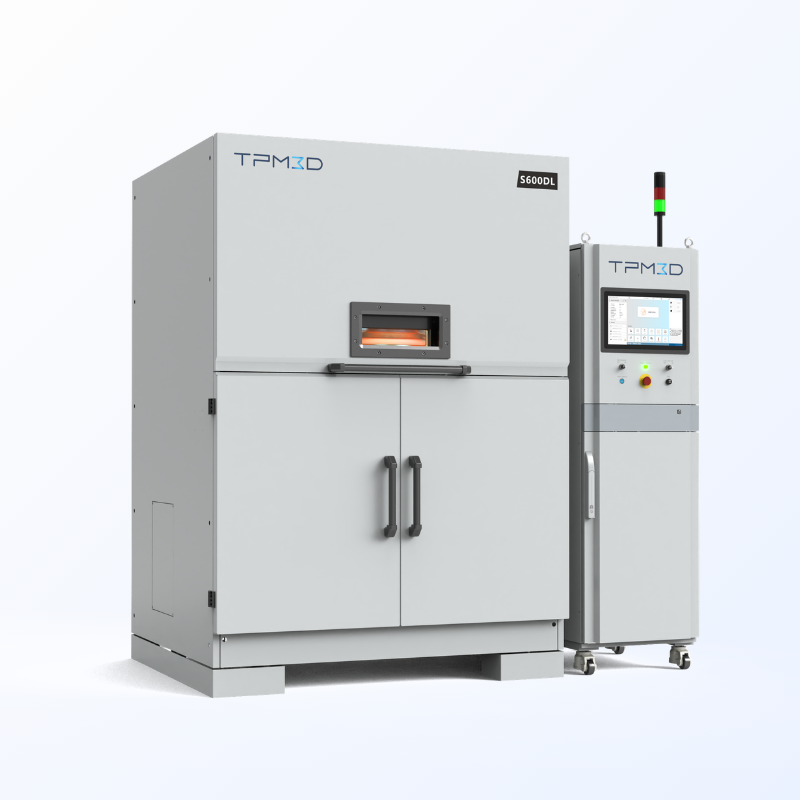
| S600DL (Dwi-Laser Format Besar) | 600 600 × × 800 mm | CO₂ 140W Berkembar |
Ini menjadikan SLS pilihan yang cekap apabila anda memerlukan berbilang lelaran reka bentuk atau sekumpulan kecil bahagian ujian — varian reka bentuk, kajian toleransi dan semakan kesesuaian semuanya boleh dijalankan dalam binaan yang sama.
4. Sifat Mekanikal Isotropik
Tidak seperti FDM (Pemodelan Pemendapan Berlakur), di mana kekuatan paksi Z boleh menjadi 50–70% daripada kekuatan XY disebabkan oleh had lekatan lapisan, SLS menghasilkan bahagian hampir isotropik. Proses gabungan lapisan serbuk menghasilkan ikatan antara lapisan yang konsisten, dengan anisotropi mekanikal biasanya di bawah 5%.
Mengapa ini penting untuk prototaip : apabila anda menguji pendakap galas beban atau penutup snap-fit, anda memerlukan prototaip untuk berfungsi secara konsisten tanpa mengira bagaimana ia diorientasikan semasa mencetak. SLS memberikannya.
Pencetak 3D Laser Fusion Katil Serbuk Plastik—Teknologi, Bahan & Pemilihan Mesin
Proses Prototaip Pantas SLS
Aliran kerja prototaip SLS yang tipikal pada sistem TPM3D, daripada reka bentuk hingga bahagian siap:
Persediaan Pra-Cetakan
1. Reka bentuk untuk SLS
Prinsip reka bentuk disyorkan untuk aplikasi pada peringkat CAD.
- Ketebalan dinding minimum: 0.4 mm
- Diameter lubang minimum: 0.8 mm, tertakluk kepada kedalaman lubang dan sama ada ia lubang tembus atau lubang buta
- Pelepasan untuk bahagian yang dipasang: ≥0.5 mm apabila mencetak pemasangan yang sepadan sebagai satu bahagian; ≥0.2 mm untuk bahagian yang dicetak secara berasingan dan dipasang selepas itu
- Rongga dalaman: reka bentuk dengan mengambil kira penyingkiran serbuk — termasuk lubang saliran atau laluan akses; isipadu berongga tertutup memerangkap serbuk yang tidak disinter dan sukar dibersihkan
- Overhang dan rentang yang tidak disokongSLS tidak memerlukan struktur sokongan, tetapi permukaan rata yang besar dan selari dengan platform binaan mungkin mengalami sedikit lengkungan — pertimbangkan untuk membuat ribbing atau mengorientasikan semula
2. Eksport STL dan Import ke Voxeldance
- Eksport STL (atau format CAD asli) daripada perisian reka bentuk anda
- Import ke dalam Voxeldance Additive untuk persediaan binaan
3. Orient Parts dan Auto-Nest
- Untuk bahagian yang mempunyai keperluan kualiti permukaan atau kekuatan tertentu: laraskan orientasi secara manual supaya permukaan kritikal diletakkan jauh dari platform binaan atau sejajar dengan paksi optimum
- Untuk semua bahagian lain: gunakan sarang automatik 3D Voxeldance untuk memaksimumkan penggunaan lapisan serbuk
4. Potong dan Eksport
- Tetapkan ketebalan lapisan — 0.12 mm ialah cadangan standard untuk prototaip berfungsi (lapisan nipis tersedia untuk bahagian yang terperinci, dengan kos masa cetakan yang lebih lama)
- Konfigurasikan parameter cetakan yang tinggal dan jalankan penghirisan
- Eksport fail hirisan
5. Perancangan Laluan Laser (BP)
- Import fail hirisan ke dalam perisian Build Processor (BP) untuk merancang strategi pengimbasan laser
- Eksport fail binaan akhir untuk pencetak
Printing
6. Cetak
- Muatkan fail binaan ke pencetak dan mulakan kerja
- Lapisan serbuk dipanaskan terlebih dahulu sehingga betul-betul di bawah takat lebur bahan
- Laser CO₂ (atau laser gentian pada CF200) mengimbas setiap keratan rentas secara selektif; platform binaan diturunkan sebanyak satu lapisan ketebalan, serbuk segar disalut semula dan kitaran berulang.
- Kelajuan binaan biasa: 10–25 mm/jam (menegak), bergantung pada ketumpatan bahagian dan pembungkusan. S480 mencapai kelajuan pengimbasan sehingga 21,000 mm/s; P550DL menggunakan laser dwi 140W untuk daya pemprosesan maksimum
7. Penyejukan Aktif
- Selepas pencetakan selesai, penyejukan aktif berjalan selama lebih kurang 3 jam (binaan setinggi penuh)
- Bahan suhu tinggi seperti PEEK memerlukan profil penyejukan terkawal untuk mengelakkan masalah meleding atau penghabluran
Pemprosesan Pasca
8. Pindahkan ke PPS — Penyejukan Semula Jadi dan Penyingkiran Serbuk
- Alihkan ruang binaan ke PPS (Stesen Pemprosesan Serbuk)
- Biarkan bahagian-bahagian sejuk secara semula jadi di dalam kek serbuk
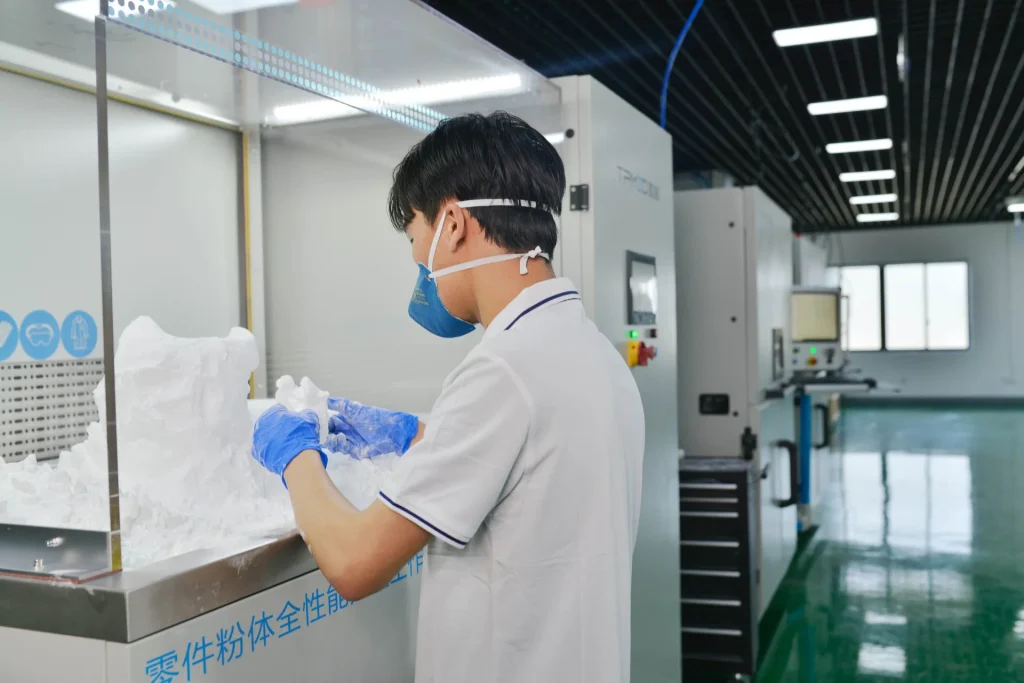
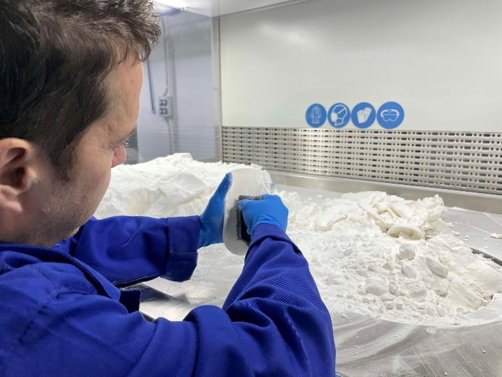
- Pecahkan bahagian dan buang serbuk longgar — PPS menggabungkan penyejukan, pemecahan, penapisan serbuk dan pencampuran ke dalam satu stesen
9. Letupan Pasir dan Kitar Semula Serbuk
- Bahagian semburan pasir untuk membuang serbuk permukaan sisa dan mencapai kemasan matte yang seragam
- Tapis, campurkan dan segarkan serbuk yang tidak disinter melalui PPS untuk digunakan semula
Sekilas Pandang Bahan Prototaip SLS
Pilihan bahan mengubah apa yang anda boleh uji dengan prototaip. Semua nilai di bawah adalah daripada helaian data bahan TPM3D Precimid:
| Bahan | Sifat Utama (Helaian Data TPM3D) | terbaik Untuk | Tidak Disyorkan Untuk |
|---|---|---|---|
| PA12 (Precimid1172Pro) | Tegangan 46 MPa (ASTM D638); pemanjangan 8–17%; modulus lenturan 1,280 MPa (ASTM D790); HDT 180 °C @0.45 MPa (ASTM D648) | Prototaip berfungsi umum; kandang; pendakap; pengikat snap; engsel hidup | Persekitaran suhu tinggi (>150 °C berterusan) |
| PA11 | Pemanjangan yang lebih tinggi daripada PA12; rintangan hentaman yang lebih baik; penyerapan lembapan yang lebih rendah | Komponen fleksibel; saluran; bahagian yang tertakluk kepada hentaman berulang | Aplikasi struktur kekakuan tinggi |
| PA12-GF30 (Precimid1176Pro GF30 BLK) | Tegangan 41.7 MPa; modulus lenturan 2,340 MPa (ISO 178); HDT 168 °C @0.45 MPa; 30% isian gentian kaca | Perumah tegar; jig dan lekapan; komponen yang stabil secara terma | Bahagian yang memerlukan rintangan hentaman yang tinggi |
| PA12-CF (Precimid1174Pro CF) | Tegangan 88 MPa; kekuatan lenturan 135 MPa; modulus tegangan 9,000 MPa; 30% isian gentian karbon | Kerangka dron; bahagian struktur berkekakuan tinggi; komponen aeroangkasa ringan | Aplikasi sensitif kos |
| TPU (Precimid1130 88A) | Pantai A 88–90; pemanjangan 270%; rintangan lantunan dan lelasan yang sangat baik | Pengedap; gasket; penutup pelindung; komponen kasut; saluran fleksibel | Bahagian tegar yang menanggung beban |
| PP (TPM3D PP Pro) | Ketumpatan 0.80 g/cm³; penyerapan air yang rendah; rintangan kimia dan keletihan yang sangat baik | Bekas bendalir; engsel hidup; bahagian tahan kimia | Aplikasi suhu tinggi atau kekakuan tinggi |
| PEEK (TPM3D PEEK IND) | Tegangan 80 MPa (ASTM D638); HDT 294 °C @0.45 MPa (ASTM D648); modulus lenturan 4,000 MPa (ASTM D790); ketumpatan 1.13 g/cm³ | Komponen enjin aeroangkasa; prototaip berfungsi suhu tinggi; bahagian struktur | Aplikasi sensitif kos (premium harga bahan) |
Semua nilai adalah daripada lembaran data bahan TPM3D Precimid berdasarkan ujian piawai ASTM/ISO. Nilai sebenar mungkin berbeza dengan parameter pemprosesan dan geometri bahagian. Sentiasa sahkan dengan ujian anda sendiri untuk aplikasi kritikal.
Kaedah SLS vs Prototaip Tradisional
| kriteria | SLS (Nilon) | CNC Machining | Acuan Suntikan (Alat Lembut) | FDM |
|---|---|---|---|---|
| Masa utama (5 bahagian) | 2–4 hari | 5–10 hari | 2-4 minggu | 1–3 hari |
| Kos sebahagian (kelompok kecil) | Sederhana | Tinggi (buruh + persediaan setiap bahagian) | Bayaran pendahuluan yang tinggi + kos seunit yang rendah | Rendah–sederhana |
| Kebebasan geometri | Hampir tidak terhad (saluran dalaman, kekisi, potongan bawah) | Terhad oleh akses alat | Terhad oleh sudut draf dan lontaran | Sederhana (sokongan diperlukan untuk overhang) |
| Isotropi mekanikal | Hampir isotropik (variasi <5%) | Isotropik secara semula jadi | Isotropic | Anisotropik (paksi-Z 50–70% daripada XY) |
| Kemasan permukaan (sebagaimana yang telah dibina) | Kusam, sedikit berbutir (Ra 8–12 μm) | Dimesin (Ra 1–3 μm) | Bergantung pada kemasan acuan | Garisan lapisan yang boleh dilihat (Ra 10–25 μm) |
| Pilihan bahan | PA12, PA11, PA12-GF, PA12-CF, TPU, PP, PEEK | Logam, plastik kejuruteraan | Kebanyakan termoplastik | ABS, PLA, PETG, PC, ULTEM |
| scalability | Sederhana — binaan tunggal = berpuluh-puluh bahagian | Rendah — satu bahagian pada satu masa setiap gelendong | Tinggi — beribu-ribu bahagian setiap acuan | Rendah — satu bahagian pada satu masa bagi setiap extruder |
Apabila SLS adalah Pilihan yang Tepat:
- Anda memerlukan prototaip berfungsi dalam nilon gred kejuruteraan
- Reka bentuk anda mempunyai geometri dalaman yang kompleks atau potongan bawah
- Anda ingin menguji kelakuan mekanikal (kekuatan, padanan pantas, keletihan) bukan sekadar penampilan visual
- Anda memerlukan prototaip dalam bahan yang sama seperti bahagian pengeluaran akhirnya
- Anda sedang membuat iterasi dengan pantas dan memerlukan pemulihan pada hari berikutnya — seperti yang ditunjukkan oleh kitaran 4 hari Pusat R&D GAC (lihat kajian kes di bawah)
Apabila Kaedah Lain Mungkin Lebih Baik:
- Pergi CNC jika anda memerlukan toleransi yang ketat (±0.05 mm atau lebih baik), prototaip logam atau plastik kejuruteraan tertentu yang tidak terdapat dalam bentuk serbuk
- Pergi ke FDM jika anda memerlukan model visual tunggal, kos terendah atau ketersediaan bahan yang luas (contohnya, PEEK dalam bentuk filamen)
- Gunakan perkakas lembut jika anda yakin dengan reka bentuknya dan memerlukan 100+ bahagian untuk ujian lapangan
Aplikasi Prototaip SLS Dunia Sebenar
Kajian kes berikut adalah berdasarkan penggunaan pelanggan TPM3D yang diterbitkan dan keputusan yang dilaporkan secara terbuka.
Aeroangkasa & UAV: Kerangka Dron 6-Gram
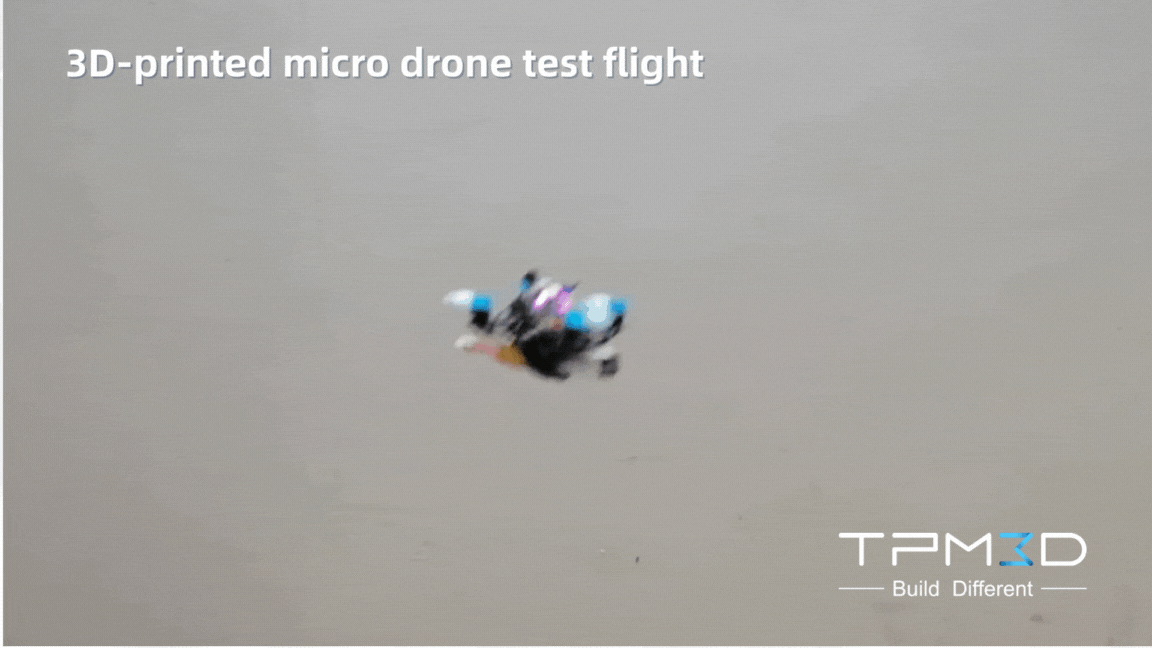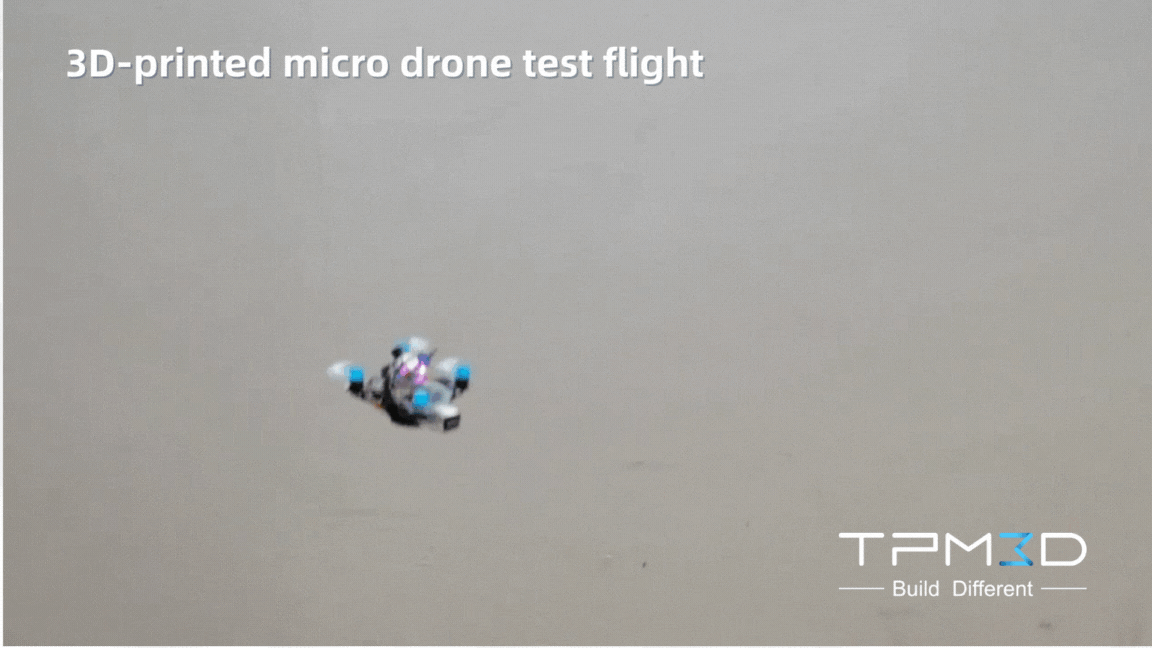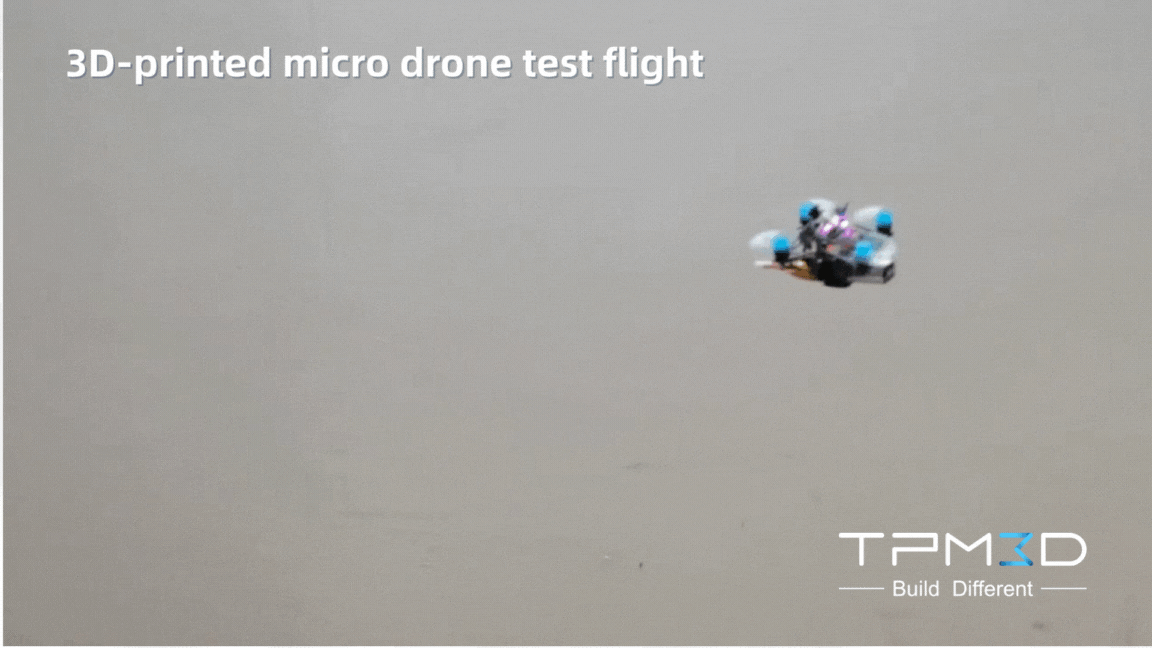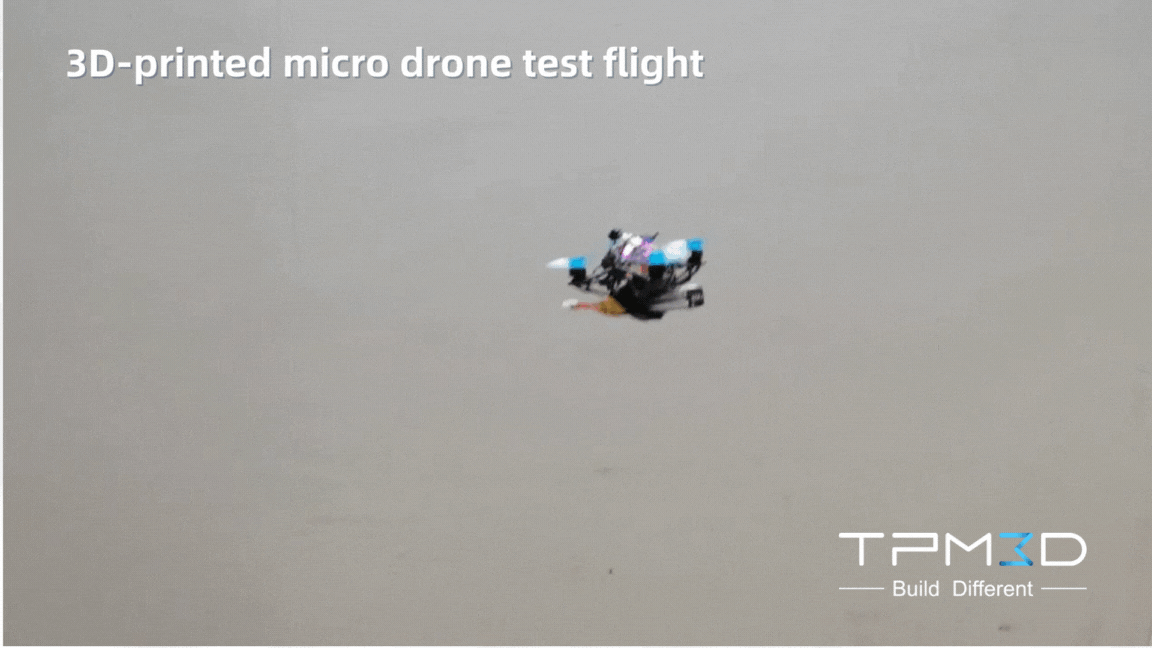
Apabila setiap gram penting, nilon gentian karbon SLS membolehkan struktur yang dioptimumkan untuk topologi menjadi mustahil untuk dimesin.
Bingkai mikro-UAV yang hanya berukuran 66 × 66 × 32.6 mm telah dicetak dalam satu bahagian pada sistem TPM3D SLS menggunakan Precimid1174Pro CF (30% PA12 yang diperkukuh gentian karbon). Hasilnya: bingkai seberat 6 gram (pesawat penuh: 35 g), dengan kekuatan tegangan mencapai 88 MPa — peningkatan 91% berbanding PA12 tulen. Sistem bahan yang sama lulus empat ujian pengesahan operasi: beban statik, kitaran haba (−20 hingga +60 °C), perisai elektromagnet dan penerbangan kebolehgerakan tinggi 8 m/s.
Sumber: Kajian kes TPM3D, Jun 2025.
Automotif: Pusat R&D GAC — Dari 2–3 Minggu hingga 4 Hari
Jabatan kejuruteraan prototaip Pusat R&D GAC sebelum ini bergantung pada aliran kerja penyumberan luar enam langkah untuk kemasan dalaman/luaran, pengurusan haba dan prototaip komponen rangkaian kuasa. Dengan membawa SLS secara dalaman dengan sistem TPM3D P550DL dan serbuk Precimid1172Pro PA12 , mereka:
- Mengurangkan aliran kerja daripada 6 langkah ke 4 langkah
- Kurangkan masa pendahuluan daripada 2–3 minggu hingga sepantas 4 hari (pengurangan lebih 70%)
- Memperoleh kawalan penuh ke atas data reka bentuk sulit
- Bahagian yang disahkan merentasi empat kategori: penampilan, struktur, kesesuaian pemasangan dan ergonomik
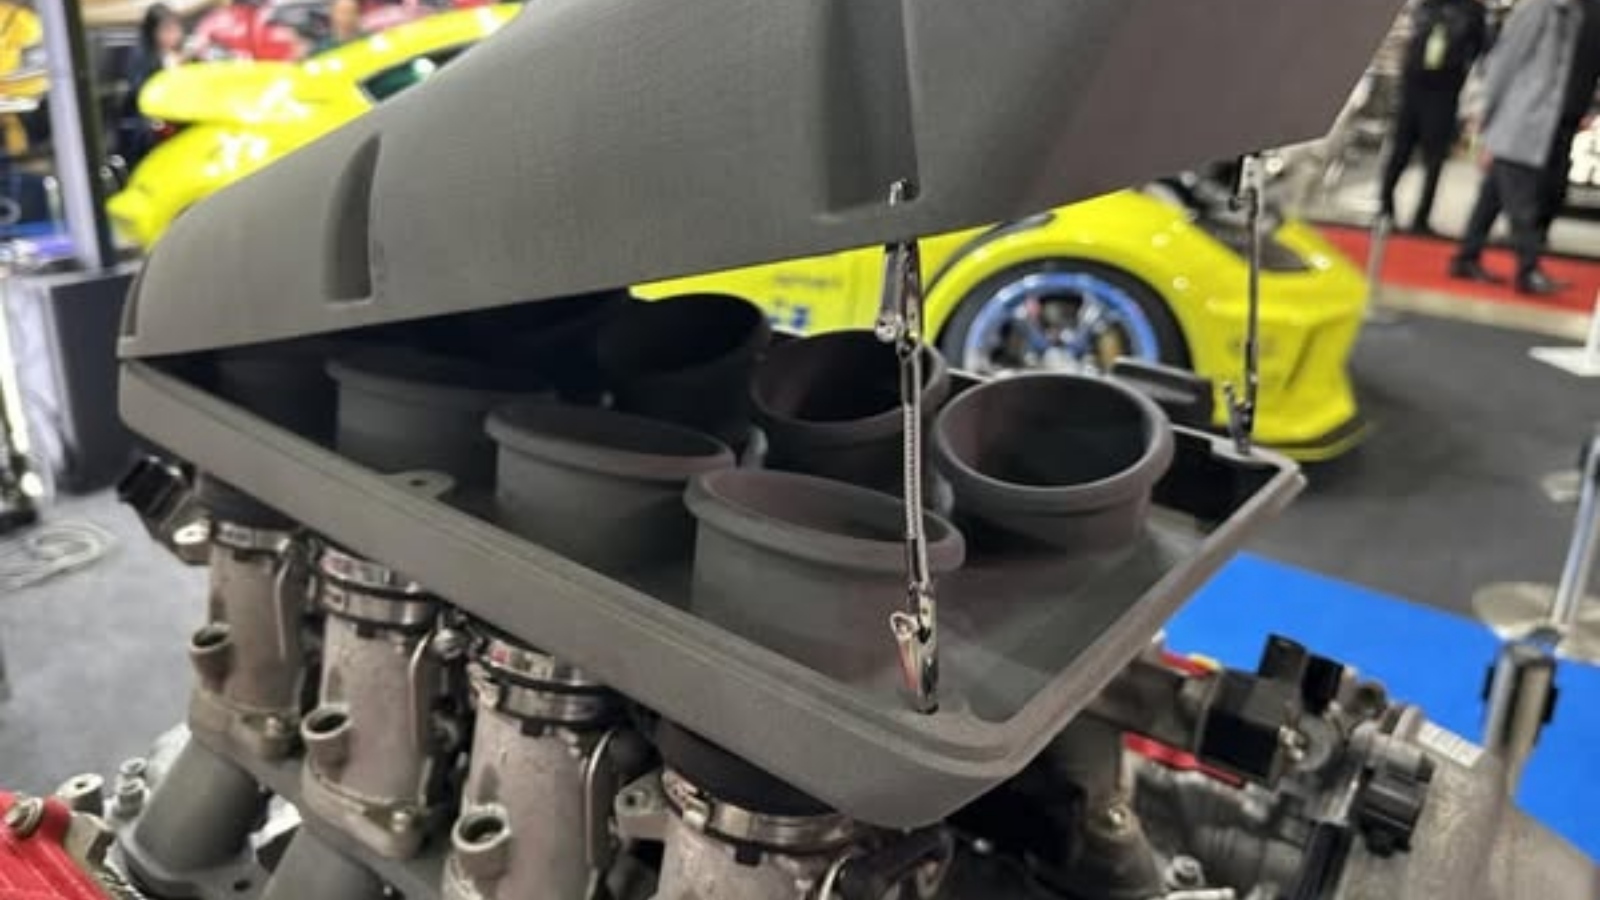
Penggunaan automotif tambahan termasuk jabatan pengeluaran percubaan Dongfeng Motor yang menggunakan TPM3D S480 dengan PA12-GF30 untuk panel konsol tengah dan perumah pengedaran elektrik, dan manifold pengambilan V8 1.9 kg DTM Racing Sport — memanfaatkan keupayaan SLS untuk menghasilkan geometri dalaman yang kompleks dalam satu cetakan.
Perubatan: AK Medical — Panduan Pembedahan daripada Ralat 30% kepada <5%
AK Medical menggunakan sistem TPM3D P360 SLS dengan stesen pemprosesan pasca PPS dan PA12 yang biokompatibel untuk menghasilkan panduan pembedahan ortopedik khusus pesakit. Dalam prosedur penggantian sendi, panduan bercetak SLS mencapai kesesuaian tulang sub-milimeter , mengurangkan sisihan penjajaran anggota bawah yang melebihi 3° daripada kira-kira 30% kepada di bawah 5% . Kehilangan darah intraoperatif dan saliran 24 jam juga berkurangan dengan ketara (P<0.01).
Sistem ini beroperasi di bawah pensijilan CE dan pematuhan kalis letupan habuk (Zon 22), dengan penjanaan nitrogen bersepadu untuk pengeluaran bersih gred perubatan.
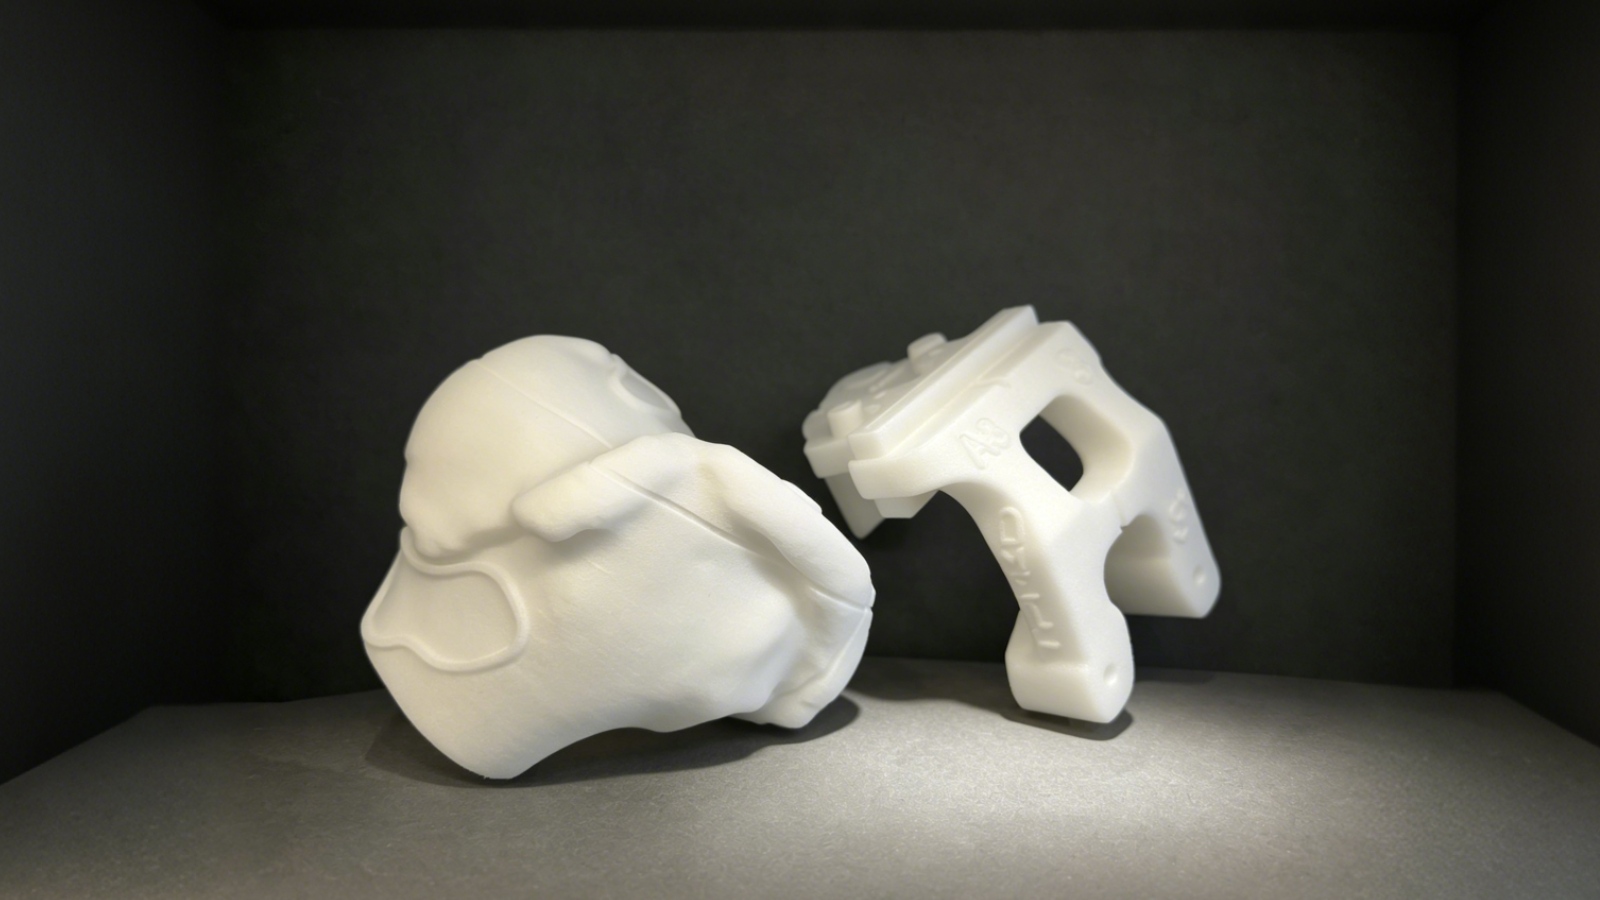
Perubatan: Edser Labs — Tapak Kaki Ortotik Digital pada Skala
Edser Labs (Sepanyol), sebuah pengeluar ortotik klinikal dengan hampir 30 tahun pengalaman, telah menggunakan sistem dwi-laser TPM3D S600DL dengan serbuk PP Pro untuk menghasilkan tapak ortotik tersuai. Aliran kerja digital — imbasan kaki melalui LiDAR → reka bentuk CAD → pencetakan SLS — telah mengurangkan masa cetakan satu lapisan hampir 50% melalui imbasan dwi-laser.
Bahan PP Pro menyokong kitar semula serbuk hampir 100% melalui sistem penapisan dan penyegaran yang dioptimumkan. Edser mengunjurkan bahawa 90% produknya akhirnya akan dihasilkan melalui pembuatan bahan tambahan.
Prostetik Percetakan 3D: Manfaat, Bahan, Aplikasi & Contoh Dunia Nyata
SLS Dalaman vs Penyumberan Luar
Jika permintaan prototaip anda sporadis (1–3 projek/bulan), penyumberan luar kepada biro perkhidmatan SLS selalunya lebih berkesan kos — tiada perbelanjaan modal, tiada pengurusan serbuk, tiada penyelenggaraan.
Jika permintaan anda konsisten (10+ binaan prototaip/bulan), SLS dalaman menjadi menarik dari segi ekonomi. Pertimbangan utama:
| Faktor | Penyumberan Luar (Biro Perkhidmatan) | SLS Dalaman |
|---|---|---|
| Pelaburan pendahuluan | $0 | Pelaburan peralatan — Sistem perindustrian TPM3D bermula daripada format padat |
| Menyebabkan masa | 3–7 hari bekerja (termasuk penghantaran) | 1-3 hari perniagaan |
| Kos per bahagian | Penanda perkhidmatan | Bahan + masa mesin sahaja |
| Kerahsiaan reka bentuk | Fail meninggalkan organisasi anda | Sepenuhnya dalaman |
| Kelajuan iterasi | Terhad oleh pemulihan biro | Tidak terhad — cetak semalaman |
| Pilihan bahan | Bergantung pada keupayaan biro | Anda mengawal pemilihan bahan |
Bagi organisasi yang mempertimbangkan SLS dalaman, rangkaian produk TPM3D merangkumi sistem profesional padat CF200 (200 × 200 × 320 mm, laser gentian 30W, jejak <1 m², pasang dan guna 220V) hingga sistem perindustrian julat pertengahan (S360/P360 pada 360 × 360 × 600 mm) hingga sistem pengeluaran dwi-laser format besar (P550DL pada 550 × 550 × 850 mm dan S600DL pada 600 × 600 × 800 mm).
Semua sistem menyokong bahan prototaip teras — PA12, PA11, PA12-GF, PA12-CF, TPU dan PP — dengan S320HT yang melanjutkan keupayaan kepada PEEK, PEKK dan PPS pada suhu binaan sehingga 350 °C.
Bermula dengan Prototaip SLS: Senarai Semak Praktikal
Langkah 1 — Tentukan keperluan prototaip anda
- Bahan apa yang anda perlukan? (PA12 untuk kegunaan umum, PA11 untuk kemuluran, TPU untuk bahagian fleksibel, PEEK untuk suhu tinggi?)
- Apakah dimensi bahagian tunggal yang terbesar?
- Saiz kelompok biasa setiap lelaran?
- Masa pemulihan yang diperlukan?
Langkah 2 — Pilih pendekatan anda
- Dalaman atau penyumberan luar? (Gunakan jadual di atas sebagai panduan keputusan)
- Jika diuruskan sendiri: nilaikan pilihan peralatan berdasarkan jumlah binaan, julat bahan dan daya pemprosesan
- Jika penyumberan luar: minta bahagian sampel dalam bahan sasaran anda daripada 2–3 penyedia
Langkah 3 — Sediakan binaan pertama anda
- Gunakan prinsip reka bentuk pada peringkat CAD: ketebalan dinding ≥0.4 mm, diameter lubang ≥0.8 mm, jarak ≥0.5 mm (pemasangan satu bahagian) / ≥0.2 mm (pemasangan berasingan)
- Eksport STL pada resolusi yang sesuai (toleransi korda ≤0.05 mm)
- Import ke dalam Voxeldance Additive, orientasikan permukaan kritikal untuk kemasan/kekuatan optimum, sarangkan bahagian yang tinggal secara automatik
- Hiris pada ketebalan lapisan 0.12 mm, proses melalui BP, dan muatkan ke pencetak
Langkah 4 — Sahkan dan ulangi
- Periksa bahagian artikel pertama untuk ketepatan dimensi
- Menjalankan ujian fungsian dalam persekitaran yang dimaksudkan
- Dokumenkan parameter proses untuk kebolehulangan
- Reka bentuk berulang berdasarkan keputusan ujian — binaan yang sama boleh merangkumi berbilang varian bersebelahan
Soalan Lazim
S: Sejauh manakah ketepatan prototaip SLS?
A: Ketepatan dimensi biasa ialah ±0.2 mm untuk bahagian yang direka bentuk dengan baik pada peralatan perindustrian yang dikalibrasi. Ciri toleransi ketat (<0.2 mm) mungkin memerlukan pampasan pasca pemesinan atau reka bentuk. S480 TPM3D mencapai kelajuan pengimbasan 21,000 mm/s dengan saiz titik laser 0.31 mm untuk aplikasi ketepatan tinggi.
S: Bolehkah prototaip SLS dimesin semula? J: Ya. Bahagian PA12 dan PA11 SLS boleh digerudi, ditoreh, diratakan semula dan disiapkan dengan CNC. Ini adalah perkara biasa apabila permukaan padanan tertentu memerlukan toleransi yang lebih ketat daripada yang boleh dicapai oleh SLS sahaja.
S: Bagaimanakah kos alat ganti SLS berbanding CNC untuk projek volum rendah?
A: SLS menjadi kompetitif dari segi kos apabila geometri adalah kompleks (potongan bawah, saluran dalaman) atau apabila berbilang bahagian boleh digabungkan dalam satu binaan. Untuk bahagian prisma yang mudah, CNC biasanya lebih murah. Pulangan modal bergantung pada geometri, bukan hanya kuantiti. Peralihan Pusat R&D GAC daripada aliran kerja penyumberan luar kepada SLS dalaman memberikan pengurangan masa utama >70%.
S: Bolehkah SLS menghasilkan bahagian yang jernih atau lutsinar? J: Tidak. Bahagian SLS PA12 berwarna putih legap/putih pudar dalam keadaan semula jadi. Ia boleh dicelup hitam atau warna gelap lain, tetapi tidak boleh dijadikan lutsinar. Untuk prototaip lutsinar, pertimbangkan SLA atau PolyJet.