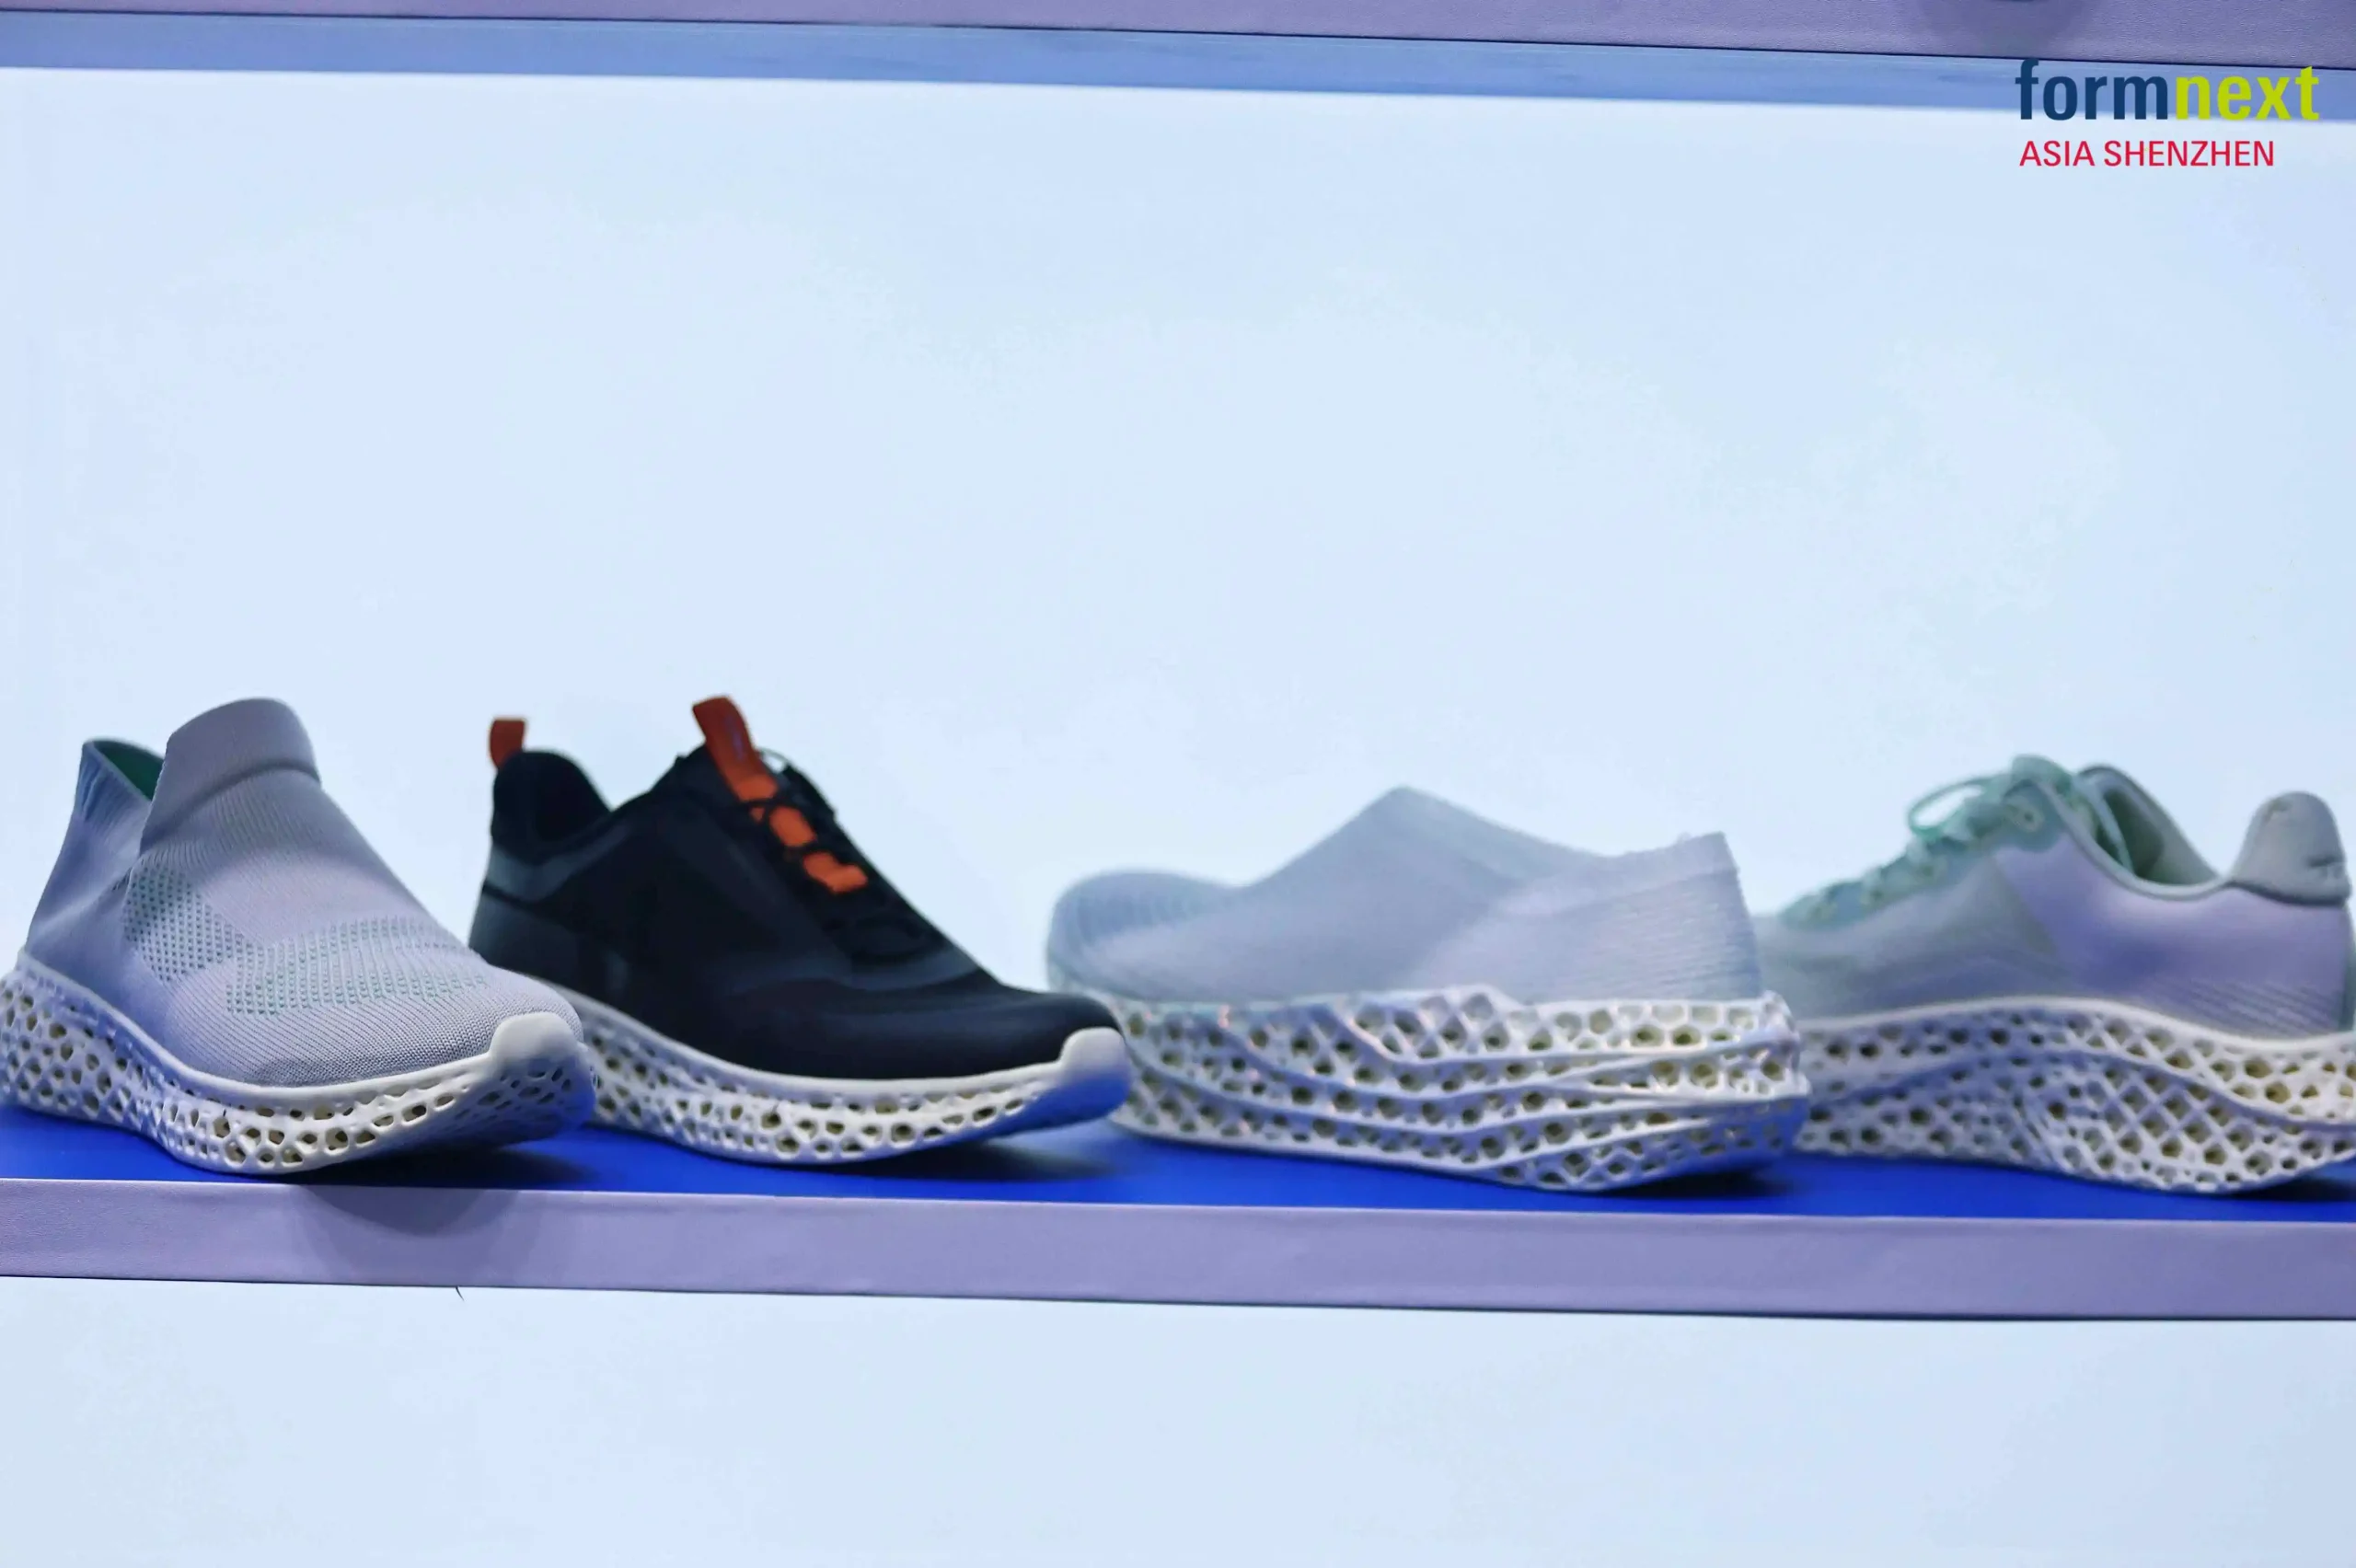
選択的レーザー焼結(SLS)は、レーザーを用いてポリマー粉末を層状に溶融させ、固体部品を成形する技術です。周囲の未焼結粉末が造形中の部品を支えるため、SLSは従来のような支持構造を必要としません。
これにより、メーカーはサポート材除去工程を追加することなく、複雑な形状、内部チャネル、相互に連結する部品、軽量構造、および機能的なプロトタイプを製造することが可能になります。
SLS方式の3Dプリンターは、研究室や製品開発向けの小型システムから、産業用バッチ生産向けの大型デュアルレーザープラットフォームまで、幅広い種類があります。最適な機種は、部品サイズ、材料要件、生産量、粉末処理能力、設備条件、および総所有コストによって異なります。
このガイドでは、TPM3Dのプロフェッショナル向け、産業用、大型フォーマット向け、高温対応のSLSシステムを、購入者にとって最も重要な購入基準に基づいて比較します。
簡潔にお答えします。TPM3DのSLSプリンターはどれを選べば良いでしょうか?
| 要件 | 推奨モデル |
|---|---|
| コンパクトな実験室またはオフィス用システム | CF250 |
| 中小規模の工業部品 | S260 |
| PEEK、PEKK、および高温材料 | S320HT |
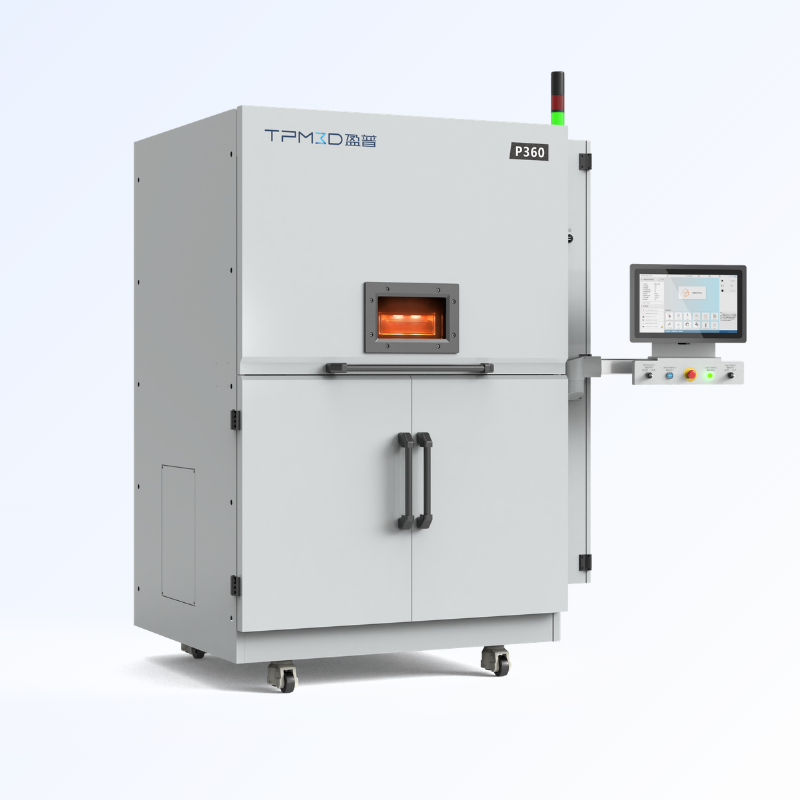
| 一般工業生産 | P360/S360またはS480 |
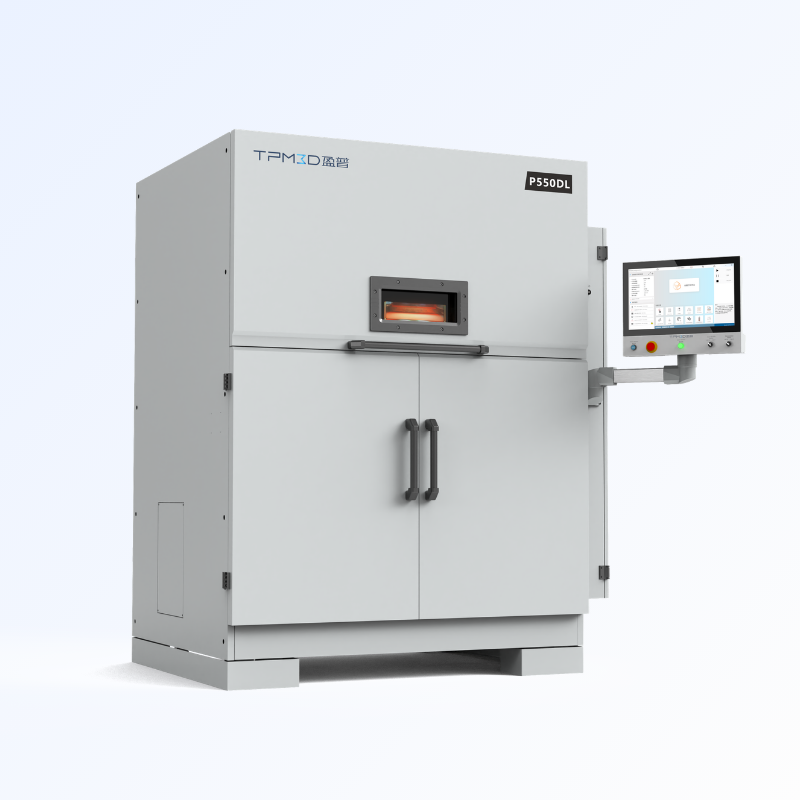
| 背の高い、高スループットの生産 | P550DL |
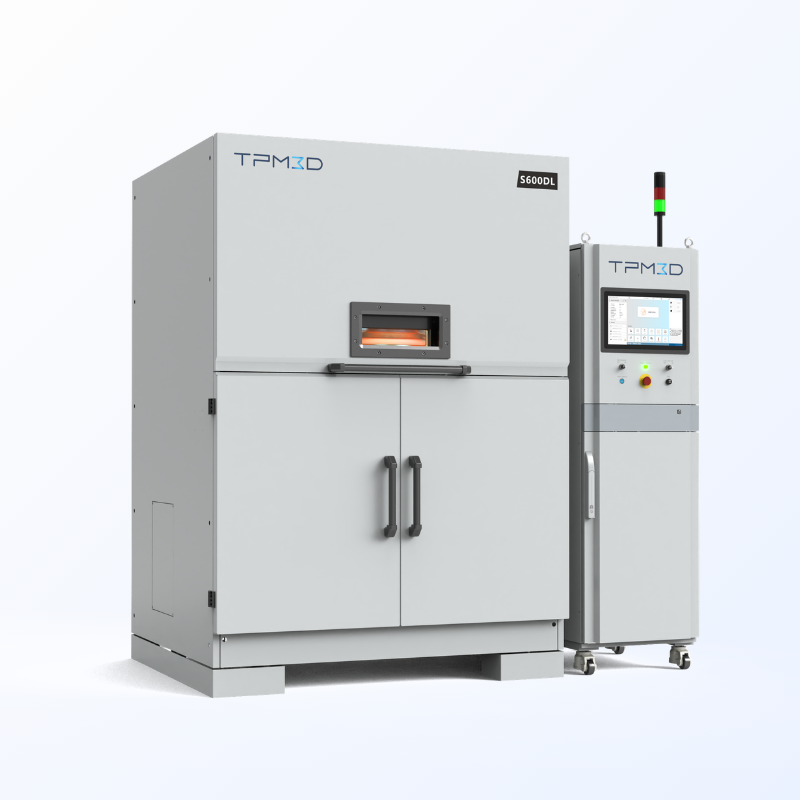
| ワイド、大型フォーマットのデュアルレーザー生産 | S600DL |
SLSプリンターを選ぶ際に注目すべき点
どの機械を選ぶかは、造形量、材料要件、スループットによって決まります。単相電源でコンパクトな卓上型が必要な場合は、CF250から始めてください。工業生産向けには、SシリーズはS260からデュアルレーザー搭載のS600DLまで幅広い構成を取り揃えています。PEEKやPEKKなどの高温材料が必要な場合は、S320HTを選択してください。
1.ビルドボリューム
最も直接的な制約は、機械が物理的に最大の部品を収容できるかどうかです。しかし、最大寸法だけが問題ではありません。造形チャンバーが大きいほど、複数の小さな部品を一度に造形できるため、印刷速度を変えずにスループットを向上させることができます。
確認事項:最大部品寸法、および小型部品をバッチ生産する予定があるかどうか。260mmチャンバーは、ほとんどのプロトタイプ製作や小型部品の生産に対応できます。自動車部品や航空宇宙部品など、300mmを超える部品を定期的にプリントする場合は、360mm以上のチャンバーが必要です。
2. レーザーの種類、出力、ビーム径
SLS方式の3Dプリンターは、CO₂レーザーまたはファイバーレーザーのいずれかを使用します。その違いは重要です。
- CO₂ レーザーほとんどのポリマーSLSの標準規格です。PA12、TPU、PA-GF、PA-CF、その他の一般的な材料に対応します。出力は30Wから140Wまで。出力が高いほど、層ごとの焼結速度が速くなります。ビーム径は0.22mm(S320HT)から0.42mm(S600DL)まで。ビーム径が小さいほど、より細かい形状を表現でき、ビーム径が大きいほど、より広い範囲を素早く処理できます。
- ファイバーレーザーTPM3DのCF250は30Wファイバーレーザーを使用しています。よりコンパクトで消費電力も少なく、卓上システムやオフィス環境に最適です。
シングルレーザー vs. デュアルレーザー:デュアルレーザーシステム(S600DL、P550DL)は、造形エリアを2つのレーザーに分割することで、大型造形時の印刷速度を実質的に2倍にします。スループットがボトルネックになっている場合は、導入する価値があります。

3. スキャン速度とビルド速度
関連性はあるものの、異なる2つの指標:
- 最大スキャン速度(mm/秒) ―レーザーが粉末層上を移動する速度。数値が大きいほど、特に大きな断面の場合、積層時間が短縮されます。
- 製造速度(mm/h または L/h) — 実際の垂直方向の造形速度は、再コーティング時間、層間の加熱および冷却時間を考慮した値です。ほとんどのTPM3D工業用造形機は10~25mm/hの速度を実現していますが、CF250は10~15mm/hの定格となっています。
スキャン速度が25,000 mm/sの機械が、8,000 mm/sの機械よりも自動的に3倍速く印刷できるわけではありません。ほとんどの造形において、真のボトルネックとなるのは再コーティングと熱管理です。
4. 層の厚さ
SLS方式の積層厚は調整可能で、通常は0.06~0.2mmです。積層が薄いほど表面は滑らかになりますが、印刷時間は長くなります。積層が厚いほど造形速度は速くなりますが、積層痕が目立ちます。ほとんどのTPM3D製プリンターでは、推奨される最適な厚さとして0.1~0.15mmがデフォルト設定されています。
5. チャンバー温度
標準的なSLS装置は、粉末床温度230℃、チャンバー温度160℃で動作し、PA12、PA11、TPU、ガラス繊維強化ナイロンの成形には十分です。PEEK、PEKK、その他の高性能ポリマーの成形には、高温対応装置(TPM3D社のS320HT:粉末床温度350℃、チャンバー温度300℃)が必要です。
確認すべき事項:現在の材料要件と今後のロードマップ。PEEKの使用を予定している場合は、後でアップグレードするよりも、今すぐに高温対応の機械を購入することをお勧めします。
6. 設備要件:電力、設置面積、重量
これらの要素によって、機械が設置場所やインフラに適合するかどうかが決まります。
- 出力: 卓上型CF250 220V単相電源で動作します。産業用機械には380V三相電源(通常32A)が必要です。
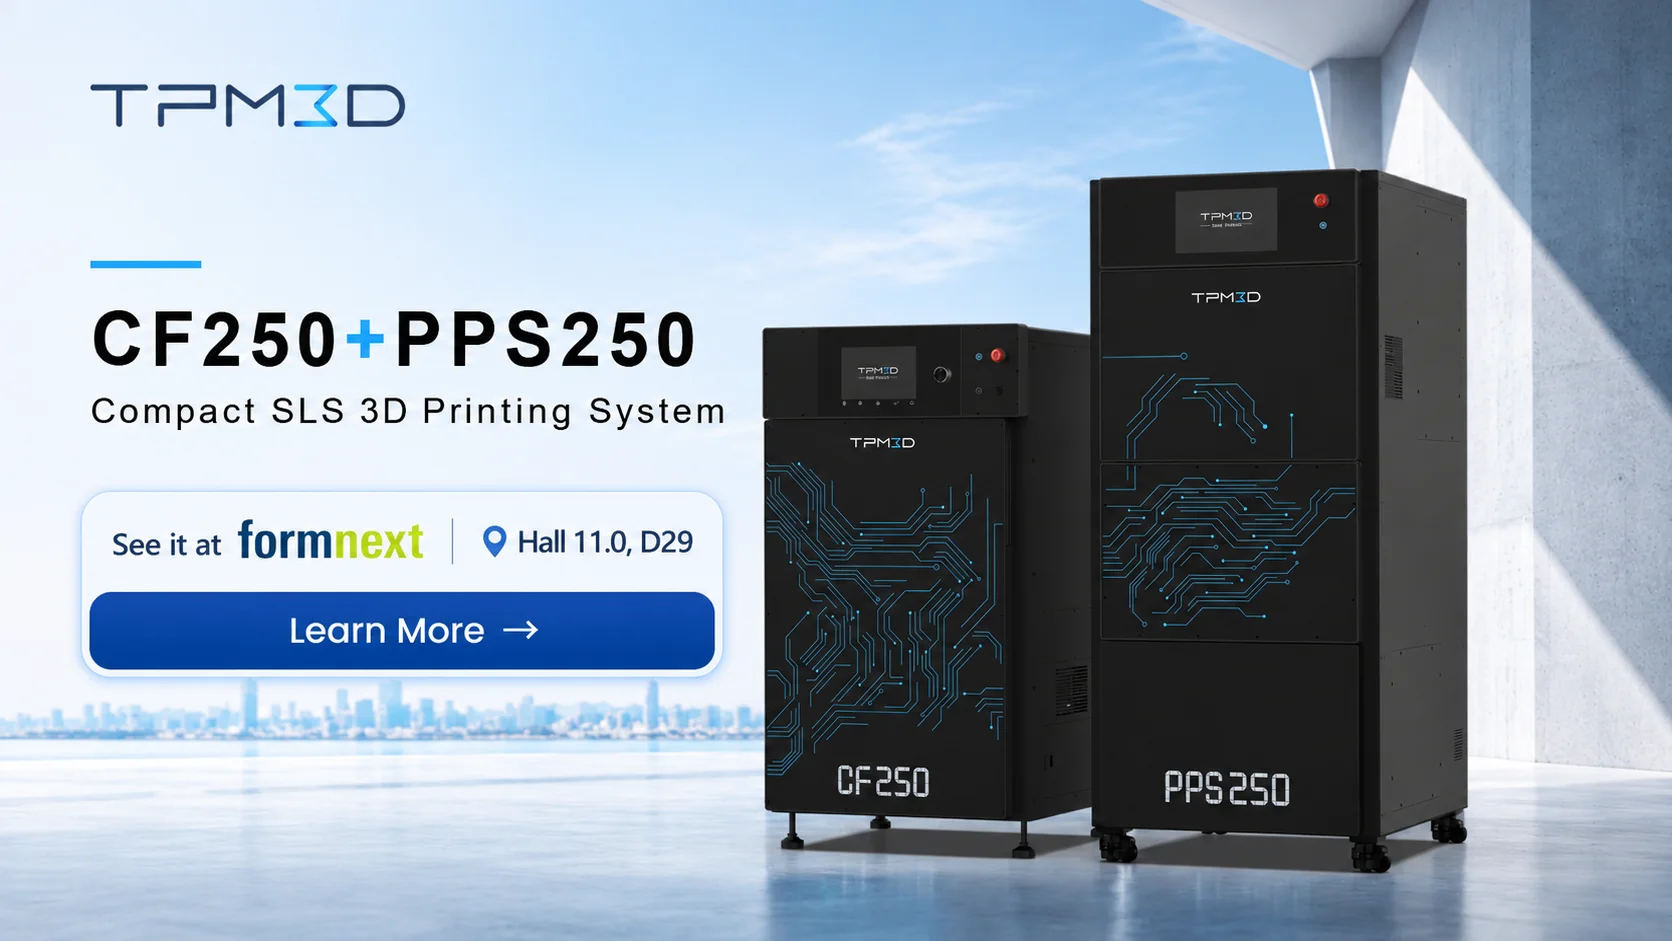
- フットプリント: CF250+PPS250 約1平方メートルを占めます。S260/S360は約1.7平方メートル、S600DLは約2.5平方メートルです。
- 重量 耐荷重は150kg(CF250)から1,750kg(S600DL)まで。床面荷重は重要です。産業機械は1階または補強された床面に設置する必要があります。
7. 材料能力
すべてのSLSプリンターがすべての素材に対応できるわけではありません。主な区分は以下のとおりです。
- 標準マシンPA12、PA11、TPU、PA-GF、PA-CF ― ほとんどの試作および生産ニーズに対応します。
- 高温機械PEEK、PEKK、その他300℃以上のチャンバー温度を必要とする高性能ポリマーに必要です。TPM3DのS320HTは、350℃の造形チャンバーを備え、この用途向けに特別に設計されています。
確認すべき事項:現在の材料要件と今後のロードマップ。PEEKの使用を予定している場合は、後でアップグレードするよりも、今すぐに高温対応の機械を購入することをお勧めします。

8. 粉体処理
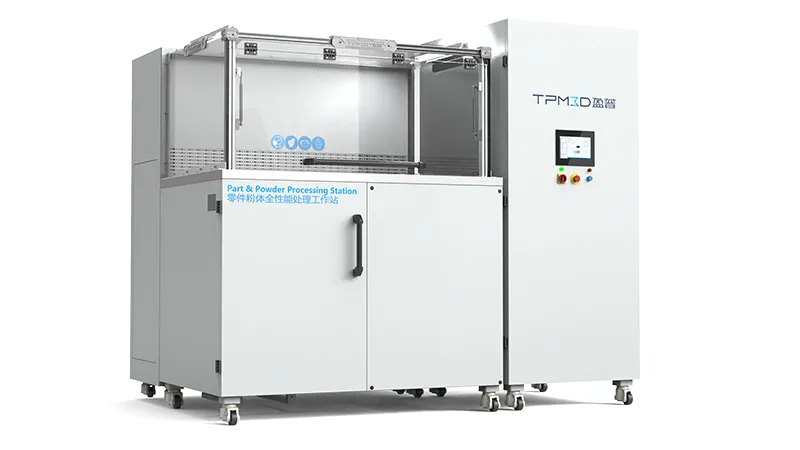
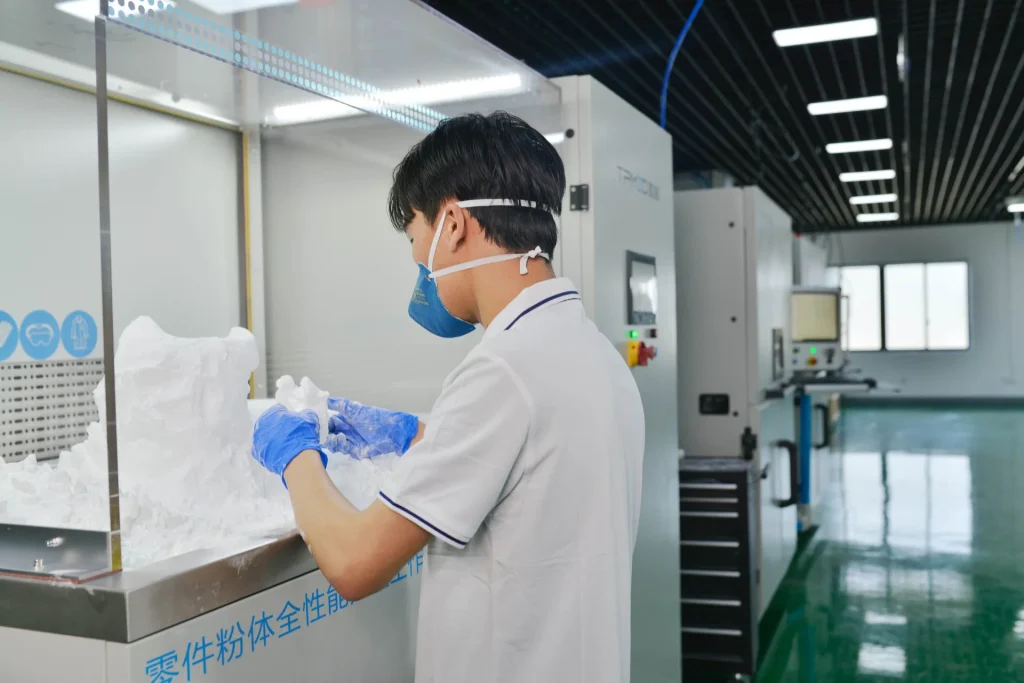
SLS方式では、プリントが完了したからといって終わりではありません。粉末ケーキから部品を取り出し、粉末を除去し、使用済みの粉末をふるいにかけて再利用する必要があります。一部のシステムには粉末処理機能が内蔵されていますが、他のシステムでは別途処理ステーションが必要です。TPM3Dの粉末処理ステーション(PPS)は、粉末除去とふるい分けを1つのユニットで行います。
確認すべき点:予算と設置スペースで粉体処理ステーションを設置できるかどうか、あるいはより統合されたソリューションが必要かどうか。

9. ソフトウェアとワークフローの統合
プリンターの造形準備ソフトウェアは、部品のネスト配置、印刷キューの管理、材料使用量の追跡といった作業をどれだけ効率的に行えるかを決定します。TPM3Dのプリンターには、部品の向き、ネスト配置、SLS方式のサポート材不要のスライス処理を行うソフトウェアであるVoxeldance Additiveが付属しています。
用途別:どのマシンがあなたのワークフローに最適か
コンパクト/研究開発/オフィス環境
CF250:250mm造形キューブ、ファイバーレーザー、220V単相電源。PPS250との組み合わせで設置面積は約1m²。設備変更なしで社内SLSを必要とする研究開発ラボや設計事務所向けに設計されています。最適な用途:プロトタイピング、材料試験、少量生産のナイロン部品。
エントリーレベルの工業部品 - 小型~中型部品
S260:造形サイズ260×260×450mm。TÜV CE + PL-e認証を取得した、Sシリーズの中で最もコンパクトな機種です。260mm以内のサイズで部品を造形するプロトタイプ製作や小ロット生産、および認証取得が重要な用途に最適です。
高温/特殊材料
S320HT:PEEK、PEKK、および高性能ポリマー専用設計。粉末床温度350℃、ビーム径0.22mmで微細な形状加工が可能。航空宇宙、医療用インプラント、石油・ガス、化学的に過酷な環境などに最適。PEEKが必要な用途には、この機種が最適です。
バランスの取れた生産力を誇る主力製品
P360 / S360 :同じ360 × 360 × 600mmの造形サイズと60W CO₂レーザーを搭載。両者の違いは以下のとおりです。
- S360 工業グレードのオプションです。TÜV CE認証、PL-e安全規格適合、重量1,300kg、設置面積1.7m²のコンパクト設計。認証要件を満たす、要求の厳しい生産現場向けに設計されています。
- P360 標準装備として窒素発生器とアクティブ冷却機能を内蔵し、対応材料範囲も拡大(PEEK、PPS、TPU、PP)し、380V/3P+N+PEで動作します。製造品質は量産グレードで、認証レベルはPL-dです。
- 最適な用途:サービスビューロー、パイロット生産ライン、大規模な試作を社内で行う製造業者
- 続きを読む: 四川銀世戴はTPM3D SLS技術でラピッドプロトタイピング事業をどのように拡大したか
大判、シングルレーザー
S480:480×480×600mm、100W CO₂レーザー搭載。360mmプラットフォームではサイズオーバーするものの、デュアルレーザーのスループットをまだ導入するほどではない部品やネスティングに最適です。大型の単体部品、中型部品の高密度ネスティングに最適です。
詳細はこちら:ドイツの積層造形サービスプロバイダーCirpがTPM3D S480産業用SLS 3Dプリンターで自動車生産を拡大
高スループット - デュアルレーザー
P550DL / S600DL:どちらも140WのCO₂レーザーを2基搭載し、造形エリアを分割しています。
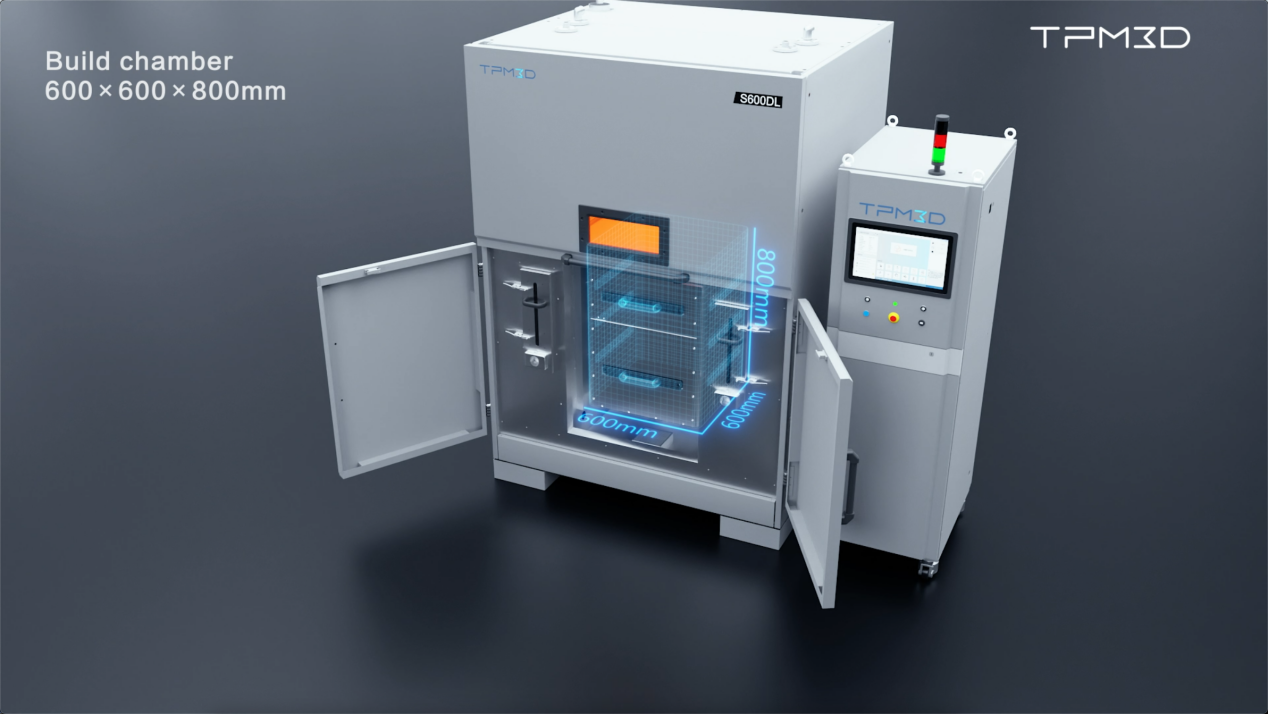
決定点 P550DL S600DL ボリュームを構築する 550 550××850 600 600××800 最大スキャン速度 22,000ミリメートル/秒 25,000ミリメートル/秒 ビーム径 20 mm 20 mm 認定 PL-d TÜV CE + PL-e N₂ / アクティブ冷却 統合型、標準 (TPM3Dに確認してください) 機械の設置面積 2.76㎡ 2.51㎡ P550DLは、シリーズ中で最も高いZ軸(850mm)と一体型N₂ガス供給システムを備えています。S600DLは、最大のXY軸設置面積(600×600mm)とTÜV CE認証を取得しています。加工対象物の高さ(P550DL)または幅広・奥行き(S600DL)に応じて、また、TÜV CE認証が業界にとって重要かどうかによって、最適な機種をお選びください。
TPM3D SLSプリンター製品ラインナップ:徹底的な技術比較
TPM3DのSLSプリンターは、Cシリーズ(コンパクト/卓上型)、Pシリーズ(生産型)、Sシリーズ(産業用)の3つの製品ラインに分かれています。ここでは、最も重要なパラメータに基づいて、それぞれの製品を比較してみましょう。
表1:製造およびレーザー仕様
| モデル | 造形サイズ(X×Y×Z、mm) | レーザ | 出力 | ビーム径(mm) | 最大スキャン速度(mm/秒) | ビルド速度 | 層厚(mm) |
|---|---|---|---|---|---|---|---|
| CF250 | 250 250××320 | ファイバ | 30W | - | - | 10〜15 mm / h | 0.1 |
| S260 | 260 260××450 | CO2 | 30W | 0.30 | 8,000 | 10~25 mm/時 | 0.06~0.2(推奨値:0.12) |
| S320HT | 320 320××380 | CO2 | 60W | 0.22 | 13,000 | 10~25 mm/時 | 0.06~0.2(推奨値:0.12) |
| P360 | 360 360××600 | CO2 | 60W | 0.25 | 15,000 | 10~25 mm/時 | 0.06~0.2(推奨値:0.12) |
| S360 | 360 360××600 | CO2 | 60W | 0.25 | 15,000 | 10~25 mm/時 | 0.06~0.2(推奨値:0.12) |
| S480 | 480 480××600 | CO2 | 100W | 0.31 | 21,000 | 10~25 mm/時 | 0.06~0.2(推奨値:0.12) |
| P550DL | 550 550××850 | CO₂ × 2 | 140W×2 | 0.40 | 22,000 | 10~25 mm/時 | 0.06~0.2(推奨値:0.15) |
| S600DL | 600 600××800 | CO₂ × 2 | 140W×2 | 0.42 | 25,000 | 10~25 mm/時 | 0.06~0.2(推奨値:0.15) |
この表の読み方:
- ビーム径 最小特徴解像度を決定します。S320HTの0.22mmビームは最も細かいディテールを実現し、S600DLの0.42mmビームはエリアカバー速度を優先します。
- スキャン速度 それだけではスループットは決まりません。再コーティング、加熱、冷却がサイクルタイムの大部分を占めます。S600DLの25,000 mm/sは上限値ですが、実際の造形速度は10~25 mm/hです。
- ビルド速度 縦軸(Z軸)の速度です。背の高い部分ほど、印刷物の長さも比例して長くなります。
表2:熱特性および物理的特性
| モデル | チャンバー温度(粉末/チャンバー、℃) | 機械寸法(メートル、長さ×幅×高さ) | 重量(kg) | 出力 | 平均消費電力(kW) | パウダーリコーター | アクティブ冷却 | 窒素発生装置 |
|---|---|---|---|---|---|---|---|---|
| CF250 | —² | 0.75 0.70××1.40 | 150 | 220V / 単相 / 50Hz | - | 両側からの上部給紙 | - | オプション |
| S260 | 230 / 160 | 1.32 1.28××2.08 | 1,150 | 380V / 3相 / 50~60Hz | 2 | シングルブレード | ✓ | Integrated |
| S320HT | 350 / 300 | 1.34 1.28××2.15 | 1,350 | 380V / 3相 / 50~60Hz | 5 | スマートデュアルブレード | ✓ | Integrated |
| P360 | 230 / 160 | 1.48 1.29××2.09 | 1,250 | 380V / 3P/N/PE / 32A / 50Hz | ~3 | 両面式、上部給紙式、ブレード | ✓ | Integrated |
| S360 | 230 / 160 | 1.32 1.28××2.09 | 1,300 | 380V / 3相 / 50~60Hz | 3 | シングルブレード | ✓ | Integrated |
| S480 | 230 / 160 | 1.60 1.48××2.09 | 1,450 | 380V / 3相 / 50~60Hz | 3.5 | シングルブレード | ✓ | Integrated |
| P550DL | 230 / 160 | 1.85 1.49××2.32 | 1,600 | 380V / 3P/N/PE / 32A / 50–60Hz | ~4 | 両面式、上部給紙式、ブレード | ✓ | Integrated |
| S600DL | 230 / 160 | 1.65 1.52××2.36 | 1,750 | 380V / 3相 / 50~60Hz | 4 | スマートデュアルブレード | ✓ | Integrated |
この表の読み方:
- チャンバー温度 明確な境界線はそこにある。350/300℃のS320HTは、PEEK/PEKKに対応できる唯一の装置である。他の装置はすべて230/160℃が上限となっている。
- 重量 設置に関する注意事項。1,000kgを超える機械は、1階への設置または構造上の評価が必要です。
- Sシリーズ (NAIST) と Pシリーズ 本船には窒素発生装置とアクティブ冷却システムが標準装備されています。
- 消費電力 予測可能なスケールになります: 単一の 30W レーザーの場合は約 2 kW → 60~100W の場合は 3~3.5 kW → デュアル 140W または高温の場合は 4~5 kW。
表3:機能とソフトウェア
| モデル | 対応素材 | ソフトウェア | 認定 | 電気安全 | 主な差別化要因 |
|---|---|---|---|---|---|
| CF250 | PA11、PA12、PA12 GF、TPU | ユーザーフレンドリーなソフトウェア³ | CE | - | コンパクトな卓上型、単相電源、設置面積1m² |
| S260 | PA12、PA11、TPU、PP、PA6X、PPS | Voxeldance Additive (TPM3D) | TÜV CE | PL-e | Sシリーズ最小の設置面積。エントリーレベルの産業用途向け。 |
| S320HT | PA12、PA11、TPU、PP、PA6X、PPS、PEEK、PEKK | Voxeldance Additive (TPM3D) | TÜV CE | PL-e | 高温対応機(350℃)のみ;PEEK/PEKK対応 |
| P360 | PA12、PA11、PPS、PEEK、TPU、PP | Voxeldance Additive (TPM3D) | - | PL-d | 窒素+アクティブ冷却を統合。S360よりも広い材料適用範囲。 |
| S360 | PA12、PA11、TPU、PP、PA6X、PPS | Voxeldance Additive (TPM3D) | TÜV CE | PL-e | TÜV認証取得済みの産業用主力製品。設置面積はわずか1.7m²。 |
| S480 | PA12、PA11、TPU、PP、PA6X、PPS | Voxeldance Additive (TPM3D) | TÜV CE | PL-e | 最大の単一レーザー造形容積;100Wレーザー |
| P550DL | PA11、PA12、PA6X、TPU、PP、CF充填、GF充填 | Voxeldance Additive (TPM3D) | - | PL-d | デュアル140Wレーザー+窒素ガス内蔵;最大Z軸高さ(850mm) |
| S600DL | PA12、PA11、TPU、PP、PA6X、PPS | Voxeldance Additive (TPM3D) | TÜV CE | PL-e | ラインナップの中で最大の造形サイズ。デュアル140Wレーザー搭載。 |
この表の読み方:
- TÜV CE + PL-e = ラインナップの中で最高レベルの安全認証レベル。Sシリーズは全モデルでこの認証を取得しています。PシリーズはPL-d(シングルチャンネル)を採用しており、CF250は基本的なCE認証を取得しています。
- PEEKはP360に分類されています。 製品ページにはPEEKが加工可能なポリマーとして記載されていますが、P360のチャンバー温度の上限は230℃です。量産グレードのPEEK部品には、350℃のチャンバーを備えたS320HTが適切な装置です。P360のPEEK対応という記載は、おそらく量産用途ではなく、実験用または小規模な加工能力を指していると思われます。
- Pシリーズの材料リストはより広範囲です — CF充填材とGF充填材を明示的に含み、Sシリーズではこれらを一般的な材料カテゴリにまとめています。
主なメリット:SLSが選ばれる理由
1. 金型不要の生産グレード部品
SLS製部品は、射出成形部品に近い機械的特性(高密度、高強度、高耐久性)を実現します。金型は不要です。最小注文数量もありません。1個でも500個でも、部品ごとの製造プロセスは同じです。
例えば、YAPP Automotive Systems社は、燃料タンクの試作品の製造において、外部委託していた金型製作を社内でのSLS(選択的レーザー焼結)に切り替えました。その結果、コストを80%以上、リードタイムを80%以上削減し、部品はすべての機能検証テストに合格しました。
2. 妥協のないデザインの自由
サポート構造がないということは、内部チャネル、複雑なアンダーカット、インターロッキングアセンブリ、機械加工や成形では不可能な形状など、あらゆるものを単一の造形物でプリントできることを意味します。設計者は製造性よりも機能性を優先して最適化を行います。
3. ネスト化=スループット乗数
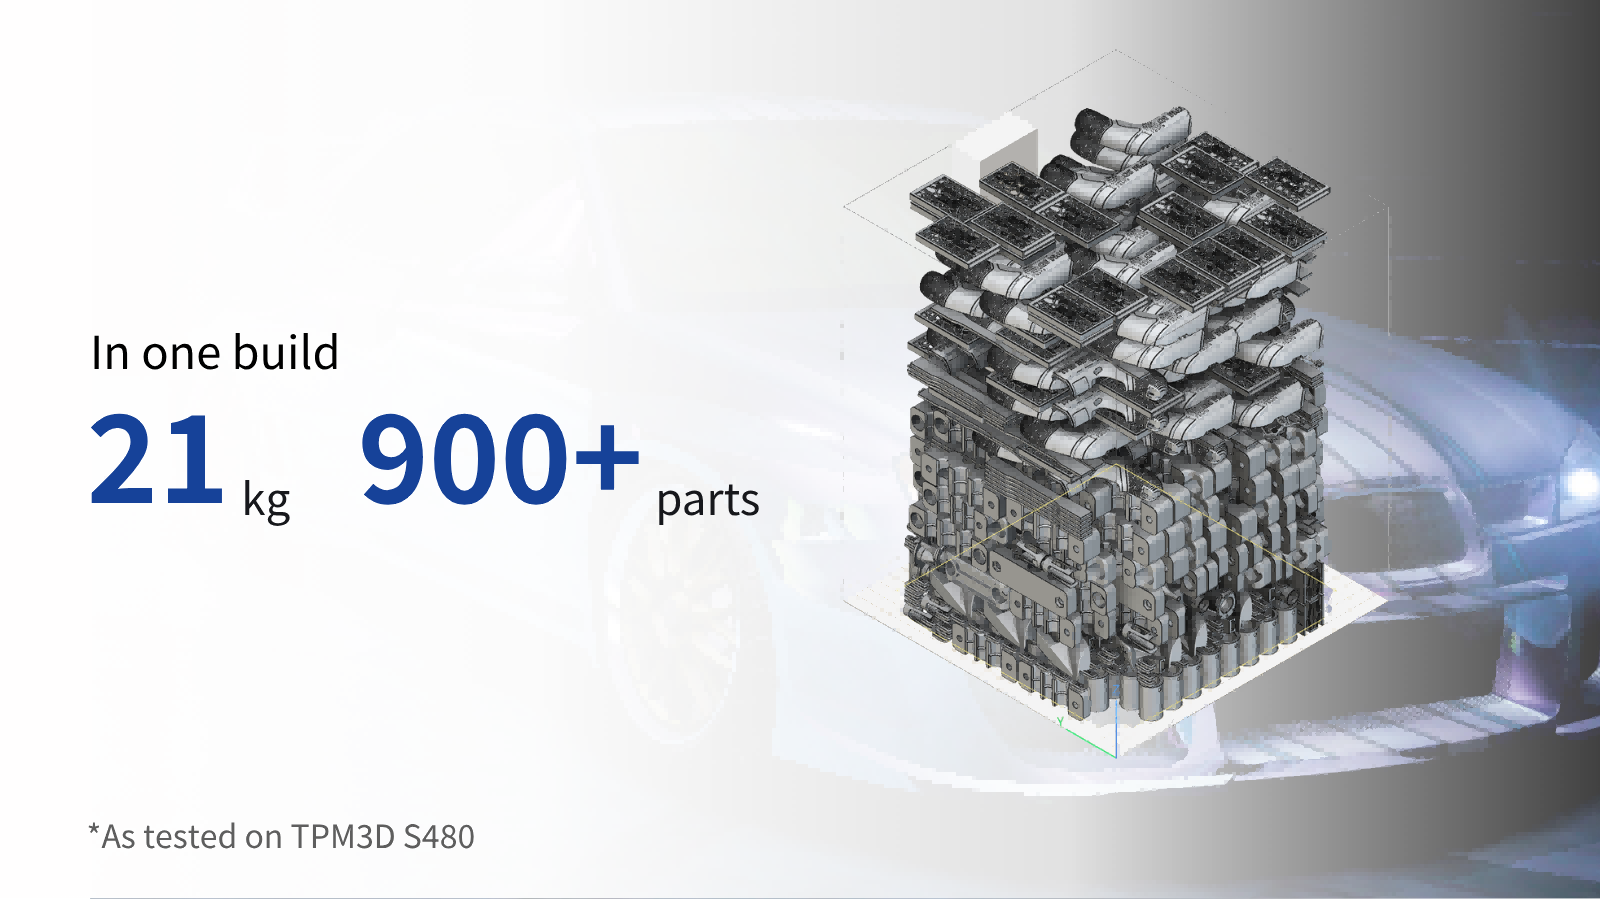
造形領域全体が使用できるため、部品をプラットフォーム上に横方向に配置するのではなく、垂直方向に積み重ねて3Dプリントします。プリント後、粉末の塊から部品を取り出します。
例えば、DTM Racing SportはSLS(選択的レーザー焼結)技術を用いて、従来は組み立てが必要だった複数のサブコンポーネントを一体化した、重量1.9kgのV8エンジン用インテークマニホールドを3Dプリントした。この部品はそのままダイナモメーターによるテストに供された。
SLS材料:クイックリファレンス
材料の選択によって、部品の性能が決まります。主な材料カテゴリと、それらをサポートするTPM3Dマシンを以下に示します。
| 材料 | 特性 | 典型的な使用 | マシン要件 |
|---|---|---|---|
| PA12 | 丈夫で、硬く、強靭。耐薬品性。 | 機能プロトタイプ、最終使用部品 | 全モデル |
| PA11 | PA12よりも高い伸び率;耐衝撃性 | スナップフィット、リビングヒンジ | 全モデル |
| TPU-88A | 柔軟性があり、ゴムのような質感で、引き裂きに強い。 | シール、ガスケット、消耗品 | 全モデル |
| PA-GF | ガラス繊維強化;より硬く、耐熱性がある | 治具、固定具、ボンネットの下 | 全モデル |
| PA-CF | カーボンファイバー充填;非常に剛性が高く、軽量 | 航空宇宙、モータースポーツ | 全モデル |
| asfasdf | 350℃以上の耐熱性、耐薬品性 | 航空宇宙、医療用インプラント | S320HTが必要 |
| PEKK | PEEKと同様に、より高い熱安定性 | 石油・ガス、化学処理 | S320HTが必要 |
| PPS | 高い耐薬品性、難燃性 | ボンネット下の電子機器 | Sシリーズ、Pシリーズ |
| PP | 軽量、優れた耐薬品性 | 流体処理、容器 | Sシリーズ、Pシリーズ |
| PA6X | 高強度、優れた熱安定性 | 構造部品 | Sシリーズ、Pシリーズ |
| 生体適合性PA12 | USPクラスVI/食品接触 | 医療機器、手術ガイド | S/Pシリーズ(CF250を除く) |
PEEKとP360に関する注記:P360の製品ページには、加工可能なポリマーとしてPEEKが記載されています。しかし、P360のチャンバーの最高温度は230℃です。一方、S320HTの350℃チャンバーは、生産グレードのPEEK部品専用に設計されています。試作品や実験的なPEEK加工には、P360では対応できない場合があります。生産にはS320HTをご使用ください。
詳細はこちら:SLS 3Dプリンティング材料完全ガイド(PA12、PA11、CF、GF、PEEKなど)
TPM3Dは、PA12のバリエーションとして、Precimid 1171Pro(生体適合性白色、USPクラスVI)や、自動車および電子機器向けの難燃性ナイロンなどを提供しています。
推奨材料:初めてSLSマシンを購入する場合は、PA12とTPUから始めましょう。この2種類で、ほとんどの試作品製作や少量生産のニーズに対応できます。剛性の要件が高まった場合は、ガラス繊維強化材や炭素繊維強化材を追加してください。PEEKとPEKKは特殊な材料です。必要かどうかはご自身で判断してください。必要であれば、S320HTが最適な選択肢となります。
SLSの費用:予算に計上すべき項目
産業用SLSプリンターの価格は、造形サイズ、レーザー構成、最大処理温度、粉末処理装置、ソフトウェア、設置、トレーニング、およびサービス要件によって異なります。TPM3Dでは、これらの要件が小型プロトタイピングシステムと大型生産プラットフォームで大きく異なるため、構成に応じた見積もりを提供しています。
プリンター:コストは造形サイズ、レーザー構成、チャンバー温度の許容範囲によって変動します。卓上型ファイバーレーザーシステムは、高温対応のデュアルレーザー産業用プリンターに比べてはるかに安価です。
材料:粉末が主な消耗品です。「補充率」(各製作時に使用済み粉末にどれだけの新しい粉末を混ぜる必要があるか)が、継続的な材料費を左右します。補充率が低いほど、運用コストは低くなります。CF250の仕様書では、参考値として20~40%の新しい粉末の比率が記載されています。
後処理:部品の分割、脱粉、ふるい分けを行うための粉末処理ステーションと、表面仕上げ用のビーズブラストキャビネット。TPM3Dの粉末処理ステーション(PPS)は、PPS250(CF250用)とフルサイズ構成があり、脱粉とふるい分けを1つのユニットに統合しています。
運転コスト:電気代(表2の平均消費量を参照)、定期メンテナンス、産業機械のサービス契約、スペアパーツ(リコーターブレード、フィルター)、およびオペレーターのトレーニング。
総所有コスト(TCO):TCO = プリンター + 材料 + 後処理 + 運用コストを、機械の耐用期間中に生産された部品数で割った値。処理量によって計算式は大きく変わります。フル稼働している機械と、時々しか稼働していない機械では、部品あたりのコストが大きく異なります。導入を決定する前に、実際の生産量で計算してみてください。
ボトムライン
SLSは、明確な課題を解決することで、生産ワークフローにおける地位を確立しています。それは、金型、サポート材、組み立て工程を必要とせずに、丈夫で複雑なナイロン部品を製造できるという課題です。
どの機械を選ぶかは、製造量、材料要件、スループットによって決まります。単相電源を備えたコンパクトな卓上型が必要な場合は、CF250 から始めてください。工業生産向けには、S シリーズは S260 からデュアルレーザーの S600DL まで 5 つの構成があります。PEEK などの高温材料がロードマップに含まれている場合は、S320HT がラインナップの中で唯一、それ用に設計された機械です。また、2 つのデュアルレーザーオプションがあります。N₂ を統合した背の高い部品用の P550DL と、TÜV CE 認証を備えた幅広部品用の S600DL です。
Sシリーズの全ラインナップを比較してください。全5モデルにおける造形サイズ、レーザー構成、対応材料をご確認いただけます。用途に応じたアドバイスが必要な場合は、お見積もりをご依頼ください。
続きを読む:
よくあるご質問
産業用SLSプリンターの価格はいくらですか?
産業用SLSプリンターの価格は、造形サイズ、レーザー構成、最大加工温度、材料適合性、ソフトウェア、粉末処理装置、設置、トレーニング、およびサービス要件によって異なります。実験室での作業や試作用の小型システムは、大型のデュアルレーザー生産プラットフォームよりも大幅に安価です。購入者は、材料費、粉末回収費、後処理費、メンテナンス費、エネルギー費、およびオペレーターの人件費も予算に含める必要があります。TPM3Dでは、必要なプリンター、ワークフロー機器、材料、およびサポートパッケージによって最終価格が変わるため、構成に応じた見積もりを提供しています。
どのサイズのSLSプリンターが必要ですか?
最大サイズの部品と想定されるバッチ量に基づいて、SLSプリンターを選択してください。造形チャンバーは、十分なプロセスクリアランスを確保して部品を収容できる必要があります。チャンバーが大きいほど、一度に多くの部品を配置できます。TPM3Dのオプションは、コンパクトなCF250(250 × 250 × 320 mm)からS600DL(600 × 600 × 800 mm)まで幅広く用意されています。ほとんどの購入者にとって、CF250またはS260は小型部品に適しており、S360またはP360はバランスの取れた生産能力を提供し、S480は大型部品とバッチをサポートし、P550DLまたはS600DLは大型フォーマットの生産を想定しています。
粉末処理ステーションは必要ですか?
SLS方式のあらゆるワークフローにおいて、部品の開梱、未使用粉末の回収、ふるい分け、新しい材料との混合、そして次の造形に向けた準備といった工程が必要です。少量生産の場合には専用の粉末処理ステーションは必ずしも必要ではありませんが、定期的な生産においては強く推奨されます。粉末処理ステーションは、手作業による粉末の取り扱いを減らし、ワークフローの一貫性を向上させ、粉塵の飛散を防ぎ、材料回収効率を高めます。コンパクトなCF250はPPS250と組み合わせることができ、TPM3Dの大型産業用プリンターはフルサイズの粉末処理ステーションと統合できます。
PEEKとPEKKに対応しているTPM3Dプリンターはどれですか?
TPM3D S320HTは、PEEKやPEKKなどの高温ポリマーの加工用に特別に設計されています。最大粉末動作温度は350℃、造形サイズは320×320×380mmです。これらの材料には、厳密に管理された温度、検証済みのプロセスパラメータ、および互換性のある粉末処理手順が必要です。材料の適合性はグレードや用途によって異なる場合があるため、システムを選択する前に、必要なPEEKまたはPEKK材料、機械的特性、および加工パッケージについてTPM3Dのエンジニアリング部門に確認することをお勧めします。
粉体補充頻度はコストにどのような影響を与えるか?
粉末補充率とは、次の造形を行う前に、再生粉末と混合する新鮮な粉末の割合のことです。補充率を低く設定することで、必要な新規材料の量を減らし、部品あたりの材料コストを削減できます。例えば、補充率が30%の場合、調製した粉末の30%が新鮮な粉末で、70%が再生粉末となります。ただし、粉末を繰り返し加熱すると、流動性、色、機械的特性が変化する可能性があります。そのため、最もコスト効率の良い比率が必ずしも最適とは限りません。製造業者は、材料、プリンター、用途、および必要な部品品質に合わせて、適切な補充率を設定する必要があります。