מהו אב טיפוס מהיר של SLS?
סינטור לייזר סלקטיבי (SLS) הוא תהליך ייצור תוספי המשתמש בלייזר כדי להתיך אבקת פולימר שכבה אחר שכבה לחלקים מוצקים. בבניית אב טיפוס מהירה, SLS מציעה משהו ייחודי: אב טיפוס שלא רק נראים נכון - הם עובדים נכון. החלקים המתקבלים צפופים, איזוטרופיים ועמידים מספיק לבדיקות פונקציונליות, לא רק לבדיקה ויזואלית.
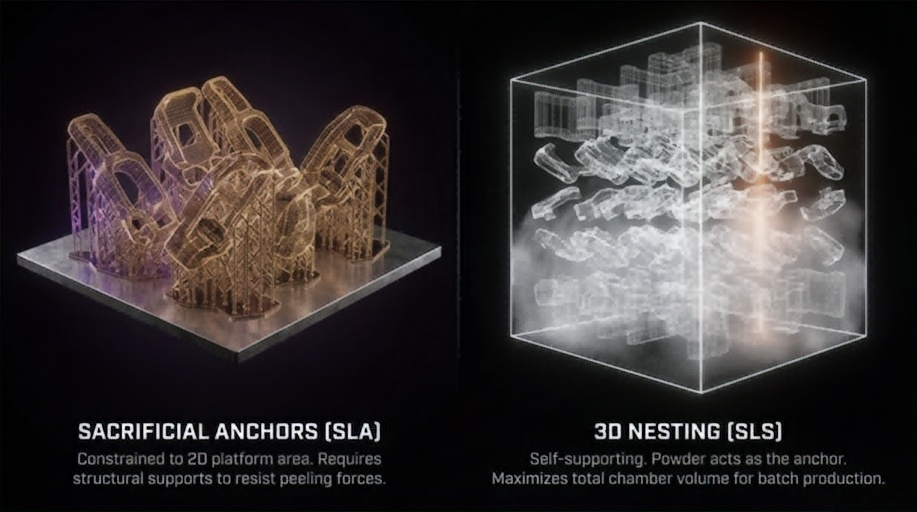
בניגוד לשיטות הדפסה תלת-ממדיות אחרות המייצרות קשרים חלשים בין שכבות או דורשות מבני תמיכה, SLS בונה חלקים התלויים במצע אבקה. משמעות הדבר היא:
- אין הסרת תמיכה. אין סימני תמיכה. אין פשרות עיצוביות מבחינת הדפסה.
- תכונות מכניות התואמות את צירי XY ו-Z - חיוניות לאבות טיפוס נושאי עומס.
- היכולת לארוז מספר חלקים במבנה אחד ולתת לאבקה להתמודד עם גיאומטריית מרווח.
התהליך מתאים במיוחד לחומרי ניילון (PA11, PA12) ותרמופלסטיקים הנדסיים (TPU, PP, PPS, PEEK), מה שהופך אותו לגשר מעשי בין קונספט מוקדם לכלי ייצור.
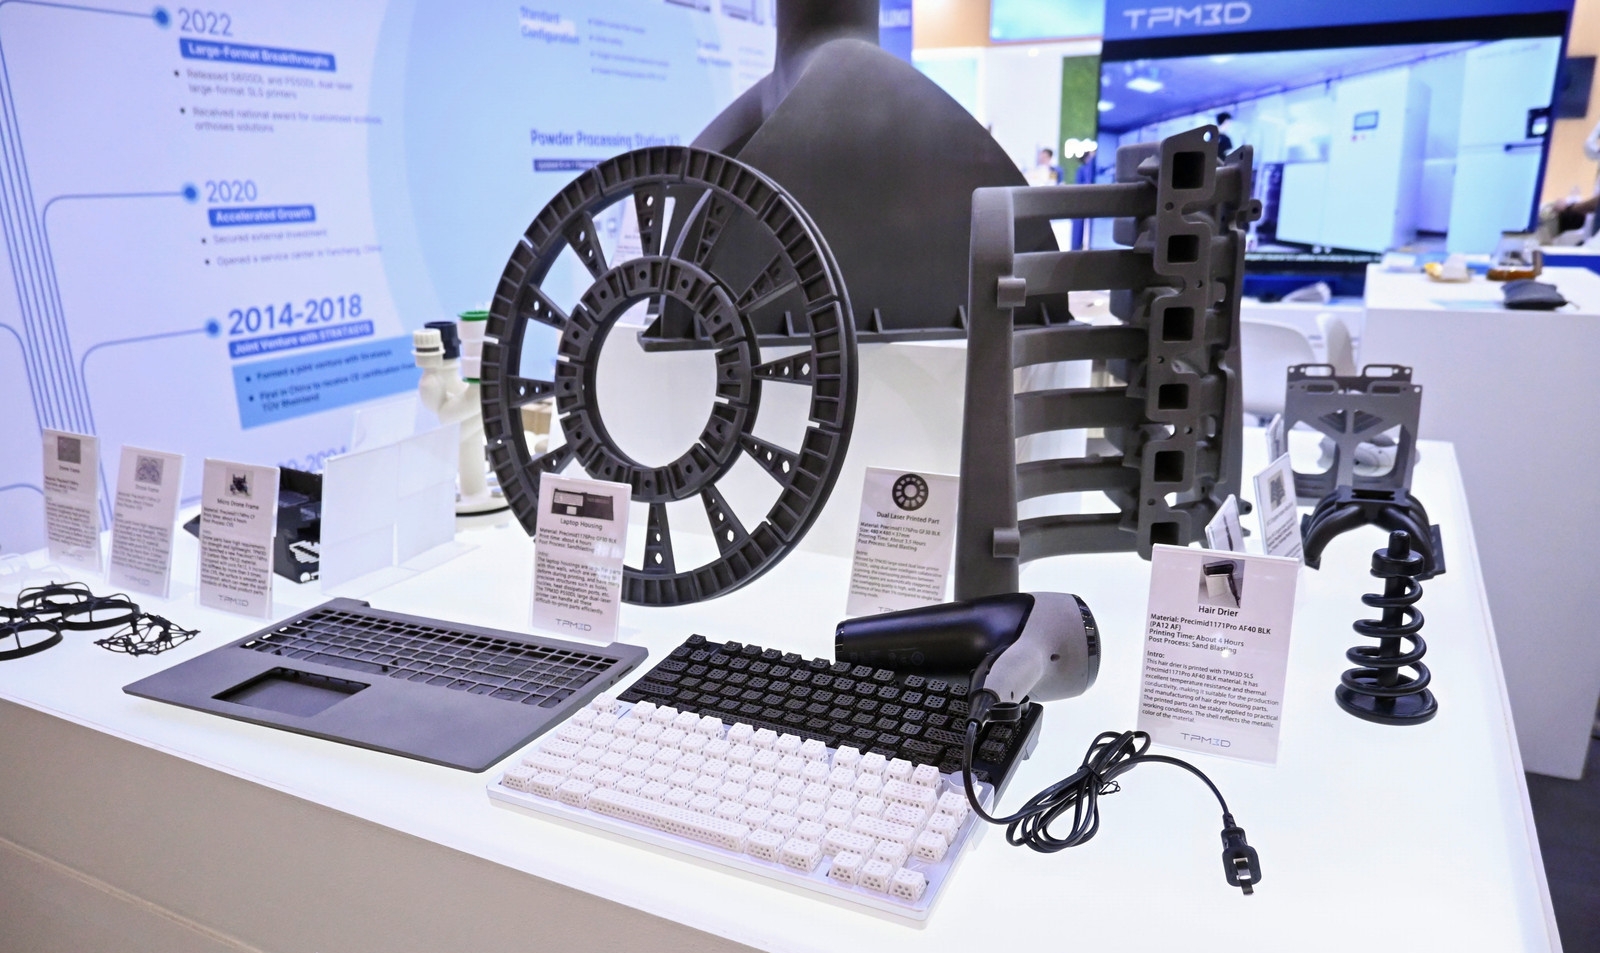
למה SLS לבניית אב טיפוס מהירה?
1. אבות טיפוס פונקציונליים בחומרי ייצור
SLS אינו דורש "חומר אב טיפוס" נפרד - אב טיפוס נוצר מאותה אבקת PA12 או PA11 בה ישתמשו חלקי הייצור. משמעות הדבר היא התנהגות החומר, כולל:
- חוזק מתיחה46 מגה פסקל עבור PA12 (TPM3D Precimid1172Pro, לפי ASTM D638)
- הארכה בשעה הפסקה8–17% עבור PA12 סטנדרטי; זמינות דרגות גמישות גבוהות יותר
- מודולוס כיפוף1,280 מגה פסקל עבור PA12 (ASTM D790)
- טמפרטורת הסטת חום180 מעלות צלזיוס ב-0.45 מגה פסקל עבור PA12 (ASTM D648)
- עמידות כימית וספיגת לחות נמוכה בהשוואה לתרמופלסטים FDM
...זהים בין אב הטיפוס לחלק הייצור. אין הפתעות במהלך המעבר.
* כל הערכים לעיל הם מגיליונות הנתונים של אבקת PA12 לבנה בוהקת של TPM3D Precimid1172Pro . קיימות דרגות PA12 שונות; יש לעיין תמיד בגיליון הנתונים המאושר של החומר הספציפי.
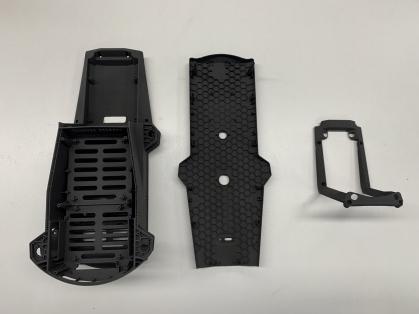
2. אין מבני תמיכה
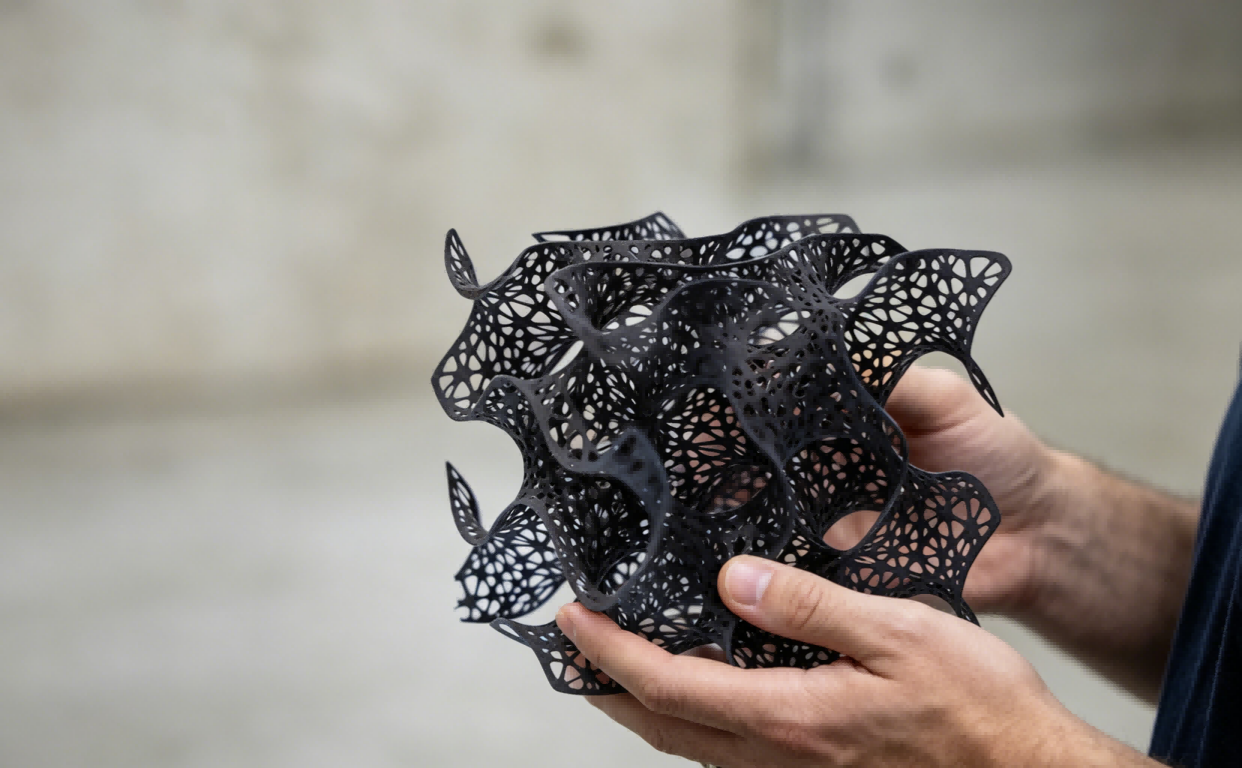
מכיוון שאבקה לא מסונטרת תומכת פיזית בשקעים ובחללים, SLS יכולה לייצר:
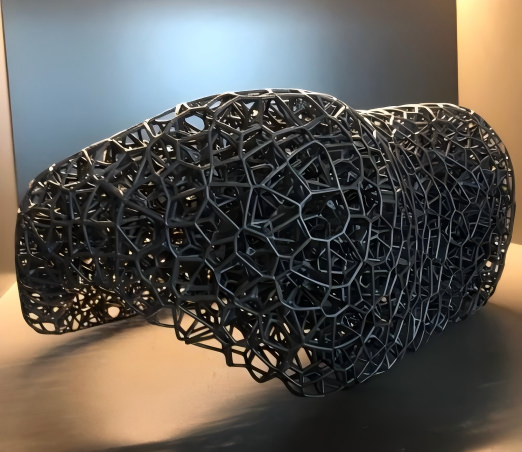
- תעלות פנימיות ומבני סריג בלתי אפשריים בשיטות חיסור
- צירים חיים ומאפייני חיבור נצמד מודפסים במצב מורכב
- גיאומטריות אורגניות מורכבות ללא צלקות תמיכה
חופש זה מבטל לעתים קרובות שלבי הרכבה - חלק SLS יחיד יכול להחליף מספר רכיבים המעובדים במכונה CNC או יצוקים בהזרקה.
3. ייצור אצווה בבנייה אחת
תא בנייה יחיד של SLS יכול להכיל עשרות עיצובים שונים של אבות טיפוס בו זמנית, כל עוד הם מתאימים לנפח הבנייה. המדפסת אינה מבחינה בין חלק אחד לרבים - זמן הלייזר הוא גורם העלות העיקרי.
| מודל TPM3D | נפח בנייה (X×Y×Z) | לייזר |
|---|---|---|
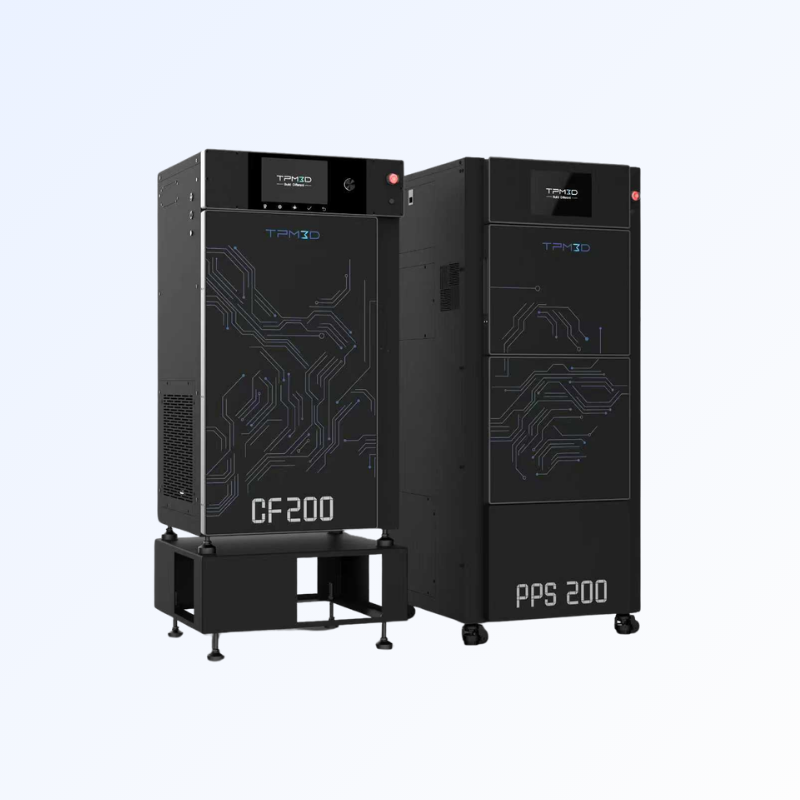
| CF200 (קומפקטי מקצועי) | 200 × 200 × 320 מ"מ | סיבים אופטיים 30W |
| S260 (חינוך ומחקר) | 260 × 260 × 450 מ"מ | 30W CO₂ |
| S320HT (טמפרטורה גבוהה) | 320 × 320 × 380 מ"מ (גדול) / 250 × 250 × 380 מ"מ (קטן) | 60W CO₂ |
| S360 / P360 (תעשייתי בינוני) | 360 × 360 × 600 מ"מ | 60W CO₂ |
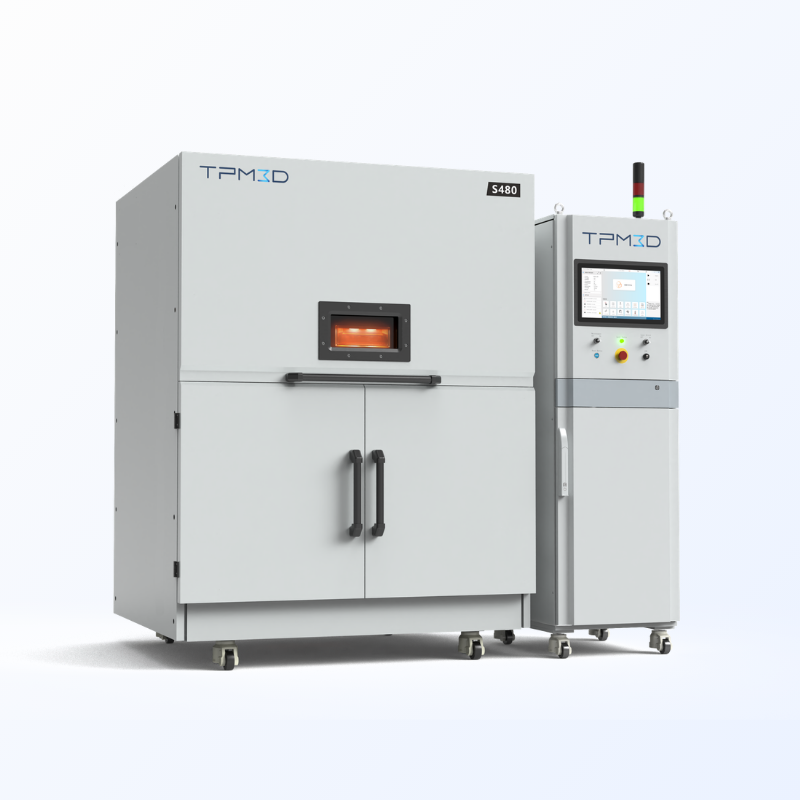
| S480 (דיוק גבוה) | 480 × 480 × 600 מ"מ | 100W CO₂ |
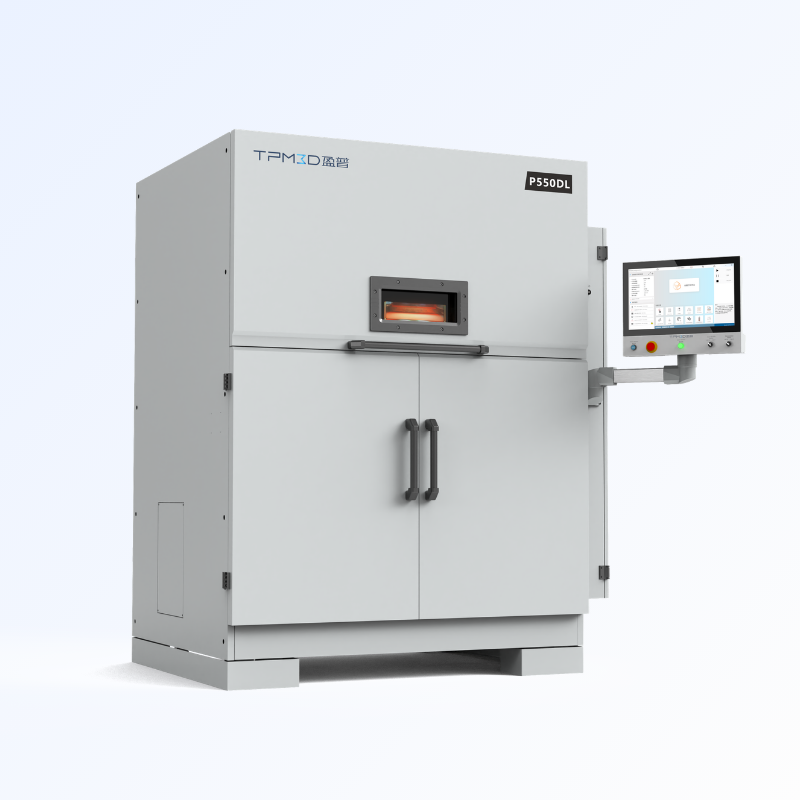
| P550DL (לייזר כפול בפורמט גדול) | 550 × 550 × 850 מ"מ | CO₂ כפול של 140W |
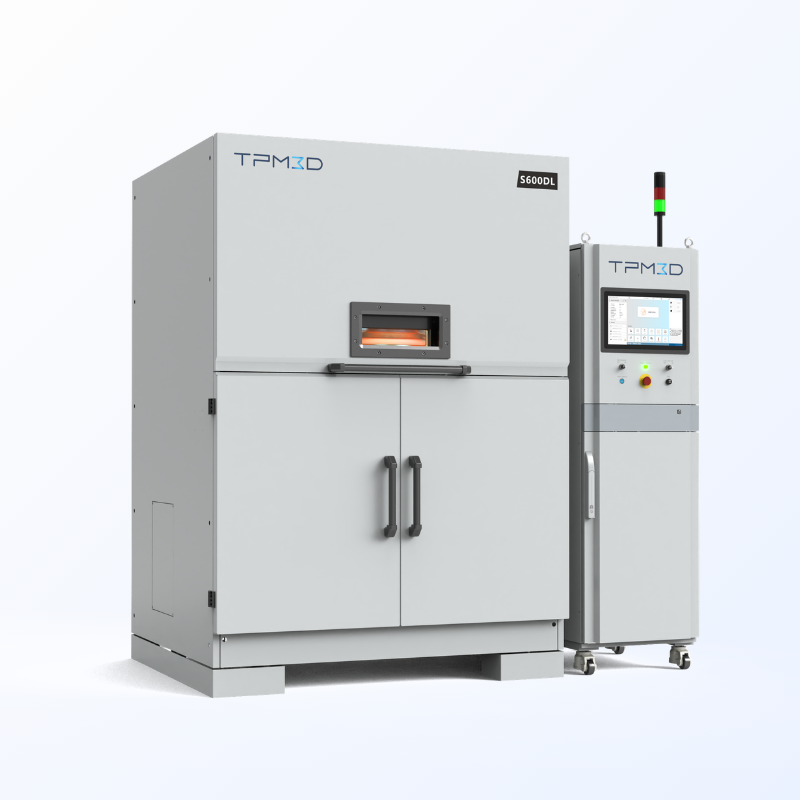
| S600DL (לייזר כפול בפורמט גדול) | 600 × 600 × 800 מ"מ | CO₂ כפול של 140W |
זה הופך את SLS לבחירה יעילה כשאתם זקוקים לאיטריות עיצוב מרובות או למנה קטנה של חלקי בדיקה - גרסאות עיצוב, מחקרי סובלנות ובדיקות התאמה יכולות להריץ באותה בנייה.
4. תכונות מכניות איזוטרופיות
בניגוד ל-FDM (Fused Deposition Modelling), שבו חוזק ציר ה-Z יכול להיות 50-70% מחוזק ציר ה-XY עקב מגבלות הידבקות השכבה, SLS מייצר חלקים כמעט איזוטרופיים. תהליך היתוך מצע האבקה יוצר חיבור עקבי בין השכבות, כאשר אניזוטרופיה מכנית בדרך כלל נמוכה מ-5%.
למה זה חשוב לאבות טיפוס : כשבודקים תושבת נושאת עומס או מארז הניתן להתאמה בלחיצה, האבטיפוס צריך להתנהג באופן עקבי ללא קשר לאופן שבו הוא כוון במהלך ההדפסה. SLS מספקת זאת.
מדפסות תלת מימד לייזר היתוך עם מצע אבקה מפלסטיק - טכנולוגיה, חומרים ובחירת מכונה
תהליך ייצור האב-טיפוס המהיר של SLS
תהליך עבודה טיפוסי של יצירת אב טיפוס של SLS במערכות TPM3D, החל מהתכנון ועד לחלק המוגמר:
הכנה מוקדמת להדפסה
1. עיצוב עבור SLS
עקרונות תכנון מומלצים ליישום בשלב ה-CAD.
- עובי דופן מינימלי: 0.4 מ"מ
- קוטר חור מינימלי0.8 מ"מ, בכפוף לעומק החור ולשאלה האם מדובר בחור מעבר או בחור עיוור
- מרווח לחלקים מורכבים: ≥0.5 מ"מ בעת הדפסת מכלול חיבור כיחידה אחת; ≥0.2 מ"מ עבור חלקים המודפסים בנפרד ומורכבים לאחר מכן
- חללים פנימייםתכנון תוך מחשבה על הסרת אבקה - כולל חורי ניקוז או נתיבי גישה; נפחים חלולים סגורים לוכדים אבקה לא מסונטרת וקשים לניקוי
- סבכות וקורות לא נתמכותSLS אינו דורש מבני תמיכה, אך משטחים שטוחים גדולים המקבילים לפלטפורמת הבנייה עשויים לחוות עיוות קל - יש לשקול צלעות או שינוי כיוון
2. ייצוא STL וייבוא ל-Voxeldance
- ייצוא STL (או פורמט CAD מקורי) מתוכנת העיצוב שלך
- ייבוא לתוך Voxeldance Additive לצורך הכנת בנייה
3. כיוון חלקים וקינון אוטומטי
- עבור חלקים עם דרישות ספציפיות לאיכות פני השטח או חוזק: כוונן ידנית את הכיוון כך שהפאות הקריטיות ממוקמות הרחק מפלטפורמת הבנייה או מיושרות עם הציר האופטימלי.
- עבור כל שאר החלקים: השתמשו בקינון אוטומטי תלת-ממדי של Voxeldance כדי למקסם את ניצול מצע האבקה.
4. פרוסה וייצוא
- הגדרת עובי שכבה — 0.12 מ"מ היא ההמלצה הסטנדרטית לאבות טיפוס פונקציונליים (שכבות דקות יותר זמינות עבור חלקים בעלי פרטים עדינים, במחיר של זמן הדפסה ארוך יותר)
- הגדרת פרמטרי ההדפסה הנותרים והפעלת חיתוך
- ייצוא קובץ הפרוסה
5. תכנון נתיב לייזר (BP)
- ייבא את קובץ הפרוסה לתוכנת Build Processor (BP) כדי לתכנן אסטרטגיות סריקת לייזר
- ייצוא קובץ הבנייה הסופי עבור המדפסת
הדפסה
6. הדפס
- טען את קובץ הבנייה למדפסת והתחל את העבודה
- מצע האבקה חומם מראש עד לנקודת ההיתוך של החומר.
- לייזר CO₂ (או לייזר סיב ב-CF200) סורק באופן סלקטיבי כל חתך רוחב; משטח הבנייה יורד בעובי שכבה אחת, אבקה חדשה מצופה מחדש, והמחזור חוזר על עצמו.
- מהירות בנייה אופיינית: 10–25 מ"מ/שעה (אנכית), בהתאם לצפיפות החלק ולדחיסה. S480 מגיע למהירויות סריקה של עד 21,000 מ"מ/שנייה; P550DL משתמש בלייזרים כפולים של 140W לתפוקה מרבית
7. קירור אקטיבי
- לאחר סיום ההדפסה, הקירור האקטיבי פועל למשך כ שעות 3 (בנייה בגובה מלא)
- חומרים בטמפרטורה גבוהה כמו PEEK דורשים פרופילי קירור מבוקרים כדי למנוע בעיות עיוות או גבישיות
לאחר עיבוד
8. העברה ל-PPS - קירור טבעי והסרת אבקה
- העבר את תא הבנייה לתחנת עיבוד האבקה (PPS)
- יש לאפשר לחלקים להתקרר באופן טבעי בתוך עוגת האבקה
- פירוק חלקים והסרה של אבקה רופפת - מערכת ה-PPS משלבת קירור, פירוק, סינון אבקה וערבוב בתחנה אחת.
9. התזת חול ומחזור אבקה
- התזת חול על חלקים להסרת אבקת פני השטח הנותרת ולהשגת גימור מט אחיד
- יש לסנן, לערבב ולרענן את האבקה הלא מסונטרת דרך ה-PPS לשימוש חוזר.
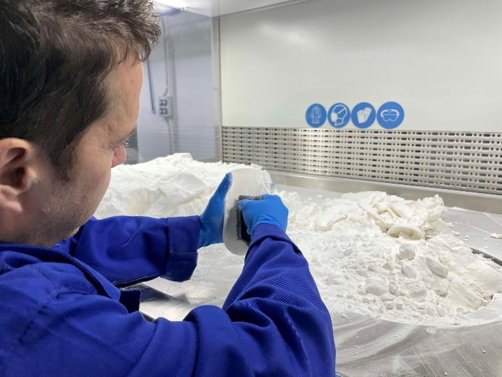
חומרי אב טיפוס של SLS במבט חטוף
בחירת החומר משנה את מה שניתן לבדוק עם האב טיפוס. כל הערכים שלהלן הם מגיליונות הנתונים של חומרי TPM3D Precimid:
| חוֹמֶר | מאפיינים מרכזיים (גיליון נתונים של TPM3D) | הכי טוב | לא מומלץ עבור |
|---|---|---|---|
| PA12 (Precimid1172Pro) | עומס מתיחה 46 מגה פסקל (ASTM D638); התארכות 8–17%; מודול כיפוף 1,280 מגה פסקל (ASTM D790); עומס מתיחה 180 מעלות צלזיוס ב-0.45 מגה פסקל (ASTM D648) | אבות טיפוס פונקציונליים כלליים; מארזים; סוגריים; התקני חיבור; צירים חיים | סביבות בטמפרטורה גבוהה (מעל 150 מעלות צלזיוס ברציפות) |
| PA11 | התארכות גבוהה יותר מאשר PA12; עמידות טובה יותר בפני פגיעות; ספיגת לחות נמוכה יותר | רכיבים גמישים; צינורות; חלקים החשופים לפגיעות חוזרות ונשנות | יישומים מבניים בעלי קשיחות גבוהה |
| PA12-GF30 (Precimid1176Pro GF30 שחור) | עומס מתיחה 41.7 מגה פסקל; מודול כיפוף 2,340 מגה פסקל (ISO 178); טמפרטורת גובה-רוחב 168 מעלות צלזיוס ב-0.45 מגה פסקל; מילוי 30% סיבי זכוכית | בתי אחסון קשיחים; ג'יגים ומתקנים; רכיבים יציבים תרמית | חלקים הדורשים עמידות גבוהה בפני פגיעות |
| PA12-CF (Precimid1174Pro CF) | חוזק מתיחה 88 מגה פסקל; חוזק כיפוף 135 מגה פסקל; מודול מתיחה 9,000 מגה פסקל; מילוי 30% סיבי פחמן | שלדות רחפנים; חלקים מבניים בעלי קשיחות גבוהה; רכיבי תעופה וחלל קלים | יישומים רגישים לעלות |
| TPU (פרסימיד1130 88א) | Shore A 88–90; התארכות 270%; עמידות מצוינת בפני ריבאונד ושחיקה | אטמים; אטמים; כיסויי מגן; רכיבי הנעלה; צינורות גמישים | חלקים קשיחים נושאי עומס |
| PP (TPM3D PP Pro) | צפיפות 0.80 גרם/סמ"ק; ספיגת מים נמוכה; עמידות מעולה בפני כימיקלים ועייפות | מיכלי נוזלים; צירים חיים; חלקים עמידים בפני כימיקלים | יישומים בטמפרטורה גבוהה או בקשיחות גבוהה |
| הצצה (TPM3D PEEK IND) | מתיחה 80 מגה פסקל (ASTM D638); טמפרטורת מתיחה 294 מעלות צלזיוס ב-0.45 מגה פסקל (ASTM D648); מודול כיפוף 4,000 מגה פסקל (ASTM D790); צפיפות 1.13 גרם/סמ"ק | רכיבי מנועי חלל; אבות טיפוס פונקציונליים בטמפרטורה גבוהה; חלקים מבניים | יישומים רגישים לעלות (פרמיית מחיר חומרים) |
כל הערכים נלקחו מגיליונות הנתונים של חומר TPM3D Precimid המבוססים על בדיקות סטנדרטיות של ASTM/ISO. הערכים בפועל עשויים להשתנות בהתאם לפרמטרי העיבוד ולגיאומטריה של החלק. יש לאמת תמיד באמצעות בדיקות משלכם עבור יישומים קריטיים.
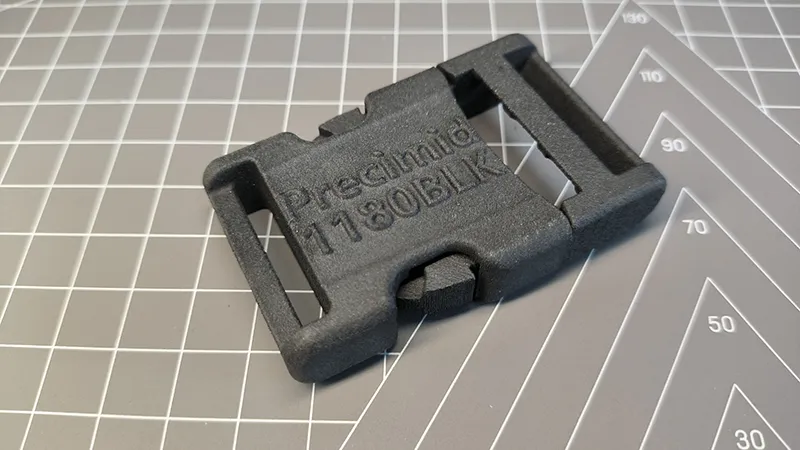
SLS לעומת שיטות אב טיפוס מסורתיות
| קריטריון | SLS (ניילון) | עיבוד שבבי CNC | הזרקה (כלי רך) | FDM |
|---|---|---|---|---|
| זמן אספקה (5 חלקים) | 2-4 ימים | 5-10 ימים | 2-4 שבועות | 1-3 ימים |
| עלות חלקית (אצווה קטנה) | לְמַתֵן | גבוה (עבודה + התקנה לכל חלק) | מחיר גבוה מראש + עלות יחידה נמוכה | נמוך-בינוני |
| חופש גיאומטרי | כמעט בלתי מוגבל (ערוצים פנימיים, סריגים, חיתוכים מתחת לאפס) | מוגבל על ידי גישה לכלי | מוגבל על ידי זוויות טיוטה ופליטה | בינוני (נדרשות תמיכה עבור קירות תלולים) |
| איזוטרופיה מכנית | כמעט איזוטרופי (וריאציה של פחות מ-5%) | איזוטרופי מטבעו | איזוטרופיים | אניזוטרופי (ציר Z 50–70% מציר XY) |
| גימור פני השטח (כפי שנבנה) | מט, מעט גרגירי (Ra 8–12 מיקרומטר) | מעובד (Ra 1–3 מיקרומטר) | תלוי גימור תבנית | קווי שכבה גלויים (Ra 10–25 מיקרומטר) |
| אפשרויות חומר | PA12, PA11, PA12-GF, PA12-CF, TPU, PP, PEEK | מתכות, פלסטיקה הנדסית | רוב התרמופלסטים | ABS, PLA, PETG, PC, ULTEM |
| בקרת מערכות ותקשורת | בינוני - בנייה בודדת = עשרות חלקים | נמוך - חלק אחד בכל פעם לכל ציר | גבוה - אלפי חלקים לכל תבנית | נמוך - חלק אחד בכל פעם לכל מכבש |
כאשר SLS היא הבחירה הנכונה:
- אתם צריכים אבות טיפוס פונקציונליים מניילון ברמת הנדסה
- לעיצוב שלך יש גיאומטריה פנימית מורכבת או חיתוכים מתחת לפני השטח
- אתם רוצים לבדוק התנהגות מכנית (חוזק, התאמה מהירה, עייפות) ולא רק מראה חזותי.
- אתם צריכים אבות טיפוס מאותו חומר כמו חלקי הייצור הסופיים
- אתם מבצעים איטרציות מהירות וזקוקים לאספקה תוך יום - כפי שהודגם על ידי מחזור 4 הימים של מרכז המחקר והפיתוח של GAC (ראו ניתוח מקרה למטה)
כאשר שיטה אחרת עשויה להיות טובה יותר:
- עבור ל-CNC אם אתם זקוקים לטולרנסים צפופים (±0.05 מ"מ או יותר), אבות טיפוס ממתכת, או פלסטיק הנדסי ספציפי שאינו זמין בצורת אבקה
- לך ל-FDM אם אתם זקוקים למודל ויזואלי יחיד, לעלות הנמוכה ביותר, או לזמינות חומרים רחבה (לדוגמה, PEEK בצורת פילמנט)
- עבור אל נוסע רך אם אתם בטוחים בתכנון וצריכים 100+ חלקים לבדיקות שטח
יישומי אב טיפוס של SLS בעולם האמיתי
מקרי המחקר הבאים מבוססים על פריסות TPM3D שפורסמו על ידי לקוחות ותוצאות שדווחו לציבור.
תעופה וחלל וכטב"ם: שלדת רחפן במשקל 6 גרם
כאשר כל גרם חשוב, ניילון סיבי פחמן SLS מאפשר מבנים מותאמים לטופולוגיה שקשה לעבד.
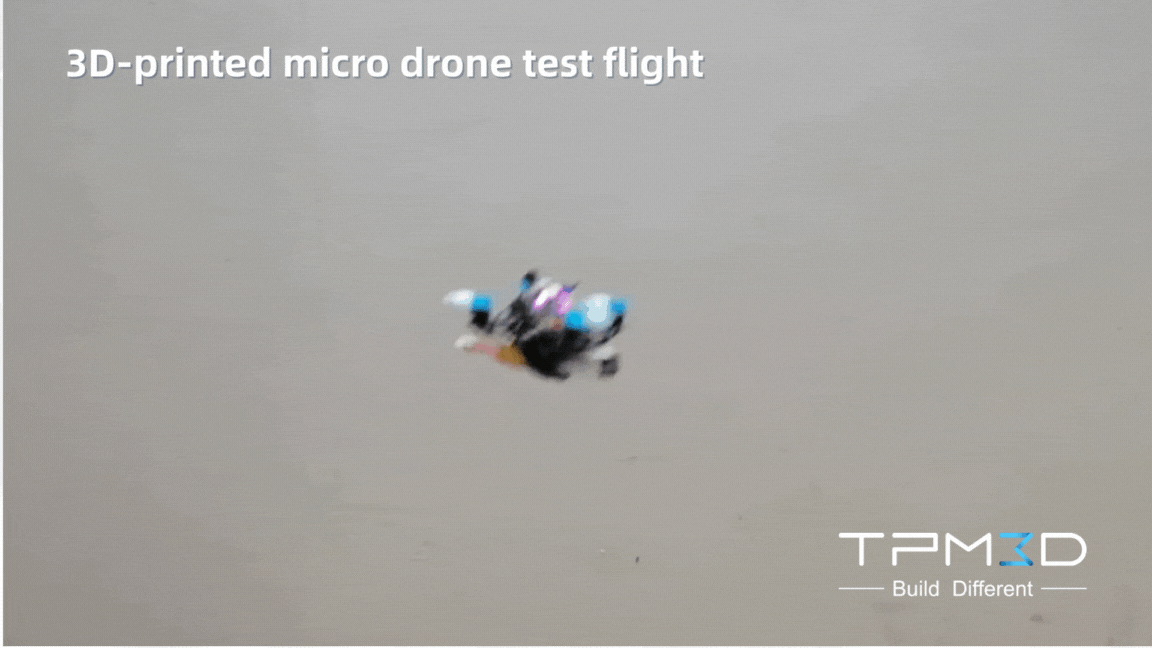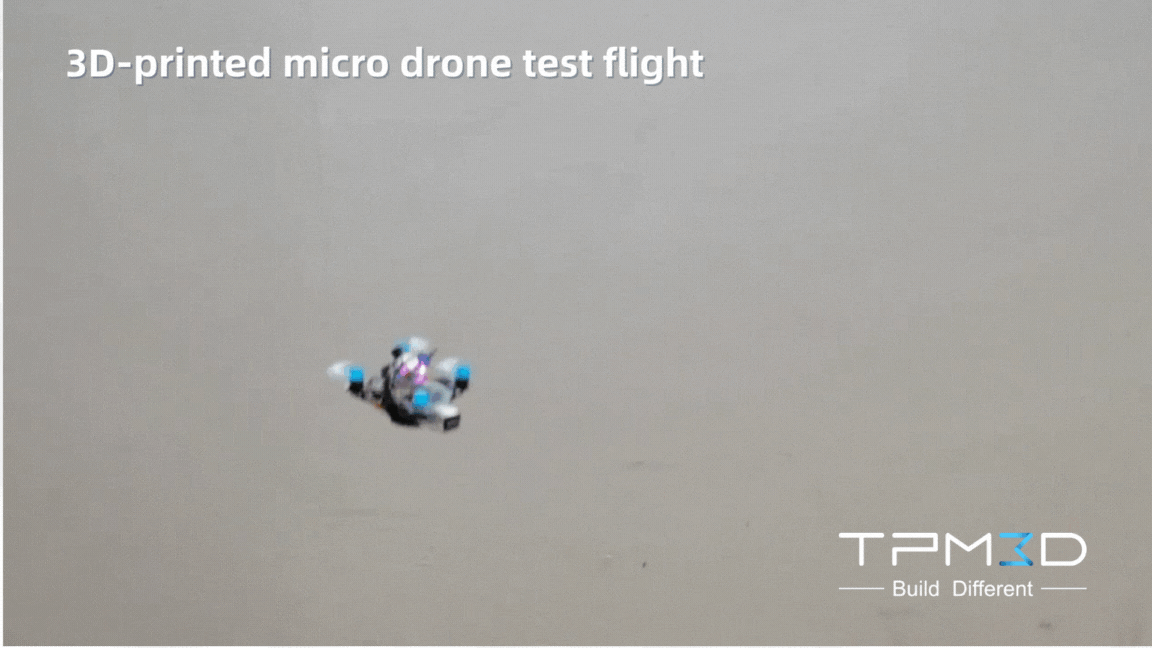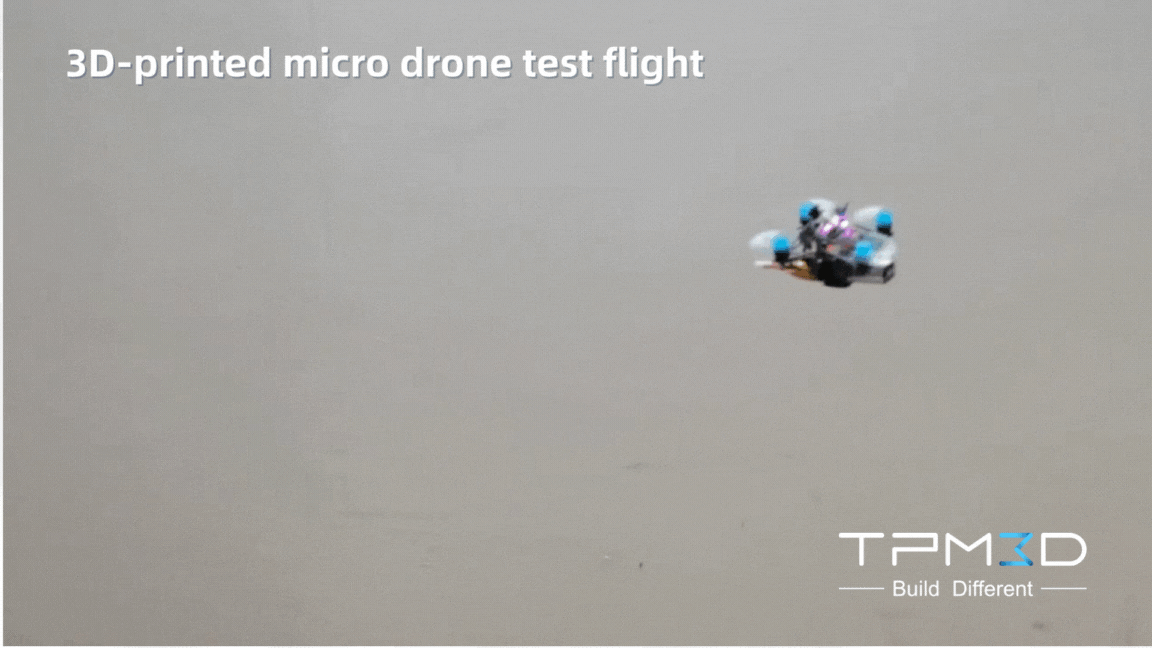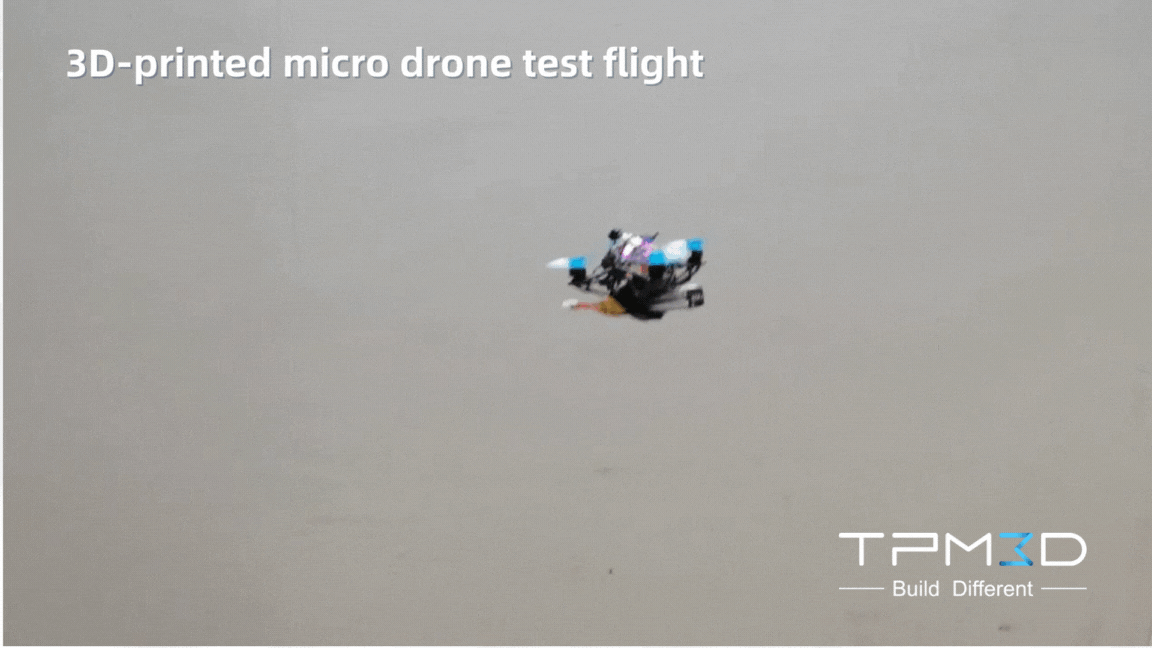
שלדת מיקרו-כטב"מ במידות של 66 × 66 × 32.6 מ"מ בלבד הודפסה בחתיכה אחת על מערכת TPM3D SLS באמצעות Precimid1174Pro CF (PA12 מחוזק ב-30% סיבי פחמן). התוצאה: שלדה במשקל 6 גרם (מטוס שלם: 35 גרם), עם חוזק מתיחה של 88 מגה פסקל - שיפור של 91% בהשוואה ל-PA12 טהור. אותה מערכת חומר עברה ארבעה מבחני אימות תפעוליים: עומס סטטי, מחזורי תרמית (-20 עד +60 מעלות צלזיוס), מיגון אלקטרומגנטי וטיסה עם יכולת תמרון גבוהה של 8 מטר/שנייה.
מקור: ניתוח מקרה של TPM3D, יוני 2025.
רכב: מרכז מחקר ופיתוח GAC - בין שבועיים לשלושה שבועות עד ארבעה ימים
מחלקת הנדסת האב-טיפוס של מרכז המחקר והפיתוח של GAC הסתמכה בעבר על תהליך עבודה בן שישה שלבים במיקור חוץ עבור גימור פנים/חוץ, ניהול תרמי ואב-טיפוס של רכיבי מערכת הנעה. על ידי הבאת SLS באופן פנימי עם מערכת TPM3D P550DL ואבקת Precimid1172Pro PA12 , הם:
- צמצם את זרימת העבודה מ 6 צעדים עד 4 צעדים
- קיצוץ זמן ההובלה מ 2-3 שבועות עד 4 ימים (הפחתה של מעל 70%)
- השגת שליטה מלאה על נתוני עיצוב סודיים
- חלקים מאומתים בארבע קטגוריות: מראה, מבנה, התאמת הרכבה וארגונומיה
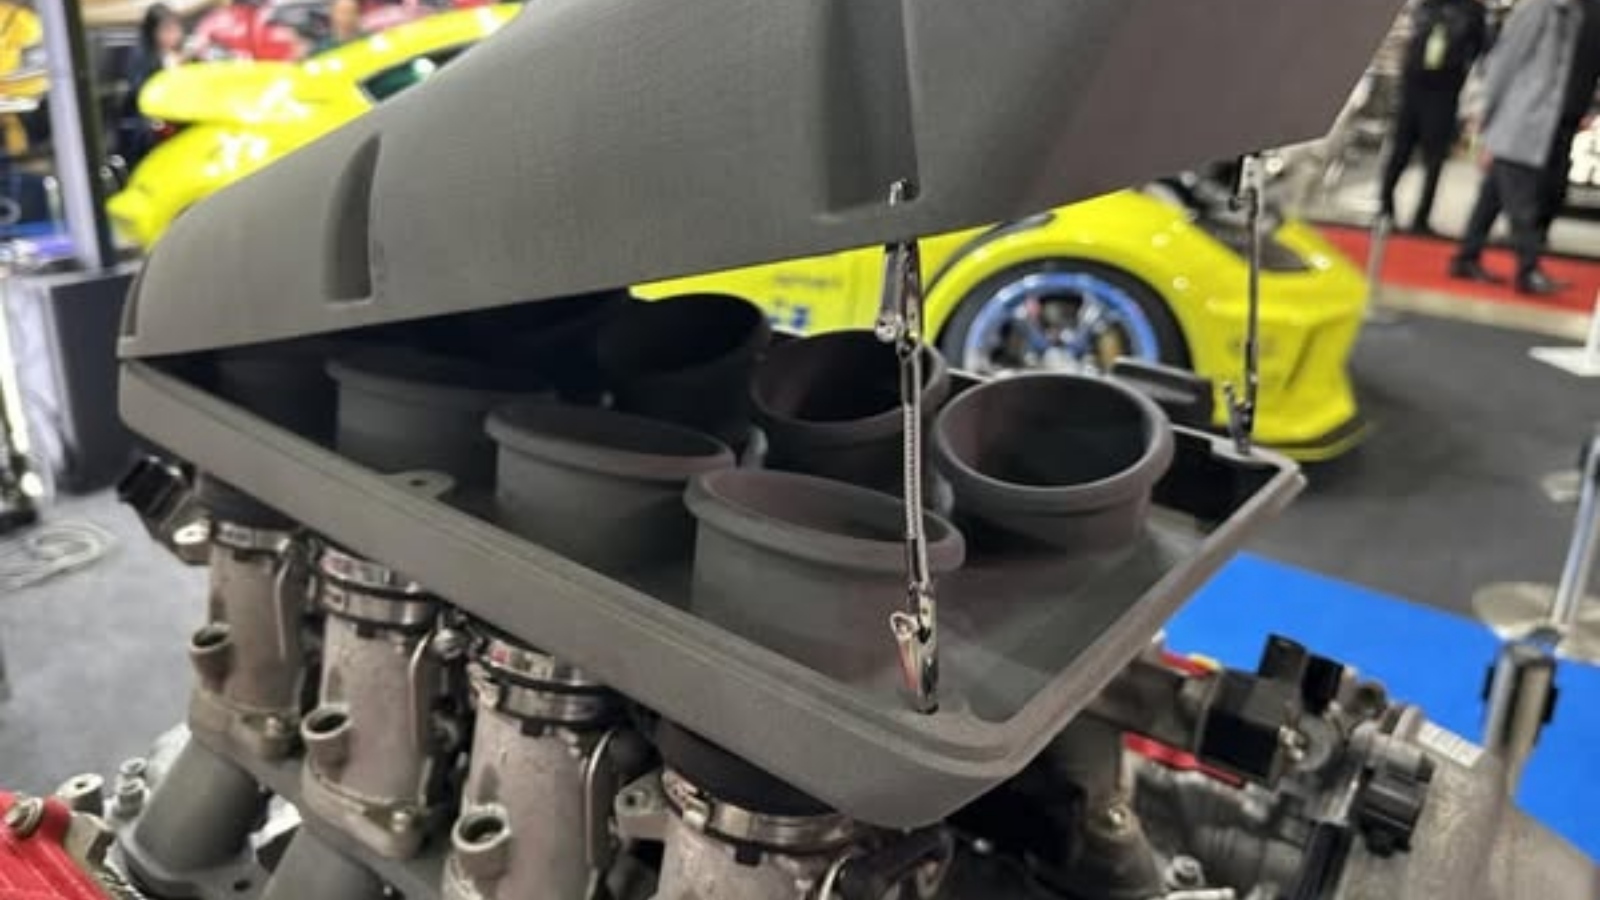
פריסות נוספות ברכב כוללות את מחלקת הייצור הניסיוני של Dongfeng Motor המשתמשת ב-TPM3D S480 עם PA12-GF30 עבור פאנלי הקונסולה המרכזית ומארזי חלוקת החשמל, ואת סעפת היניקה V8 של DTM Racing Sport במשקל 1.9 ק"ג - תוך ניצול יכולתה של SLS לייצר גיאומטריות פנימיות מורכבות בהדפסה אחת.
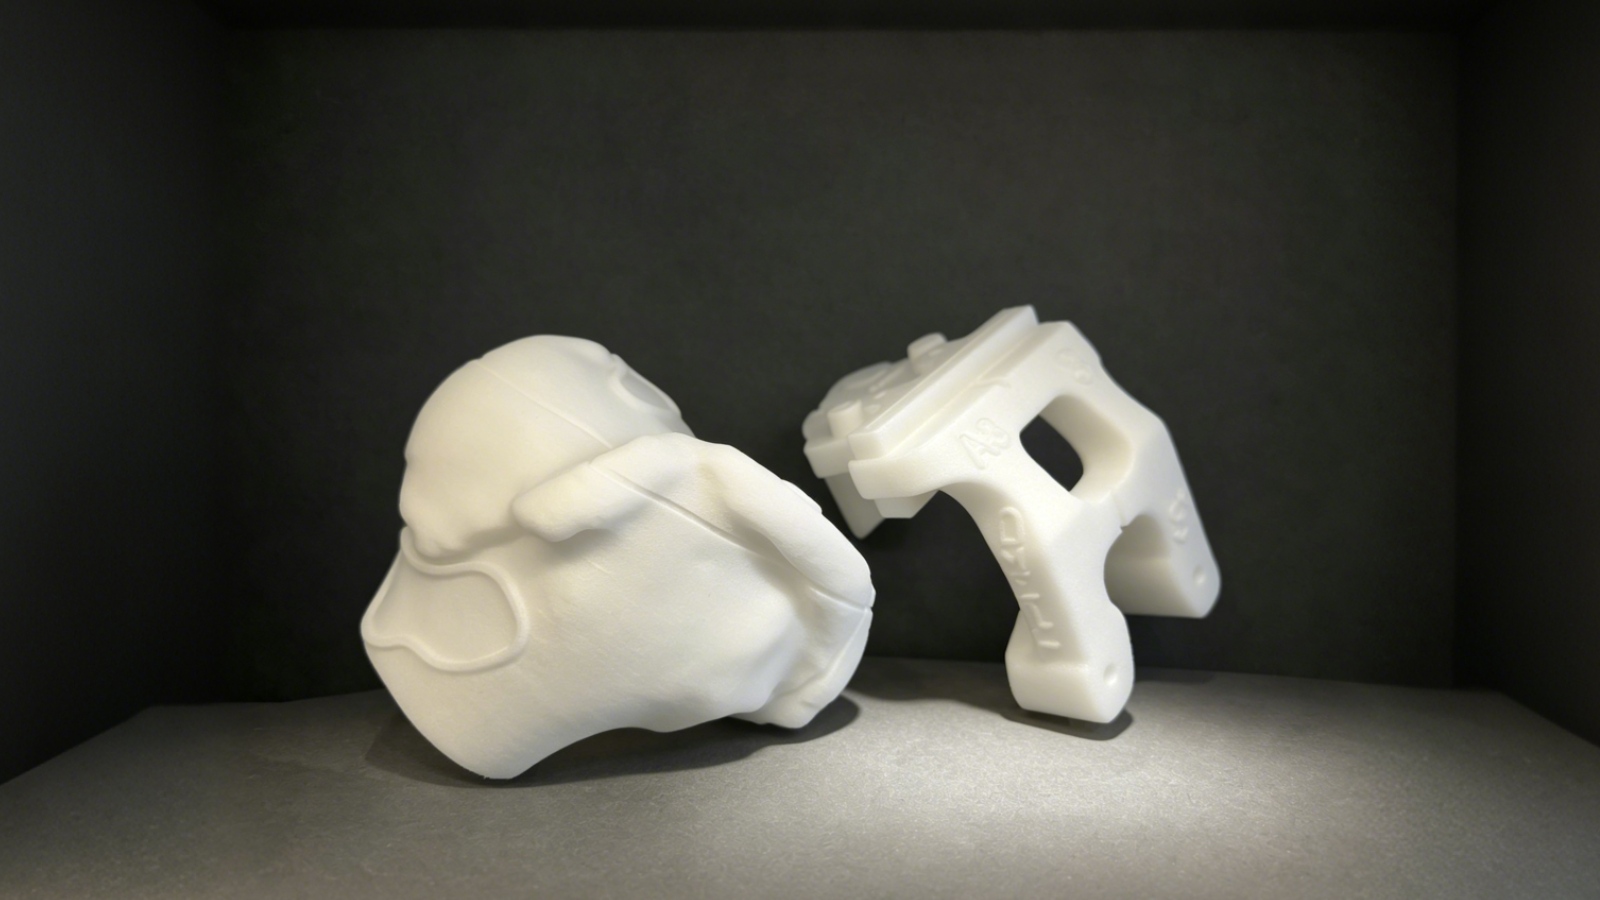
רפואי: AK Medical - מדריכים כירורגיים מ-30% שגיאה עד <5%
AK Medical השתמשה במערכת TPM3D P360 SLS עם תחנת עיבוד לאחר ניתוח PPS ו-PA12 ביו-תואם כדי לייצר מדריכים כירורגיים אורתופדיים ספציפיים למטופל. בפרוצדורות להחלפת מפרקים, המדריכים המודפסים על SLS משיגים התאמת עצם של פחות ממילימטר , מה שמפחית סטיית יישור הגפה התחתונה העולה על 3° מכ -30% לפחות מ-5% . אובדן דם תוך ניתוחי וניקוז במשך 24 שעות גם הם הופחתו משמעותית (P<0.01).
המערכת פועלת תחת אישור CE ועמידה באבק (אזור 22), עם ייצור חנקן משולב לייצור נקי ברמה רפואית.
רפואי: מעבדות אדזר - מדרסים אורתוטיים דיגיטליים בקנה מידה גדול
חברת Edser Labs (ספרד), יצרנית מדרסים קליניים עם כמעט 30 שנות ניסיון, אימצה מערכת לייזר כפולה TPM3D S600DL עם אבקת PP Pro כדי לייצר מדרסים אורתוטיים בהתאמה אישית. תהליך העבודה הדיגיטלי - סריקת כף רגל באמצעות LiDAR → עיצוב CAD → הדפסת SLS - הפחיתה את זמן ההדפסה בשכבה אחת בכמעט 50% באמצעות סריקה בלייזר כפול.
חומר ה-PP Pro תומך במחזור אבקה של כמעט 100% באמצעות מערכת סינון ורענון אופטימלית. חברת אדסר צופה כי 90% ממוצריה ייוצרו בסופו של דבר באמצעות ייצור תוספי (Additive Manufacturing).
הדפסת תלת מימד של פרוטזות: יתרונות, חומרים, יישומים ודוגמאות מהעולם האמיתי
SLS פנימי לעומת מיקור חוץ
אם הדרישה שלכם לבניית אבות טיפוס היא סדירה (1-3 פרויקטים לחודש), מיקור חוץ ללשכת שירות SLS הוא לרוב חסכוני יותר - ללא הוצאות הון, ללא ניהול אבקה, ללא תחזוקה.
אם הביקוש שלכם עקבי (10+ בניית אבות טיפוס לחודש), SLS פנימי הופך לאטרקטיבי מבחינה כלכלית. שיקולים עיקריים:
| גורם | מיקור חוץ (לשכת שירותים) | SLS פנימי |
|---|---|---|
| השקעה מראש | $0 | השקעה בציוד - מערכות תעשייתיות TPM3D מתחילות בפורמטים קומפקטיים |
| זמן עופרת | 3–7 ימי עסקים (כולל משלוח) | 1-3 ימי עסקים |
| עלות לכל חלק | תוספת שירות | חומר + זמן מכונה בלבד |
| סודיות עיצוב | קבצים עוזבים את הארגון שלך | פנימי לחלוטין |
| מהירות איטרציה | מוגבל על ידי מחזור המחזור של הלשכה | ללא הגבלה - הדפסה בן לילה |
| אפשרויות חומר | תלוי ביכולות הלשכה | אתם שולטים בבחירת החומרים |
עבור ארגונים השוקלים SLS פנימי, קו המוצרים של TPM3D משתרע בין המערכת המקצועית הקומפקטית CF200 (200 × 200 × 320 מ"מ, לייזר סיב 30W, שטח של פחות מ-1 מ"ר, חיבור והפעלת 220V) דרך מערכות תעשייתיות בינוניות (S360/P360 בגודל 360 × 360 × 600 מ"מ) ועד מערכות ייצור כפולות לייזר בפורמט גדול (P550DL בגודל 550 × 550 × 850 מ"מ ו-S600DL בגודל 600 × 600 × 800 מ"מ).
כל המערכות תומכות בחומרי ליבה של אבות טיפוס - PA12, PA11, PA12-GF, PA12-CF, TPU ו-PP - כאשר ה-S320HT מרחיב את יכולותיו ל-PEEK, PEKK ו-PPS בטמפרטורות בנייה של עד 350 מעלות צלזיוס.
תחילת העבודה עם אב טיפוס של SLS: רשימת בדיקה מעשית
שלב 1 - הגדירו את דרישות בניית האב-טיפוס שלכם
- אילו חומרים אתם צריכים? (PA12 לשימוש כללי, PA11 לגמישות, TPU לחלקים גמישים, PEEK לעמידות בטמפרטורה גבוהה?)
- מהו המימד הגדול ביותר של חלק בודד?
- גודל אצווה טיפוסי לכל איטרציה?
- זמן אספקה נדרש?
שלב 2 - בחירת הגישה שלך
- פנימי או חיצוני? (השתמשו בטבלה למעלה כמדריך לקבלת החלטה)
- אם בבנייה פנימית: יש להעריך את אפשרויות הציוד בהתבסס על נפח בנייה, טווח חומרים ותפוקה
- אם מבצעים מיקור חוץ: בקשו חלקים לדוגמה בחומר היעד שלכם מ-2-3 ספקים
שלב 3 - הכנת הבנייה הראשונה שלך
- יישום עקרונות תכנון בשלב ה-CAD: עובי דופן ≥0.4 מ"מ, קוטר חור ≥0.8 מ"מ, מרווח ≥0.5 מ"מ (הרכבה בחתיכה אחת) / ≥0.2 מ"מ (הרכבה נפרדת)
- ייצוא STL ברזולוציה מתאימה (סבילות מיתרים ≤0.05 מ"מ)
- ייבוא לתוך Voxeldance Additive, כיוון משטחים קריטיים לקבלת גימור/חוזק אופטימליים, קינון אוטומטי של החלקים הנותרים
- פורסים בעובי שכבה של 0.12 מ"מ, מעבדים דרך BP ומטעינים למדפסת
שלב 4 - אימות ואיטרציה
- בדוק את חלקי המאמר הראשון לצורך דיוק המימדים
- ביצוע בדיקות פונקציונליות בסביבה המיועדת
- תיעוד פרמטרים של תהליך לצורך שחזור
- איטרציה של עיצוב המבוססת על תוצאות בדיקה - אותה בנייה יכולה לכלול מספר גרסאות זה לצד זה
שאלות נפוצות
ש: עד כמה מדויקים אבות טיפוס של SLS?
א: דיוק ממדים טיפוסי הוא ±0.2 מ"מ עבור חלקים מתוכננים היטב על ציוד תעשייתי מכויל. מאפייני סבילות צפופים (<0.2 מ"מ) עשויים לדרוש עיבוד לאחר עיבוד או פיצוי עיצובי. ה-S480 של TPM3D משיג מהירויות סריקה של 21,000 מ"מ/שנייה עם גודל נקודת לייזר של 0.31 מ"מ עבור יישומים מדויקים.
ש: האם ניתן לעבד אבות טיפוס של SLS לאחר עיבוד שבבי? ת: כן. ניתן לקדוח, הברגה, חריטה וגימור CNC של חלקים מדגם PA12 ו-PA11 של SLS. זה נפוץ כאשר משטחי חיבור ספציפיים דורשים סבולות צפופות יותר ממה ש-SLS לבדו יכול להשיג.
ש: כיצד משתווה עלות חלק SLS לחלק CNC עבור פרויקטים בנפח נמוך?
א: SLS הופך תחרותי מבחינת עלויות כאשר הגיאומטריה מורכבת (חתכים, ערוצים פנימיים) או כאשר ניתן לקנן חלקים מרובים בבנייה אחת. עבור חלקים פריזמטיים פשוטים, CNC בדרך כלל זול יותר. נקודת האיזון תלויה בגיאומטריה, לא רק בכמות. המעבר של מרכז המחקר והפיתוח של GAC מתהליך עבודה במיקור חוץ ל-SLS פנימי הביא לקיצור של יותר מ-70% בזמן ההכנה.
ש: האם SLS יכול לייצר חלקים שקופים או שקופים? ת: לא. חלקי SLS PA12 הם לבנים/לבנים אטומים במצבם הטבעי. ניתן לצבוע אותם בשחור או בצבעים כהים אחרים, אך לא ניתן להפוך אותם לשקופים. עבור אבות טיפוס שקופים, שקלו SLA או PolyJet.