Che cos'è la prototipazione rapida SLS?
La sinterizzazione laser selettiva (SLS) è un processo di produzione additiva che utilizza un laser per fondere strato dopo strato la polvere polimerica, ottenendo componenti solidi. Nella prototipazione rapida, la SLS offre qualcosa di unico: prototipi che non solo hanno un aspetto perfetto, ma funzionano anche correttamente. I componenti risultanti sono densi, isotropi e sufficientemente resistenti per i test funzionali, non solo per la valutazione visiva.
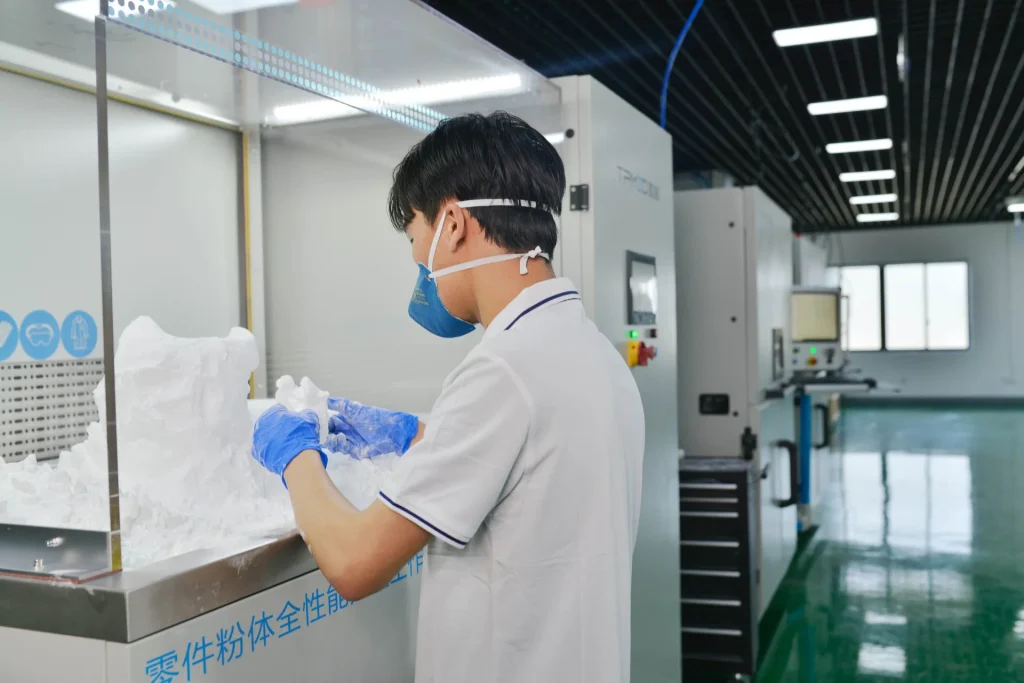
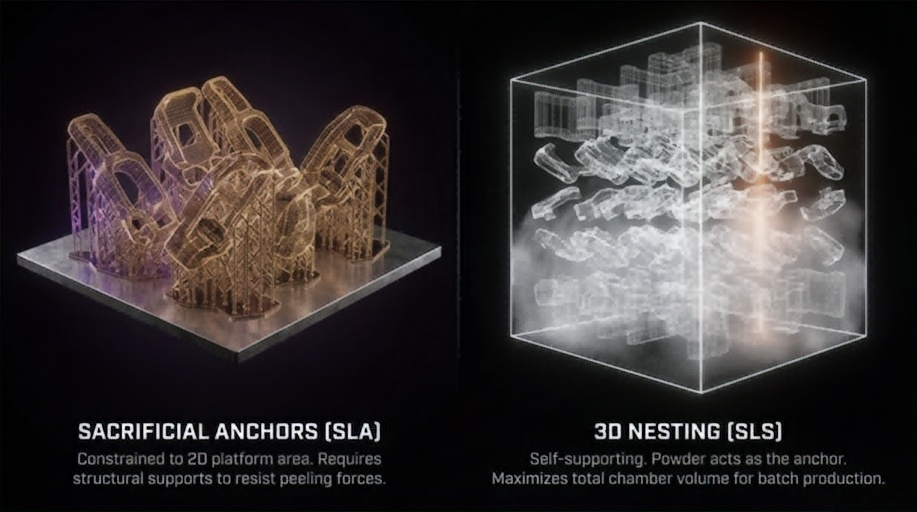
A differenza di altri metodi di stampa 3D che producono legami interstrato deboli o richiedono strutture di supporto, la SLS costruisce i pezzi sospesi in un letto di polvere. Ciò significa che:
- Nessuna rimozione dei supporti. Nessun segno di supporto. Nessun compromesso di design per la stampabilità.
- Proprietà meccaniche che corrispondano agli assi XY e Z: essenziali per i prototipi portanti.
- La capacità di assemblare più componenti in un'unica costruzione e lasciare che la polvere gestisca la geometria degli spazi.
Il processo è particolarmente adatto ai materiali in nylon (PA11, PA12) e ai termoplastici tecnici (TPU, PP, PPS, PEEK), rappresentando un pratico ponte tra la fase di ideazione iniziale e la realizzazione degli stampi per la produzione.

Perché la tecnologia SLS per la prototipazione rapida?
1. Prototipi funzionali nei materiali di produzione
La tecnologia SLS non richiede un "materiale di prototipazione" separato: si realizza il prototipo con la stessa polvere di PA12 o PA11 che verrà utilizzata per i componenti di produzione. Ciò significa che il comportamento del materiale, inclusi:
- Resistenza alla trazione: 46 MPa per PA12 (TPM3D Precimid1172Pro, secondo ASTM D638)
- Allungamento a rottura: 8–17% per PA12 standard; disponibili gradi con maggiore duttilità
- Modulo a flessione: 1,280 MPa per PA12 (ASTM D790)
- Temperatura di deflessione del calore: 180 °C a 0.45 MPa per PA12 (ASTM D648)
- Resistenza chimica e basso assorbimento di umidità rispetto ai termoplastici FDM
…sono identici tra prototipo e pezzo di produzione. Nessuna sorpresa durante la transizione.
* Tutti i valori sopra riportati provengono dalle schede tecniche della polvere PA12 bianco brillante TPM3D Precimid1172Pro . Esistono diverse qualità di PA12; fare sempre riferimento alla scheda tecnica certificata specifica del materiale.
2. Nessuna struttura di supporto
Poiché la polvere non sinterizzata supporta fisicamente sporgenze e cavità, la SLS può produrre:
- Canali interni e strutture reticolari impossibili da realizzare con metodi sottrattivi
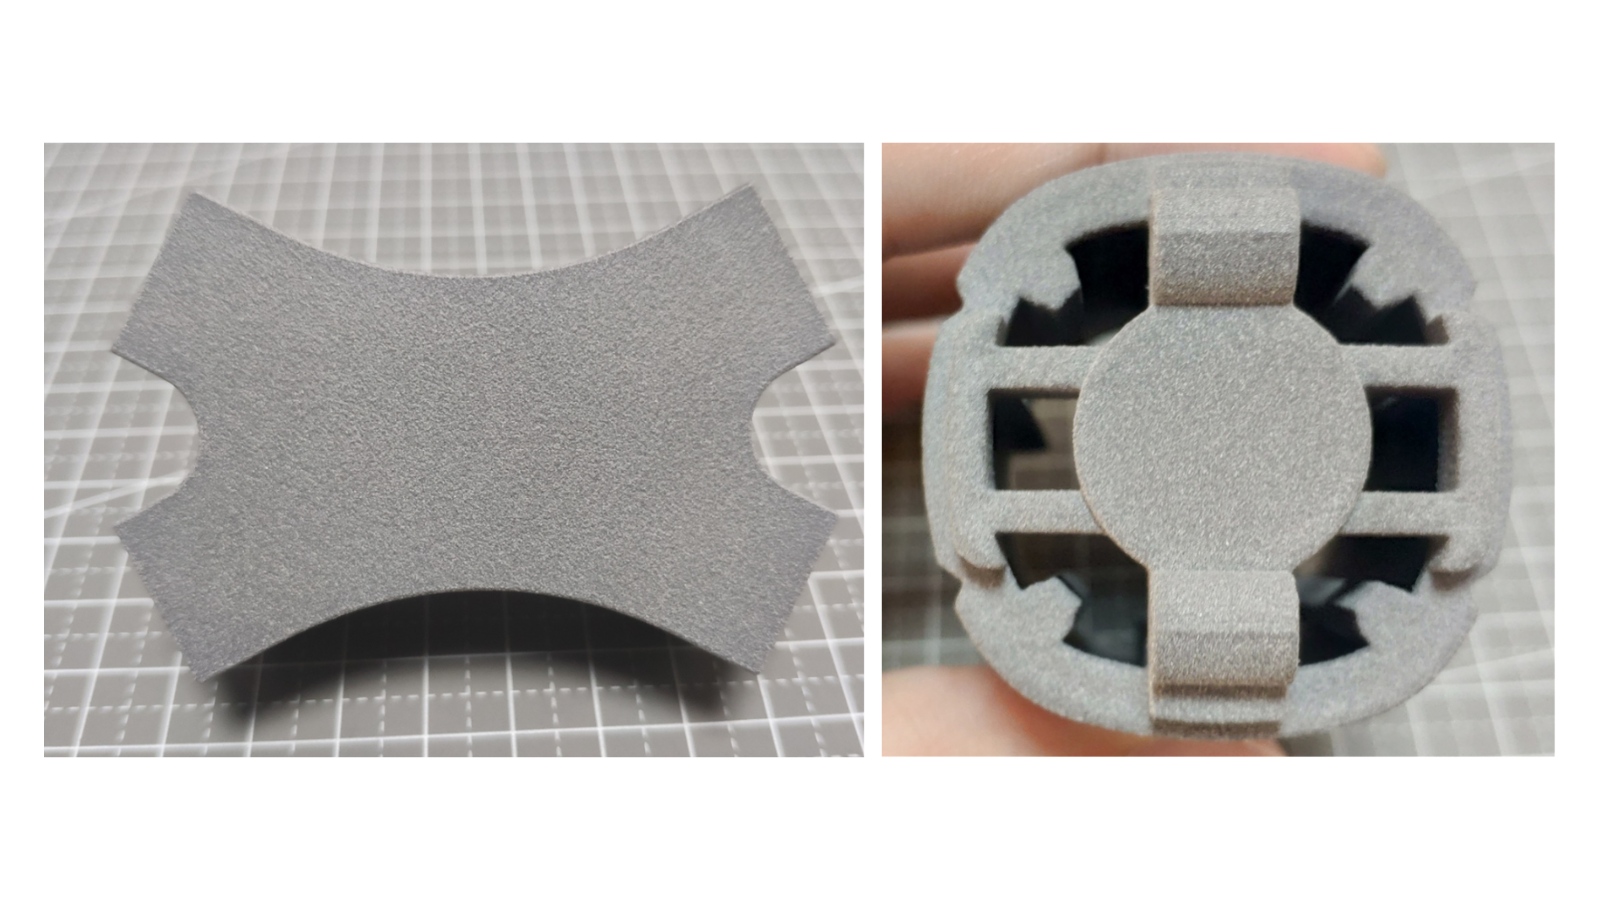
- Cerniere flessibili e elementi a incastro stampati nello stato assemblato
- Geometrie organiche complesse senza cicatrici di supporto
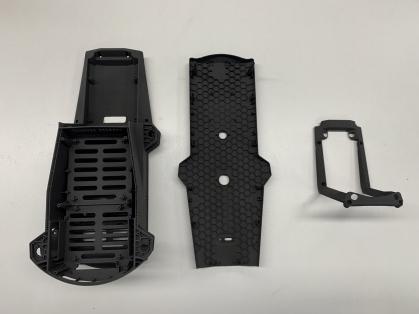
Questa libertà spesso elimina le fasi di assemblaggio: un singolo componente realizzato con la tecnologia SLS può sostituire più componenti lavorati a CNC o stampati a iniezione.

3. Produzione in batch in un'unica build
Una singola camera di costruzione SLS può contenere contemporaneamente decine di prototipi diversi, purché rientrino nel volume di costruzione. La stampante non fa distinzione tra un singolo pezzo e molti: il tempo di utilizzo del laser è il principale fattore di costo.
| Modello TPM3D | Volume di costruzione (X×Y×Z) | Laser |
|---|---|---|
| CF200 (Compatta professionale) | 200 × 200 × 320 mm | Fibra da 30 W |
| S260 (Istruzione e ricerca) | 260 × 260 × 450 mm | 30 W CO₂ |
| S320HT (per alte temperature) | 320 × 320 × 380 mm (grande) / 250 × 250 × 380 mm (piccolo) | 60 W CO₂ |
| S360 / P360 (Industriale di fascia media) | 360 × 360 × 600 mm | 60 W CO₂ |
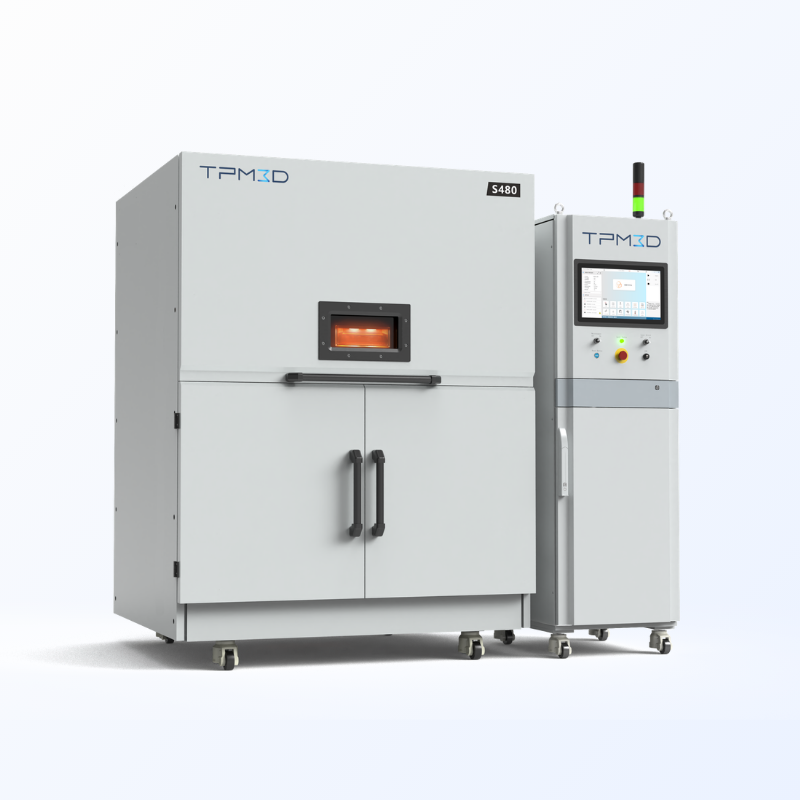
| S480 (Alta precisione) | 480 × 480 × 600 mm | 100 W CO₂ |
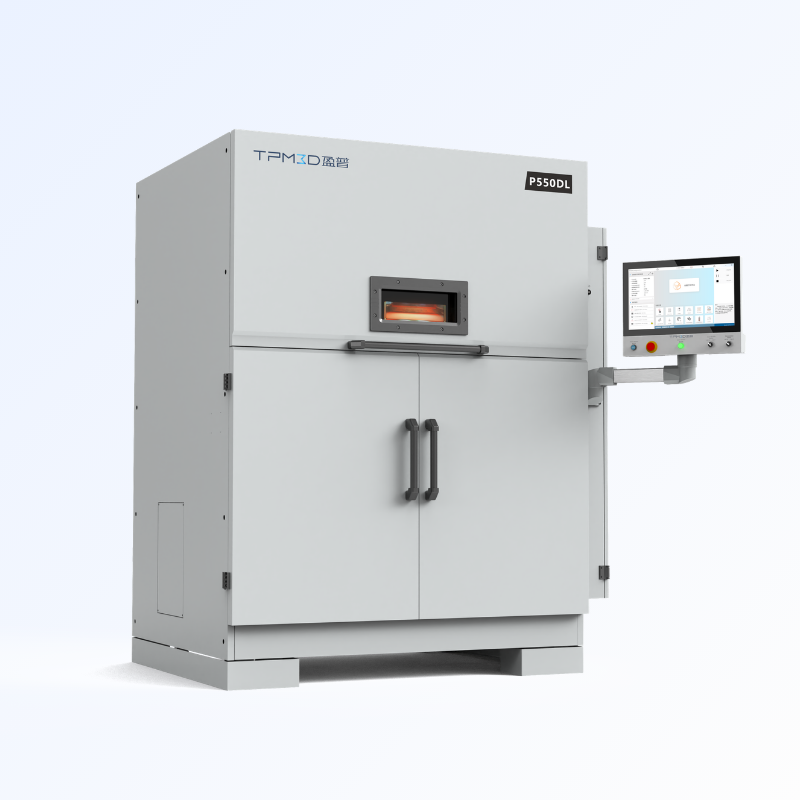
| P550DL (Grande formato con doppio laser) | 550 × 550 × 850 mm | Doppia lampada CO₂ da 140 W |
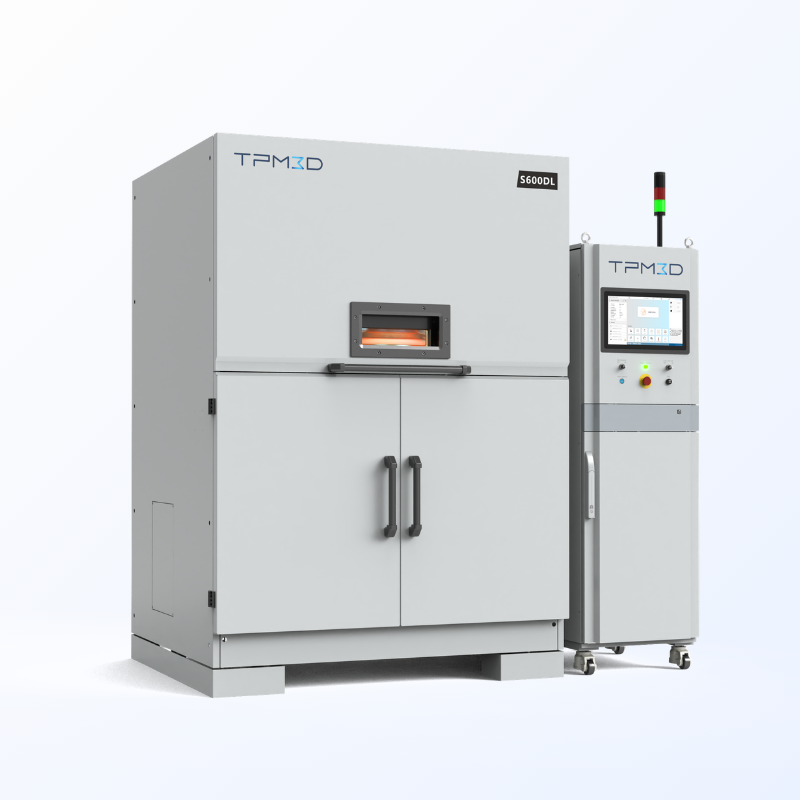
| S600DL (Grande formato a doppio laser) | 600 × 600 × 800 mm | Doppia lampada CO₂ da 140 W |
Questo rende la tecnologia SLS una scelta efficiente quando sono necessarie più iterazioni di progettazione o un piccolo lotto di pezzi di prova: varianti di progettazione, studi di tolleranza e verifiche di accoppiamento possono essere eseguiti tutti nella stessa fase di produzione.
4. Proprietà meccaniche isotrope
A differenza della FDM (Fused Deposition Modeling), dove la resistenza lungo l'asse Z può essere pari al 50-70% di quella lungo gli assi XY a causa dei limiti di adesione tra gli strati, la SLS produce componenti quasi isotropi. Il processo di fusione a letto di polvere crea un legame interstrato uniforme, con un'anisotropia meccanica tipicamente inferiore al 5%.
Perché questo è importante per i prototipi : quando si testa una staffa portante o un contenitore a incastro, è necessario che il prototipo si comporti in modo coerente indipendentemente dall'orientamento durante la stampa. La tecnologia SLS garantisce proprio questo.
Stampanti 3D laser a fusione di polvere plastica: tecnologia, materiali e selezione della macchina
Il processo di prototipazione rapida SLS
Un tipico flusso di lavoro di prototipazione SLS su sistemi TPM3D, dalla progettazione al pezzo finito:
Preparazione prestampa
1. Progettazione per SLS
Si raccomanda di applicare i principi di progettazione già nella fase CAD.
- Spessore minimo della parete: 0.4 millimetri
- Diametro minimo del foro: 0.8 mm, a seconda della profondità del foro e se si tratta di un foro passante o cieco.
- Spazio libero per i componenti assemblati: ≥0.5 mm quando si stampa un assieme di accoppiamento come un unico pezzo; ≥0.2 mm per parti stampate separatamente e assemblate successivamente
- Cavità interne: progettare tenendo conto della rimozione della polvere — includere fori di drenaggio o percorsi di accesso; i volumi cavi chiusi intrappolano la polvere non sinterizzata e sono difficili da pulire
- Sporgenti e campate non supportate: La tecnologia SLS non richiede strutture di supporto, ma le grandi superfici piane parallele alla piattaforma di costruzione potrebbero subire una leggera deformazione: valutare la possibilità di rinforzarle o riorientarle.
2. Esporta il file STL e importalo in Voxeldance
- Esporta in formato STL (o nel formato CAD nativo) dal tuo software di progettazione.
- Importa in Voxeldance Additive per la preparazione della build
3. Orient Parts e Auto-Nest
- Per i pezzi con requisiti specifici di qualità superficiale o resistenza: regolare manualmente l'orientamento in modo che le facce critiche siano posizionate lontano dalla piattaforma di costruzione o allineate con l'asse ottimale.
- Per tutte le altre parti: utilizzare l'auto-nesting 3D di Voxeldance per massimizzare l'utilizzo del letto di polvere
4. Taglia e esporta
- Imposta lo spessore dello strato — 0.12 mm è la raccomandazione standard per i prototipi funzionali (strati più sottili disponibili per le parti con dettagli fini, a costo di tempi di stampa più lunghi)
- Configura i parametri di stampa rimanenti ed esegui lo slicing.
- Esporta il file della fetta
5. Pianificazione del percorso laser (BP)
- Importa il file di fetta nel software Build Processor (BP) per pianificare le strategie di scansione laser.
- Esporta il file di build finale per la stampante
Stampa
6. Stampa
- Carica il file di build sulla stampante e avvia il lavoro
- Il letto di polvere viene preriscaldato a una temperatura appena inferiore al punto di fusione del materiale.
- Un laser a CO₂ (o un laser a fibra sul CF200) scansiona selettivamente ogni sezione trasversale; la piattaforma di costruzione si abbassa di uno spessore di strato, viene applicata una nuova polvere e il ciclo si ripete
- Velocità di costruzione tipica: 10–25 mm/ora (verticale), a seconda della densità dei pezzi e dell'impacchettamento. S480 raggiunge velocità di scansione fino a 21,000 mm/s; P550DL utilizza due laser da 140 W per la massima produttività.
7. Raffreddamento attivo
- Dopo il completamento della stampa, il raffreddamento attivo funziona per circa 3 ore (edificio a tutta altezza)
- I materiali ad alta temperatura come il PEEK richiedono profili di raffreddamento controllati per prevenire deformazioni o problemi di cristallinità.
Lavori di rifinitura
8. Trasferimento al PPS - Raffreddamento naturale e rimozione della polvere
- Spostare la camera di costruzione alla PPS (Stazione di elaborazione polveri).
- Lasciare raffreddare i pezzi naturalmente all'interno della torta di polvere
- Separare i pezzi e rimuovere la polvere in eccesso: il sistema PPS integra raffreddamento, separazione, setacciatura della polvere e miscelazione in un'unica stazione.
9. Sabbiatura e riciclaggio delle polveri
- Sabbiatura dei pezzi per rimuovere la polvere residua dalla superficie e ottenere una finitura opaca uniforme.
- Setacciare, mescolare e rigenerare la polvere non sinterizzata attraverso il PPS per il riutilizzo.
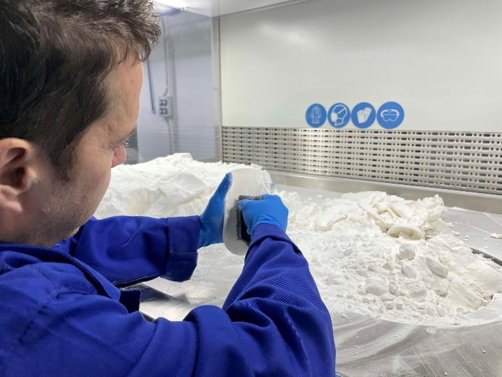
Panoramica sui materiali per la prototipazione SLS
La scelta del materiale influisce su ciò che è possibile testare con il prototipo. Tutti i valori riportati di seguito provengono dalle schede tecniche del materiale Precimid di TPM3D:
| Materiale | Caratteristiche principali (Scheda tecnica TPM3D) | Ideale per | Non consigliato per |
|---|---|---|---|
| PA12 (Precimid1172Pro) | Resistenza alla trazione 46 MPa (ASTM D638); allungamento 8–17%; modulo di flessione 1,280 MPa (ASTM D790); HDT 180 °C a 0.45 MPa (ASTM D648) | Prototipi funzionali generali; custodie; staffe; incastri a scatto; cerniere flessibili | Ambienti ad alta temperatura (>150 °C in continuo) |
| PA11 | Maggiore allungamento rispetto al PA12; migliore resistenza agli urti; minore assorbimento di umidità. | Componenti flessibili; condotti; parti soggette a impatti ripetuti | Applicazioni strutturali ad elevata rigidità |
| PA12-GF30 (Precimid1176Pro GF30 BLK) | Resistenza alla trazione 41.7 MPa; modulo di flessione 2,340 MPa (ISO 178); HDT 168 °C a 0.45 MPa; riempimento con fibra di vetro al 30%. | Alloggiamenti rigidi; maschere e dispositivi di fissaggio; componenti termicamente stabili | Componenti che richiedono un'elevata resistenza agli urti |
| PA12-CF (Precimid1174Pro CF) | Resistenza alla trazione 88 MPa; resistenza alla flessione 135 MPa; modulo di elasticità a trazione 9,000 MPa; riempimento con fibra di carbonio al 30%. | Telai per droni; componenti strutturali ad alta rigidità; componenti aerospaziali leggeri | Applicazioni sensibili ai costi |
| TPU (Precimid1130 88A) | Durezza Shore A 88–90; allungamento 270%; eccellente rimbalzo e resistenza all'abrasione | Guarnizioni; anelli di tenuta; coperture protettive; componenti per calzature; condotti flessibili | parti rigide portanti |
| PP (TPM3D PP Pro) | Densità 0.80 g/cm³; basso assorbimento d'acqua; eccellente resistenza chimica e alla fatica. | Contenitori per fluidi; cerniere flessibili; componenti resistenti agli agenti chimici | Applicazioni ad alta temperatura o ad alta rigidità |
| PEEK (TPM3D PEEK IND) | Resistenza alla trazione 80 MPa (ASTM D638); HDT 294 °C a 0.45 MPa (ASTM D648); modulo di flessione 4,000 MPa (ASTM D790); densità 1.13 g/cm³ | Componenti per motori aerospaziali; prototipi funzionali ad alta temperatura; parti strutturali | Applicazioni sensibili ai costi (sovrapprezzo del materiale) |
Tutti i valori provengono dalle schede tecniche del materiale TPM3D Precimid, basate su test standardizzati ASTM/ISO. I valori effettivi possono variare in base ai parametri di lavorazione e alla geometria del pezzo. Per le applicazioni critiche, si consiglia di effettuare sempre delle prove interne.
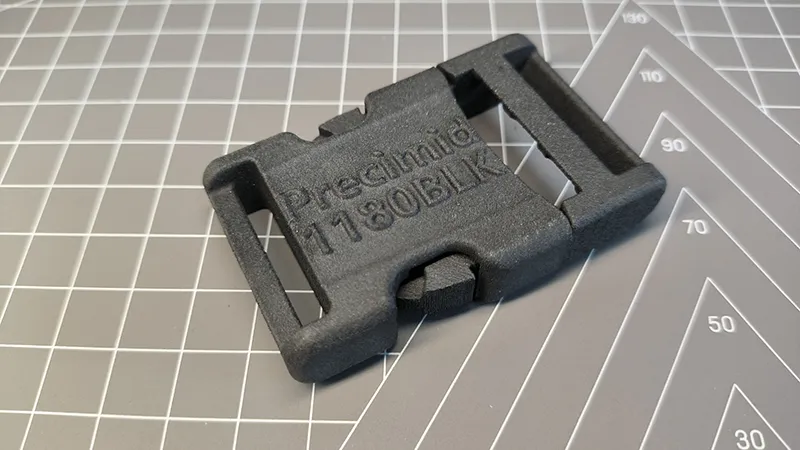
SLS contro metodi di prototipazione tradizionali
| Criterio | SLS (nylon) | Lavorazione CNC | Stampaggio a iniezione (stampo morbido) | FDM |
|---|---|---|---|---|
| Tempi di consegna (5 parti) | 2-4 giorni | 5-10 giorni | 2-4 settimane | 1-3 giorni |
| Costo del componente (piccolo lotto) | Moderato | Elevato (manodopera + allestimento per pezzo) | Costo iniziale elevato + basso costo unitario | Basso-moderato |
| Libertà geometrica | Quasi illimitato (canali interni, reticoli, sottosquadri) | Limitato dall'accesso allo strumento | Limitato dagli angoli di trazione e dall'espulsione | Difficoltà moderata (sono necessari supporti per le sporgenze) |
| isotropia meccanica | Quasi isotropico (<5% di variazione) | Isotropo per natura | Isotropica | Anisotropo (asse Z 50–70% di XY) |
| Finitura superficiale (come realizzata) | Opaco, leggermente granuloso (Ra 8–12 μm) | Lavorazione meccanica (Ra 1–3 μm) | Dipende dalla finitura dello stampo | Linee di stratificazione visibili (Ra 10–25 μm) |
| Opzioni materiali | PA12, PA11, PA12-GF, PA12-CF, TPU, PP, PEEK | Metalli, materie plastiche tecniche | La maggior parte dei termoplastici | ABS, PLA, PETG, PC, ULTEM |
| Scalabilità | Medio — costruzione singola = decine di componenti | Bassa velocità: un pezzo alla volta per mandrino | Elevato: migliaia di pezzi per stampo | Bassa: un pezzo alla volta per estrusore |
Quando la SLS è la scelta giusta:
- Hai bisogno di prototipi funzionali in nylon di qualità ingegneristica
- Il tuo progetto presenta una geometria interna complessa o sottosquadri
- Si desidera testare il comportamento meccanico (resistenza, incastro, fatica) e non solo l'aspetto visivo.
- Hai bisogno di prototipi realizzati con lo stesso materiale dei componenti che verranno poi prodotti in serie.
- Stai procedendo a ritmo serrato e hai bisogno di una risposta entro il giorno successivo, come dimostrato dal ciclo di 4 giorni del Centro R&D di GAC (vedi il caso di studio qui sotto).

Quando un altro metodo potrebbe essere migliore:
- Vai al CNC se hai bisogno di tolleranze ristrette (±0.05 mm o migliori), prototipi in metallo o una specifica plastica tecnica non disponibile in polvere.
- Vai su FDM se hai bisogno di un singolo modello visivo, del costo più basso o di un'ampia disponibilità di materiali (PEEK in forma di filamento, ad esempio)
- Passare agli utensili morbidi se hai fiducia nel progetto e hai bisogno di oltre 100 pezzi per i test sul campo
Applicazioni pratiche della prototipazione SLS
I seguenti casi di studio si basano su implementazioni di TPM3D presso clienti e su risultati resi pubblici.
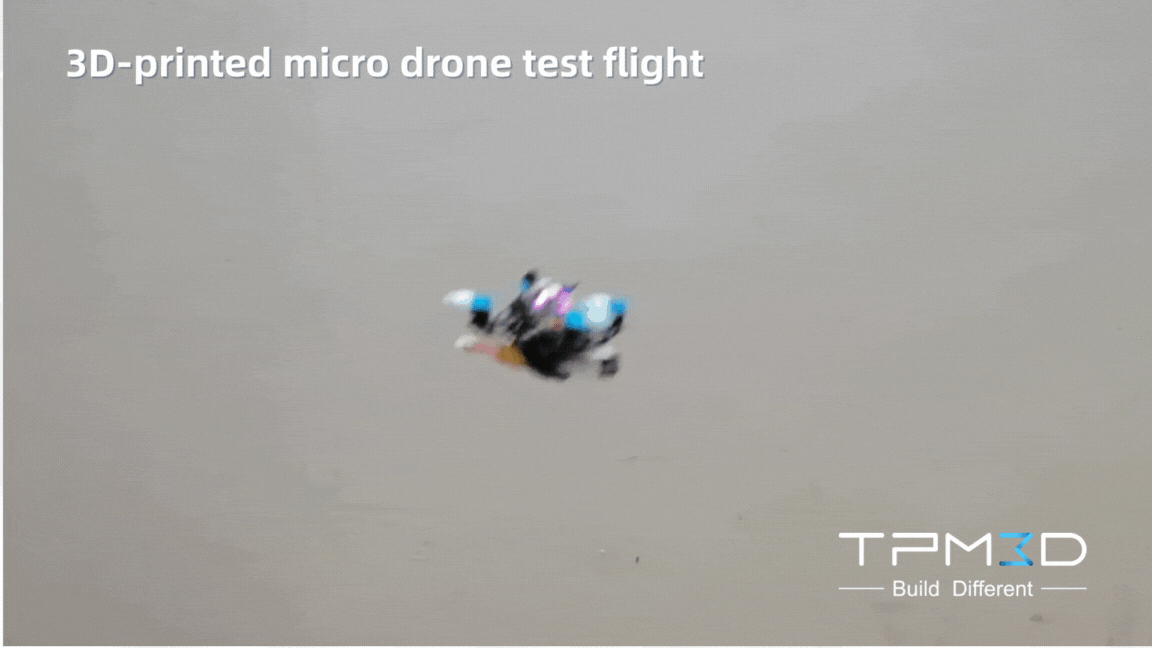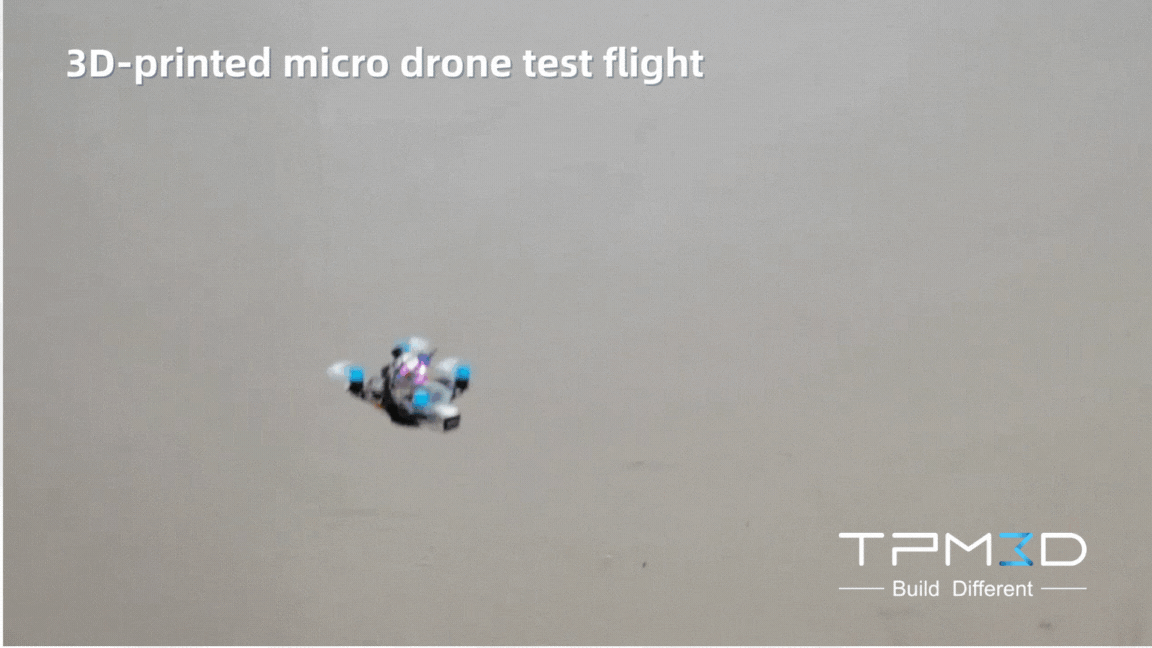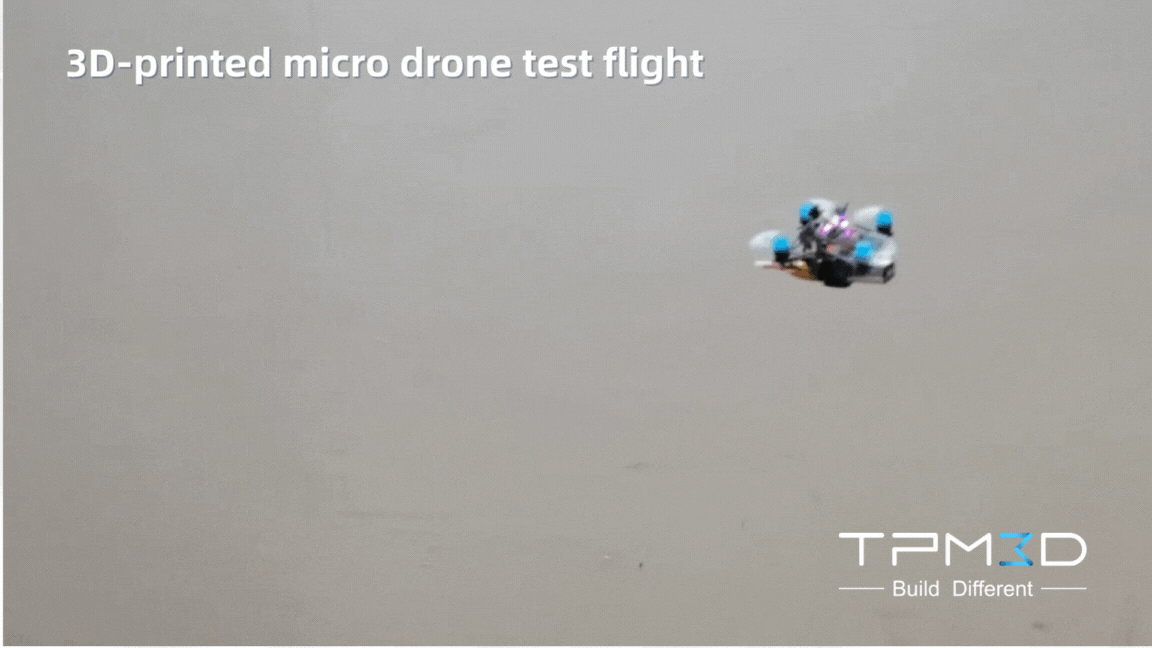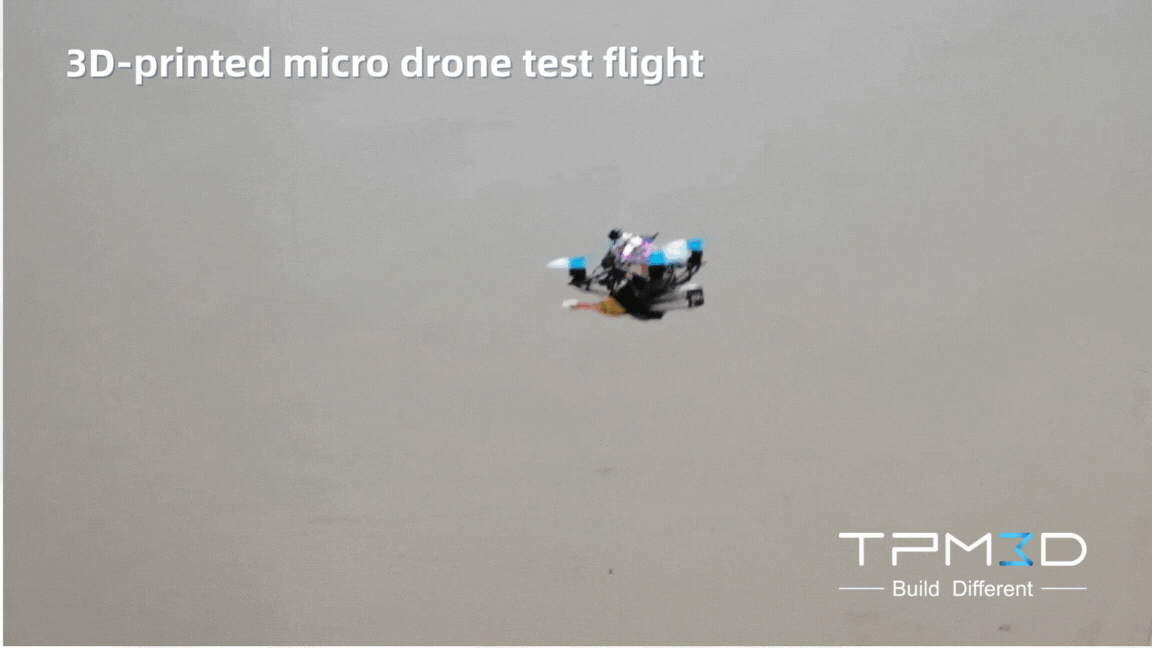
Settore aerospaziale e UAV: telaio per drone da 6 grammi
Quando ogni grammo conta, il nylon in fibra di carbonio SLS consente di realizzare strutture topologicamente ottimizzate, impossibili da ottenere con le macchine utensili.
Un telaio per micro-UAV di soli 66 × 66 × 32.6 mm è stato stampato in un unico pezzo su un sistema SLS TPM3D utilizzando Precimid1174Pro CF (PA12 rinforzato con il 30% di fibra di carbonio). Il risultato: un telaio del peso di 6 grammi (velivolo completo: 35 g), con una resistenza alla trazione di 88 MPa , un miglioramento del 91% rispetto al PA12 puro. Lo stesso sistema di materiali ha superato quattro test di validazione operativa: carico statico, cicli termici (da -20 a +60 °C), schermatura elettromagnetica e volo ad alta manovrabilità a 8 m/s.
Fonte: caso di studio TPM3D, giugno 2025.
Settore automobilistico: Centro di ricerca e sviluppo GAC — Da 2-3 settimane a 4 giorni
Il reparto di ingegneria prototipi del Centro R&D di GAC si affidava in precedenza a un flusso di lavoro in sei fasi esternalizzato per i prototipi di finiture interne/esterne, gestione termica e componenti del gruppo propulsore. Grazie all'introduzione interna della tecnologia SLS con un sistema TPM3D P550DL e polvere Precimid1172Pro PA12 , ora possono:
- Ridotto il flusso di lavoro da Da 6 passaggi a 4 passaggi
- Ridurre i tempi di consegna da Da 2-3 settimane a soli 4 giorni (riduzione di oltre il 70%)
- Ho ottenuto il pieno controllo sui dati di progettazione riservati.
- Componenti validati in quattro categorie: aspetto, struttura, assemblaggio e ergonomia.
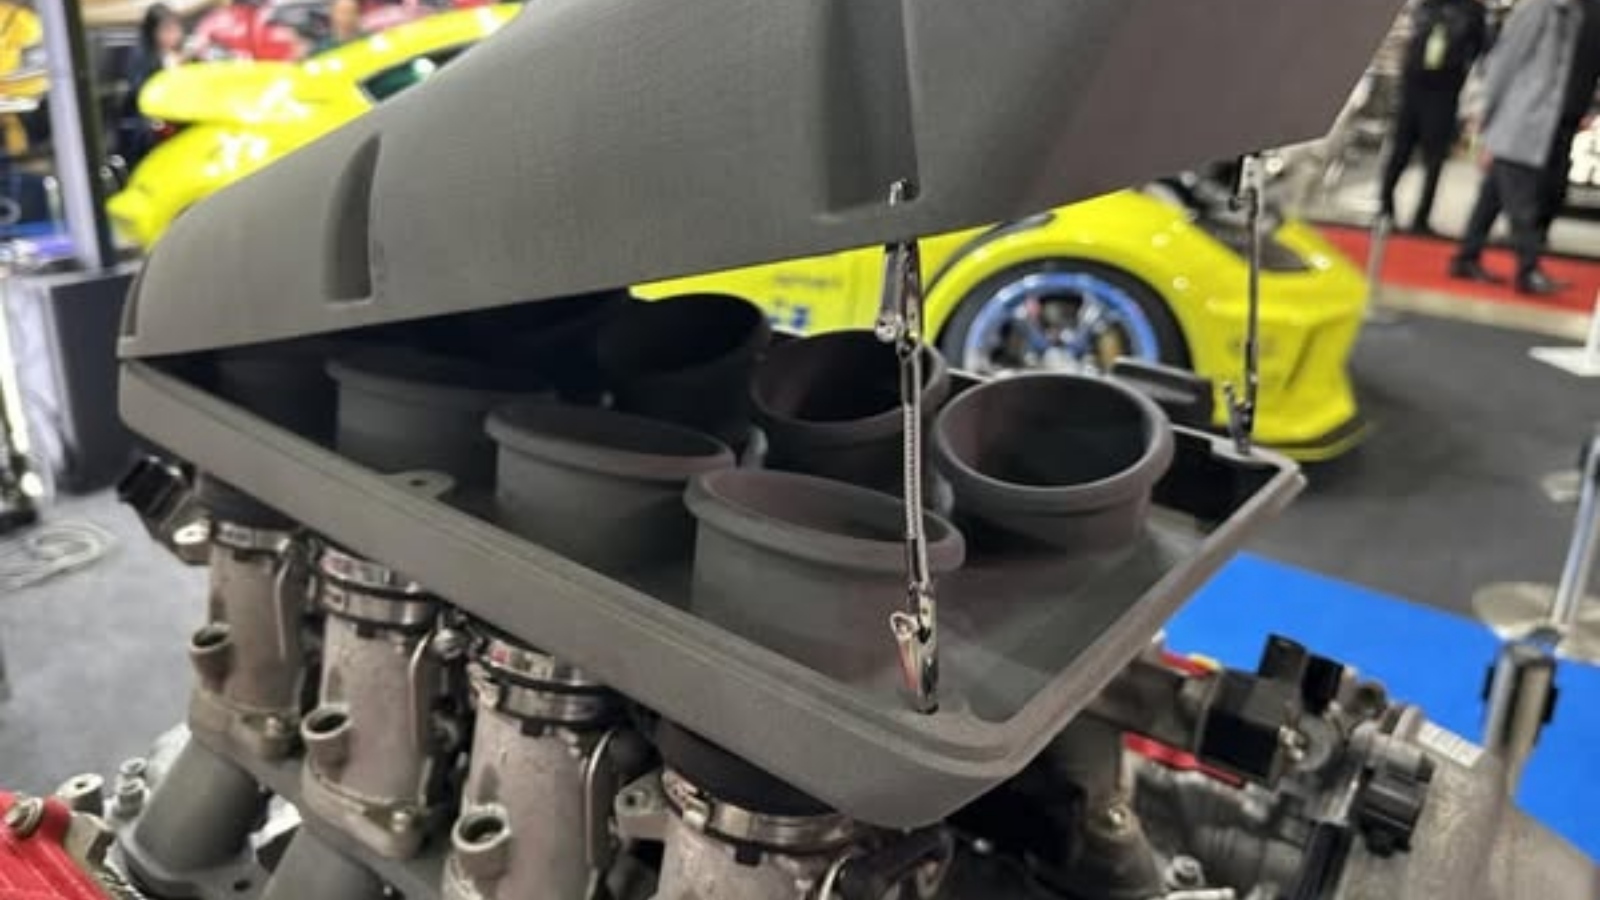
Tra le altre applicazioni nel settore automobilistico, si segnalano il reparto di pre-produzione di Dongfeng Motor, che utilizza una TPM3D S480 con PA12-GF30 per i pannelli della console centrale e gli alloggiamenti di distribuzione elettrica, e il collettore di aspirazione V8 da 1.9 kg di DTM Racing Sport, che sfrutta la capacità della tecnologia SLS di produrre geometrie interne complesse in un'unica stampa.
Settore medico: AK Medical — Guide chirurgiche: riduzione del margine di errore dal 30% a meno del 5%.
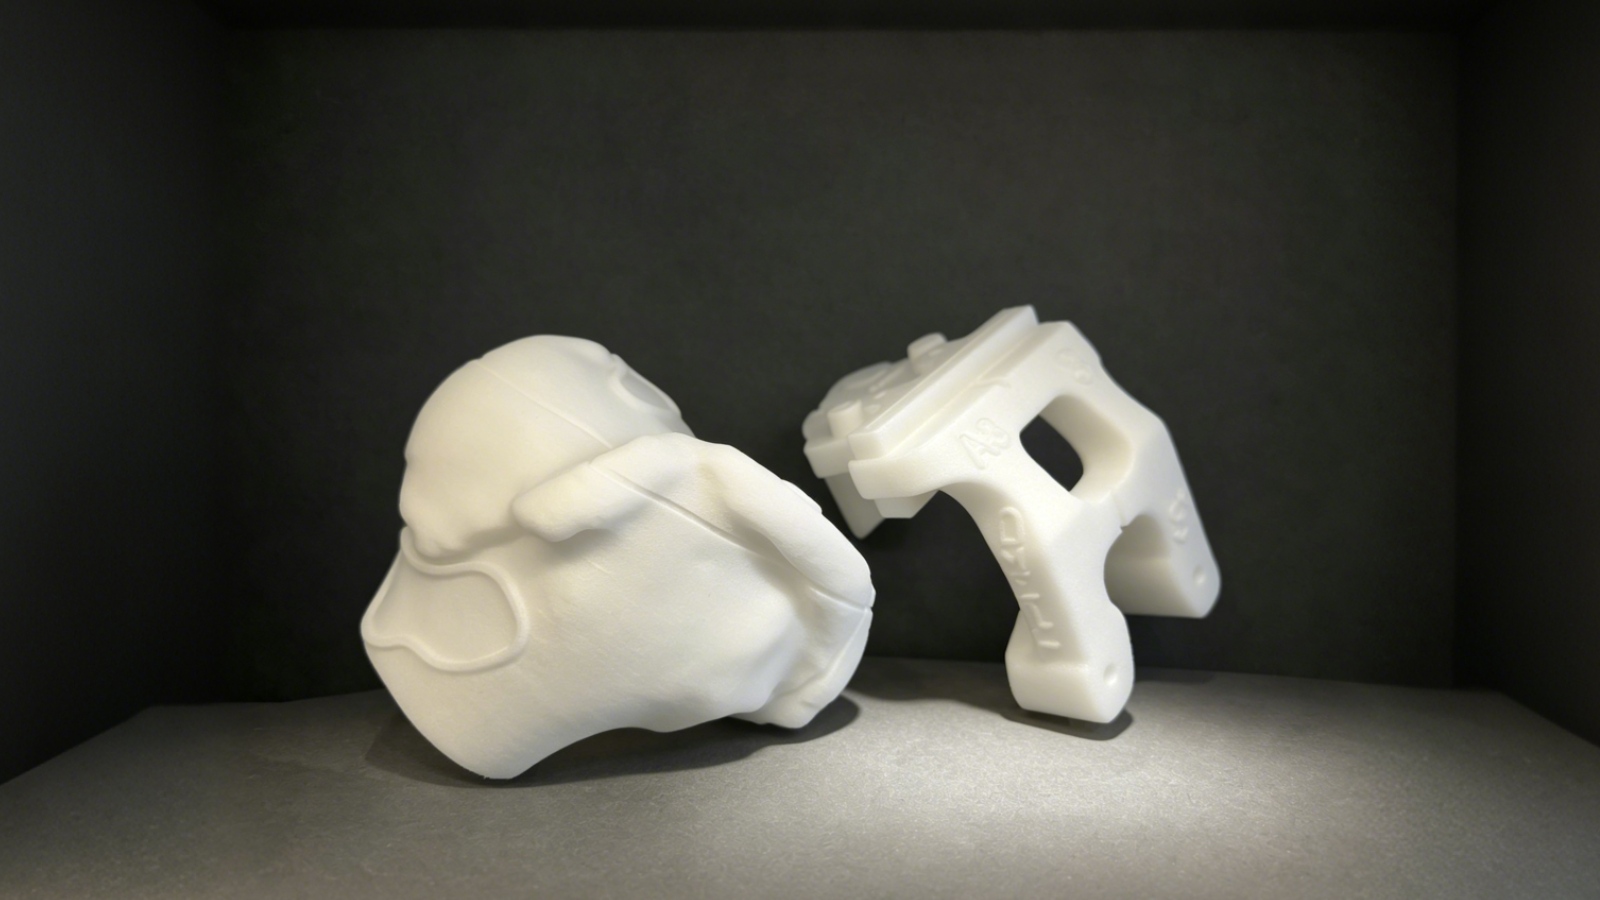
AK Medical ha utilizzato un sistema SLS TPM3D P360 con stazione di post-elaborazione PPS e PA12 biocompatibile per produrre guide chirurgiche ortopediche personalizzate. Nelle procedure di sostituzione articolare, le guide stampate con SLS raggiungono un adattamento osseo sub-millimetrico , riducendo la deviazione di allineamento degli arti inferiori superiore a 3° da circa il 30% a meno del 5% . Anche la perdita di sangue intraoperatoria e il drenaggio nelle 24 ore sono risultati significativamente ridotti (P<0.01).
Il sistema opera in conformità con la certificazione CE e la normativa antideflagrante per polveri (Zona 22), con generazione integrata di azoto per una produzione pulita di grado medicale.
Settore medico: Edser Labs — Solette ortopediche digitali su larga scala
Edser Labs (Spagna), azienda produttrice di ortesi cliniche con quasi 30 anni di esperienza, ha adottato un sistema a doppio laser TPM3D S600DL con polvere PP Pro per la produzione di solette ortopediche personalizzate. Il flusso di lavoro digitale – scansione del piede tramite LiDAR → progettazione CAD → stampa SLS – ha ridotto i tempi di stampa di un singolo strato di quasi il 50% grazie alla scansione a doppio laser.
Il materiale PP Pro consente un riciclo delle polveri prossimo al 100% grazie a un sistema ottimizzato di setacciatura e rigenerazione. Edser prevede che il 90% dei suoi prodotti sarà in futuro realizzato tramite produzione additiva.
Protesi stampate in 3D: vantaggi, materiali, applicazioni ed esempi concreti.
Gestione interna dei sistemi di supporto alle decisioni (SLS) vs. esternalizzazione
Se le vostre esigenze di prototipazione sono sporadiche (1-3 progetti al mese), l'esternalizzazione a un servizio SLS (Selective Laser Surgeling) è spesso più conveniente: nessun investimento iniziale, nessuna gestione delle polveri, nessuna manutenzione.
Se la domanda è costante (oltre 10 prototipi al mese), la sequenziatura laser selettiva (SLS) interna diventa economicamente vantaggiosa. Considerazioni chiave:
| Fattore | Esternalizzazione (Servizi di esternalizzazione) | SLS interno |
|---|---|---|
| Investimento iniziale | $0 | Investimento in attrezzature: i sistemi industriali TPM3D partono da formati compatti. |
| Tempi di consegna | 3-7 giorni lavorativi (spedizione inclusa) | 1-3 giorni lavorativi |
| Costo per parte | Ricarico del servizio | Solo materiali + tempo macchina |
| Riservatezza del design | I file escono dalla tua organizzazione | Completamente interno |
| Velocità di iterazione | Limitato dai tempi di risposta dell'ufficio | Stampa illimitata durante la notte |
| Opzioni materiali | Dipende dalle capacità dell'ufficio | Hai il controllo sulla selezione dei materiali |
Per le organizzazioni che prendono in considerazione la chirurgia laser selettiva (SLS) interna, la gamma di prodotti TPM3D spazia dal sistema professionale compatto CF200 (200 × 200 × 320 mm, laser a fibra da 30 W, ingombro <1 m², plug-and-play a 220 V) ai sistemi industriali di fascia media (S360/P360 da 360 × 360 × 600 mm) fino ai sistemi di produzione a doppio laser di grande formato (P550DL da 550 × 550 × 850 mm e S600DL da 600 × 600 × 800 mm).
Tutti i sistemi supportano i materiali di base per la prototipazione: PA12, PA11, PA12-GF, PA12-CF, TPU e PP, mentre il modello S320HT estende le sue capacità a PEEK, PEKK e PPS a temperature di stampa fino a 350 °C.
Introduzione alla prototipazione SLS: una pratica lista di controllo
Fase 1: Definisci i requisiti per la prototipazione
- Di quali materiali hai bisogno? (PA12 per uso generale, PA11 per duttilità, TPU per parti flessibili, PEEK per alte temperature?)
- Qual è la dimensione massima del singolo componente?
- Dimensione tipica del batch per iterazione?
- Tempi di consegna richiesti?
Fase 2: Scegli il tuo approccio
- Gestione interna o esternalizzazione? (Utilizzare la tabella sopra come guida decisionale)
- Se si utilizza la produzione interna: valutare le opzioni di attrezzatura in base al volume di produzione, alla gamma di materiali e alla produttività.
- Se decidete di esternalizzare: richiedete campioni dei pezzi desiderati nel materiale prescelto a 2-3 fornitori.
Passaggio 3: Prepara la tua prima build
- Applicare i principi di progettazione in fase CAD: spessore della parete ≥0.4 mm, diametro del foro ≥0.8 mm, gioco ≥0.5 mm (assemblaggio monoblocco) / ≥0.2 mm (assemblaggio separato)
- Esporta il file STL alla risoluzione appropriata (tolleranza cordale ≤0.05 mm)
- Importa in Voxeldance Additive, orienta le superfici critiche per una finitura/resistenza ottimale, nidifica automaticamente le parti rimanenti
- Tagliare a strati di 0.12 mm di spessore, elaborare tramite BP e caricare sulla stampante.
Passaggio 4: convalida e itera
- Ispezionare i componenti del primo articolo per verificarne l'accuratezza dimensionale.
- Eseguire test funzionali nell'ambiente previsto
- Documentare i parametri del processo per la riproducibilità
- Iterare il design in base ai risultati dei test: la stessa build può includere più varianti affiancate.
Domande frequenti
D: Quanto sono precisi i prototipi dell'SLS?
A: La precisione dimensionale tipica è di ±0.2 mm per componenti ben progettati su apparecchiature industriali calibrate. Le caratteristiche con tolleranze ristrette (<0.2 mm) potrebbero richiedere lavorazioni successive o compensazioni di progettazione. Il sistema S480 di TPM3D raggiunge velocità di scansione di 21,000 mm/s con una dimensione del punto laser di 0.31 mm per applicazioni di alta precisione.
D: I prototipi SLS possono essere lavorati successivamente? R: Sì. I componenti SLS in PA12 e PA11 possono essere forati, filettati, alesati e rifiniti con macchine CNC. Questa operazione è comune quando specifiche superfici di accoppiamento richiedono tolleranze più strette di quelle che la sola tecnologia SLS può garantire.
D: Come si confronta il costo dei pezzi prodotti con la tecnologia SLS rispetto a quella CNC per progetti a basso volume?
A: La tecnologia SLS diventa competitiva in termini di costi quando la geometria è complessa (sottosquadri, canali interni) o quando è possibile realizzare più pezzi in un'unica fase di costruzione. Per i pezzi prismatici semplici, la lavorazione CNC è solitamente più economica. Il punto di pareggio dipende dalla geometria, non solo dalla quantità. Il passaggio del centro di ricerca e sviluppo di GAC da un flusso di lavoro esternalizzato alla tecnologia SLS interna ha portato a una riduzione dei tempi di consegna superiore al 70%.
D: La tecnologia SLS può produrre pezzi trasparenti? R: No. I pezzi realizzati con SLS in PA12 sono di colore bianco opaco/bianco sporco allo stato naturale. Possono essere tinti di nero o di altri colori scuri, ma non possono essere resi trasparenti. Per prototipi trasparenti, si consiglia di valutare le tecnologie SLA o PolyJet.