Apa itu SLS Rapid Prototyping?
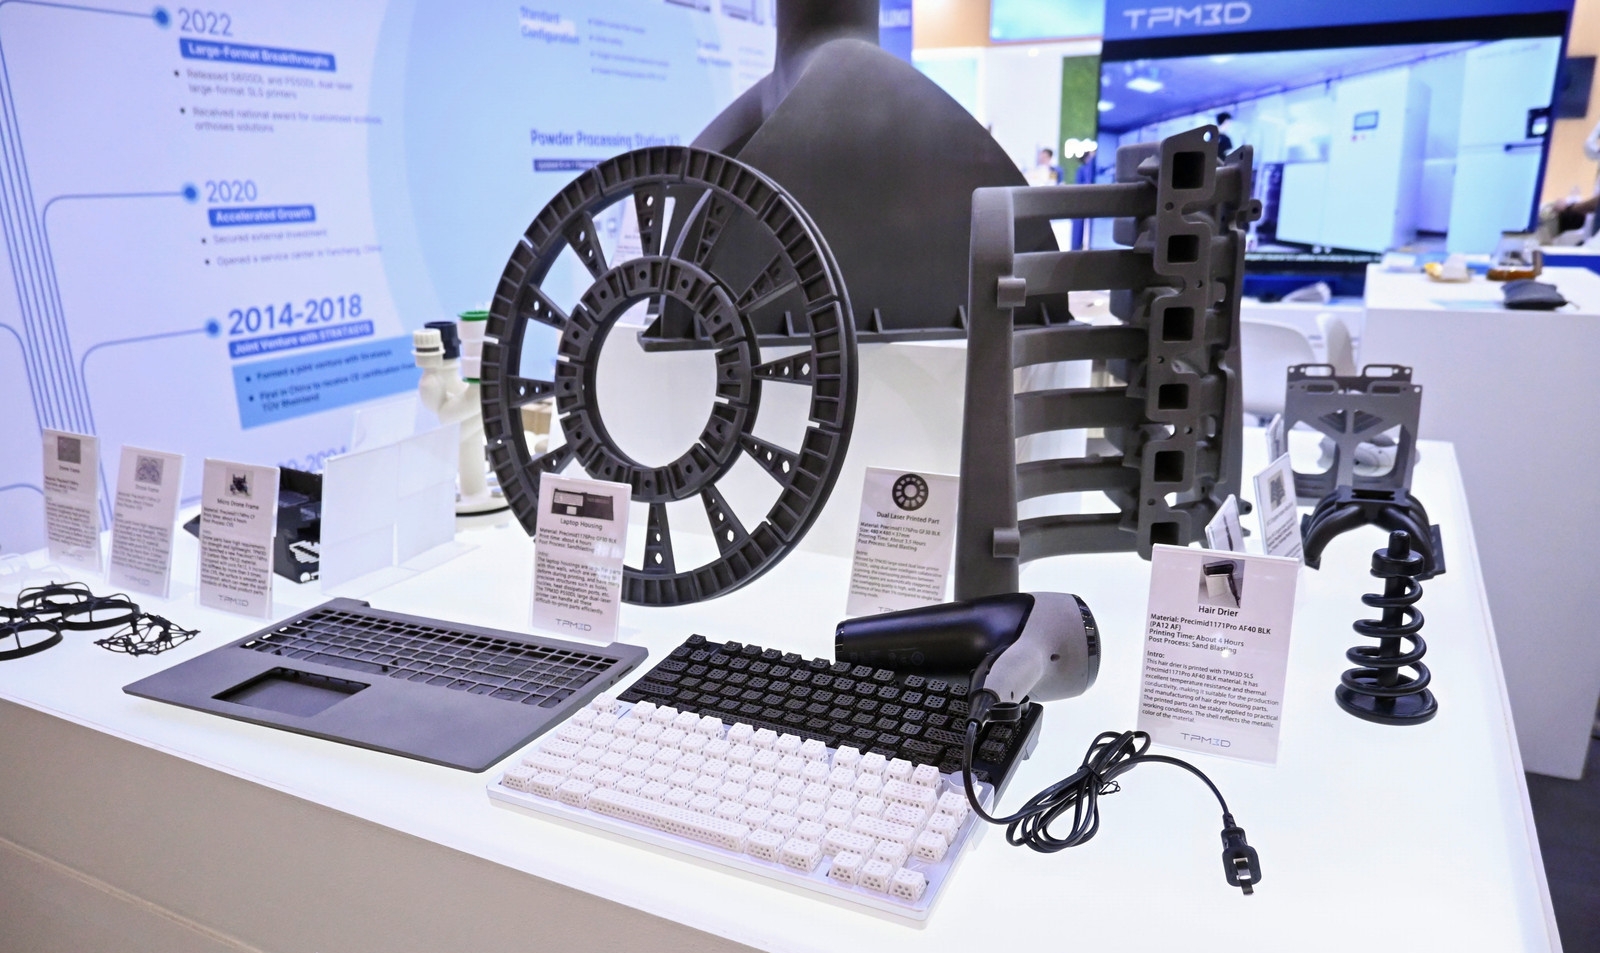
Selective Laser Sintering (SLS) adalah proses manufaktur aditif yang menggunakan laser untuk melebur bubuk polimer lapis demi lapis menjadi bagian padat. Dalam pembuatan prototipe cepat, SLS menawarkan sesuatu yang unik: prototipe yang tidak hanya terlihat bagus — tetapi juga berfungsi dengan baik. Bagian yang dihasilkan padat, isotropik, dan cukup tahan lama untuk pengujian fungsional, bukan hanya tinjauan visual.
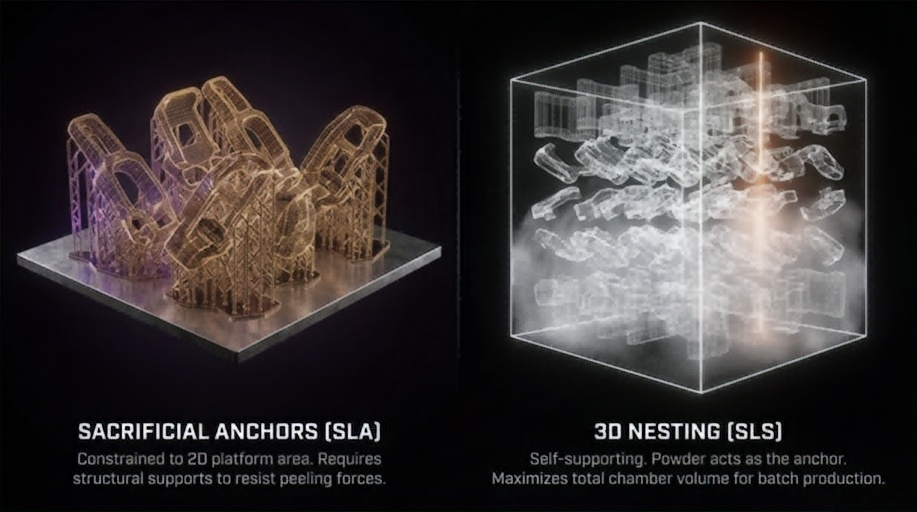
Berbeda dengan metode pencetakan 3D lainnya yang menghasilkan ikatan antar lapisan yang lemah atau memerlukan struktur pendukung, SLS membangun komponen yang tersuspensi dalam lapisan serbuk. Artinya:
- Tidak ada penghapusan penyangga. Tidak ada bekas penyangga. Tidak ada kompromi desain demi kemudahan pencetakan.
- Sifat mekanis yang sesuai dengan sumbu XY dan Z — penting untuk prototipe penahan beban.
- Kemampuan untuk menggabungkan beberapa bagian ke dalam satu konstruksi dan membiarkan bubuk menangani geometri ruang bebas.
Proses ini sangat cocok untuk material nilon (PA11, PA12) dan termoplastik teknik (TPU, PP, PPS, PEEK), menjadikannya jembatan praktis antara konsep awal dan peralatan produksi.
Mengapa SLS untuk Pembuatan Prototipe Cepat?
1. Prototipe Fungsional dalam Bahan Produksi
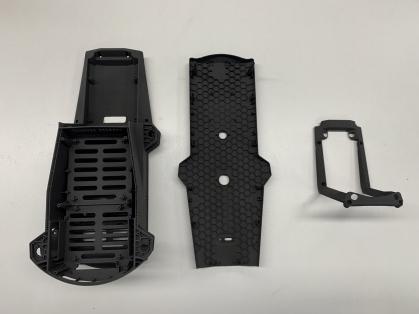
SLS tidak memerlukan "bahan prototipe" terpisah — Anda membuat prototipe menggunakan bubuk PA12 atau PA11 yang sama dengan yang akan digunakan pada komponen produksi. Ini berarti perilaku material, termasuk:
- gaya tarik: 46 MPa untuk PA12 (TPM3D Precimid1172Pro, per ASTM D638)
- Perpanjangan putus: 8–17% untuk PA12 standar; tersedia grade dengan daktilitas lebih tinggi
- Modulus lentur: 1,280 MPa untuk PA12 (ASTM D790)
- Suhu defleksi panas: 180 °C pada 0.45 MPa untuk PA12 (ASTM D648)
- Resistensi kimia dan daya serap kelembapan rendah dibandingkan dengan termoplastik FDM.
…identik antara prototipe dan bagian produksi. Tidak ada kejutan selama transisi.
* Semua nilai di atas berasal dari lembar data bubuk PA12 putih cerah TPM3D Precimid1172Pro . Terdapat berbagai jenis PA12; selalu rujuk ke lembar data bersertifikat untuk material spesifik tersebut.
2. Tidak Ada Struktur Penopang
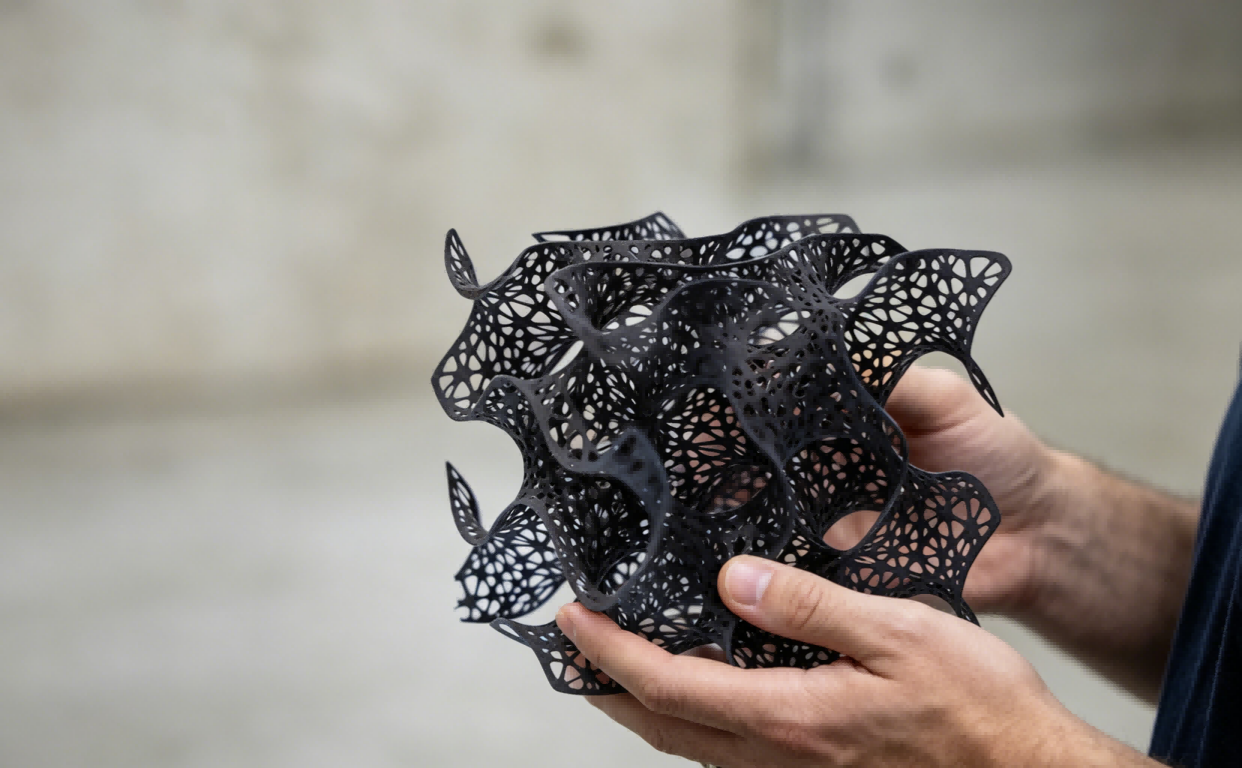
Karena bubuk yang belum disinter secara fisik menopang bagian yang menggantung dan rongga, SLS dapat menghasilkan:
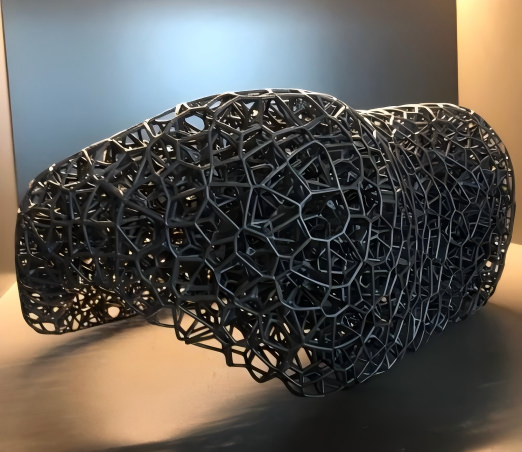
- Saluran internal dan struktur kisi tidak mungkin dibuat dengan metode subtraktif.
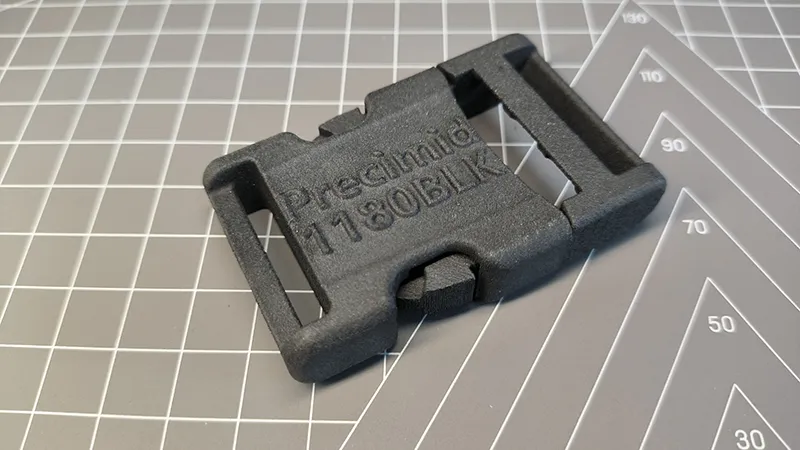
- Engsel fleksibel dan fitur pengunci jepret dicetak dalam keadaan terpasang.
- Geometri organik kompleks tanpa bekas luka penyangga
Kebebasan ini seringkali menghilangkan langkah-langkah perakitan — satu bagian SLS dapat menggantikan beberapa komponen yang diproses dengan mesin CNC atau dicetak dengan cetakan injeksi.
3. Produksi Massal dalam Satu Proses Pembuatan
Satu ruang cetak SLS dapat memuat puluhan desain prototipe berbeda secara bersamaan, selama semuanya muat dalam volume cetak. Printer tidak membedakan antara satu bagian dan banyak bagian — waktu laser adalah pendorong biaya utama.
| Model TPM3D | Volume Bangunan (X×Y×Z) | Laser |
|---|---|---|
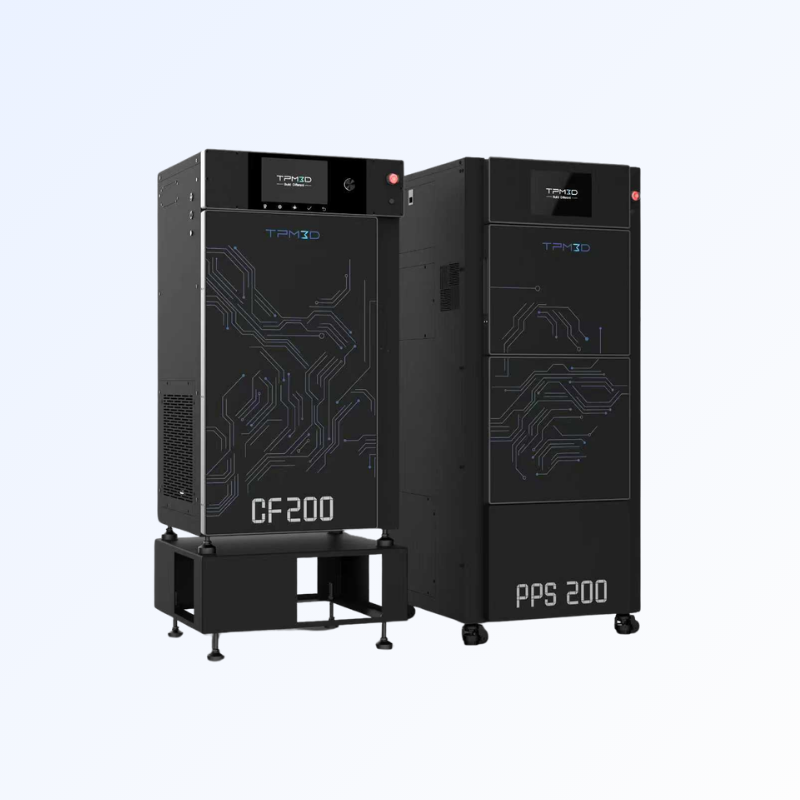
| CF200 (Profesional Ringkas) | 200 × 200 × 320 mm | Serat optik 30W |
| S260 (Pendidikan & Penelitian) | 260 × 260 × 450 mm | 30W CO₂ |
| S320HT (Suhu Tinggi) | 320 × 320 × 380 mm (besar) / 250 × 250 × 380 mm (kecil) | 60W CO₂ |
| S360 / P360 (Industri Kelas Menengah) | 360 × 360 × 600 mm | 60W CO₂ |
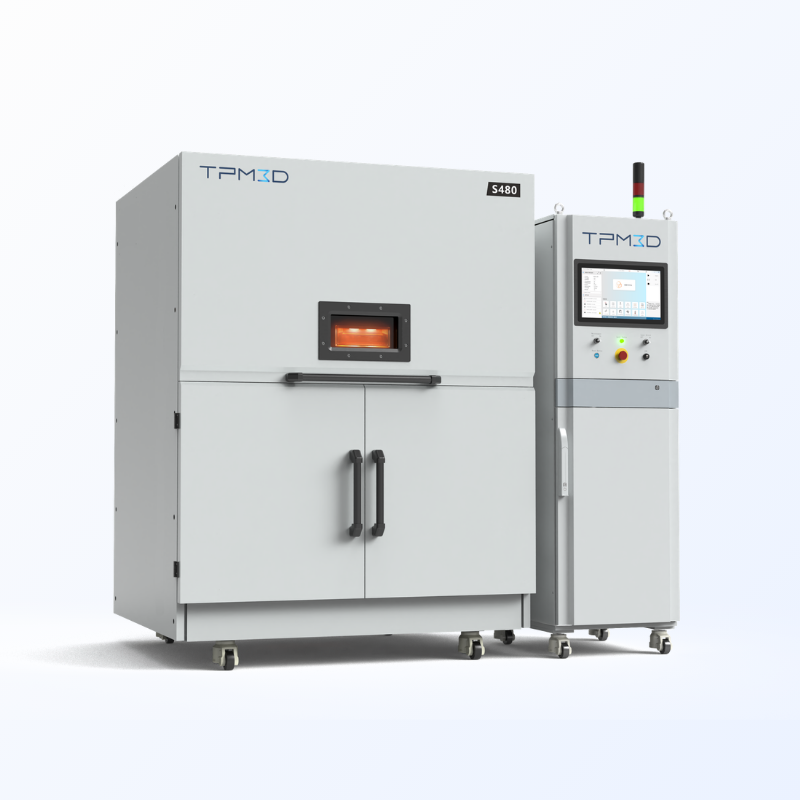
| S480 (Presisi Tinggi) | 480 × 480 × 600 mm | 100W CO₂ |
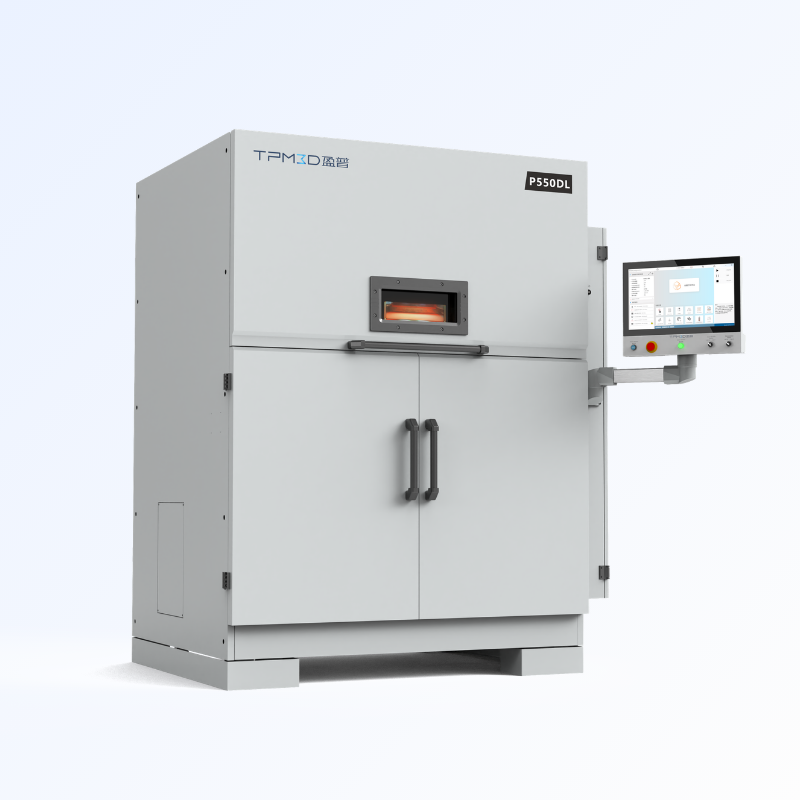
| P550DL (Laser Ganda Format Besar) | 550 × 550 × 850 mm | CO₂ Ganda 140W |
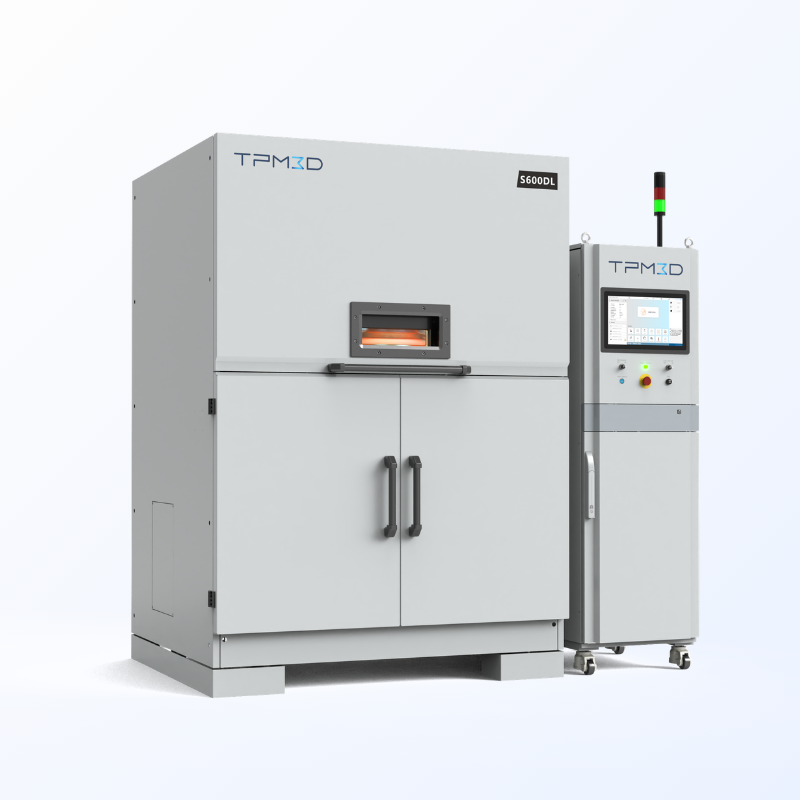
| S600DL (Laser Ganda Format Besar) | 600 × 600 × 800 mm | CO₂ Ganda 140W |
Hal ini menjadikan SLS pilihan yang efisien ketika Anda membutuhkan beberapa iterasi desain atau sejumlah kecil komponen uji — varian desain, studi toleransi, dan pemeriksaan kesesuaian semuanya dapat dijalankan dalam proses pembuatan yang sama.
4. Sifat Mekanik Isotropik
Berbeda dengan FDM (Fused Deposition Modelling), di mana kekuatan sumbu Z dapat mencapai 50–70% dari kekuatan sumbu XY karena keterbatasan adhesi lapisan, SLS menghasilkan komponen yang hampir isotropik. Proses fusi lapisan serbuk menciptakan ikatan antar lapisan yang konsisten, dengan anisotropi mekanik biasanya di bawah 5%.
Mengapa ini penting untuk prototipe : saat Anda menguji braket penahan beban atau penutup yang dapat dipasang dengan mudah, Anda membutuhkan prototipe untuk berperilaku konsisten terlepas dari bagaimana orientasinya selama pencetakan. SLS memberikan hal ini.
Printer 3D Laser Fusi Serbuk Plastik—Teknologi, Material & Pemilihan Mesin
Proses Pembuatan Prototipe Cepat SLS
Alur kerja prototipe SLS tipikal pada sistem TPM3D, dari desain hingga bagian jadi:
Persiapan Pra-Cetak
1. Desain untuk SLS
Prinsip-prinsip desain direkomendasikan untuk diterapkan pada tahap CAD.
- Ketebalan dinding minimum: 0.4 mm
- Diameter lubang minimum: 0.8 mm, tergantung pada kedalaman lubang dan apakah itu lubang tembus atau lubang buntu
- Jarak bebas untuk bagian yang dirakit: ≥0.5 mm saat mencetak rakitan yang saling berpasangan sebagai satu bagian; ≥0.2 mm untuk bagian yang dicetak secara terpisah dan dirakit kemudian
- Rongga internal: desain dengan mempertimbangkan pembuangan bubuk — sertakan lubang pembuangan atau jalur akses; volume berongga tertutup memerangkap bubuk yang tidak tersinter dan sulit dibersihkan
- Bagian yang menjorok dan bentang yang tidak ditopangSLS tidak memerlukan struktur pendukung, tetapi permukaan datar besar yang sejajar dengan platform pencetakan mungkin mengalami sedikit lengkungan — pertimbangkan untuk menambahkan rusuk atau mengubah orientasi.
2. Ekspor STL dan Impor ke Voxeldance
- Ekspor STL (atau format CAD asli) dari perangkat lunak desain Anda.
- Impor ke Voxeldance Additive untuk persiapan pembuatan.
3. Orient Parts dan Auto-Nest
- Untuk bagian-bagian dengan persyaratan kualitas permukaan atau kekuatan tertentu: sesuaikan orientasi secara manual sehingga permukaan-permukaan kritis diposisikan menjauh dari platform pencetakan atau sejajar dengan sumbu optimal.
- Untuk semua bagian lainnya: gunakan fitur penataan otomatis 3D Voxeldance untuk memaksimalkan pemanfaatan lapisan serbuk.
4. Iris dan Ekspor
- Atur ketebalan lapisan — 0.12 mm merupakan rekomendasi standar untuk prototipe fungsional (lapisan yang lebih tipis tersedia untuk bagian dengan detail halus, dengan biaya waktu pencetakan yang lebih lama)
- Konfigurasikan parameter pencetakan yang tersisa dan jalankan proses slicing.
- Ekspor file irisan
5. Perencanaan Jalur Laser (BP)
- Impor file irisan ke dalam perangkat lunak Build Processor (BP) untuk merencanakan strategi pemindaian laser.
- Ekspor file hasil cetak akhir untuk printer.
Pencetakan
6. Cetak
- Muat file cetak ke printer dan mulai proses pencetakan.
- Lapisan serbuk dipanaskan terlebih dahulu hingga sedikit di bawah titik leleh material tersebut.
- Laser CO₂ (atau laser serat optik pada CF200) secara selektif memindai setiap penampang; platform pembuatan turun setebal satu lapisan, bubuk baru dilapisi ulang, dan siklus berulang.
- Kecepatan pencetakan tipikal: 10–25 mm/jam (vertikal), tergantung pada kepadatan dan pengemasan komponen. S480 mencapai kecepatan pemindaian hingga 21,000 mm/detik; P550DL menggunakan laser ganda 140W untuk throughput maksimum.
7. Pendinginan Aktif
- Setelah proses pencetakan selesai, pendinginan aktif berlangsung selama kurang lebih... 3 jam (bangunan dengan tinggi penuh)
- Material bersuhu tinggi seperti PEEK memerlukan profil pendinginan yang terkontrol untuk mencegah perubahan bentuk atau masalah kristalinitas.
Pengolahan pasca
8. Pindahkan ke PPS — Pendinginan Alami dan Penghapusan Bedak
- Pindahkan ruang cetak ke PPS (Powder Processing Station).
- Biarkan bagian-bagian tersebut mendingin secara alami di dalam lapisan bubuk.
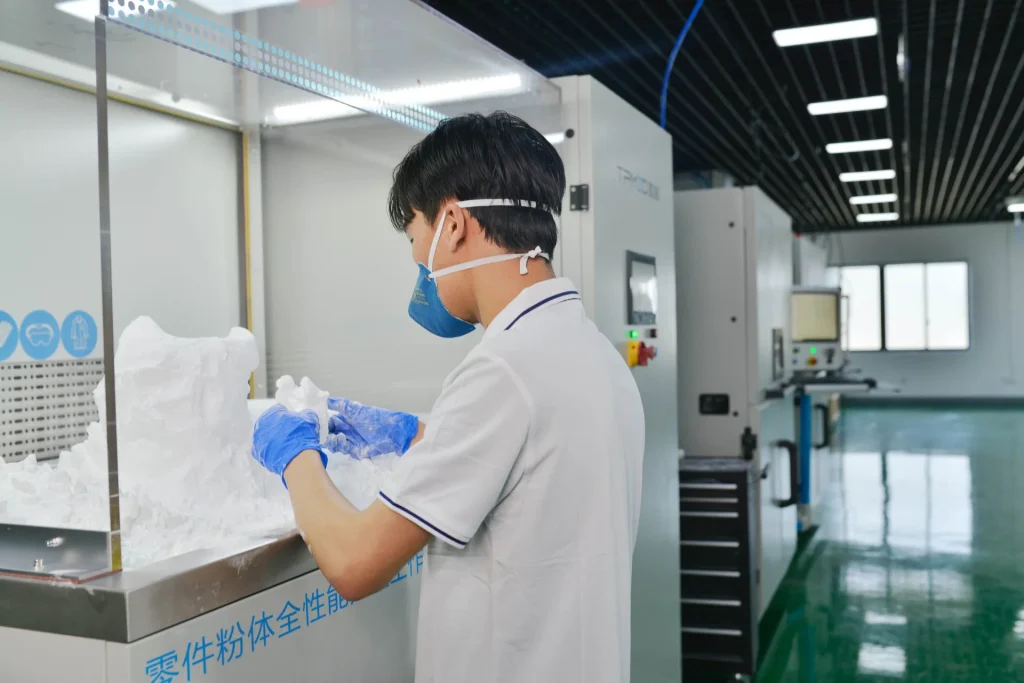
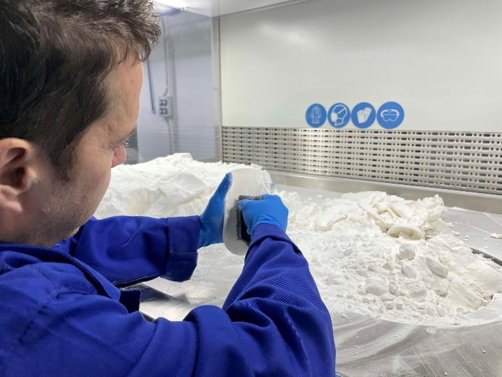
- Pisahkan komponen dan singkirkan bubuk yang bertebaran — PPS mengintegrasikan pendinginan, pemisahan, penyaringan bubuk, dan pencampuran ke dalam satu stasiun.
9. Penyemprotan Pasir dan Daur Ulang Bubuk
- Lakukan penyemprotan pasir pada bagian-bagian untuk menghilangkan sisa bubuk permukaan dan mencapai hasil akhir matte yang seragam.
- Saring, campur, dan segarkan bubuk yang belum disinter melalui PPS untuk digunakan kembali.
Sekilas tentang Material Prototyping SLS
Pemilihan material akan memengaruhi apa yang dapat Anda uji dengan prototipe. Semua nilai di bawah ini berasal dari lembar data material TPM3D Precimid:
| Bahan | Properti Utama (Lembar Data TPM3D) | terbaik Untuk | Tidak Direkomendasikan Untuk |
|---|---|---|---|
| PA12 (Precimid1172Pro) | Kekuatan tarik 46 MPa (ASTM D638); perpanjangan 8–17%; modulus lentur 1,280 MPa (ASTM D790); HDT 180 °C @0.45 MPa (ASTM D648) | Prototipe fungsional umum; penutup; braket; pengunci jepret; engsel fleksibel | Lingkungan bersuhu tinggi (>150 °C terus menerus) |
| PA11 | Elongasi lebih tinggi daripada PA12; ketahanan benturan lebih baik; penyerapan kelembapan lebih rendah. | Komponen fleksibel; saluran udara; bagian yang mengalami benturan berulang. | Aplikasi struktur dengan kekakuan tinggi |
| PA12-GF30 (Precimid1176Pro GF30 BLK) | Kekuatan tarik 41.7 MPa; modulus lentur 2,340 MPa (ISO 178); HDT 168 °C @0.45 MPa; 30% pengisi serat kaca | Rumah kaku; alat bantu dan perlengkapan; komponen yang stabil secara termal. | Bagian-bagian yang membutuhkan ketahanan benturan tinggi |
| PA12-CF (Precimid1174Pro CF) | Kekuatan tarik 88 MPa; kekuatan lentur 135 MPa; modulus tarik 9,000 MPa; 30% pengisi serat karbon | Rangka drone; bagian struktural dengan kekakuan tinggi; komponen kedirgantaraan ringan. | Aplikasi yang sensitif terhadap biaya |
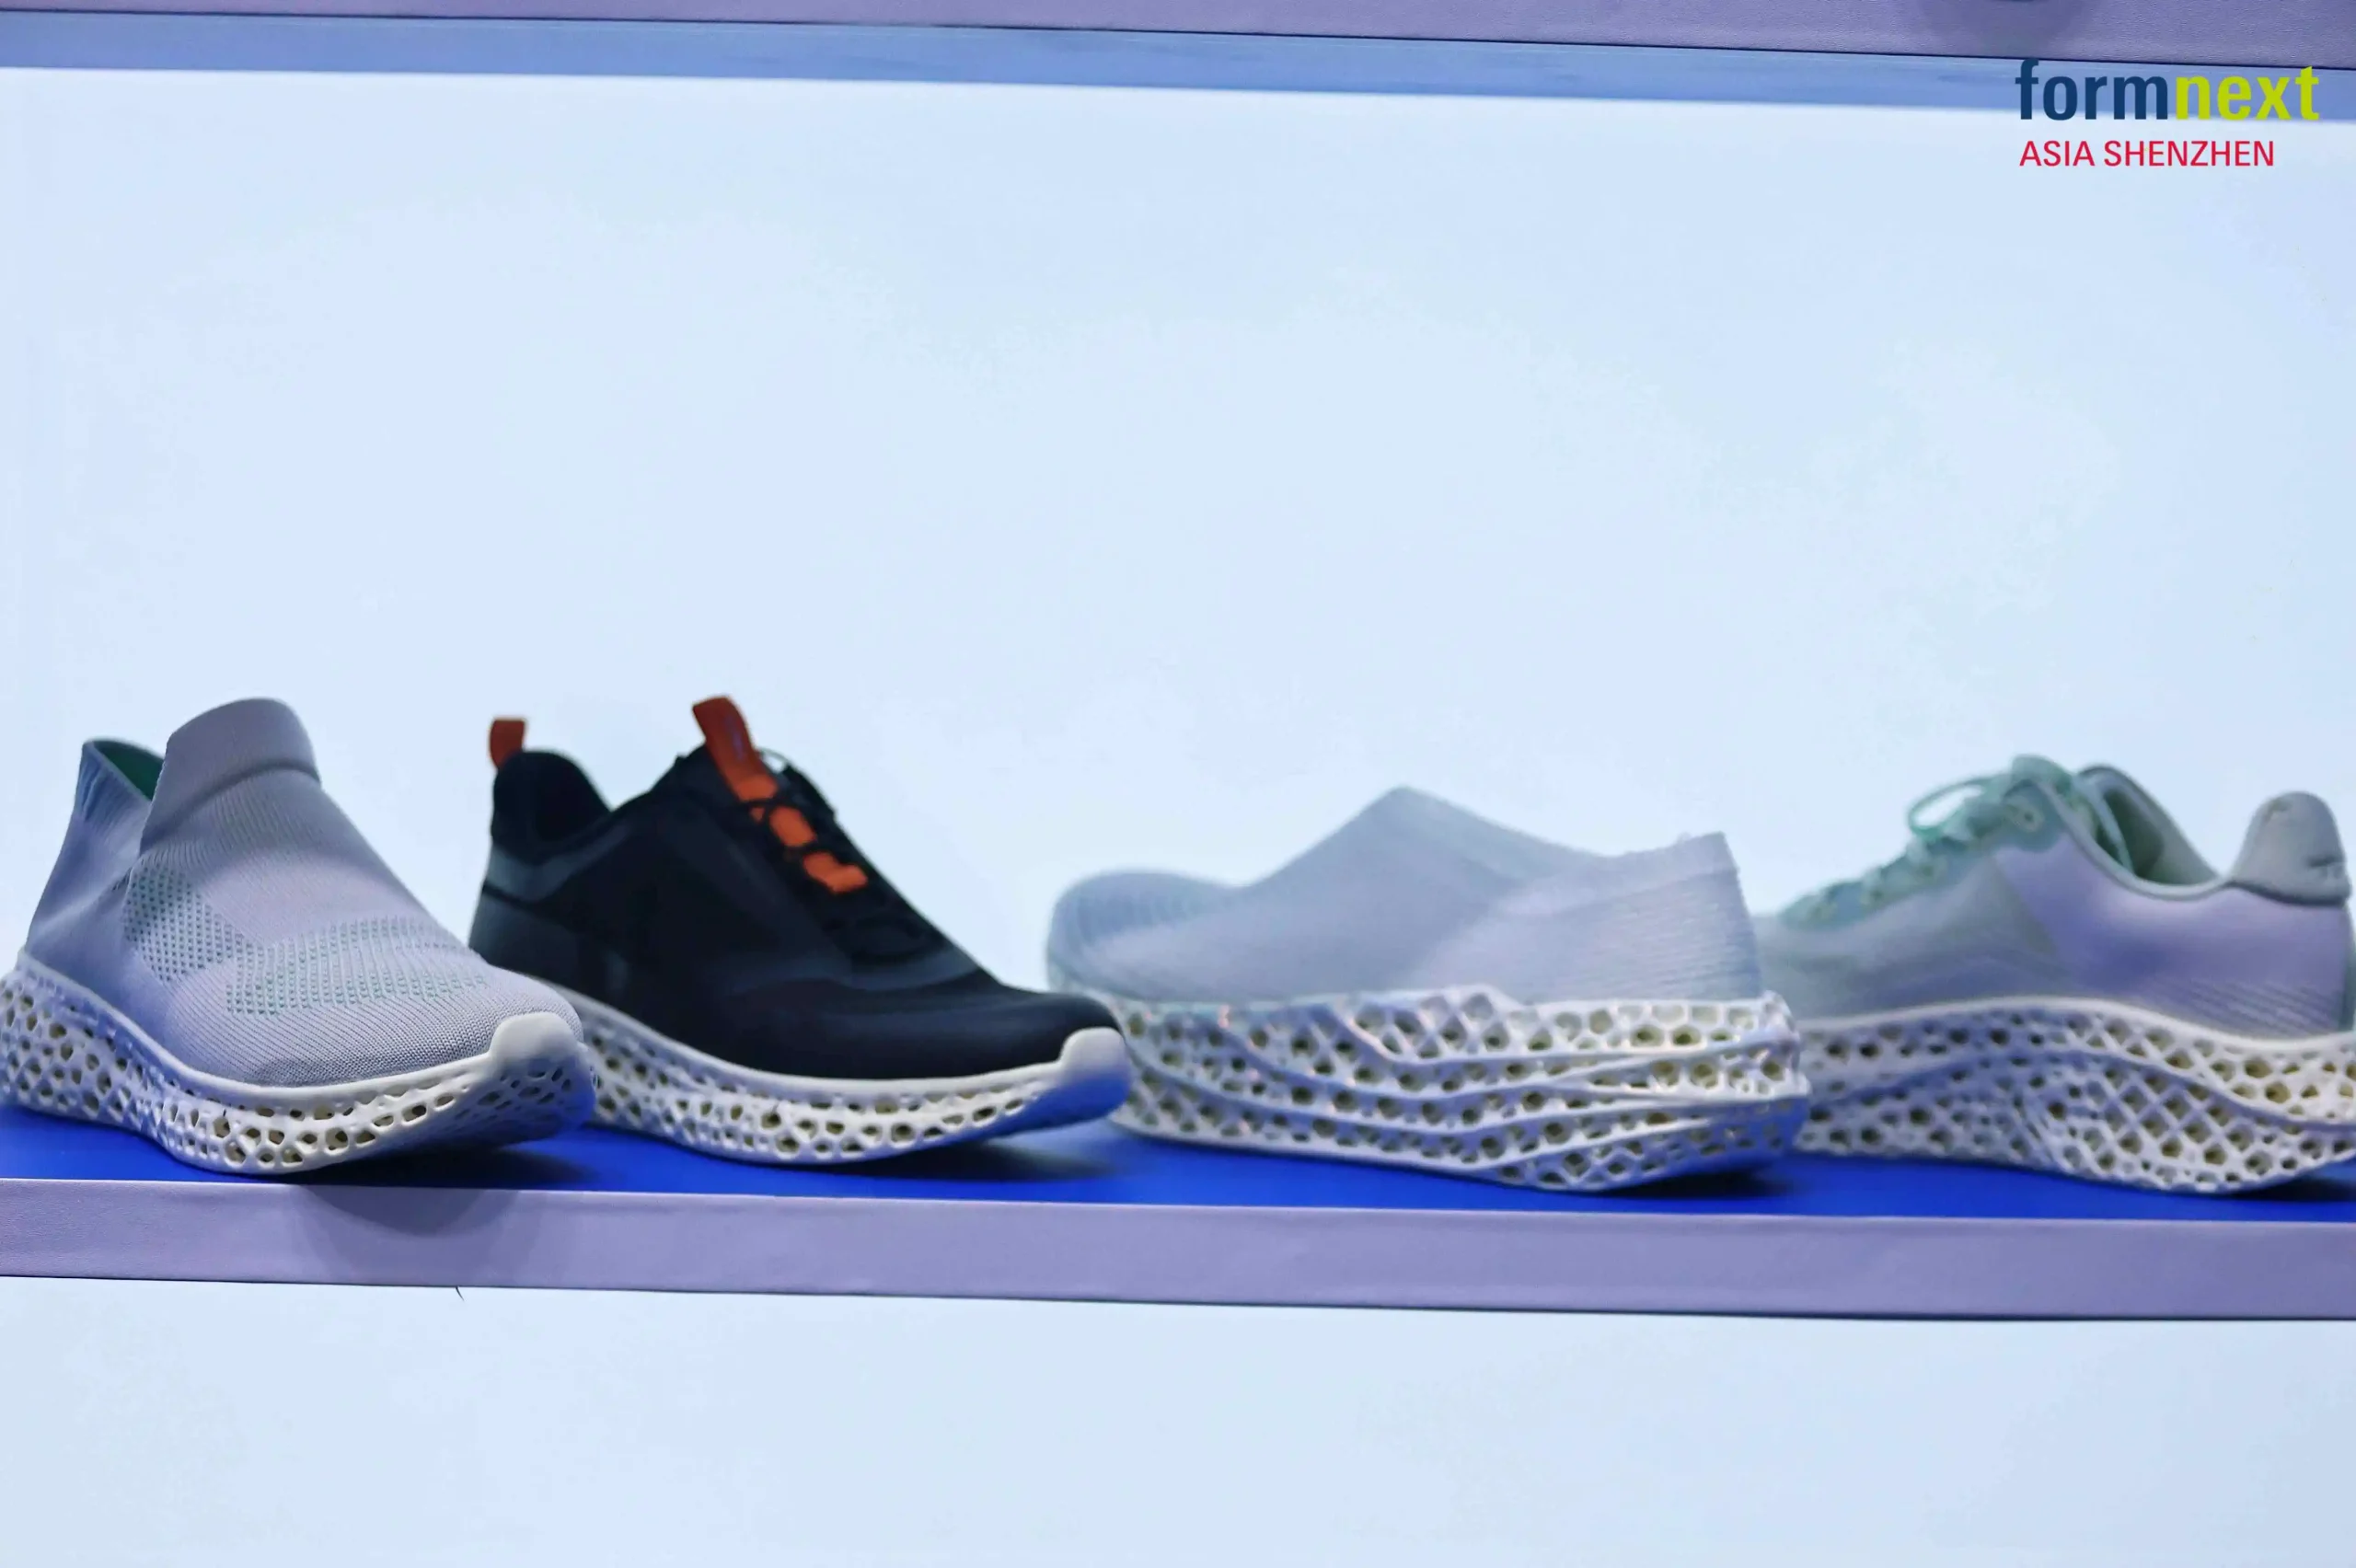
| TPU (Precimid1130 88A) | Kekerasan Shore A 88–90; elongasi 270%; daya pantul dan ketahanan abrasi yang sangat baik. | Segel; gasket; penutup pelindung; komponen alas kaki; saluran fleksibel | Bagian kaku penahan beban |
| PP (TPM3D PP Pro) | Kepadatan 0.80 g/cm³; penyerapan air rendah; ketahanan kimia dan kelelahan yang sangat baik. | Wadah cairan; engsel fleksibel; komponen tahan bahan kimia. | Aplikasi suhu tinggi atau kekakuan tinggi |
| MENGINTIP (TPM3D PEEK IND) | Kekuatan tarik 80 MPa (ASTM D638); HDT 294 °C @0.45 MPa (ASTM D648); modulus lentur 4,000 MPa (ASTM D790); densitas 1.13 g/cm³ | Komponen mesin kedirgantaraan; prototipe fungsional suhu tinggi; bagian struktural. | Aplikasi yang sensitif terhadap biaya (premium harga material) |
Semua nilai berasal dari lembar data material TPM3D Precimid berdasarkan pengujian standar ASTM/ISO. Nilai sebenarnya dapat bervariasi tergantung pada parameter pemrosesan dan geometri bagian. Selalu validasi dengan pengujian Anda sendiri untuk aplikasi kritis.
SLS vs Metode Pembuatan Prototipe Tradisional
| Kriterium | SLS (Nilon) | Mesin CNC | Pencetakan Injeksi (Cetakan Lunak) | FDM |
|---|---|---|---|---|
| Waktu tunggu (5 bagian) | 2–4 hari | 5–10 hari | 2 – 4 minggu | 1–3 hari |
| Biaya sebagian (produksi kecil) | Moderat | Tinggi (biaya tenaga kerja + biaya pengaturan per bagian) | Biaya awal tinggi + biaya per unit rendah | Rendah–sedang |
| Kebebasan geometri | Hampir tak terbatas (saluran internal, kisi-kisi, lekukan bawah) | Dibatasi oleh akses alat | Dibatasi oleh sudut tarikan dan pengeluaran | Sedang (membutuhkan penyangga untuk bagian yang menjorok) |
| Isotropi mekanik | Hampir isotropik (<5% variasi) | Bersifat isotropik | Isotropik | Anisotropik (sumbu Z 50–70% dari sumbu XY) |
| Penyelesaian permukaan (setelah pembangunan) | Permukaan buram, sedikit bertekstur (Ra 8–12 μm) | Dibuat dengan mesin (Ra 1–3 μm) | Tergantung pada hasil akhir cetakan | Garis lapisan yang terlihat (Ra 10–25 μm) |
| Opsi material | PA12, PA11, PA12-GF, PA12-CF, TPU, PP, PEEK | Logam, plastik teknik | Sebagian besar termoplastik | ABS, PLA, PETG, PC, ULTEM |
| Skalabilitas | Sedang — satu rakitan = puluhan komponen | Rendah — satu bagian per spindel | Tinggi — ribuan komponen per cetakan | Rendah — satu bagian per ekstruder |
Kapan SLS Menjadi Pilihan yang Tepat:
- Anda membutuhkan prototipe fungsional yang terbuat dari nilon berkualitas teknik.
- Desain Anda memiliki geometri internal yang kompleks atau bagian yang menjorok ke dalam (undercut).
- Anda ingin menguji perilaku mekanis (kekuatan, pemasangan cepat, kelelahan) bukan hanya penampilan visual.
- Anda memerlukan prototipe dengan bahan yang sama seperti komponen produksi nantinya.
- Anda melakukan iterasi dengan cepat dan membutuhkan penyelesaian dalam satu hari — seperti yang ditunjukkan oleh siklus 4 hari Pusat Litbang GAC (lihat studi kasus di bawah).
Kapan Metode Lain Mungkin Lebih Baik:
- Go CNC Jika Anda membutuhkan toleransi ketat (±0.05 mm atau lebih baik), prototipe logam, atau plastik teknik spesifik yang tidak tersedia dalam bentuk bubuk.
- Go FDM Jika Anda membutuhkan model visual tunggal, biaya terendah, atau ketersediaan material yang luas (misalnya, PEEK dalam bentuk filamen).
- Gunakan perkakas lunak. Jika Anda yakin dengan desainnya dan membutuhkan 100+ komponen untuk pengujian lapangan.
Aplikasi Pembuatan Prototipe SLS di Dunia Nyata
Studi kasus berikut didasarkan pada implementasi pelanggan TPM3D yang telah dipublikasikan dan hasil yang dilaporkan secara publik.
Dirgantara & UAV: Kerangka Drone 6 Gram
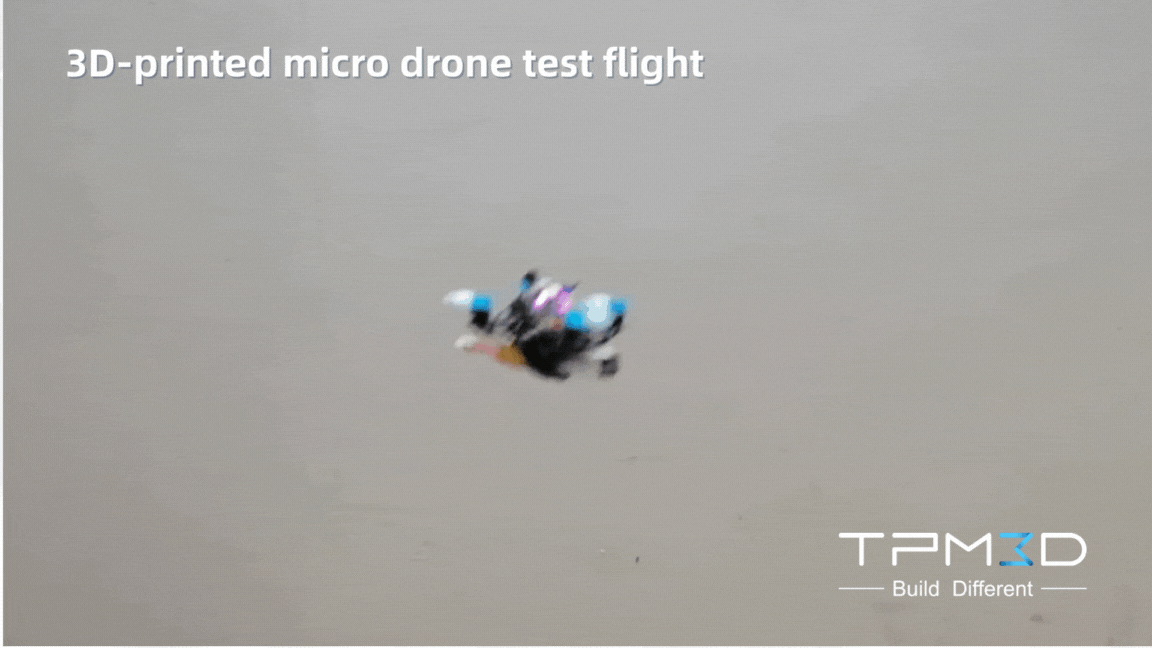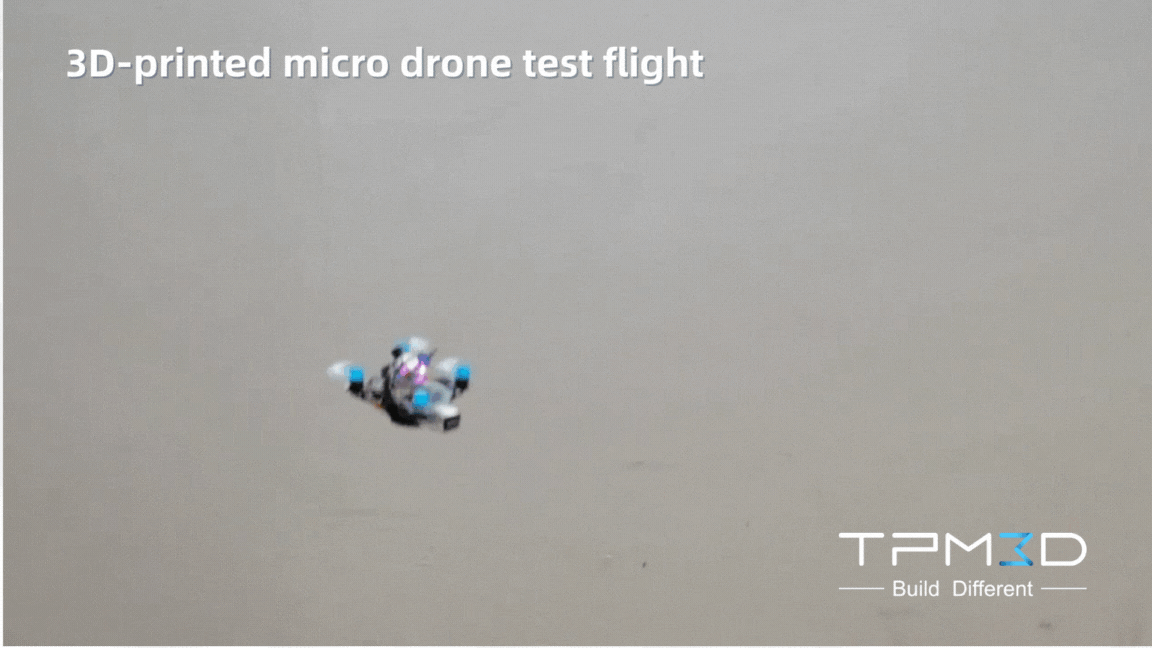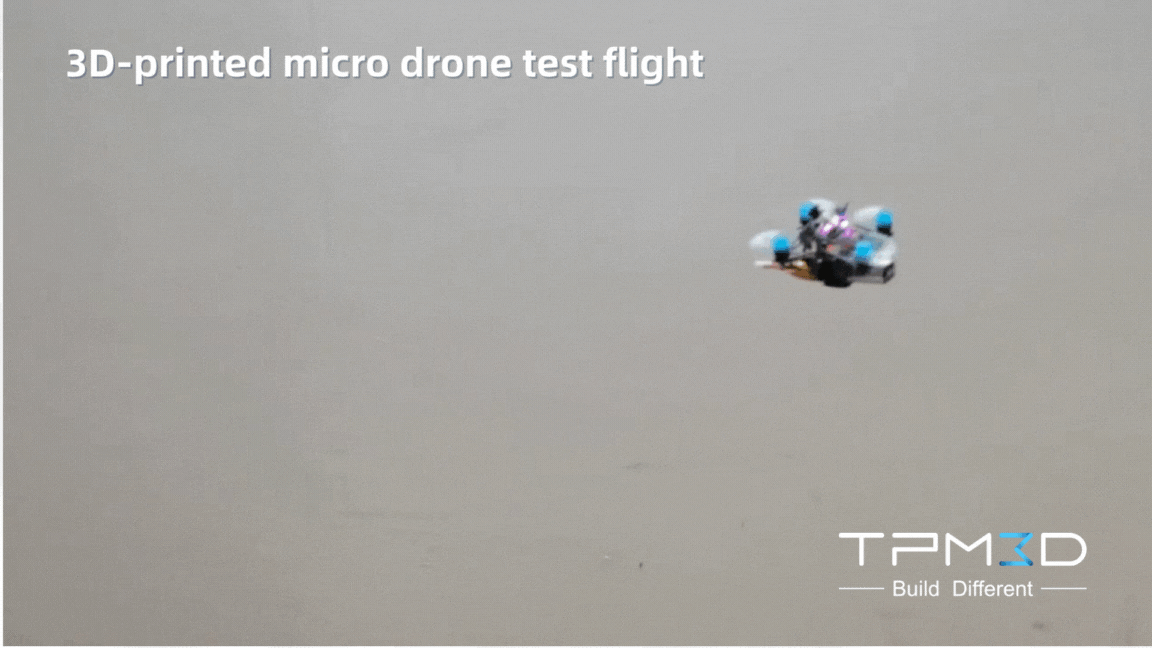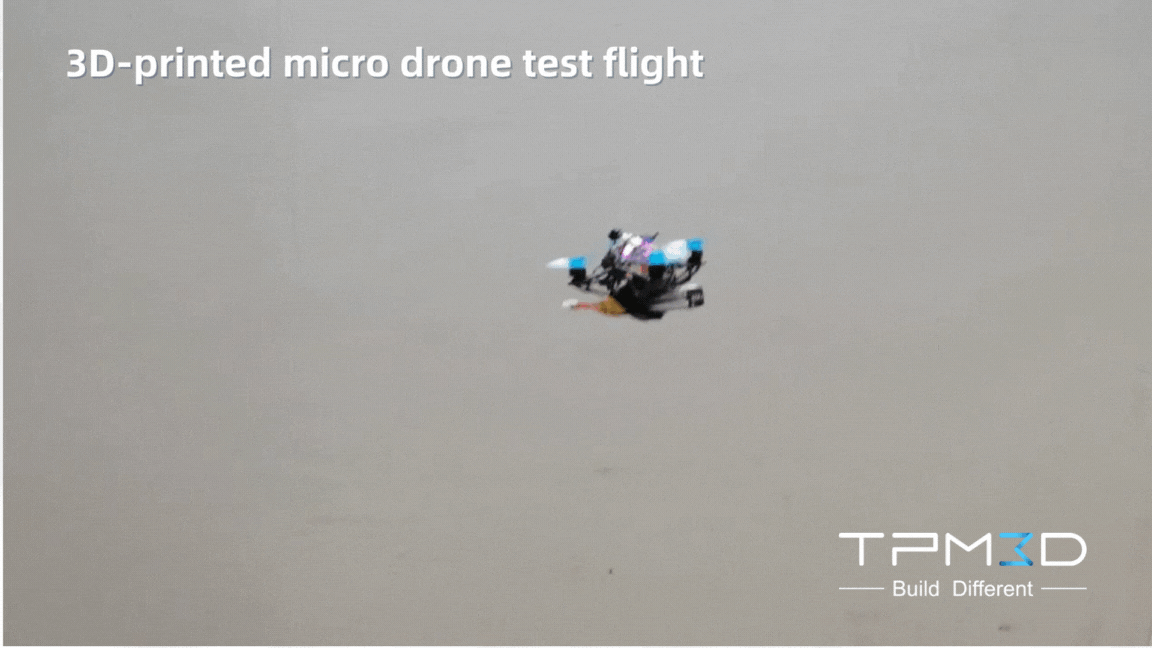
Ketika setiap gram sangat berarti, nilon serat karbon SLS memungkinkan struktur yang dioptimalkan secara topologi yang mustahil untuk dikerjakan dengan mesin.
Kerangka mikro-UAV berukuran hanya 66 × 66 × 32.6 mm dicetak dalam satu bagian pada sistem SLS TPM3D menggunakan Precimid1174Pro CF (PA12 yang diperkuat serat karbon 30%). Hasilnya: kerangka dengan berat 6 gram (pesawat lengkap: 35 g), dengan kekuatan tarik mencapai 88 MPa — peningkatan 91% dibandingkan PA12 murni. Sistem material yang sama lolos empat uji validasi operasional: beban statis, siklus termal (−20 hingga +60 °C), perisai elektromagnetik, dan penerbangan dengan kemampuan manuver tinggi 8 m/s.
Sumber: Studi kasus TPM3D, Juni 2025.
Otomotif: Pusat Litbang GAC — Dari 2–3 Minggu menjadi 4 Hari
Departemen rekayasa prototipe GAC R&D Centre sebelumnya mengandalkan alur kerja enam langkah yang dioutsourcing untuk prototipe trim interior/eksterior, manajemen termal, dan komponen powertrain. Dengan membawa SLS ke dalam perusahaan menggunakan sistem TPM3D P550DL dan bubuk Precimid1172Pro PA12 , mereka:
- Mengurangi alur kerja dari 6 langkah menjadi 4 langkah
- Kurangi waktu tunggu dari 2–3 minggu hingga secepat 4 hari (pengurangan lebih dari 70%)
- Memperoleh kendali penuh atas data desain rahasia.
- Komponen yang divalidasi berdasarkan empat kategori: tampilan, struktur, kesesuaian perakitan, dan ergonomi.
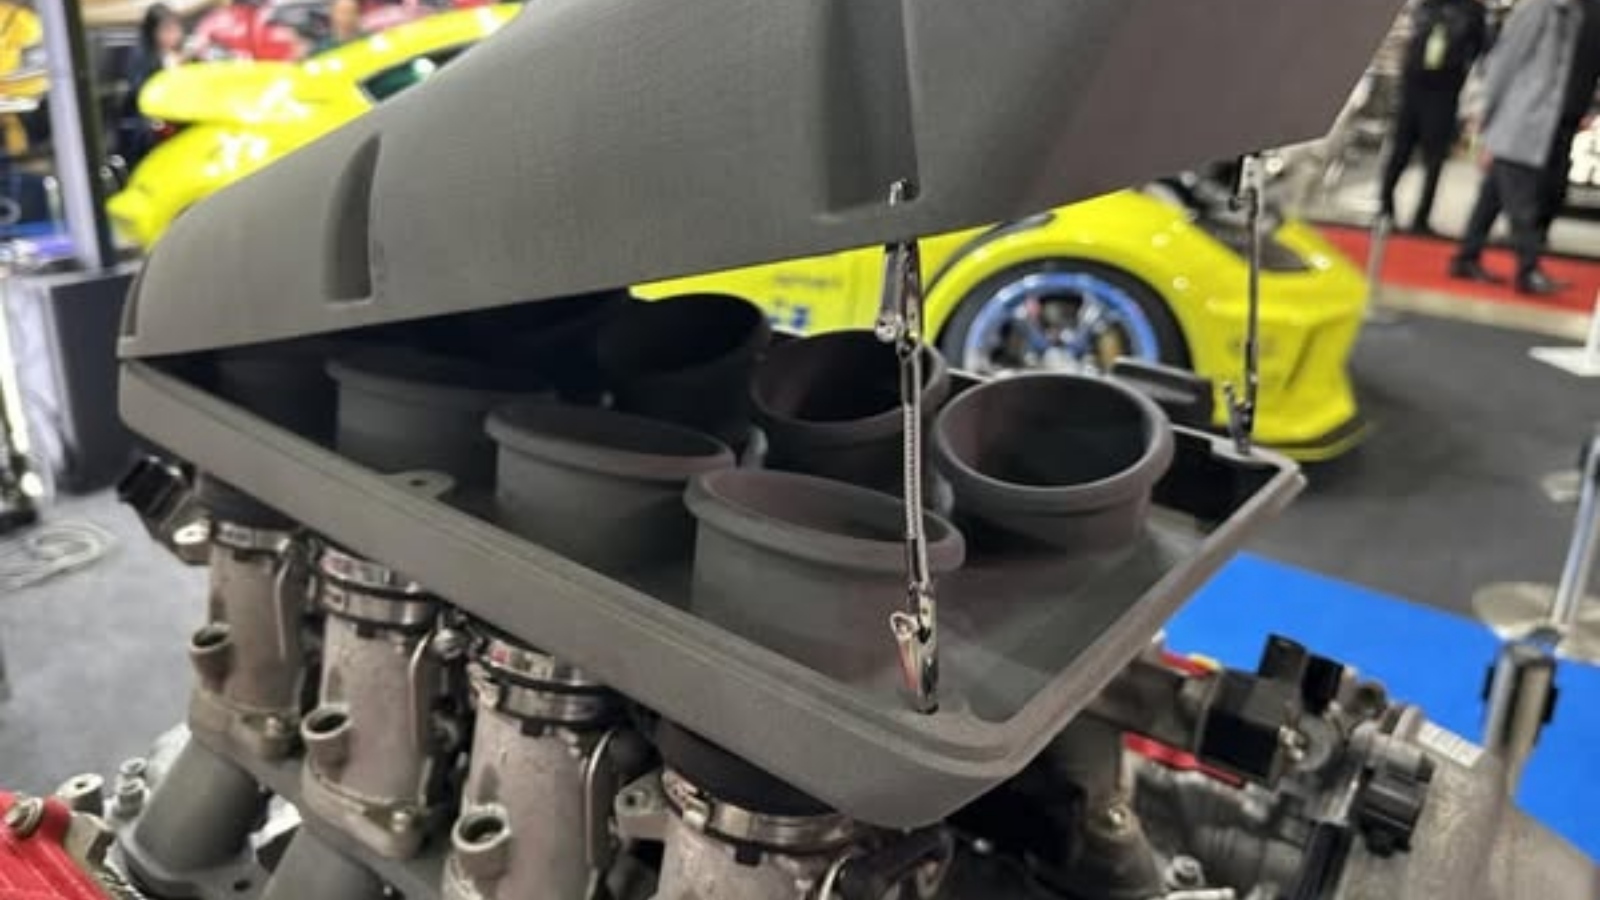
Penerapan tambahan di bidang otomotif meliputi departemen produksi percobaan Dongfeng Motor yang menggunakan TPM3D S480 dengan PA12-GF30 untuk panel konsol tengah dan rumah distribusi listrik, serta manifold intake V8 1.9 kg milik DTM Racing Sport — yang memanfaatkan kemampuan SLS untuk menghasilkan geometri internal yang kompleks dalam satu kali pencetakan.
Medis: AK Medical — Panduan Bedah dari Kesalahan 30% menjadi <5%
AK Medical menggunakan sistem TPM3D P360 SLS dengan stasiun pasca-pemrosesan PPS dan PA12 biokompatibel untuk menghasilkan panduan bedah ortopedi spesifik pasien. Dalam prosedur penggantian sendi, panduan yang dicetak SLS mencapai kesesuaian tulang di bawah milimeter , mengurangi deviasi keselarasan tungkai bawah yang melebihi 3° dari sekitar 30% menjadi di bawah 5% . Kehilangan darah intraoperatif dan drainase 24 jam juga berkurang secara signifikan (P<0.01).
Sistem ini beroperasi di bawah sertifikasi CE dan memenuhi standar tahan ledakan debu (Zona 22), dengan pembangkit nitrogen terintegrasi untuk produksi bersih tingkat medis.
Medis: Edser Labs — Sol Ortopedi Digital dalam Skala Besar
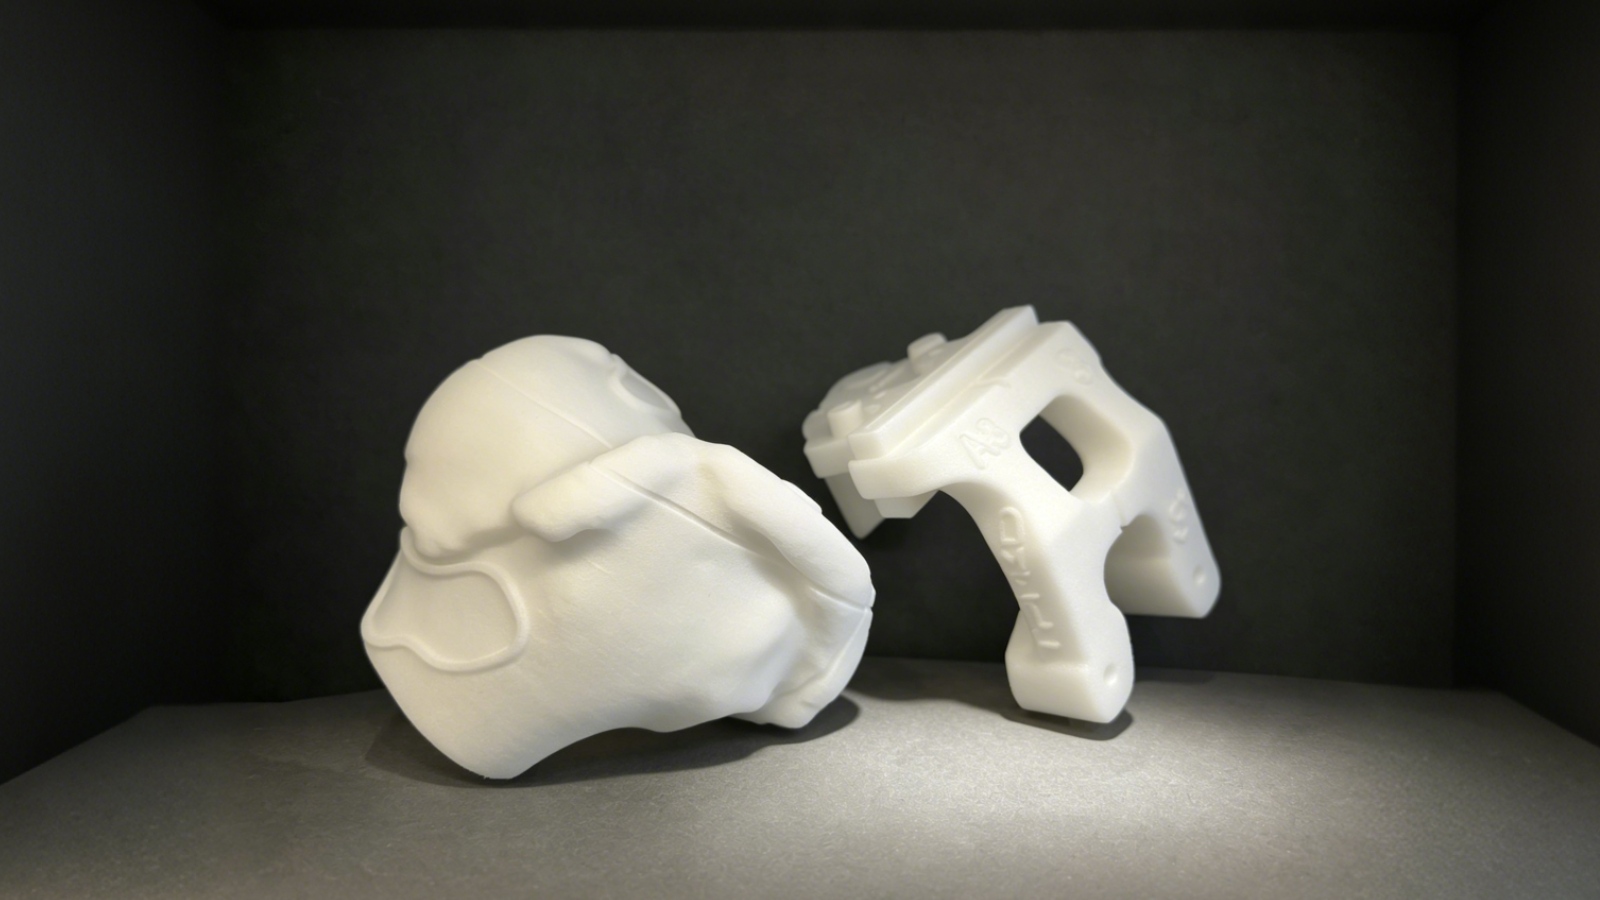
Edser Labs (Spanyol), produsen ortopedi klinis dengan pengalaman hampir 30 tahun, mengadopsi sistem laser ganda TPM3D S600DL dengan bubuk PP Pro untuk memproduksi sol ortopedi khusus. Alur kerja digital — pemindaian kaki melalui LiDAR → desain CAD → pencetakan SLS — mengurangi waktu pencetakan satu lapis hingga hampir 50% melalui pemindaian laser ganda.
Material PP Pro mendukung daur ulang bubuk hingga hampir 100% melalui sistem penyaringan dan penyegaran yang dioptimalkan. Edser memperkirakan bahwa 90% produknya pada akhirnya akan dibuat melalui manufaktur aditif.
Prostetik Cetak 3D: Manfaat, Material, Aplikasi & Contoh di Dunia Nyata
SLS Internal vs. Outsourcing
Jika kebutuhan pembuatan prototipe Anda sporadis (1–3 proyek/bulan), menggunakan jasa biro SLS seringkali lebih hemat biaya — tidak ada pengeluaran modal, tidak ada pengelolaan bubuk, dan tidak ada perawatan.
Jika permintaan Anda konsisten (10+ prototipe per bulan), SLS internal menjadi lebih ekonomis. Pertimbangan utama:
| Faktor | Alih Daya (Biro Layanan) | SLS Internal |
|---|---|---|
| Investasi awal | $0 | Investasi peralatan — Sistem industri TPM3D dimulai dari format yang ringkas. |
| lead time | 3–7 hari kerja (termasuk pengiriman) | 1 – 3 hari kerja |
| Biaya per bagian | Markup layanan | Hanya material + waktu mesin |
| Kerahasiaan desain | Berkas-berkas keluar dari organisasi Anda | Sepenuhnya internal |
| Kecepatan iterasi | Dibatasi oleh waktu pemrosesan biro. | Tak terbatas — cetak semalaman |
| Opsi material | Tergantung pada kemampuan biro tersebut. | Anda mengontrol pemilihan material. |
Bagi organisasi yang mempertimbangkan SLS internal, lini produk TPM3D mencakup sistem profesional kompak CF200 (200 × 200 × 320 mm, laser serat 30W, luas area <1 m², 220V plug-and-play) hingga sistem industri kelas menengah (S360/P360 dengan ukuran 360 × 360 × 600 mm) dan sistem produksi laser ganda format besar (P550DL dengan ukuran 550 × 550 × 850 mm dan S600DL dengan ukuran 600 × 600 × 800 mm).
Semua sistem mendukung material prototipe inti — PA12, PA11, PA12-GF, PA12-CF, TPU, dan PP — dengan S320HT memperluas kemampuan ke PEEK, PEKK, dan PPS pada suhu pembuatan hingga 350 °C.
Memulai Pembuatan Prototipe SLS: Daftar Periksa Praktis
Langkah 1 — Tentukan persyaratan pembuatan prototipe Anda
- Bahan apa saja yang Anda butuhkan? (PA12 untuk keperluan umum, PA11 untuk keuletan, TPU untuk bagian yang fleksibel, PEEK untuk suhu tinggi?)
- Berapakah dimensi bagian tunggal terbesar?
- Ukuran batch tipikal per iterasi?
- Waktu penyelesaian yang dibutuhkan?
Langkah 2 — Pilih pendekatan Anda
- Di internal perusahaan atau di luar perusahaan? (Gunakan tabel di atas sebagai panduan pengambilan keputusan)
- Jika dikerjakan sendiri: evaluasi opsi peralatan berdasarkan volume cetak, jenis material, dan kapasitas produksi.
- Jika menggunakan jasa outsourcing: mintalah sampel komponen dari bahan yang Anda inginkan dari 2–3 penyedia.
Langkah 3 — Siapkan build pertama Anda
- Terapkan prinsip desain pada tahap CAD: ketebalan dinding ≥0.4 mm, diameter lubang ≥0.8 mm, celah ≥0.5 mm (rakitan satu bagian) / ≥0.2 mm (rakitan terpisah)
- Ekspor STL dengan resolusi yang sesuai (toleransi garis bujur ≤0.05 mm)
- Impor ke Voxeldance Additive, orientasikan permukaan-permukaan penting untuk hasil akhir/kekuatan optimal, susun otomatis bagian-bagian yang tersisa.
- Iris dengan ketebalan lapisan 0.12 mm, proses melalui BP, dan muat ke printer.
Langkah 4 — Validasi dan iterasi
- Periksa bagian prototipe pertama untuk akurasi dimensi.
- Lakukan pengujian fungsional di lingkungan yang dimaksud.
- Dokumentasikan parameter proses untuk reproduksibilitas.
- Lakukan iterasi desain berdasarkan hasil pengujian — build yang sama dapat mencakup beberapa varian secara berdampingan.
Pertanyaan yang Sering Diajukan
T: Seberapa akurat prototipe SLS?
A: Akurasi dimensi tipikal adalah ±0.2 mm untuk komponen yang dirancang dengan baik pada peralatan industri yang telah dikalibrasi. Fitur dengan toleransi ketat (<0.2 mm) mungkin memerlukan pengerjaan ulang atau kompensasi desain. TPM3D S480 mencapai kecepatan pemindaian 21,000 mm/detik dengan ukuran titik laser 0.31 mm untuk aplikasi presisi tinggi.
T: Bisakah prototipe SLS diproses lebih lanjut dengan mesin? J: Ya. Komponen SLS PA12 dan PA11 dapat dibor, diberi ulir, dihaluskan, dan diselesaikan dengan CNC. Hal ini umum dilakukan ketika permukaan yang saling berpasangan tertentu membutuhkan toleransi yang lebih ketat daripada yang dapat dicapai hanya dengan SLS saja.
T: Bagaimana perbandingan biaya komponen SLS dengan CNC untuk proyek bervolume rendah?
A: SLS menjadi lebih hemat biaya ketika geometrinya kompleks (undercut, saluran internal) atau ketika beberapa bagian dapat disusun dalam satu proses pembuatan. Untuk bagian prisma sederhana, CNC biasanya lebih murah. Titik impas bergantung pada geometri, bukan hanya kuantitas. Transisi Pusat Litbang GAC dari alur kerja yang dialihdayakan ke SLS internal menghasilkan pengurangan waktu tunggu >70%.
T: Bisakah SLS menghasilkan komponen yang jernih atau transparan? J: Tidak. Komponen SLS PA12 berwarna putih buram/putih pucat dalam keadaan alaminya. Komponen tersebut dapat diwarnai hitam atau warna gelap lainnya, tetapi tidak dapat dibuat transparan. Untuk prototipe transparan, pertimbangkan SLA atau PolyJet.