एसएलएस रैपिड प्रोटोटाइपिंग क्या है?
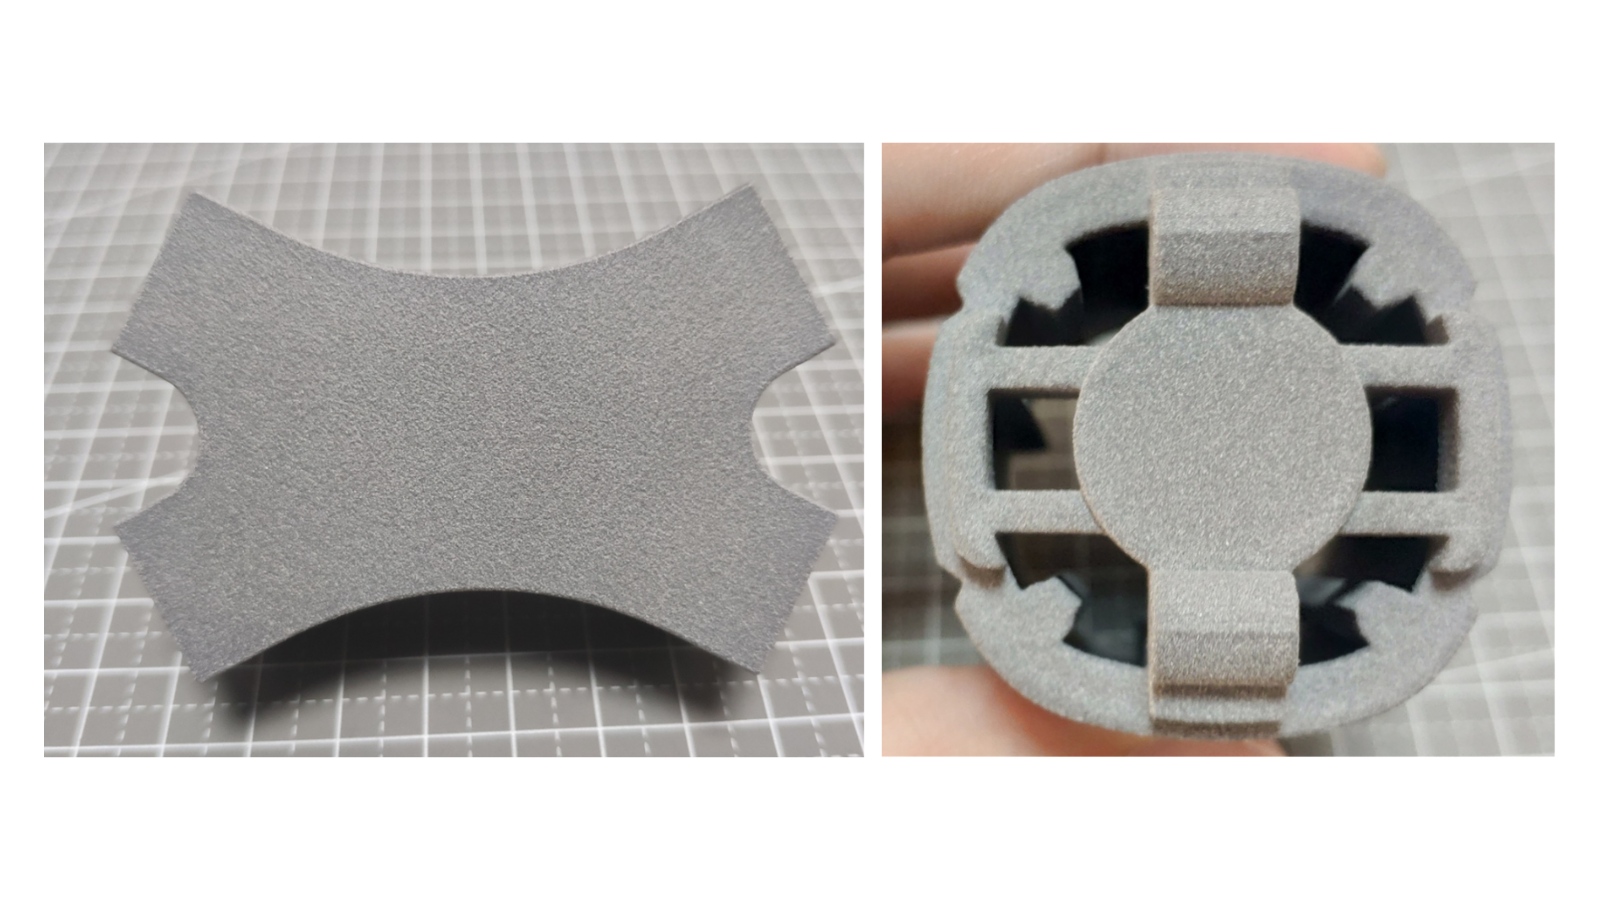
सेलेक्टिव लेजर सिंटरिंग (SLS) एक एडिटिव मैन्युफैक्चरिंग प्रक्रिया है जिसमें लेजर का उपयोग करके पॉलीमर पाउडर की परतों को ठोस भागों में परिवर्तित किया जाता है। रैपिड प्रोटोटाइपिंग में, SLS एक अनूठी विशेषता प्रदान करता है: ऐसे प्रोटोटाइप जो न केवल दिखने में सही होते हैं, बल्कि सही ढंग से काम भी करते हैं। परिणामी भाग सघन, आइसोट्रोपिक और इतने टिकाऊ होते हैं कि उनका कार्यात्मक परीक्षण किया जा सकता है, न कि केवल दृश्य समीक्षा के लिए।
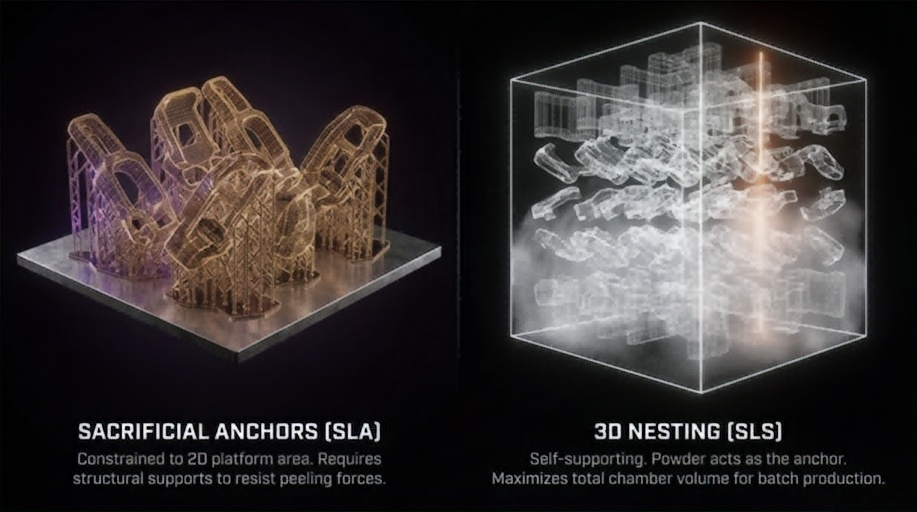
अन्य 3D प्रिंटिंग विधियों के विपरीत, जिनमें कमजोर अंतर-परत बंधन बनते हैं या सहायक संरचनाओं की आवश्यकता होती है, SLS पाउडर बेड में निलंबित भागों का निर्माण करता है। इसका अर्थ है:
- सपोर्ट हटाने की कोई आवश्यकता नहीं। सपोर्ट के कोई निशान नहीं। प्रिंट करने की क्षमता के लिए डिज़ाइन से कोई समझौता नहीं।
- XY और Z अक्षों से मेल खाने वाले यांत्रिक गुण - भार वहन करने वाले प्रोटोटाइपों के लिए आवश्यक हैं।
- एक ही बिल्ड में कई हिस्सों को पैक करने की क्षमता और पाउडर को क्लीयरेंस ज्योमेट्री को संभालने देना।
यह प्रक्रिया विशेष रूप से नायलॉन सामग्री (PA11, PA12) और इंजीनियरिंग थर्मोप्लास्टिक्स (TPU, PP, PPS, PEEK) के लिए उपयुक्त है, जो इसे प्रारंभिक अवधारणा और उत्पादन टूलिंग के बीच एक व्यावहारिक सेतु बनाती है।

रैपिड प्रोटोटाइपिंग के लिए एसएलएस क्यों?
1. उत्पादन सामग्री में कार्यात्मक प्रोटोटाइप
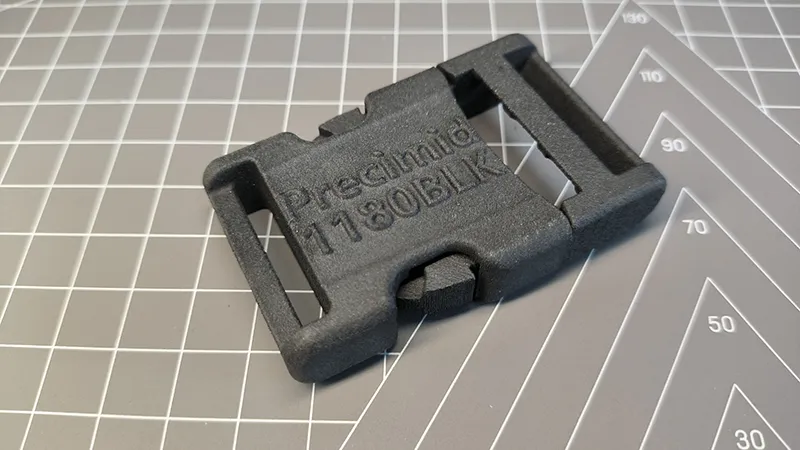
SLS के लिए किसी अलग "प्रोटोटाइपिंग सामग्री" की आवश्यकता नहीं होती है — आप उसी PA12 या PA11 पाउडर में प्रोटोटाइप बनाते हैं जिसका उपयोग उत्पादन भागों में किया जाएगा। इसका अर्थ है सामग्री का व्यवहार, जिसमें शामिल हैं:
- तन्यता ताकतPA12 के लिए 46 MPa (TPM3D Precimid1172Pro, ASTM D638 के अनुसार)
- तोड़ने में बढ़ावमानक PA12 के लिए 8–17%; उच्च तन्यता वाले ग्रेड उपलब्ध हैं
- आनमनी मापांकPA12 (ASTM D790) के लिए 1,280 MPa
- ऊष्मा विक्षेपण तापमानPA12 (ASTM D648) के लिए 0.45 MPa पर 180 °C
- रासायनिक प्रतिरोध और एफडीएम थर्मोप्लास्टिक्स की तुलना में कम नमी अवशोषण
प्रोटोटाइप और उत्पादन भाग बिल्कुल एक जैसे हैं। बदलाव के दौरान कोई अप्रत्याशित समस्या नहीं आई।
* ऊपर दिए गए सभी मान TPM3D Precimid1172Pro ब्राइट व्हाइट PA12 पाउडर के डेटाशीट से लिए गए हैं । PA12 के विभिन्न ग्रेड उपलब्ध हैं; हमेशा संबंधित सामग्री के प्रमाणित डेटाशीट को देखें।
2. कोई सहायक संरचना नहीं
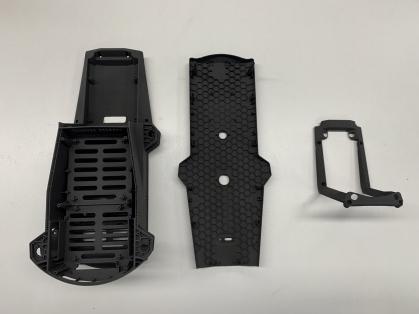
क्योंकि बिना सिंटर्ड पाउडर भौतिक रूप से ओवरहैंग और कैविटीज़ को सपोर्ट करता है, इसलिए एसएलएस निम्नलिखित उत्पन्न कर सकता है:
- घटाव विधियों द्वारा आंतरिक चैनल और जाली संरचनाएं असंभव हैं
- असेंबल की हुई अवस्था में ही लिविंग हिंज और स्नैप-फिट फीचर्स प्रिंट किए गए हैं।
- बिना सहारे के जटिल कार्बनिक ज्यामितियों में निशान
इस स्वतंत्रता के कारण अक्सर असेंबली के चरण समाप्त हो जाते हैं - एक सिंगल एसएलएस पार्ट कई सीएनसी-मशीन या इंजेक्शन-मोल्डेड कंपोनेंट्स की जगह ले सकता है।

3. एक ही निर्माण में बैच उत्पादन
एक सिंगल एसएलएस बिल्ड चैंबर में एक साथ दर्जनों अलग-अलग प्रोटोटाइप डिज़ाइन रखे जा सकते हैं, बशर्ते वे बिल्ड वॉल्यूम के भीतर फिट हों। प्रिंटर एक पार्ट और कई पार्ट के बीच कोई अंतर नहीं करता - लेजर टाइम ही लागत का मुख्य कारक है।
| टीपीएम3डी मॉडल | आयतन का निर्माण (X×Y×Z) | लेज़र |
|---|---|---|
| CF200 (कॉम्पैक्ट प्रोफेशनल) | 200 × × 200 320 मिमी | 30W फाइबर |
| एस260 (शिक्षा एवं अनुसंधान) | 260 × × 260 450 मिमी | 30W COXNUMX |
| एस320एचटी (उच्च तापमान) | 320 × 320 × 380 मिमी (बड़ा) / 250 × 250 × 380 मिमी (छोटा) | 60W COXNUMX |
| S360 / P360 (मध्यम श्रेणी औद्योगिक) | 360 × × 360 600 मिमी | 60W COXNUMX |
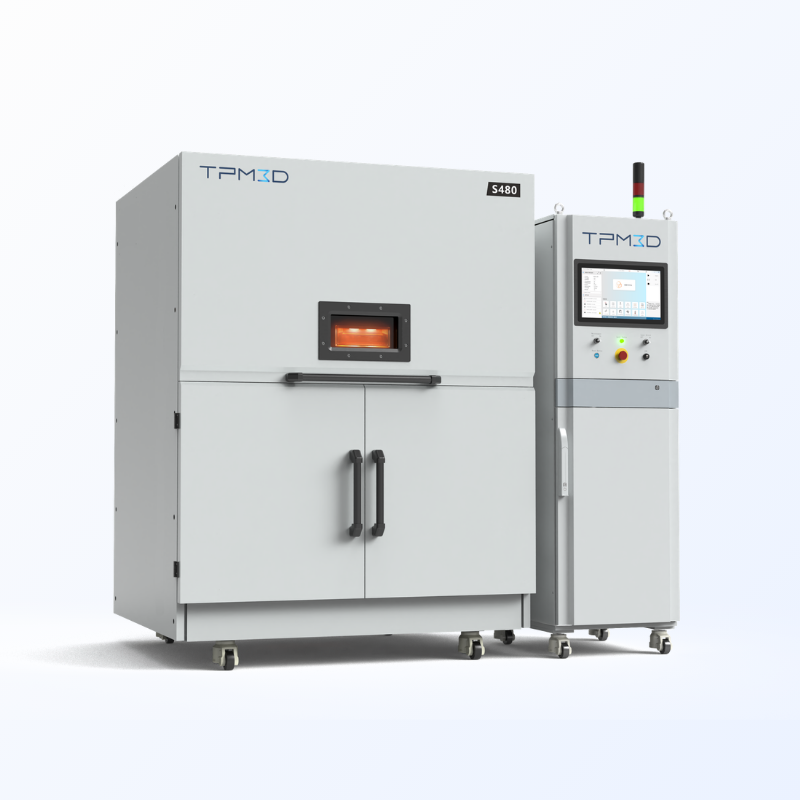
| एस480 (उच्च परिशुद्धता) | 480 × × 480 600 मिमी | 100W COXNUMX |
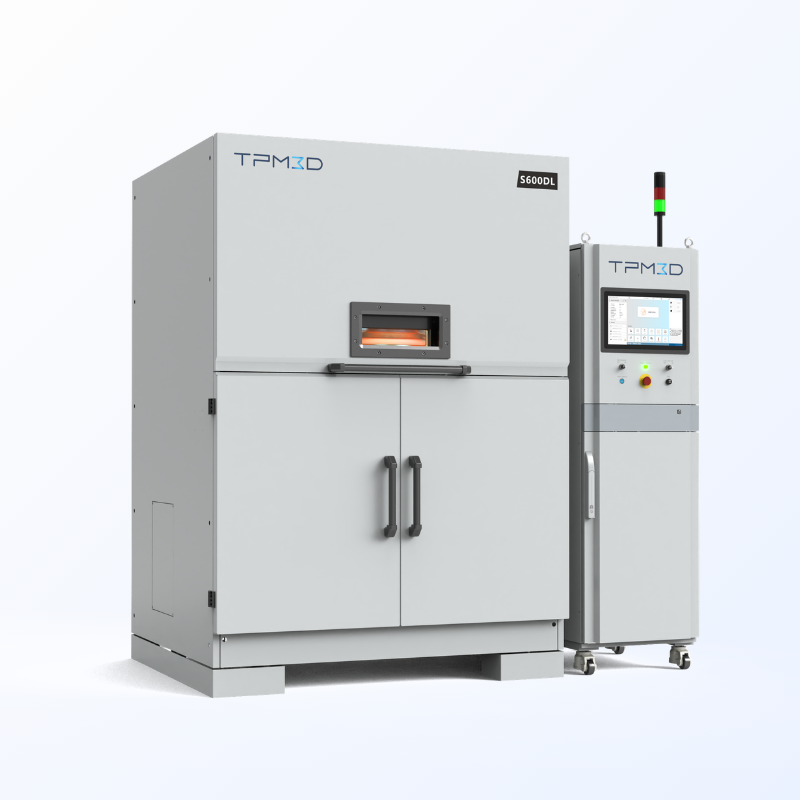
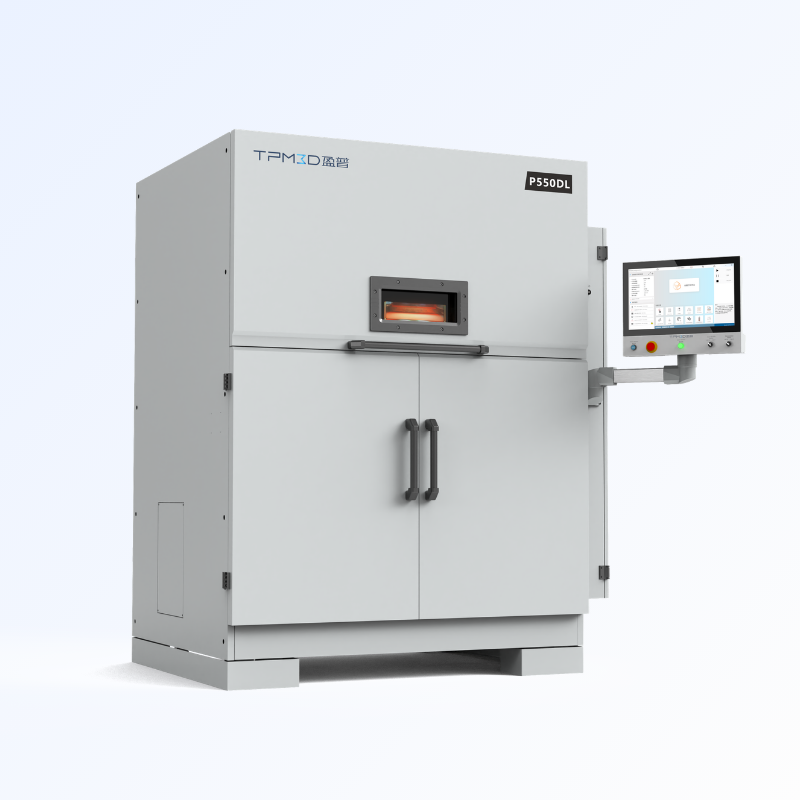
| P550DL (बड़े आकार का ड्यूल-लेजर) | 550 × × 550 850 मिमी | ड्यूल 140W CO₂ |
| S600DL (बड़े आकार का ड्यूल-लेजर) | 600 × × 600 800 मिमी | ड्यूल 140W CO₂ |
जब आपको कई डिज़ाइन पुनरावृति या परीक्षण भागों का एक छोटा बैच चाहिए होता है, तो एसएलएस एक कुशल विकल्प बन जाता है - डिज़ाइन भिन्नताएं, सहनशीलता अध्ययन और फिट जांच सभी एक ही निर्माण में चलाए जा सकते हैं।
4. समदैशिक यांत्रिक गुण
फ्यूज्ड डिपोजिशन मॉडलिंग (FDM) के विपरीत, जहां परत आसंजन सीमाओं के कारण Z-अक्ष की मजबूती XY मजबूती का 50-70% हो सकती है, SLS लगभग समरूप पुर्जे उत्पन्न करता है। पाउडर-बेड संलयन प्रक्रिया एकसमान अंतर-परत बंधन बनाती है, जिसमें यांत्रिक विषमता आमतौर पर 5% से कम होती है।
प्रोटोटाइप के लिए यह क्यों महत्वपूर्ण है : जब आप किसी भार वहन करने वाले ब्रैकेट या स्नैप-फिट एनक्लोजर का परीक्षण कर रहे होते हैं, तो आपको यह सुनिश्चित करना होता है कि प्रिंटिंग के दौरान प्रोटोटाइप की स्थिति चाहे जो भी हो, वह एक समान व्यवहार करे। एसएलएस यही सुविधा प्रदान करता है।
प्लास्टिक पाउडर बेड फ्यूजन लेजर 3डी प्रिंटर—प्रौद्योगिकी, सामग्री और मशीन चयन
एसएलएस रैपिड प्रोटोटाइपिंग प्रक्रिया
डिजाइन से लेकर तैयार पुर्जे तक, TPM3D सिस्टम पर एक विशिष्ट SLS प्रोटोटाइपिंग कार्यप्रवाह:
प्री-प्रिंट तैयारी
1. एसएलएस के लिए डिज़ाइन
डिजाइन सिद्धांतों को सीएडी चरण में लागू करने की अनुशंसा की जाती है।
- न्यूनतम दीवार की मोटाई: 0.4 मिमी
- न्यूनतम छेद व्यास: 0.8 मिमी, छेद की गहराई और छेद के आर-पार होने या बंद होने के आधार पर।
- असेंबल किए गए पुर्जों के लिए क्लीयरेंसमिलान असेंबली को एक ही टुकड़े के रूप में प्रिंट करते समय ≥0.5 मिमी; अलग-अलग प्रिंट किए गए और बाद में असेंबल किए गए भागों के लिए ≥0.2 मिमी
- आंतरिक गुहाएँपाउडर को आसानी से निकालने के लिए डिज़ाइन करें — इसमें जल निकासी के छेद या पहुँच मार्ग शामिल करें; बंद खोखले भाग बिना जमे हुए पाउडर को फंसा लेते हैं और इन्हें साफ करना मुश्किल होता है।
- ओवरहैंग और असमर्थित स्पैनSLS में सहायक संरचनाओं की आवश्यकता नहीं होती है, लेकिन निर्माण मंच के समानांतर बड़ी सपाट सतहों में हल्का सा विरूपण हो सकता है — इसलिए रिबिंग या पुनर्संरेखण पर विचार करें।
2. STL फ़ाइल निर्यात करें और Voxeldance में आयात करें
- अपने डिज़ाइन सॉफ़्टवेयर से STL (या नेटिव CAD फॉर्मेट) एक्सपोर्ट करें।
- बिल्ड की तैयारी के लिए इसे Voxeldance Additive में आयात करें
3. भागों को व्यवस्थित करें और स्वतः-नेस्ट करें
- जिन भागों में सतह की गुणवत्ता या मजबूती संबंधी विशिष्ट आवश्यकताएं होती हैं, उनके लिए अभिविन्यास को मैन्युअल रूप से समायोजित करें ताकि महत्वपूर्ण सतहें निर्माण मंच से दूर स्थित हों या इष्टतम अक्ष के साथ संरेखित हों।
- अन्य सभी भागों के लिए: पाउडर बेड के अधिकतम उपयोग के लिए Voxeldance के 3D ऑटो-नेस्टिंग का उपयोग करें।
4. स्लाइस करें और निर्यात करें
- लेयर की मोटाई निर्धारित करें — 0.12 मिमी यह कार्यात्मक प्रोटोटाइप के लिए मानक अनुशंसा है (बारीक विवरण वाले भागों के लिए पतली परतें उपलब्ध हैं, लेकिन इससे प्रिंटिंग का समय बढ़ जाता है)।
- शेष प्रिंट पैरामीटर कॉन्फ़िगर करें और स्लाइसिंग चलाएँ
- स्लाइस फ़ाइल निर्यात करें
5. लेजर पाथ प्लानिंग (बीपी)
- लेजर स्कैनिंग रणनीतियों की योजना बनाने के लिए स्लाइस फ़ाइल को बिल्ड प्रोसेसर (बीपी) सॉफ़्टवेयर में आयात करें।
- प्रिंटर के लिए अंतिम बिल्ड फ़ाइल निर्यात करें
मुद्रण
6. प्रिंट
- बिल्ड फ़ाइल को प्रिंटर पर लोड करें और काम शुरू करें
- पाउडर बेड को सामग्री के गलनांक से थोड़ा कम तापमान तक पहले से गर्म किया जाता है।
- एक CO₂ लेजर (या CF200 पर फाइबर लेजर) प्रत्येक क्रॉस-सेक्शन को चुनिंदा रूप से स्कैन करता है; बिल्ड प्लेटफॉर्म एक परत की मोटाई तक नीचे जाता है, ताजा पाउडर की पुनः कोटिंग की जाती है, और चक्र दोहराया जाता है।
- सामान्य निर्माण गति: 10–25 मिमी/घंटा (ऊर्ध्वाधर), जो पार्ट की घनत्व और पैकिंग पर निर्भर करती है। S480 21,000 मिमी/सेकंड तक की स्कैनिंग गति प्राप्त करता है; P550DL अधिकतम थ्रूपुट के लिए दोहरे 140W लेजर का उपयोग करता है।
7. सक्रिय शीतलन
- प्रिंटिंग पूरी होने के बाद, सक्रिय शीतलन लगभग 3 घंटे (पूर्ण ऊंचाई वाली संरचना)
- पीईईके जैसी उच्च तापमान वाली सामग्रियों को विकृति या क्रिस्टलीयता संबंधी समस्याओं से बचाने के लिए नियंत्रित शीतलन प्रक्रियाओं की आवश्यकता होती है।
प्रोसेसिंग के बाद
8. पीपीएस में स्थानांतरण — प्राकृतिक शीतलन और पाउडर निष्कासन
- बिल्ड चैंबर को पीपीएस (पाउडर प्रोसेसिंग स्टेशन) में ले जाएं।
- पाउडर केक के अंदर ही भागों को प्राकृतिक रूप से ठंडा होने दें।
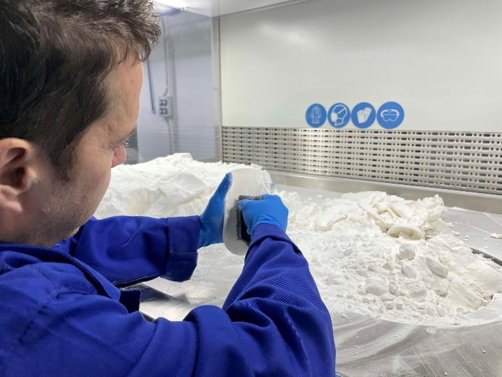
- पुर्जों को अलग करें और ढीले पाउडर को हटा दें — पीपीएस शीतलन, पुर्जों को अलग करने, पाउडर छानने और मिश्रण करने की प्रक्रिया को एक ही स्टेशन में एकीकृत करता है।
9. सैंड ब्लास्टिंग और पाउडर रीसाइक्लिंग
- सतह पर मौजूद अवशिष्ट पाउडर को हटाने और एक समान मैट फिनिश प्राप्त करने के लिए पार्ट्स को सैंडब्लास्ट करें।
- बिना सिंटर्ड पाउडर को छानें, मिलाएं और पुन: उपयोग के लिए पीपीएस के माध्यम से ताज़ा करें।
एसएलएस प्रोटोटाइपिंग सामग्री का संक्षिप्त विवरण
सामग्री का चुनाव इस बात को बदल देता है कि आप प्रोटोटाइप के साथ क्या परीक्षण कर सकते हैं। नीचे दिए गए सभी मान TPM3D Precimid सामग्री डेटाशीट से लिए गए हैं:
| सामग्री | मुख्य विशेषताएं (TPM3D डेटाशीट) | सबसे अच्छा है | इसके लिए अनुशंसित नहीं |
|---|---|---|---|
| पीए12 (प्रीसीमिड1172प्रो) | तन्यता 46 एमपीए (ASTM D638); बढ़ाव 8–17%; फ्लेक्सुरल मॉड्यूलस 1,280 एमपीए (ASTM D790); एचडीटी 180 °C @0.45 एमपीए (ASTM D648) | सामान्य कार्यात्मक प्रोटोटाइप; आवरण; ब्रैकेट; स्नैप-फिट; लिविंग हिंज | उच्च तापमान वाले वातावरण (>150 डिग्री सेल्सियस निरंतर) |
| PA11 | PA12 की तुलना में अधिक खिंचाव क्षमता; बेहतर प्रभाव प्रतिरोध; कम नमी अवशोषण | लचीले घटक; नलिका; बार-बार प्रभाव झेलने वाले भाग | उच्च कठोरता वाले संरचनात्मक अनुप्रयोग |
| पीए12-जीएफ30 (प्रीसिमिड1176प्रो GF30 BLK) | तन्यता 41.7 MPa; फ्लेक्सुरल मॉड्यूलस 2,340 MPa (ISO 178); HDT 168 °C @0.45 MPa; 30% ग्लास फाइबर भराव | कठोर आवरण; जिग्स और फिक्स्चर; ऊष्मीय रूप से स्थिर घटक | उच्च प्रभाव प्रतिरोध की आवश्यकता वाले भाग |
| पीए12-सीएफ (प्रीसीमिड1174प्रो सीएफ) | तन्यता सामर्थ्य 88 MPa; फ्लेक्सुरल सामर्थ्य 135 MPa; तन्यता मापांक 9,000 MPa; 30% कार्बन फाइबर भराव | ड्रोन फ्रेम; उच्च कठोरता वाले संरचनात्मक भाग; हल्के एयरोस्पेस घटक | लागत-संवेदनशील अनुप्रयोग |
| टीपीयू (प्रेसिमिड1130 88ए) | शोर ए 88–90; बढ़ाव 270%; उत्कृष्ट रिबाउंड और घर्षण प्रतिरोध | सील; गैसकेट; सुरक्षात्मक आवरण; जूते के घटक; लचीली नलिकाएँ | भार वहन करने वाले कठोर भाग |
| पीपी (टीपीएम3डी पीपी प्रो) | घनत्व 0.80 ग्राम/सेमी³; कम जल अवशोषण; उत्कृष्ट रासायनिक और थकान प्रतिरोध | तरल पदार्थ रखने वाले पात्र; गतिशील कब्जे; रासायनिक प्रतिरोधी भाग | उच्च तापमान या उच्च कठोरता वाले अनुप्रयोग |
| तिरछी (टीपीएम3डी पीक इंड)) | तन्यता 80 MPa (ASTM D638); HDT 294 °C @0.45 MPa (ASTM D648); फ्लेक्सुरल मॉड्यूलस 4,000 MPa (ASTM D790); घनत्व 1.13 g/cm³ | एयरोस्पेस इंजन के घटक; उच्च तापमान पर काम करने वाले कार्यात्मक प्रोटोटाइप; संरचनात्मक भाग | लागत के प्रति संवेदनशील अनुप्रयोग (सामग्री मूल्य प्रीमियम) |
सभी मान TPM3D Precimid सामग्री डेटाशीट से लिए गए हैं, जो ASTM/ISO मानकीकृत परीक्षण पर आधारित हैं। वास्तविक मान प्रोसेसिंग पैरामीटर और पार्ट ज्योमेट्री के आधार पर भिन्न हो सकते हैं। महत्वपूर्ण अनुप्रयोगों के लिए हमेशा अपने स्वयं के परीक्षण से पुष्टि करें।
एसएलएस बनाम पारंपरिक प्रोटोटाइपिंग विधियाँ
| कसौटी | एसएलएस (नायलॉन) | सीएनसी मशीनिंग | इंजेक्शन मोल्डिंग (सॉफ्ट टूल) | FDM |
|---|---|---|---|---|
| लीड टाइम (5 भाग) | 2–4 दिन | 5–10 दिन | 2-4 सप्ताह | 1–3 दिन |
| पुर्जे की लागत (छोटे बैच के लिए) | मध्यम | उच्च (श्रम + प्रति भाग सेटअप) | उच्च प्रारंभिक लागत + कम प्रति इकाई लागत | कम-मध्यम |
| ज्यामिति स्वतंत्रता | लगभग असीमित (आंतरिक चैनल, जाली, अंडरकट) | उपकरण पहुँच द्वारा सीमित | ड्राफ्ट कोणों और निष्कासन द्वारा सीमित | मध्यम (ओवरहैंग के लिए सपोर्ट की आवश्यकता है) |
| यांत्रिक समरूपता | लगभग समदैशिक (<5% भिन्नता) | प्रकृति से समदैशिक | Isotropic | विषमदैशिक (Z-अक्ष XY का 50–70%) |
| सतह की फिनिश (निर्माण के समय) | मैट, हल्का दानेदार (Ra 8–12 μm) | मशीनीकृत (Ra 1–3 μm) | मोल्ड-फिनिश पर निर्भर | दृश्यमान परत रेखाएँ (Ra 10–25 μm) |
| सामग्री विकल्प | PA12, PA11, PA12-GF, PA12-CF, TPU, PP, PEEK | धातुएँ, इंजीनियरिंग प्लास्टिक | अधिकांश थर्मोप्लास्टिक्स | एबीएस, पीएलए, पेटजी, पीसी, अल्टेम |
| अनुमापकता | मध्यम आकार — एकल निर्माण = दर्जनों भाग | कम गति — प्रति स्पिंडल एक बार में एक भाग | उच्च स्तर — प्रति सांचे में हजारों पुर्जे | कम गति — प्रत्येक एक्सट्रूडर से एक बार में एक भाग |
एसएलएस कब सही विकल्प है:
- आपको इंजीनियरिंग-ग्रेड नायलॉन में कार्यात्मक प्रोटोटाइप की आवश्यकता है।
- आपके डिज़ाइन में जटिल आंतरिक ज्यामिति या अंडरकट हैं।
- आप केवल दृश्य दिखावट का परीक्षण नहीं करना चाहते बल्कि यांत्रिक व्यवहार (मजबूती, स्नैप-फिट, थकान) का परीक्षण करना चाहते हैं।
- आपको प्रोटोटाइप उसी सामग्री से बने चाहिए जिससे अंततः उत्पादन में उपयोग होने वाले पुर्जे बनेंगे।
- आप तेजी से पुनरावृति कर रहे हैं और आपको अगले दिन परिणाम चाहिए - जैसा कि जीएसी आर एंड डी सेंटर के 4-दिवसीय चक्र द्वारा प्रदर्शित किया गया है (नीचे केस स्टडी देखें)।

जब कोई दूसरा तरीका बेहतर हो सकता है:
- गो सीएनसी यदि आपको सटीक मापन (±0.05 मिमी या उससे बेहतर), धातु के प्रोटोटाइप, या पाउडर रूप में उपलब्ध न होने वाले किसी विशिष्ट इंजीनियरिंग प्लास्टिक की आवश्यकता है।
- गो एफडीएम यदि आपको एक ही दृश्य मॉडल, सबसे कम लागत, या व्यापक सामग्री उपलब्धता (उदाहरण के लिए, फिलामेंट रूप में पीईईके) की आवश्यकता है।
- सॉफ्ट टूलिंग पर जाएं यदि आपको डिज़ाइन पर पूरा भरोसा है और फील्ड टेस्टिंग के लिए 100 से अधिक पार्ट्स की आवश्यकता है
वास्तविक दुनिया में एसएलएस प्रोटोटाइपिंग अनुप्रयोग
निम्नलिखित केस स्टडी प्रकाशित टीपीएम3डी ग्राहक तैनाती और सार्वजनिक रूप से रिपोर्ट किए गए परिणामों पर आधारित हैं।
एयरोस्पेस और यूएवी: 6 ग्राम ड्रोन फ्रेम
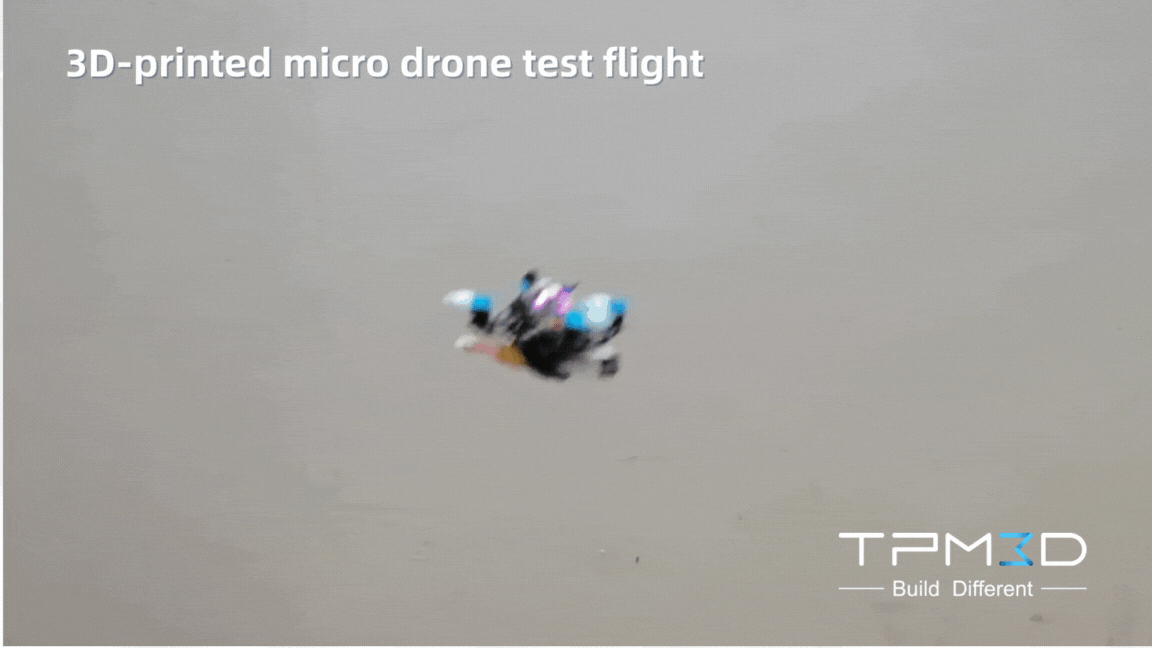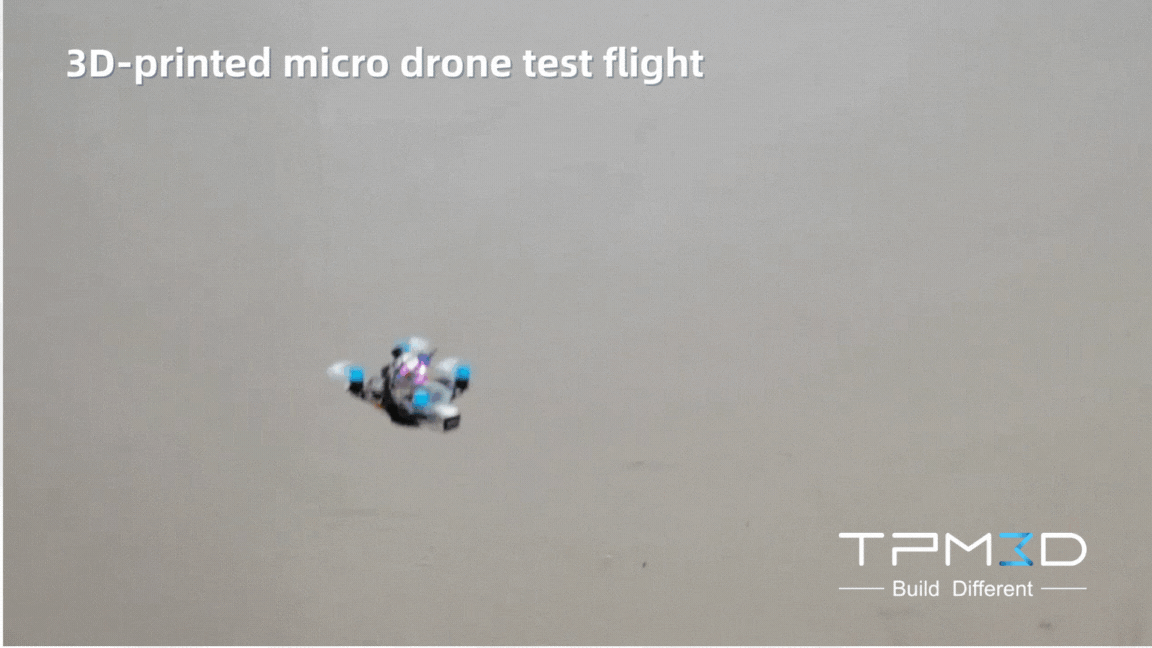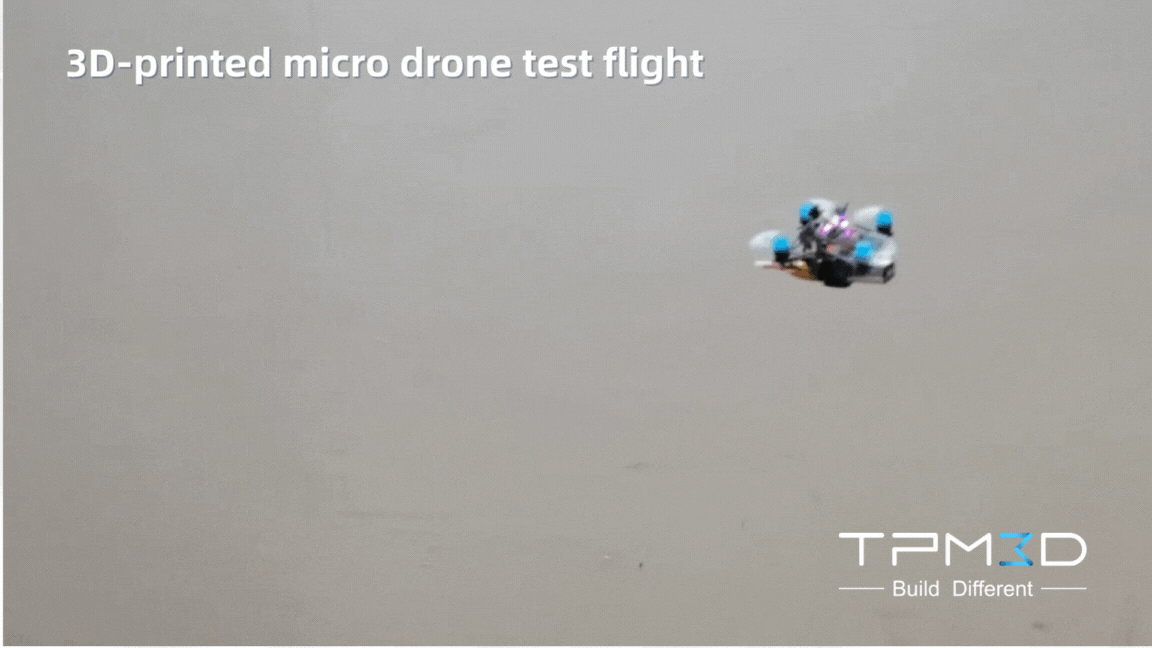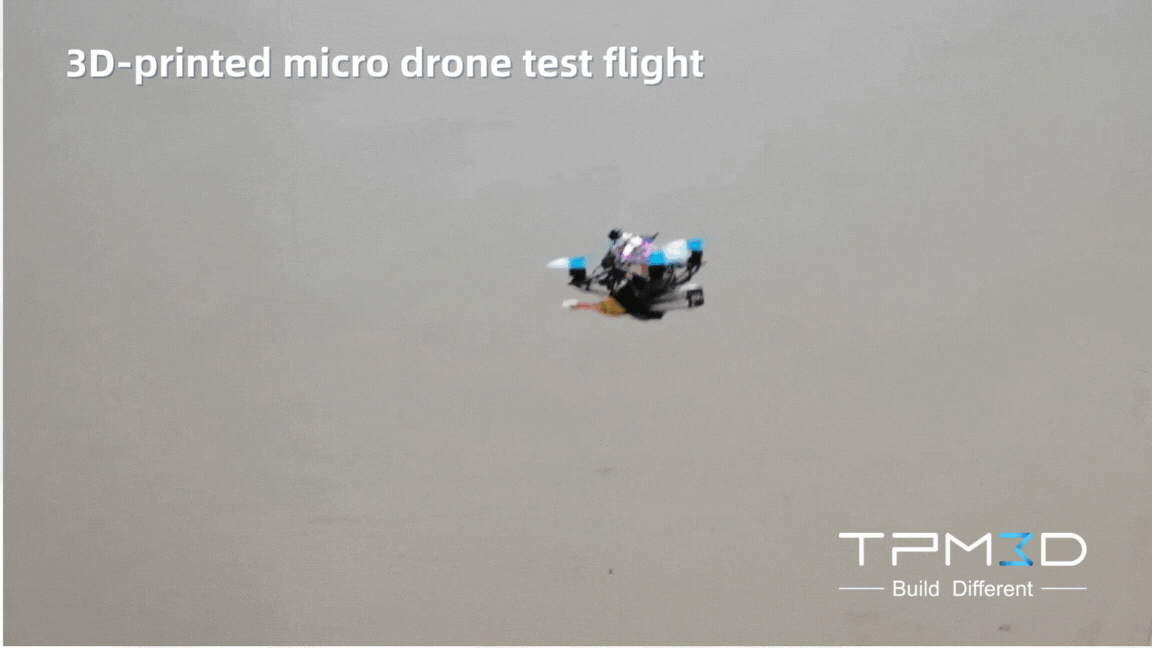
जब हर ग्राम मायने रखता है, तो एसएलएस कार्बन-फाइबर नायलॉन ऐसी संरचनाएँ बनाने में सक्षम बनाता है जो मशीनिंग द्वारा असंभव हैं और जिनकी संरचना को अनुकूलित किया जा सकता है।
मात्र 66 × 66 × 32.6 मिमी आकार के एक माइक्रो-यूएवी फ्रेम को TPM3D SLS सिस्टम पर Precimid1174Pro CF (30% कार्बन-फाइबर-प्रबलित PA12) का उपयोग करके एक ही टुकड़े में प्रिंट किया गया। परिणाम: 6 ग्राम वजन का एक फ्रेम (पूरा विमान: 35 ग्राम), जिसकी तन्यता शक्ति 88 MPa तक पहुँचती है - शुद्ध PA12 की तुलना में 91% का सुधार। इसी सामग्री प्रणाली ने चार परिचालन सत्यापन परीक्षण पास किए: स्थिर भार, तापीय चक्रण (-20 से +60 °C), विद्युत चुम्बकीय परिरक्षण और 8 मीटर/सेकंड की उच्च गतिशीलता वाली उड़ान।
स्रोत: टीपीएम3डी केस स्टडी, जून 2025 ।
ऑटोमोटिव: जीएसी अनुसंधान एवं विकास केंद्र — 2-3 सप्ताह से लेकर 4 दिन तक
जीएसी अनुसंधान एवं विकास केंद्र का प्रोटोटाइप इंजीनियरिंग विभाग पहले इंटीरियर/एक्सटीरियर ट्रिम, थर्मल मैनेजमेंट और पावरट्रेन कंपोनेंट प्रोटोटाइप के लिए छह-चरणीय आउटसोर्स वर्कफ़्लो पर निर्भर था। टीपीएम3 डी पी550डीएल सिस्टम और प्रेसिमिड1172प्रो पीए12 पाउडर के साथ एसएलएस को इन-हाउस लाकर , उन्होंने:
- कार्यप्रवाह को कम किया 6 चरणों से 4 चरणों तक
- लीड टाइम कम करें 2-3 सप्ताह से लेकर 4 दिनों तक की तेजी से भी हो सकता है। (70% से अधिक की कमी)
- गोपनीय डिज़ाइन डेटा पर पूर्ण नियंत्रण प्राप्त किया।
- चार श्रेणियों में पुर्जों का सत्यापन किया गया: दिखावट, संरचना, संयोजन फिट और एर्गोनॉमिक्स
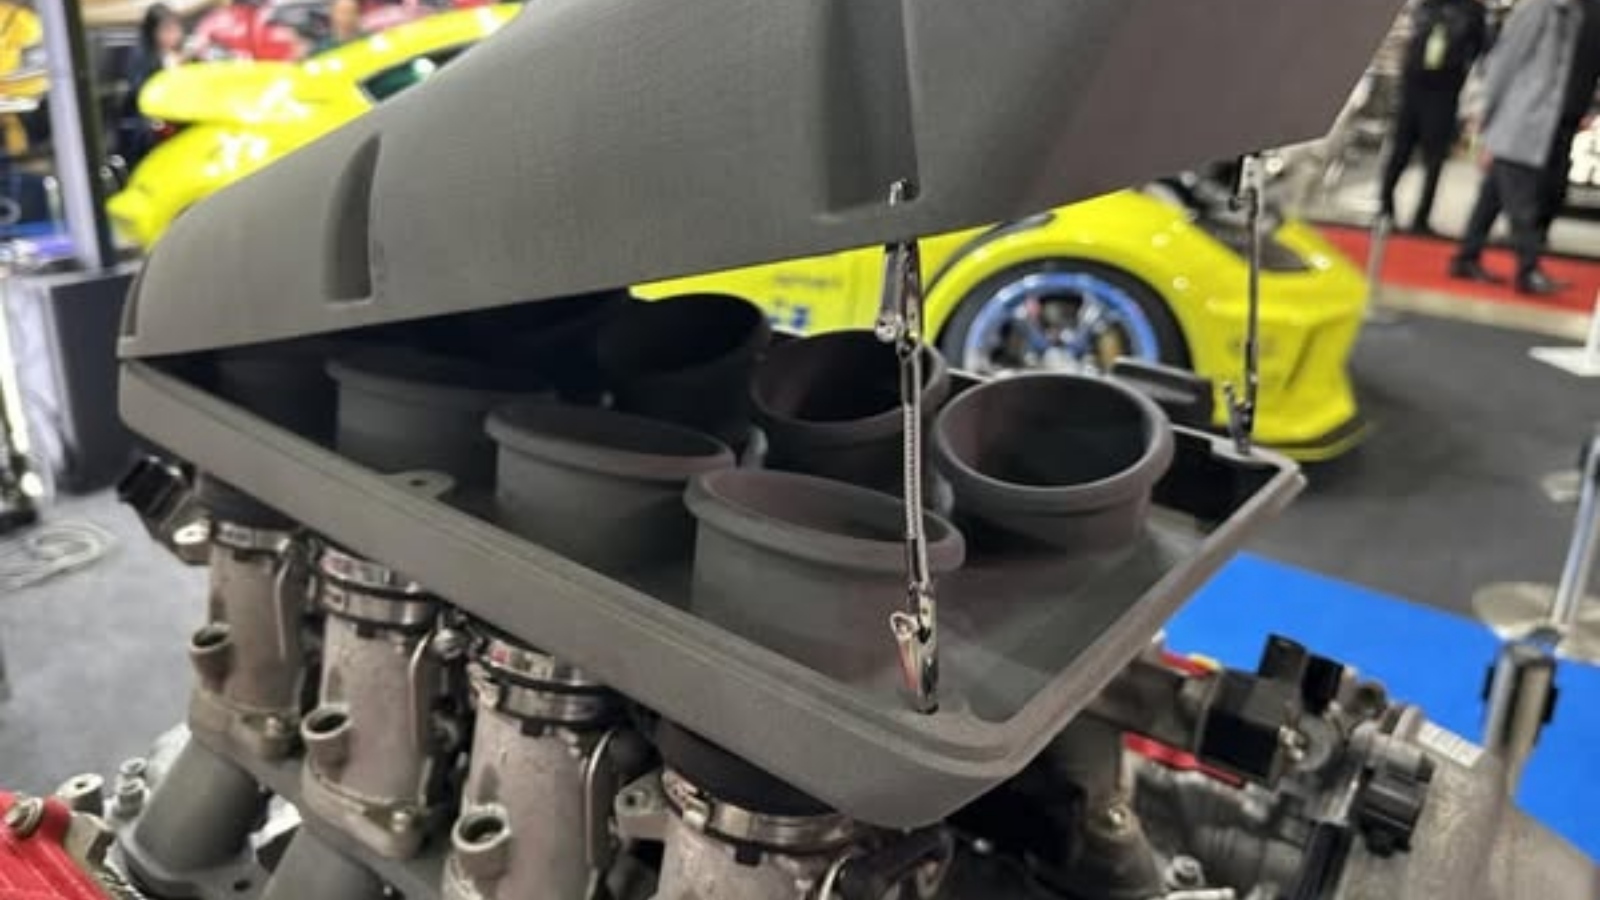
ऑटोमोटिव क्षेत्र में अन्य उपयोगों में डोंगफेंग मोटर का परीक्षण-उत्पादन विभाग शामिल है, जो सेंटर कंसोल पैनल और विद्युत वितरण हाउसिंग के लिए PA12-GF30 के साथ TPM3D S480 का उपयोग कर रहा है , और DTM रेसिंग स्पोर्ट का 1.9 किलोग्राम का V8 इंटेक मैनिफोल्ड - जो एक ही प्रिंट में जटिल आंतरिक ज्यामिति बनाने की SLS की क्षमता का लाभ उठा रहा है।
चिकित्सा: एके मेडिकल — शल्य चिकित्सा संबंधी दिशानिर्देशों में त्रुटि का स्तर 30% से घटाकर 5% से भी कम किया गया है।
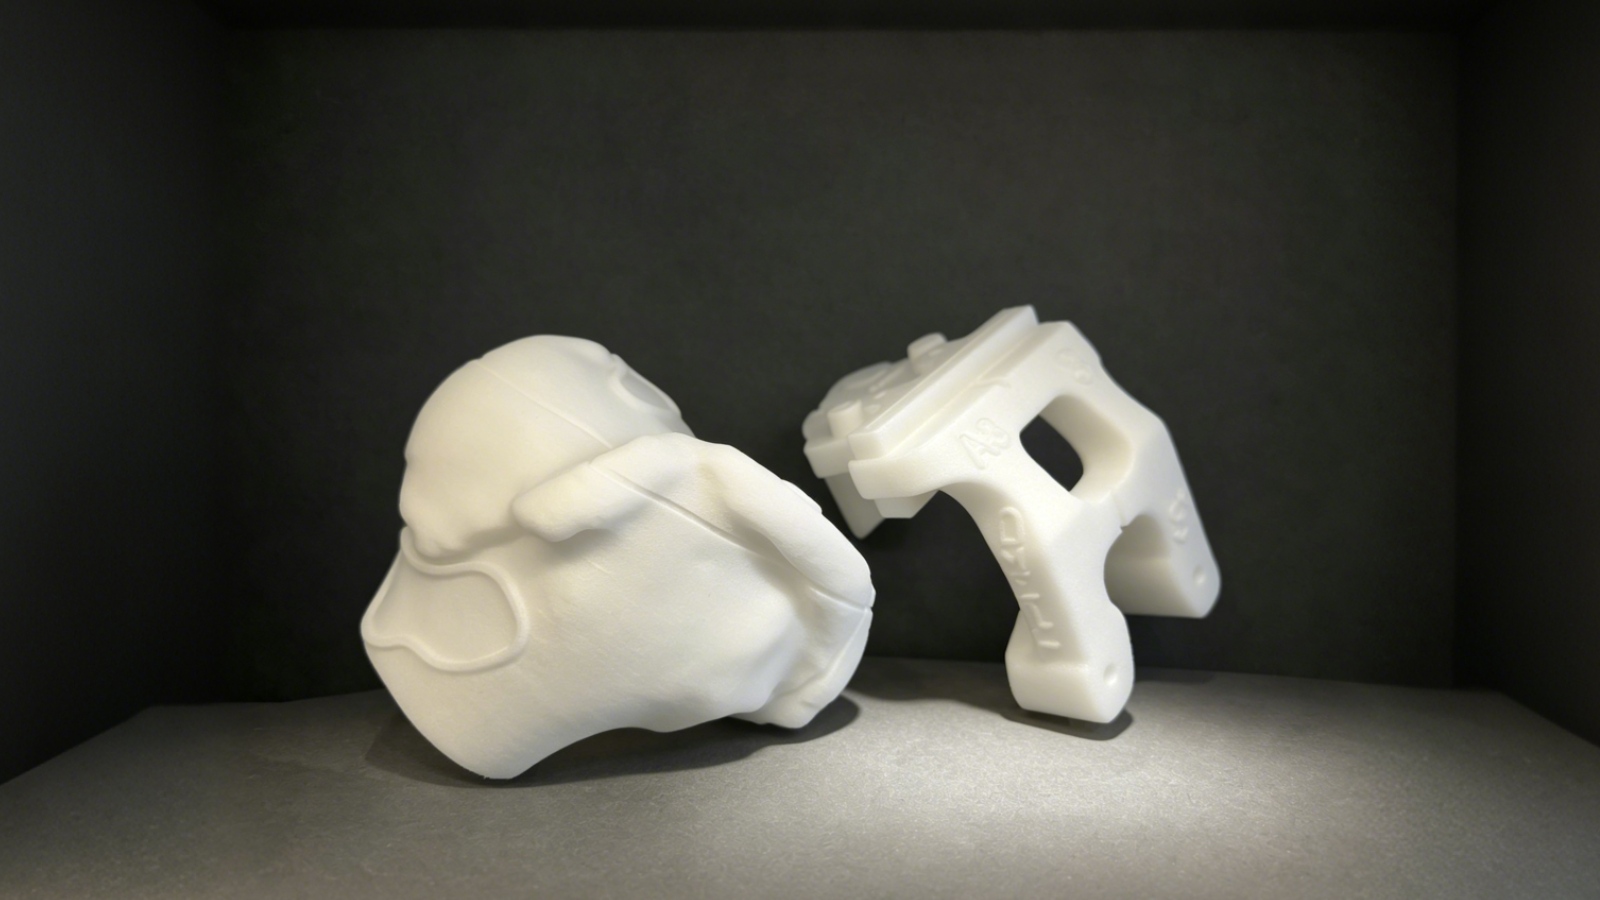
एके मेडिकल ने रोगी-विशिष्ट ऑर्थोपेडिक सर्जिकल गाइड बनाने के लिए पीपीएस पोस्ट-प्रोसेसिंग स्टेशन और बायोकम्पैटिबल पीए12 के साथ टीपीएम3डी पी360 एसएलएस सिस्टम का उपयोग किया। जोड़ों के प्रतिस्थापन की प्रक्रियाओं में, एसएलएस-मुद्रित गाइड मिलीमीटर से भी कम सटीकता के साथ हड्डियों को फिट करते हैं , जिससे निचले अंगों के संरेखण में 3° से अधिक का विचलन लगभग 30% से घटकर 5% से भी कम हो जाता है । ऑपरेशन के दौरान रक्तस्राव और 24 घंटे के ड्रेनेज में भी उल्लेखनीय कमी आई (P<0.01)।
यह प्रणाली सीई प्रमाणन और धूल-विस्फोट-प्रूफ (जोन 22) अनुपालन के तहत संचालित होती है, जिसमें चिकित्सा-ग्रेड स्वच्छ उत्पादन के लिए एकीकृत नाइट्रोजन उत्पादन की सुविधा है।
चिकित्सा क्षेत्र: एडसर लैब्स - बड़े पैमाने पर डिजिटल ऑर्थोटिक इनसोल का उत्पादन
लगभग 30 वर्षों के अनुभव वाली क्लिनिकल ऑर्थोटिक्स निर्माता कंपनी एडसर लैब्स (स्पेन) ने कस्टम ऑर्थोटिक इनसोल बनाने के लिए पीपी प्रो पाउडर के साथ टीपीएम3डी एस600डीएल डुअल-लेजर सिस्टम को अपनाया। डिजिटल वर्कफ़्लो - लिडार के माध्यम से फुट स्कैन → सीएडी डिज़ाइन → एसएलएस प्रिंटिंग - ने डुअल-लेजर स्कैनिंग के माध्यम से सिंगल-लेयर प्रिंटिंग के समय को लगभग 50% तक कम कर दिया।
पीपी प्रो सामग्री एक अनुकूलित छलनी और पुनर्जीवन प्रणाली के माध्यम से लगभग 100% पाउडर पुनर्चक्रण का समर्थन करती है। एडसर का अनुमान है कि उसके 90% उत्पाद अंततः एडिटिव मैन्युफैक्चरिंग के माध्यम से बनाए जाएंगे।
3डी प्रिंटिंग प्रोस्थेटिक्स: लाभ, सामग्री, अनुप्रयोग और वास्तविक दुनिया के उदाहरण
इन-हाउस एसएलएस बनाम आउटसोर्सिंग
यदि आपकी प्रोटोटाइपिंग की मांग अनियमित है (प्रति माह 1-3 परियोजनाएं), तो एसएलएस सेवा ब्यूरो को आउटसोर्स करना अक्सर अधिक लागत प्रभावी होता है - कोई पूंजीगत व्यय नहीं, कोई पाउडर प्रबंधन नहीं, कोई रखरखाव नहीं।
यदि आपकी मांग स्थिर है (प्रति माह 10 से अधिक प्रोटोटाइप निर्माण), तो इन-हाउस एसएलएस आर्थिक रूप से आकर्षक हो जाता है। मुख्य विचारणीय बिंदु:
| फ़ैक्टर | आउटसोर्सिंग (सेवा ब्यूरो) | इन-हाउस एसएलएस |
|---|---|---|
| अग्रिम निवेश | $0 | उपकरण निवेश — TPM3D औद्योगिक प्रणालियाँ कॉम्पैक्ट प्रारूपों से शुरू होती हैं |
| समय सीमा | 3-7 कार्यदिवस (शिपिंग सहित) | 1-3 व्यावसायिक दिन |
| प्रति-भाग लागत | सेवा मार्कअप | केवल सामग्री और मशीन का समय |
| डिजाइन गोपनीयता | फाइलें आपके संगठन से बाहर जाती हैं | पूरी तरह से आंतरिक |
| पुनरावृत्ति गति | ब्यूरो के कार्य समय में बदलाव से सीमित | असीमित — रातोंरात प्रिंट करें |
| सामग्री विकल्प | यह ब्यूरो की क्षमताओं पर निर्भर करता है। | सामग्री चयन पर आपका नियंत्रण है। |
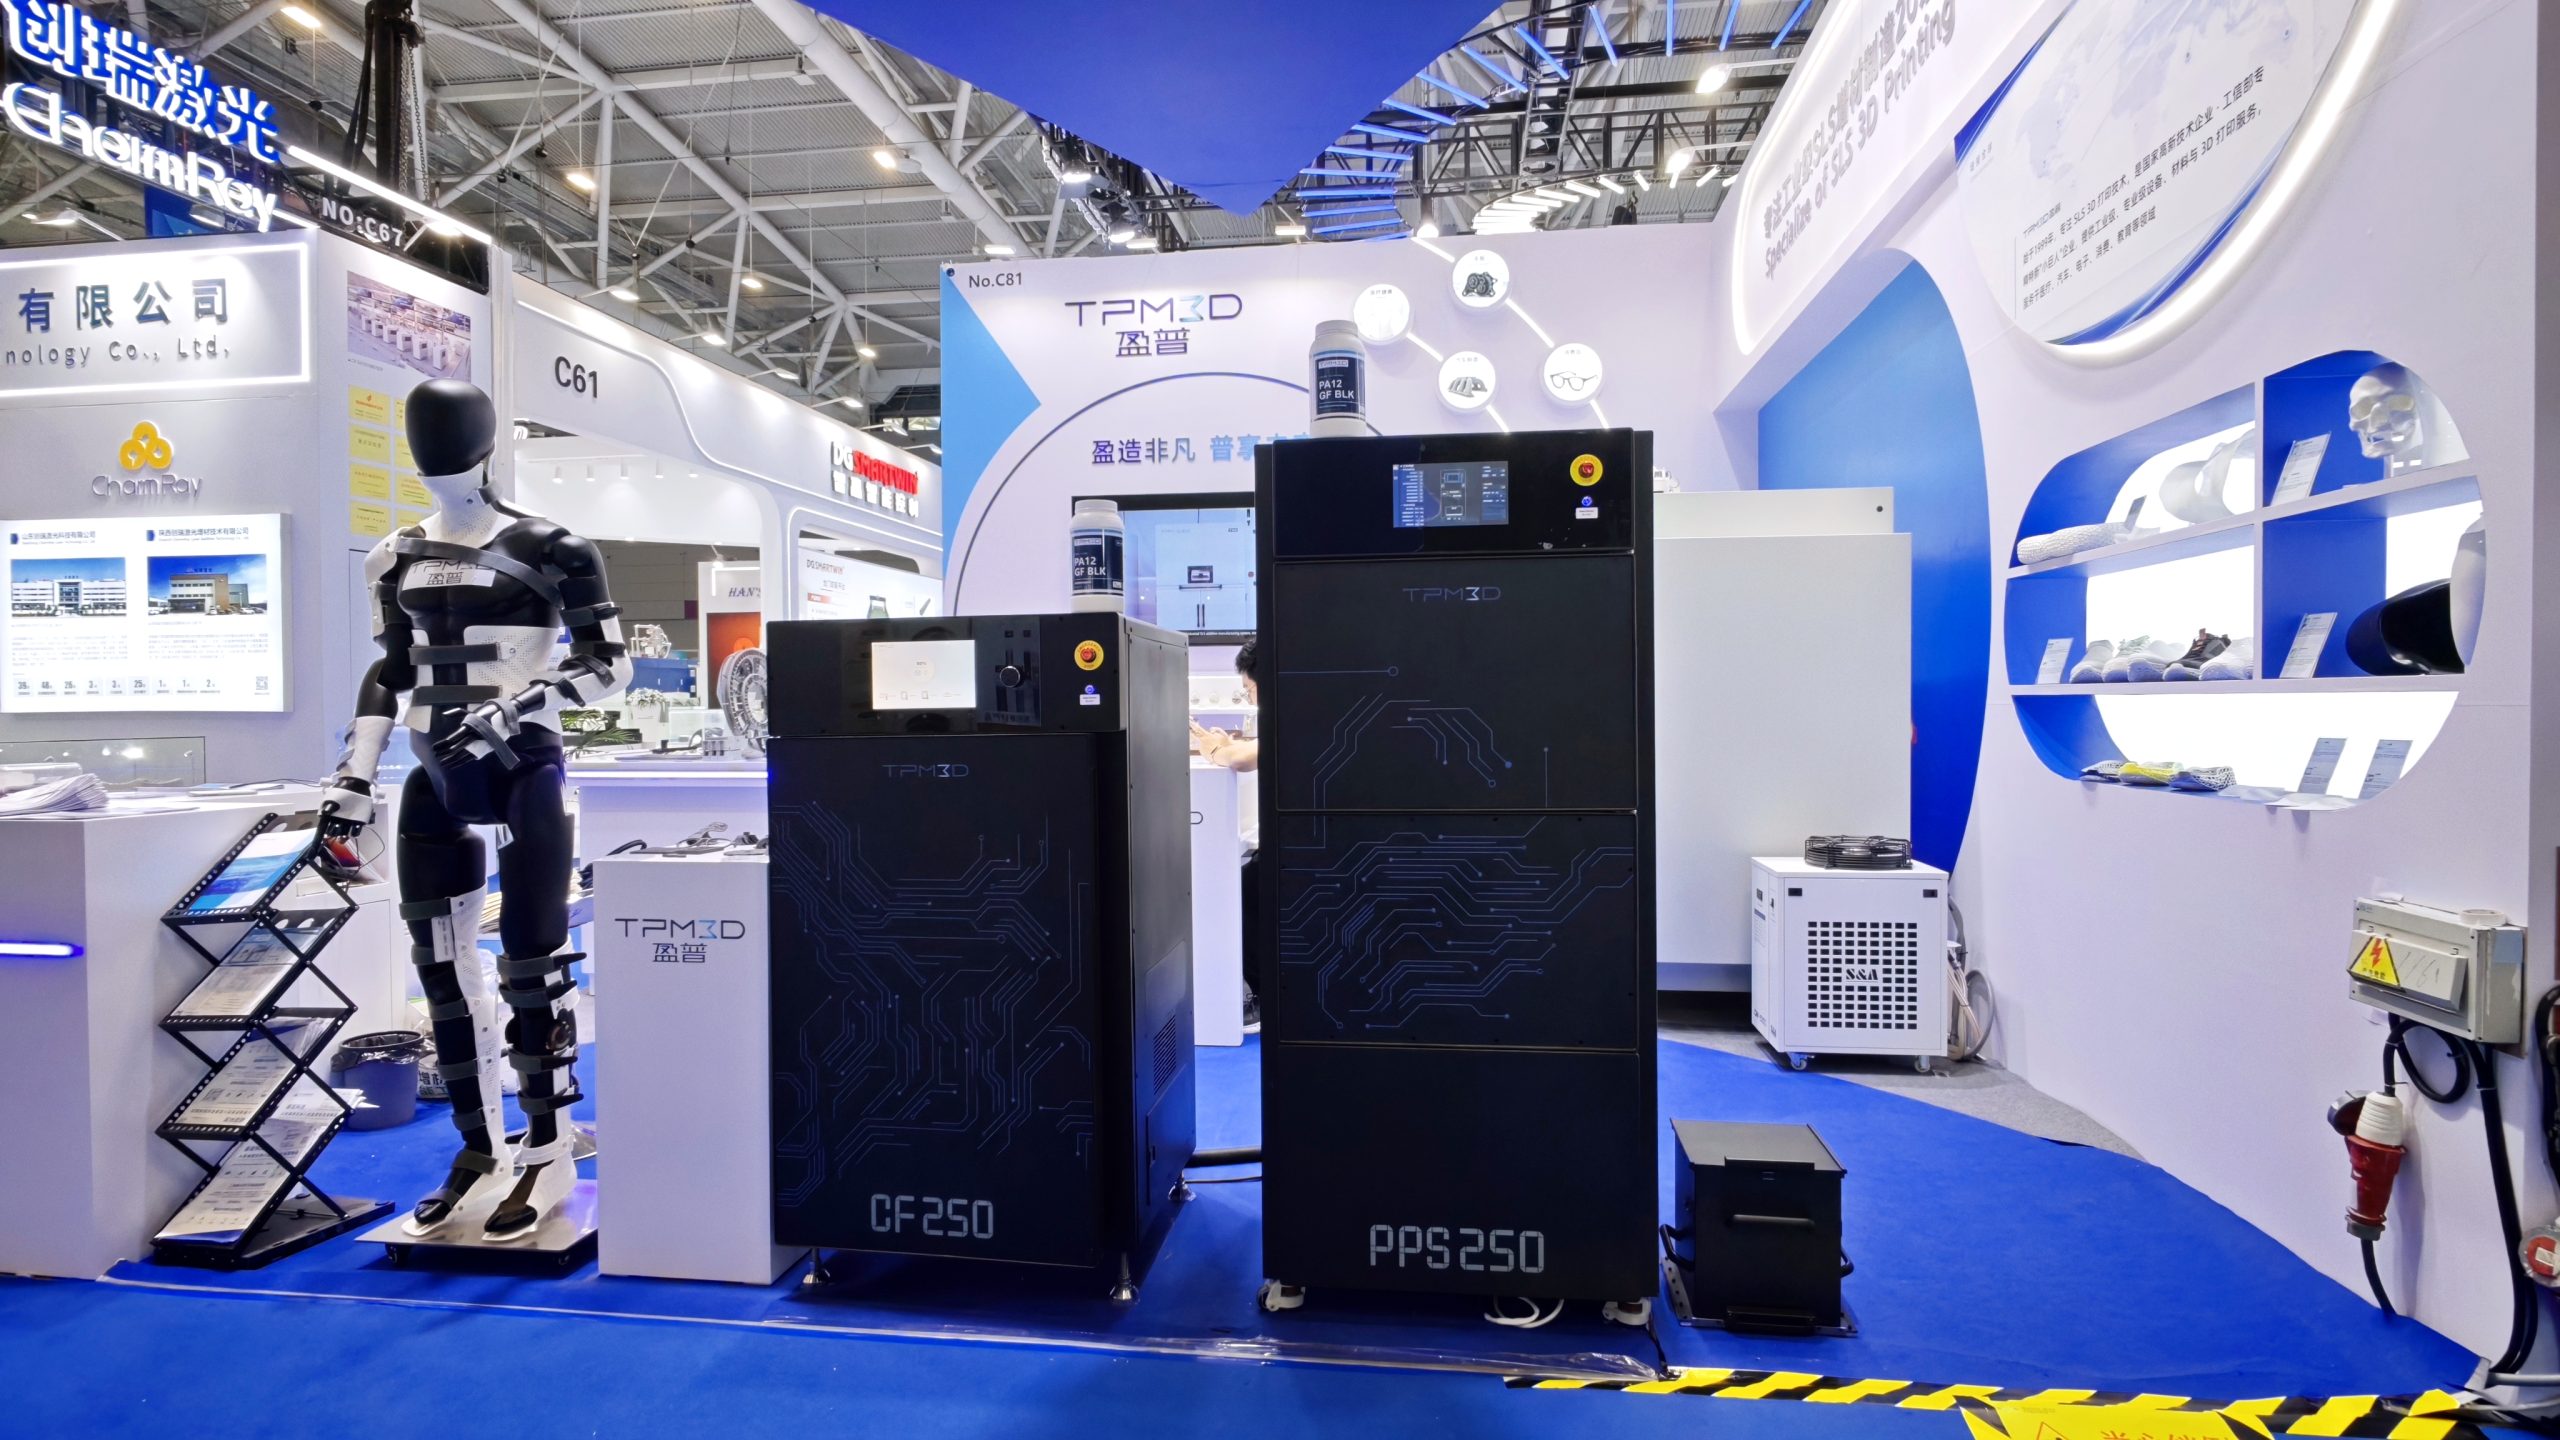
जो संगठन इन-हाउस एसएलएस (SLS) पर विचार कर रहे हैं, उनके लिए टीपीएम3डी की उत्पाद श्रृंखला में सीएफ200 कॉम्पैक्ट प्रोफेशनल सिस्टम (200 × 200 × 320 मिमी, 30W फाइबर लेजर, <1 वर्ग मीटर फुटप्रिंट, 220V प्लग-एंड-प्ले) से लेकर मिड-रेंज इंडस्ट्रियल सिस्टम (एस360/पी360, 360 × 360 × 600 मिमी) और लार्ज-फॉर्मेट डुअल-लेजर प्रोडक्शन सिस्टम (पी550डीएल, 550 × 550 × 850 मिमी और एस600डीएल, 600 × 600 × 800 मिमी) तक की रेंज उपलब्ध है।
सभी सिस्टम कोर प्रोटोटाइपिंग सामग्रियों - PA12, PA11, PA12-GF, PA12-CF, TPU और PP - को सपोर्ट करते हैं, जबकि S320HT 350 डिग्री सेल्सियस तक के निर्माण तापमान पर PEEK, PEKK और PPS के लिए क्षमता का विस्तार करता है।
एसएलएस प्रोटोटाइपिंग की शुरुआत: एक व्यावहारिक चेकलिस्ट
चरण 1 — अपनी प्रोटोटाइपिंग आवश्यकताओं को परिभाषित करें
- आपको किन सामग्रियों की आवश्यकता है? (सामान्य उपयोग के लिए PA12, तन्यता के लिए PA11, लचीले भागों के लिए TPU, उच्च तापमान के लिए PEEK?)
- किसी एक भाग का सबसे बड़ा आयाम क्या है?
- प्रति पुनरावृति सामान्य बैच आकार क्या है?
- आवश्यक कार्य पूरा होने में कितना समय लगेगा?
चरण 2 — अपना दृष्टिकोण चुनें
- क्या हम यह काम स्वयं करेंगे या किसी बाहरी संस्था से करवाएंगे? (निर्णय लेने के लिए ऊपर दी गई तालिका का उपयोग करें)
- यदि आंतरिक रूप से उपयोग किया जा रहा है: निर्माण मात्रा, सामग्री की विविधता और उत्पादन क्षमता के आधार पर उपकरण विकल्पों का मूल्यांकन करें।
- यदि आउटसोर्सिंग कर रहे हैं: 2-3 प्रदाताओं से अपनी लक्षित सामग्री में नमूना पुर्जे मंगवाएं।
चरण 3 — अपना पहला निर्माण तैयार करें
- सीएडी चरण में डिजाइन सिद्धांतों को लागू करें: दीवार की मोटाई ≥0.4 मिमी, छेद का व्यास ≥0.8 मिमी, क्लीयरेंस ≥0.5 मिमी (एक-टुकड़ा असेंबली) / ≥0.2 मिमी (अलग असेंबली)
- उपयुक्त रिज़ॉल्यूशन पर STL फ़ाइल निर्यात करें (कॉर्डल टॉलरेंस ≤0.05 मिमी)
- Voxeldance Additive में आयात करें, इष्टतम फिनिश/मजबूती के लिए महत्वपूर्ण सतहों को ओरिएंट करें, शेष भागों को ऑटो-नेस्ट करें
- 0.12 मिमी मोटाई की परत में स्लाइस करें, बीपी से प्रोसेस करें और प्रिंटर पर लोड करें।
चरण 4 — सत्यापन और पुनरावृति
- मूल उत्पाद के पुर्जों की आयामी सटीकता की जांच करें।
- निर्धारित वातावरण में कार्यात्मक परीक्षण करें।
- पुनरुत्पादन क्षमता के लिए प्रक्रिया मापदंडों का दस्तावेजीकरण करें
- परीक्षण परिणामों के आधार पर डिज़ाइन को बार-बार दोहराएं — एक ही बिल्ड में कई वेरिएंट साथ-साथ शामिल हो सकते हैं
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: एसएलएस प्रोटोटाइप कितने सटीक होते हैं?
ए: कैलिब्रेटेड औद्योगिक उपकरणों पर अच्छी तरह से डिज़ाइन किए गए पुर्जों के लिए सामान्य आयामी सटीकता ±0.2 मिमी होती है। टाइट-टॉलरेंस (<0.2 मिमी) वाले पुर्जों के लिए मशीनिंग के बाद या डिज़ाइन में सुधार की आवश्यकता हो सकती है। TPM3D का S480 उच्च परिशुद्धता अनुप्रयोगों के लिए 0.31 मिमी लेजर स्पॉट आकार के साथ 21,000 मिमी/सेकंड की स्कैनिंग गति प्राप्त करता है।
प्रश्न: क्या एसएलएस प्रोटोटाइप पर मशीनिंग का कार्य बाद में किया जा सकता है? उत्तर: जी हाँ। PA12 और PA11 एसएलएस पुर्जों में ड्रिलिंग, टैपिंग, रीमिंग और सीएनसी फिनिशिंग की जा सकती है। यह तब आम है जब विशिष्ट मिलान सतहों के लिए एसएलएस की तुलना में अधिक सटीक टॉलरेंस की आवश्यकता होती है।
प्रश्न: कम मात्रा वाले प्रोजेक्टों के लिए SLS पार्ट की लागत की तुलना CNC पार्ट की लागत से कैसे की जा सकती है?
ए: जटिल ज्यामिति (अंडरकट, आंतरिक चैनल) या जब एक ही निर्माण में कई भागों को एक साथ जोड़ा जा सकता है, तब एसएलएस लागत के लिहाज़ से प्रतिस्पर्धी बन जाता है। सरल प्रिज्मीय भागों के लिए, सीएनसी आमतौर पर सस्ता होता है। लाभ-हानि केवल मात्रा पर नहीं, बल्कि ज्यामिति पर निर्भर करती है। जीएसी अनुसंधान एवं विकास केंद्र द्वारा आउटसोर्स किए गए कार्यप्रवाह से इन-हाउस एसएलएस में परिवर्तन से लीड-टाइम में 70% से अधिक की कमी आई है।
प्रश्न: क्या SLS से पारदर्शी या स्पष्ट पुर्जे बनाए जा सकते हैं? उत्तर: नहीं। SLS PA12 पुर्जे अपनी प्राकृतिक अवस्था में अपारदर्शी सफेद/हल्के सफेद होते हैं। इन्हें काला या अन्य गहरे रंगों में रंगा जा सकता है, लेकिन पारदर्शी नहीं बनाया जा सकता। पारदर्शी प्रोटोटाइप के लिए, SLA या PolyJet का उपयोग करें।