दशकों तक, प्रोटोटाइपिंग और उत्पादन के बीच की सीमा एक ही विनिर्माण प्रक्रिया द्वारा स्पष्ट रूप से परिभाषित थी: इंजेक्शन मोल्डिंग । यह उच्च मात्रा में प्लास्टिक के पुर्जों के लिए निर्विवाद मानक था, जबकि 3डी प्रिंटिंग को बड़े पैमाने पर "दृश्य प्रोटोटाइप" की श्रेणी में रखा गया था - आकार की जाँच करने का एक उपकरण, लेकिन कार्यक्षमता को सत्यापित करने या उत्पादन बढ़ाने के लिए शायद ही कभी उपयोग किया जाता था।
हालांकि, औद्योगिक स्तर पर उपयोग होने वाली सेलेक्टिव लेजर सिंटरिंग (SLS) के आगमन ने इस द्वंद्व को पूरी तरह से बदल दिया है। आज इंजीनियर और व्यवसायी एक रणनीतिक चौराहे पर खड़े हैं। क्या स्थायी स्टील टूलिंग में भारी निवेश करना बेहतर है, या फिर डिजिटल, मोल्ड-रहित कार्यप्रणाली अधिक फुर्ती के साथ वही "पेशेवर" परिणाम प्रदान कर सकती है?
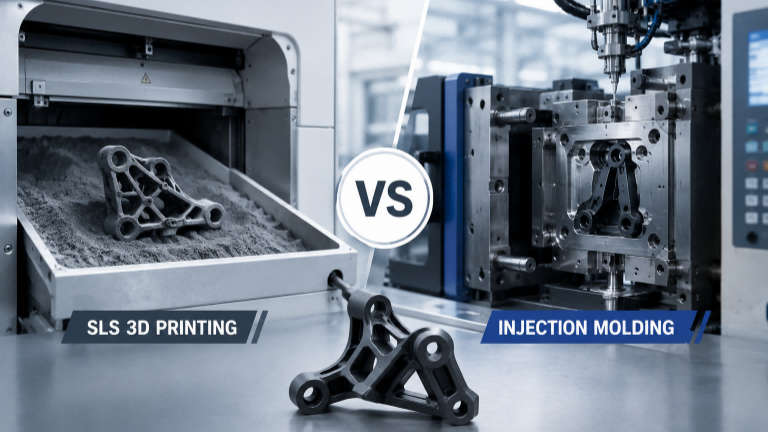
यह मार्गदर्शिका 3डी प्रिंटिंग बनाम इंजेक्शन मोल्डिंग की वस्तुनिष्ठ, डेटा-आधारित तुलना प्रदान करती है , जिसमें वास्तविक दुनिया के प्रदर्शन डेटा को शामिल किया गया है और आधुनिक निर्माताओं की मुख्य चिंताओं को संबोधित किया गया है जो अपनी आपूर्ति श्रृंखलाओं को अनुकूलित करना चाहते हैं।
प्रौद्योगिकियों को परिभाषित करना
इंजेक्शन मोल्डिंग: उच्च दबाव मानक
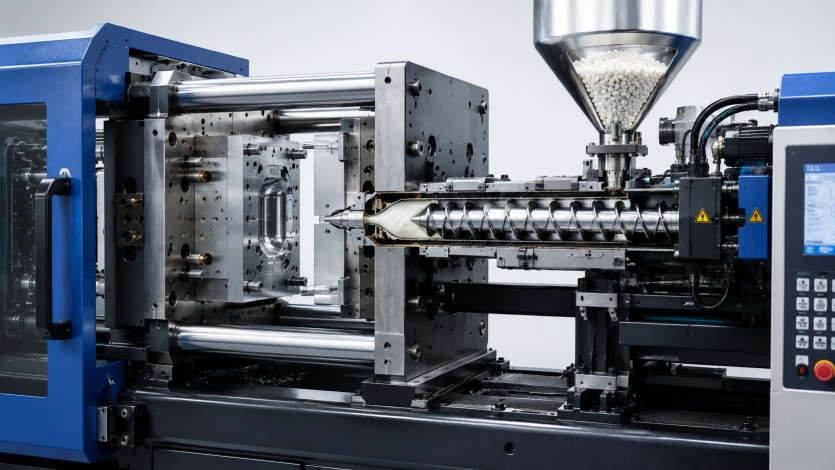
इंजेक्शन मोल्डिंग (आईएम) में पॉलिमर कणों को पिघलाकर उन्हें अत्यधिक दबाव के साथ विशेष रूप से तैयार किए गए धातु के सांचे ("टूलिंग") में इंजेक्ट किया जाता है। सामग्री के ठंडा होकर जम जाने पर, पुर्जे को सांचे से बाहर निकाल लिया जाता है। यह प्रक्रिया असाधारण एकरूपता और चिकनी सतह के साथ लाखों एक जैसे पुर्जे बनाने के लिए वैश्विक मानक है।
एसएलएस 3डी प्रिंटिंग: लेजर-फ्यूज्ड विकल्प
सेलेक्टिव लेज़र सिंटरिंग (SLS) एक एडिटिव प्रक्रिया है जिसमें उच्च शक्ति वाले CO₂ लेज़र का उपयोग करके पॉलीमर पाउडर के छोटे कणों—आमतौर पर नायलॉन—को ठोस संरचना में चुनिंदा रूप से फ्यूज (सिंटर) किया जाता है। अन्य 3D प्रिंटिंग विधियों के विपरीत, SLS में सपोर्ट की आवश्यकता नहीं होती क्योंकि अनसिंटर्ड पाउडर एक प्राकृतिक सपोर्ट बेड के रूप में कार्य करता है। इससे "3D नेस्टिंग" संभव हो पाती है, जिसमें सैकड़ों पार्ट्स को एक ही बिल्ड में लंबवत रूप से स्टैक किया जा सकता है, जिससे उत्पादन क्षमता को अधिकतम किया जा सकता है, जो पारंपरिक "फ्लैट" 3D प्रिंटिंग में संभव नहीं है।

क्या इंजेक्शन मोल्डिंग 3डी प्रिंटिंग से अधिक मजबूत है?
इंजीनियरों के बीच एक लगातार बनी रहने वाली चिंता यह है कि 3डी-प्रिंटेड पुर्जे, मोल्डेड पुर्जों की तुलना में स्वाभाविक रूप से नाजुक होते हैं। ऐतिहासिक रूप से, यह बात सच थी, क्योंकि पहले की विधियों के परिणामस्वरूप अक्सर विषमता उत्पन्न होती थी —जहां खराब परत बंधन के कारण ऊर्ध्वाधर Z-अक्ष के साथ पुर्जा काफी कमजोर होता था।
एसएलएस आइसोट्रोपी के साथ शक्ति की बाधा को तोड़ना
औद्योगिक एसएलएस तकनीक ने इस सीमा को काफी हद तक दूर कर लिया है। टीपीएम3डी के एसएलएस सिस्टम 97% से 98% तक अर्ध-समरूपता वाले पुर्जे बनाते हैं । चूंकि पाउडर बेड को सामग्री के गलनांक के लगभग 85% तक पहले से गर्म किया जाता है, इसलिए लेजर उन कणों को सिंटर करता है जो पहले से ही नीचे की परत के साथ अर्ध-पिघली हुई अवस्था में होते हैं।
वास्तविक डेटा: कठोरता प्रदर्शित करने के लिए, विशेषीकृत टीपीएम3डी प्रेसिमिड पाउडर के मापदंडों पर विचार करें:
- अत्यधिक मजबूती (नायलॉन 11): प्रीसिमिड1180 यह असाधारण लचीलापन प्रदान करता है। टूटने पर 45% का विस्तारIZOD के प्रभाव शक्ति परीक्षणों (ASTM D256) में, यह अक्सर "कोई टूटन नहीं" दर्ज करता है, जो इसे कार्यात्मक उपयोग के लिए पर्याप्त रूप से मजबूत बनाता है। कृत्रिम सॉकेट और ऑटोमोटिव स्नैप-फिट्स जिन्हें बार-बार होने वाले गतिशील तनाव को सहन करना पड़ता है।
- उच्च कठोरता (कार्बन फाइबर): प्रीसीमिड1174प्रो सीएफ (30% कार्बन फाइबर प्रबलित) एक स्तर तक पहुँचता है तन्य शक्ति 88 एमपीए और एक 6,000 MPa का फ्लेक्सुरल मॉड्यूलस एक्स-अक्ष में। यह दर्शाता है कि ताकत में 91% की वृद्धि मानक नायलॉन की तुलना में, यह उच्च-प्रदर्शन वाले अनुप्रयोगों में धातु की जगह ले सकता है, जैसे कि 6 ग्राम ड्रोन फ्रेम.
- तापीय सहनशीलता (कांच का मनका): प्रीसिमिड1172प्रो GF30 विशेषताएं ए ऊष्मा विक्षेपण तापमान (एचडीटी) 184.4°C है।इस सामग्री का उपयोग V8 इंटेक मैनिफोल्ड्स को प्रिंट करने के लिए किया गया था जो रेसिंग इंजनों के तीव्र तापीय वातावरण में भी टिके रहे, जहां ढाले गए प्लास्टिक विकृत हो सकते हैं।

जबकि इंजेक्शन मोल्डिंग एक समरूप ठोस द्रव्यमान का निर्माण करती है जो बड़े पैमाने पर उत्पादन में पूर्ण संरचनात्मक कठोरता के लिए स्वर्ण मानक बना हुआ है, औद्योगिक एसएलएस पुर्जे अब यांत्रिक रूप से तुलनीय हैं और उच्च तनाव वाले "अंतिम उपयोग" अनुप्रयोगों के लिए पूरी तरह से उपयुक्त हैं।
पेशेवरता की दुविधा: "प्रोटोटाइप जैसी अनुभूति" पर काबू पाना
छोटे व्यवसायों के लिए एक आम झिझक यह डर है कि 3डी प्रिंटिंग - चाहे कितनी भी सटीक क्यों न हो - में हमेशा एक "प्रोटोटाइप जैसा एहसास" रहेगा, जिससे एक उत्पाद मोल्डेड पार्ट की चिकनी फिनिश की तुलना में "बेसिक" या "गैर-पेशेवर" लगेगा।
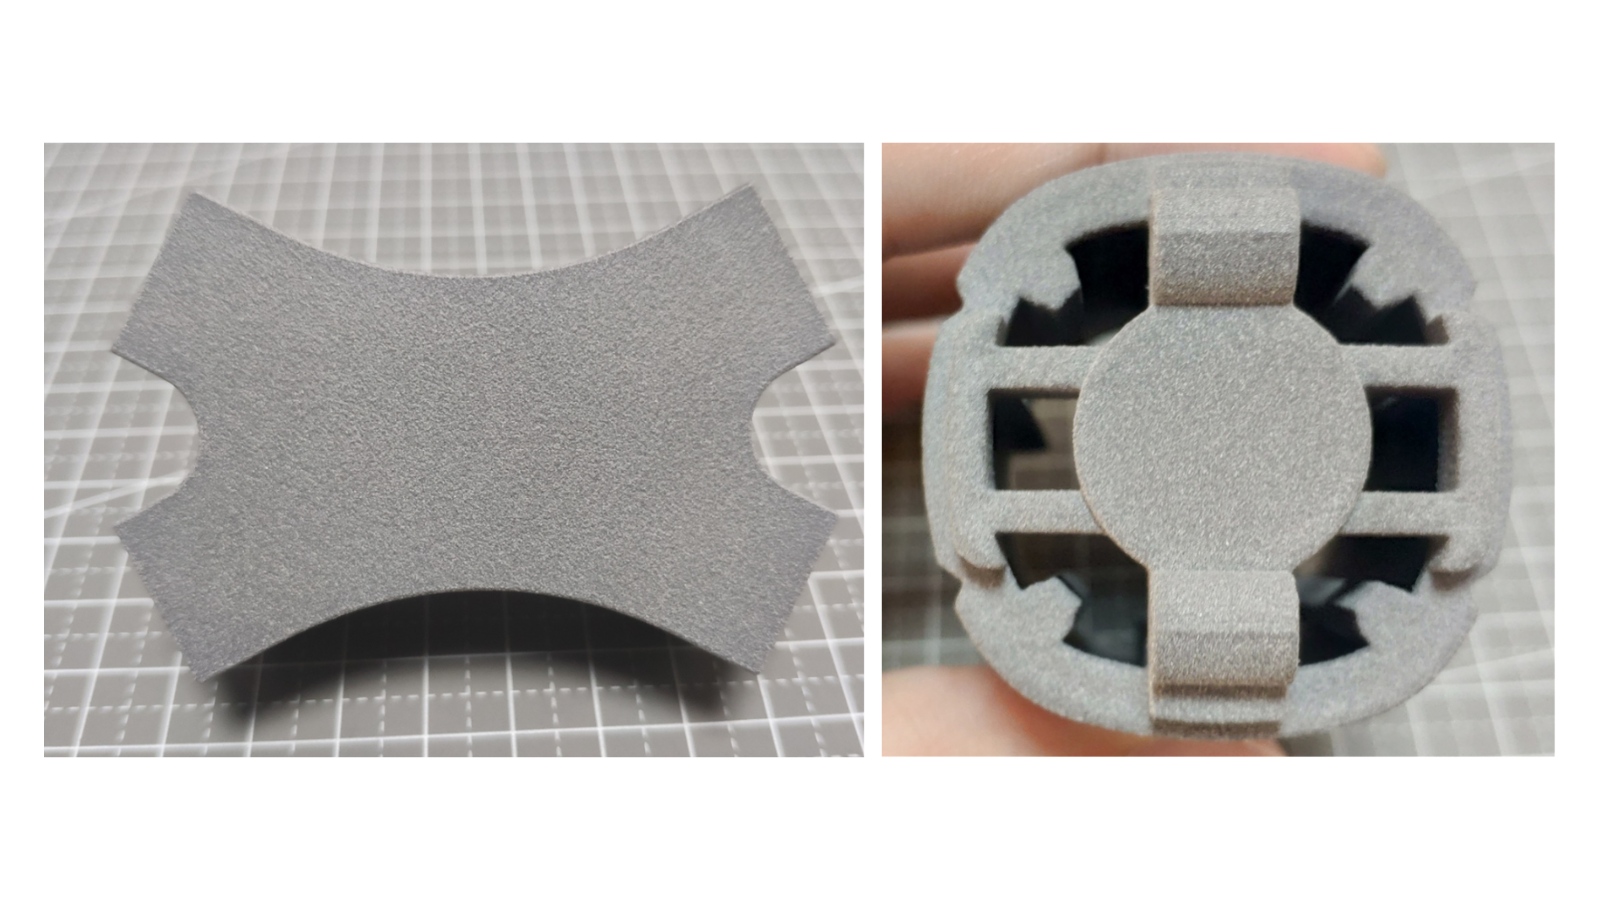
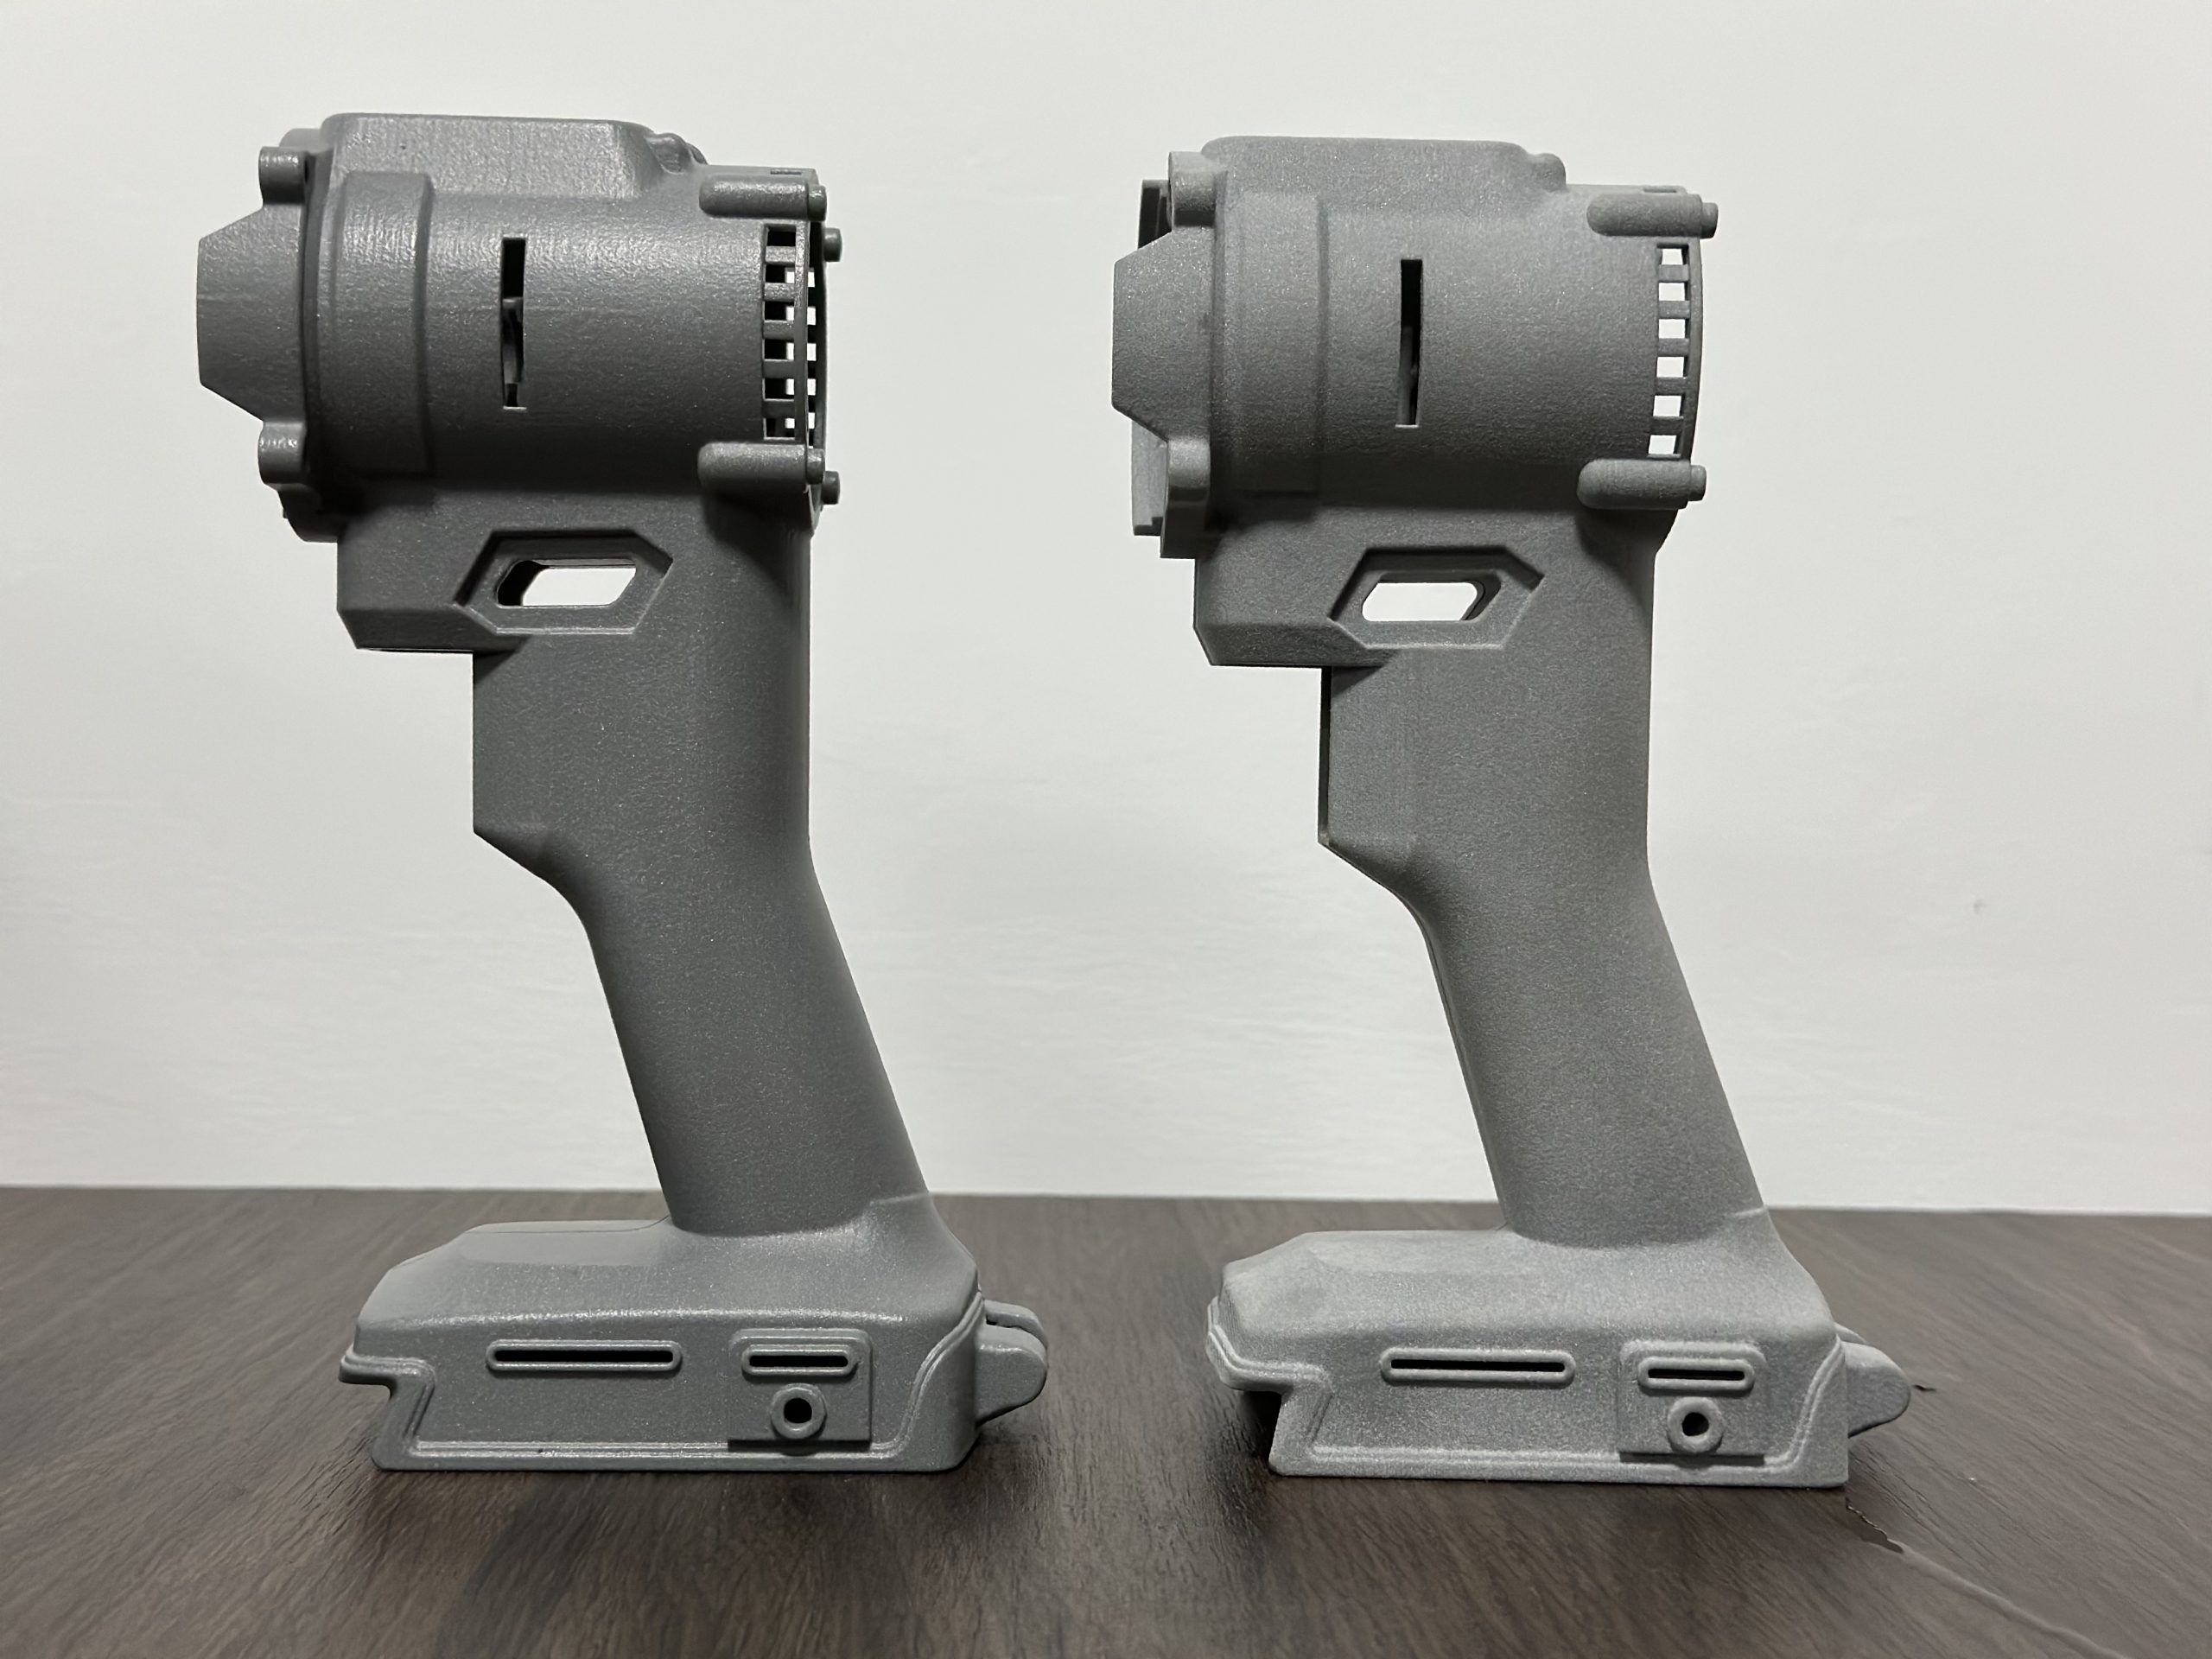
पहले, दिखाई देने वाली परतें और दानेदार बनावट 3D प्रिंटिंग की स्पष्ट पहचान थीं। हालांकि, औद्योगिक SLS तकनीक से तैयार किए गए पुर्जों की सतह एकसमान और मैट होती है, जो अन्य 3D तकनीकों की तुलना में कहीं अधिक "साफ" होती है क्योंकि इसमें सपोर्ट स्ट्रक्चर हटाने के कोई निशान नहीं होते।
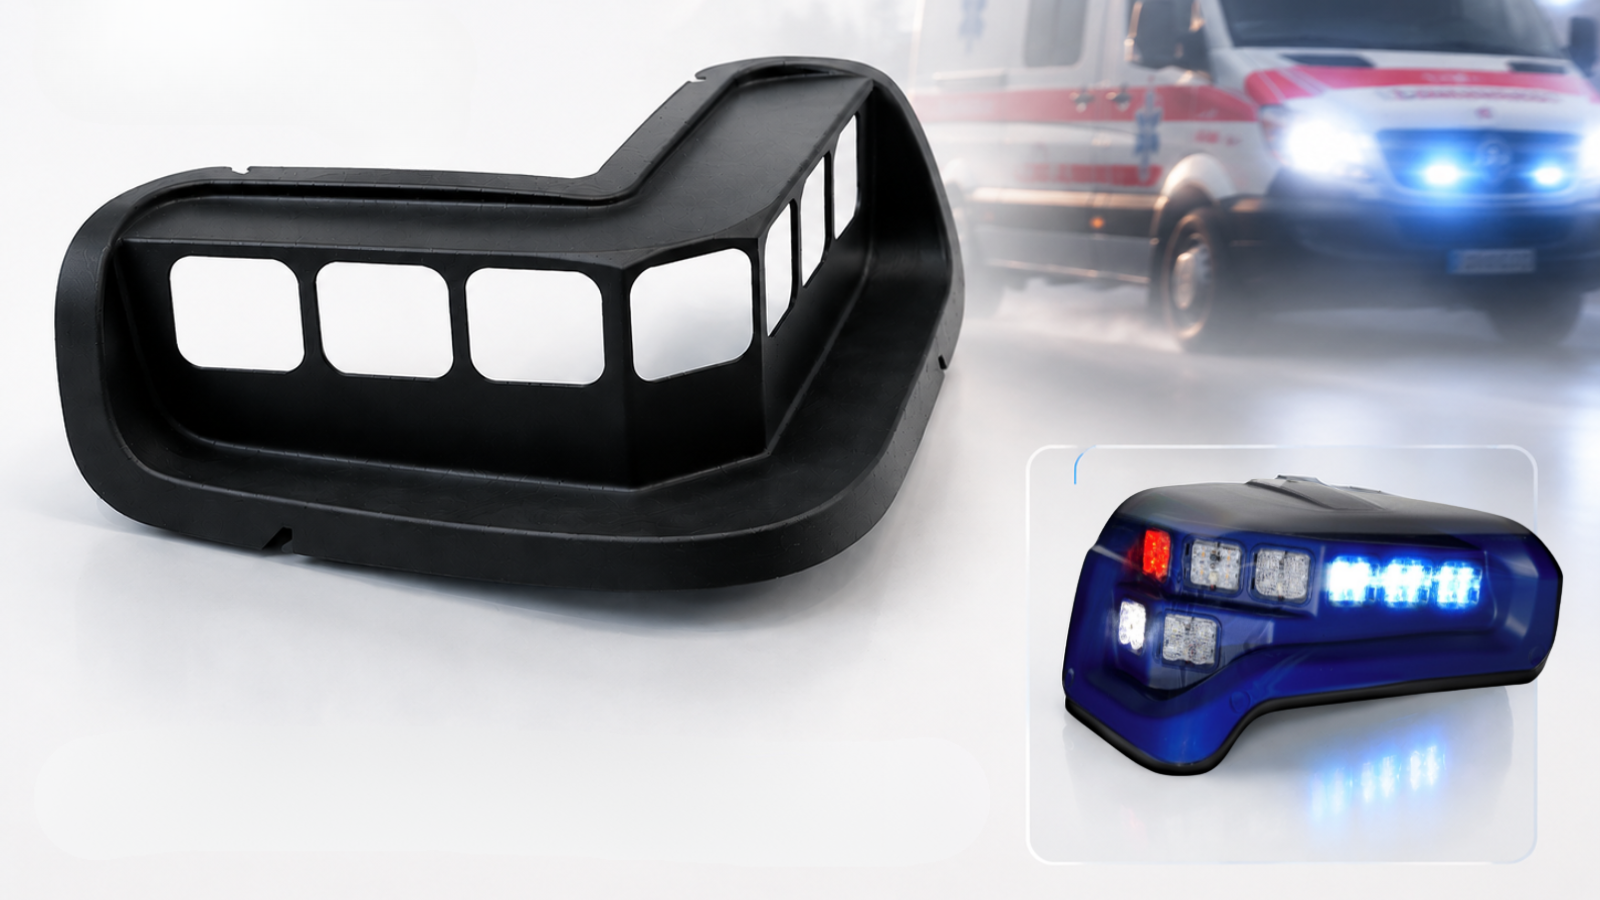
उपभोक्ता-केंद्रित उत्पादों के लिए, वाष्प स्मूथिंग जैसी विधियाँ इस मैट फिनिश को एक चिकनी, चमकदार और जलरोधी सतह में बदल सकती हैं जो इंजेक्शन मोल्डिंग से बने प्लास्टिक से लगभग अप्रभेद्य होती है। इससे ब्रांड पेशेवर सौंदर्य बनाए रखते हुए उन "अद्वितीय" और "जटिल" डिज़ाइनों को भी बरकरार रख सकते हैं जिन्हें मोल्ड करना असंभव है।
क्या 3डी प्रिंटिंग इंजेक्शन मोल्डिंग से सस्ती है?
3डी प्रिंटिंग और इंजेक्शन मोल्डिंग की आर्थिक स्थिति एक प्राथमिक कारक पर निर्भर करती है: उपकरण ।
टूलिंग अड़चन
इंजेक्शन मोल्डिंग में धातु के औजार में काफी शुरुआती निवेश करना पड़ता है, जिसकी कीमत 5,000 डॉलर से लेकर 50,000 डॉलर तक हो सकती है । इसके अलावा, इंजेक्शन मोल्डिंग में अक्सर निर्माण क्षमता के लिए संपूर्ण डिज़ाइन में बदलाव (DFM) की आवश्यकता होती है । सांचे से पुर्जे को आसानी से बाहर निकालने के लिए ड्राफ्ट कोण, स्थिर दीवार की मोटाई और अंडरकट को खत्म करना आवश्यक है। औजार बनने के बाद पाई गई एक छोटी सी डिज़ाइन त्रुटि भी आपकी लागत को दोगुना कर सकती है, क्योंकि सांचे को या तो पूरी तरह से नष्ट करना होगा या उसमें भारी संशोधन करना होगा।
एसएलएस का जीरो-टूलिंग आरओआई
3D प्रिंटिंग से टूलिंग की लागत पूरी तरह से खत्म हो जाती है। आप एक ही चरण में CAD फ़ाइल से तैयार पार्ट तक पहुँच सकते हैं।
- लाभ - अलाभ स्थिति: उद्योग के मानक बताते हैं कि 3डी प्रिंटिंग 100 ग्राम तक की मात्रा के लिए अधिक लागत प्रभावी समाधान है। 13,050 भागों.
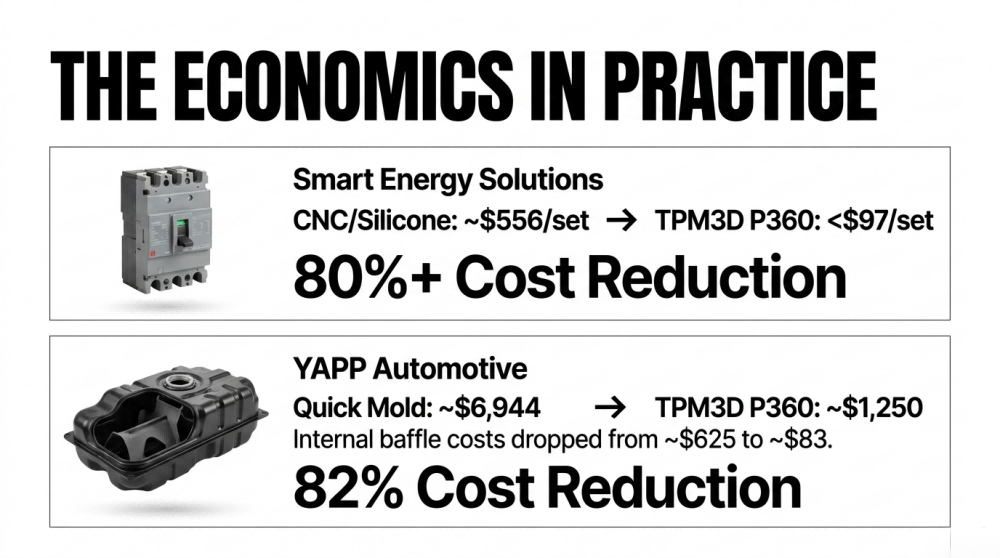
- TPM3D वास्तविक-विश्व डेटा: स्मार्ट ऊर्जा समाधानों में एक वैश्विक अग्रणी कंपनी ने सीएनसी और सिलिकॉन मोल्डिंग से हटकर नई तकनीक अपनाई। टीपीएम3डी पी360 उनके सर्किट ब्रेकर (एमसीसीबी) प्रोटोटाइप के लिए। प्रति सेट लागत में भारी गिरावट आई। ~ $ 556 नीचे तक ~ $ 97— 80% से अधिक की कमी।और अधिक जानें)
- ऑटोमोटिव दक्षता: YAPP Automotive के लिए, पारंपरिक "क्विक मोल्ड्स" का उपयोग करके फ्यूल टैंक बॉडी का उत्पादन करने में लागत आती है। ~ $ 6,944 प्रति सेट। इसका उपयोग करके टीपीएम3डी पी360लागत घटकर इतनी हो गई ~ $ 1,250जबकि आंतरिक बैफल की लागत में गिरावट आई। ~ $ 625 करने के लिए बस ~ $ 83.
3डी प्रिंटिंग, इंजेक्शन मोल्डिंग की तुलना में कितने गुना धीमी है?
इसका उत्तर इस बात पर निर्भर करता है कि आप साइकिल टाइम माप रहे हैं या लीड टाइम ।
1. चक्र समय: उच्च मात्रा वाले स्प्रिंट
मोल्ड तैयार हो जाने के बाद, इंजेक्शन मोल्डिंग अविश्वसनीय रूप से तेज़ होती है। एक छोटे हिस्से के लिए एक सामान्य चक्र में केवल 50 सेकंड लग सकते हैं और एक साथ दो या अधिक हिस्से तैयार किए जा सकते हैं। इसके विपरीत, एक 3D प्रिंटर 10 से 25 मिमी/घंटा की रैखिक गति से निर्माण करता है । केवल "प्रति सेकंड" के आधार पर, इंजेक्शन मोल्डिंग सैकड़ों गुना तेज़ है ।
2. लीड टाइम: अनुसंधान एवं विकास मैराथन
लीड टाइम, "अंतिम डिज़ाइन" से लेकर "तैयार उत्पाद हाथ में" मिलने तक की कुल अवधि है। यहीं पर 3D प्रिंटिंग की जीत होती है:
- अंतः क्षेपण ढलाई: सांचा बनाने में समय लगता है 4 6 सप्ताह का समययदि पुर्जा परीक्षण में विफल हो जाता है, तो आपको नए सांचे के लिए 6 सप्ताह और इंतजार करना पड़ेगा।
- 3 डी प्रिंटिग: पुर्जे तैयार हो सकते हैं 24 से 48 घंटे तक.
- टीपीएम3डी केस स्टडी: के लिए वाईएपीपी ऑटोमोटिवएक प्रोटोटाइप ईंधन टैंक के लिए पारंपरिक लीड टाइम 12 दिन था। इसका उपयोग करते हुए टीपीएम3डी पी360इसे घटाकर 2 दिन-एक 83% की कमी.
जो कंपनियां मासिक आधार पर उत्पादन करती हैं या "कम मात्रा वाले, अर्ध-अनुकूलित" बैच (जैसे, 1-50 पीस) का उत्पादन करती हैं, उनके लिए 3डी प्रिंटिंग वास्तव में बहुत "तेज़" है क्योंकि यह 6 सप्ताह की टूलिंग संबंधी बाधा से बचाती है।
डिजाइन की स्वतंत्रता: जटिलता बिना किसी दंड के
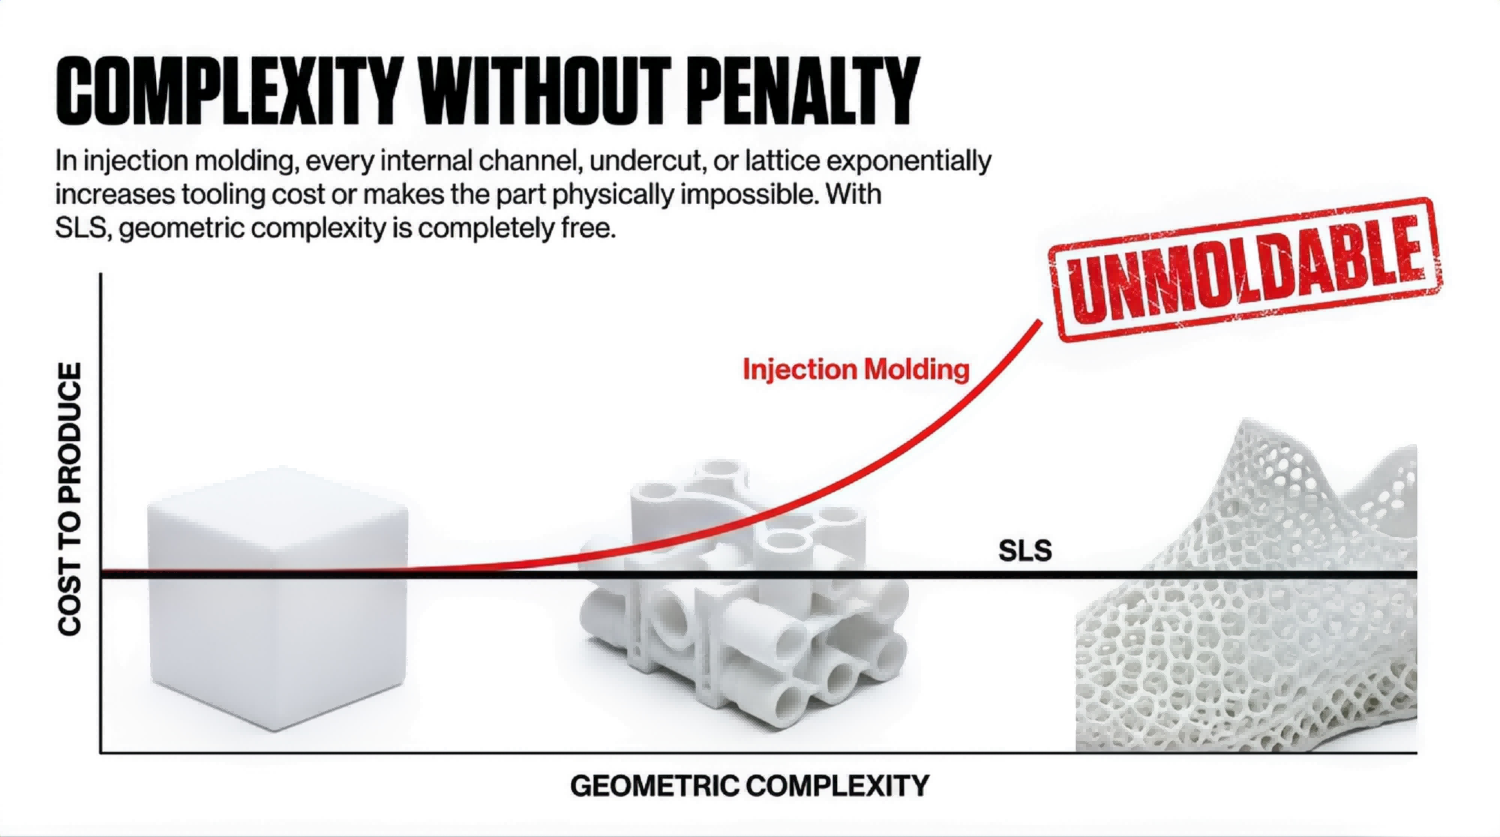
3D प्रिंटिंग और इंजेक्शन मोल्डिंग के बीच सबसे महत्वपूर्ण फायदों में से एक है जटिलता को संभालने का तरीका। इंजेक्शन मोल्डिंग में, हर अतिरिक्त "विशेषता"—जैसे आंतरिक चैनल, जालीदार संरचनाएं या इंटरलॉकिंग टैब—मोल्ड की जटिलता और लागत को बढ़ा देती है। कुछ ज्यामितियां मोल्ड में ढाली ही नहीं जा सकतीं ।
क्योंकि SLS सपोर्ट-फ्री है, इसलिए इसमें निर्माण संबंधी कोई बाधा नहीं है। आप प्रिंट कर सकते हैं:
- जाली संरचनाएं हल्केपन के लिए (जैसा कि देखा गया है) TPM3D के हवादार जूते).
- आंतरिक चैनल बेहतर वायु प्रवाह के लिए (जैसा कि देखा गया है) डीटीएमआरएस के वी8 इंटेक मैनिफोल्ड्स).
- एकीकृत असेंबली जिससे वेल्डिंग और फास्टनर की आवश्यकता कम हो जाती है।
क्या 3डी प्रिंटिंग इंजेक्शन मोल्डिंग की जगह ले लेगी?
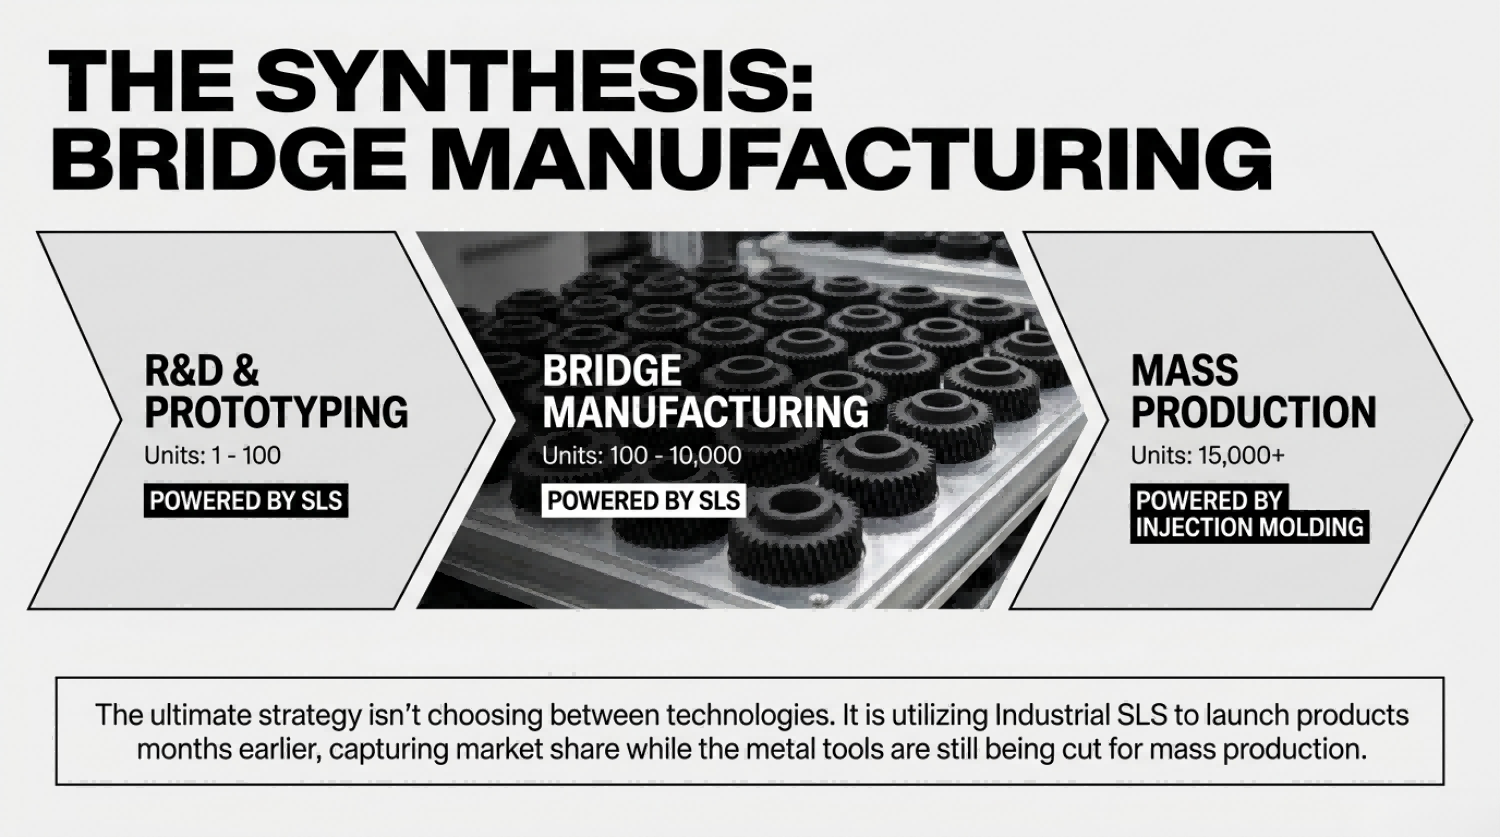
इसका सीधा सा जवाब है नहीं । ये पूरक प्रौद्योगिकियां हैं ।
बोतल के ढक्कन या टूथब्रश जैसी लाखों एक जैसी, कम लागत वाली उपभोक्ता वस्तुओं के बड़े पैमाने पर उत्पादन के लिए इंजेक्शन मोल्डिंग मुख्य तकनीक बनी रहेगी। हालांकि, पहले प्रोटोटाइप से लेकर पहले 10,000 यूनिट तक के उत्पादन चरण (ब्रिज मैन्युफैक्चरिंग) में 3डी प्रिंटिंग तेजी से इंजेक्शन मोल्डिंग की जगह ले रही है।
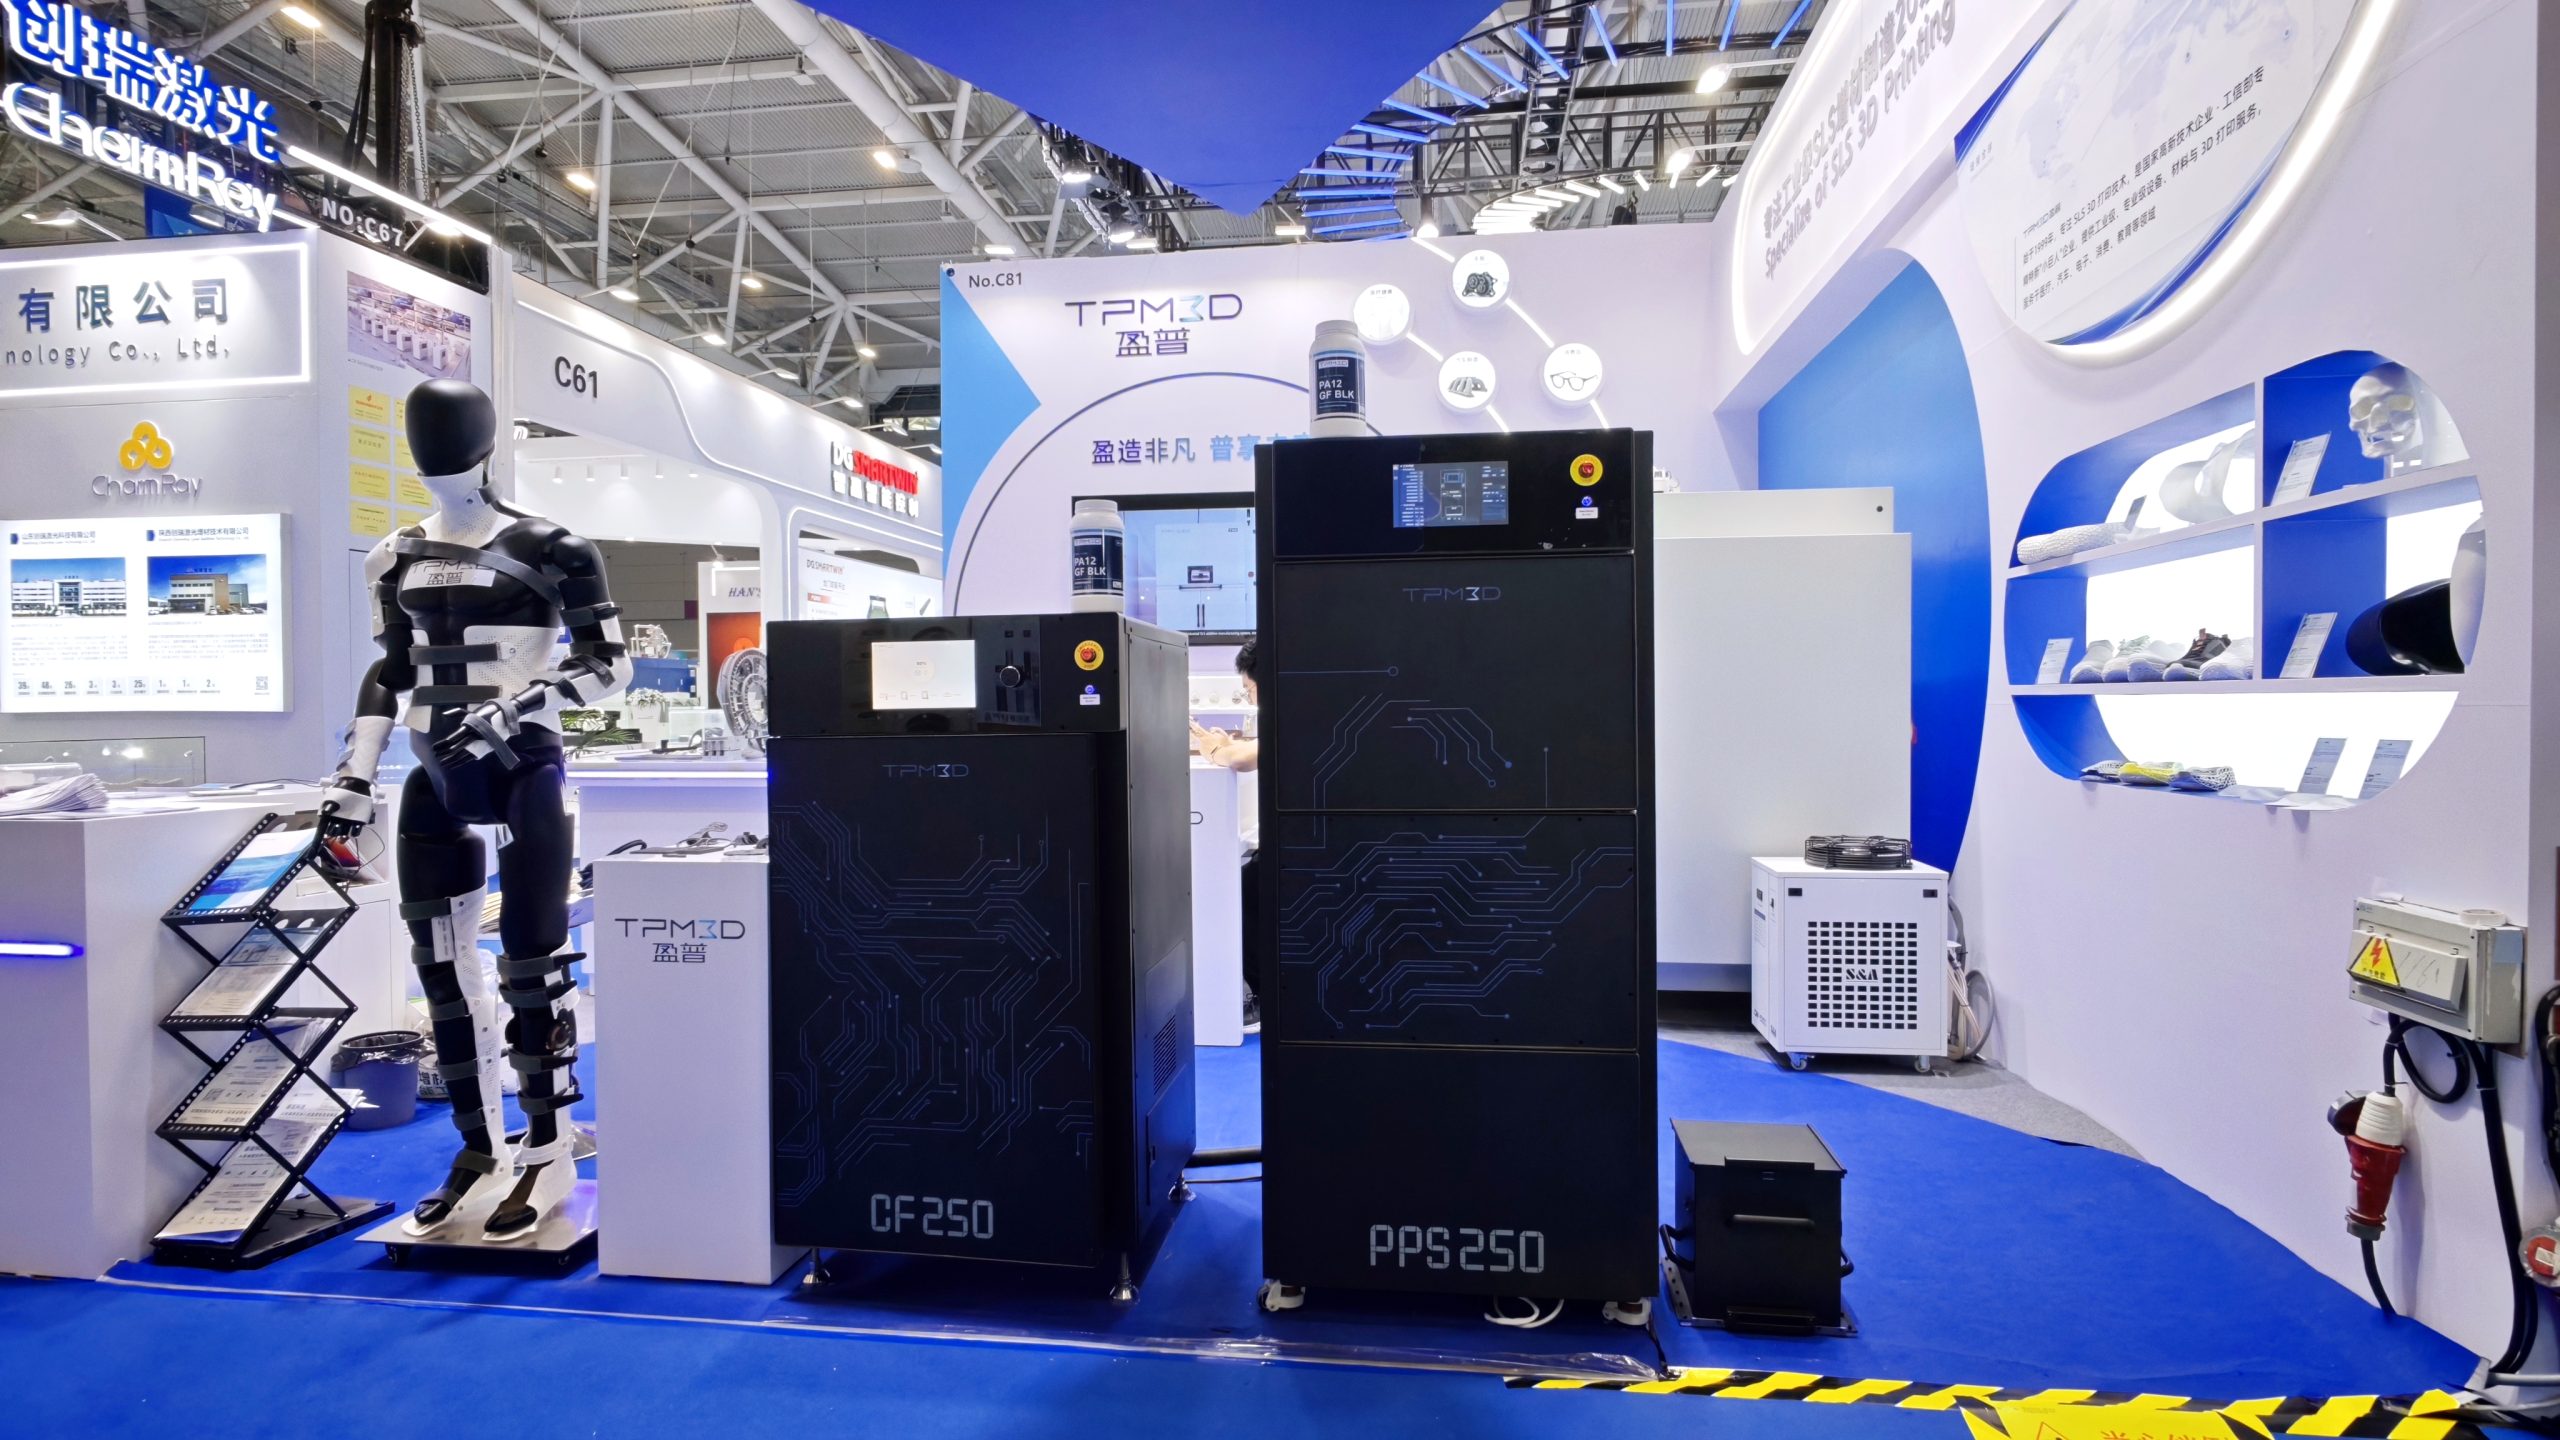
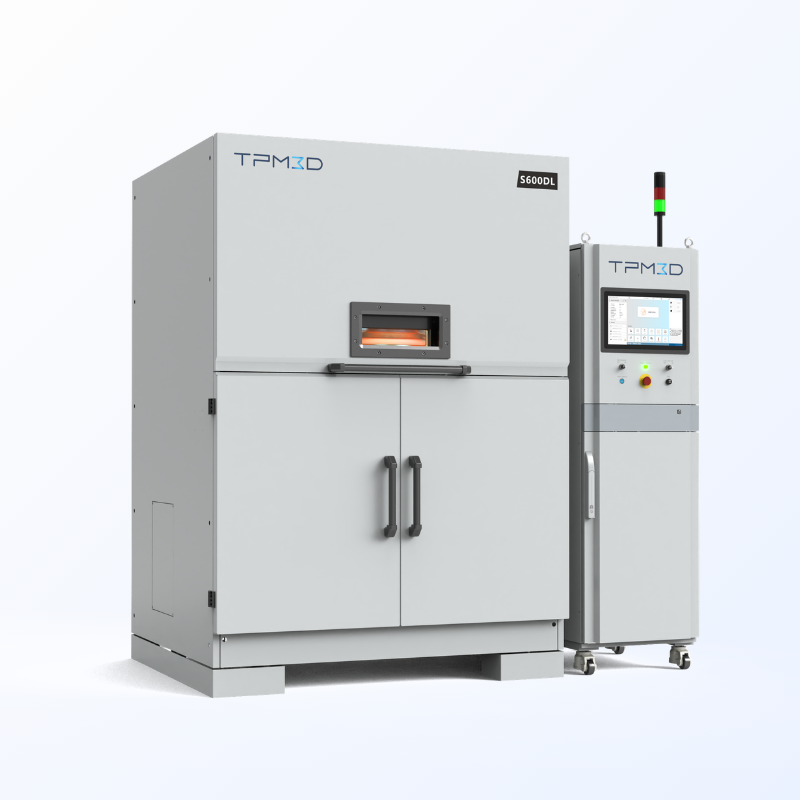
टीपीएम3डी पी360 या बड़े आकार के एस600डीएल जैसे सिस्टम के साथ एसएलएस को इन-हाउस लाकर , व्यवसाय अपनी आपूर्ति श्रृंखला को मजबूत कर सकते हैं, उत्पादों को महीनों पहले लॉन्च कर सकते हैं और अत्यधिक वैयक्तिकृत घटकों का उत्पादन कर सकते हैं जिन्हें एक निश्चित धातु मोल्ड द्वारा संभव नहीं बनाया जा सकता है।
निर्णय मार्गदर्शिका: आपके उत्पादन के लिए कौन सा मार्ग उपयुक्त है?
| Feature | यदि आप 3डी प्रिंटिंग (एसएलएस) चुनते हैं तो... | यदि आप इंजेक्शन मोल्डिंग चुनते हैं तो… |
|---|---|---|
| खंड | 10,000 इकाइयों से कम | 15,000 से अधिक इकाइयाँ |
| समयरेखा | भाग की आवश्यकता है 2–3 दिन | रुक सकता है 4-6 सप्ताह औजारों के लिए |
| जटिलता | जालीदार संरचनाएं, आंतरिक चैनल या पतली दीवारें | स्थिर मोटाई वाली सरल आकृतियाँ |
| लागत पर ध्यान | प्रारंभिक पूंजी/उपकरण संबंधी जोखिम को कम करें | बड़े पैमाने पर उत्पादन के लिए प्रति इकाई लागत को न्यूनतम करें। |
| डिजाइन स्थिति | डिजाइन में बदलाव या पुनरावृति होने की संभावना है। | डिजाइन को 100% अंतिम रूप दे दिया गया है और उसे अंतिम रूप दे दिया गया है। |
| अनुकूलन | प्रत्येक भाग अद्वितीय होना चाहिए (उदाहरण के लिए, चिकित्सा) | प्रत्येक भाग एक समान होना चाहिए |
निष्कर्ष: अपने विनिर्माण इंजन का चयन करना
3डी प्रिंटिंग बनाम इंजेक्शन मोल्डिंग की बहस अब इस बारे में नहीं है कि कौन सी तकनीक "बेहतर" है, बल्कि इस बारे में है कि कौन सी रणनीति आपके व्यवसाय को अधिक फुर्ती से आगे बढ़ने की अनुमति देती है।
TPM3D के औद्योगिक SLS समाधानों का उपयोग करके , निर्माता पारंपरिक मोल्डों की उच्च लागत और लंबी देरी से बच रहे हैं। चाहे आप रोबोटिक संरचनात्मक फ्रेम में 82% वजन कम कर रहे हों या अपने अनुसंधान एवं विकास लागत में 80% की कटौती कर रहे हों , लक्ष्य एक ही है: स्टील के बोझ के बिना, डिजिटल सटीकता के साथ पेशेवर-श्रेणी के पुर्जे तैयार करना।
जैसे-जैसे विनिर्माण अधिक लचीला होता जा रहा है, एसएलएस की "स्वतंत्रता, शक्ति और दक्षता" प्रयोगशाला से उत्पादन स्थल तक पहुंच रही है, जो औद्योगिक नवाचार की अगली पीढ़ी के लिए आवश्यक इंजन के रूप में कार्य कर रही है।