Qu'est-ce que le prototypage rapide SLS ?
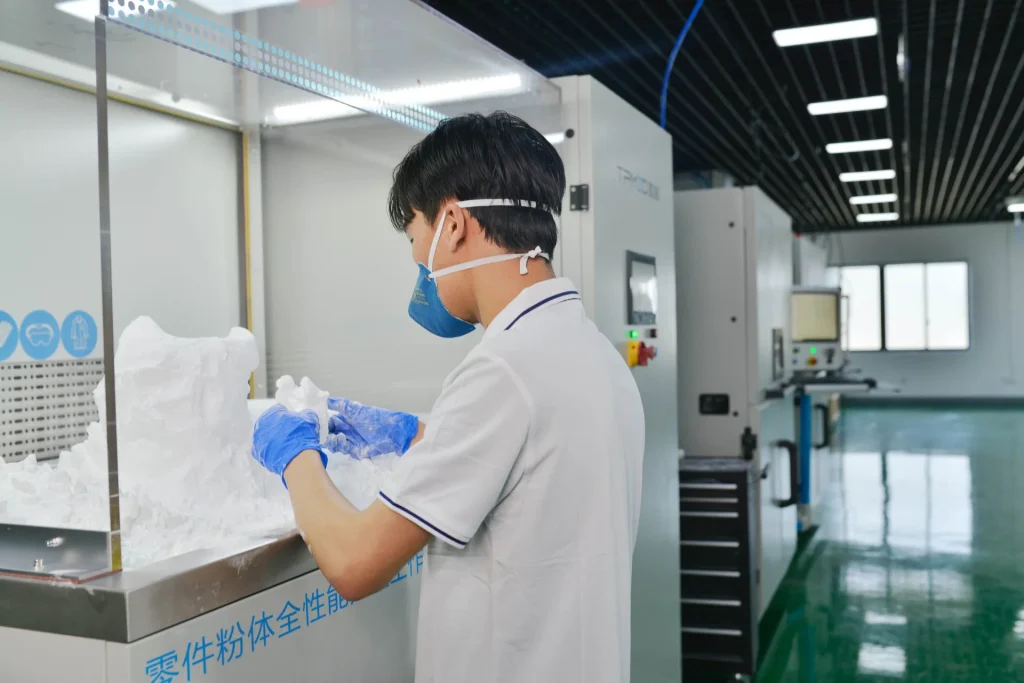
Le frittage laser sélectif (SLS) est un procédé de fabrication additive qui utilise un laser pour fusionner couche par couche de poudre polymère et former des pièces solides. En prototypage rapide, le SLS offre un avantage unique : des prototypes non seulement esthétiquement réussis, mais aussi parfaitement fonctionnels. Les pièces obtenues sont denses, isotropes et suffisamment résistantes pour des tests fonctionnels, et non pas seulement pour un examen visuel.
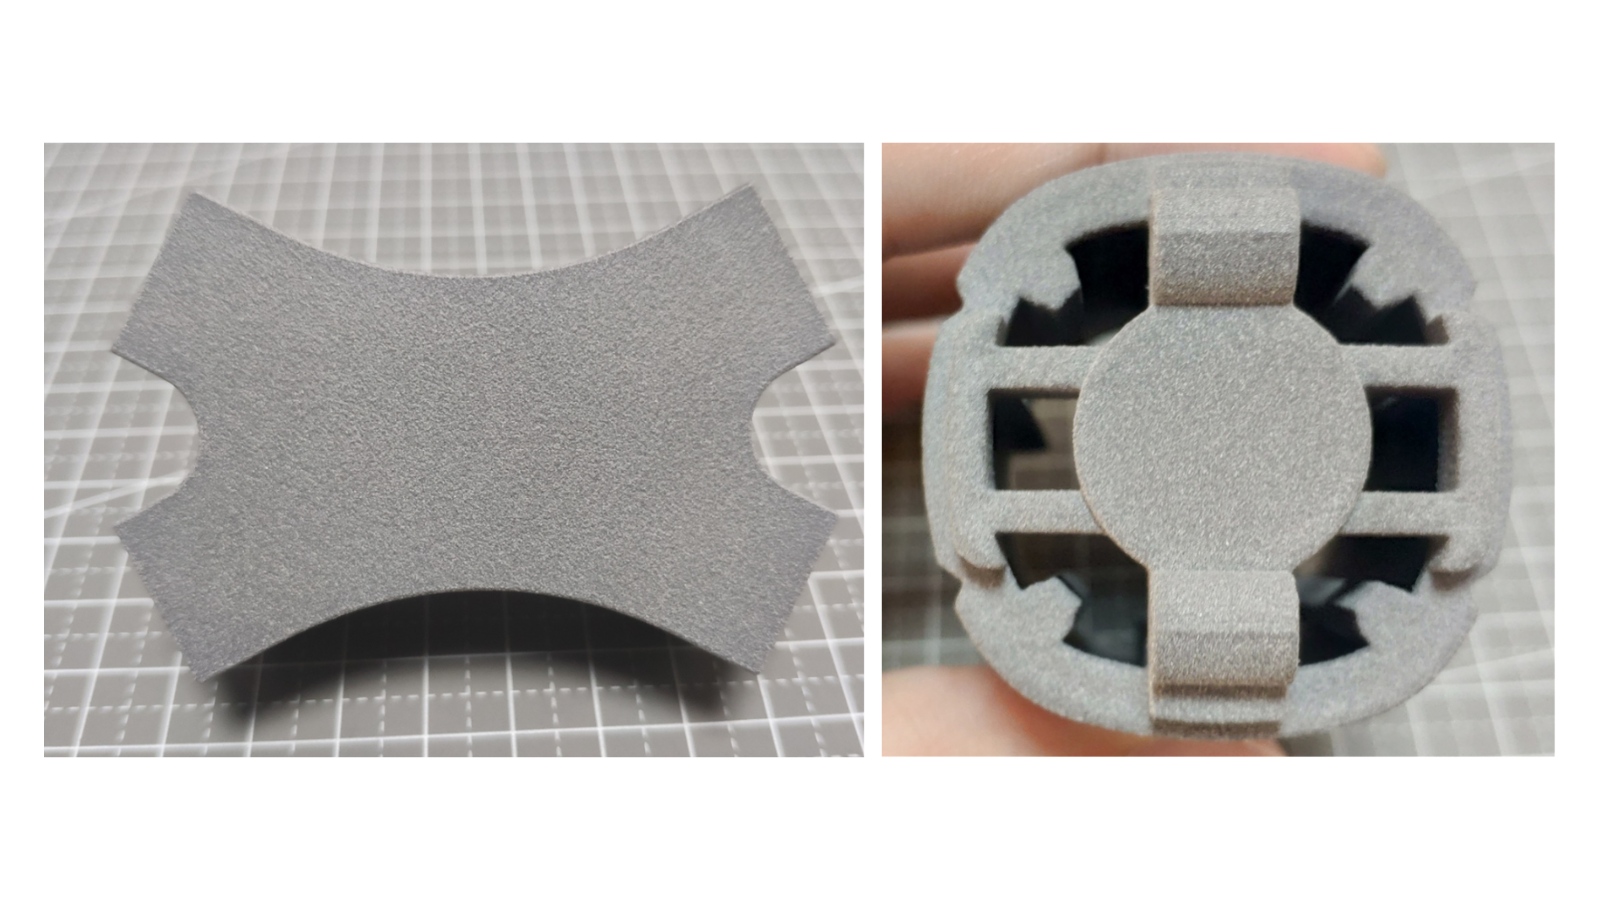
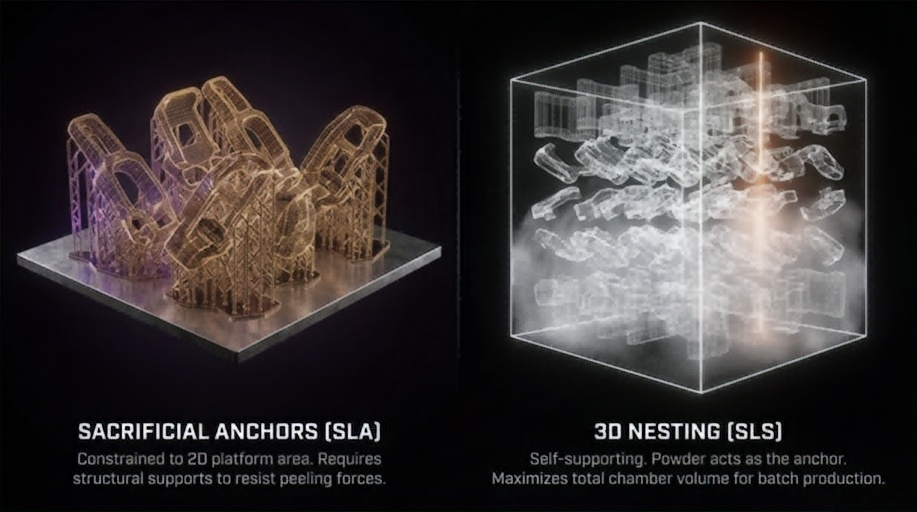
Contrairement à d'autres méthodes d'impression 3D qui produisent des liaisons intercouches faibles ou nécessitent des structures de support, le frittage sélectif par laser (SLS) permet de construire des pièces suspendues dans un lit de poudre. Cela signifie :
- Aucun retrait de support. Aucune marque de support. Aucun compromis de conception pour l'imprimabilité.
- Des propriétés mécaniques correspondant aux axes XY et Z — essentielles pour les prototypes porteurs.
- La possibilité d'intégrer plusieurs pièces dans une seule construction et de laisser la poudre gérer la géométrie du dégagement.
Le procédé est particulièrement bien adapté aux matériaux en nylon (PA11, PA12) et aux thermoplastiques techniques (TPU, PP, PPS, PEEK), ce qui en fait un pont pratique entre le concept initial et l'outillage de production.

Pourquoi le frittage sélectif par laser (SLS) pour le prototypage rapide ?
1. Prototypes fonctionnels dans les matériaux de production
Le frittage sélectif par laser (SLS) ne nécessite pas de matériau de prototypage spécifique : le prototypage s’effectue avec la même poudre de PA12 ou PA11 que celle utilisée pour les pièces de production. Cela concerne notamment le comportement du matériau :
- Résistance à la traction: 46 MPa pour le PA12 (TPM3D Precimid1172Pro, selon ASTM D638)
- Allongement à la rupture8 à 17 % pour le PA12 standard ; des grades à ductilité supérieure sont disponibles.
- Module de flexion: 1 280 MPa pour le PA12 (ASTM D790)
- Température de déviation thermique: 180 °C à 0.45 MPa pour PA12 (ASTM D648)
- Résistance chimique et une faible absorption d'humidité par rapport aux thermoplastiques FDM
…sont identiques entre le prototype et la pièce de production. Aucune surprise lors de la transition.
* Toutes les valeurs ci-dessus proviennent des fiches techniques de la poudre PA12 blanche brillante Precimid1172Pro de TPM3D . Il existe différentes qualités de PA12 ; veuillez toujours vous référer à la fiche technique certifiée du matériau concerné.
2. Absence de structures de soutien
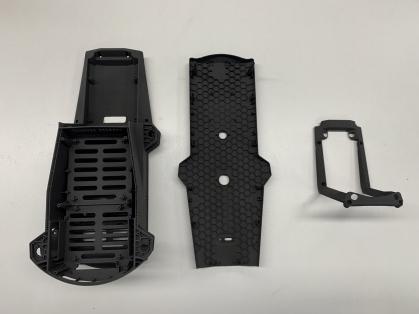
Grâce au support physique des surplombs et des cavités par la poudre non frittée, le frittage sélectif par laser (SLS) permet de réaliser :
- Canaux internes et structures en réseau impossibles par méthodes soustractives
- Charnières intégrées et systèmes d'enclenchement imprimés dans l'état assemblé
- Géométries organiques complexes sans cicatrices de support
Cette liberté permet souvent d'éliminer les étapes d'assemblage : une seule pièce SLS peut remplacer plusieurs composants usinés CNC ou moulés par injection.

3. Production par lots en une seule étape
Une seule chambre de fabrication SLS peut contenir simultanément des dizaines de prototypes différents, pourvu qu'ils tiennent dans le volume de fabrication. L'imprimante ne fait pas de distinction entre une seule pièce et plusieurs : le temps d'impression laser est le principal facteur de coût.
| Modèle TPM3D | Volume de construction (X×Y×Z) | Zone |
|---|---|---|
| CF200 (Professionnel compact) | 200 × 200 x 320 mm | Fibre 30W |
| S260 (Éducation et recherche) | 260 × 260 x 450 mm | 30 W CO₂ |
| S320HT (Haute Température) | 320 × 320 × 380 mm (grand) / 250 × 250 × 380 mm (petit) | 60 W CO₂ |
| S360 / P360 (Industriel de milieu de gamme) | 360 × 360 x 600 mm | 60 W CO₂ |
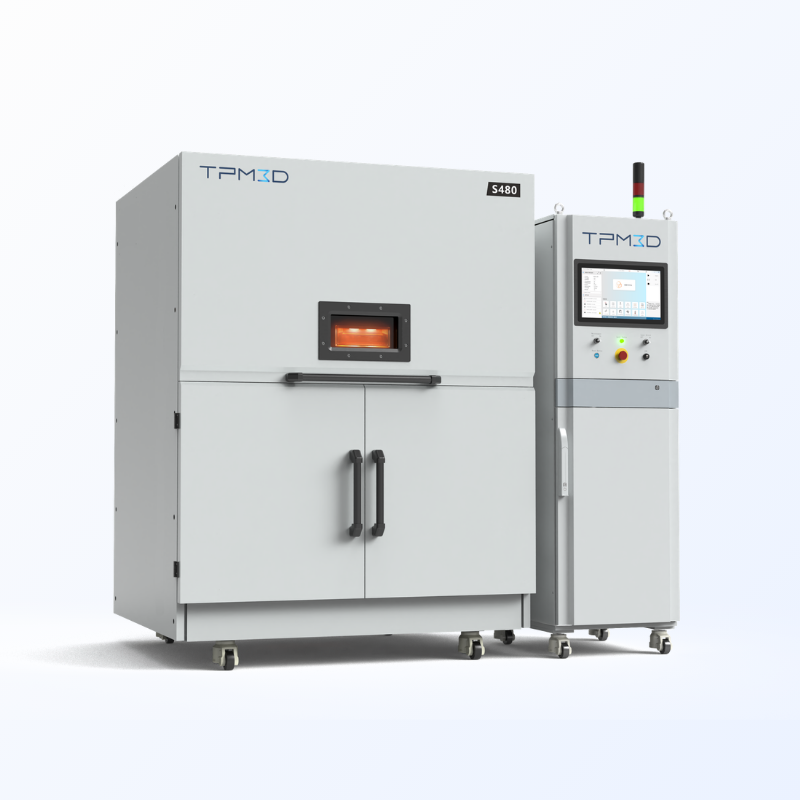
| S480 (Haute Précision) | 480 × 480 x 600 mm | 100 W CO₂ |
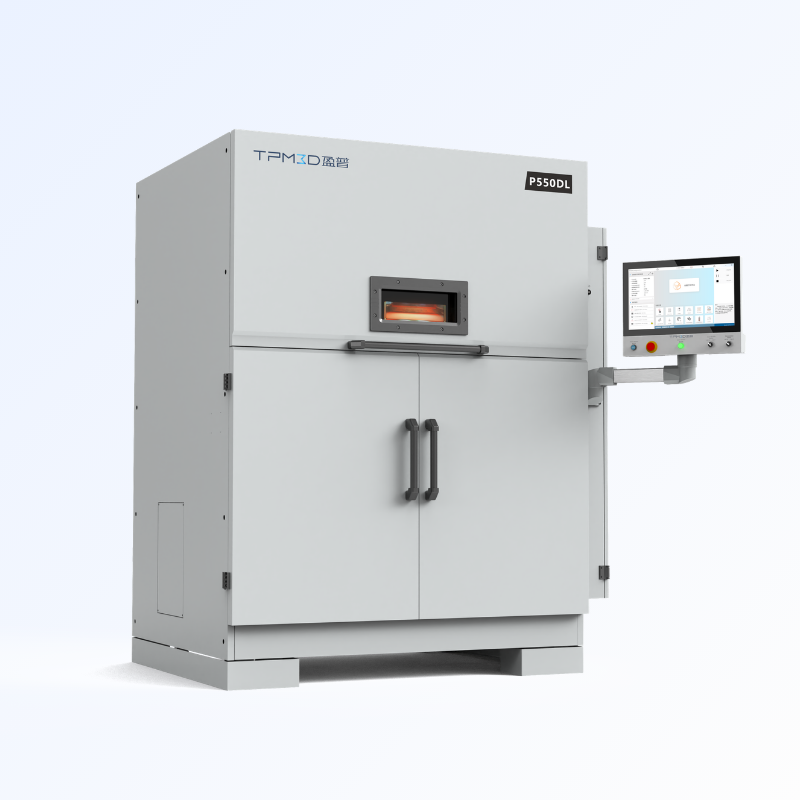
| P550DL (Double laser grand format) | 550 × 550 x 850 mm | Double CO₂ de 140 W |
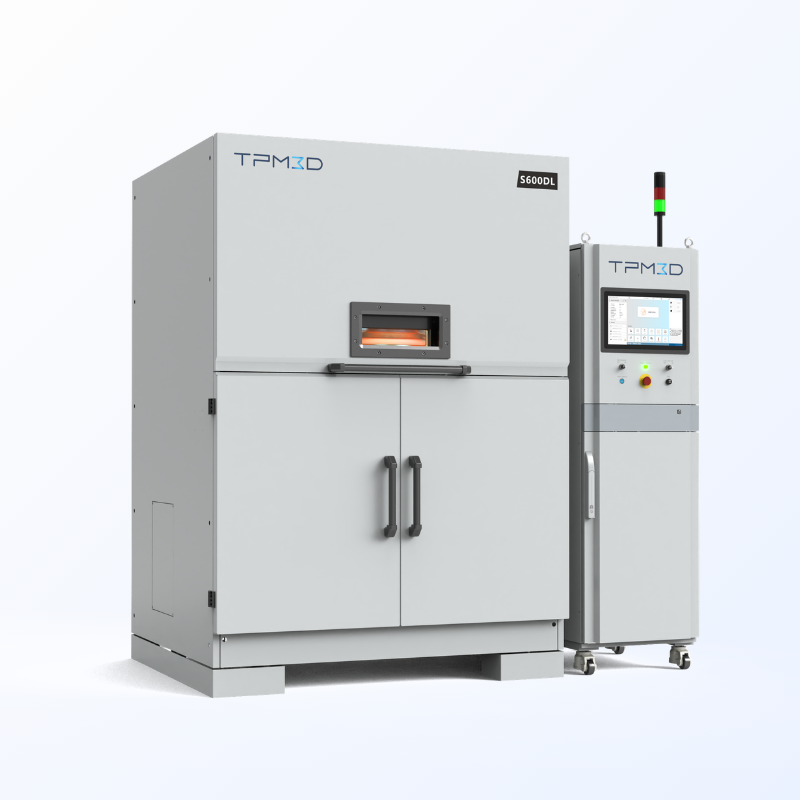
| S600DL (Double laser grand format) | 600 × 600 x 800 mm | Double CO₂ de 140 W |
Cela fait du SLS un choix efficace lorsque vous avez besoin de plusieurs itérations de conception ou d'un petit lot de pièces de test : les variantes de conception, les études de tolérance et les vérifications d'ajustement peuvent toutes être effectuées lors de la même fabrication.
4. Propriétés mécaniques isotropes
Contrairement à la modélisation par dépôt de fil fondu (FDM), où la résistance selon l'axe Z peut atteindre 50 à 70 % de la résistance selon les axes XY en raison des limites d'adhérence entre les couches, le frittage sélectif par laser (SLS) produit des pièces quasi isotropes. Le procédé de fusion sur lit de poudre assure une liaison intercouche homogène, avec une anisotropie mécanique généralement inférieure à 5 %.
Pourquoi c'est important pour les prototypes : lors du test d'un support de charge ou d'un boîtier à enclenchement, le prototype doit se comporter de manière constante, quelle que soit son orientation lors de l'impression. Le frittage sélectif par laser (SLS) répond à ce besoin.
Le procédé de prototypage rapide SLS
Flux de travail typique de prototypage SLS sur systèmes TPM3D, de la conception à la pièce finie :
Préparation pré-impression
1. Conception pour SLS
Il est recommandé d'appliquer les principes de conception dès l'étape de la CAO.
- Épaisseur minimale de la paroi: 0.4 mm
- Diamètre minimal du trou: 0.8 mm, en fonction de la profondeur du trou et selon qu'il s'agisse d'un trou traversant ou borgne.
- Dégagement pour les pièces assemblées: ≥ 0.5 mm lors de l'impression d'un ensemble d'assemblage en une seule pièce ; ≥ 0.2 mm pour les pièces imprimées séparément et assemblées ultérieurement
- cavités internesConcevoir en tenant compte de l'élimination de la poudre : prévoir des trous de drainage ou des voies d'accès ; les volumes creux fermés retiennent la poudre non frittée et sont difficiles à nettoyer.
- Débords et portées non soutenuesLa fabrication par frittage laser sélectif (SLS) ne nécessite pas de structures de support, mais les grandes surfaces planes parallèles à la plateforme de construction peuvent subir une légère déformation ; il est donc conseillé d’envisager des nervures ou une réorientation.
2. Exporter le fichier STL et l'importer dans Voxeldance
- Exportez le fichier STL (ou au format CAO natif) depuis votre logiciel de conception.
- Importer dans Voxeldance Additive pour la préparation de la compilation
3. Orienter les pièces et auto-emboîter
- Pour les pièces présentant des exigences spécifiques en matière de qualité de surface ou de résistance : ajuster manuellement l’orientation afin que les faces critiques soient positionnées à l’écart de la plateforme de construction ou alignées avec l’axe optimal.
- Pour toutes les autres pièces : utilisez l’imbrication automatique 3D de Voxeldance pour optimiser l’utilisation du lit de poudre.
4. Découper et exporter
- Définir l'épaisseur de la couche — 0.12 mm est la recommandation standard pour les prototypes fonctionnels (des couches plus fines sont disponibles pour les pièces de détails fins, au prix d'un temps d'impression plus long).
- Configurez les paramètres d'impression restants et lancez le découpage.
- Exporter le fichier de découpe
5. Planification de trajectoire laser (BP)
- Importez le fichier de découpe dans le logiciel Build Processor (BP) pour planifier les stratégies de numérisation laser.
- Exportez le fichier de compilation final pour l'imprimante
Impression
6. Impression
- Chargez le fichier de configuration sur l'imprimante et lancez l'impression.
- Le lit de poudre est préchauffé à une température légèrement inférieure au point de fusion du matériau.
- Un laser CO₂ (ou un laser à fibre sur CF200) balaie sélectivement chaque section transversale ; la plateforme de construction s'abaisse d'une épaisseur de couche, une nouvelle couche de poudre est déposée et le cycle se répète.
- Vitesse de fabrication typique : 10 à 25 mm/h (verticale), selon la densité et le remplissage des pièces. La S480 atteint des vitesses de balayage jusqu’à 21 000 mm/s ; la P550DL utilise deux lasers de 140 W pour un débit maximal.
7. Refroidissement actif
- Une fois l'impression terminée, le refroidissement actif se met en marche pendant environ de 3 heures (construction de grande taille)
- Les matériaux haute température tels que le PEEK nécessitent des profils de refroidissement contrôlés pour éviter les problèmes de déformation ou de cristallinité.
Post-traitement
8. Transfert vers le PPS — Refroidissement naturel et dépoussiérage
- Déplacez la chambre de fabrication vers la station de traitement des poudres (PPS).
- Laisser les pièces refroidir naturellement à l'intérieur du gâteau de poudre
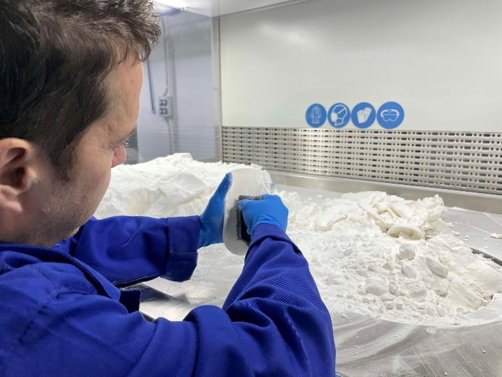
- Séparer les pièces et éliminer la poudre libre — le PPS intègre le refroidissement, le démoulage, le tamisage de la poudre et le mélange en une seule station.
9. Sablage et recyclage des poudres
- Sabler les pièces pour éliminer la poudre résiduelle en surface et obtenir une finition mate uniforme
- Tamiser, mélanger et régénérer la poudre non frittée à travers le PPS en vue de sa réutilisation.
Aperçu des matériaux de prototypage SLS
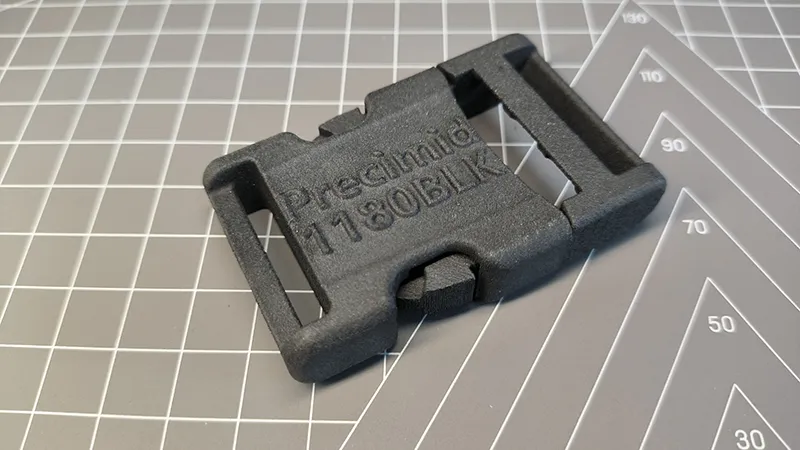
Le choix du matériau influe sur les tests possibles avec le prototype. Toutes les valeurs ci-dessous proviennent des fiches techniques du matériau Precimid de TPM3D :
| Source | Propriétés clés (Fiche technique TPM3D) | Idéal pour | Non recommandé pour |
|---|---|---|---|
| PA12 (Précimid1172Pro) | Résistance à la traction : 46 MPa (ASTM D638) ; allongement : 8–17 % ; module de flexion : 1 280 MPa (ASTM D790) ; HDT : 180 °C à 0.45 MPa (ASTM D648) | Prototypes fonctionnels généraux ; boîtiers ; supports ; systèmes d'encliquetage ; charnières intégrées | Environnements à haute température (>150 °C en continu) |
| PA11 | Allongement supérieur au PA12 ; meilleure résistance aux chocs ; absorption d’humidité réduite | Composants flexibles ; conduits ; pièces soumises à des chocs répétés | Applications structurelles à haute rigidité |
| PA12-GF30 (Precimid1176Pro GF30 BLK) | Résistance à la traction : 41.7 MPa ; module de flexion : 2 340 MPa (ISO 178) ; température de déformation sous charge (HDT) : 168 °C à 0.45 MPa ; charge en fibres de verre : 30 % | Boîtiers rigides ; gabarits et dispositifs de fixation ; composants thermiquement stables | Pièces nécessitant une haute résistance aux chocs |
| PA12-CF (Précimid1174Pro CF) | Résistance à la traction : 88 MPa ; résistance à la flexion : 135 MPa ; module de traction : 9 000 MPa ; charge en fibres de carbone : 30 % | Châssis de drones ; pièces structurelles à haute rigidité ; composants aérospatiaux légers | Applications sensibles aux coûts |
| TPU (Précimid1130 88A) | Dureté Shore A : 88–90 ; allongement : 270 % ; excellente résistance au rebond et à l’abrasion | Joints d'étanchéité ; garnitures ; housses de protection ; composants de chaussures ; conduits flexibles | Pièces rigides porteuses |
| PP (TPM3D PP Pro) | Densité 0.80 g/cm³ ; faible absorption d'eau ; excellente résistance chimique et à la fatigue | Réservoirs de fluides ; charnières intégrées ; pièces résistantes aux produits chimiques | Applications à haute température ou à haute rigidité |
| PEEK (TPM3D PEEK IND) | Résistance à la traction : 80 MPa (ASTM D638) ; HDT : 294 °C à 0.45 MPa (ASTM D648) ; module de flexion : 4 000 MPa (ASTM D790) ; densité : 1.13 g/cm³ | Composants de moteurs aérospatiaux ; prototypes fonctionnels haute température ; pièces structurelles | Applications sensibles aux coûts (prime sur le prix des matériaux) |
Toutes les valeurs proviennent des fiches techniques du matériau Precimid de TPM3D, basées sur des essais normalisés ASTM/ISO. Les valeurs réelles peuvent varier en fonction des paramètres de traitement et de la géométrie de la pièce. Il est impératif de toujours valider les résultats par vos propres essais pour les applications critiques.
SLS vs méthodes de prototypage traditionnelles
| Critère | SLS (Nylon) | Usinage CNC | Moulage par injection (outillage souple) | FDM |
|---|---|---|---|---|
| Délai de livraison (5 pièces) | 2 à 4 jours | 5 à 10 jours | 2-4 semaines | 1 à 3 jours |
| Coût de la pièce (petit lot) | Modérée | Élevé (main-d'œuvre + préparation par pièce) | Coût initial élevé + faible coût unitaire | Faible à modéré |
| Liberté géométrique | Quasi illimité (canaux internes, réseaux, contre-dépouilles) | Limité par l'accès aux outils | Limité par les angles de tirage et l'éjection | Modéré (supports nécessaires pour les surplombs) |
| isotropie mécanique | Quasi-isotrope (variation < 5 %) | isotrope par nature | Isotrope | Anisotrope (axe Z 50–70 % de XY) |
| Finition de surface (telle que construite) | Mat, légèrement granuleux (Ra 8–12 μm) | Usiné (Ra 1–3 μm) | dépendant de la finition du moule | Lignes de couche visibles (Ra 10–25 μm) |
| Options de matériaux | PA12, PA11, PA12-GF, PA12-CF, TPU, PP, PEEK | Métaux, plastiques techniques | La plupart des thermoplastiques | ABS, PLA, PETG, PC, ULTEM |
| Évolutivité | Moyen — construction unique = des dizaines de pièces | Faible — une pièce à la fois par broche | Haute performance — des milliers de pièces par moule | Faible — une pièce à la fois par extrudeuse |
Quand le SLS est le bon choix :
- Vous avez besoin de prototypes fonctionnels en nylon de qualité technique
- Votre conception présente une géométrie interne complexe ou des contre-dépouilles.
- Vous souhaitez tester le comportement mécanique (résistance, enclenchement, fatigue), et pas seulement l'aspect visuel.
- Vous avez besoin de prototypes fabriqués dans le même matériau que les pièces destinées à la production finale.
- Vous itérez rapidement et avez besoin d'un délai d'exécution d'un jour ouvrable, comme le démontre le cycle de 4 jours du centre de R&D de GAC (voir l'étude de cas ci-dessous).

Quand une autre méthode peut être préférable :
- Go CNC si vous avez besoin de tolérances serrées (±0.05 mm ou mieux), de prototypes métalliques ou d'un plastique technique spécifique non disponible sous forme de poudre
- Allez FDM si vous avez besoin d'un modèle visuel unique, d'un coût minimal ou d'une large disponibilité de matériaux (PEEK sous forme de filament, par exemple)
- Optez pour l'outillage souple si vous êtes sûr de la conception et que vous avez besoin de plus de 100 pièces pour des essais sur le terrain
Applications concrètes du prototypage SLS
Les études de cas suivantes sont basées sur des déploiements clients TPM3D publiés et sur des résultats rendus publics.
Aérospatiale et drones : châssis de drone de 6 grammes
Lorsque chaque gramme compte, le nylon renforcé de fibres de carbone SLS permet de réaliser des structures à topologie optimisée impossibles à usiner.
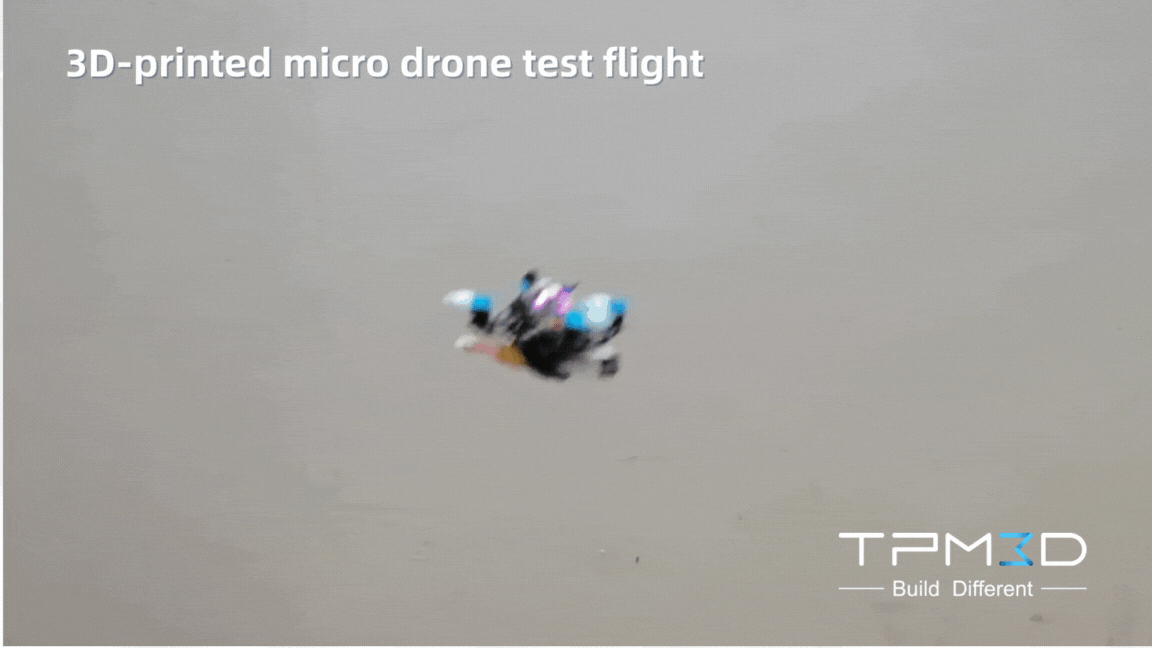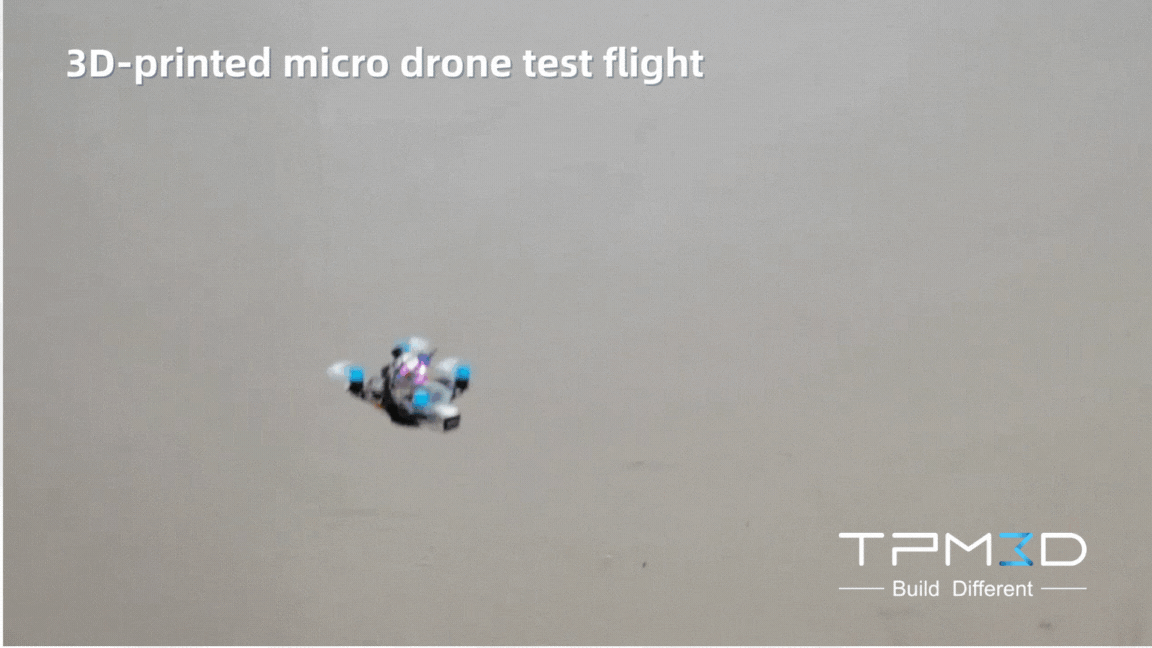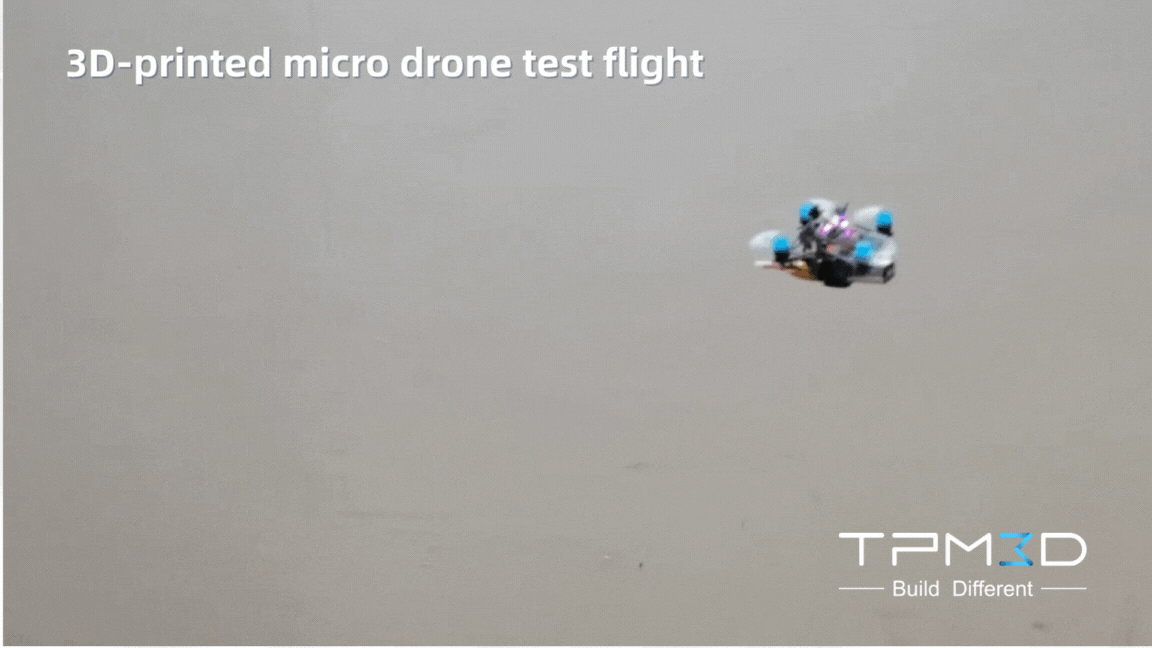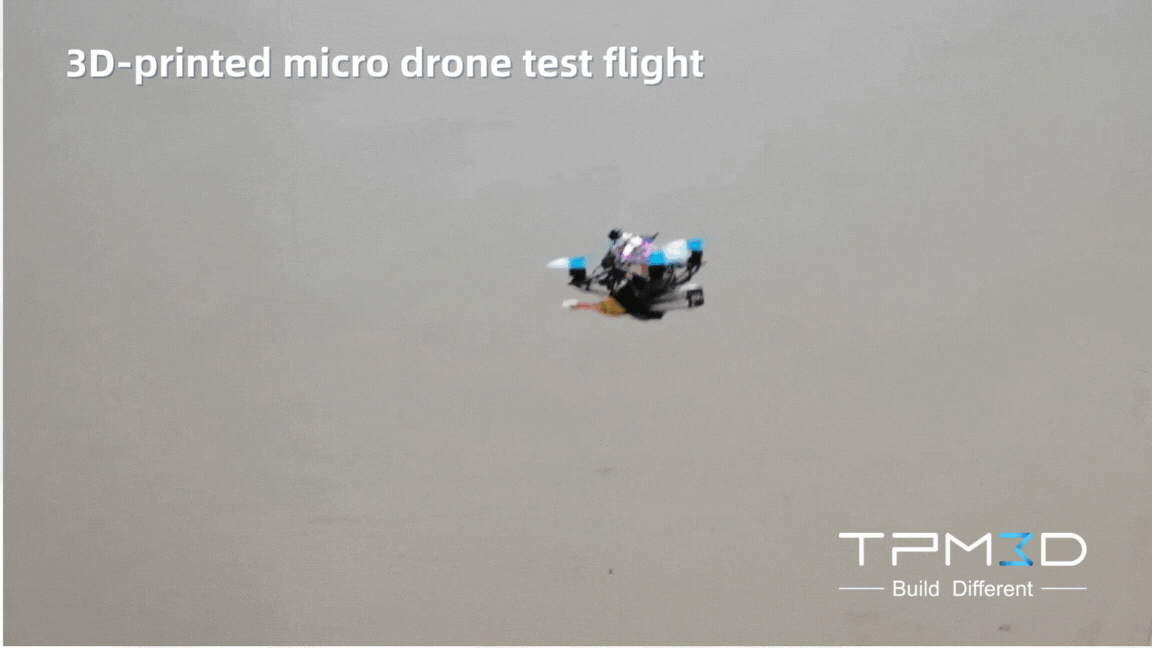
Un châssis de micro-drone mesurant seulement 66 × 66 × 32.6 mm a été imprimé en une seule pièce sur un système SLS TPM3D à partir de Precimid1174Pro CF (PA12 renforcé à 30 % de fibres de carbone). Résultat : un châssis pesant 6 grammes (drone complet : 35 g), avec une résistance à la traction atteignant 88 MPa , soit une amélioration de 91 % par rapport au PA12 pur. Ce même matériau a passé avec succès quatre tests de validation opérationnelle : charge statique, cyclage thermique (de -20 à +60 °C), blindage électromagnétique et vol à haute maniabilité à 8 m/s.
Source : Étude de cas TPM3D, juin 2025.
Automobile : Centre de R&D de GAC — De 2 à 3 semaines à 4 jours
Le département d'ingénierie des prototypes du centre de R&D de GAC s'appuyait auparavant sur un processus externalisé en six étapes pour la fabrication des prototypes de garnitures intérieures et extérieures, de gestion thermique et de composants de groupe motopropulseur. En internalisant la technologie SLS grâce à un système TPM3D P550DL et à la poudre Precimid1172Pro PA12 , ils ont pu :
- Réduction du flux de travail 6 étapes à 4 étapes
- Réduisez le délai de livraison à partir de 2 à 3 semaines, voire seulement 4 jours. (réduction de plus de 70 %)
- Obtention du contrôle total des données de conception confidentielles
- Pièces validées dans quatre catégories : apparence, structure, ajustement à l’assemblage et ergonomie
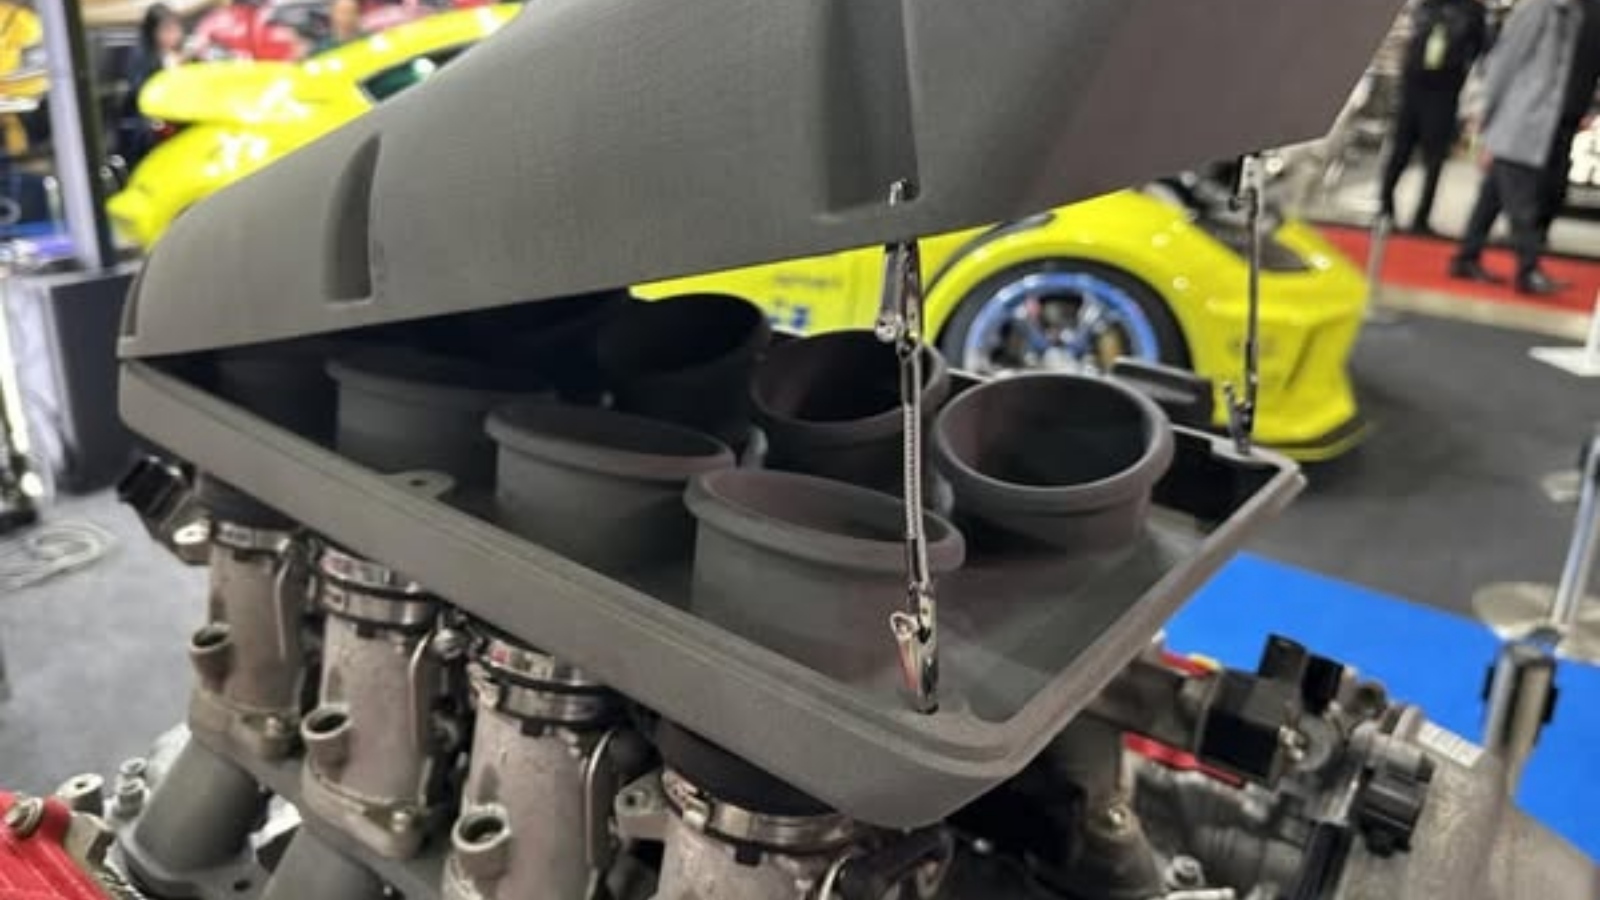
Parmi les autres applications automobiles, citons le département de production d'essai de Dongfeng Motor qui utilise une TPM3D S480 avec PA12-GF30 pour les panneaux de console centrale et les boîtiers de distribution électrique, et le collecteur d'admission V8 de 1.9 kg de DTM Racing Sport, exploitant la capacité de SLS à produire des géométries internes complexes en une seule impression.
Médical : AK Medical — Guides chirurgicaux avec une marge d'erreur de 30 % à < 5 %
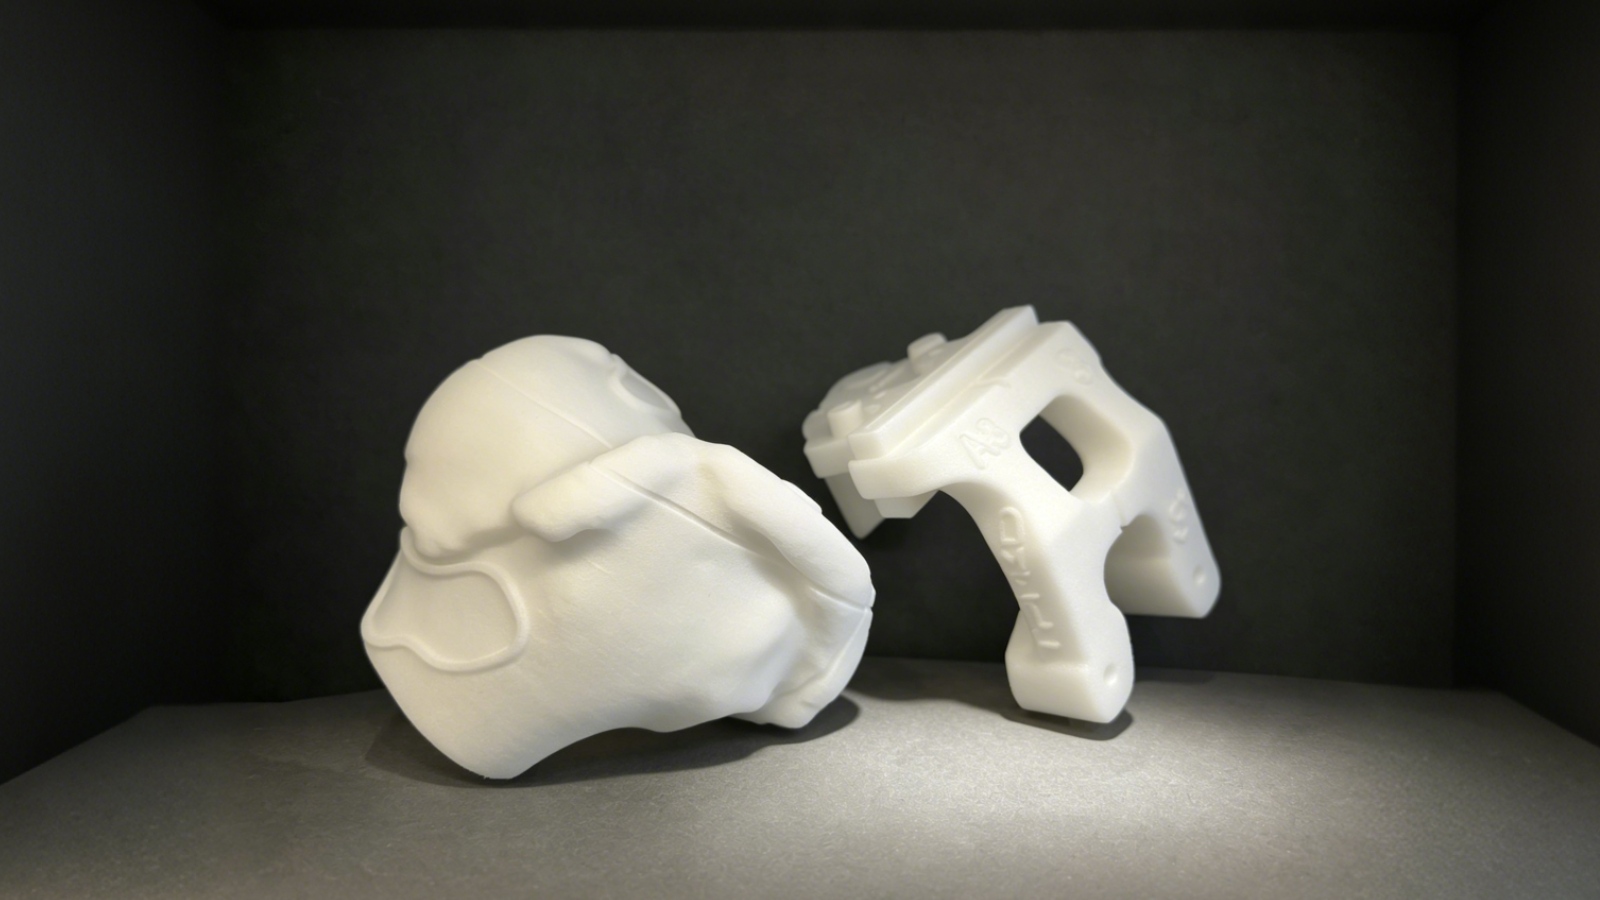
AK Medical a utilisé un système SLS TPM3D P360 avec station de post-traitement PPS et PA12 biocompatible pour produire des guides chirurgicaux orthopédiques personnalisés. Lors des arthroplasties, ces guides imprimés par SLS permettent un ajustement osseux inférieur au millimètre , réduisant ainsi les écarts d'alignement du membre inférieur supérieurs à 3° d' environ 30 % à moins de 5 % . Les pertes sanguines peropératoires et le drainage sur 24 heures ont également été significativement réduits (p < 0.01).
Le système fonctionne sous la certification CE et est conforme aux normes anti-explosion de poussières (Zone 22), avec une génération d'azote intégrée pour une production propre de qualité médicale.
Médical : Edser Labs — Semelles orthopédiques numériques à grande échelle
Edser Labs (Espagne), fabricant d'orthèses cliniques fort de près de 30 ans d'expérience, a adopté un système double laser TPM3D S600DL avec poudre PP Pro pour la production de semelles orthopédiques sur mesure. Le flux de travail numérique – numérisation du pied par LiDAR → conception CAO → impression SLS – a permis de réduire de près de 50 % le temps d'impression d'une seule couche grâce à la numérisation double laser.
Le matériau PP Pro permet un recyclage de la poudre quasi intégral grâce à un système optimisé de tamisage et de régénération. Edser prévoit que 90 % de ses produits seront à terme fabriqués par impression 100D.
Prothèses imprimées en 3D : avantages, matériaux, applications et exemples concrets
Gestion interne des services de soutien aux entreprises (SLS) vs externalisation
Si votre demande de prototypage est sporadique (1 à 3 projets/mois), l'externalisation auprès d'un bureau de services SLS est souvent plus rentable : pas de dépenses d'investissement, pas de gestion de poudre, pas de maintenance.
Si votre demande est constante (plus de 10 prototypes par mois), la fabrication de prototypes SLS en interne devient économiquement intéressante. Points clés à prendre en compte :
| Facteur | Externalisation (bureau de services) | SLS interne |
|---|---|---|
| Investissement initial | $0 | Investissement en équipement — Les systèmes industriels TPM3D sont disponibles à partir de formats compacts |
| délai de livraison | 3 à 7 jours ouvrables (livraison comprise) | 1-3 jours ouvrés |
| Coût par pièce | majoration de service | Matériel + temps machine uniquement |
| Confidentialité des plans | Les fichiers quittent votre organisation | Entièrement interne |
| Vitesse d'itération | Limité par le délai d'exécution du bureau | Illimité — impression express |
| Options de matériaux | Cela dépend des capacités du bureau | Vous contrôlez la sélection des matériaux |
Pour les organisations envisageant une fabrication SLS en interne, la gamme de produits TPM3D s'étend du système professionnel compact CF200 (200 × 200 × 320 mm, laser à fibre 30 W, encombrement < 1 m², 220 V plug-and-play) aux systèmes industriels de milieu de gamme (S360/P360 à 360 × 360 × 600 mm) jusqu'aux systèmes de production grand format à double laser (P550DL à 550 × 550 × 850 mm et S600DL à 600 × 600 × 800 mm).
Tous les systèmes prennent en charge les matériaux de prototypage de base — PA12, PA11, PA12-GF, PA12-CF, TPU et PP — le S320HT étendant les capacités au PEEK, PEKK et PPS à des températures de construction allant jusqu'à 350 °C.
Premiers pas avec le prototypage SLS : une liste de contrôle pratique
Étape 1 — Définir vos besoins en prototypage
- De quels matériaux avez-vous besoin ? (PA12 pour un usage général, PA11 pour la ductilité, TPU pour les pièces flexibles, PEEK pour les hautes températures ?)
- Quelle est la plus grande dimension d'une seule pièce ?
- Taille typique du lot par itération ?
- Délai de traitement requis ?
Étape 2 — Choisissez votre approche
- En interne ou en externe ? (Utilisez le tableau ci-dessus comme guide de décision)
- Si la production est réalisée en interne : évaluer les options d’équipement en fonction du volume de production, de la gamme de matériaux et du débit.
- En cas de sous-traitance : demandez des échantillons de pièces dans le matériau cible à 2 ou 3 fournisseurs.
Étape 3 — Préparez votre première construction
- Appliquer les principes de conception à l'étape de la CAO : épaisseur de paroi ≥ 0.4 mm, diamètre du trou ≥ 0.8 mm, jeu ≥ 0.5 mm (assemblage monobloc) / ≥ 0.2 mm (assemblage séparé)
- Exporter le fichier STL à la résolution appropriée (tolérance de corde ≤ 0.05 mm)
- Importer dans Voxeldance Additive, orienter les surfaces critiques pour une finition/résistance optimale, imbriquer automatiquement les pièces restantes
- Découper en couches de 0.12 mm, traiter par rétroprojection et charger sur l'imprimante
Étape 4 — Valider et itérer
- Contrôler la précision dimensionnelle des pièces du premier article
- Effectuer des tests fonctionnels dans l'environnement prévu
- Paramètres du processus de documentation pour la reproductibilité
- Itérer la conception en fonction des résultats des tests — une même version peut inclure plusieurs variantes côte à côte.
Questions fréquemment posées
Q : Quelle est la précision des prototypes SLS ?
A : La précision dimensionnelle typique est de ±0.2 mm pour les pièces bien conçues sur des équipements industriels calibrés. Les tolérances serrées (<0.2 mm) peuvent nécessiter un usinage ultérieur ou une compensation de conception. Le S480 de TPM3D atteint des vitesses de balayage de 21 000 mm/s avec une taille de spot laser de 0.31 mm pour les applications de haute précision.
Q : Les prototypes SLS peuvent-ils être usinés après fabrication ? R : Oui. Les pièces PA12 et PA11 fabriquées par SLS peuvent être percées, taraudées, alésées et usinées CNC. Cette opération est courante lorsque certaines surfaces d’assemblage nécessitent des tolérances plus strictes que celles que le SLS seul peut atteindre.
Q : Comment le coût des pièces SLS se compare-t-il à celui des pièces CNC pour les projets à faible volume ?
A : Le frittage sélectif par laser (SLS) devient compétitif en termes de coûts lorsque la géométrie est complexe (contre-dépouilles, canaux internes) ou lorsque plusieurs pièces peuvent être imbriquées dans une seule fabrication. Pour les pièces prismatiques simples, l'usinage CNC est généralement moins cher. Le seuil de rentabilité dépend de la géométrie, et pas seulement de la quantité. Le passage du centre de R&D de GAC d'un flux de travail externalisé à un processus SLS interne a permis une réduction des délais de plus de 70 %.
Q : Le frittage sélectif par laser (SLS) permet-il de produire des pièces transparentes ? R : Non. Les pièces en PA12 fabriquées par SLS sont opaques, blanches ou blanc cassé, à l’état naturel. Elles peuvent être teintées en noir ou dans d’autres couleurs foncées, mais ne peuvent pas être rendues transparentes. Pour les prototypes transparents, il est préférable d’utiliser la stéréolithographie (SLA) ou l’impression par jet d’encre polymère (PolyJet).