¿Qué es el prototipado rápido SLS?
La sinterización selectiva por láser (SLS) es un proceso de fabricación aditiva que utiliza un láser para fusionar polvo de polímero capa a capa, formando piezas sólidas. En el prototipado rápido, la SLS ofrece una ventaja única: prototipos que no solo tienen buen aspecto, sino que también funcionan correctamente. Las piezas resultantes son densas, isotrópicas y lo suficientemente resistentes para realizar pruebas funcionales, no solo para su inspección visual.
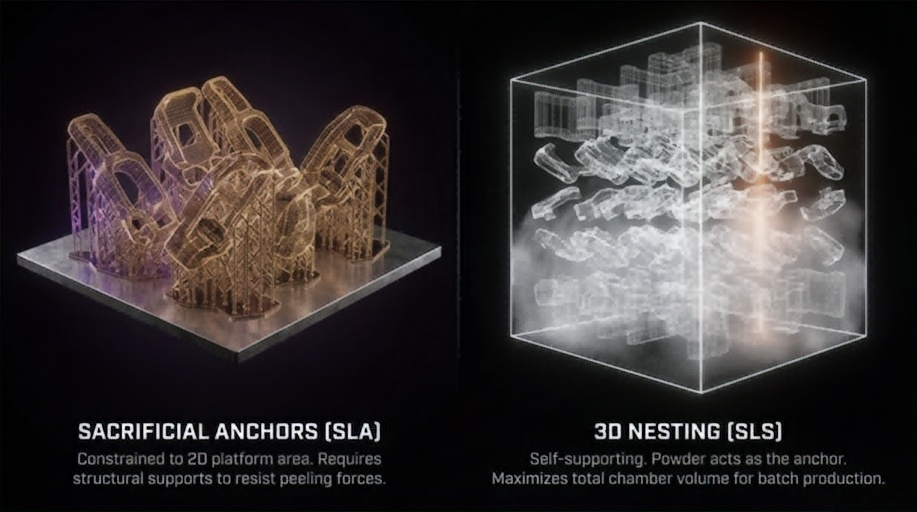
A diferencia de otros métodos de impresión 3D que producen enlaces débiles entre capas o requieren estructuras de soporte, la tecnología SLS construye piezas suspendidas en un lecho de polvo. Esto significa que:
- Sin eliminación de soportes. Sin marcas de soporte. Sin compromisos de diseño en aras de la imprimibilidad.
- Propiedades mecánicas que coincidan con los ejes XY y Z, esenciales para prototipos que soporten carga.
- La capacidad de empaquetar varias piezas en una sola construcción y dejar que el polvo se encargue de la geometría de holgura.
Este proceso es especialmente adecuado para materiales de nailon (PA11, PA12) y termoplásticos de ingeniería (TPU, PP, PPS, PEEK), lo que lo convierte en un puente práctico entre el concepto inicial y las herramientas de producción.
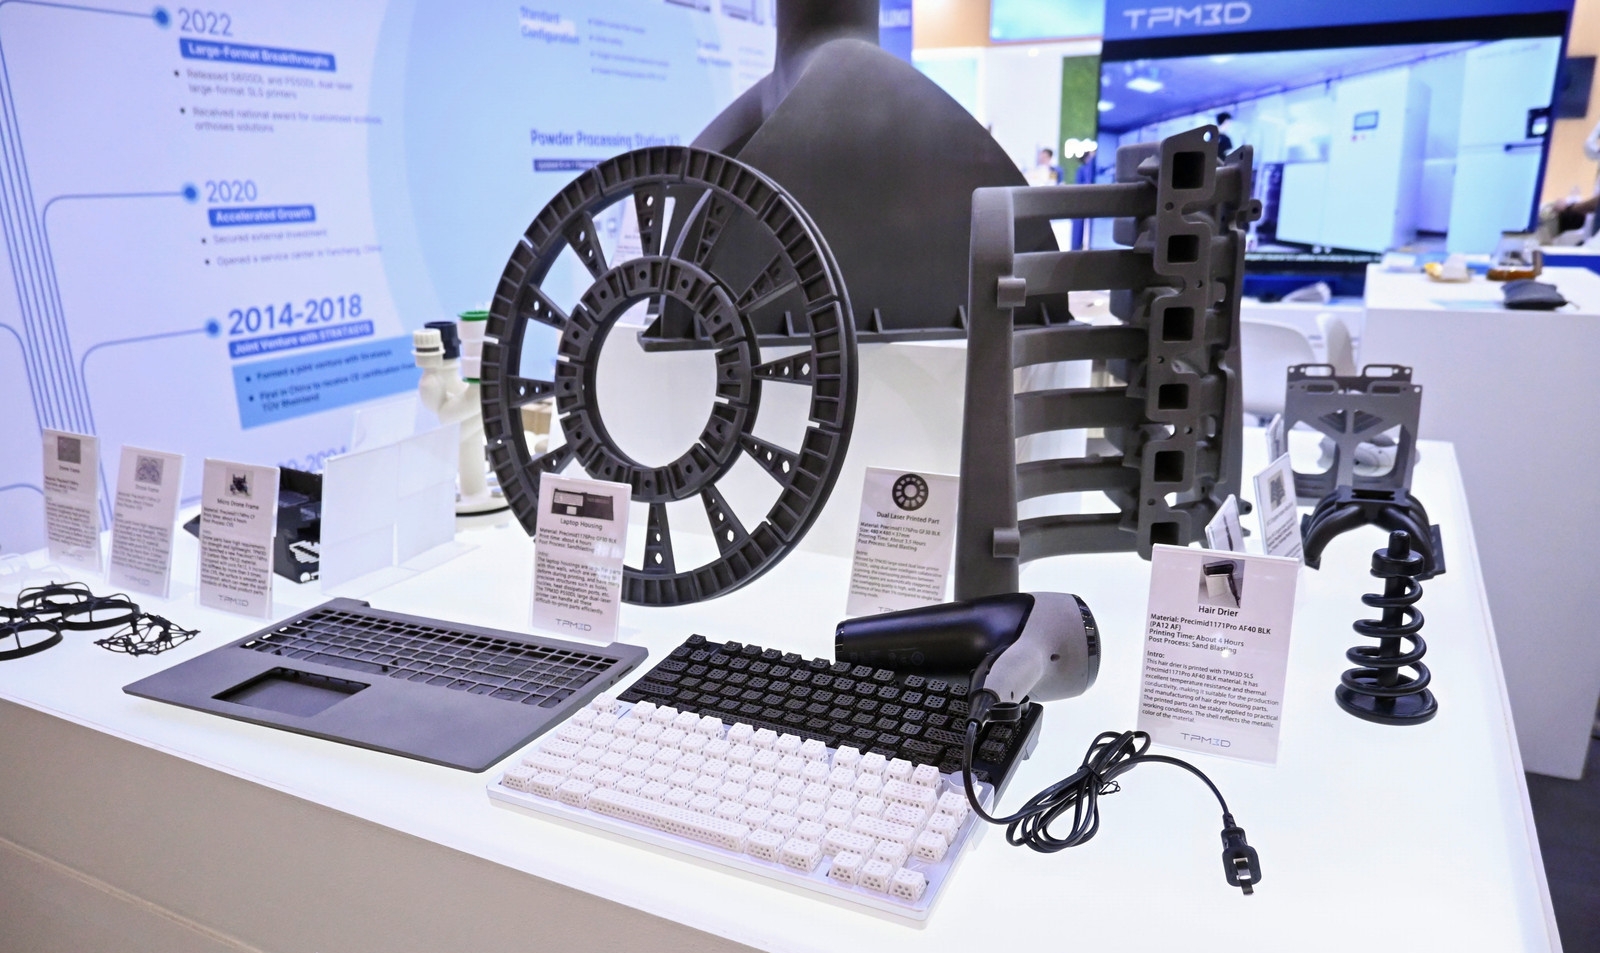
¿Por qué utilizar SLS para la creación rápida de prototipos?
1. Prototipos funcionales en materiales de producción
La tecnología SLS no requiere un “material de prototipado” aparte; el prototipo se realiza con el mismo polvo PA12 o PA11 que se utilizará en las piezas de producción. Esto implica que el comportamiento del material, incluyendo:
- Resistencia a la tracción: 46 MPa para PA12 (TPM3D Precimid1172Pro, según ASTM D638)
- Alargamiento a la rotura: 8–17% para PA12 estándar; hay disponibles grados de mayor ductilidad.
- Módulo de flexión: 1,280 MPa para PA12 (ASTM D790)
- Temperatura de deflexión térmica: 180 °C a 0.45 MPa para PA12 (ASTM D648)
- Resistencia química y baja absorción de humedad en comparación con los termoplásticos FDM.
…son idénticas entre el prototipo y la pieza de producción. No hay sorpresas durante la transición.
* Todos los valores anteriores provienen de las hojas de datos del polvo PA12 blanco brillante TPM3D Precimid1172Pro . Existen diferentes grados de PA12; consulte siempre la hoja de datos certificada del material específico.
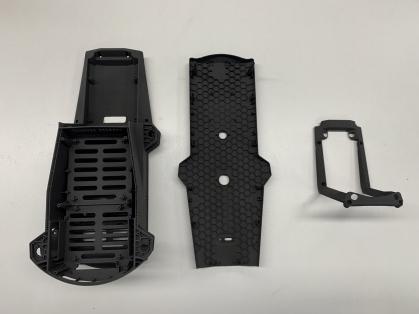
2. Sin estructuras de soporte
Debido a que el polvo sin sinterizar soporta físicamente los voladizos y las cavidades, la tecnología SLS puede producir:
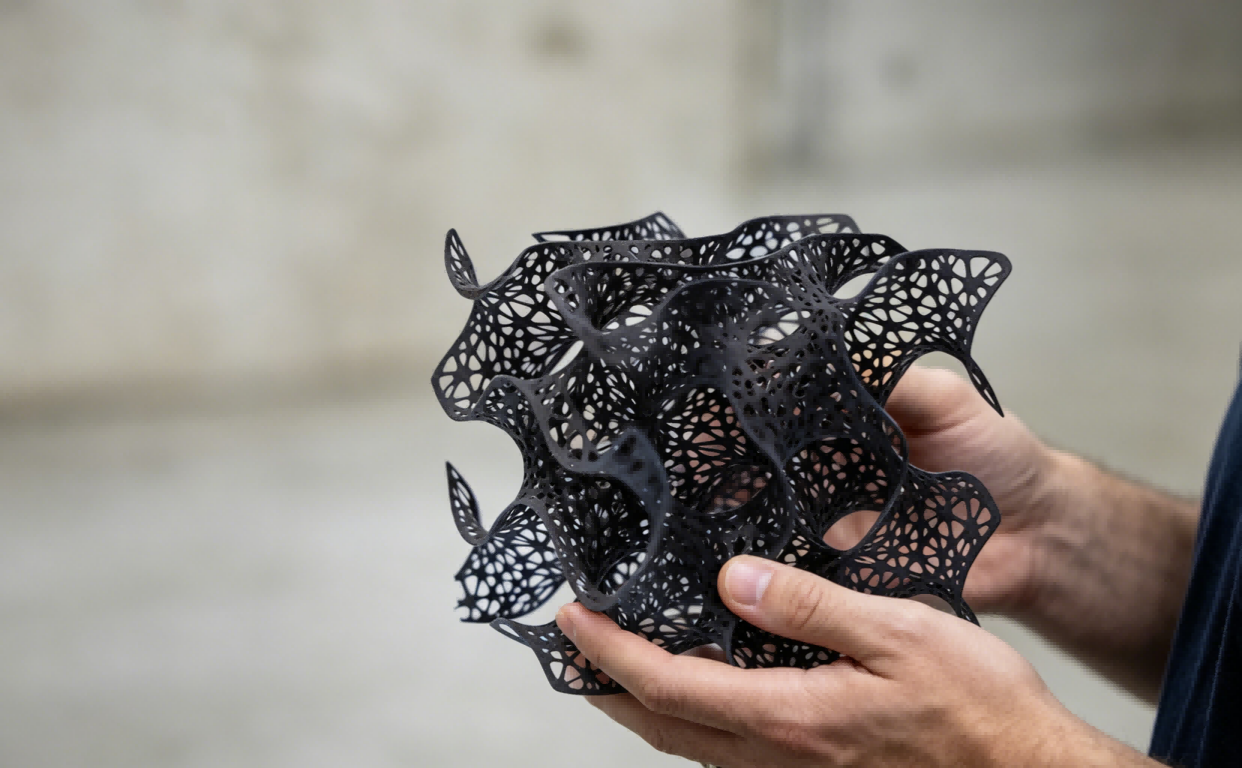
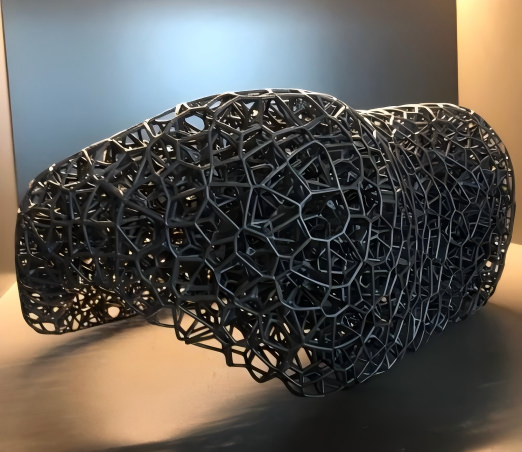
- Canales internos y estructuras reticulares imposibles de lograr mediante métodos sustractivos.
- Bisagras flexibles y elementos de ajuste a presión impresos en el estado ensamblado.
- Geometrías orgánicas complejas sin cicatrices de soporte
Esta libertad a menudo elimina pasos de ensamblaje: una sola pieza SLS puede reemplazar múltiples componentes mecanizados por CNC o moldeados por inyección.
3. Producción en serie en una sola fabricación.
Una sola cámara de impresión SLS puede albergar docenas de prototipos diferentes simultáneamente, siempre que quepan dentro del volumen de impresión. La impresora no distingue entre una pieza y varias; el tiempo de láser es el principal factor que influye en el coste.
| Modelo TPM3D | Volumen de construcción (X×Y×Z) | Láser |
|---|---|---|
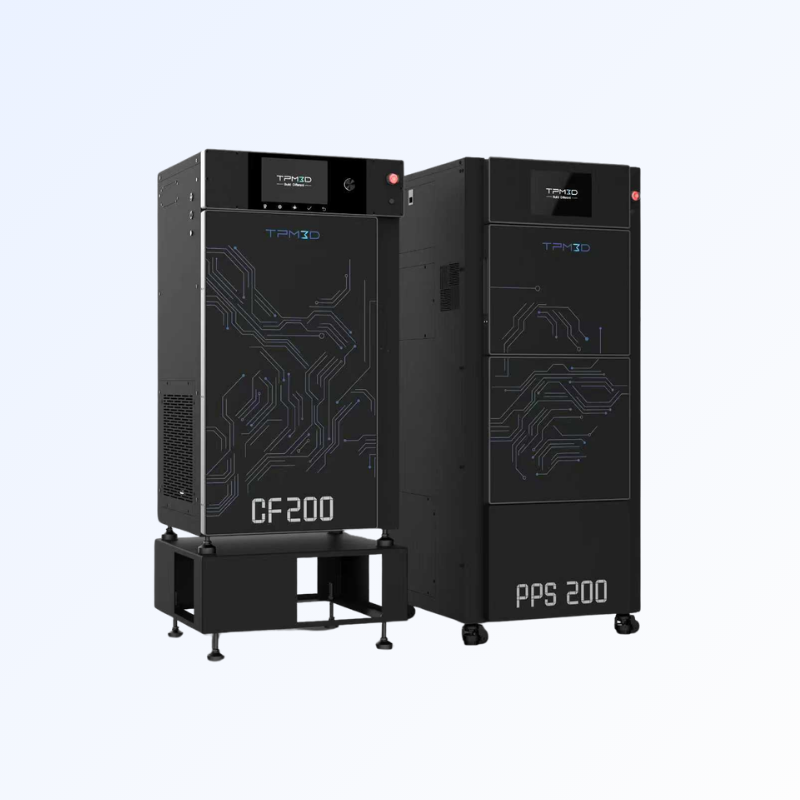
| CF200 (Profesional compacto) | 200 x 200 × 320 mm | Fibra de 30 W |
| S260 (Educación e Investigación) | 260 x 260 × 450 mm | 30W CO₂ |
| S320HT (Alta temperatura) | 320 × 320 × 380 mm (grande) / 250 × 250 × 380 mm (pequeño) | 60W CO₂ |
| S360 / P360 (Gama media industrial) | 360 x 360 × 600 mm | 60W CO₂ |
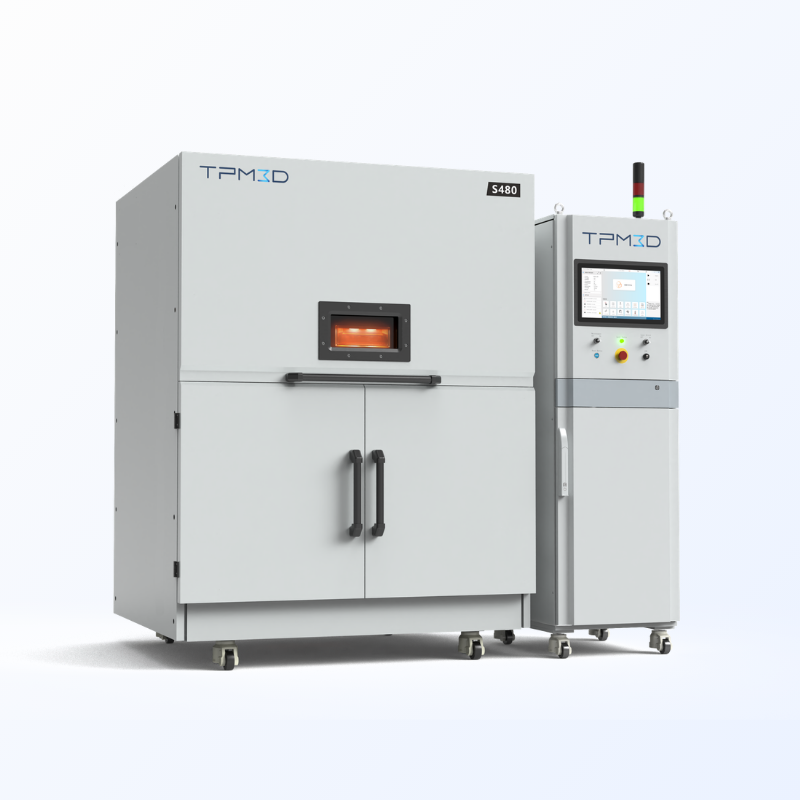
| S480 (Alta precisión) | 480 x 480 × 600 mm | 100W CO₂ |
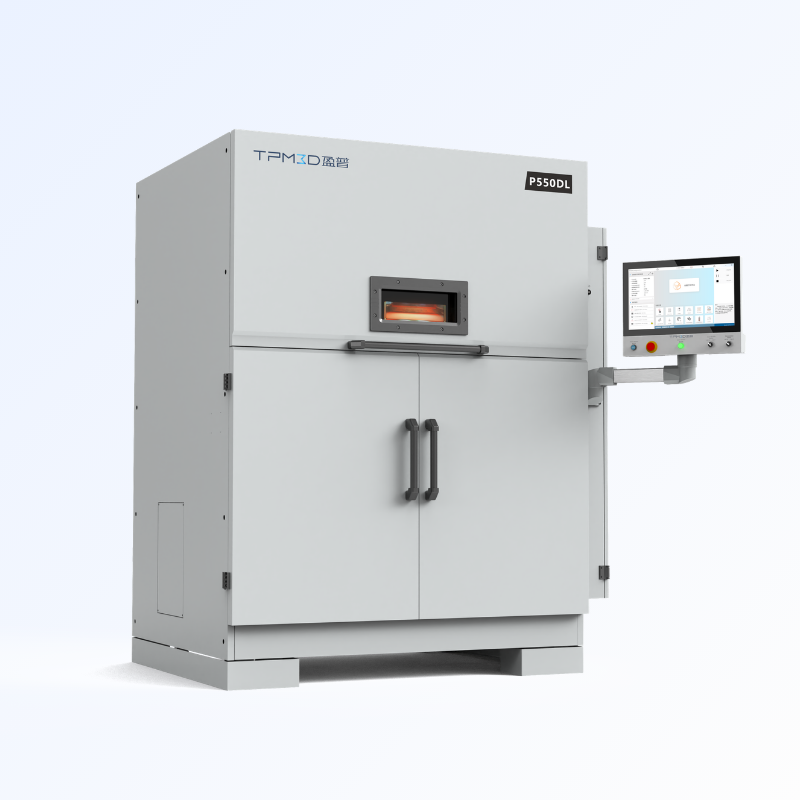
| P550DL (Láser dual de gran formato) | 550 x 550 × 850 mm | Doble CO₂ de 140 W |
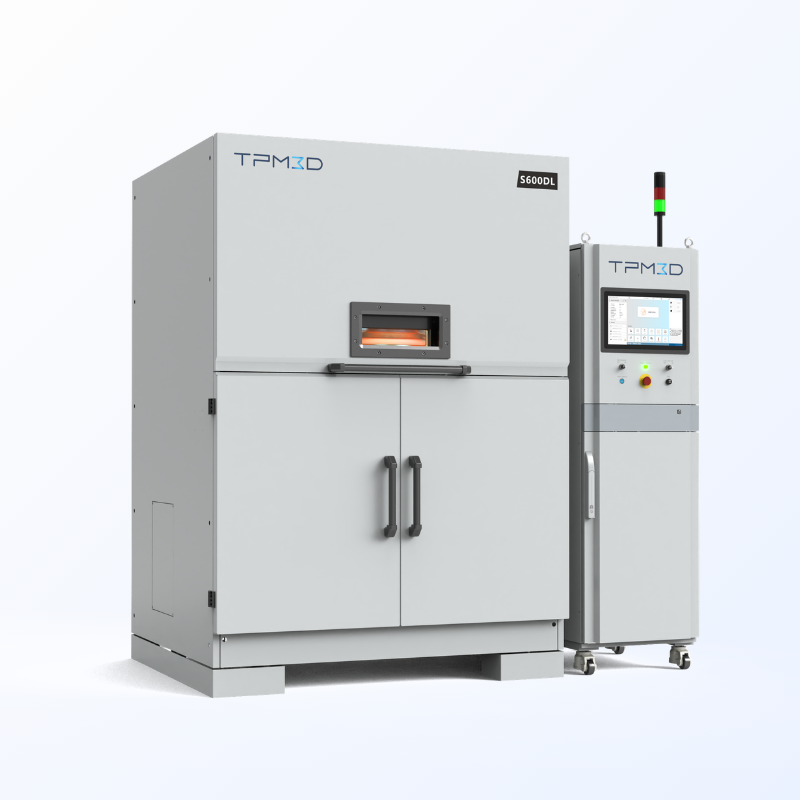
| S600DL (Láser dual de gran formato) | 600 x 600 × 800 mm | Doble CO₂ de 140 W |
Esto convierte a SLS en una opción eficiente cuando se necesitan varias iteraciones de diseño o un pequeño lote de piezas de prueba: las variantes de diseño, los estudios de tolerancia y las comprobaciones de ajuste pueden realizarse en la misma fabricación.
4. Propiedades mecánicas isotrópicas
A diferencia del FDM (Modelado por Deposición Fundida), donde la resistencia en el eje Z puede ser del 50 al 70 % de la resistencia en los ejes XY debido a las limitaciones de adhesión entre capas, el SLS produce piezas casi isotrópicas. El proceso de fusión de lecho de polvo crea una unión uniforme entre capas, con una anisotropía mecánica generalmente inferior al 5 %.
Por qué esto es importante para los prototipos : cuando se prueba un soporte de carga o una carcasa de ajuste a presión, es necesario que el prototipo se comporte de manera consistente independientemente de su orientación durante la impresión. La tecnología SLS lo garantiza.
El proceso de creación rápida de prototipos SLS
Un flujo de trabajo típico de prototipado SLS en sistemas TPM3D, desde el diseño hasta la pieza terminada:
Preparación previa a la impresión
1. Diseño para SLS
Se recomienda aplicar los principios de diseño en la fase CAD.
- Espesor mínimo de pared: 0.4 mm
- Diámetro mínimo del agujero: 0.8 mm, sujeto a la profundidad del orificio y a si se trata de un orificio pasante o ciego.
- Espacio libre para piezas ensambladas: ≥0.5 mm al imprimir un conjunto de acoplamiento como una sola pieza; ≥0.2 mm para piezas impresas por separado y ensambladas posteriormente.
- Cavidades internas: diseño teniendo en cuenta la eliminación del polvo: incluya orificios de drenaje o vías de acceso; los volúmenes huecos cerrados atrapan el polvo no sinterizado y son difíciles de limpiar.
- Voladizos y tramos sin soporte: SLS no requiere estructuras de soporte, pero las superficies planas grandes paralelas a la plataforma de construcción pueden experimentar una ligera deformación; considere la posibilidad de añadir nervaduras o reorientarlas.
2. Exportar STL e importar a Voxeldance
- Exporta archivos STL (o formato CAD nativo) desde tu software de diseño.
- Importar a Voxeldance Additive para la preparación de la compilación.
3. Orientar las piezas y el sistema de anidamiento automático.
- Para piezas con requisitos específicos de calidad superficial o resistencia: ajuste manualmente la orientación de modo que las caras críticas se posicionen alejadas de la plataforma de construcción o alineadas con el eje óptimo.
- Para todas las demás piezas: utilice el anidamiento automático 3D de Voxeldance para maximizar la utilización del lecho de polvo.
4. Cortar y exportar
- Establecer el grosor de la capa — 0.12 mm Es la recomendación estándar para prototipos funcionales (capas más delgadas disponibles para piezas con detalles finos, a costa de un mayor tiempo de impresión).
- Configure los parámetros de impresión restantes y ejecute el laminado.
- Exportar el archivo de segmento
5. Planificación de trayectoria láser (BP)
- Importe el archivo de corte al software Build Processor (BP) para planificar las estrategias de escaneo láser.
- Exporta el archivo de compilación final para la impresora.
Impresión
6. Impresión
- Cargue el archivo de compilación en la impresora e inicie el trabajo.
- El lecho de polvo se precalienta hasta justo por debajo del punto de fusión del material.
- Un láser de CO₂ (o un láser de fibra en la CF200) escanea selectivamente cada sección transversal; la plataforma de construcción desciende una capa de espesor, se aplica polvo nuevo y el ciclo se repite.
- Velocidad de construcción típica: 10–25 mm/hora (vertical), dependiendo de la densidad y el empaquetado de las piezas. El S480 alcanza velocidades de escaneo de hasta 21,000 mm/s; el P550DL utiliza dos láseres de 140 W para un rendimiento máximo.
7. Enfriamiento activo
- Una vez finalizada la impresión, el enfriamiento activo funciona durante aproximadamente 3 horas (construcción de altura completa)
- Los materiales de alta temperatura, como el PEEK, requieren perfiles de enfriamiento controlados para evitar deformaciones o problemas de cristalinidad.
Postprocesamiento
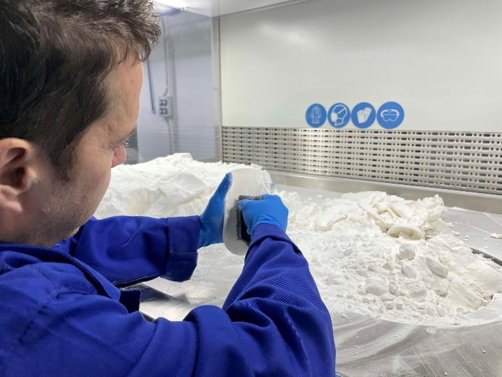
8. Transferencia a PPS: enfriamiento natural y eliminación de polvo.
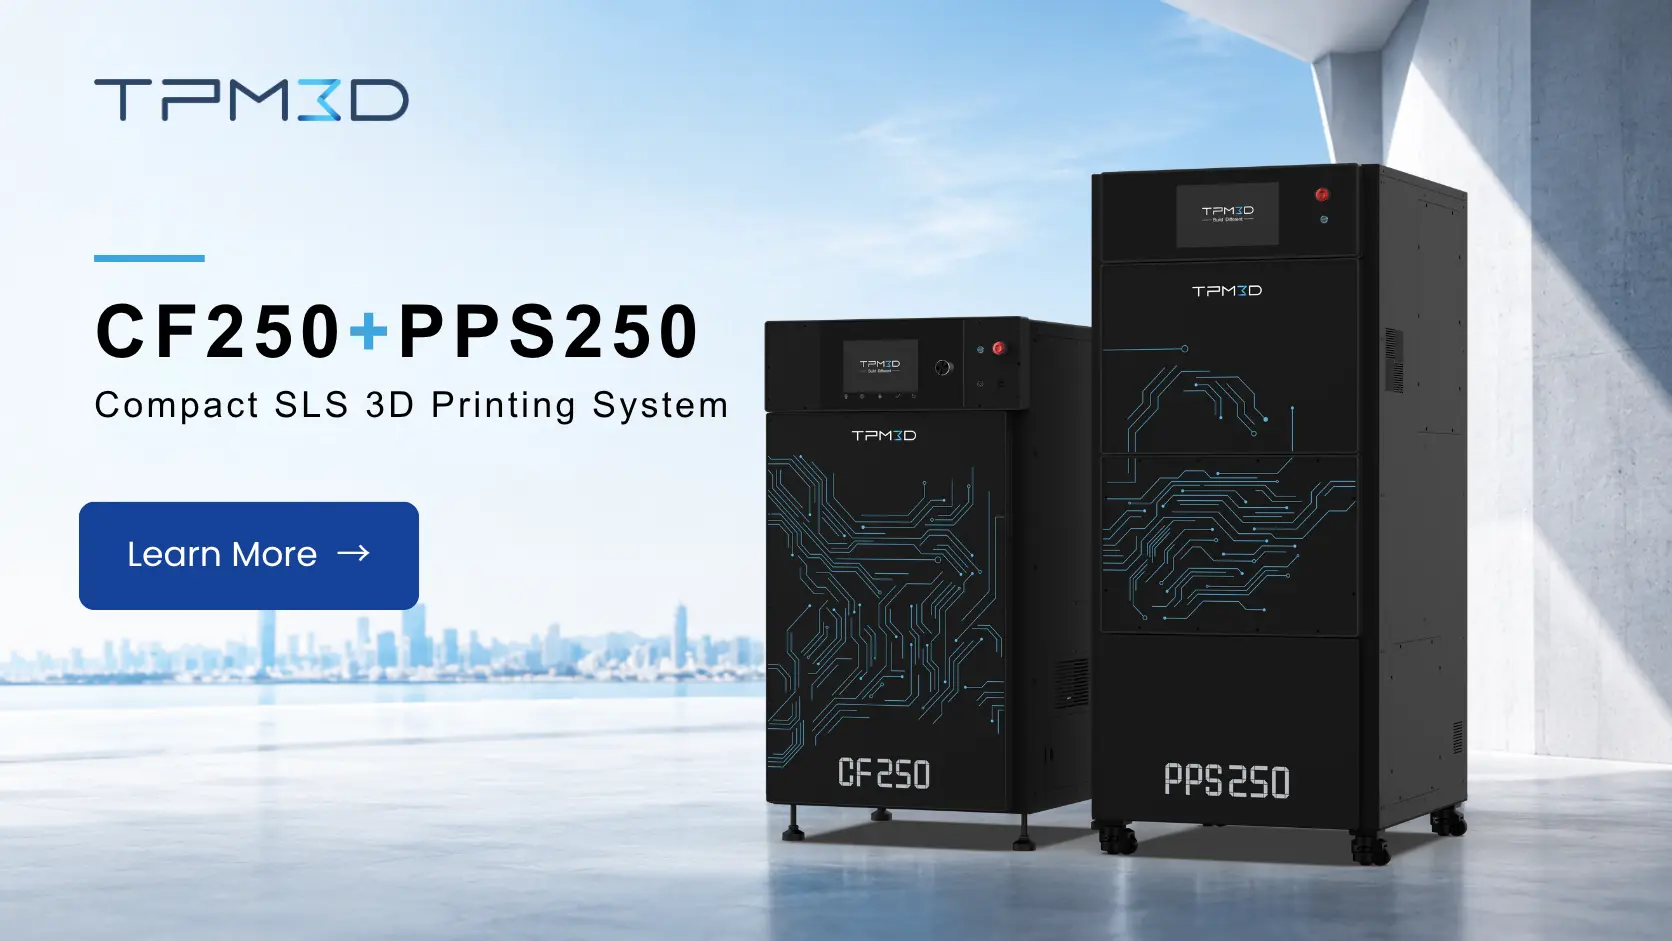
- Trasladar la cámara de construcción a la PPS (Estación de Procesamiento de Polvo).
- Deje que las piezas se enfríen naturalmente dentro del pastel de polvo.
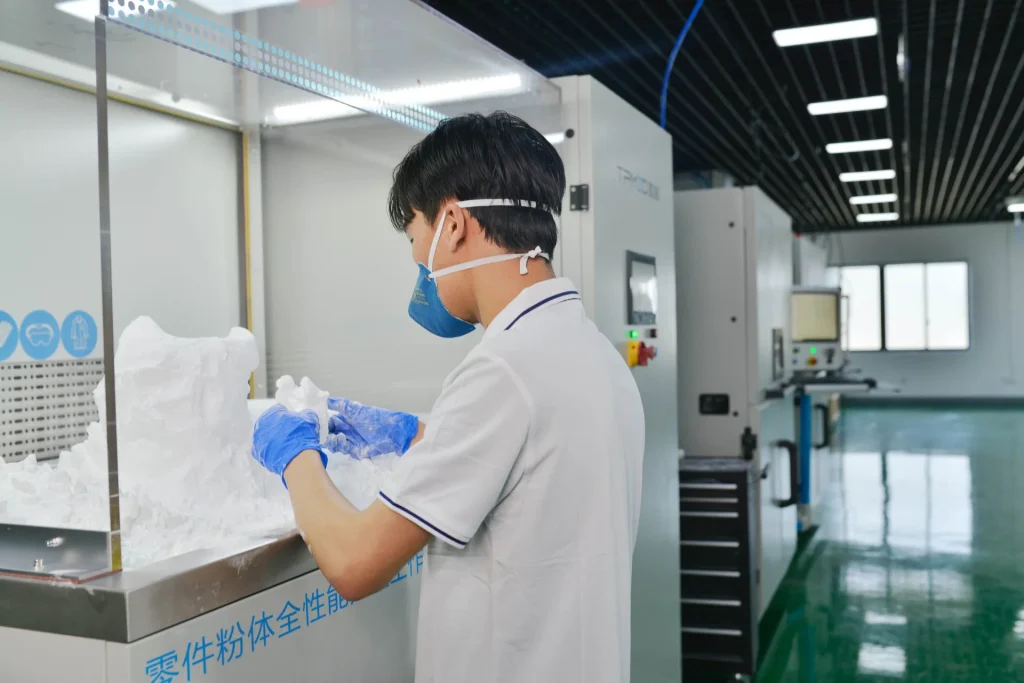
- Separe las piezas y elimine el polvo suelto: el PPS integra el enfriamiento, el desprendimiento, el tamizado del polvo y la mezcla en una sola estación.
9. Chorro de arena y reciclaje de polvo
- Se deben arenar las piezas para eliminar el polvo residual de la superficie y lograr un acabado mate uniforme.
- Tamizar, mezclar y refrescar el polvo sin sinterizar a través del PPS para su reutilización.
Materiales para prototipado SLS: una visión general
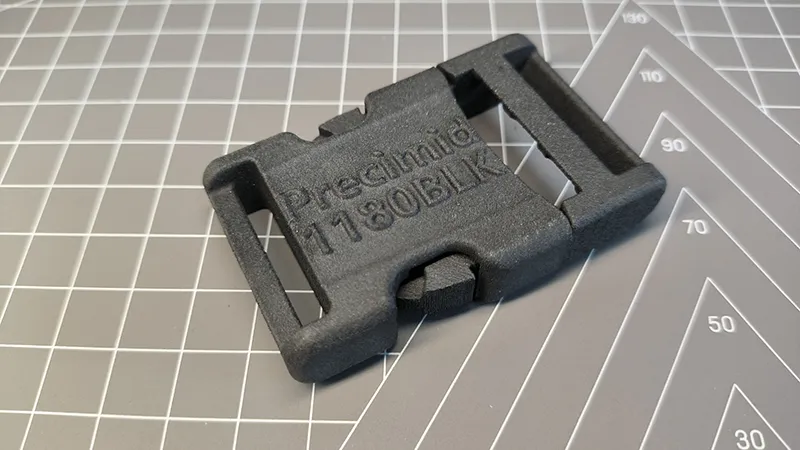
La elección del material modifica lo que se puede probar con el prototipo. Todos los valores que aparecen a continuación provienen de las hojas de datos de materiales de TPM3D Precimid:
| Material | Propiedades clave (Hoja de datos de TPM3D) | Uso recomendado | No recomendado para |
|---|---|---|---|
| PA12 (Precimid1172Pro) | Resistencia a la tracción 46 MPa (ASTM D638); elongación 8–17%; módulo de flexión 1,280 MPa (ASTM D790); HDT 180 °C a 0.45 MPa (ASTM D648) | Prototipos funcionales generales; carcasas; soportes; ensamblajes a presión; bisagras flexibles | Ambientes de alta temperatura (>150 °C continuos) |
| PA11 | Mayor elongación que el PA12; mejor resistencia al impacto; menor absorción de humedad. | Componentes flexibles; conductos; piezas sujetas a impactos repetidos | Aplicaciones estructurales de alta rigidez |
| PA12-GF30 (Precimid1176Pro GF30 Negro) | Resistencia a la tracción 41.7 MPa; módulo de flexión 2,340 MPa (ISO 178); HDT 168 °C a 0.45 MPa; relleno de fibra de vidrio del 30 % | Carcasas rígidas; plantillas y dispositivos de fijación; componentes térmicamente estables. | Piezas que requieren alta resistencia al impacto. |
| PA12-CF (Precimid1174Pro CF) | Resistencia a la tracción: 88 MPa; resistencia a la flexión: 135 MPa; módulo de Young: 9,000 MPa; relleno de fibra de carbono al 30 %. | Estructuras para drones; piezas estructurales de alta rigidez; componentes aeroespaciales ligeros. | Aplicaciones sensibles al coste |
| TPU (Precimid1130 88A) | Dureza Shore A 88–90; elongación 270%; excelente rebote y resistencia a la abrasión. | Sellos; juntas; cubiertas protectoras; componentes de calzado; conductos flexibles | Piezas rígidas portantes |
| pp (TPM3D PP Pro) | Densidad 0.80 g/cm³; baja absorción de agua; excelente resistencia química y a la fatiga. | Contenedores de fluidos; bisagras flexibles; piezas resistentes a productos químicos | Aplicaciones de alta temperatura o alta rigidez |
| OJEADA (TPM3D PEEK IND) | Resistencia a la tracción 80 MPa (ASTM D638); HDT 294 °C a 0.45 MPa (ASTM D648); módulo de flexión 4,000 MPa (ASTM D790); densidad 1.13 g/cm³ | Componentes de motores aeroespaciales; prototipos funcionales de alta temperatura; piezas estructurales | Aplicaciones sensibles al coste (sobreprecio del material) |
Todos los valores provienen de las fichas técnicas de los materiales TPM3D Precimid, basadas en ensayos estandarizados ASTM/ISO. Los valores reales pueden variar según los parámetros de procesamiento y la geometría de la pieza. Para aplicaciones críticas, valide siempre los datos con sus propias pruebas.
SLS frente a métodos de prototipado tradicionales
| Criterio | SLS (Nylon) | Mecanizado CNC | Moldeo por inyección (herramienta blanda) | FDM |
|---|---|---|---|---|
| Plazo de entrega (5 piezas) | 2 – 4 días | 5 – 10 días | 2-4 semanas | 1 – 3 días |
| Coste de la pieza (lote pequeño) | Moderado | Alto (mano de obra + preparación por pieza) | Alto desembolso inicial + bajo costo unitario | Bajo-moderado |
| Libertad geométrica | Casi ilimitado (canales internos, retículas, socavaduras) | Limitado por el acceso a la herramienta | Limitado por los ángulos de tiro y la eyección. | Moderado (se requieren soportes para los voladizos) |
| isotropía mecánica | Casi isotrópico (variación <5%) | Isótropo por naturaleza | Isotrópico | Anisotrópico (eje Z 50–70% de XY) |
| Acabado superficial (tal como se construyó) | Mate, ligeramente granulado (Ra 8–12 μm) | Mecanizado (Ra 1–3 μm) | Depende del acabado del molde | Líneas de capas visibles (Ra 10–25 μm) |
| Opciones de material | PA12, PA11, PA12-GF, PA12-CF, TPU, PP, PEEK | Metales, plásticos de ingeniería | La mayoría de los termoplásticos | ABS, PLA, PETG, PC, ULTEM |
| Escalabilidad organizacional | Mediano: una sola construcción = docenas de piezas | Bajo: una pieza a la vez por husillo. | Alto: miles de piezas por molde | Bajo: una pieza a la vez por extrusor |
Cuándo SLS es la opción correcta:
- Necesitas prototipos funcionales de nailon de grado industrial.
- Tu diseño tiene una geometría interna compleja o socavados.
- Lo que se busca es probar el comportamiento mecánico (resistencia, ajuste a presión, fatiga), no solo la apariencia visual.
- Necesitas prototipos del mismo material que las piezas de producción finales.
- Estás iterando rápidamente y necesitas una respuesta al día siguiente, como lo demuestra el ciclo de 4 días del Centro de I+D de GAC (ver el estudio de caso a continuación).
Cuándo podría ser mejor otro método:
- Go CNC Si necesita tolerancias estrictas (±0.05 mm o mejores), prototipos metálicos o un plástico de ingeniería específico que no esté disponible en forma de polvo.
- Go FDM si necesita un único modelo visual, el menor coste o una amplia disponibilidad de materiales (PEEK en forma de filamento, por ejemplo)
- Herramientas suaves Si confía en el diseño y necesita más de 100 piezas para pruebas de campo
Aplicaciones prácticas de prototipado SLS
Los siguientes estudios de caso se basan en implementaciones de clientes de TPM3D publicadas y en resultados reportados públicamente.
Aeroespacial y UAV: Estructura de dron de 6 gramos
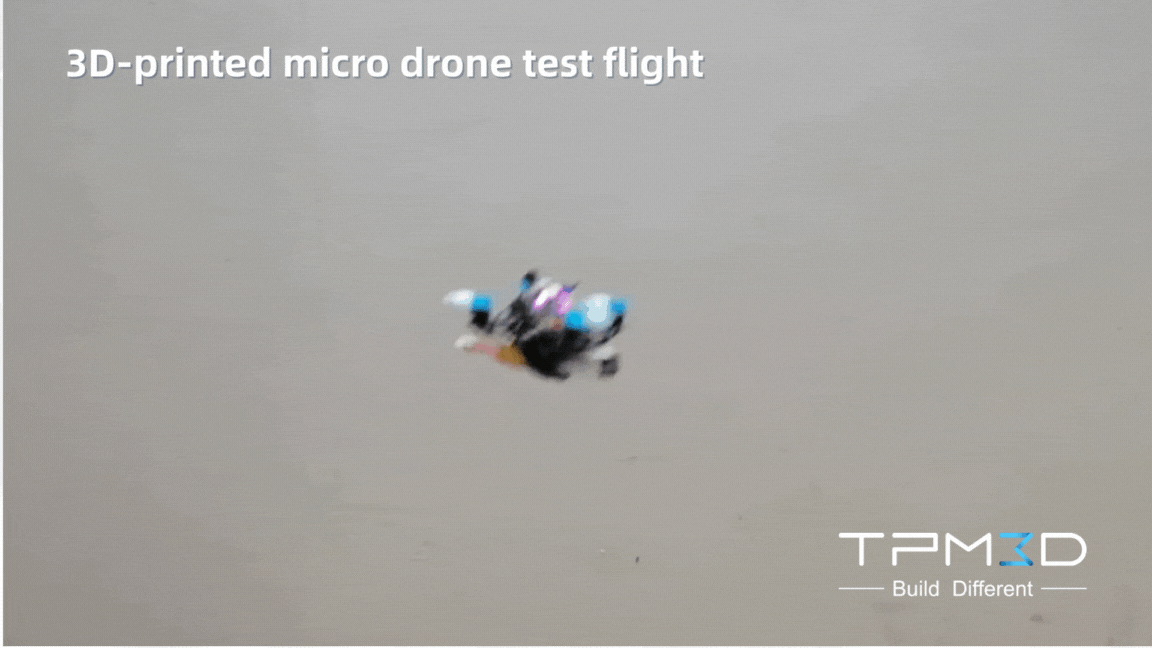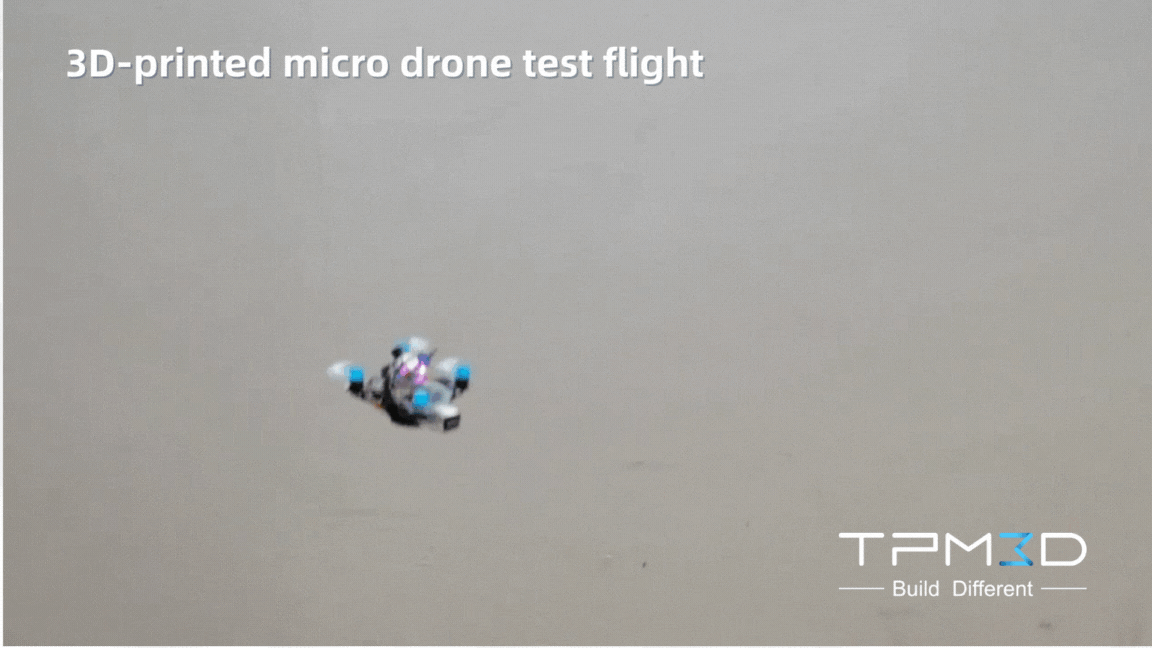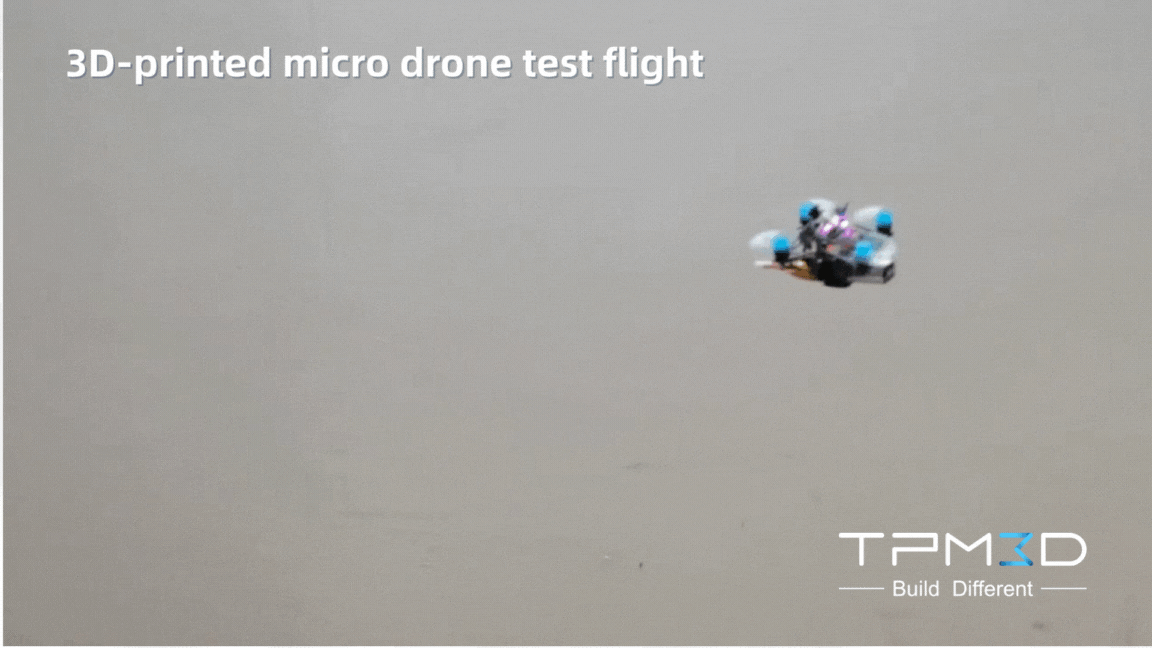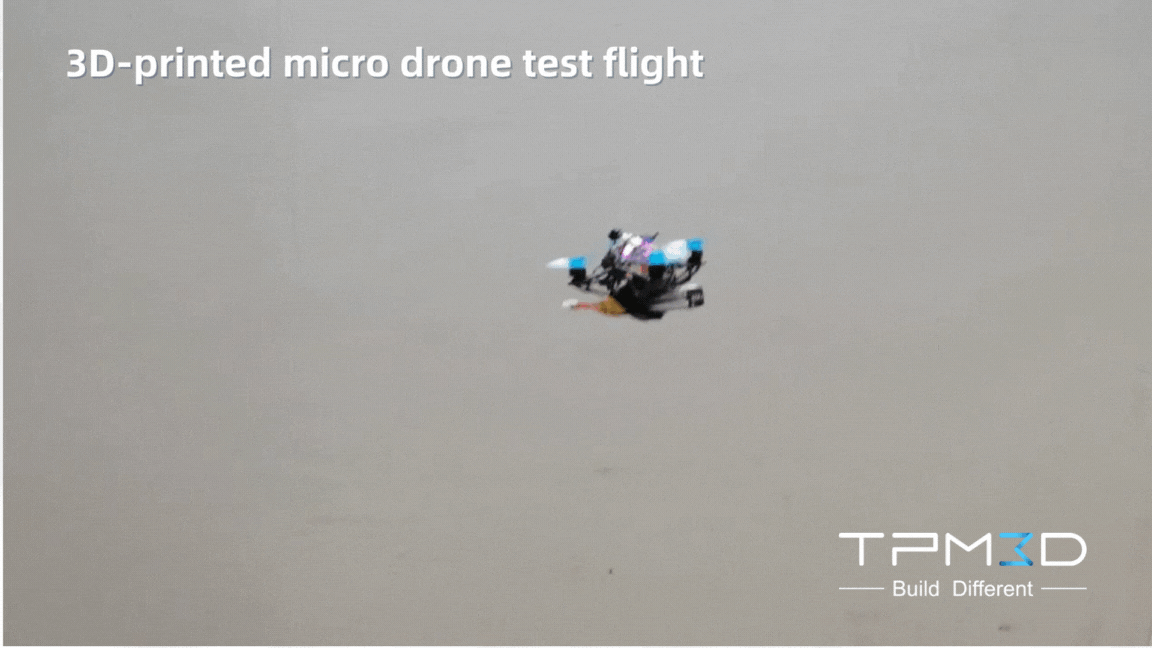
Cuando cada gramo cuenta, el nailon reforzado con fibra de carbono SLS permite crear estructuras con topología optimizada que serían imposibles de mecanizar.
Se imprimió en una sola pieza un armazón de micro-UAV de tan solo 66 × 66 × 32.6 mm en un sistema SLS TPM3D utilizando Precimid1174Pro CF (PA12 reforzado con un 30 % de fibra de carbono). El resultado: un armazón que pesa 6 gramos (aeronave completa: 35 g), con una resistencia a la tracción de 88 MPa , lo que supone una mejora del 91 % con respecto al PA12 puro. El mismo sistema de materiales superó cuatro pruebas de validación operativa: carga estática, ciclos térmicos (de -20 a +60 °C), apantallamiento electromagnético y vuelo de alta maniobrabilidad a 8 m/s.
Fuente: Estudio de caso de TPM3D, junio de 2025.
Automoción: Centro de I+D de GAC — De 2-3 semanas a 4 días
El departamento de ingeniería de prototipos del Centro de I+D de GAC dependía anteriormente de un flujo de trabajo subcontratado de seis pasos para prototipos de molduras interiores/exteriores, gestión térmica y componentes del tren motriz. Al incorporar la tecnología SLS internamente con un sistema TPM3D P550DL y polvo Precimid1172Pro PA12 , lograron lo siguiente:
- Redujo el flujo de trabajo desde De 6 pasos a 4 pasos
- Reduzca el tiempo de entrega De 2 a 3 semanas, con un ayuno de hasta 4 días. (reducción de más del 70%)
- Obtuvo el control total sobre los datos de diseño confidenciales.
- Piezas validadas en cuatro categorías: apariencia, estructura, ajuste de montaje y ergonomía.
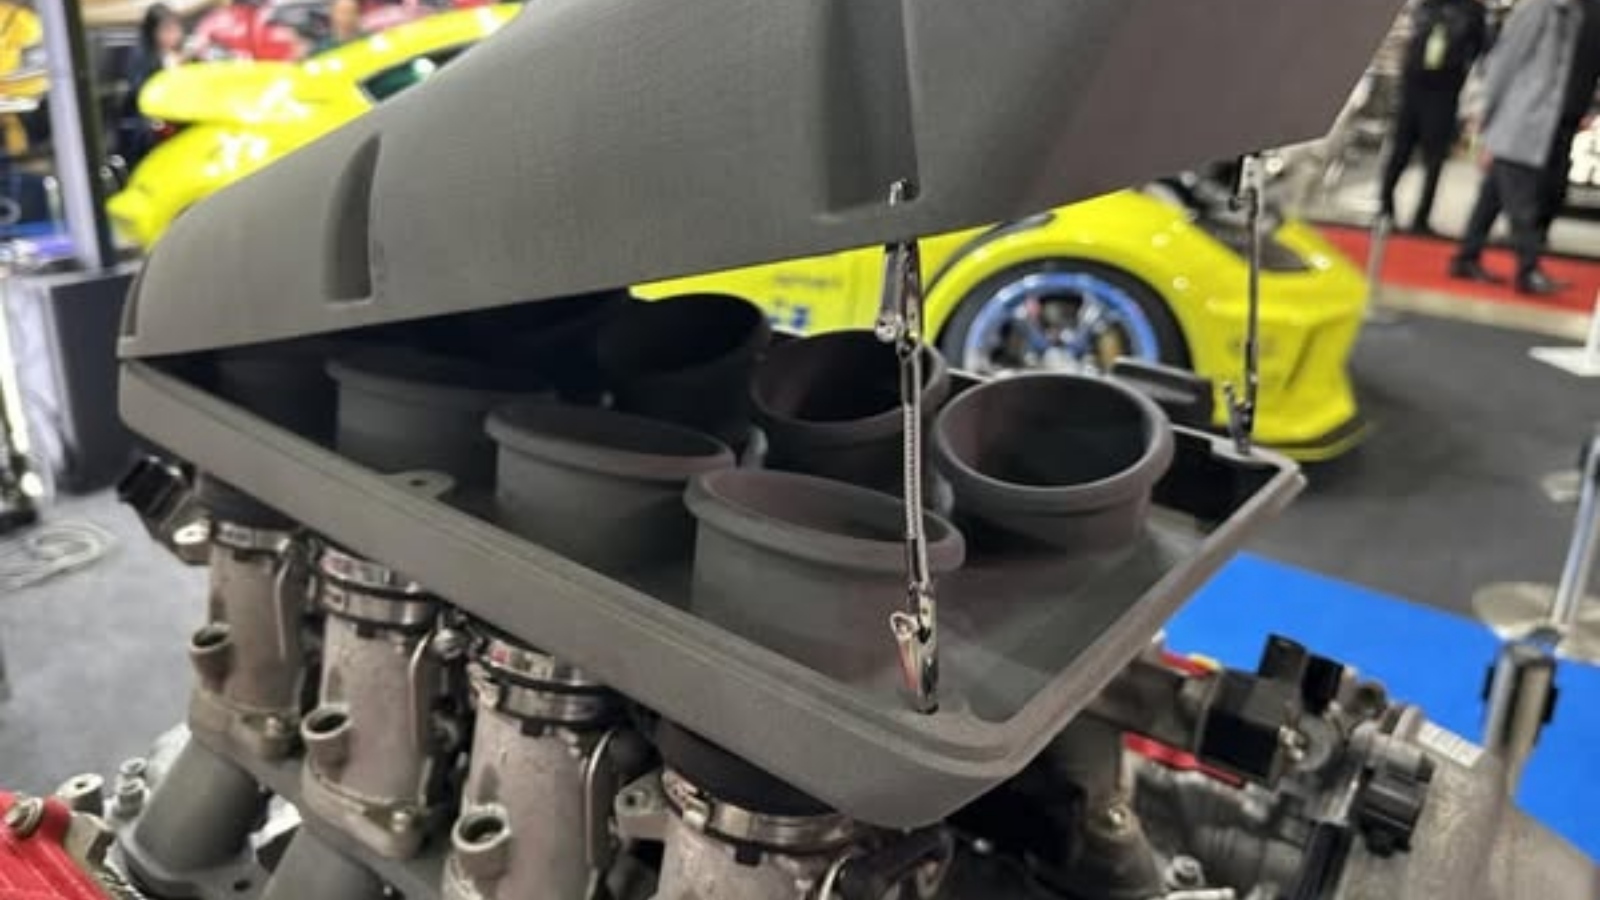
Otras aplicaciones en el sector automotriz incluyen el departamento de producción de prueba de Dongfeng Motor, que utiliza una TPM3D S480 con PA12-GF30 para los paneles de la consola central y las carcasas de distribución eléctrica, y el colector de admisión V8 de 1.9 kg de DTM Racing Sport, aprovechando la capacidad de SLS para producir geometrías internas complejas en una sola impresión.
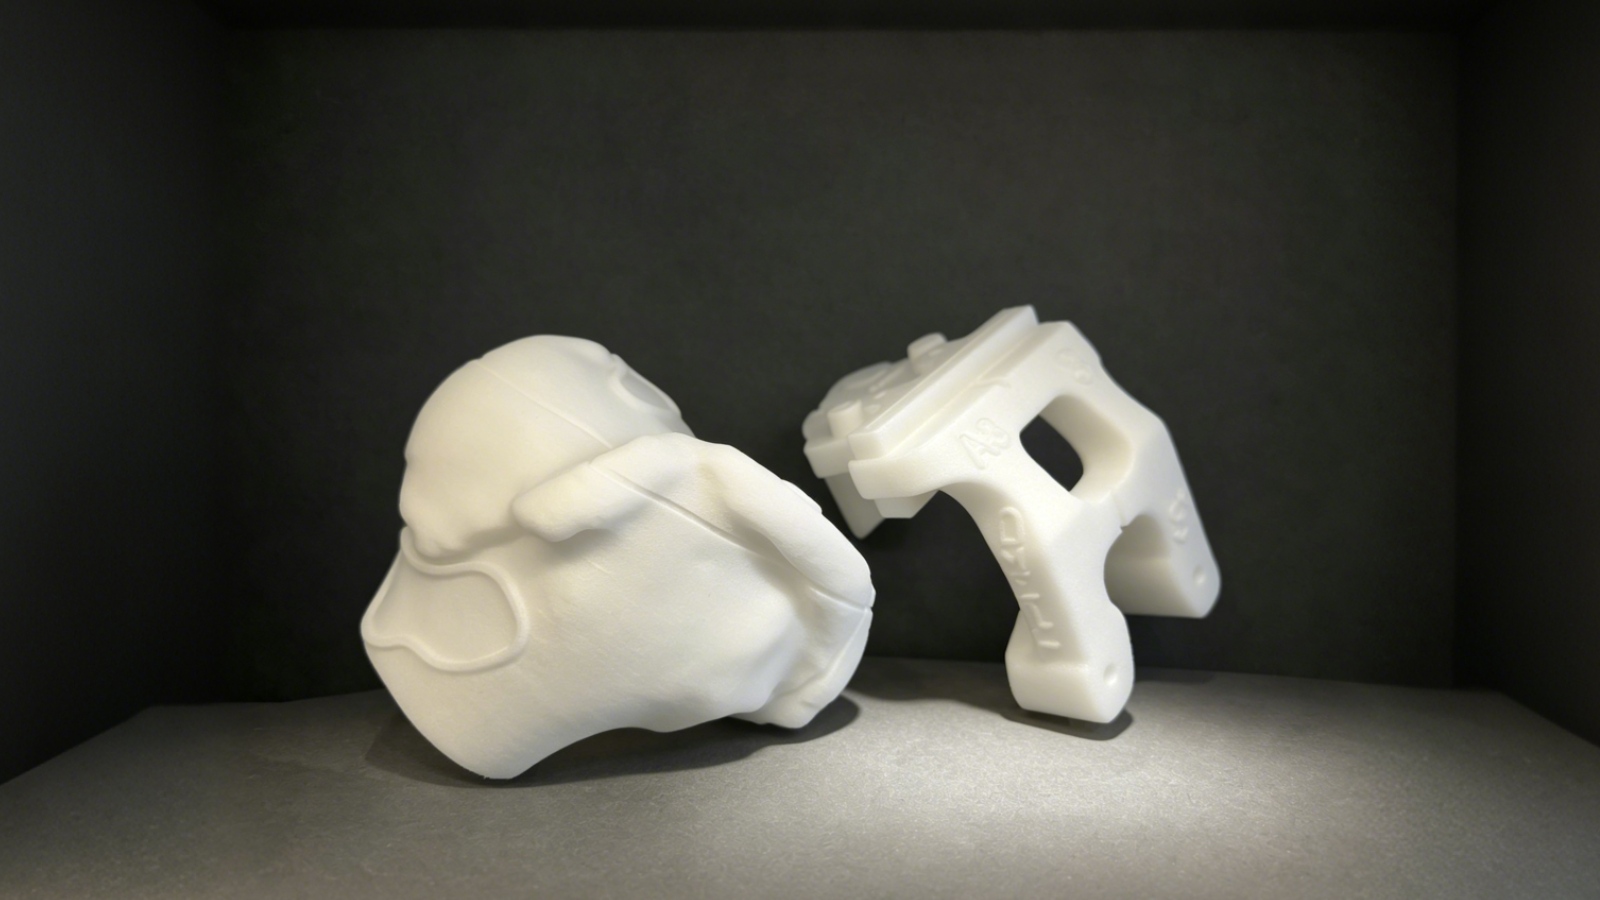
Médico: AK Medical — Guías quirúrgicas con un margen de error del 30 % a menos del 5 %.
AK Medical implementó un sistema SLS TPM3D P360 con estación de posprocesamiento PPS y PA12 biocompatible para producir guías quirúrgicas ortopédicas personalizadas. En procedimientos de reemplazo articular, las guías impresas con SLS logran un ajuste óseo submilimétrico , reduciendo la desviación de alineación de las extremidades inferiores superior a 3° de aproximadamente el 30 % a menos del 5 % . La pérdida de sangre intraoperatoria y el drenaje de 24 horas también se redujeron significativamente (P<0.01).
El sistema funciona bajo la certificación CE y cumple con la normativa a prueba de explosiones de polvo (Zona 22), e incorpora generación de nitrógeno para una producción limpia de grado médico.
Medicina: Edser Labs — Plantillas ortopédicas digitales a gran escala
Edser Labs (España), fabricante de ortopedia clínica con casi 30 años de experiencia, adoptó un sistema láser dual TPM3D S600DL con polvo PP Pro para producir plantillas ortopédicas personalizadas. El flujo de trabajo digital —escaneo del pie mediante LiDAR → diseño CAD → impresión SLS— redujo el tiempo de impresión de una sola capa en casi un 50 % gracias al escaneo láser dual.
El material PP Pro permite un reciclaje de polvo cercano al 100 % gracias a un sistema optimizado de tamizado y renovación. Edser prevé que el 90 % de sus productos se fabricarán finalmente mediante manufactura aditiva.
Prótesis impresas en 3D: beneficios, materiales, aplicaciones y ejemplos reales.
SLS interno frente a subcontratación
Si su demanda de creación de prototipos es esporádica (1-3 proyectos/mes), la subcontratación a una empresa de servicios SLS suele ser más rentable: no hay gastos de capital, ni gestión de polvo, ni mantenimiento.
Si su demanda es constante (más de 10 prototipos al mes), la fabricación interna de SLS resulta económicamente atractiva. Consideraciones clave:
| Factor | Subcontratación (Oficina de servicios) | SLS interno |
|---|---|---|
| Inversión inicial | $0 | Inversión en equipos: los sistemas industriales TPM3D parten de formatos compactos. |
| El plazo de ejecución | De 3 a 7 días hábiles (incluido el envío) | Días hábiles 1-3 |
| Costo por pieza | margen de servicio | Material + tiempo de máquina solamente |
| Confidencialidad del diseño | Los archivos salen de su organización. | Totalmente interno |
| Velocidad de iteración | Limitado por el tiempo de respuesta de la oficina | Ilimitado: impresión nocturna |
| Opciones de material | Depende de las capacidades de la oficina. | Usted controla la selección de materiales. |
Para las organizaciones que estén considerando la implementación interna de la tecnología SLS, la línea de productos de TPM3D abarca desde el sistema profesional compacto CF200 (200 × 200 × 320 mm, láser de fibra de 30 W, menos de 1 m² de superficie, conexión plug-and-play de 220 V) hasta sistemas industriales de gama media (S360/P360 de 360 × 360 × 600 mm) y sistemas de producción de doble láser de gran formato (P550DL de 550 × 550 × 850 mm y S600DL de 600 × 600 × 800 mm).
Todos los sistemas son compatibles con los materiales básicos para la creación de prototipos: PA12, PA11, PA12-GF, PA12-CF, TPU y PP; el modelo S320HT amplía su capacidad a PEEK, PEKK y PPS a temperaturas de fabricación de hasta 350 °C.
Primeros pasos con el prototipado SLS: una lista de verificación práctica
Paso 1: Defina sus requisitos de creación de prototipos.
- ¿Qué materiales necesita? (PA12 para uso general, PA11 para ductilidad, TPU para piezas flexibles, PEEK para altas temperaturas?)
- ¿Cuál es la dimensión más grande de una sola pieza?
- ¿Tamaño típico del lote por iteración?
- ¿Tiempo de respuesta requerido?
Paso 2: Elige tu enfoque.
- ¿Procesamiento interno o externo? (Utilice la tabla anterior como guía para tomar una decisión).
- Si se realiza internamente: evalúe las opciones de equipo en función del volumen de producción, la gama de materiales y el rendimiento.
- Si opta por la subcontratación: solicite muestras de piezas del material deseado a 2 o 3 proveedores.
Paso 3: Prepara tu primera construcción
- Aplicar los principios de diseño en la etapa CAD: espesor de pared ≥0.4 mm, diámetro del orificio ≥0.8 mm, holgura ≥0.5 mm (ensamblaje de una pieza) / ≥0.2 mm (ensamblaje separado).
- Exportar el archivo STL con la resolución adecuada (tolerancia de cuerda ≤0.05 mm).
- Importar a Voxeldance Additive, orientar las superficies críticas para un acabado/resistencia óptimos, anidar automáticamente las piezas restantes.
- Cortar con un grosor de capa de 0.12 mm, procesar a través de BP y cargar en la impresora.
Paso 4: Validar e iterar
- Inspeccione las piezas del primer artículo para verificar la precisión dimensional.
- Realizar pruebas funcionales en el entorno previsto.
- Documentar los parámetros del proceso para garantizar la reproducibilidad.
- Iterar el diseño basándose en los resultados de las pruebas: la misma compilación puede incluir múltiples variantes una al lado de la otra.
Preguntas frecuentes
P: ¿Qué tan precisos son los prototipos SLS?
A: La precisión dimensional típica es de ±0.2 mm para piezas bien diseñadas en equipos industriales calibrados. Las características con tolerancias ajustadas (<0.2 mm) pueden requerir mecanizado posterior o compensación de diseño. El modelo S480 de TPM3D alcanza velocidades de escaneo de 21 000 mm/s con un tamaño de punto láser de 0.31 mm para aplicaciones de alta precisión.
P: ¿Se pueden mecanizar los prototipos SLS? R: Sí. Las piezas SLS de PA12 y PA11 se pueden taladrar, roscar, escariar y mecanizar por CNC. Esto es habitual cuando las superficies de contacto específicas requieren tolerancias más estrictas de las que puede lograr la tecnología SLS por sí sola.
P: ¿Cómo se compara el coste de las piezas fabricadas mediante SLS con el de las fabricadas mediante CNC para proyectos de bajo volumen?
A: La tecnología SLS se vuelve competitiva en costos cuando la geometría es compleja (socavados, canales internos) o cuando se pueden anidar varias piezas en una sola fabricación. Para piezas prismáticas simples, el CNC suele ser más económico. El punto de equilibrio depende de la geometría, no solo de la cantidad. La transición del Centro de I+D de GAC de un flujo de trabajo subcontratado a SLS interno logró una reducción del tiempo de entrega superior al 70 %.
P: ¿Puede la tecnología SLS producir piezas transparentes? R: No. Las piezas de PA12 obtenidas mediante SLS son de color blanco opaco o blanquecino en su estado natural. Se pueden teñir de negro u otros colores oscuros, pero no se pueden hacer transparentes. Para prototipos transparentes, considere las tecnologías SLA o PolyJet.