Τι είναι η ταχεία πρωτοτυποποίηση SLS;
Η επιλεκτική σύντηξη με λέιζερ (SLS) είναι μια διαδικασία προσθετικής κατασκευής που χρησιμοποιεί λέιζερ για τη σύντηξη πολυμερούς σκόνης στρώμα προς στρώμα σε στερεά μέρη. Στην ταχεία πρωτοτυποποίηση, η SLS προσφέρει κάτι μοναδικό: πρωτότυπα που δεν φαίνονται απλώς σωστά — λειτουργούν σωστά. Τα εξαρτήματα που προκύπτουν είναι πυκνά, ισότροπα και αρκετά ανθεκτικά για λειτουργικές δοκιμές, όχι μόνο για οπτική ανασκόπηση.
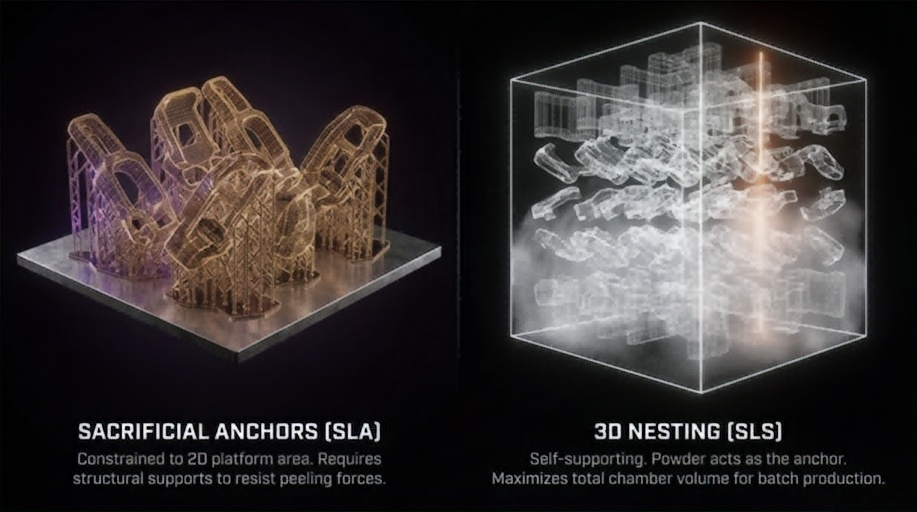
Σε αντίθεση με άλλες μεθόδους τρισδιάστατης εκτύπωσης που παράγουν ασθενείς δεσμούς μεταξύ των στρωμάτων ή απαιτούν δομές στήριξης, η SLS κατασκευάζει εξαρτήματα που αιωρούνται σε μια κλίνη σκόνης. Αυτό σημαίνει:
- Δεν αφαιρείται η υποστήριξη. Δεν υπάρχουν σημάδια υποστήριξης. Δεν υπάρχει συμβιβασμός στο σχεδιασμό για εκτυπώσιμη δυνατότητα.
- Μηχανικές ιδιότητες που ταιριάζουν με τους άξονες XY και Z — απαραίτητες για πρωτότυπα που φέρουν φορτίο.
- Η δυνατότητα συσκευασίας πολλαπλών εξαρτημάτων σε μία μόνο κατασκευή και η χρήση σκόνης για τη διαχείριση της γεωμετρίας του διάκενου.
Η διαδικασία είναι ιδιαίτερα κατάλληλη για νάιλον υλικά (PA11, PA12) και θερμοπλαστικά μηχανικής (TPU, PP, PPS, PEEK), καθιστώντας την μια πρακτική γέφυρα μεταξύ της πρώιμης ιδέας και των εργαλείων παραγωγής.

Γιατί SLS για γρήγορη πρωτοτυποποίηση;
1. Λειτουργικά Πρωτότυπα σε Υλικά Παραγωγής
Το SLS δεν απαιτεί ξεχωριστό «υλικό δημιουργίας πρωτοτύπου» — δημιουργείτε το πρωτότυπο στην ίδια σκόνη PA12 ή PA11 που θα χρησιμοποιήσουν τα εξαρτήματα παραγωγής. Αυτό σημαίνει συμπεριφορά υλικού, όπως:
- αντοχή σε εφελκυσμό: 46 MPa για PA12 (TPM3D Precimid1172Pro, σύμφωνα με ASTM D638)
- Επιμήκυνση κατά το σπάσιμο: 8–17% για το τυπικό PA12. Διατίθενται βαθμοί υψηλότερης ολκιμότητας
- Μέτρο κάμψεως: 1,280 MPa για PA12 (ASTM D790)
- Θερμοκρασία εκτροπής θερμότητας: 180 °C στα 0.45 MPa για PA12 (ASTM D648)
- Χημική αντίσταση και χαμηλή απορρόφηση υγρασίας σε σύγκριση με τα θερμοπλαστικά FDM
...είναι πανομοιότυπα μεταξύ πρωτοτύπου και εξαρτήματος παραγωγής. Καμία έκπληξη κατά τη μετάβαση.
* Όλες οι παραπάνω τιμές προέρχονται από τα φύλλα δεδομένων της λευκής σκόνης PA12 TPM3D Precimid1172Pro . Υπάρχουν διαφορετικές ποιότητες PA12. Ανατρέξτε πάντα στο πιστοποιημένο φύλλο δεδομένων του συγκεκριμένου υλικού.
2. Δεν υπάρχουν δομές υποστήριξης
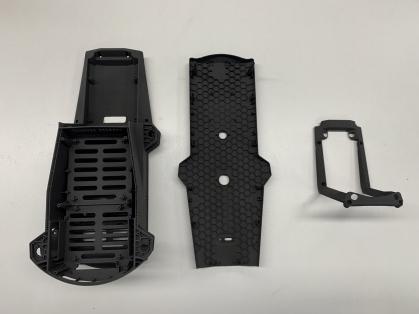
Επειδή η μη πυροσυσσωματωμένη σκόνη υποστηρίζει φυσικά τις προεξοχές και τις κοιλότητες, το SLS μπορεί να παράγει:
- Εσωτερικά κανάλια και δομές πλέγματος αδύνατες με αφαιρετικές μεθόδους
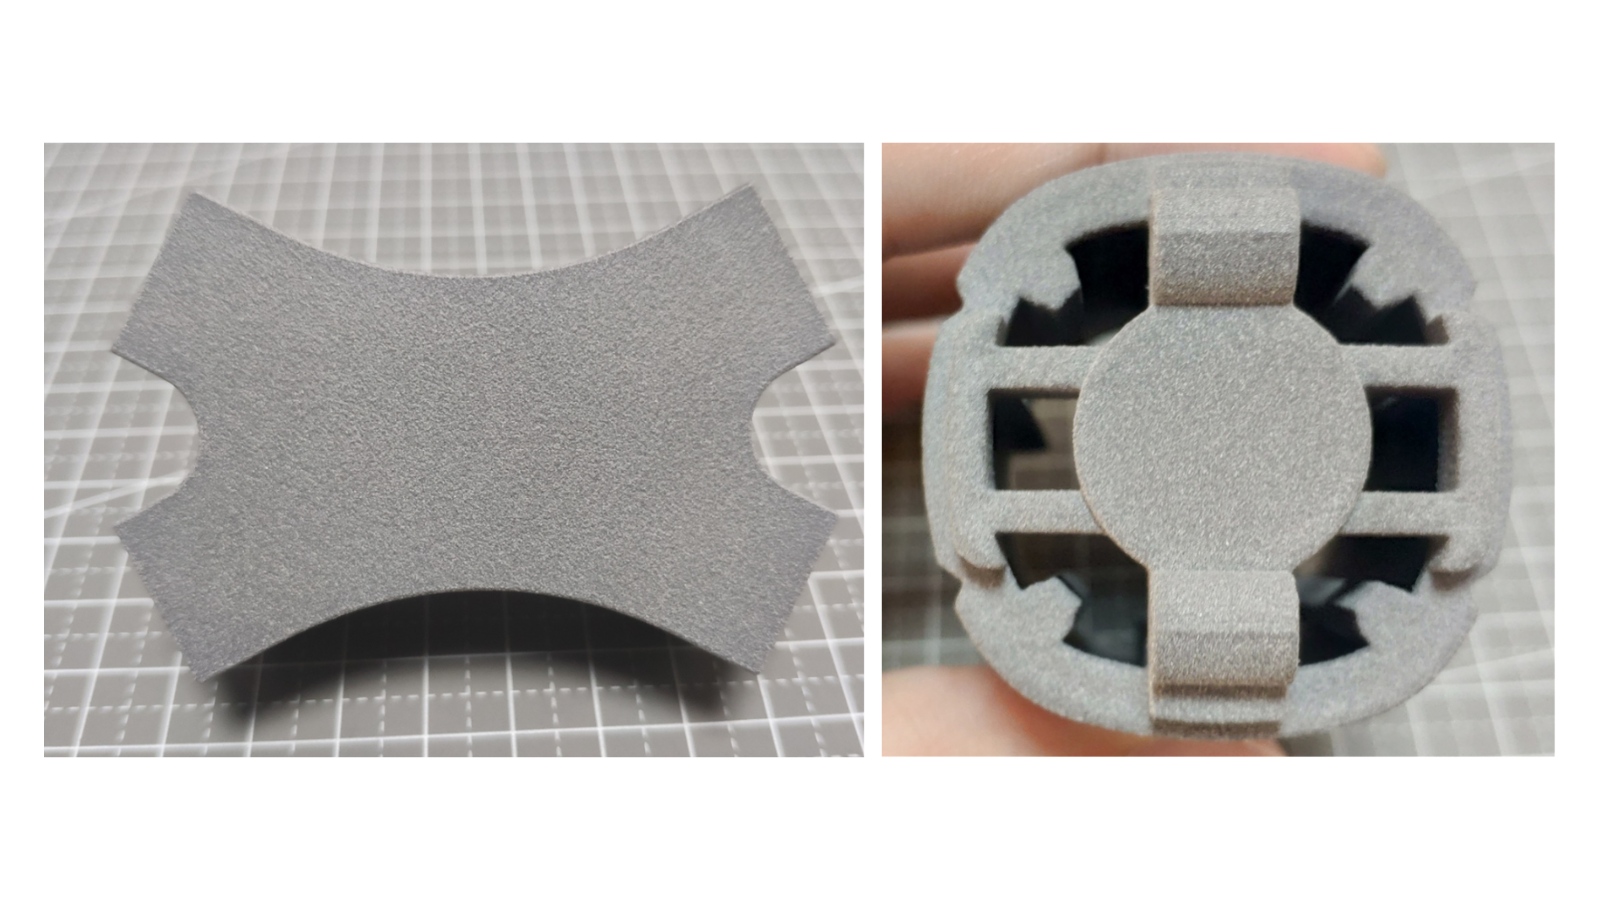
- Ζωντανοί μεντεσέδες και χαρακτηριστικά κουμπώματος τυπωμένα σε συναρμολογημένη κατάσταση
- Σύνθετες οργανικές γεωμετρίες χωρίς ουλές υποστήριξης
Αυτή η ελευθερία συχνά εξαλείφει τα βήματα συναρμολόγησης — ένα μόνο εξάρτημα SLS μπορεί να αντικαταστήσει πολλά εξαρτήματα που έχουν υποστεί κατεργασία CNC ή χύτευση με έγχυση.

3. Παραγωγή παρτίδας σε μία κατασκευή
Ένας μόνο θάλαμος κατασκευής SLS μπορεί να περιέχει ταυτόχρονα δεκάδες διαφορετικά σχέδια πρωτοτύπων, εφόσον αυτά χωρούν στον όγκο κατασκευής. Ο εκτυπωτής δεν κάνει διάκριση μεταξύ ενός εξαρτήματος και πολλών — ο χρόνος λέιζερ είναι ο κύριος παράγοντας κόστους.
| Μοντέλο TPM3D | Όγκος δημιουργίας (X×Y×Z) | Λέιζερ |
|---|---|---|
| CF200 (Συμπαγής Επαγγελματικός) | 200 200 × × 320 mm | οπτική ίνα 30W |
| S260 (Εκπαίδευση & Έρευνα) | 260 260 × × 450 mm | 30W CO₂ |
| S320HT (Υψηλή Θερμοκρασία) | 320 × 320 × 380 mm (μεγάλο) / 250 × 250 × 380 mm (μικρό) | 60W CO₂ |
| S360 / P360 (Μεσαία Βιομηχανική Κατηγορία) | 360 360 × × 600 mm | 60W CO₂ |
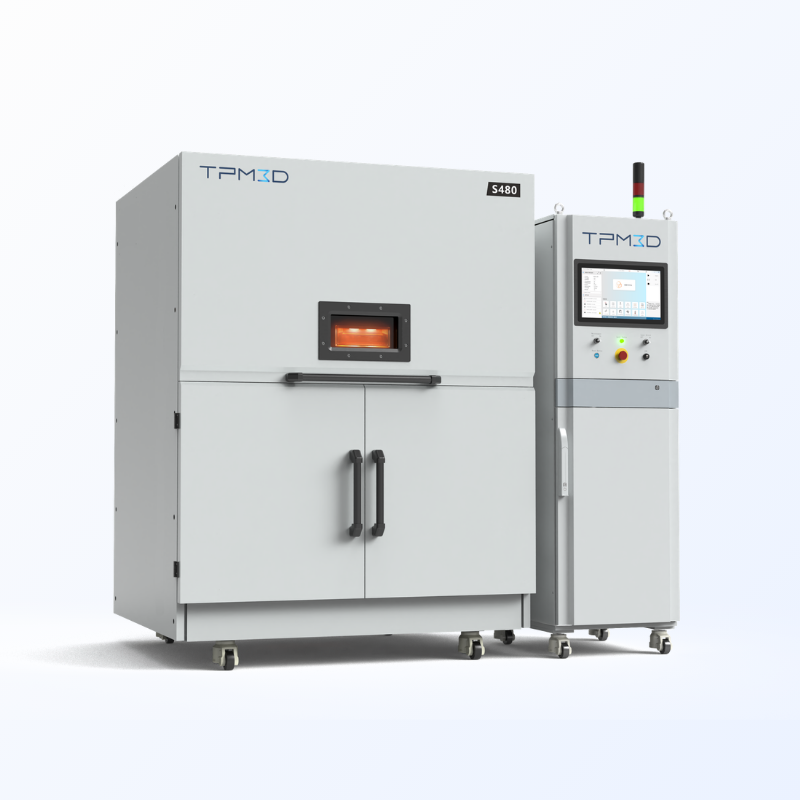
| S480 (Υψηλής Ακρίβειας) | 480 480 × × 600 mm | 100W CO₂ |
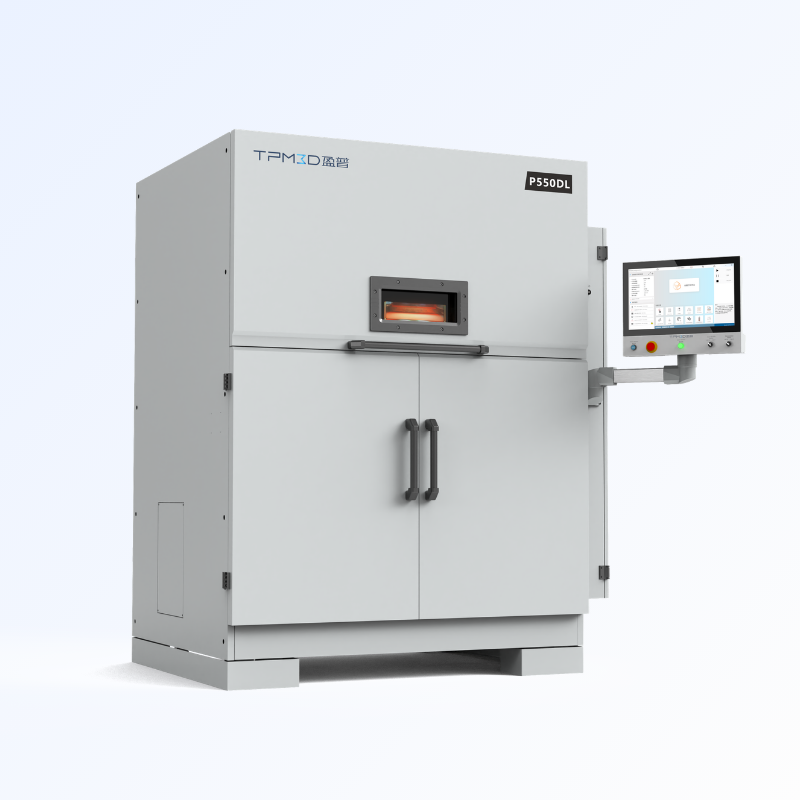
| P550DL (Μεγάλο Φορμά Διπλό Λέιζερ) | 550 550 × × 850 mm | Διπλή ισχύς CO₂ 140W |
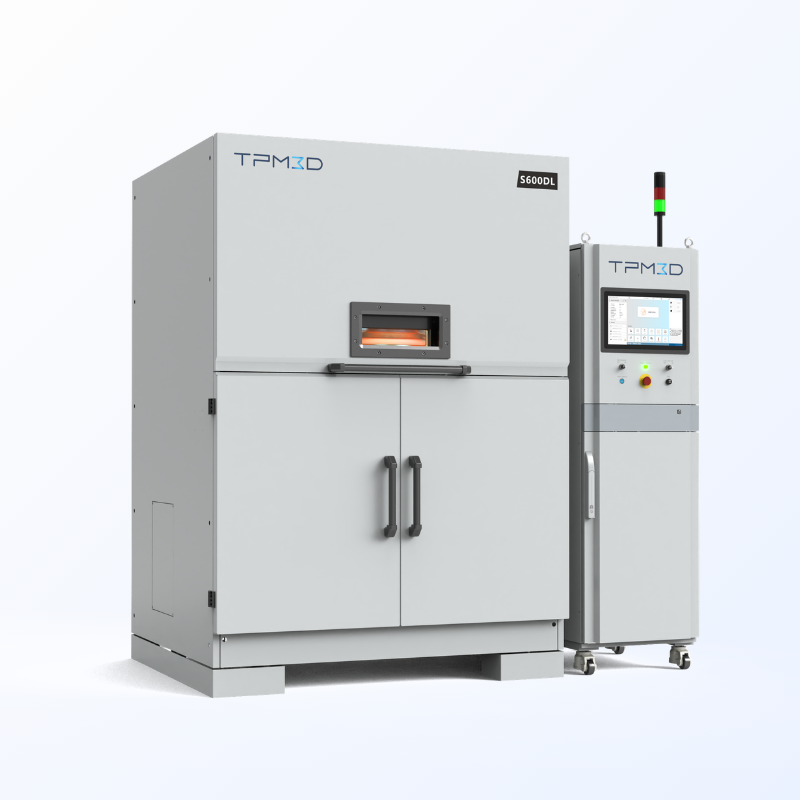
| S600DL (Μεγάλο Φορμά Διπλό Λέιζερ) | 600 600 × × 800 mm | Διπλή ισχύς CO₂ 140W |
Αυτό καθιστά το SLS μια αποτελεσματική επιλογή όταν χρειάζεστε πολλαπλές επαναλήψεις σχεδιασμού ή μια μικρή παρτίδα δοκιμαστικών εξαρτημάτων — οι παραλλαγές σχεδιασμού, οι μελέτες ανοχής και οι έλεγχοι καταλληλότητας μπορούν να εκτελεστούν στην ίδια έκδοση.
4. Ισοτροπικές Μηχανικές Ιδιότητες
Σε αντίθεση με το FDM (Fused Deposition Modelling), όπου η αντοχή στον άξονα Z μπορεί να είναι 50-70% της αντοχής XY λόγω των ορίων πρόσφυσης των στρωμάτων, το SLS παράγει σχεδόν ισότροπα μέρη. Η διαδικασία σύντηξης σε κλίνη σκόνης δημιουργεί συνεπή συγκόλληση μεταξύ των στρωμάτων, με μηχανική ανισοτροπία συνήθως κάτω από 5%.
Γιατί αυτό έχει σημασία για τα πρωτότυπα : όταν δοκιμάζετε μια βάση στήριξης φορτίου ή ένα περίβλημα με κούμπωμα, χρειάζεστε το πρωτότυπο να συμπεριφέρεται με συνέπεια ανεξάρτητα από τον προσανατολισμό του κατά την εκτύπωση. Το SLS το προσφέρει αυτό.
Εκτυπωτές 3D με λέιζερ πλαστικής σκόνης Fusion - Τεχνολογία, υλικά και επιλογή μηχανήματος
Η διαδικασία ταχείας δημιουργίας πρωτοτύπων SLS
Μια τυπική ροή εργασίας δημιουργίας πρωτοτύπων SLS σε συστήματα TPM3D, από το σχεδιασμό έως το τελικό εξάρτημα:
Προετοιμασία πριν από την εκτύπωση
1. Σχεδιασμός για SLS
Συνιστώνται αρχές σχεδιασμού για εφαρμογή στο στάδιο CAD.
- Ελάχιστο πάχος τοιχώματος: 0.4 χιλιοστών
- Ελάχιστη διάμετρος οπής: 0.8 mm, ανάλογα με το βάθος της οπής και το αν πρόκειται για διαμπερή ή τυφλή οπή
- Εκκαθάριση για συναρμολογημένα εξαρτήματα: ≥0.5 mm κατά την εκτύπωση ενός συναρμολογημένου συγκροτήματος ως ενιαίο τεμάχιο· ≥0.2 mm για εξαρτήματα που εκτυπώνονται ξεχωριστά και συναρμολογούνται στη συνέχεια
- Εσωτερικές κοιλότητες: σχεδιασμός με γνώμονα την αφαίρεση της σκόνης — περιλαμβάνουν οπές αποστράγγισης ή διαδρομές πρόσβασης· οι κλειστοί κοίλοι όγκοι παγιδεύουν την ασυμπύκνωτη σκόνη και είναι δύσκολο να καθαριστούν
- Προεξοχές και μη υποστηριζόμενα ανοίγματαΤο SLS δεν απαιτεί δομές στήριξης, αλλά οι μεγάλες επίπεδες επιφάνειες παράλληλες με την πλατφόρμα κατασκευής ενδέχεται να παρουσιάσουν ελαφρά παραμόρφωση — σκεφτείτε να κάνετε νευρώσεις ή να αλλάξετε τον προσανατολισμό.
2. Εξαγωγή STL και εισαγωγή στο Voxeldance
- Εξαγωγή STL (ή εγγενούς μορφής CAD) από το λογισμικό σχεδιασμού σας
- Εισαγωγή στο Voxeldance Additive για προετοιμασία κατασκευής
3. Ανταλλακτικά Orient και Auto-Nest
- Για εξαρτήματα με συγκεκριμένες απαιτήσεις ποιότητας επιφάνειας ή αντοχής: ρυθμίστε χειροκίνητα τον προσανατολισμό έτσι ώστε οι κρίσιμες όψεις να τοποθετούνται μακριά από την πλατφόρμα κατασκευής ή να ευθυγραμμίζονται με τον βέλτιστο άξονα.
- Για όλα τα άλλα μέρη: χρησιμοποιήστε την αυτόματη ένθεση 3D του Voxeldance για μεγιστοποίηση της αξιοποίησης της σκόνης.
4. Τεμαχισμός και εξαγωγή
- Ορισμός πάχους στρώσης — 0.12 mm είναι η τυπική σύσταση για λειτουργικά πρωτότυπα (διατίθενται λεπτότερα στρώματα για εξαρτήματα με λεπτή λεπτομέρεια, με κόστος μεγαλύτερου χρόνου εκτύπωσης)
- Διαμορφώστε τις υπόλοιπες παραμέτρους εκτύπωσης και εκτελέστε την κοπή
- Εξαγωγή του αρχείου slice
5. Σχεδιασμός διαδρομής λέιζερ (BP)
- Εισαγάγετε το αρχείο τομής στο λογισμικό Build Processor (BP) για να σχεδιάσετε στρατηγικές σάρωσης με λέιζερ
- Εξαγωγή του τελικού αρχείου δημιουργίας για τον εκτυπωτή
Εκτύπωση
6. Εκτύπωση
- Φορτώστε το αρχείο δημιουργίας στον εκτυπωτή και ξεκινήστε την εργασία
- Η κλίνη σκόνης προθερμαίνεται ακριβώς κάτω από το σημείο τήξης του υλικού
- Ένα λέιζερ CO₂ (ή λέιζερ οπτικών ινών στο CF200) σαρώνει επιλεκτικά κάθε διατομή. Η πλατφόρμα κατασκευής χαμηλώνει κατά ένα πάχος στρώσης, η φρέσκια σκόνη επικαλύπτεται ξανά και ο κύκλος επαναλαμβάνεται.
- Τυπική ταχύτητα κατασκευής: 10–25 mm/ώρα (κάθετα), ανάλογα με την πυκνότητα του εξαρτήματος και τη συσκευασία. Το S480 φτάνει ταχύτητες σάρωσης έως και 21,000 mm/s. Το P550DL χρησιμοποιεί διπλά λέιζερ 140W για μέγιστη απόδοση.
7. Ενεργή ψύξη
- Αφού ολοκληρωθεί η εκτύπωση, η ενεργή ψύξη λειτουργεί για περίπου 3 ώρες (κατασκευή πλήρους ύψους)
- Τα υλικά υψηλής θερμοκρασίας, όπως το PEEK, απαιτούν ελεγχόμενα προφίλ ψύξης για την αποφυγή προβλημάτων στρέβλωσης ή κρυσταλλικότητας.
Μετα-επεξεργασία
8. Μεταφορά σε PPS — Φυσική ψύξη και αφαίρεση σκόνης
- Μετακινήστε τον θάλαμο κατασκευής στο PPS (Σταθμός Επεξεργασίας Σκόνης)
- Αφήστε τα μέρη να κρυώσουν φυσικά μέσα στο κέικ σκόνης
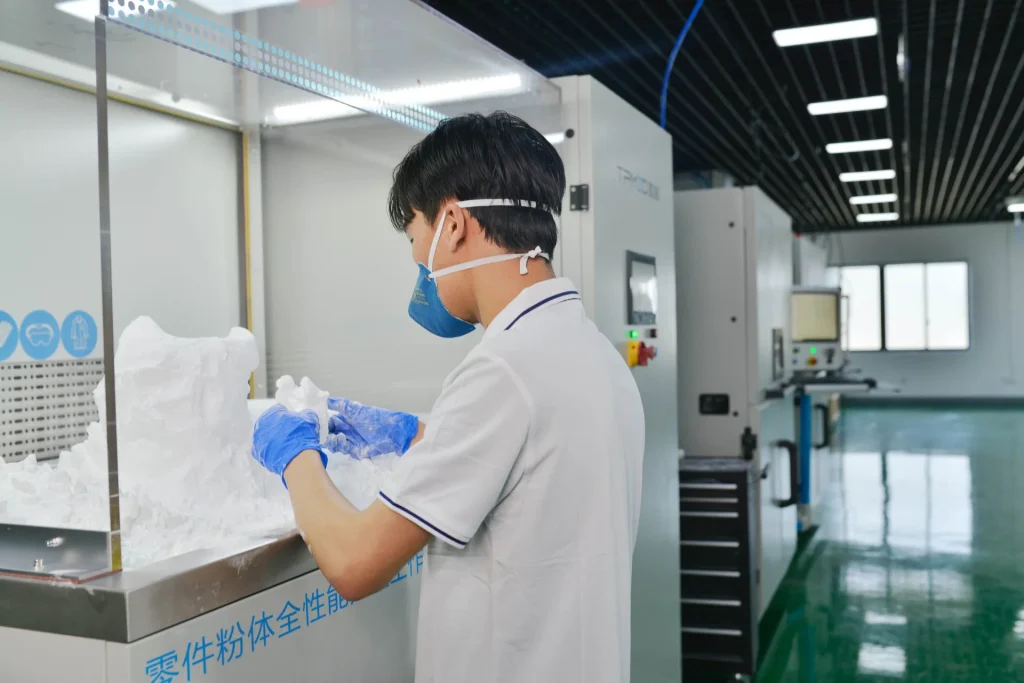
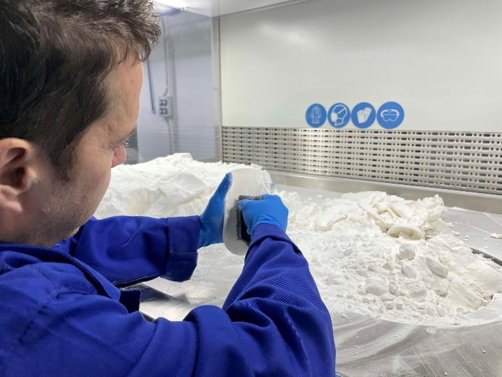
- Σπάστε τα εξαρτήματα και αφαιρέστε τη χαλαρή σκόνη — το PPS ενσωματώνει την ψύξη, το σπάσιμο, το κοσκίνισμα σκόνης και την ανάμειξη σε έναν μόνο σταθμό
9. Αμμοβολή και Ανακύκλωση Σκόνης
- Αμμοβολή εξαρτημάτων για την αφαίρεση υπολειμματικής επιφανειακής σκόνης και την επίτευξη ομοιόμορφου ματ φινιρίσματος
- Κοσκινίστε, ανακατέψτε και ανανεώστε την μη συμπυκνωμένη σκόνη μέσω του PPS για επαναχρησιμοποίηση
Υλικά Πρωτοτυποποίησης SLS με μια ματιά
Η επιλογή του υλικού αλλάζει τι μπορείτε να δοκιμάσετε με το πρωτότυπο. Όλες οι παρακάτω τιμές προέρχονται από τα φύλλα δεδομένων υλικών TPM3D Precimid:
| Υλικα | Βασικές Ιδιότητες (Φύλλο Δεδομένων TPM3D) | Ιδανικό για | Δεν συνιστάται για |
|---|---|---|---|
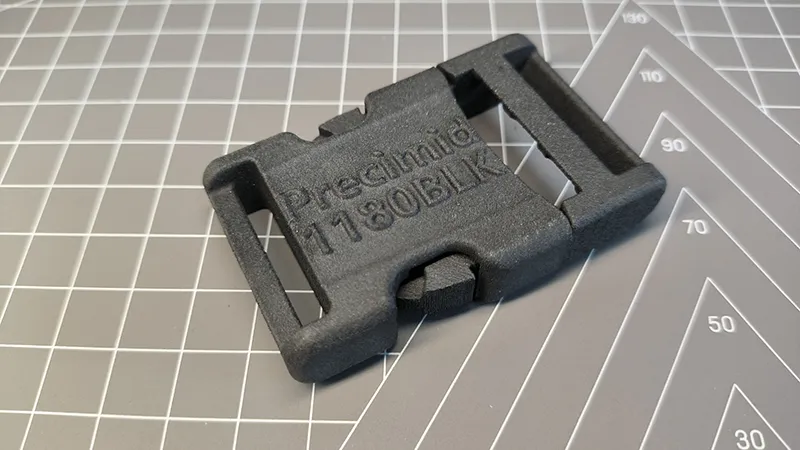
| PA12 (Precimid1172Pro) | Εφελκυσμός 46 MPa (ASTM D638). επιμήκυνση 8–17%. μέτρο κάμψης 1,280 MPa (ASTM D790). HDT 180 °C @0.45 MPa (ASTM D648) | Γενικά λειτουργικά πρωτότυπα· περιβλήματα· στηρίγματα· κουμπώματα· ενεργοί μεντεσέδες | Περιβάλλοντα υψηλής θερμοκρασίας (>150 °C συνεχόμενα) |
| PA11 | Μεγαλύτερη επιμήκυνση από το PA12· καλύτερη αντοχή σε κρούσεις· χαμηλότερη απορρόφηση υγρασίας | Εύκαμπτα εξαρτήματα· αγωγοί· εξαρτήματα που υπόκεινται σε επαναλαμβανόμενες κρούσεις | Δομικές εφαρμογές υψηλής ακαμψίας |
| PA12-GF30 (Precimid1176Pro GF30 ΜΑΥΡΟ) | Εφελκυσμός 41.7 MPa· μέτρο κάμψης 2,340 MPa (ISO 178); HDT 168 °C @0.45 MPa· πλήρωση 30% υαλοβάμβακα | Άκαμπτα περιβλήματα· εξαρτήματα και εξαρτήματα· θερμικά σταθερά εξαρτήματα | Μέρη που απαιτούν υψηλή αντοχή σε κρούσεις |
| PA12-CF (Precimid1174Pro CF) | Εφελκυσμός 88 MPa· αντοχή σε κάμψη 135 MPa· μέτρο ελαστικότητας 9,000 MPa· πλήρωση 30% από ανθρακονήματα | Σκελετοί drone· δομικά μέρη υψηλής ακαμψίας· ελαφριά εξαρτήματα αεροδιαστημικής | Εφαρμογές που είναι ευαίσθητες στο κόστος |
| TPU (Precimid1130 88A) | Shore A 88–90· επιμήκυνση 270%· εξαιρετική αντοχή στην ανάκαμψη και την τριβή | Σφραγίδες· παρεμβύσματα· προστατευτικά καλύμματα· εξαρτήματα υποδημάτων· εύκαμπτοι αγωγοί | Φέροντα άκαμπτα μέρη |
| PP (TPM3D PP Pro) | Πυκνότητα 0.80 g/cm³· χαμηλή απορρόφηση νερού· εξαιρετική αντοχή σε χημικά και κόπωση | Δοχεία υγρών· ζωντανοί μεντεσέδες· μέρη ανθεκτικά σε χημικά | Εφαρμογές υψηλής θερμοκρασίας ή υψηλής ακαμψίας |
| PEEK (TPM3D PEEK IND)) | Εφελκυσμός 80 MPa (ASTM D638). HDT 294 °C @0.45 MPa (ASTM D648). μέτρο κάμψης 4,000 MPa (ASTM D790). πυκνότητα 1.13 g/cm³ | Εξαρτήματα αεροδιαστημικών κινητήρων· λειτουργικά πρωτότυπα υψηλής θερμοκρασίας· δομικά μέρη | Εφαρμογές ευαίσθητες στο κόστος (υψηλή τιμή υλικού) |
Όλες οι τιμές προέρχονται από τα φύλλα δεδομένων υλικών TPM3D Precimid, τα οποία βασίζονται σε τυποποιημένες δοκιμές ASTM/ISO. Οι πραγματικές τιμές ενδέχεται να διαφέρουν ανάλογα με τις παραμέτρους επεξεργασίας και τη γεωμετρία του εξαρτήματος. Να επικυρώνετε πάντα με τις δικές σας δοκιμές για κρίσιμες εφαρμογές.
SLS έναντι παραδοσιακών μεθόδων πρωτοτυποποίησης
| Κριτήριο | SLS (Νάιλον) | CNC μηχανική κατεργασία | Χύτευση με έγχυση (μαλακό εργαλείο) | FDM |
|---|---|---|---|---|
| Χρόνος παράδοσης (5 τεμάχια) | 2–4 ημέρες | 5–10 ημέρες | 2-4 εβδομάδες | 1–3 ημέρες |
| Κόστος μερών (μικρή παρτίδα) | Μέτρια | Υψηλό (εργασία + εγκατάσταση ανά εξάρτημα) | Υψηλό αρχικό κόστος + χαμηλό κόστος μονάδας | Χαμηλή – μέτρια |
| Ελευθερία γεωμετρίας | Σχεδόν απεριόριστο (εσωτερικά κανάλια, πλέγματα, υποσκαφές) | Περιορισμένη πρόσβαση σε εργαλεία | Περιορίζεται από γωνίες βυθίσματος και εκτόξευση | Μέτριο (απαιτούνται στηρίγματα για προεξοχές) |
| Μηχανική ισοτροπία | Σχεδόν ισότροπο (<5% διακύμανση) | Ισοτροπικό από τη φύση του | Ισότροπο | Ανισότροπο (άξονας Z 50–70% του XY) |
| Φινίρισμα επιφάνειας (ως έχει κατασκευαστεί) | Ματ, ελαφρώς κοκκώδες (Ra 8–12 μm) | Μηχανικά επεξεργασμένο (Ra 1–3 μm) | Εξαρτάται από το φινίρισμα του καλουπιού | Ορατές γραμμές στρωμάτων (Ra 10–25 μm) |
| Επιλογές υλικού | PA12, PA11, PA12-GF, PA12-CF, TPU, PP, ΚΡΥΦΟΚΟΙΤΆΖΕΙ | Μέταλλα, μηχανικά πλαστικά | Τα περισσότερα θερμοπλαστικά | ABS, PLA, PETG, PC, ULTEM |
| Απεριόριστες δυνατότητες | Μεσαίο — μία μόνο κατασκευή = δεκάδες εξαρτήματα | Χαμηλή — ένα εξάρτημα τη φορά ανά άξονα | Υψηλή — χιλιάδες μέρη ανά καλούπι | Χαμηλό — ένα μέρος τη φορά ανά εξωθητήρα |
Όταν το SLS είναι η σωστή επιλογή:
- Χρειάζεστε λειτουργικά πρωτότυπα από νάιλον μηχανικής ποιότητας
- Το σχέδιό σας έχει πολύπλοκη εσωτερική γεωμετρία ή υποσκαφές
- Θέλετε να δοκιμάσετε τη μηχανική συμπεριφορά (αντοχή, εφαρμογή με κούμπωμα, κόπωση) όχι μόνο την οπτική εμφάνιση
- Χρειάζεστε πρωτότυπα από το ίδιο υλικό με τα τελικά εξαρτήματα παραγωγής
- Επαναλαμβάνετε γρήγορα και χρειάζεστε ολοκλήρωση την επόμενη μέρα — όπως αποδεικνύεται από τον 4ήμερο κύκλο του Κέντρου Έρευνας και Ανάπτυξης GAC (βλ. μελέτη περίπτωσης παρακάτω)

Πότε μια άλλη μέθοδος μπορεί να είναι καλύτερη:
- Πηγαίνετε CNC εάν χρειάζεστε αυστηρές ανοχές (±0.05 mm ή καλύτερες), μεταλλικά πρωτότυπα ή ένα συγκεκριμένο πλαστικό μηχανικής κατασκευής που δεν διατίθεται σε μορφή σκόνης
- Πηγαίνετε στο FDM εάν χρειάζεστε ένα ενιαίο οπτικό μοντέλο, το χαμηλότερο κόστος ή την ευρεία διαθεσιμότητα υλικού (για παράδειγμα, PEEK σε μορφή νήματος)
- Πηγαίνετε σε μαλακά εργαλεία αν είστε σίγουροι για το σχεδιασμό και χρειάζεστε 100+ εξαρτήματα για δοκιμές στο πεδίο
Εφαρμογές Πρωτοτυποποίησης SLS σε Πραγματικό Κόσμο
Οι ακόλουθες μελέτες περιπτώσεων βασίζονται σε δημοσιευμένες αναπτύξεις πελατών του TPM3D και σε δημόσια δημοσιευμένα αποτελέσματα.
Αεροδιαστημική & UAV: Πλαίσιο Drone 6 γραμμαρίων
Όταν κάθε γραμμάριο μετράει, το νάιλον SLS από ανθρακονήματα επιτρέπει τη δημιουργία δομών βελτιστοποιημένων ως προς την τοπολογία, οι οποίες είναι αδύνατο να κατεργαστούν.
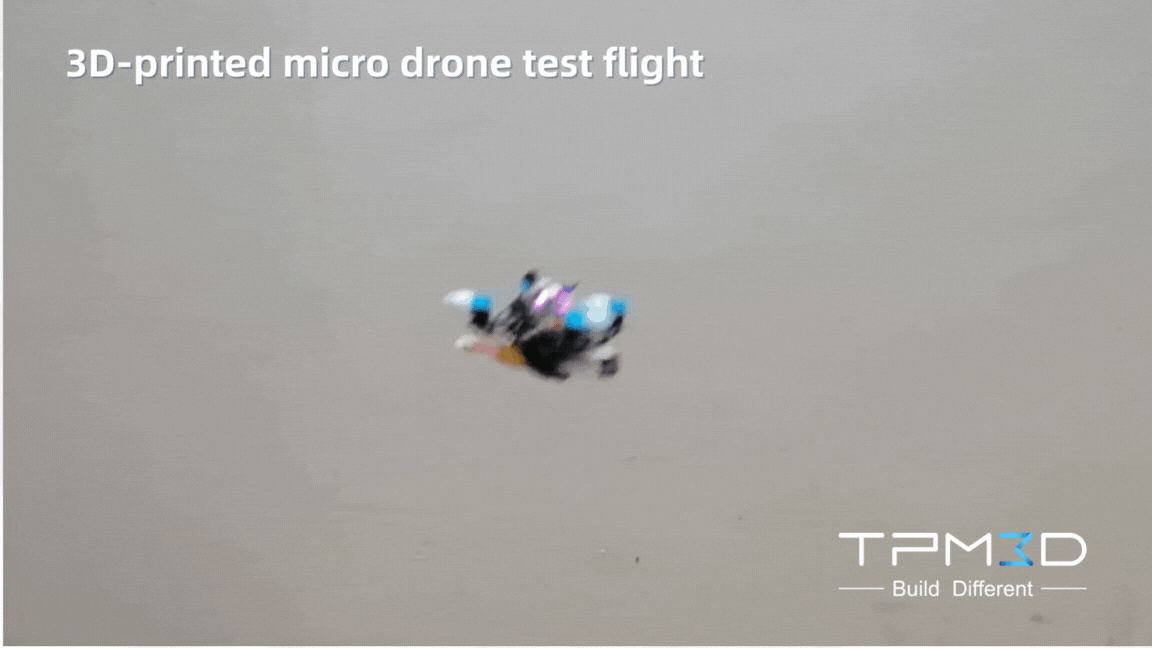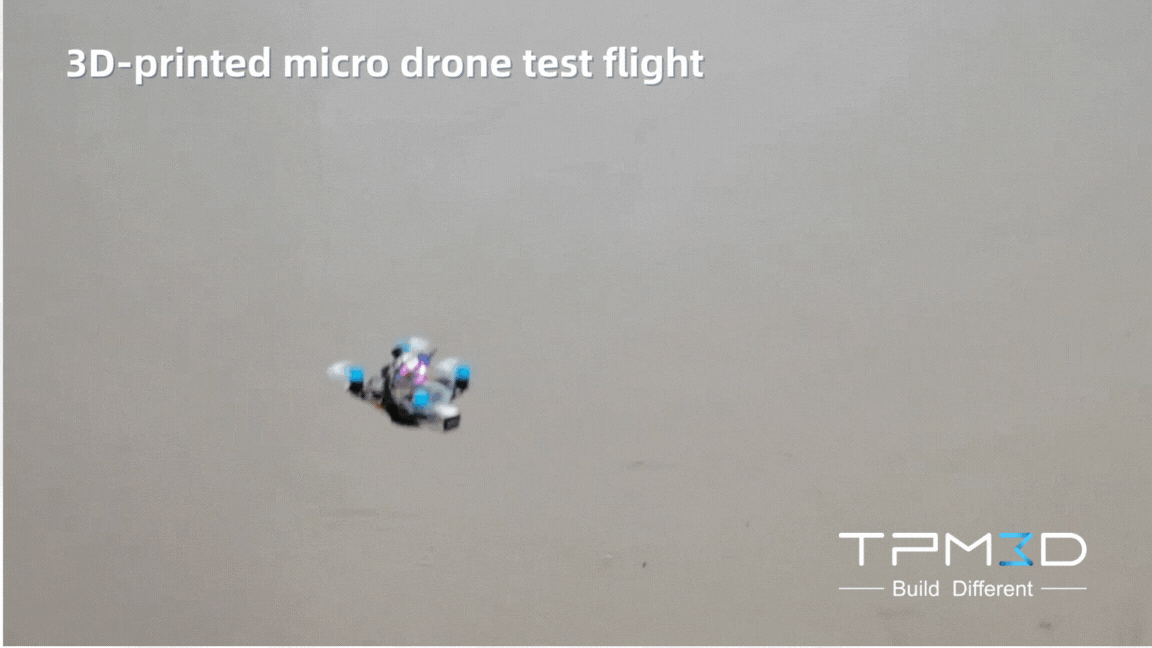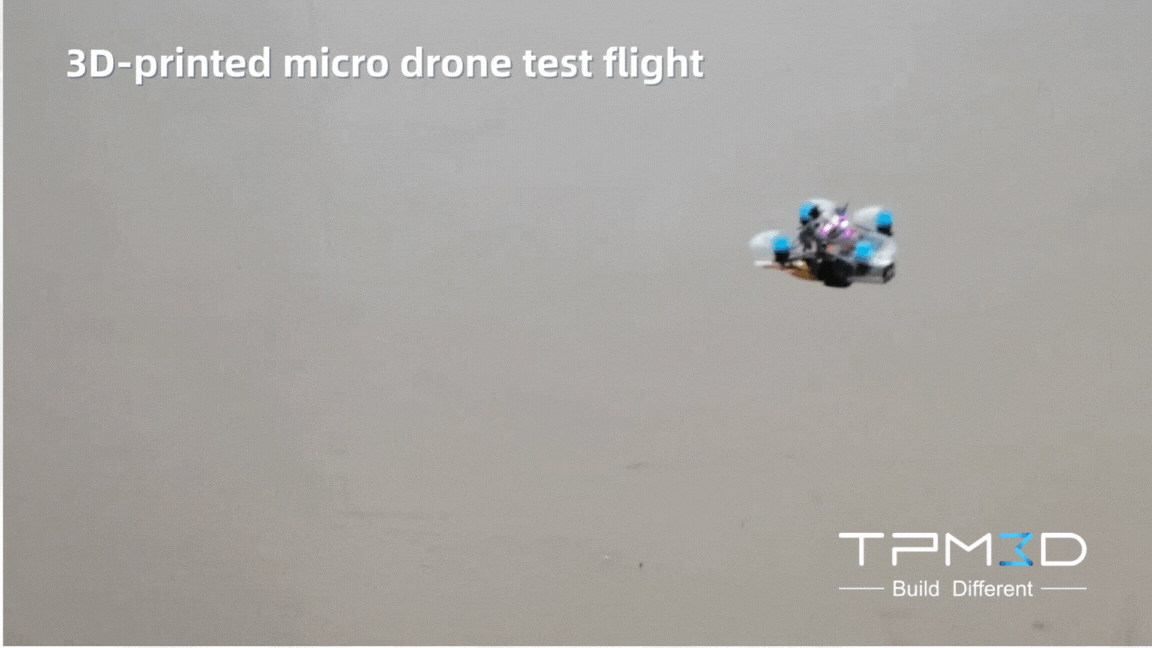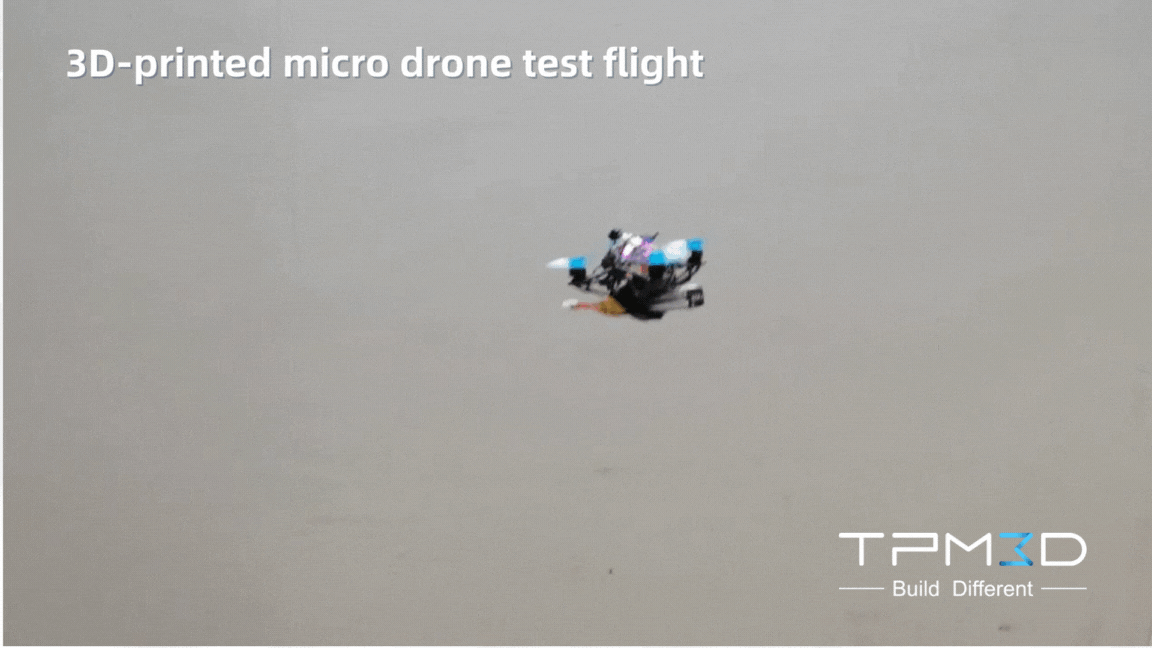
Ένα πλαίσιο μικρο-UAV διαστάσεων μόλις 66 × 66 × 32.6 mm τυπώθηκε σε ένα ενιαίο κομμάτι σε ένα σύστημα TPM3D SLS χρησιμοποιώντας Precimid1174Pro CF (PA12 ενισχυμένο με 30% ανθρακονήματα). Το αποτέλεσμα: ένα πλαίσιο βάρους 6 γραμμαρίων (πλήρες αεροσκάφος: 35 g), με αντοχή σε εφελκυσμό που φτάνει τα 88 MPa — βελτίωση 91% σε σχέση με το καθαρό PA12. Το ίδιο σύστημα υλικών πέρασε τέσσερις δοκιμές λειτουργικής επικύρωσης: στατικό φορτίο, θερμικός κύκλος (-20 έως +60 °C), ηλεκτρομαγνητική θωράκιση και πτήση υψηλής ευελιξίας 8 m/s.
Πηγή: Μελέτη περίπτωσης TPM3D, Ιούνιος 2025.
Αυτοκινητοβιομηχανία: Κέντρο Έρευνας και Ανάπτυξης GAC — Από 2–3 εβδομάδες έως 4 ημέρες
Το τμήμα μηχανικής πρωτοτύπων του Κέντρου Έρευνας και Ανάπτυξης GAC βασιζόταν προηγουμένως σε μια ροή εργασίας έξι βημάτων που ανατίθετο σε εξωτερικούς συνεργάτες για την εσωτερική/εξωτερική επένδυση, τη θερμική διαχείριση και τα πρωτότυπα εξαρτημάτων του συστήματος μετάδοσης κίνησης. Φέρνοντας την SLS εσωτερικά με ένα σύστημα TPM3D P550DL και σκόνη Precimid1172Pro PA12 , αυτοί:
- Μείωσε τη ροή εργασίας από 6 βήματα σε 4 βήματα
- Μειώστε τον χρόνο παράδοσης από 2–3 εβδομάδες έως και 4 ημέρες (μείωση άνω του 70%)
- Απέκτησε πλήρη έλεγχο επί εμπιστευτικών δεδομένων σχεδιασμού
- Επικυρωμένα εξαρτήματα σε τέσσερις κατηγορίες: εμφάνιση, δομή, συναρμολόγηση και εργονομία
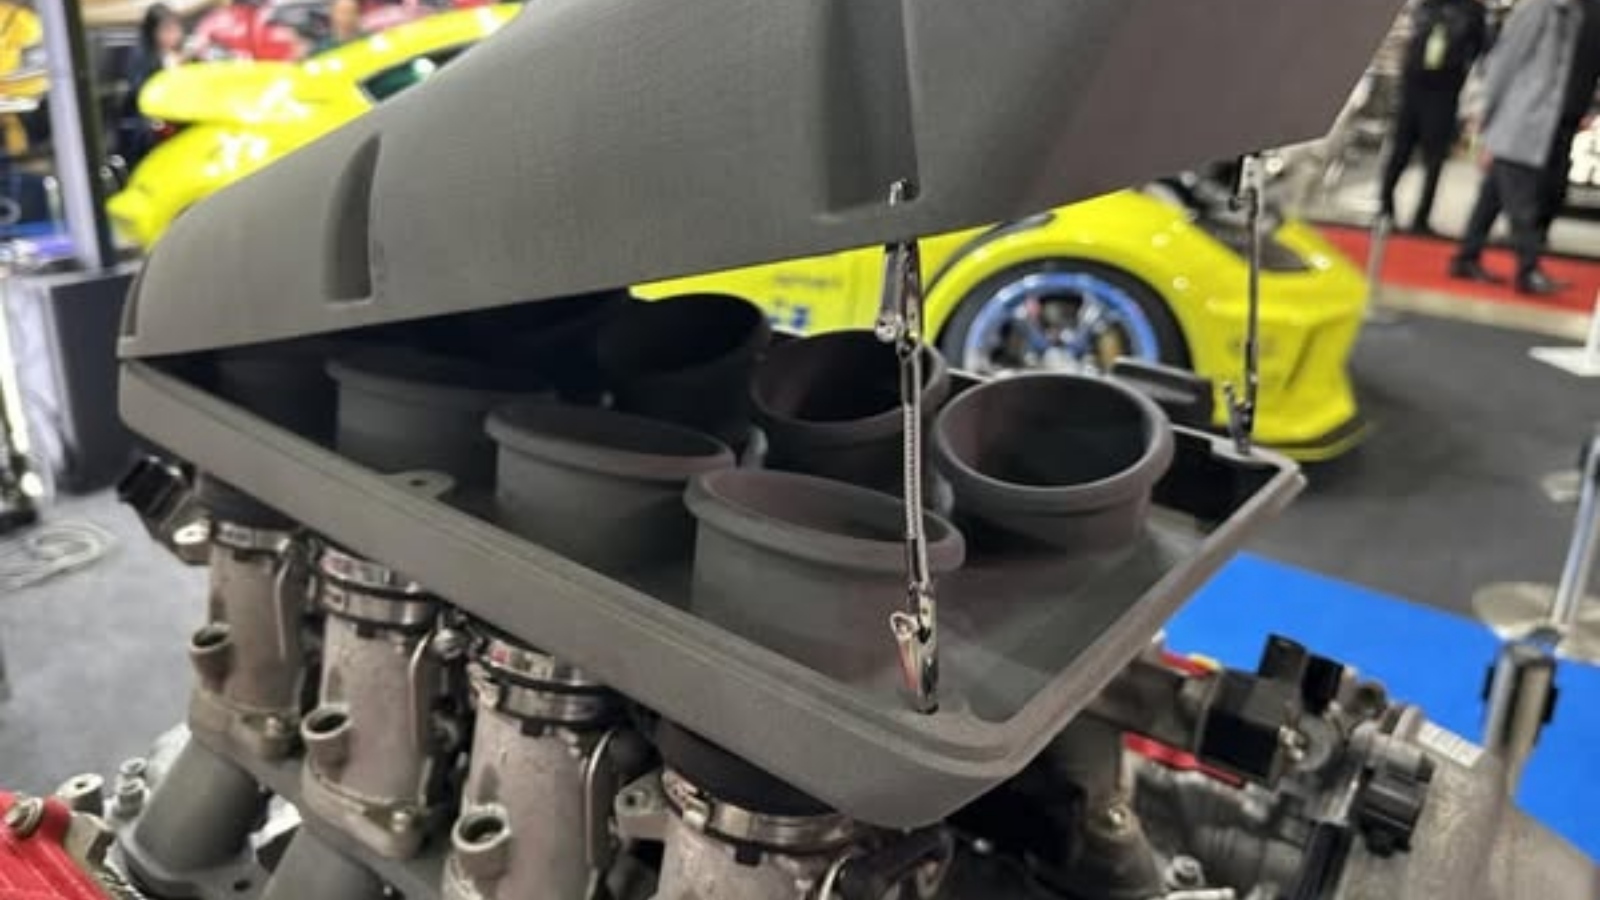
Πρόσθετες εφαρμογές στην αυτοκινητοβιομηχανία περιλαμβάνουν το τμήμα δοκιμαστικής παραγωγής της Dongfeng Motor που χρησιμοποιεί έναν TPM3D S480 με PA12-GF30 για τα πάνελ της κεντρικής κονσόλας και τα περιβλήματα ηλεκτρικής διανομής, καθώς και την πολλαπλή εισαγωγής V8 1.9 kg της DTM Racing Sport — αξιοποιώντας την ικανότητα της SLS να παράγει πολύπλοκες εσωτερικές γεωμετρίες με μία μόνο εκτύπωση.
Ιατρική: AK Medical — Χειρουργικοί οδηγοί από 30% σφάλμα σε <5%
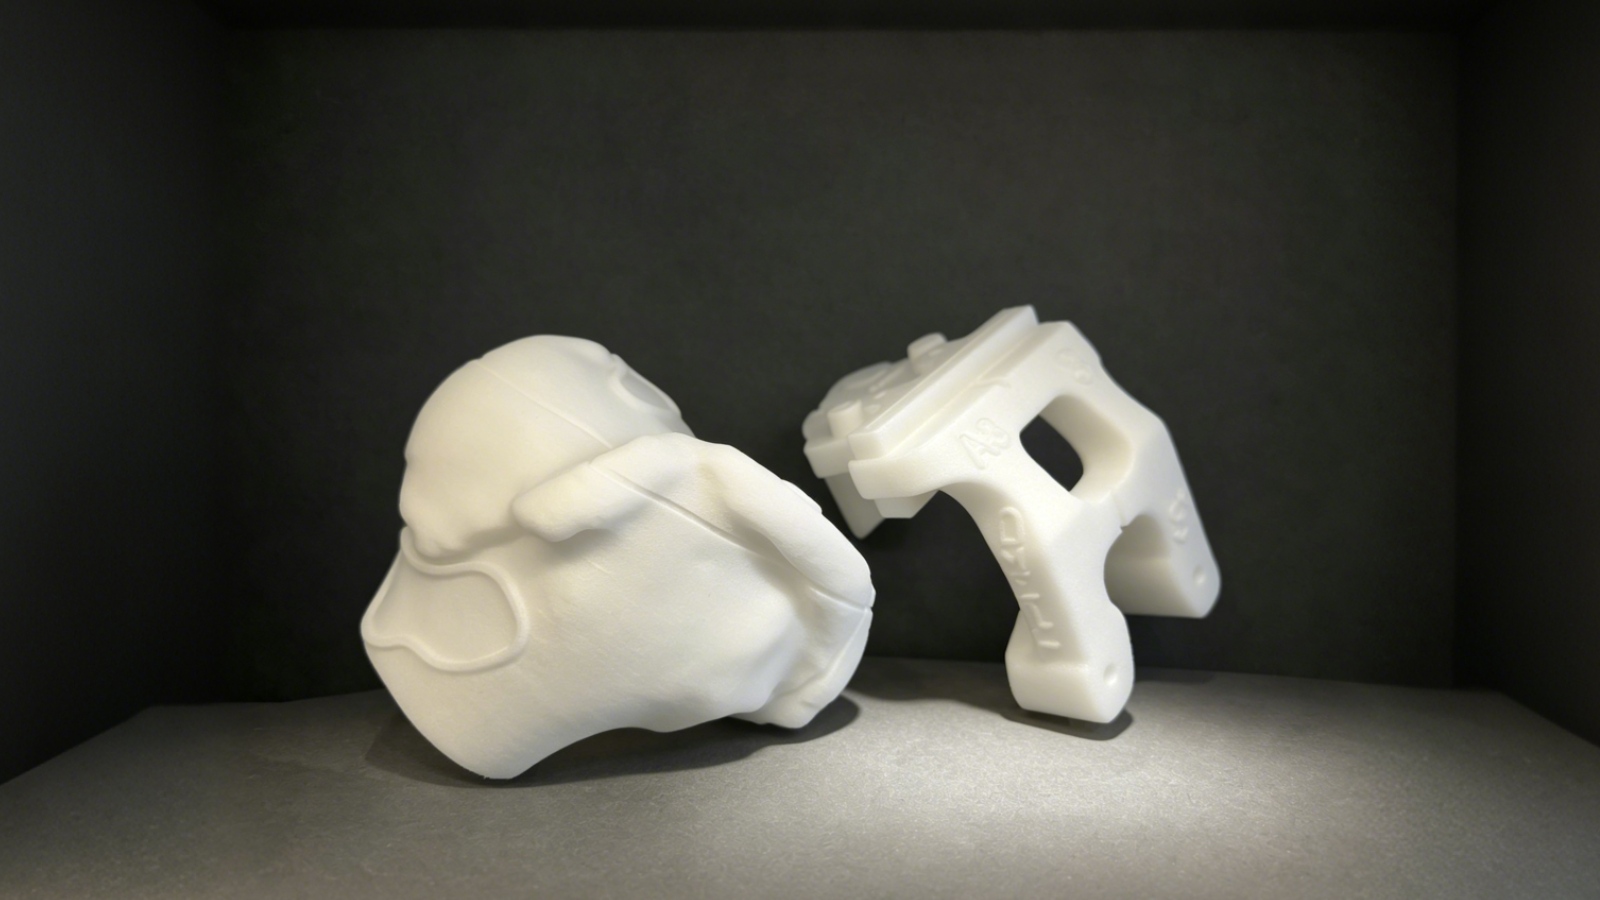
Η AK Medical ανέπτυξε ένα σύστημα TPM3D P360 SLS με σταθμό μετεπεξεργασίας PPS και βιοσυμβατό PA12 για την παραγωγή ορθοπεδικών χειρουργικών οδηγών ειδικών για τον ασθενή. Σε επεμβάσεις αντικατάστασης αρθρώσεων, οι οδηγοί που εκτυπώνονται με SLS επιτυγχάνουν οστική εφαρμογή υποχιλιοστού του χιλιοστού , μειώνοντας την απόκλιση ευθυγράμμισης των κάτω άκρων που υπερβαίνει τις 3° από περίπου 30% σε κάτω από 5% . Η διεγχειρητική απώλεια αίματος και η 24ωρη παροχέτευση μειώθηκαν επίσης σημαντικά (P<0.01).
Το σύστημα λειτουργεί με πιστοποίηση CE και συμμόρφωση με την προστασία από έκρηξη σκόνης (Ζώνη 22), με ενσωματωμένη παραγωγή αζώτου για καθαρή παραγωγή ιατρικής ποιότητας.
Ιατρική: Edser Labs — Ψηφιακά Ορθωτικά Πέλματα σε Κλίμακα
Η Edser Labs (Ισπανία), ένας κατασκευαστής κλινικών ορθωτικών με σχεδόν 30 χρόνια εμπειρίας, υιοθέτησε ένα σύστημα διπλού λέιζερ TPM3D S600DL με σκόνη PP Pro για την παραγωγή προσαρμοσμένων ορθωτικών πάτων. Η ψηφιακή ροή εργασίας — σάρωση ποδιού μέσω LiDAR → Σχεδιασμός CAD → Εκτύπωση SLS — μείωσε τον χρόνο εκτύπωσης μίας στρώσης κατά σχεδόν 50% μέσω της σάρωσης διπλού λέιζερ.
Το υλικό PP Pro υποστηρίζει σχεδόν 100% ανακύκλωση σκόνης μέσω ενός βελτιστοποιημένου συστήματος κοσκινίσματος και ανανέωσης. Η Edser προβλέπει ότι το 90% των προϊόντων της θα κατασκευάζεται τελικά μέσω προσθετικής κατασκευής.
Προσθετική Τρισδιάστατης Εκτύπωσης: Οφέλη, Υλικά, Εφαρμογές & Παραδείγματα από τον Πραγματικό Κόσμο
Εσωτερική SLS έναντι εξωτερικής ανάθεσης
Εάν η ζήτηση για πρωτότυπα είναι σποραδική (1–3 έργα/μήνα), η εξωτερική ανάθεση σε ένα γραφείο σέρβις SLS είναι συχνά πιο οικονομικά αποδοτική — χωρίς κεφαλαιουχικές δαπάνες, χωρίς διαχείριση σκόνης, χωρίς συντήρηση.
Εάν η ζήτησή σας είναι συνεπής (10+ κατασκευές πρωτοτύπων/μήνα), η εσωτερική SLS καθίσταται οικονομικά ελκυστική. Βασικές παραμέτρους:
| Παράγοντας | Εξωτερική ανάθεση (Γραφείο Υπηρεσιών) | Εσωτερική SLS |
|---|---|---|
| Προκαταρκτική επένδυση | $0 | Επένδυση σε εξοπλισμό — Τα βιομηχανικά συστήματα TPM3D ξεκινούν από συμπαγείς μορφές |
| χρόνος | 3–7 εργάσιμες ημέρες (συμπεριλαμβανομένης της αποστολής) | 1-3 εργάσιμες ημέρες |
| Κόστος ανά τεμάχιο | Σήμανση υπηρεσίας | Μόνο υλικό + χρόνος μηχανής |
| Εμπιστευτικότητα σχεδιασμού | Τα αρχεία εγκαταλείπουν τον οργανισμό σας | Πλήρως εσωτερικό |
| Ταχύτητα επανάληψης | Περιορισμένος από την ανακύκλωση του γραφείου | Απεριόριστα — εκτύπωση όλη τη νύχτα |
| Επιλογές υλικού | Εξαρτάται από τις δυνατότητες του γραφείου | Εσείς ελέγχετε την επιλογή υλικού |
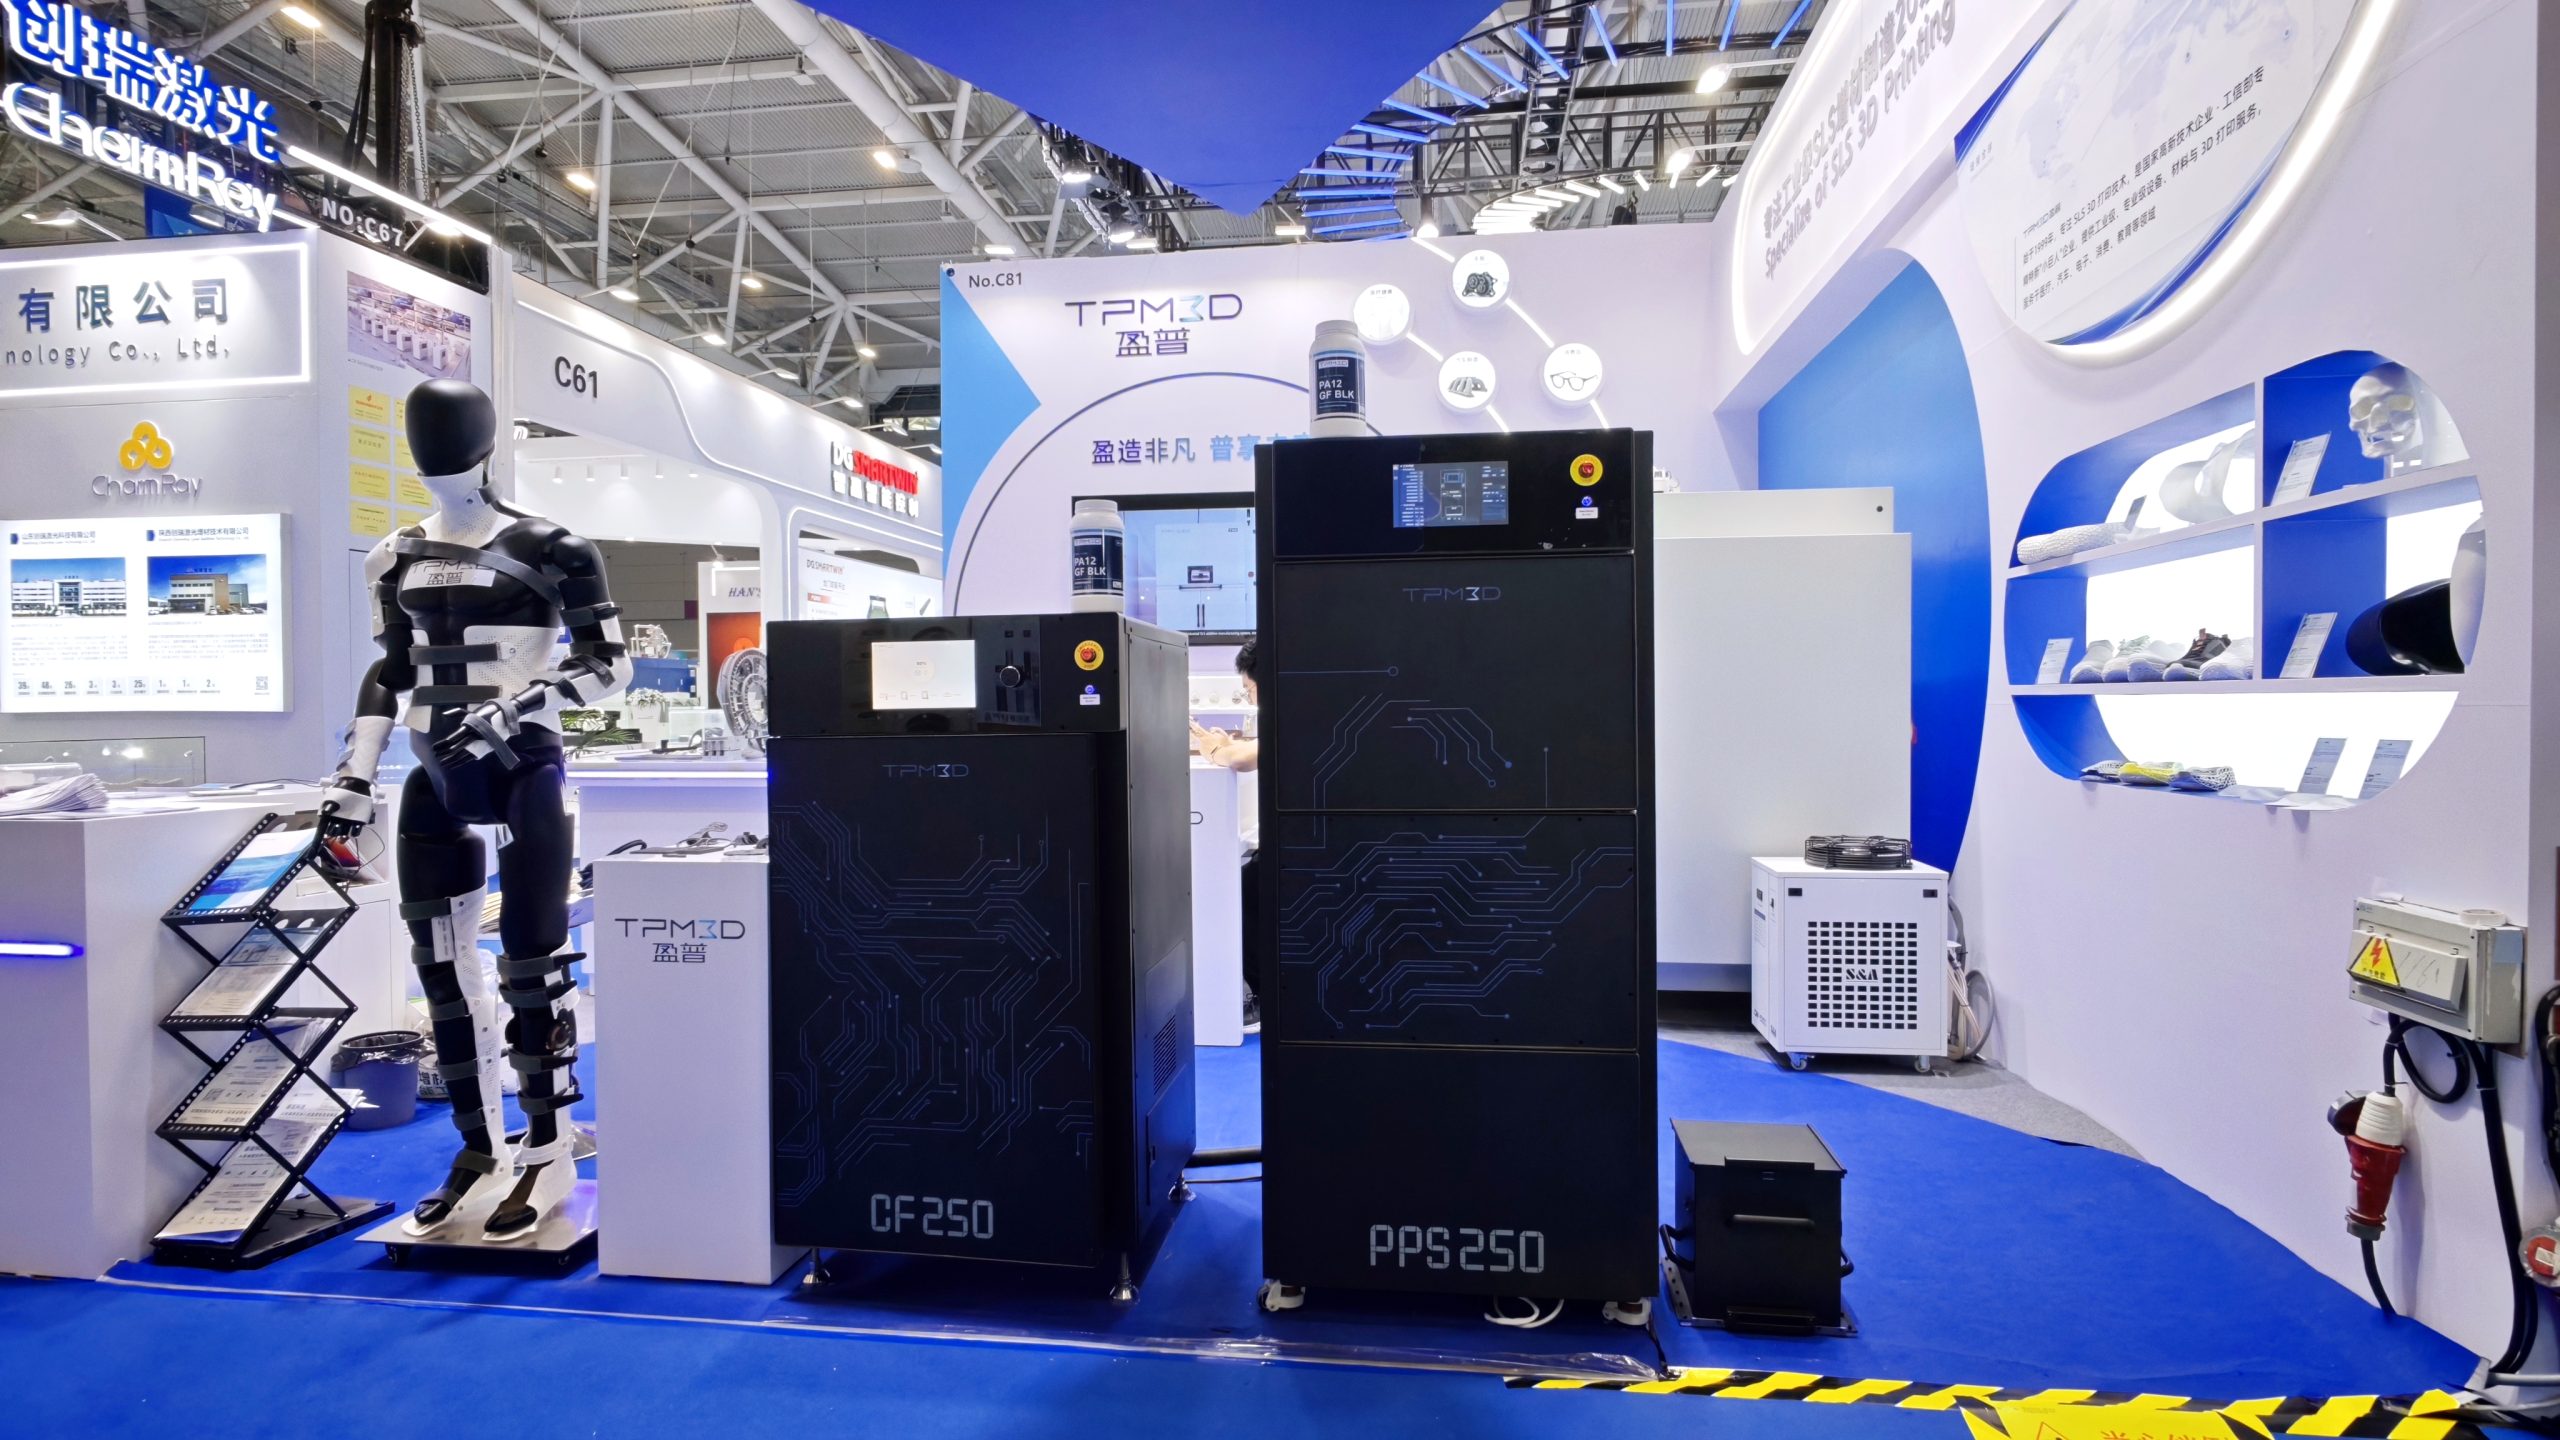
Για οργανισμούς που εξετάζουν το ενδεχόμενο εσωτερικής χρήσης SLS, η σειρά προϊόντων της TPM3D εκτείνεται από το συμπαγές επαγγελματικό σύστημα CF200 (200 × 200 × 320 mm, οπτική ίνα λέιζερ 30W, αποτύπωμα <1 m², δυνατότητα plug-and-play 220V) έως βιομηχανικά συστήματα μεσαίας κατηγορίας (S360/P360 στα 360 × 360 × 600 mm) έως συστήματα παραγωγής διπλού λέιζερ μεγάλου μεγέθους (P550DL στα 550 × 550 × 850 mm και S600DL στα 600 × 600 × 800 mm).
Όλα τα συστήματα υποστηρίζουν τα βασικά υλικά πρωτοτύπων — PA12, PA11, PA12-GF, PA12-CF, TPU και PP — με το S320HT να επεκτείνει τη δυνατότητα σε PEEK, PEKK και PPS σε θερμοκρασίες κατασκευής έως και 350 °C.
Ξεκινώντας με την Πρωτότυπη Δημιουργία SLS: Μια Πρακτική Λίστα Ελέγχου
Βήμα 1 — Ορίστε τις απαιτήσεις δημιουργίας πρωτοτύπων
- Τι υλικά χρειάζεστε; (PA12 για γενική χρήση, PA11 για ολκιμότητα, TPU για εύκαμπτα εξαρτήματα, PEEK για υψηλής θερμοκρασίας;)
- Ποια είναι η μεγαλύτερη διάσταση ενός μόνο εξαρτήματος;
- Τυπικό μέγεθος παρτίδας ανά επανάληψη;
- Απαιτούμενος χρόνος διεκπεραίωσης;
Βήμα 2 — Επιλέξτε την προσέγγισή σας
- Εσωτερική ή εξωτερική ανάθεση; (Χρησιμοποιήστε τον παραπάνω πίνακα ως οδηγό λήψης αποφάσεων)
- Εάν η εργασία γίνεται εσωτερικά: αξιολογήστε τις επιλογές εξοπλισμού με βάση τον όγκο κατασκευής, το εύρος υλικών και την απόδοση
- Σε περίπτωση εξωτερικής ανάθεσης: ζητήστε δείγματα εξαρτημάτων στο υλικό-στόχο σας από 2-3 παρόχους
Βήμα 3 — Προετοιμάστε την πρώτη σας κατασκευή
- Εφαρμογή αρχών σχεδιασμού στο στάδιο CAD: πάχος τοιχώματος ≥0.4 mm, διάμετρος οπής ≥0.8 mm, διάκενο ≥0.5 mm (μονοκόμματη συναρμολόγηση) / ≥0.2 mm (ξεχωριστή συναρμολόγηση)
- Εξαγωγή STL σε κατάλληλη ανάλυση (χορδική ανοχή ≤0.05 mm)
- Εισαγωγή στο Voxeldance Additive, προσανατολισμός κρίσιμων επιφανειών για βέλτιστο φινίρισμα/αντοχή, αυτόματη ένθεση των υπολοίπων μερών
- Κόψτε σε πάχος στρώσης 0.12 mm, επεξεργαστείτε μέσω BP και τοποθετήστε στον εκτυπωτή
Βήμα 4 — Επικύρωση και επανάληψη
- Επιθεωρήστε τα μέρη του πρώτου αντικειμένου για ακρίβεια διαστάσεων
- Διεξαγωγή λειτουργικών δοκιμών στο προβλεπόμενο περιβάλλον
- Καταγραφή παραμέτρων διεργασίας για αναπαραγωγιμότητα
- Επαναλάβετε τη σχεδίαση με βάση τα αποτελέσματα των δοκιμών — η ίδια έκδοση μπορεί να περιλαμβάνει πολλαπλές παραλλαγές δίπλα-δίπλα
Συχνές ερωτήσεις
Ε: Πόσο ακριβή είναι τα πρωτότυπα SLS;
Α: Η τυπική ακρίβεια διαστάσεων είναι ±0.2 mm για καλά σχεδιασμένα εξαρτήματα σε βαθμονομημένο βιομηχανικό εξοπλισμό. Τα χαρακτηριστικά αυστηρής ανοχής (<0.2 mm) ενδέχεται να απαιτούν μετα-κατεργασία ή αντιστάθμιση σχεδιασμού. Το S480 της TPM3D επιτυγχάνει ταχύτητες σάρωσης 21,000 mm/s με μέγεθος κηλίδας λέιζερ 0.31 mm για εφαρμογές υψηλής ακρίβειας.
Ε: Μπορούν τα πρωτότυπα SLS να υποστούν μεταγενέστερη κατεργασία; Α: Ναι. Τα εξαρτήματα PA12 και PA11 SLS μπορούν να τρυπηθούν, να κοχλιοτομηθούν, να γυαλιστούν και να φινιριστούν με CNC. Αυτό συμβαίνει συχνά όταν συγκεκριμένες επιφάνειες συναρμογής απαιτούν αυστηρότερες ανοχές από ό,τι μπορεί να επιτύχει μόνο το SLS.
Ε: Πώς συγκρίνεται το κόστος των εξαρτημάτων SLS με το κόστος των εξαρτημάτων CNC για έργα χαμηλού όγκου;
Α: Το SLS γίνεται ανταγωνιστικό ως προς το κόστος όταν η γεωμετρία είναι σύνθετη (υποσκαφές, εσωτερικά κανάλια) ή όταν πολλά εξαρτήματα μπορούν να ενσωματωθούν σε μία μόνο κατασκευή. Για απλά πρισματικά εξαρτήματα, το CNC είναι συνήθως φθηνότερο. Το νεκρό σημείο εξαρτάται από τη γεωμετρία, όχι μόνο από την ποσότητα. Η μετάβαση του GAC R&D Centre από την εξωτερική ανάθεση ροής εργασίας στην εσωτερική SLS απέφερε μείωση του χρόνου παράδοσης >70%.
Ε: Μπορεί η SLS να παράγει διαφανή ή διαφανή εξαρτήματα; Α: Όχι. Τα εξαρτήματα SLS PA12 είναι αδιαφανή λευκά/υπόλευκα στη φυσική τους κατάσταση. Μπορούν να βαφτούν μαύρα ή σε άλλα σκούρα χρώματα, αλλά δεν μπορούν να γίνουν διαφανή. Για διαφανή πρωτότυπα, σκεφτείτε το SLA ή το PolyJet.