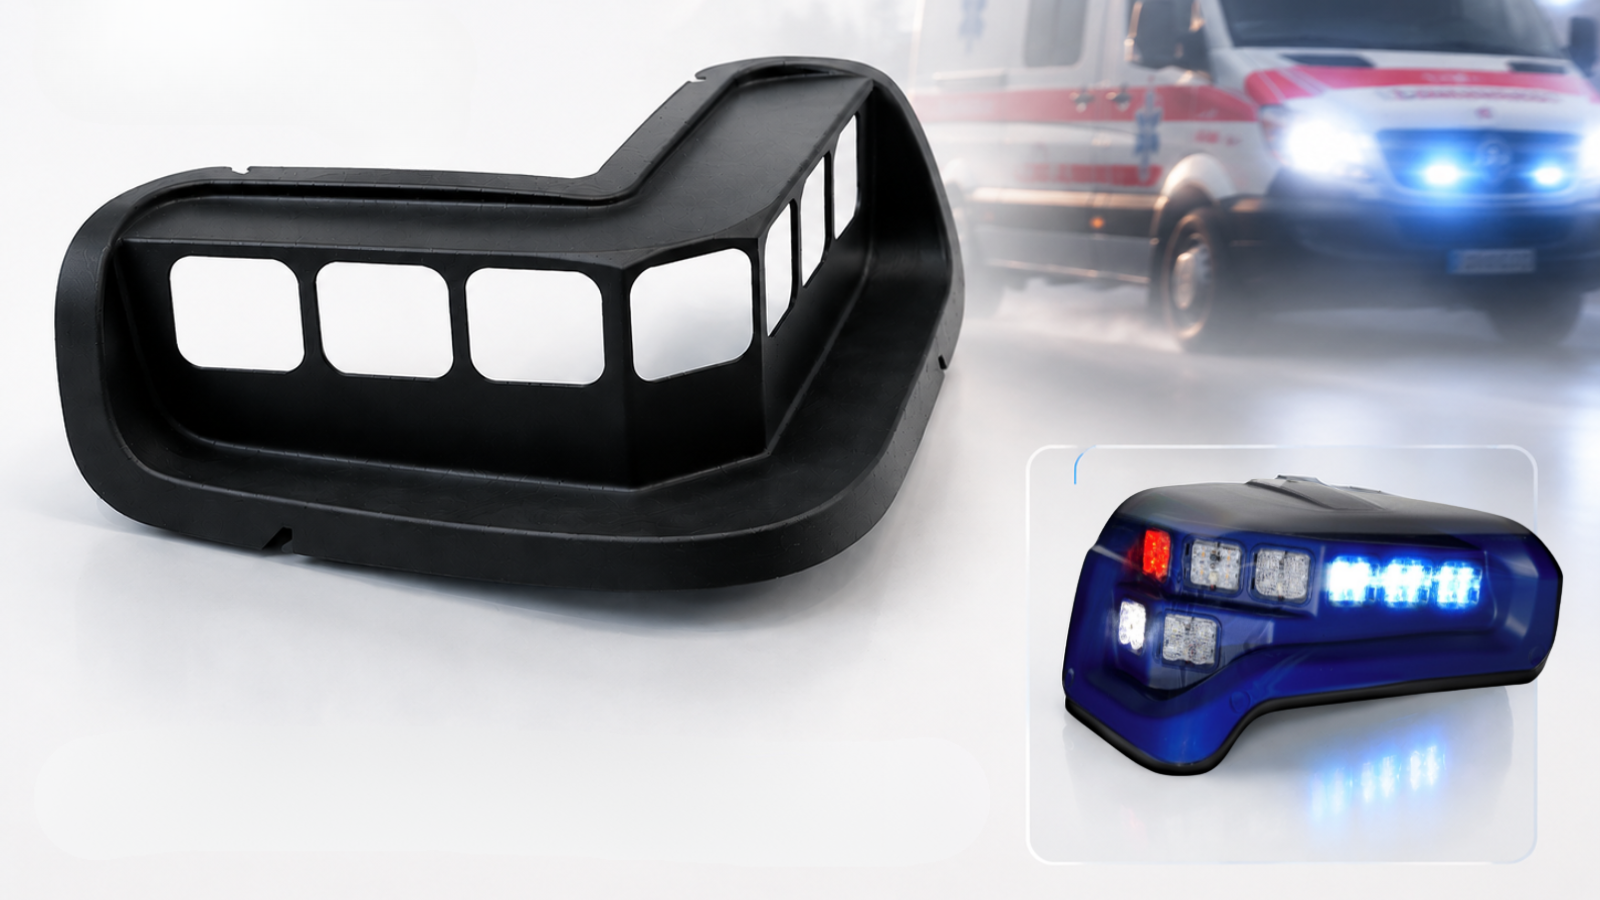
Im Zeitalter der agilen Fertigung hat sich der Fokus des 3D-Drucks von der visuellen Prototypenerstellung hin zur Produktion funktionaler Endprodukte verlagert. Während die Hardware die technischen Möglichkeiten bietet, liefert die Materialwissenschaft die praktischen Anwendungen. Das selektive Lasersintern (SLS) nimmt in diesem Umfeld eine einzigartige Position ein, da es Hochleistungsthermoplaste ohne Stützstrukturen zu quasi-isotropen Bauteilen verarbeiten kann.
Für Ingenieure und Konstrukteure besteht die Herausforderung darin, aus einer riesigen Auswahl an Pulvern dasjenige zu finden, das spezifische mechanische, thermische oder regulatorische Anforderungen erfüllt. Dieser Leitfaden bietet ein umfassendes, datenbasiertes Rahmenwerk zur Auswahl der richtigen SLS-Materialien. Er integriert das Precimid-Portfolio an SLS-3D-Druckmaterialien von TPM3D und präsentiert industrielle Fallstudien, um die Leistungsfähigkeit in der Praxis zu demonstrieren.
I. Der Auswahlrahmen: Ausgehend von der Endanwendung
Bei der Auswahl eines SLS-Materials geht es nicht nur um die Wahl eines Kunststoffs, sondern auch darum, die chemischen Eigenschaften an die Belastungen im Betrieb anzupassen. Bevor Ingenieure ein Pulver auswählen, sollten sie ihr Projekt unter vier logischen Gesichtspunkten bewerten:
- Mechanische Beanspruchung: Benötigt das Bauteil eine hohe Steifigkeit (Festigkeit) oder eine hohe Zähigkeit (Schlagfestigkeit)?
- Thermische und chemische Umgebung: Wird das Bauteil Motorwärme, aggressiven Lösungsmitteln oder hoher Luftfeuchtigkeit ausgesetzt sein?
- Einhaltung Gesetzlicher Vorschriften: Benötigt die Anwendung Flammschutzklasse UL94 V-0, Biokompatibilität Klasse USP VI oder Lebensmittelsicherheit?
- Produktionsökonomie: Benötigt das Projekt einen hohen Durchsatz oder eine hohe Pulverauffrischungsrate, um die Kosten zu minimieren?
II. Das Polyamid-12-Ökosystem (PA12)
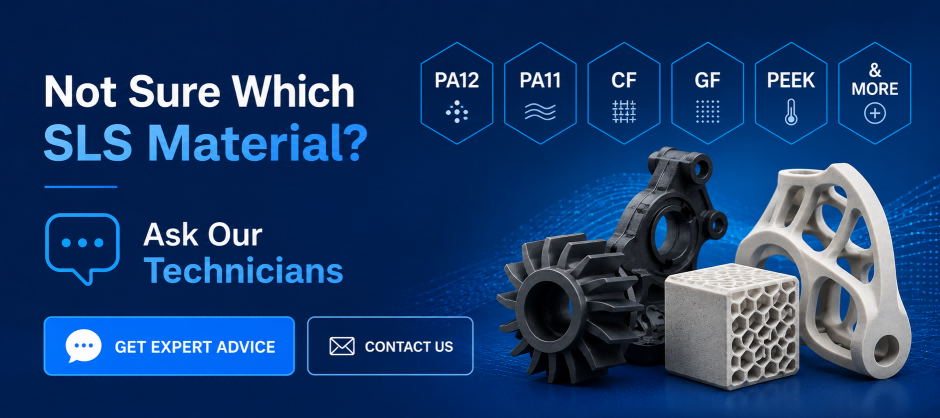
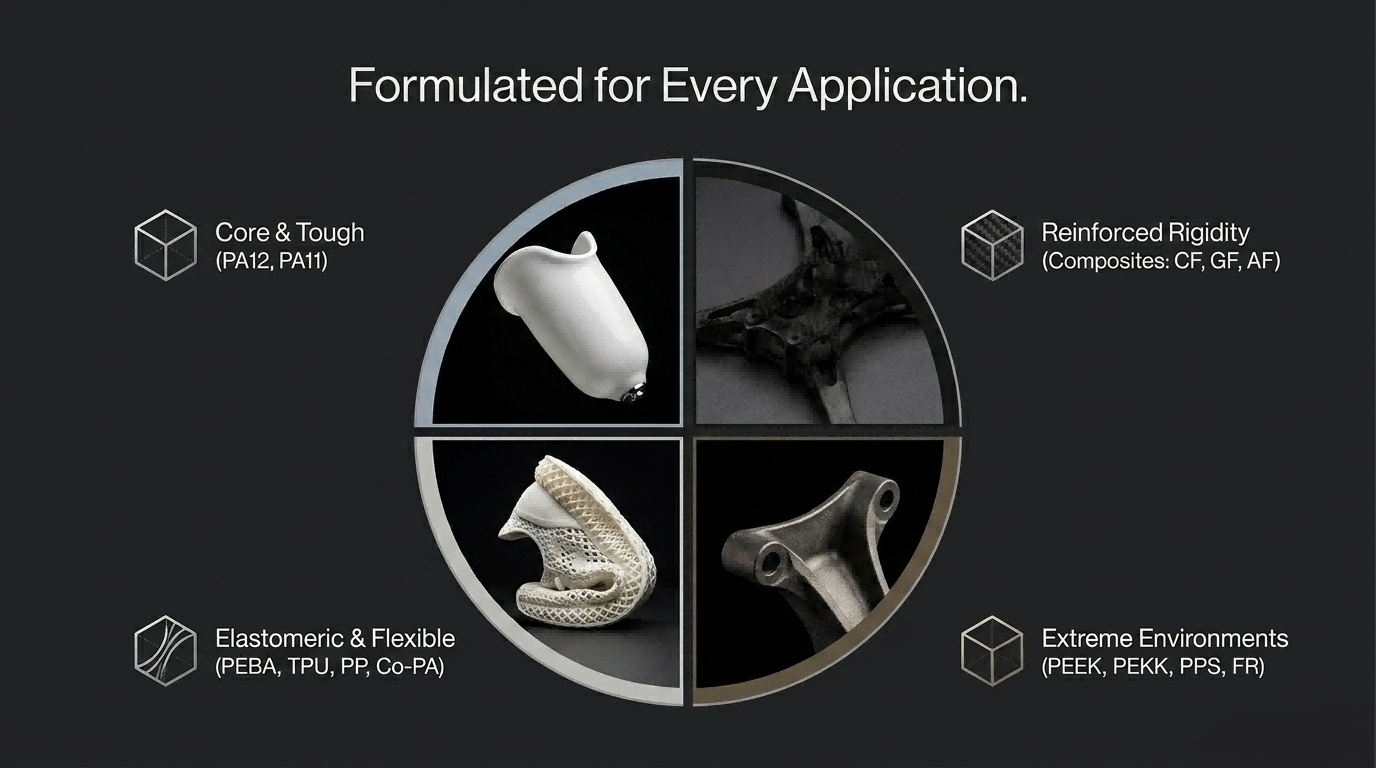
Nylon 12 ist aufgrund seiner ausgewogenen mechanischen Eigenschaften und außergewöhnlichen Dimensionsstabilität das Arbeitspferd des SLS-3D-Drucks. TPM3D hat diese Produktkategorie um spezialisierte Untertypen erweitert, um spezifischen technischen Anforderungen gerecht zu werden.
1. Standard- und Hochleistungs-PA12
- Precimid1172Pro (Hellweiß): Der Standard für vielseitige Produktion. Es zeichnet sich durch eine 80 % Bildwiederholfrequenzwodurch die Teilekosten deutlich gesenkt und gleichzeitig eine stabile Farbgebung beibehalten werden.
- Precimid1176Pro BLK (Schwarz): Entwickelt für strukturelle Steifigkeit, bietet es eine Biegemodul von 1,710 MPa (gegenüber 1,280 MPa bei der Serie 1172). Es ist ideal für Drohnen und Funktionsgehäuse.
Erfahren Sie mehr über Precimid1172Pro (Hellweiß)
Erfahren Sie mehr über Precimid1176Pro BLK (Schwarz)
2. Verstärkte PA12-Verbundwerkstoffe
Wenn Standard-Nylon nicht die erforderliche Steifigkeit oder Hitzebeständigkeit aufweist, sind verstärkte Verbundwerkstoffe erforderlich:
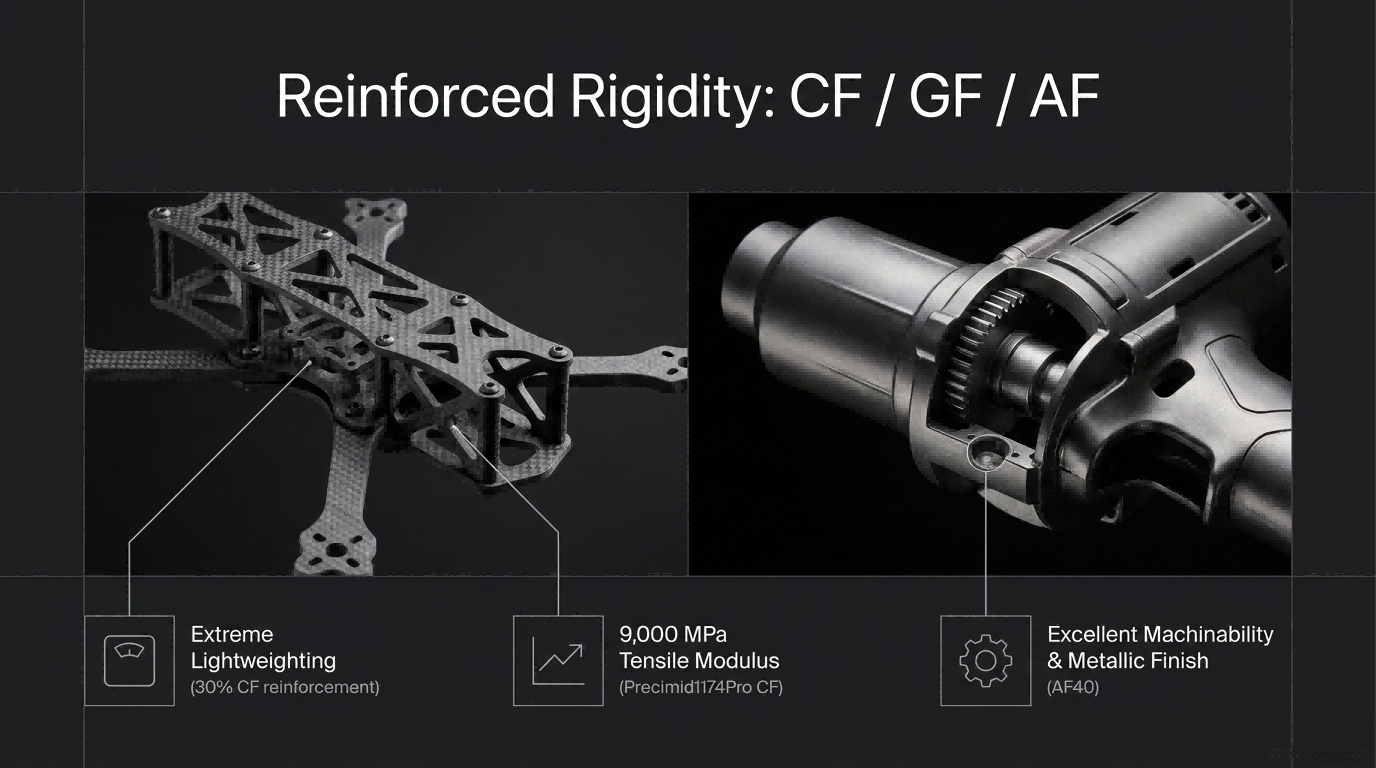
- Precimid1174Pro CF (Kohlenstofffaser): Enthält 30 % Kohlenstofffasern und bietet dadurch eine 88 MPa Zugfestigkeit (eine Steigerung von 91 % gegenüber ungefülltem PA12). Dies ermöglichte die Herstellung von 6-Gramm-Mikro-Drohnenrahmen Das ist außerordentlich starr.
- Precimid1172Pro GF30 BLK (Glasperle): Optimiert für thermische Stabilität mit einem Wärmeableittemperatur (HDT) von 184.4 °CEs wird für elektrische Gehäuse von Motorsteuergeräten verwendet, die Hochtemperaturtests ohne Verformung überstehen müssen.
- Precimid1176Pro GF30 BLK (Glasfaser): Enthält 30 % Glasfaser für erhöhte Steifigkeit und Verschleißfestigkeit und behält dabei eine 90% Wiederverwendbarkeitsrate.
Erfahren Sie mehr über Precimid1174Pro CF (Kohlenstofffaser)
Erfahren Sie mehr über Precimid1172Pro GF30 BLK
Erfahren Sie mehr über Precimid1176Pro GF30 BLK
3. Ästhetische und regulatorische Aspekte PA12
- Precimid1171Pro AF40 (Aluminiumgefüllt): Die 40%ige Aluminiumlegierung verleiht den Teilen eine metallisches Aussehen und hohe Bearbeitbarkeit zum Bohren oder Gewindeschneiden.
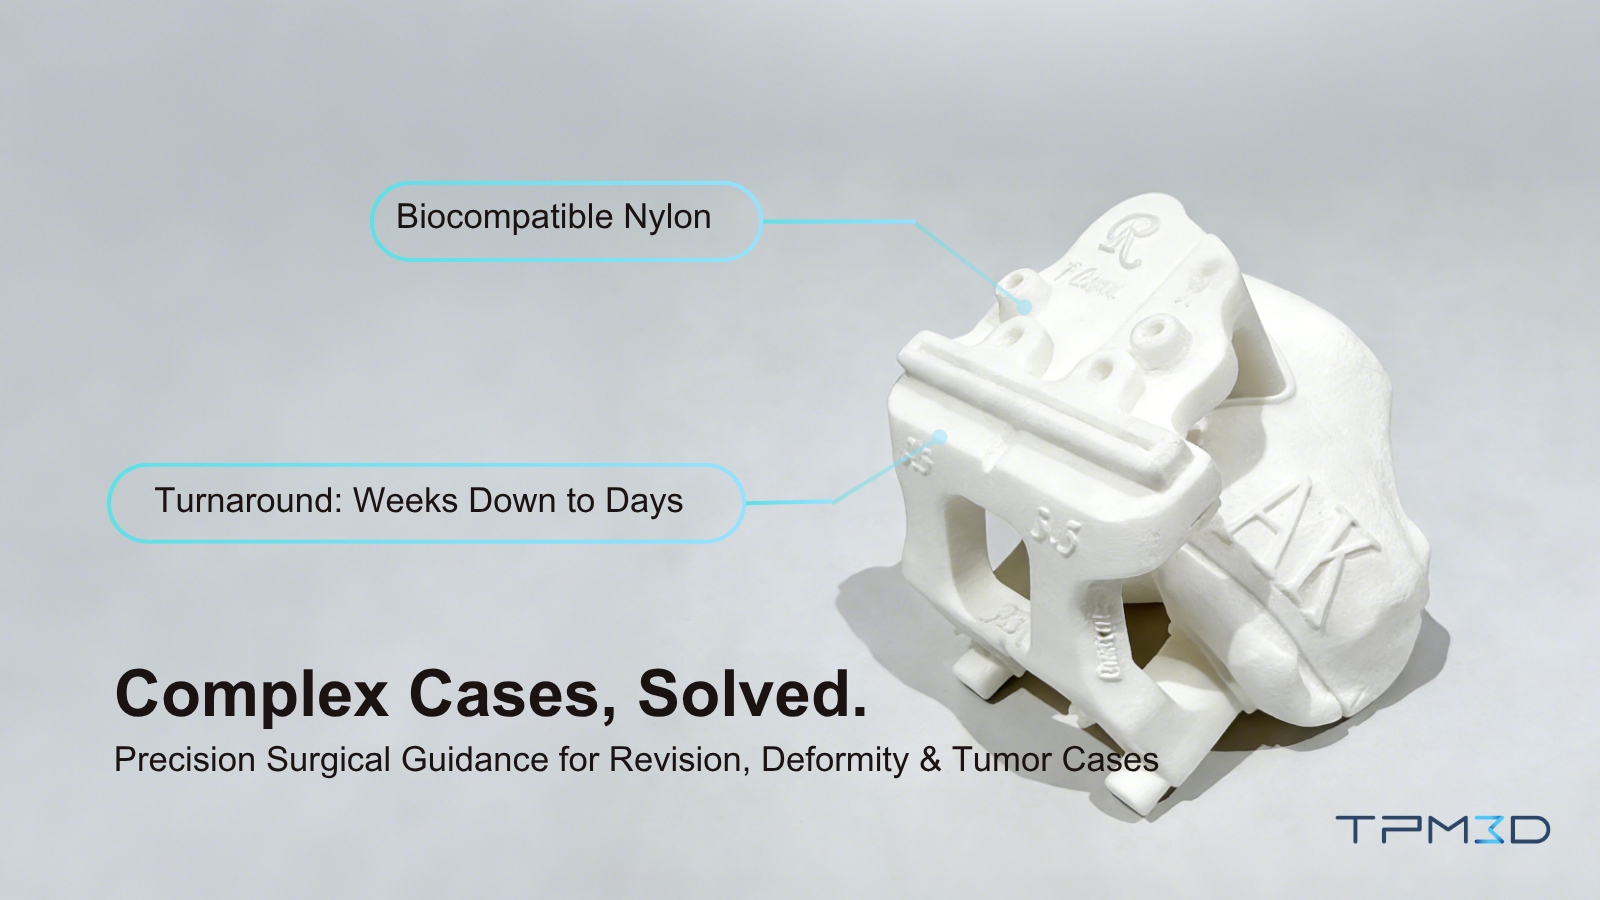
- Precimid1171Pro (biokompatibel): Trifft USP-Klasse VI und erfüllt Standards für den Lebensmittelkontakt. Es wird von AK Medical zur Herstellung von submillimetergenauen Produkten verwendet. chirurgische Führungen.
Erfahren Sie mehr über Precimid1171Pro AF40
Erfahren Sie mehr über Precimid1171Pro
Tabelle 1: Materialvergleich von TPM3D Nylon 12 (PA12)
| Materialprodukt | Zugfestigkeit (MPa) | Biegemodul (MPa) | HDT bei 0.45 MPa (°C) | Hauptvorteil |
|---|---|---|---|---|
| 1172Pro (Weiß) | 46 | 1,280 | 180 | Hohe Wiederverwendbarkeit (80 %) |
| 1176Pro BLK | 44.3 | 1,710 | 165 | Struktursteifigkeit |
| 1174Pro CF | 88 (X-Achse) | 6,000 | 172 | 91 % Kraftsteigerung |
| 1172Pro GF30 | 32 | 2,241 | 184.4 | Außergewöhnliche Hitzebeständigkeit |
| 1171Pro (Bio) | 46 | 1,700 | 167 | USP Klasse VI/Lebensmittelsicher |
III. Zähigkeit und Flexibilität: Nylon 11 und Elastomere
Während PA12 starr ist, erfordern andere Anwendungen Duktilität oder die Fähigkeit, Stößen und wiederholtem Biegen standzuhalten.
- Nylon 11 (Precimid1180): Bietet überlegene Schlagfestigkeit und Zähigkeit im Vergleich zu PA12. Es ist die bevorzugte Wahl für Prothesenschäfte und Schnappverbindungen, bei denen ein Sprödbruch vermieden werden muss.
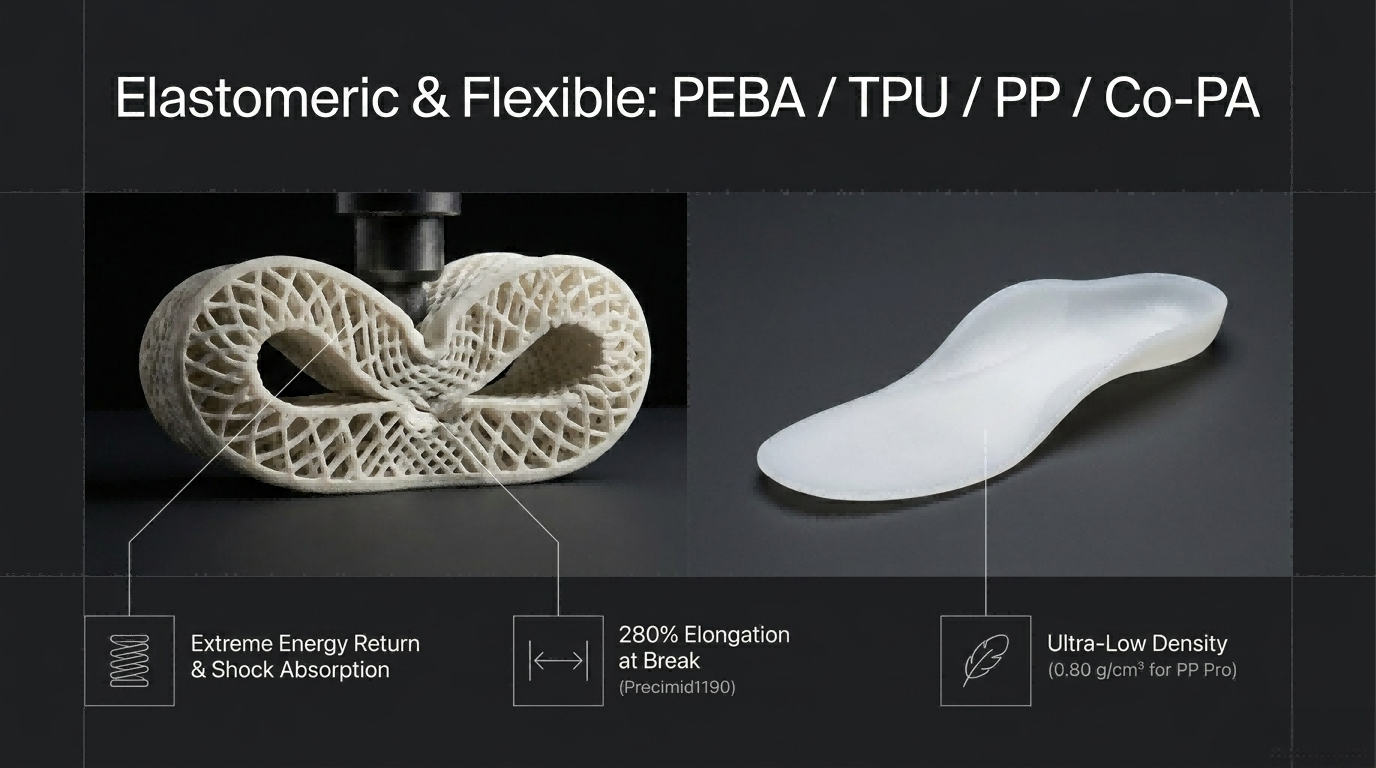
- PEBA-Elastomere: TPM3D erzielte eine Weltneuheit durch den Einsatz von SLS PEBA für Hochleistungsschuhe. Mit diesem Material bedruckte Zwischensohlen zeigen Keine Verformung nach 200,000 dynamischen Biegezyklenund bietet damit eine überlegene Energierückgabe gegenüber herkömmlichem TPU.
- Precimid1190 (Co-Polyamid): Erweitert die Grenzen der Flexibilität mit einem Bruchdehnung von 280 %Dies ist von entscheidender Bedeutung für medizinische Orthesen, die sowohl bequem als auch widerstandsfähig sein müssen.
Erfahren Sie mehr über Precimid1180
Erfahren Sie mehr über Precimid1190
IV. Hochleistungskunststoffe: PEEK, PEKK und PPS
Für die anspruchsvollsten Umgebungen in der Luft- und Raumfahrt sowie der Öl- und Gasindustrie reichen Standard-Nylons nicht aus. Das S320HT -System von TPM3D ist für die Verarbeitung von Hochleistungspolymeren konzipiert.
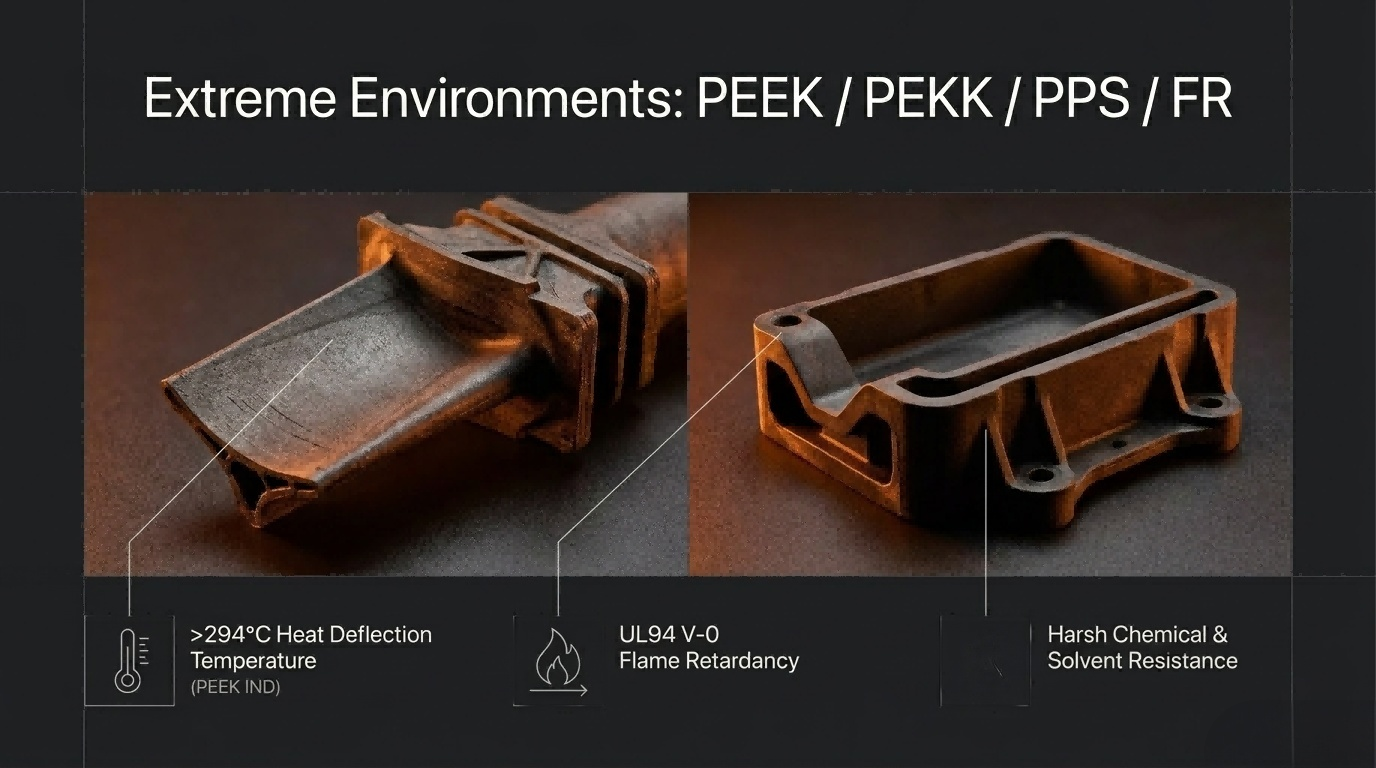
- PEEK IND: Gewährleistet die mechanische Leistungsfähigkeit auch unter starker Belastung mit einem HDT von 294 °CEs wird für Triebwerksteile in der Luft- und Raumfahrt sowie für hochsteife Funktionsbauteile verwendet.
- PEKK IND: Bietet hohe Steifigkeit (Biegemodul von 7,200 MPa) und inhärente Flammschutzwirkung.
- PPS IND: Bietet hohe Steifigkeit und stabile chemische Eigenschaften und ist beständig gegen korrosive Industrieumgebungen und Temperaturen über 200°C.
Erfahren Sie mehr über PEEK IND.
Erfahren Sie mehr über PEKK IND.
Erfahren Sie mehr über PPS IND.
V. Sicherheitskritische Werkstoffe: Flammschutzmittel (FR)
In den Bereichen Elektrofahrzeuge (EV) und Elektronik ist Flammschutz ein unabdingbarer Sicherheitsstandard.
- Precimid1171 FR BLK: A UL94 V-0-zertifiziert Nylon 12 ist schwer entflammbar und selbstverlöschend. Es wurde verwendet, um das Gewicht einer Batteriemodulhalterung von 300 g auf 190 g zu reduzieren und gleichzeitig die Brandsicherheit zu verbessern.
- Precimid1171 GF30 FR BLK: Kombiniert V-0-Sicherheit mit 30% Glasfaserverstärkung für Strukturbauteile, die in Umgebungen mit hohen Temperaturen Steifigkeit erfordern.
Erfahren Sie mehr über Precimid1171 FR BLK
Erfahren Sie mehr über Precimid1171 GF30 FR BLK
VI. Produktionseffizienz: Durchsatz und ROI
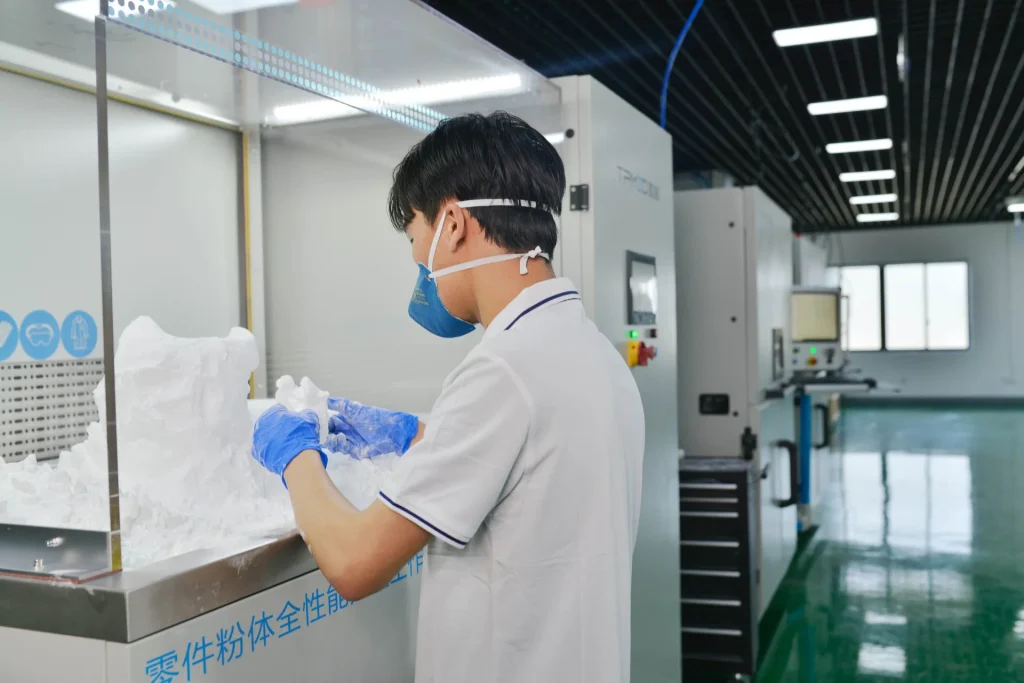
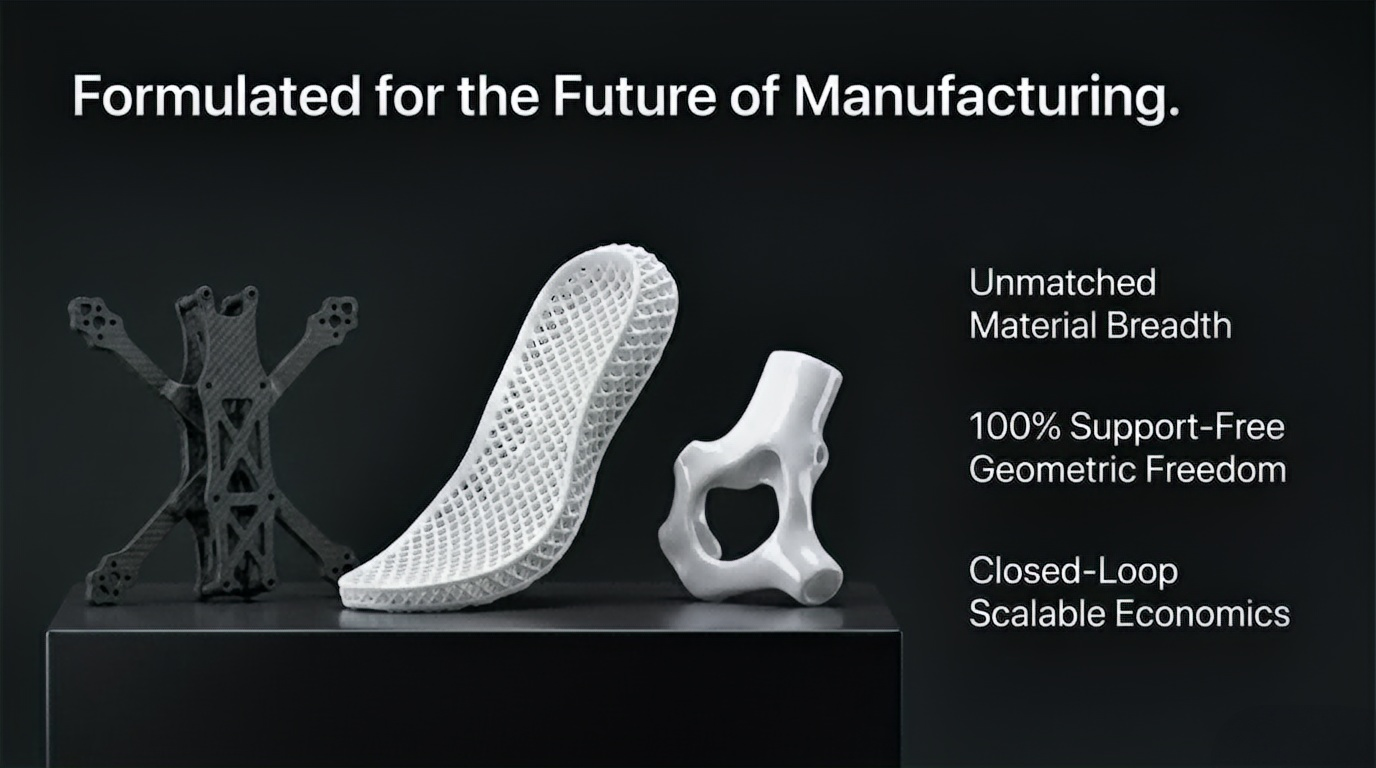
SLS-3D-Druckmaterialien bieten einen wirtschaftlichen Mehrwert durch 3D-Nesting und automatisierte Nachbearbeitung.
- Nesting-Vorteil: Im Gegensatz zum FDM-Verfahren, das Bauteile in einem linearen Zeitrahmen fertigt, ermöglicht das SLS-Verfahren das Stapeln von Hunderten von Bauteilen in einem einzigen Bauvorgang. TPM3D S600DLDie Koordination zweier Laser erhöht die Effizienz um 45%.
- Pulverrückgewinnung: TPM3Ds Teile- und Pulververarbeitungsstation (PPS) Automatisiert Reinigung und Recycling. In einer Fallstudie mit einem Anbieter intelligenter Energielösungen reduzierte der Wechsel zu P360 und PPS die Teilekosten von 4,000 RMB bis unter 700 RMB—eine Reduzierung um 80 %.
- Isotropie: SLS-3D-Druckverfahren stellen Teile her mit 97-98% IsotropieFür PA12 bleibt die Zugfestigkeit in Z-Richtung mittels SLS erhalten. 42 MPa (gegenüber nur 4 MPa bei einigen FDM-Verfahren), wodurch sichergestellt wird, dass sich die Teile unter Last nicht ablösen.
VII. Der Leitfaden zur logischen Materialauswahl: 4 Schritte zum richtigen Material
Nutzen Sie dieses logische Rahmenwerk, um bei der Planung eines Projekts Ihre Materialauswahl einzugrenzen.
Schritt 1: Mechanische Anforderungen definieren
- Extreme Steifheit? Wählen Sie Carbonfaser (Precimid1174Pro CF).
- Wiederholtes Biegen/Aufprallen? Wählen Sie Nylon 11 (Precimid1180).
- Gummiartige Flexibilität? Wählen Sie PEBA oder Co-Polyamid (Precimid1190).
Schritt 2: Thermische und chemische Umgebung bewerten
- Automobiltechnik unter der Motorhaube? Glasfaserverstärktes Nylon (Precimid1172Pro GF30).
- Extreme Hitze (>200°C)? PEEK oder PPS.
- Untergetaucht/Nass? Polypropylen (PP Pro).
Schritt 3: Überprüfung der regulatorischen Standards
- Elektronikgeräte/Haushaltsgeräte? Muss UL94 V-0 Flammschutzmittel (Precimid1171 FR) sein.
- Medizinischer Kontakt/Hautkontakt? Muss biokompatibel gemäß USP Klasse VI sein (Precimid1171Pro).
Schritt 4: Wirtschaftlichkeit und Skalierbarkeit berücksichtigen
- Serienfertigung in großen Mengen? PA12 (Precimid1172Pro) bietet hohe Aktualisierungsraten (bis zu 80%), wodurch Materialverschwendung und Kosten pro Teil minimiert werden.
- Ästhetische Prototypen? AF40 für einen Metallic-Look oder 1172Pro (Weiß) zum einfachen Färben/Lackieren.
Fazit: Das richtige Werkzeug für die jeweilige Aufgabe auswählen
Der Übergang von der Prototypenentwicklung zur Serienfertigung erfordert eine materialorientierte Denkweise. Ob Sie nun ein V8-Ansaugkrümmer durch den Einsatz von glasfaserverstärktem Nylon um 40 % leichter machen oder die Forschung und Entwicklung von Unterhaltungselektronik um 70 % beschleunigen möchten – die Wahl des SLS-Pulvers entscheidet über den Erfolg des Bauteils.
Durch die Nutzung der vielfältigen Precimid-Materialbibliothek von TPM3D und industrieller Systeme wie dem S600DL oder P360 können Hersteller die Freiheit komplexer Konstruktionen, die Festigkeit quasi-isotroper Bauteile und die Effizienz der Serienfertigung erreichen.