Was ist SLS Rapid Prototyping?
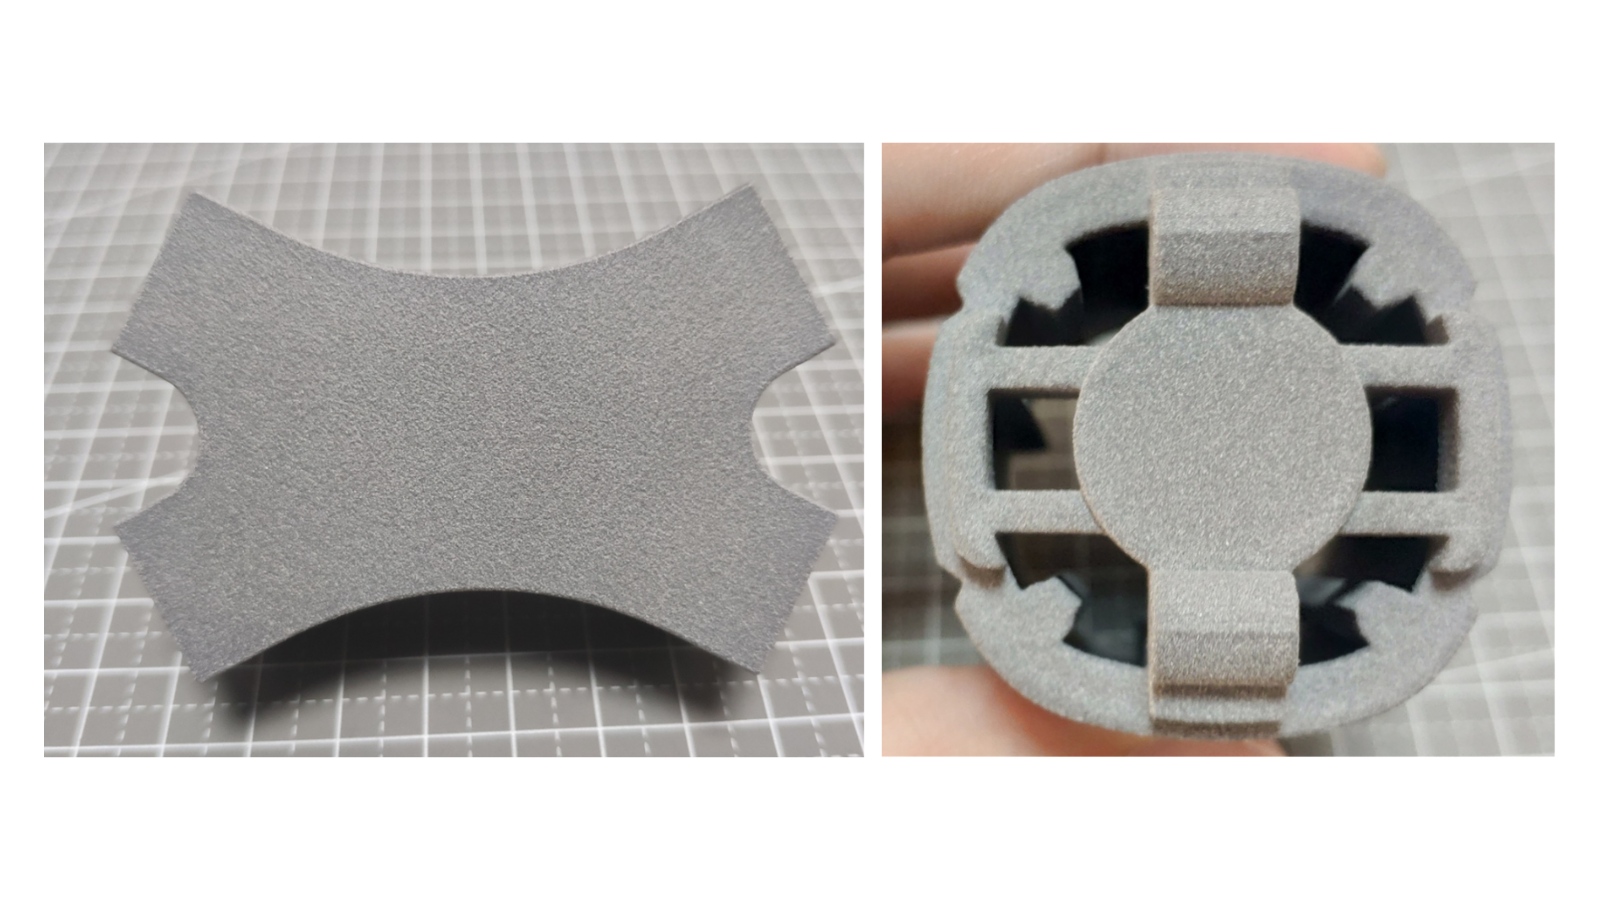
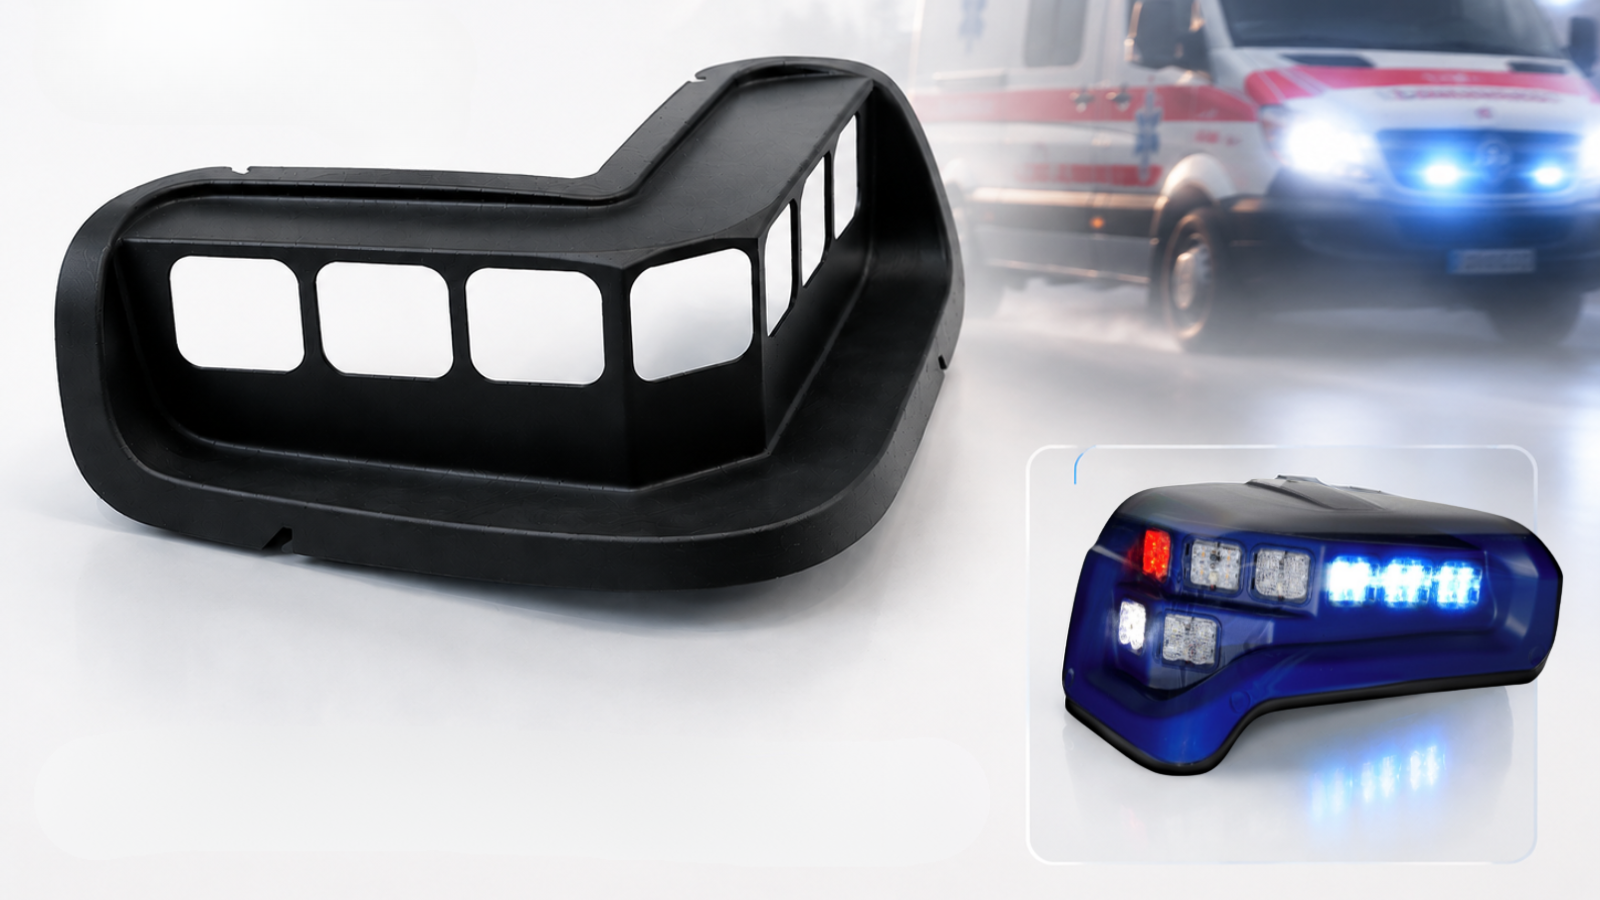
Selektives Lasersintern (SLS) ist ein additives Fertigungsverfahren, bei dem Polymerpulver mithilfe eines Lasers Schicht für Schicht zu festen Bauteilen verschmolzen wird. Im Bereich des Rapid Prototyping bietet SLS einen einzigartigen Vorteil: Prototypen, die nicht nur gut aussehen, sondern auch einwandfrei funktionieren. Die so hergestellten Bauteile sind dicht, isotrop und robust genug für Funktionstests, nicht nur für die visuelle Prüfung.
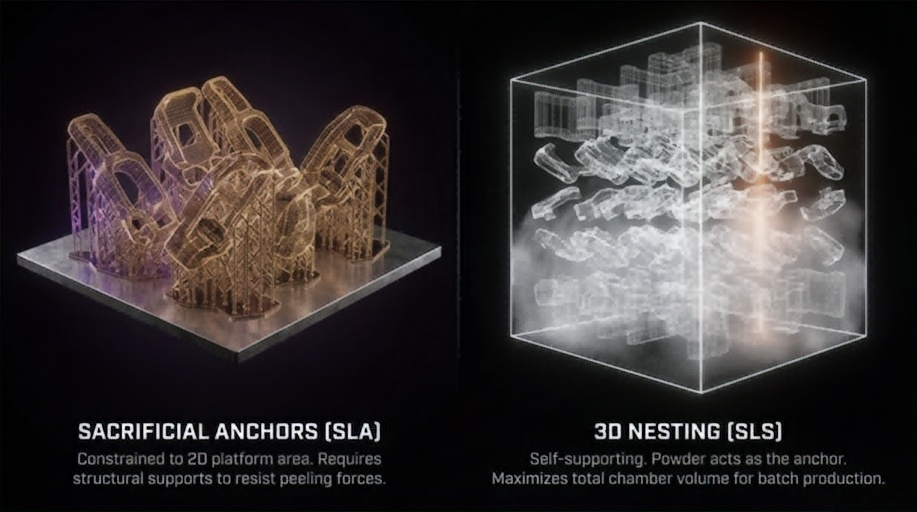
Im Gegensatz zu anderen 3D-Druckverfahren, die schwache Verbindungen zwischen den Schichten erzeugen oder Stützstrukturen benötigen, werden beim SLS-Verfahren die Bauteile in einem Pulverbett schwebend aufgebaut. Das bedeutet:
- Keine Stützstrukturen müssen entfernt werden. Es entstehen keine Stützstrukturen. Es werden keine Kompromisse beim Design für die Druckbarkeit eingegangen.
- Mechanische Eigenschaften, die mit den XY- und Z-Achsen übereinstimmen – unerlässlich für lasttragende Prototypen.
- Die Möglichkeit, mehrere Teile in einem einzigen Bauteil zu vereinen und die Freiraumgeometrie dem Pulver überlassen zu lassen.
Das Verfahren eignet sich besonders gut für Nylonmaterialien (PA11, PA12) und technische Thermoplaste (TPU, PP, PPS, PEEK) und stellt somit eine praktische Brücke zwischen der frühen Konzeptphase und der Herstellung von Produktionswerkzeugen dar.

Warum SLS für Rapid Prototyping?
1. Funktionale Prototypen aus Produktionsmaterialien
SLS benötigt kein separates „Prototypenmaterial“ – die Prototypen werden aus demselben PA12- oder PA11-Pulver hergestellt, aus dem auch die Serienteile gefertigt werden. Dies bedeutet, dass sich das Materialverhalten wie folgt verhält:
- Zugfestigkeit: 46 MPa für PA12 (TPM3D Precimid1172Pro, gemäß ASTM D638)
- Reißdehnung: 8–17 % für Standard-PA12; höher duktile Sorten erhältlich
- Biegemodul: 1,280 MPa für PA12 (ASTM D790)
- Wärmeableitungstemperatur: 180 °C bei 0.45 MPa für PA12 (ASTM D648)
- Chemische Beständigkeit und geringe Feuchtigkeitsaufnahme im Vergleich zu FDM-Thermoplasten
…sind Prototyp und Serienteil identisch. Keine Überraschungen beim Übergang.
* Alle oben genannten Werte stammen aus den Datenblättern für TPM3D Precimid1172Pro, einem hellweißen PA12-Pulver . Es gibt verschiedene PA12-Qualitäten; bitte beachten Sie stets das zertifizierte Datenblatt des jeweiligen Materials.
2. Keine Stützstrukturen
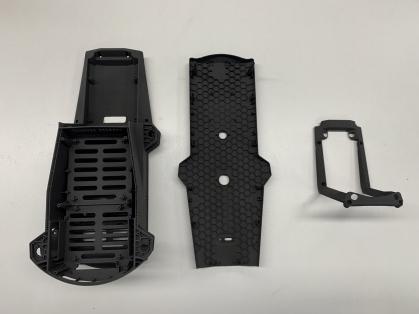
Da ungesintertes Pulver Überhänge und Hohlräume physikalisch stützt, kann SLS Folgendes erzeugen:
- Interne Kanäle und Gitterstrukturen, die mit subtraktiven Methoden nicht realisierbar sind
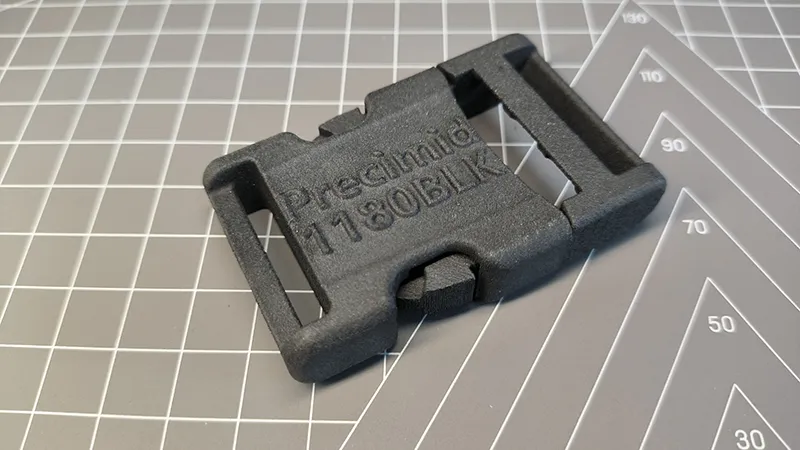
- Bewegliche Scharniere und Schnappverbindungen werden im montierten Zustand gedruckt.
- Komplexe organische Geometrien ohne Stütznarben
Diese Freiheit macht Montageschritte oft überflüssig – ein einzelnes SLS-Teil kann mehrere CNC-gefräste oder spritzgegossene Komponenten ersetzen.

3. Serienfertigung in einem Arbeitsgang
Ein einzelner SLS-Bauraum kann Dutzende verschiedener Prototypendesigns gleichzeitig aufnehmen, sofern diese in das Bauvolumen passen. Der Drucker unterscheidet nicht zwischen einem und mehreren Teilen – die Laserzeit ist der Hauptkostenfaktor.
| TPM3D-Modell | Bauvolumen (X×Y×Z) | Laser |
|---|---|---|
| CF200 (Compact Professional) | 200 × 200 × 320 mm | 30W Glasfaser |
| S260 (Bildung & Forschung) | 260 × 260 × 450 mm | 30 W CO₂ |
| S320HT (Hochtemperatur) | 320 × 320 × 380 mm (groß) / 250 × 250 × 380 mm (klein) | 60 W CO₂ |
| S360 / P360 (Industriefahrzeug mittlerer Preisklasse) | 360 × 360 × 600 mm | 60 W CO₂ |
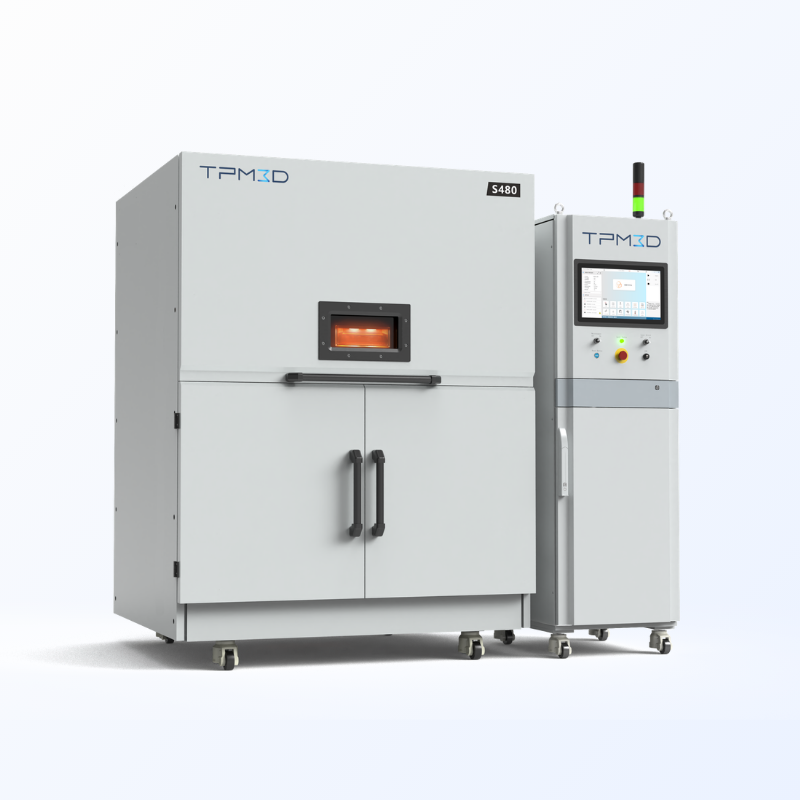
| S480 (Hochpräzision) | 480 × 480 × 600 mm | 100 W CO₂ |
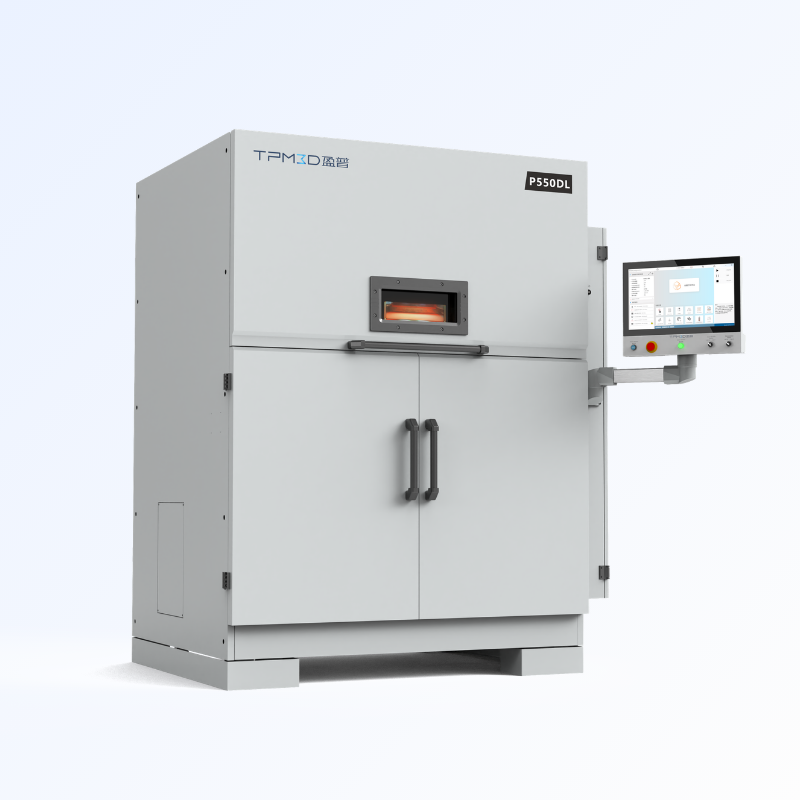
| P550DL (Großformat-Duallaser) | 550 × 550 × 850 mm | Dual 140W CO₂ |
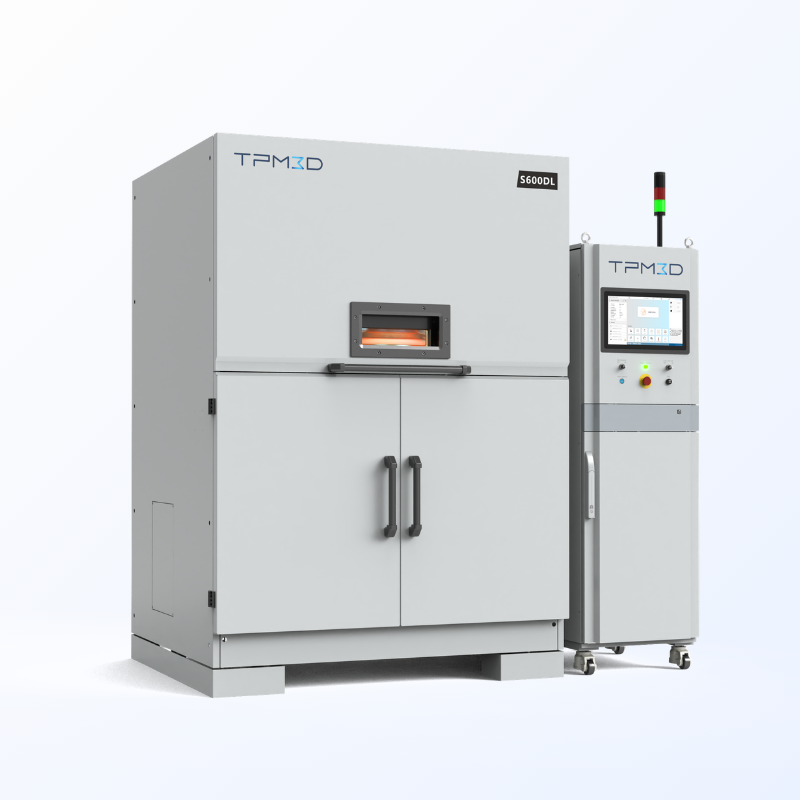
| S600DL (Großformat-Duallaser) | 600 × 600 × 800 mm | Dual 140W CO₂ |
Dadurch ist SLS eine effiziente Wahl, wenn Sie mehrere Designiterationen oder eine kleine Charge von Testteilen benötigen – Designvarianten, Toleranzstudien und Passungsprüfungen können alle im selben Fertigungsgang durchgeführt werden.
4. Isotropische mechanische Eigenschaften
Im Gegensatz zum FDM-Verfahren (Fused Deposition Modelling), bei dem die Festigkeit in Z-Richtung aufgrund von Haftungsgrenzen der Schichten nur 50–70 % der Festigkeit in XY-Richtung beträgt, erzeugt das SLS-Verfahren nahezu isotrope Bauteile. Das Pulverbett-Schmelzverfahren sorgt für eine gleichmäßige Verbindung zwischen den Schichten, wobei die mechanische Anisotropie typischerweise unter 5 % liegt.
Warum das für Prototypen wichtig ist : Beim Testen einer tragenden Halterung oder eines Schnappverschlussgehäuses muss sich der Prototyp unabhängig von seiner Ausrichtung während des Druckvorgangs konsistent verhalten. SLS gewährleistet dies.
Laser-3D-Drucker für das Pulverbett-Schmelzverfahren – Technologie, Materialien & Maschinenauswahl
Das SLS-Rapid-Prototyping-Verfahren
Ein typischer SLS-Prototypen-Workflow auf TPM3D-Systemen, vom Entwurf bis zum fertigen Bauteil:
Druckvorbereitung
1. Konstruktion für SLS
Es wird empfohlen, Gestaltungsprinzipien bereits in der CAD-Phase anzuwenden.
- Mindestwandstärke: 0.4 mm
- Minimaler Lochdurchmesser: 0.8 mm, abhängig von der Lochtiefe und davon, ob es sich um ein Durchgangsloch oder ein Sackloch handelt
- Freiraum für montierte Teile: ≥0.5 mm beim Drucken einer zusammenpassenden Baugruppe als einteiliges Bauteil; ≥0.2 mm für separat gedruckte und anschließend zusammengebaute Teile.
- Innere HohlräumeKonstruktion mit Blick auf die Pulverentfernung – Ablauflöcher oder Zugangswege einplanen; geschlossene Hohlräume sammeln ungesintertes Pulver und sind schwer zu reinigen.
- Überhänge und freitragende SpannweitenSLS benötigt keine Stützkonstruktionen, jedoch können große, ebene Flächen parallel zur Bauplattform leichte Verformungen aufweisen – erwägen Sie eine Verstärkung oder eine Neuausrichtung.
2. STL exportieren und in Voxeldance importieren
- Exportieren Sie STL (oder das native CAD-Format) aus Ihrer Designsoftware.
- Import in Voxeldance Additive zur Build-Vorbereitung
3. Orient Parts und Auto-Nest
- Bei Bauteilen mit spezifischen Anforderungen an Oberflächenqualität oder Festigkeit: Ausrichtung manuell anpassen, sodass kritische Flächen von der Bauplattform weg positioniert oder mit der optimalen Achse ausgerichtet sind.
- Für alle anderen Teile: Nutzen Sie die 3D-Auto-Nesting-Funktion von Voxeldance, um die Pulverbett-Ausnutzung zu maximieren.
4. Aufteilen und exportieren
- Schichtdicke einstellen — 0.12mm ist die Standardempfehlung für funktionale Prototypen (dünnere Schichten sind für feine Details möglich, allerdings auf Kosten einer längeren Druckzeit).
- Konfigurieren Sie die restlichen Druckparameter und starten Sie den Slicing-Vorgang.
- Exportieren Sie die Slice-Datei
5. Laserpfadplanung (BP)
- Importieren Sie die Slice-Datei in die Build Processor (BP)-Software, um Laserscanning-Strategien zu planen.
- Exportieren Sie die endgültige Build-Datei für den Drucker.
Veredlung
6. Drucken
- Laden Sie die Build-Datei auf den Drucker und starten Sie den Druckvorgang.
- Das Pulverbett wird auf knapp unterhalb des Schmelzpunktes des Materials vorgeheizt.
- Ein CO₂-Laser (oder ein Faserlaser beim CF200) tastet selektiv jeden Querschnitt ab; die Bauplattform senkt sich um eine Schichtdicke ab, frisches Pulver wird neu aufgetragen, und der Zyklus wiederholt sich.
- Typische Baugeschwindigkeit: 10–25 mm/Stunde (vertikal), abhängig von der Teiledichte und der Packungsdichte. Der S480 erreicht Scangeschwindigkeiten von bis zu 21,000 mm/s; der P550DL nutzt zwei 140-W-Laser für maximalen Durchsatz.
7. Aktive Kühlung
- Nach Abschluss des Druckvorgangs läuft die aktive Kühlung für etwa 3 Stunden (Gebäude in voller Höhe)
- Hochtemperaturwerkstoffe wie PEEK erfordern kontrollierte Kühlprofile, um Verformungen oder Kristallinitätsprobleme zu vermeiden.
Nachbearbeitung
8. Überführung in PPS – Natürliche Abkühlung und Pulverentfernung
- Verlegen Sie die Baukammer zur Pulveraufbereitungsstation (PPS).
- Die Teile im Pulverkuchen auf natürliche Weise abkühlen lassen
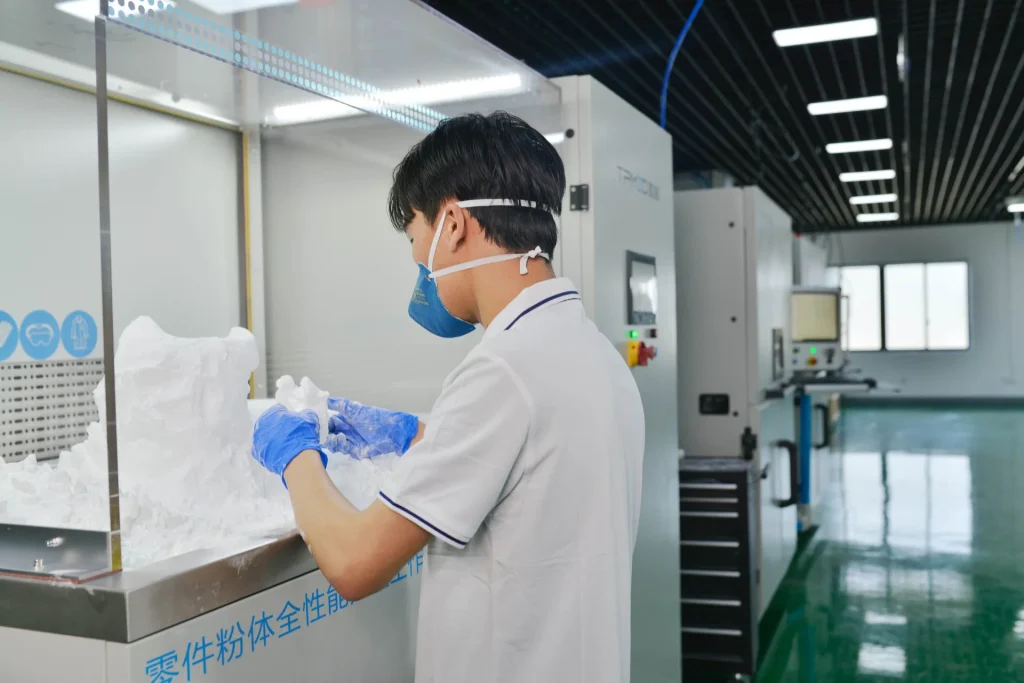
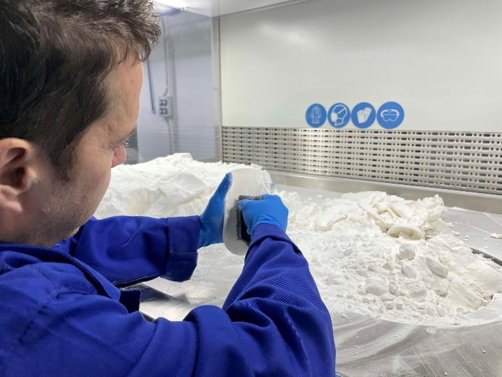
- Teile ausbrechen und loses Pulver entfernen – das PPS integriert Kühlung, Ausbrechen, Pulversieben und Mischen in einer einzigen Station
9. Sandstrahlen und Pulverrecycling
- Teile sandstrahlen, um restliches Oberflächenpulver zu entfernen und eine gleichmäßige matte Oberfläche zu erzielen
- Nicht gesintertes Pulver durch das PPS sieben, mischen und auffrischen, um es wiederzuverwenden.
SLS-Prototypenmaterialien im Überblick
Die Materialwahl beeinflusst, was Sie mit dem Prototyp testen können. Alle folgenden Werte stammen aus den Datenblättern des TPM3D Precimid-Materials:
| Material | Wichtigste Eigenschaften (TPM3D-Datenblatt) | Am besten geeignet für | Nicht empfohlen für |
|---|---|---|---|
| PA12 (Precimid1172Pro) | Zugfestigkeit 46 MPa (ASTM D638); Dehnung 8–17 %; Biegemodul 1,280 MPa (ASTM D790); Wärmeformbeständigkeit 180 °C bei 0.45 MPa (ASTM D648) | Allgemeine Funktionsprototypen; Gehäuse; Halterungen; Schnappverbindungen; Filmscharniere | Hochtemperaturumgebungen (>150 °C Dauerbetrieb) |
| PA11 | Höhere Dehnung als PA12; bessere Schlagfestigkeit; geringere Feuchtigkeitsaufnahme | Flexible Bauteile; Luftkanäle; Teile, die wiederholten Stößen ausgesetzt sind | Anwendungen für hochsteife Strukturen |
| PA12-GF30 (Precimid1176Pro GF30 BLK) | Zugfestigkeit 41.7 MPa; Biegemodul 2,340 MPa (ISO 178); Wärmeformbeständigkeit 168 °C bei 0.45 MPa; 30 % Glasfaseranteil | Starre Gehäuse; Vorrichtungen und Lehren; thermisch stabile Bauteile | Teile, die eine hohe Schlagfestigkeit erfordern |
| PA12-CF (Precimid1174Pro CF) | Zugfestigkeit 88 MPa; Biegefestigkeit 135 MPa; Zugmodul 9,000 MPa; 30 % Kohlenstofffaserfüllung | Drohnenrahmen; hochsteife Strukturbauteile; leichte Luft- und Raumfahrtkomponenten | Kostensensitive Anwendungen |
| TPU (Precimid1130 88A) | Shore A 88–90; Dehnung 270 %; ausgezeichnete Rückprall- und Abriebfestigkeit | Dichtungen; Dichtungsringe; Schutzhüllen; Schuhkomponenten; flexible Schläuche | Lasttragende starre Teile |
| PP (TPM3D PP Pro) | Dichte 0.80 g/cm³; geringe Wasseraufnahme; ausgezeichnete Chemikalien- und Ermüdungsbeständigkeit | Flüssigkeitsbehälter; bewegliche Scharniere; chemikalienbeständige Teile | Anwendungen bei hohen Temperaturen oder hoher Steifigkeit |
| PEEK (TPM3D PEEK IND) | Zugfestigkeit 80 MPa (ASTM D638); Wärmeformbeständigkeit 294 °C bei 0.45 MPa (ASTM D648); Biegemodul 4,000 MPa (ASTM D790); Dichte 1.13 g/cm³ | Triebwerkskomponenten für die Luft- und Raumfahrt; hochtemperaturbeständige Funktionsprototypen; Strukturbauteile | Kostensensible Anwendungen (Materialpreisaufschlag) |
Alle Werte stammen aus den Datenblättern des TPM3D Precimid-Materials und basieren auf ASTM/ISO-genormten Prüfverfahren. Die tatsächlichen Werte können je nach Verarbeitungsparametern und Bauteilgeometrie variieren. Führen Sie für kritische Anwendungen stets eigene Prüfungen durch.
SLS vs. Traditionelle Prototyping-Methoden
| Kriterium | SLS (Nylon) | CNC Dienstleister | Spritzgießen (Weichwerkzeug) | FDM |
|---|---|---|---|---|
| Lieferzeit (5 Teile) | 2–4 Tage | 5–10 Tage | 2-4 Wochen | 1–3 Tage |
| Teilekosten (Kleinserie) | Moderat | Hoch (Arbeitsaufwand + Rüstkosten pro Teil) | Hohe Vorlaufkosten + niedrige Stückkosten | Niedrig–mittel |
| Geometrische Freiheit | Nahezu unbegrenzte Möglichkeiten (interne Kanäle, Gitter, Hinterschneidungen) | Begrenzt durch Werkzeugzugriff | Begrenzt durch Tiefgangwinkel und Auswurf | Mittel (Stützen für Überhänge erforderlich) |
| Mechanische Isotropie | Nahezu isotrop (<5% Variation) | Isotrop von Natur aus | Isotropen | Anisotrop (Z-Achse 50–70 % von XY) |
| Oberflächenbeschaffenheit (im Ist-Zustand) | Matt, leicht körnig (Ra 8–12 μm) | Bearbeitet (Ra 1–3 μm) | abhängig von der Formoberfläche | Sichtbare Schichtlinien (Ra 10–25 μm) |
| Materialoptionen | PA12, PA11, PA12-GF, PA12-CF, TPU, PP, PEEK | Metalle, technische Kunststoffe | Die meisten Thermoplaste | ABS, PLA, PETG, PC, ULTEM |
| Skalierbarkeit | Mittelgroß – Einzelbauweise = Dutzende von Teilen | Niedrig – jeweils ein Teil pro Spindel | Hoch – Tausende von Teilen pro Form | Niedrig – jeweils ein Teil pro Extruder |
Wann SLS die richtige Wahl ist:
- Sie benötigen funktionsfähige Prototypen aus technischem Nylon.
- Ihre Konstruktion weist eine komplexe interne Geometrie oder Hinterschneidungen auf.
- Sie möchten das mechanische Verhalten (Festigkeit, Schnapppassung, Ermüdung) und nicht nur das visuelle Erscheinungsbild prüfen.
- Sie benötigen Prototypen aus dem gleichen Material wie die späteren Serienteile.
- Sie arbeiten mit schnellen Iterationen und benötigen eine Bearbeitungszeit von einem Tag – wie der 4-Tage-Zyklus des GAC R&D Centre zeigt (siehe Fallstudie unten).

Wann eine andere Methode besser sein könnte:
- Gehen Sie zur CNC-Maschine Wenn Sie enge Toleranzen (±0.05 mm oder besser), Metallprototypen oder einen speziellen technischen Kunststoff benötigen, der nicht als Pulver erhältlich ist
- Go FDM Wenn Sie ein einheitliches visuelles Modell, die niedrigsten Kosten oder eine breite Materialverfügbarkeit (z. B. PEEK in Filamentform) benötigen.
- Weiche Werkzeuge verwenden Wenn Sie von der Konstruktion überzeugt sind und mehr als 100 Teile für Feldtests benötigen
SLS-Prototypenanwendungen in der Praxis
Die folgenden Fallstudien basieren auf veröffentlichten TPM3D-Kundeneinsätzen und öffentlich gemeldeten Ergebnissen.
Luft- und Raumfahrt & UAV: 6-Gramm-Drohnenrahmen
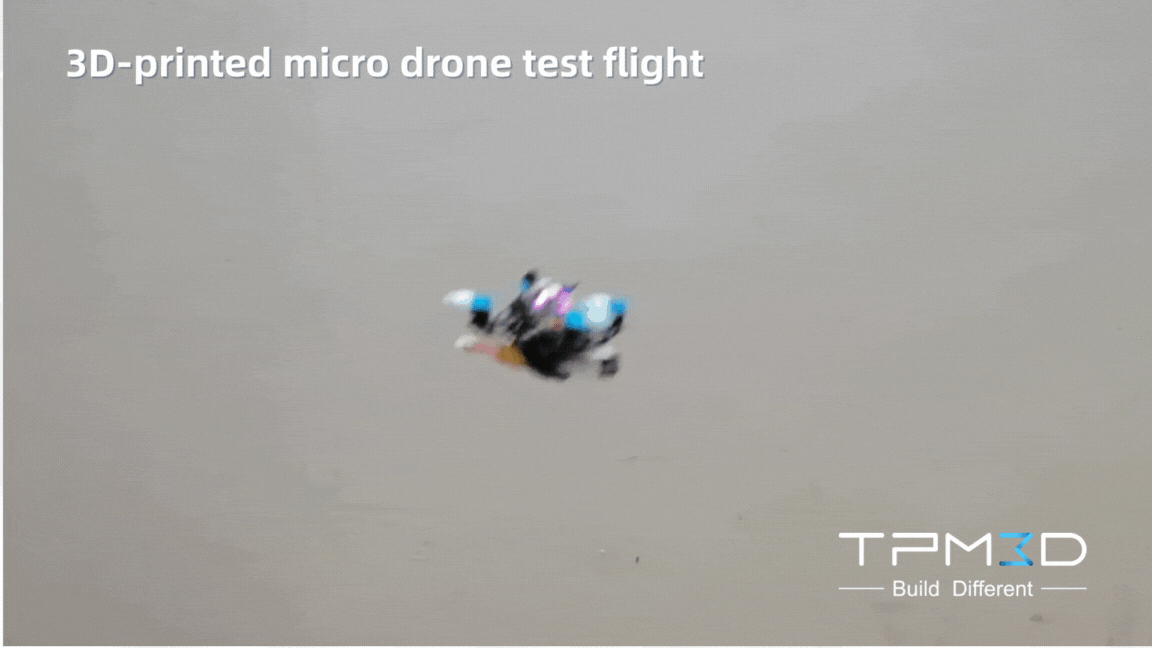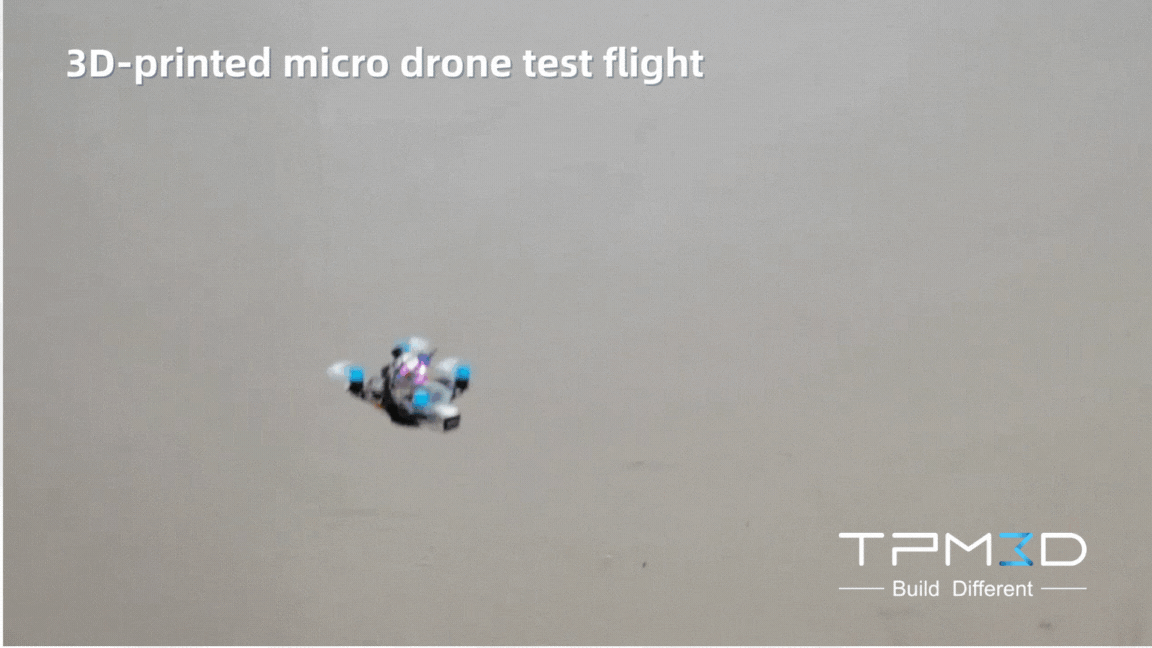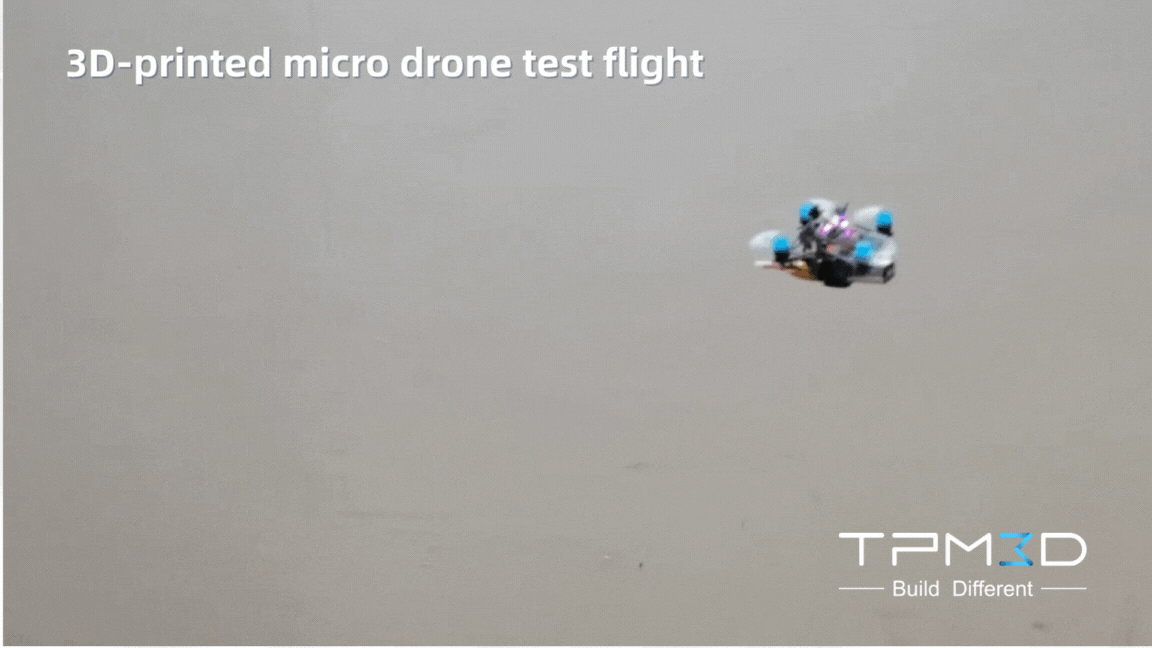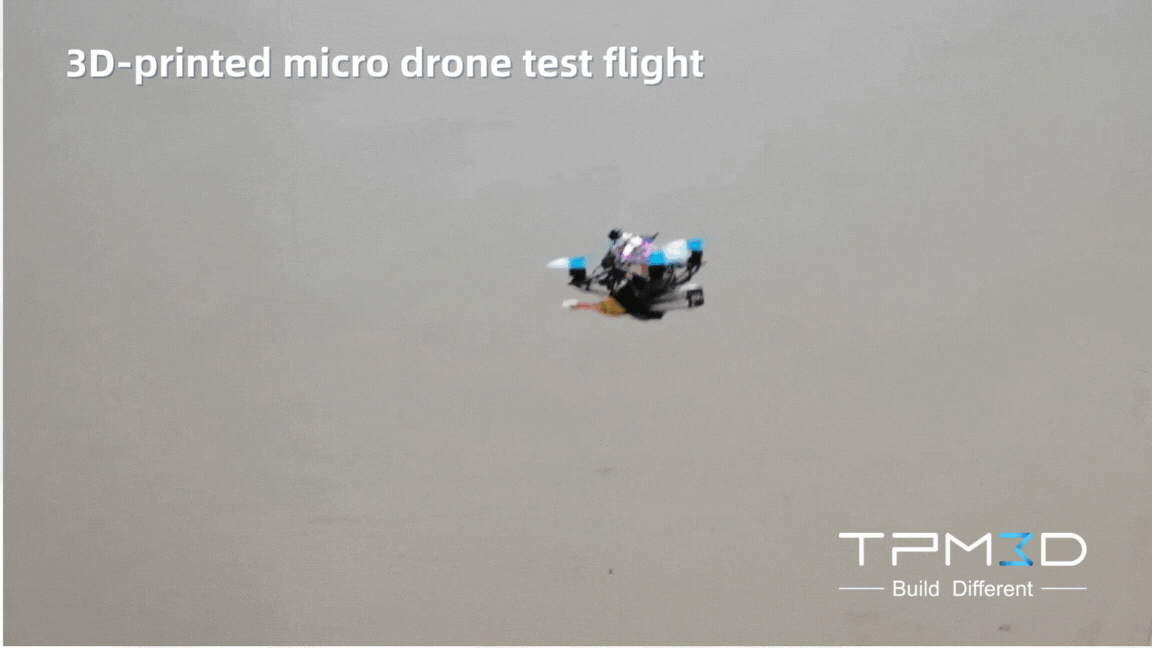
Wenn jedes Gramm zählt, ermöglicht SLS-Kohlenstofffaser-Nylon topologieoptimierte Strukturen, die mit maschineller Bearbeitung unmöglich herzustellen sind.
Ein Mikro-UAV-Rahmen mit Abmessungen von nur 66 × 66 × 32.6 mm wurde in einem Stück auf einem TPM3D SLS-System aus Precimid1174Pro CF (30 % kohlenstofffaserverstärktes PA12) gedruckt. Das Ergebnis: ein Rahmen mit einem Gewicht von 6 Gramm (komplettes Fluggerät: 35 g) und einer Zugfestigkeit von 88 MPa – eine Verbesserung von 91 % gegenüber reinem PA12. Das gleiche Materialsystem bestand vier Funktionsprüfungen: statische Belastung, Temperaturwechseltest (−20 bis +60 °C), elektromagnetische Abschirmung und Flug mit hoher Manövrierfähigkeit bei 8 m/s.
Quelle: TPM3D-Fallstudie, Juni 2025.
Automobilindustrie: GAC Forschungs- und Entwicklungszentrum – Von 2–3 Wochen auf 4 Tage
Die Prototypenentwicklungsabteilung des GAC-Forschungs- und Entwicklungszentrums nutzte bisher einen sechsstufigen, ausgelagerten Workflow für Prototypen von Interieur-/Exterieurverkleidungen, Thermomanagement und Antriebskomponenten. Durch die Integration von SLS ins eigene Haus mit einem TPM3D P550DL -System und Precimid1172Pro PA12 -Pulver konnten sie:
- Der Arbeitsablauf wurde reduziert von 6 Schritte zu 4 Schritten
- Verkürzen Sie die Lieferzeit von 2–3 Wochen bis hin zu nur 4 Tagen (Reduzierung um über 70 %)
- Volle Kontrolle über vertrauliche Konstruktionsdaten erlangt.
- Geprüfte Teile in vier Kategorien: Aussehen, Struktur, Passgenauigkeit und Ergonomie
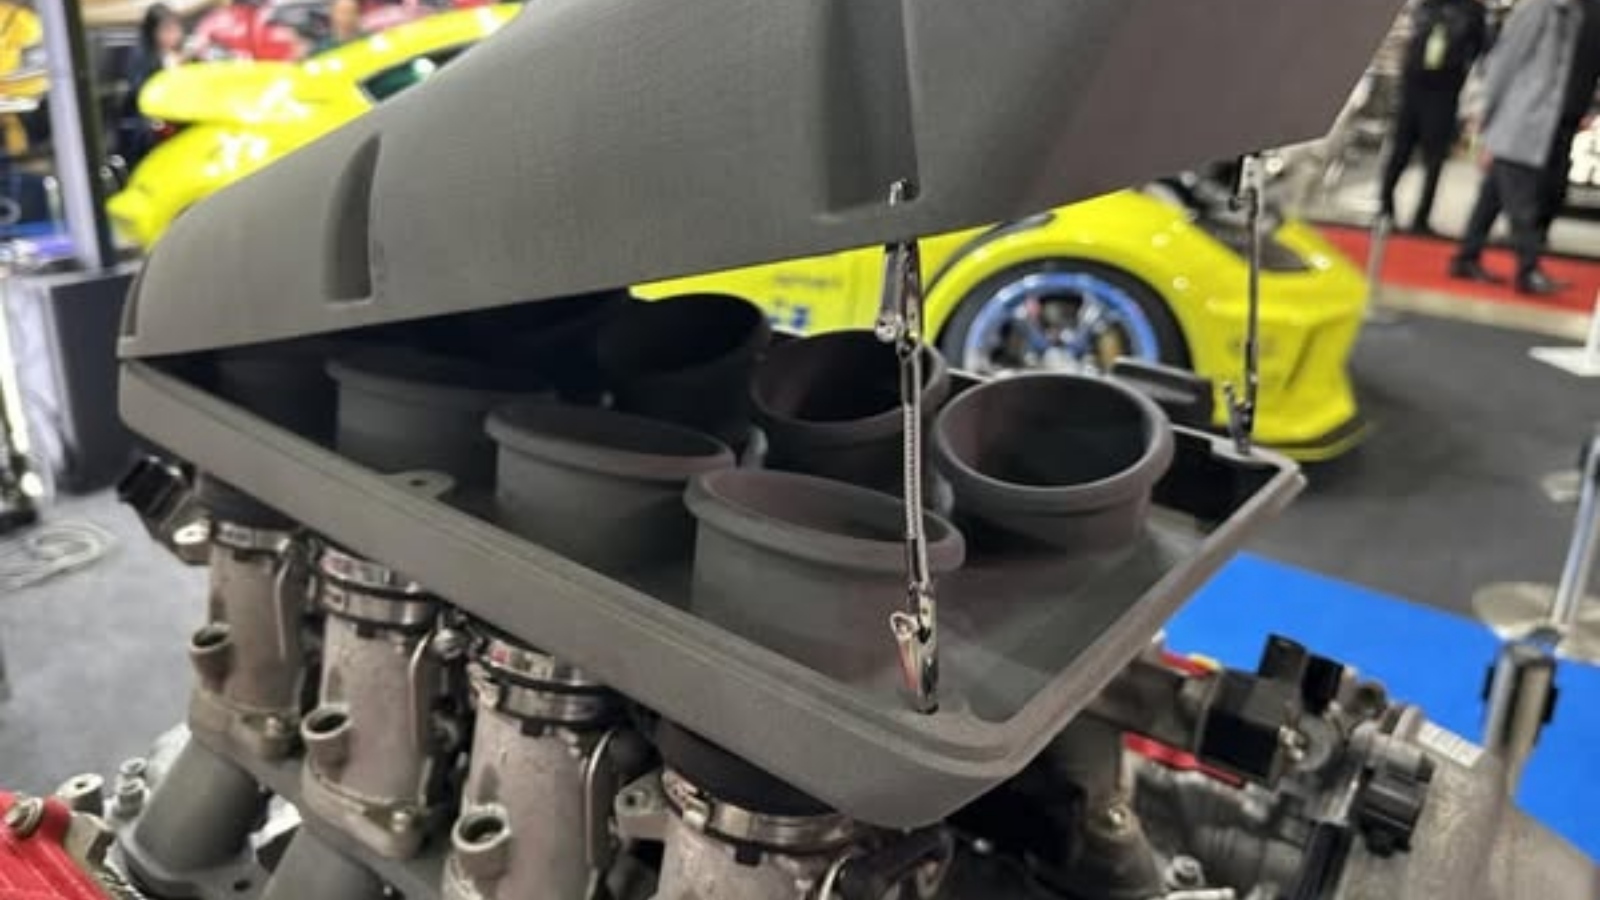
Weitere Beispiele für Anwendungen im Automobilbereich sind die Versuchsproduktionsabteilung von Dongfeng Motor, die einen TPM3D S480 mit PA12-GF30 für Mittelkonsolenverkleidungen und elektrische Verteilergehäuse verwendet, sowie der 1.9 kg schwere V8-Ansaugkrümmer von DTM Racing Sport – der die Fähigkeit von SLS nutzt, komplexe interne Geometrien in einem einzigen Druckvorgang herzustellen.
Medizin: AK Medical – Chirurgische Schablonen von 30 % Fehlerquote auf <5 %
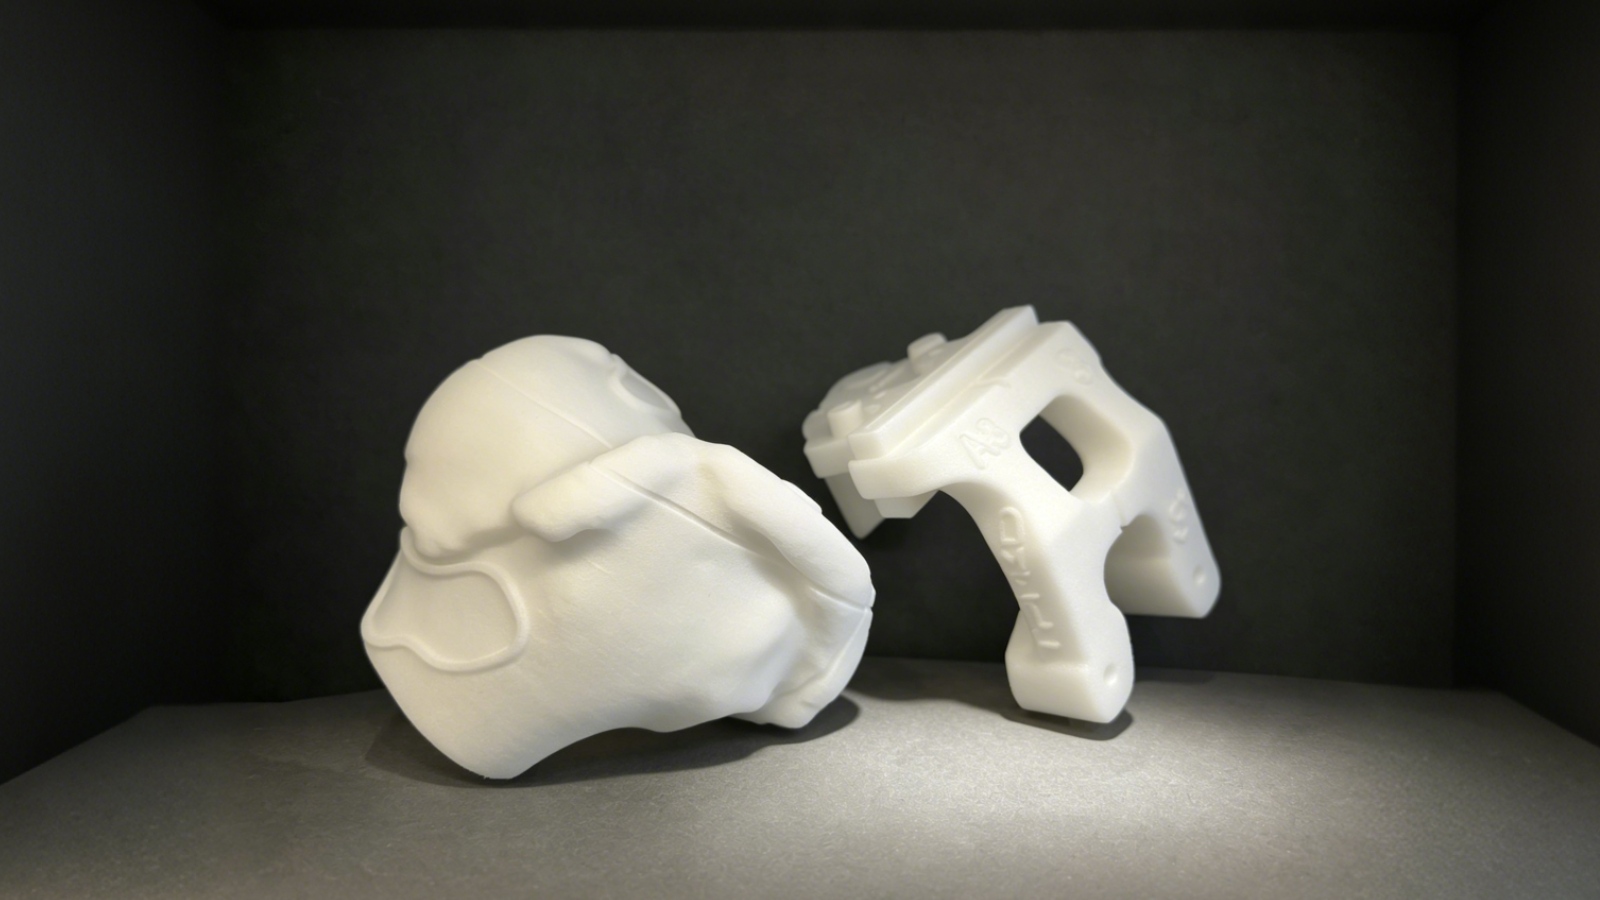
AK Medical setzte ein TPM3D P360 SLS-System mit PPS-Nachbearbeitungsstation und biokompatiblem PA12 zur Herstellung patientenspezifischer orthopädischer Operationsschablonen ein. Bei Gelenkersatzoperationen erreichten die SLS-gedruckten Schablonen eine submillimetergenaue Knochenpassung und reduzierten die Fehlstellung der unteren Extremitäten von mehr als 3° von ca. 30 % auf unter 5 % . Auch der intraoperative Blutverlust und die Drainage über 24 Stunden wurden signifikant reduziert (p < 0.01).
Das System arbeitet gemäß CE-Zertifizierung und erfüllt die Anforderungen an einen explosionsgeschützten Bereich (Zone 22). Es verfügt über eine integrierte Stickstofferzeugung für die Reinproduktion in medizinischer Qualität.
Medizin: Edser Labs – Digitale orthopädische Einlegesohlen in großem Maßstab
Edser Labs (Spanien), ein Hersteller klinischer orthopädischer Einlagen mit fast 30 Jahren Erfahrung, setzt ein TPM3D S600DL Dual-Laser-System mit PP Pro- Pulver zur Herstellung individueller orthopädischer Einlagen ein. Der digitale Workflow – Fußscan per LiDAR → CAD-Design → SLS-Druck – reduzierte die Druckzeit für Einzelschichten durch Dual-Laser-Scanning um fast 50 % .
Das PP Pro-Material ermöglicht durch ein optimiertes Sieb- und Aufbereitungssystem ein nahezu 100%iges Pulverrecycling . Edser geht davon aus, dass zukünftig 90 % seiner Produkte additiv gefertigt werden.
3D-gedruckte Prothesen: Vorteile, Materialien, Anwendungen und Beispiele aus der Praxis
Interne SLS-Lösung vs. Outsourcing
Wenn Ihr Prototypenbedarf sporadisch ist (1–3 Projekte/Monat), ist die Auslagerung an ein SLS-Dienstleistungsunternehmen oft kostengünstiger – keine Investitionsausgaben, kein Pulvermanagement, keine Wartung.
Bei konstanter Nachfrage (10+ Prototypen pro Monat) ist die interne SLS-Fertigung wirtschaftlich attraktiv. Wichtige Überlegungen:
| Faktor | Outsourcing (Dienstleistungsbüro) | In-House SLS |
|---|---|---|
| Vorabinvestition | $0 | Investitionen in Ausrüstung – TPM3D-Industriesysteme beginnen bei kompakten Formaten |
| Vorlaufzeit | 3–7 Werktage (inkl. Versand) | 1-3 Werktage |
| Kosten pro Teil | Serviceaufschlag | Material + Maschinenzeit nur |
| Vertraulichkeit der Konstruktion | Dateien verlassen Ihre Organisation | Vollständig intern |
| Iterationsgeschwindigkeit | Begrenzt durch die Bearbeitungszeit der Behörde | Unbegrenzt – Drucken über Nacht |
| Materialoptionen | Hängt von den Kapazitäten der Behörde ab. | Sie bestimmen die Materialauswahl |
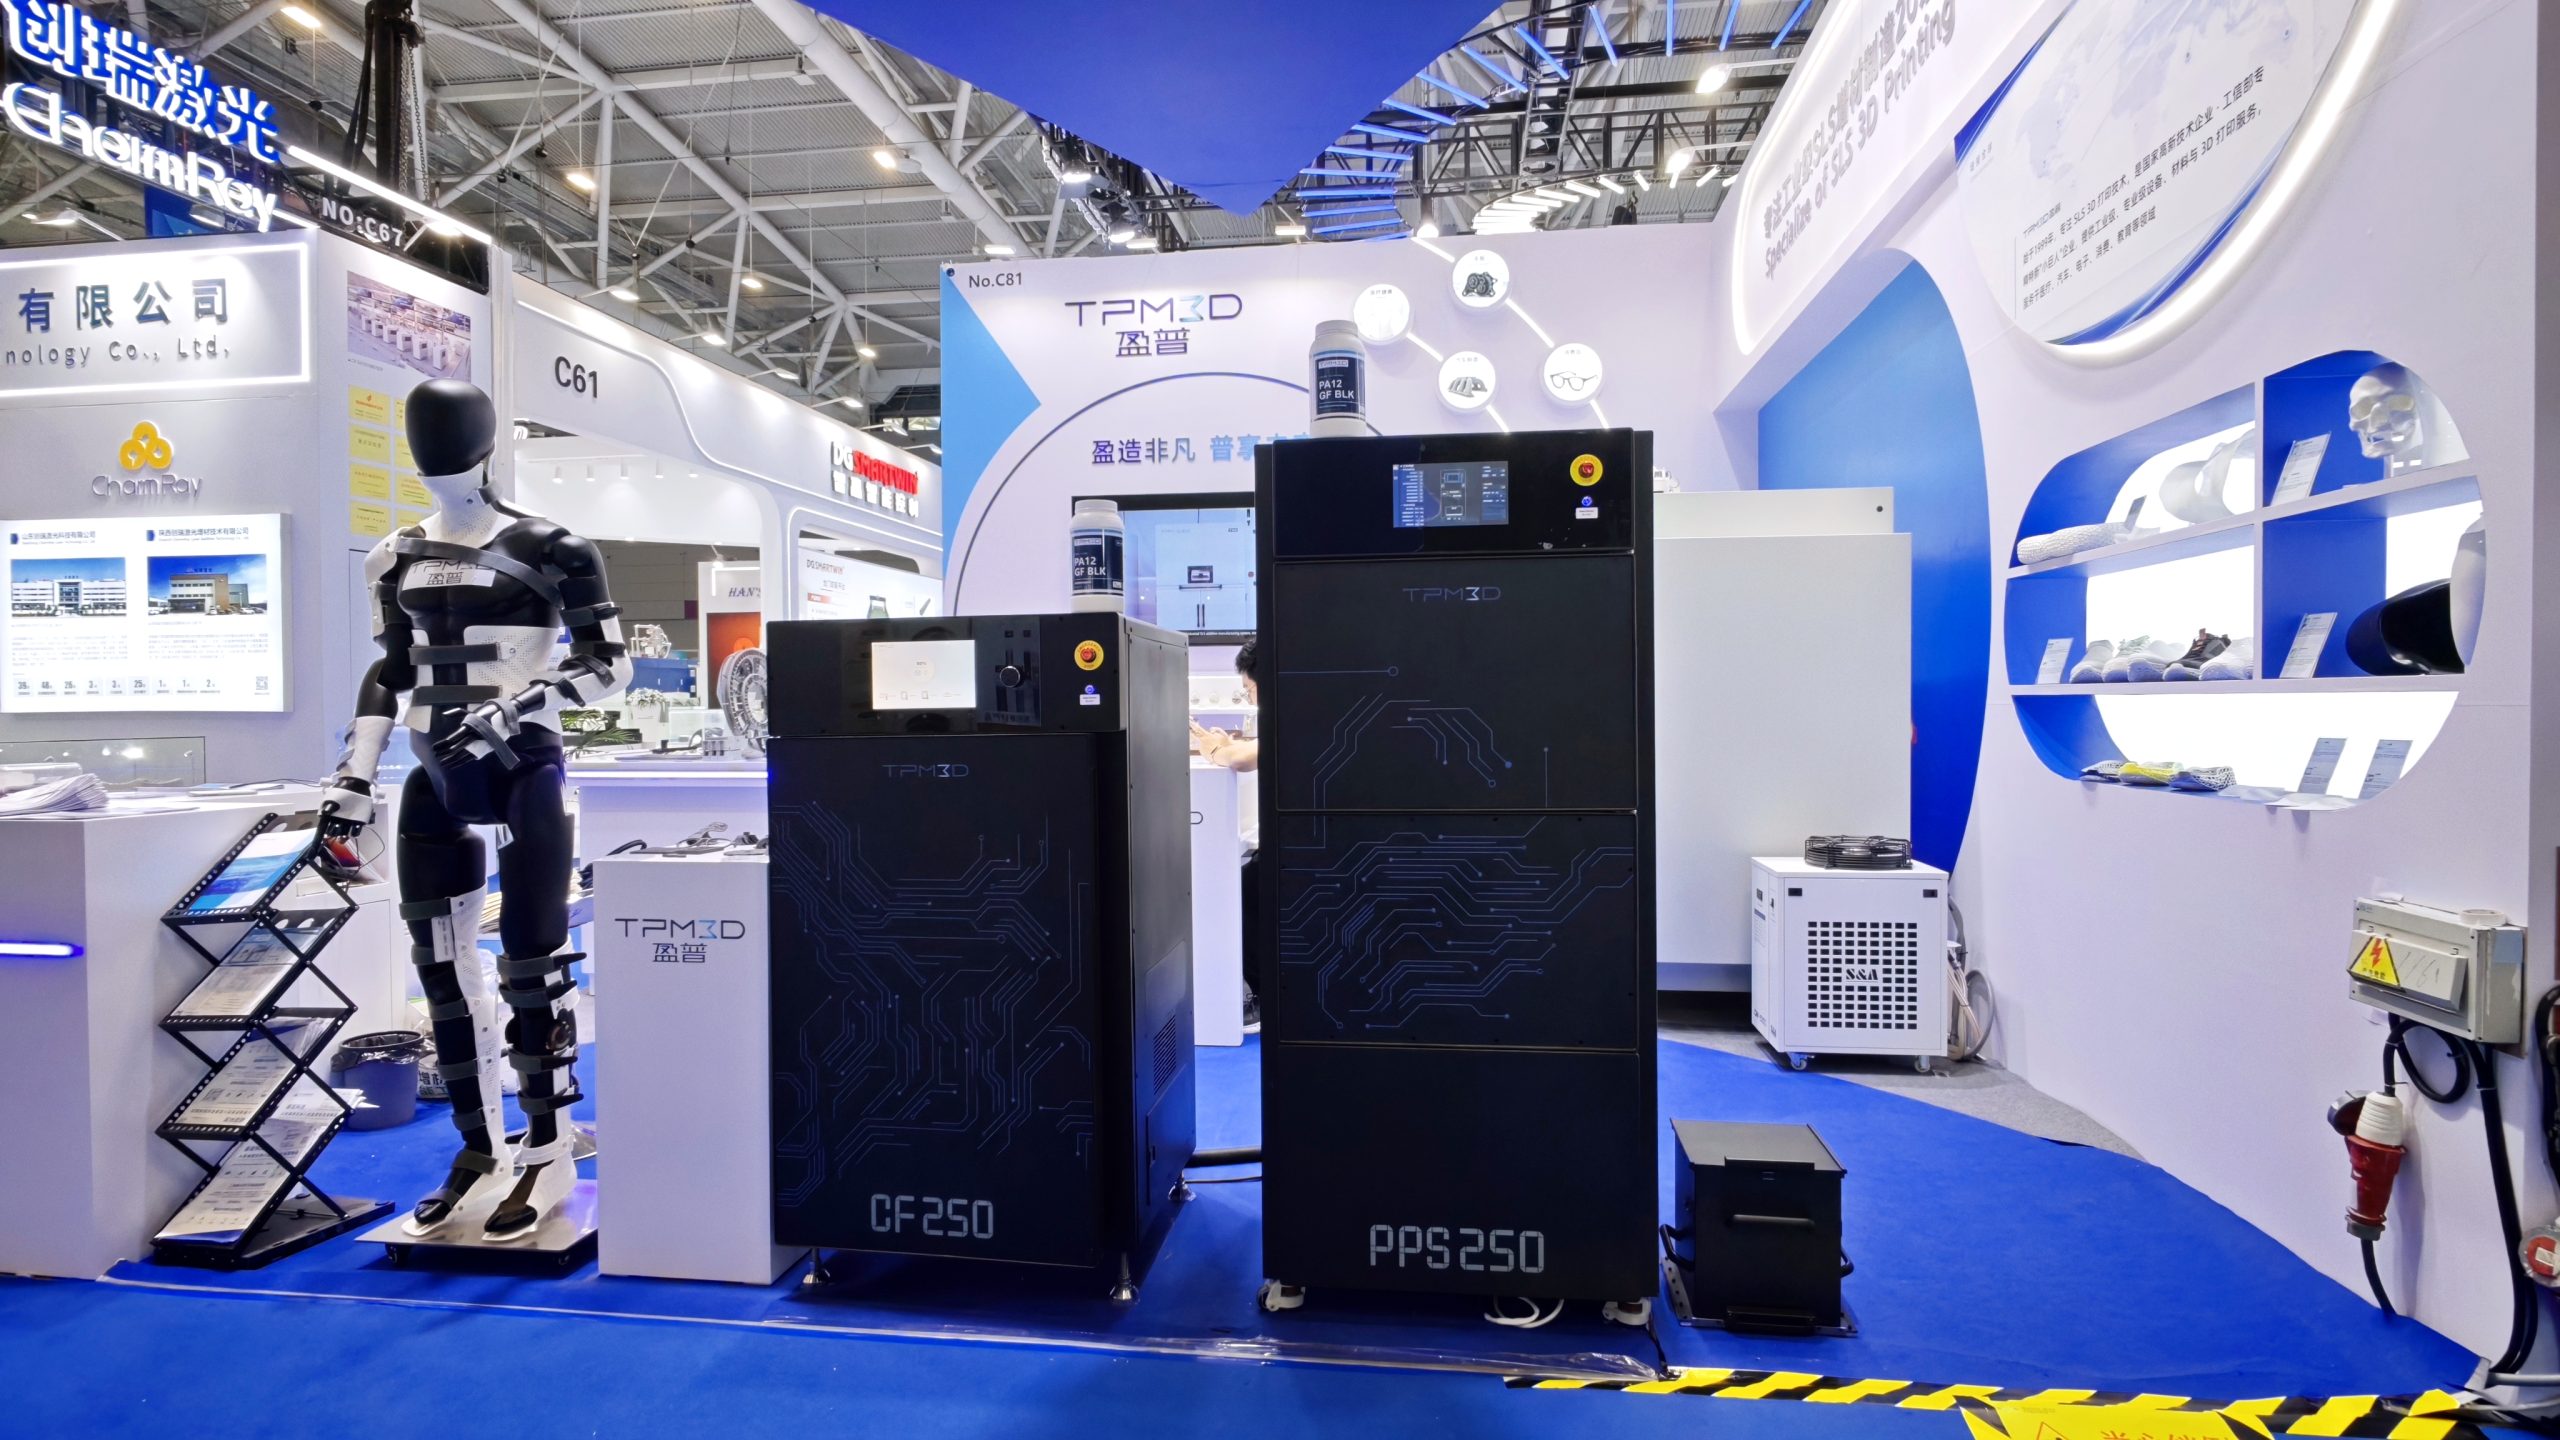
Für Unternehmen, die eine SLS-Fertigung im eigenen Haus in Betracht ziehen, reicht die Produktpalette von TPM3D vom kompakten Profisystem CF200 (200 × 200 × 320 mm, 30-W-Faserlaser, Stellfläche <1 m², 220-V-Plug-and-Play) über industrielle Systeme mittlerer Größe (S360/P360 mit 360 × 360 × 600 mm) bis hin zu großformatigen Dual-Laser-Produktionssystemen (P550DL mit 550 × 550 × 850 mm und S600DL mit 600 × 600 × 800 mm).
Alle Systeme unterstützen die wichtigsten Prototyping-Materialien – PA12, PA11, PA12-GF, PA12-CF, TPU und PP – wobei das Modell S320HT die Funktionalität auf PEEK, PEKK und PPS bei Bautemperaturen bis zu 350 °C erweitert.
Erste Schritte mit SLS-Prototyping: Eine praktische Checkliste
Schritt 1 – Definieren Sie Ihre Prototyping-Anforderungen
- Welche Materialien benötigen Sie? (PA12 für allgemeine Zwecke, PA11 für Duktilität, TPU für flexible Teile, PEEK für hohe Temperaturen?)
- Was ist die größte Einzelteilabmessung?
- Typische Batchgröße pro Iteration?
- Erforderliche Bearbeitungszeit?
Schritt 2 – Wählen Sie Ihre Vorgehensweise
- Intern oder extern? (Nutzen Sie die obige Tabelle als Entscheidungshilfe.)
- Bei Fertigung im eigenen Haus: Geräteoptionen anhand von Bauvolumen, Materialvielfalt und Durchsatz bewerten.
- Bei Outsourcing: Fordern Sie Musterteile aus dem gewünschten Material von 2–3 Anbietern an.
Schritt 3 – Bereiten Sie Ihren ersten Build vor
- Bei der CAD-Planung sind die Konstruktionsprinzipien anzuwenden: Wandstärke ≥0.4 mm, Lochdurchmesser ≥0.8 mm, Spiel ≥0.5 mm (einteilige Baugruppe) / ≥0.2 mm (einzelne Baugruppe).
- STL-Datei in geeigneter Auflösung exportieren (Sehnentoleranz ≤0.05 mm)
- Import in Voxeldance Additive, Ausrichtung kritischer Oberflächen für optimale Oberflächengüte/Festigkeit, automatisches Verschachteln der verbleibenden Teile
- Schneiden Sie mit einer Schichtdicke von 0.12 mm, verarbeiten Sie das Modell durch den BP-Prozess und laden Sie es in den Drucker ein.
Schritt 4 – Validieren und iterieren
- Prüfen Sie die Erstmusterteile auf Maßgenauigkeit.
- Führen Sie Funktionstests in der vorgesehenen Umgebung durch.
- Dokumentieren Sie Prozessparameter für die Reproduzierbarkeit
- Das Design wird basierend auf den Testergebnissen iterativ verbessert – derselbe Build kann mehrere Varianten nebeneinander enthalten.
Häufig gestellte Fragen
F: Wie genau sind SLS-Prototypen?
A: Die typische Maßgenauigkeit beträgt ±0.2 mm für gut konstruierte Teile auf kalibrierten Industrieanlagen. Merkmale mit engen Toleranzen (<0.2 mm) erfordern gegebenenfalls Nachbearbeitung oder Konstruktionsanpassungen. Der S480 von TPM3D erreicht Scangeschwindigkeiten von 21,000 mm/s mit einem Laserfleckdurchmesser von 0.31 mm für hochpräzise Anwendungen.
F: Können SLS-Prototypen nachbearbeitet werden? A: Ja. PA12- und PA11-SLS-Teile können gebohrt, mit Gewinde versehen, gerieben und CNC-bearbeitet werden. Dies ist üblich, wenn bestimmte Passflächen engere Toleranzen erfordern, als sie mit SLS allein erreicht werden können.
F: Wie vergleichen sich die Teilekosten von SLS mit denen von CNC bei Projekten mit geringen Stückzahlen?
A: SLS ist wettbewerbsfähig, wenn die Geometrie komplex ist (Hinterschnitte, Innenkanäle) oder mehrere Teile in einem einzigen Fertigungsgang verschachtelt werden können. Für einfache prismatische Teile ist CNC in der Regel günstiger. Die Gewinnschwelle hängt von der Geometrie ab, nicht nur von der Stückzahl. Die Umstellung des GAC-Forschungs- und Entwicklungszentrums von ausgelagerten Fertigungsabläufen auf internes SLS führte zu einer Reduzierung der Durchlaufzeit um über 70 %.
F: Kann SLS klare oder transparente Teile herstellen? A: Nein. SLS-Bauteile aus PA12 sind im Originalzustand undurchsichtig weiß bis cremefarben. Sie können schwarz oder in anderen dunklen Farben eingefärbt, aber nicht transparent gemacht werden. Für transparente Prototypen empfehlen wir SLA oder PolyJet.