Die Prothesenindustrie steht vor einer harten wirtschaftlichen Realität: Jede Prothese, die beim ersten Versuch nicht passt, kostet Klinikzeit, Material und einen zusätzlichen Patientenbesuch. Die traditionelle Fertigung – Gipsabformung, Handmodifikation, Thermoformen – ist ein über Generationen verfeinertes Handwerk. Es funktioniert. Aber es ist langsam, teuer und kaum skalierbar.
Das selektive Lasersintern (SLS) im 3D-Druck verändert diese Gleichung. Kliniken im gesamten Kundenstamm von TPM3D in der Medizintechnik, die SLS einsetzen, verzeichnen eine Senkung der Prothesenproduktionskosten um etwa 40 % – nicht durch günstigere Materialien, sondern durch die Eliminierung der versteckten Kosten traditioneller Arbeitsabläufe: Nacharbeit, Materialverschwendung, mehrere Patientenbesuche und der enorme Arbeitsaufwand für die manuelle Fertigung.
Hier erfahren Sie, woher diese Einsparungen tatsächlich stammen – untermauert durch Produktionsdaten und reale Anwendungsfälle.
Die versteckten Kosten der traditionellen Prothesenherstellung
Um zu verstehen, wo SLS Kosten einspart, muss man zunächst sehen, wohin das Geld in einem herkömmlichen Arbeitsablauf fließt.
Die Herstellung einer herkömmlichen Prothesenhülse erfolgt in sechs Schritten [1]:
- Gießen: Ein Orthopädietechniker wickelt den Stumpf in Gipsverbände, um eine Negativform herzustellen.
- Positives Modell: Gips wird in die Negativform gegossen, um eine Positivform zu erzeugen. Aushärtezeit: 2–4 Stunden.
- Änderung: Ein Techniker bearbeitet das Gipsmodell von Hand und fügt Reliefs und Druckzonen hinzu. Eine Abweichung von 1 mm kann Gang und Komfort beeinträchtigen. [1] Hier kommt jahrzehntelange Erfahrung ins Spiel – und hier häufen sich die Arbeitskosten.
- Thermoformen oder Laminieren: Eine thermoplastische Folie wird erhitzt und über das modifizierte Modell gelegt, oder es werden Schichten aus Harz und Gewebe laminiert.
- Fitting: Der Patient kommt zurück. Es werden Anpassungen vorgenommen. Falls die Prothesenhülse nicht passt, gehen Sie zurück zu Schritt 3.
- Nachverfolgung: Mehrere Termine sind üblich.
Laut IEEE Spectrum beträgt der gesamte Arbeitsaufwand eines Technikers für eine herkömmliche Steckdose 12 bis 16 Stunden [2]. Jede Designänderung erfordert ein komplett neues Gipsmodell und einen neuen Thermoformprozess – ein Verfahren, das pro Iteration 2–3 Tage in Anspruch nimmt [1].
Die Kostentreiber häufen sich schnell:
| Kostentreiber | Traditionelle Methode | Auswirkungen |
|---|---|---|
| Technikerarbeit | 12–16 Stunden pro Sockel [2] | Hochqualifiziert, nicht skalierbar |
| Gips und Verbrauchsmaterialien | Frisches Material für jede Steckdose | Nach einmaligem Gebrauch entsorgt |
| Patientenbesuche | Mehrere Termine Standard | Reisekosten, Klinikbetriebskosten |
| Design-Iteration | ~2–3 Tage pro Revision [1] | Jede Änderung = komplette Neuanfertigung |
| Speicherung & Archivierung | Physische Gipsmodelle | Zersetzen sich mit der Zeit, benötigen Platz |
Keiner dieser Kostenpunkte erscheint auf der Materialrechnung. Zusammengenommen machen sie den Großteil der Produktionskosten pro Sockel aus – und genau diese Kosten werden durch SLS eliminiert.
Wo SLS-3D-Druck die Kosten senkt: Die 40%-Aufschlüsselung
Die 40%-Marke ist keine einzelne, aus einer Studie stammende Zahl. Sie ist das kumulative Ergebnis von fünf Kostenfaktoren, die sich verändern, sobald eine Klinik oder ein Hersteller von manueller auf digitale Produktion umstellt – bestätigt durch reale Anwendungsdaten von TPM3D-Kunden im Bereich Medizintechnik.
1. Der Materialabfall sinkt auf nahezu null.
Die traditionelle Herstellung von Sockeln ist naturgemäß verbrauchsintensiv: Man fertigt ein Gipsmodell an, bearbeitet es und entsorgt es nach einmaliger Verwendung. Für jeden Sockel werden Gips, Verschnittreste von thermoplastischen Platten und Verbrauchsmaterialien für die Endbearbeitung verbraucht – nichts davon wird wiederverwendet.
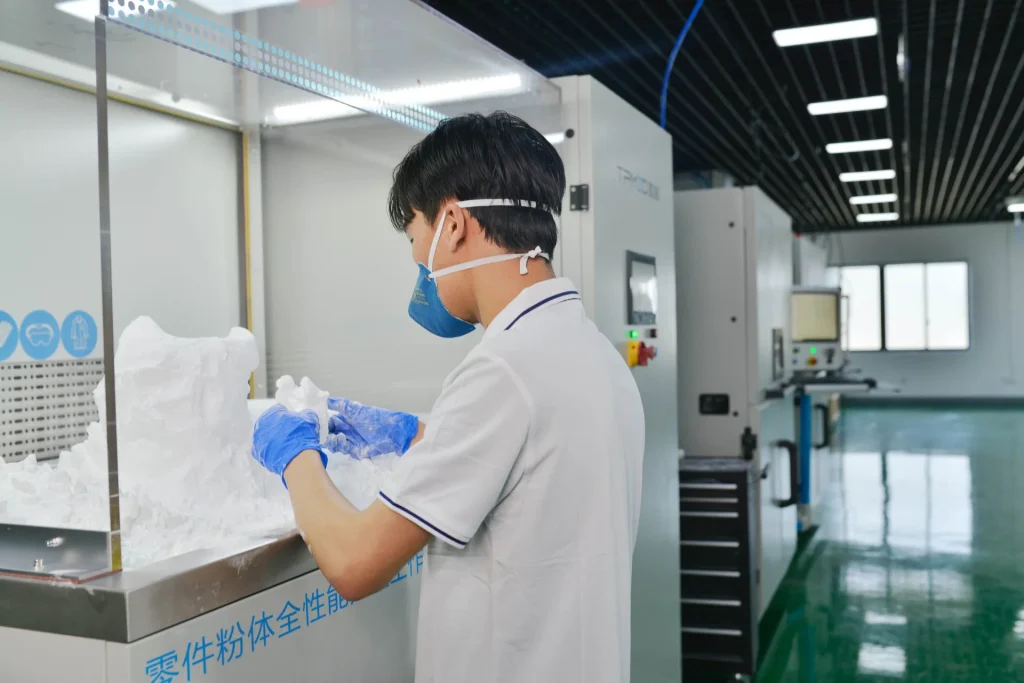
Beim SLS-Verfahren ist das anders. Das nicht gesinterte Pulver um jedes gedruckte Teil wird aufgefangen und wiederverwendet. In den Produktionssystemen von TPM3D, wie im Fallbeispiel der Edser-Orthesen dokumentiert, werden pro Charge nur 20 % frisches Pulver benötigt – die restlichen 80 % werden aus vorherigen Fertigungen recycelt. Die Materialausnutzung nähert sich 100 %, wenn die Verschachtelung optimiert ist [3].
2. Der Arbeitsaufwand pro Sockel sinkt drastisch
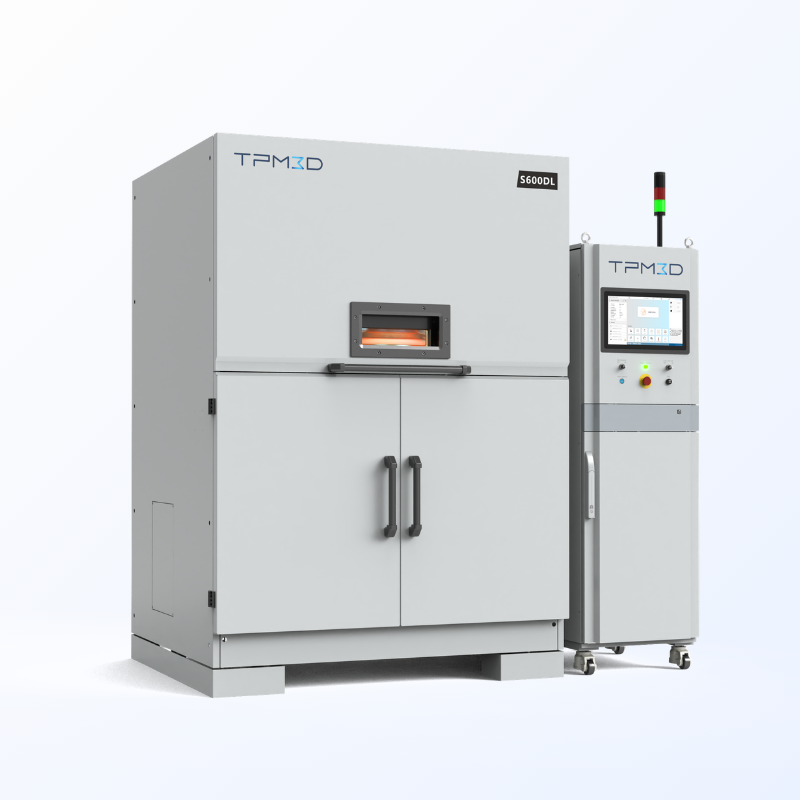
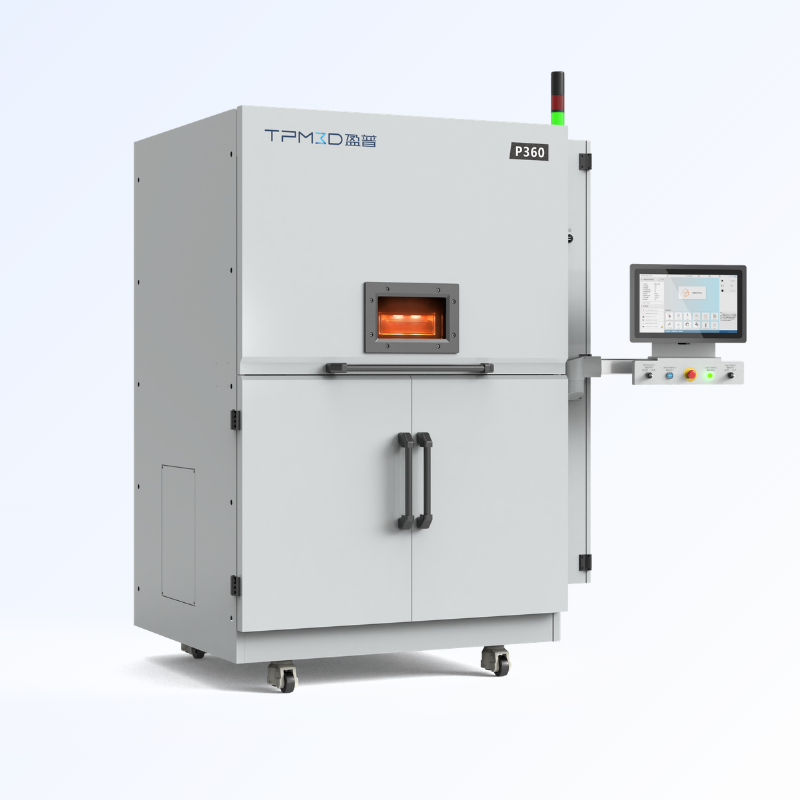
Wie IEEE Spectrum berichtet, benötigt ein herkömmlicher Prothesenschaft 12–16 Stunden Arbeitszeit von einem Techniker [2]. Mit SLS dauert der digitale Designprozess in CAD-Software nur 15–30 Minuten – und sobald die Datei fertiggestellt ist, erledigt der Drucker den Rest selbstständig. Ein TPM3D S600DL mit zwei 140-W-Lasern und einem Bauraum von 600 × 600 × 800 mm [4] kann mehrere Schäfte gleichzeitig fertigen und so den Bedarf eines ganzen Tages an Patientenfällen in einem einzigen Druckvorgang über Nacht decken. Derselbe Spectrum-Artikel erwähnt, dass der 3D-Druck über Nacht fünf Schäfte produzieren kann [2].
Die Arbeitszeit des Technikers verlagert sich von monotonen manuellen Tätigkeiten hin zu höherwertigen Aufgaben: Patientenbeurteilung, Designoptimierung und klinische Anpassung. Die Arbeitskosten pro Prothesenschaft sinken, da die teuerste Ressource im Raum nicht mehr den Engpass darstellt.
3. Die Iterationszeit verkürzt sich von Tagen auf Stunden.
Bei herkömmlichen Arbeitsabläufen erfordert jede Anpassung die vollständige Neuanfertigung des Gipsmodells – ein Zyklus von 2–3 Tagen pro Revision [1]. Selbst der erfahrenste Orthopädietechniker kann dies nicht vermeiden, da bereits eine Abweichung von nur 1 mm in einer Druckzone Passform und Tragekomfort beeinträchtigen kann [1].
Beim SLS-Verfahren wird die digitale Designdatei in CAD modifiziert und neu gedruckt. Anpassungen dauern nur wenige Minuten. Der iterative Prozess verkürzt sich von Tagen auf Stunden. IEEE Spectrum bestätigt, dass 3D-gedruckte Prothesen „präziser sind, weniger Anpassungen erfordern“ und zu „weniger Nachuntersuchungen“ führen [2].
4. Fernfertigung reduziert geografische Gemeinkosten
Ein Patient in einer ländlichen Klinik, die mehrere Stunden vom nächsten Fertigungslabor entfernt liegt, muss für die Anpassung seiner Prothese einen erheblichen Reiseaufwand in Kauf nehmen. Mit SLS kann der Arbeitsablauf aufgeteilt werden: Ein lokaler Arzt scannt den Stumpf mit einem handgeführten 3D-Scanner, lädt die Datei hoch, und eine zentrale Produktionsstätte druckt und versendet die fertige Prothesenhülse.
Dies ist keine bloße Theorie. Der europäische Anbieter ProsFit betreibt eine cloudbasierte digitale Plattform, die genau dieses Modell ermöglicht: Kliniker können individuell angefertigte, 3D-gedruckte Prothesenschäfte von jedem beliebigen Ort aus entwerfen und bestellen. Die Festigkeitsprüfung ist nach ISO 10328 zertifiziert, und die Datensicherheit entspricht der DSGVO [5]. Das „Distributed Care“-Modell der Plattform ermöglicht es Patienten, sich überall, auch zu Hause, versorgen zu lassen [5].
5. Serienfertigung senkt die Stückkosten
Ein großformatiger SLS-Drucker wie der TPM3D S600DL – mit einem Bauraum von 600 × 600 × 800 mm [4] – kann mehrere Prothesenkomponenten in einem einzigen Druckvorgang fertigen. Im Gegensatz zu herkömmlichen Verfahren, bei denen jede Prothesenhülse einzeln von Hand hergestellt wird, ermöglicht SLS die Serienfertigung.
Eine höhere Verschachtelungsdichte pro Fertigungseinheit bedeutet geringere Stückkosten. Die Wirtschaftlichkeit steigt mit der Produktionsmenge: Je mehr Steckdosen hergestellt werden, desto kostengünstiger wird jede einzelne Steckdose. Dies steht im Gegensatz zur traditionellen Fertigung, bei der der Arbeitsaufwand linear mit der Produktionsmenge skaliert.
Validierung in der Praxis: Der Fall Edser
Die Kostenreduzierung ist nicht theoretisch. Im Jahr 2025 setzte der spanische Orthopädietechnikhersteller Edser – ein Unternehmen mit fast 30 Jahren klinischer Erfahrung in den Bereichen Wirbelsäulenorthesen, Mobilitätshilfen und Maßschuhe – die SLS-Technologie von TPM3D ein, um seine Produktion zu transformieren [3].
Mit dem TPM3D S600DL mit zwei 140-W-Lasern erzielte Edser messbare Ergebnisse [3]:
| Metrisch | Lösung |
|---|---|
| Druckzeit für Einzelschichten | Reduziert um ~ 50% (Doppellaser-Scanning) |
| Materialverwendung | Nahezu 100 % (Pulverrecycling, 20 % Frischpulver pro Charge) |
| Effizienz der Nachbearbeitung | Automatisiert über die TPM3D PPS Pulverstation |
| Liefergeschwindigkeit für den Kunden | Deutlich schnellere Bearbeitungszeiten im Vergleich zu herkömmlichen Methoden |
Edsers CEO, Sergio Sanchez-Osorio, prognostizierte, dass 90 % ihrer Produkte zukünftig additiv gefertigt werden würden [3]. Wenn ein 30-jähriger Branchenveteran in der Orthopädietechnik diese Prognose abgibt, dann deshalb, weil die Zahlen stimmen.
Die gleichen wirtschaftlichen Prinzipien gelten auch für Prothesen. Ein mit TPM3D-Anlagen und SLS-optimierten Polymeren hergestellter Prothesenschaft bietet denselben grundlegenden Vorteil: digitale Präzision, Serienfertigung und drastisch reduzierter Abfall – was alles zu niedrigeren Stückkosten führt.
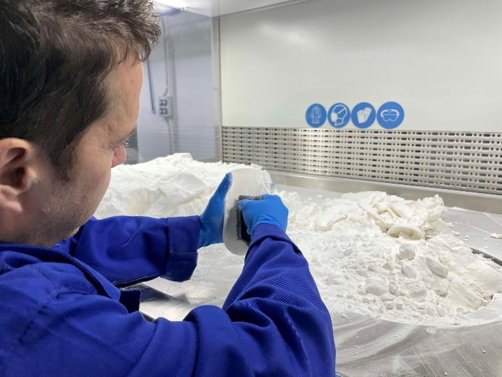
Materialien, die es ermöglichen
Kostensenkung bringt nichts, wenn das Material nicht die gewünschte Leistung erbringt. Der Grund, warum SLS bei Prothesen funktioniert, liegt nicht nur am Drucker selbst, sondern vor allem an der Polymerchemie.
Zwei Materialien dominieren die SLS-Produktion von Prothesen, die beide von der S-Series-Plattform von TPM3D unterstützt werden [4]:
PA11 (Nylon 11) — für tragende Steckverbindungen
- Hohe Schlagfestigkeit und Ermüdungstoleranz – entscheidend für Unterschenkelprothesen, die täglich Tausenden von Belastungszyklen ausgesetzt sind [1].
- Flexibilität ohne Sprödigkeit: absorbiert Spannungen anstatt zu brechen
- Die Stabilität des Sinterprozesses gewährleistet gleichbleibende mechanische Eigenschaften von Charge zu Charge.
- Für Anwendungen mit Hautkontakt stehen biokompatible Optionen zur Verfügung [1].
PP Pro (Polypropylen) – für anpassbare Passform
- Extrem geringe Feuchtigkeitsaufnahme – quillt in feuchter Umgebung nicht auf und verformt sich nicht.
- Kann nach dem Drucken durch Hitze umgeformt werden, was eine präzise Anpassung ermöglicht [3].
- Leichtgewicht: Verringert die empfundene Gewichtsbelastung für Oberschenkelamputierte.
- In Kombination mit Gitterstrukturen ermöglicht dies eine Gradientensteifigkeit innerhalb einer einzelnen Komponente [3].
Beide Materialien profitieren vom inhärenten Vorteil des SLS-Verfahrens: Es werden keine Stützstrukturen benötigt . Komplexe interne Geometrien – Belüftungskanäle, Gitterpolsterzonen, anatomische Konturen – lassen sich problemlos drucken, ohne Materialverschwendung und den Aufwand des Entfernens von Stützstrukturen.
Der Produktionsablauf
Für ein Prothesenlabor oder einen Hersteller medizinischer Geräte, der SLS in Betracht zieht, umfasst der Arbeitsablauf fünf Schritte [1]:
1. Scannen – Ein handgeführter 3D-Scanner erfasst innerhalb weniger Minuten Details des Stumpfes im Submillimeterbereich [1]. Kein Gips, keine Verschmutzung, keine Beschwerden für den Patienten.
2. Design – Die Scandaten werden in eine Prothesen-CAD-Software importiert. Der Techniker passt die Schaftgeometrie, die Druckverteilung und die Schnittlinien digital an.
3. Drucken – Die Designdatei wird zusammen mit anderen Patientenfällen auf einem TPM3D-System der S-Serie gespeichert. Ein S600DL kann eine oder zwanzig Prothesenschäfte drucken – der Arbeitsaufwand ist identisch.
4. Nachbearbeitung – Die Teile werden zur automatisierten Entpulverung, Pulverrückgewinnung und Oberflächenbearbeitung an eine TPM3D PPS-Pulverstation transportiert. Das zurückgewonnene Pulver wird dem nächsten Bauprozess wieder zugeführt [3].
5. Anpassung – Der Patient trifft ein. Falls Anpassungen nötig sind, wird die digitale Datei modifiziert und neu ausgedruckt. Es muss kein Gipsmodell neu angefertigt werden.
Ehrliche Einschränkungen
SLS ist kein Allheilmittel. Drei Tatsachen, die man anerkennen muss:
- Kapitalinvestition: Ein industrielles SLS-System wie das S600DL ist mit erheblichen Anschaffungskosten verbunden. Die Amortisation erfolgt über Monate der Produktionsmenge, nicht über Tage. Für Kliniken mit geringem Produktionsvolumen bietet TPM3D kompakte Systeme wie das CF200 als Einstiegsmodell [4] sowie 3D-Druckdienstleistungen für diejenigen an, die noch keine eigenen Geräte anschaffen möchten.
- Ausbildungsvoraussetzung: Kliniker müssen den Umgang mit Scan- und CAD-Tools erlernen. Dies erfordert einen gewissen Lernaufwand – doch die Produktivitätssteigerungen vervielfachen sich, sobald das Team geschult ist. (Forschungsergebnisse veröffentlicht in: Canadian Prosthetics & Orthotics Journal bestätigt, dass ein standardisierter digitaler Arbeitsablauf den Zeitaufwand der Behandler reduziert und die Patientenversorgung verbessert [6].
- Einhaltung gesetzlicher Vorschriften: Medizinprodukte unterliegen je nach Region unterschiedlichen regulatorischen Anforderungen (FDA in den USA, MDR in Europa, NMPA in China). SLS-Materialien und -Prozesse müssen für jede Anwendung validiert werden.
Dies sind keine Gründe, SLS zu vermeiden. Vielmehr sind es Gründe, den Übergang sorgfältig zu planen und mit einem Anbieter zusammenzuarbeiten, der Schulungen, Serviceunterstützung und Materialien mit anerkannten Zertifizierungen anbietet: Die SLS-Systeme von TPM3D tragen die TÜV Rheinland CE-Zertifizierung , und das Nylon-12-Material verfügt über die UL94 5VA-Flammschutzzertifizierung [7].
Fazit
Die 40%ige Kostenreduzierung ist nicht das Ergebnis einer einzigen großen Veränderung. Sie ist vielmehr das Ergebnis vieler kleiner, sich gegenseitig verstärkender Einsparungen:
- Kein Gips mehr zu kaufen und wegzuwerfen
- Keine verlorenen Technikerstunden durch manuelle Modellmodifikation (12–16 Stunden pro Sockel in herkömmlichen Arbeitsabläufen [2]).
- Keine Nachbearbeitung, da das Gipsmodell um einen halben Millimeter abwich [1].
- Keine unnötigen Reisen für Patienten in abgelegenen Gebieten
- Keine ungenutzten Produktionskapazitäten während der Wartezeit auf das Aushärten des Gipses
Für eine Klinik, die 200 Prothesenschäfte pro Jahr herstellt, bedeutet eine Reduzierung der Produktionskosten pro Schaft um 40 %, dass jährlich Zehntausende von Dollar eingespart werden – Geld, das wieder in die Versorgung von mehr Patienten, in Investitionen in bessere Materialien oder einfach in die Verbesserung der Gewinnmargen fließt.
SLS ersetzt nicht die Fähigkeiten des Orthopädietechnikers. Es erweitert sie – indem es die sich wiederholenden manuellen Arbeiten, die seine Zeit in Anspruch nehmen, beseitigt und durch einen digitalen Arbeitsablauf ersetzt, der jede Prothesenhülse in ein präzise reproduzierbares Produkt verwandelt.
Referenzen
[1] Wang, J. (26. Dezember 2025). „Wie der SLS-3D-Druck die Prothetik revolutioniert: Von der individuellen Anpassung zur digitalen Präzision.“ TPM3D Blog. https://english.tpm3d.com/3d-printing-prosthetics-from-traditional-method-to-digital-precision/
[2] Young, BH (12. November 2025). „Prothetik: Chancen und Risiken des 3D-Drucks.“ IEEE Spectrum . https://spectrum.ieee.org/how-3d-printing-helping-prosthetics
[3] Wallet, M. (17. September 2025). „TPM3D ermöglicht Edser die schnellere und bessere Herstellung von Orthesen mittels SLS-3D-Druck.“ 3Dnatives . https://www.3dnatives.com/en/tpm3d-enables-edser-to-deliver-faster-and-better-orthotics-using-sls-3d-printing-170920254/
[4] TPM3D. „Industrielle SLS-3D-Drucker: S-Series-Plattform.“ https://english.tpm3d.com/s-series-sls-3d-printers/
[5] ProsFit Technologies. „Technologien: Cloudbasierte digitale Plattform & Expertensystem.“ https://prosfit.com/technologies
[6] Anderson, S., et al. (2024). „Die Zukunft der Prothetik und Orthetik: Das Potenzial des 3D-Drucks nutzen.“ Canadian Prosthetics & Orthotics Journal , 7(1). https://pmc.ncbi.nlm.nih.gov/articles/PMC11168592/
[7] TPM3D. „Anwendungen in der Medizintechnik.“ https://english.tpm3d.com/industry/medical/