تستخدم تقنية التلبيد الانتقائي بالليزر (SLS) الليزر لدمج مسحوق البوليمر في أجزاء صلبة طبقة تلو الأخرى. ولأن المسحوق غير المتلبد المحيط يدعم الجزء أثناء الطباعة، فإن تقنية SLS لا تتطلب هياكل دعم تقليدية.
وهذا يسمح للمصنعين بإنتاج أشكال هندسية معقدة، وقنوات داخلية، ومكونات متشابكة، وهياكل خفيفة الوزن، ونماذج أولية وظيفية دون إضافة خطوات إزالة الدعامات.
تتراوح طابعات SLS ثلاثية الأبعاد من أنظمة صغيرة الحجم للمختبرات وتطوير المنتجات إلى منصات ليزر مزدوجة كبيرة الحجم للإنتاج الصناعي بكميات كبيرة. يعتمد اختيار الجهاز المناسب على حجم القطعة، ومتطلبات المواد، وحجم الإنتاج، ومعالجة المساحيق، وظروف المنشأة، والتكلفة الإجمالية للملكية.
يقارن هذا الدليل أنظمة الطباعة الانتقائية بالليزر (SLS) الاحترافية والصناعية والكبيرة الحجم وعالية الحرارة من TPM3D عبر معايير الشراء الأكثر أهمية للمشترين.
إجابة سريعة: أي طابعة TPM3D SLS يجب أن أختار؟
| متطلبات | الطراز الموصى به |
|---|---|
| نظام مختبر أو مكتب صغير الحجم | CF250 |
| قطع غيار صناعية صغيرة إلى متوسطة الحجم | S260 |
| مواد PEEK و PEKK والمواد المقاومة لدرجات الحرارة العالية | S320HT |
| الإنتاج الصناعي العام | P360/S360 أو S480 |
| إنتاج طويل وعالي الإنتاجية | P550DL |
| إنتاج واسع النطاق وكبير الحجم باستخدام الليزر المزدوج | S600DL |
ما الذي يجب البحث عنه عند اختيار طابعة SLS
يعتمد اختيارك للجهاز على حجم الإنتاج، ومتطلبات المواد، ومعدل الإنتاجية. إذا كنت بحاجة إلى جهاز صغير الحجم يعمل على سطح طاولة مع طاقة أحادية الطور، فابدأ بجهاز CF250. أما للإنتاج الصناعي، فتشمل سلسلة S تكوينات متنوعة من S260 إلى S600DL ثنائي الليزر. وإذا كنت بحاجة إلى مواد تتحمل درجات حرارة عالية مثل PEEK أو PEKK، فاختر S320HT.
1. حجم البناء
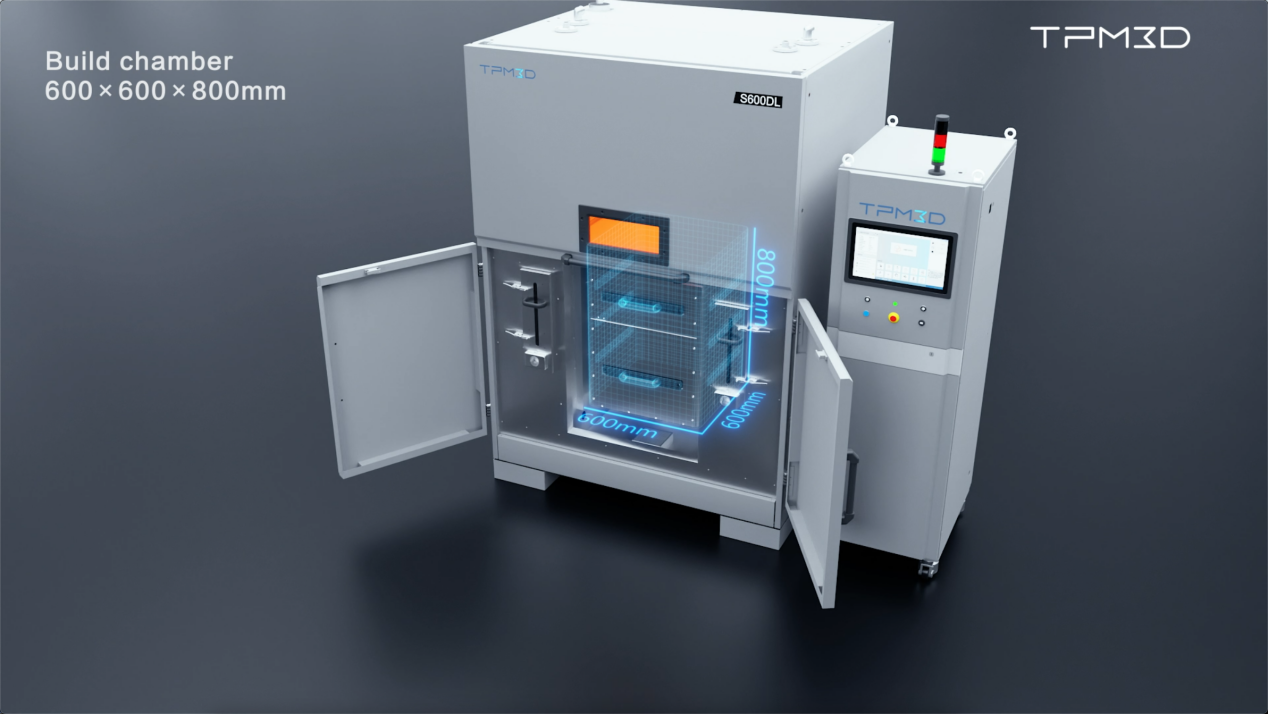
القيد الأكثر مباشرة: هل تتسع الآلة لأكبر قطعة لديك؟ لكن الأمر لا يقتصر على الأبعاد القصوى فقط. فغرفة الطباعة الأكبر تسمح لك أيضاً بدمج عدة قطع أصغر في عملية طباعة واحدة، مما يضاعف الإنتاجية دون التأثير على سرعة الطباعة.
ما يجب التحقق منه : أكبر بُعد لجزء واحد لديك، بالإضافة إلى ما إذا كنت تخطط لإنتاج دفعات من الأجزاء الصغيرة. تُناسب حجرة الطباعة بحجم 260 مم معظم عمليات النماذج الأولية وإنتاج الأجزاء الصغيرة. إذا كنت تطبع مكونات السيارات أو الطيران التي تتجاوز أبعادها 300 مم بشكل منتظم، فستحتاج إلى حجرة طباعة بحجم 360 مم أو أكبر.
2. نوع الليزر، وقوته، وقطر شعاعه
تستخدم طابعات SLS إما ليزر ثاني أكسيد الكربون أو ليزر الألياف. والفرق بينهما مهم.
- ليزر ثاني أكسيد الكربونمعيار قياسي لمعظم أنواع البوليمرات بتقنية التلبيد الانتقائي بالليزر (SLS). يعمل مع PA12 وTPU وPA-GF وPA-CF وغيرها من المواد الشائعة. تتراوح الطاقة من 30 واط إلى 140 واط. كلما زادت الطاقة، زادت سرعة التلبيد لكل طبقة. يتراوح قطر الشعاع من 0.22 مم (S320HT) إلى 0.42 مم (S600DL) - شعاع أصغر يعني دقة تفاصيل أعلى، وشعاع أكبر يعني تغطية مساحة أسرع.
- ليزر الأليافيستخدم جهاز CF250 من TPM3D ليزر ألياف بقوة 30 واط. يتميز بصغر حجمه وانخفاض استهلاكه للطاقة، مما يجعله مناسبًا تمامًا لأنظمة سطح المكتب وبيئات المكاتب.
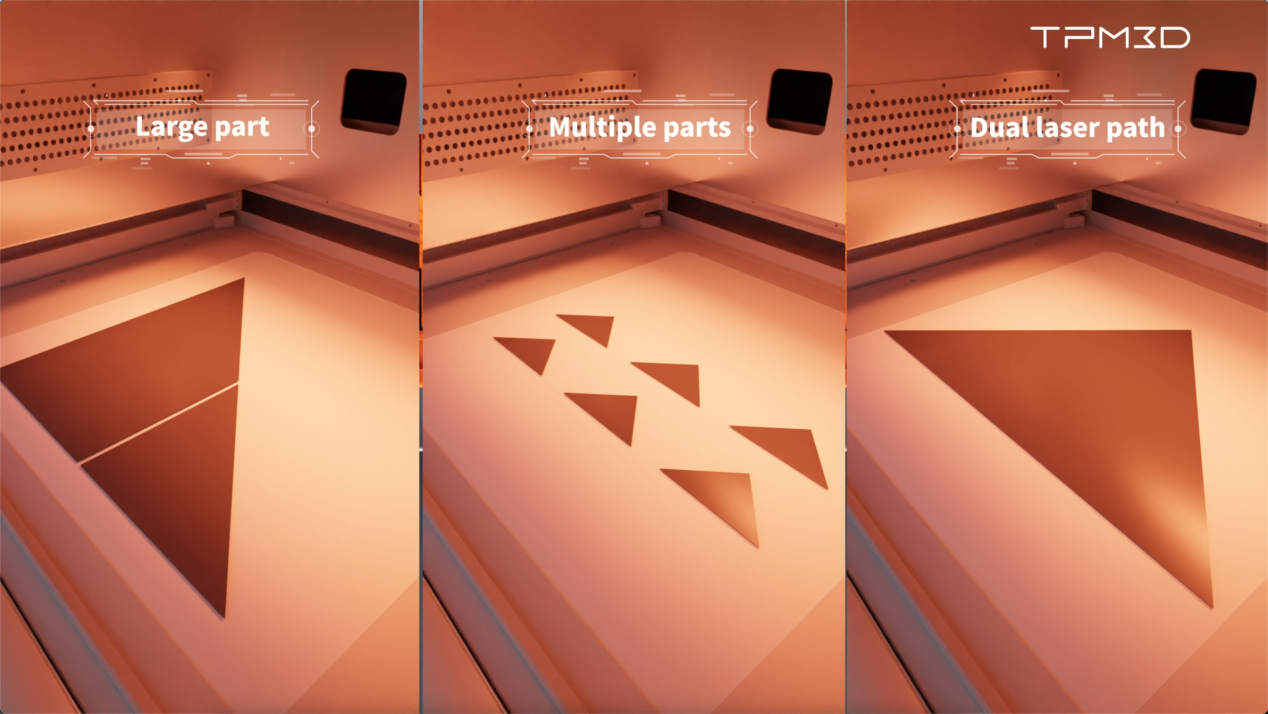
الليزر الأحادي مقابل الليزر المزدوج : تقوم أنظمة الليزر المزدوج (S600DL، P550DL) بتقسيم مساحة الطباعة بين ليزرين، مما يضاعف سرعة الطباعة تقريبًا للطباعة كبيرة الحجم. يُعد هذا الخيار مناسبًا إذا كانت الإنتاجية هي العامل المحدد لسرعة الطباعة.
3. سرعة المسح وسرعة البناء
مقياسان مرتبطان ولكنهما متميزان:
- أقصى سرعة مسح (مم/ث) — سرعة تحرك الليزر عبر طبقة المسحوق. الأرقام الأعلى تعني أوقات طبقات أسرع، خاصة بالنسبة للمقاطع العرضية الكبيرة.
- سرعة البناء (مم/ساعة أو لتر/ساعة) — معدل البناء الرأسي الفعلي مع مراعاة وقت إعادة الطلاء والتسخين والتبريد بين الطبقات. تُنتج معظم آلات TPM3D الصناعية معدل 10-25 مم/ساعة؛ بينما تُصنّف آلة CF250 بمعدل 10-15 مم/ساعة.
إن الآلة التي تبلغ سرعة مسحها 25,000 مم/ثانية لا تطبع تلقائيًا أسرع بثلاث مرات من تلك التي تبلغ سرعتها 8,000 مم/ثانية - إعادة الطلاء والإدارة الحرارية هما العائقان الحقيقيان لمعظم عمليات الطباعة.
4. سمك الطبقة
يمكن تعديل سُمك طبقة الطباعة بتقنية SLS، ويتراوح عادةً بين 0.06 و0.2 مم. الطبقات الرقيقة تُنتج سطحًا أكثر نعومة، ولكنها تستغرق وقتًا أطول في الطباعة. أما الطبقات السميكة فتُنتج طباعة أسرع مع خطوط طبقات أكثر وضوحًا. تُعتبر سماكة 0.1-0.15 مم هي القيمة المُثلى المُوصى بها في معظم طابعات TPM3D.
5. درجة حرارة الحجرة
تعمل آلات الطباعة الانتقائية بالليزر القياسية عند درجة حرارة 230 درجة مئوية لطبقة المسحوق و160 درجة مئوية للحجرة، وهي درجة حرارة كافية لـ PA12 وPA11 وTPU والنايلون المقوى بالألياف الزجاجية. أما آلات الطباعة عالية الحرارة (مثل آلة S320HT من TPM3D عند درجة حرارة 350 درجة مئوية لطبقة المسحوق و300 درجة مئوية للحجرة) فهي ضرورية لـ PEEK وPEKK وغيرها من البوليمرات عالية الأداء.
ما يجب التحقق منه : متطلباتك الحالية من المواد، وخطة عملك المستقبلية. إذا كنت تخطط لاستخدام مادة PEEK، فاشترِ آلة معالجة درجات الحرارة العالية الآن بدلاً من الترقية لاحقاً.
الطباعة ثلاثية الأبعاد باستخدام مادة PEEK: دليل شامل للتصنيع الإضافي في درجات الحرارة العالية
6. متطلبات المنشأة: الطاقة، والمساحة، والوزن
هذه العوامل تحدد ما إذا كانت الآلة مناسبة لمساحتك وبنيتك التحتية:
- الطاقة : طاولة العمل CF250 تعمل هذه الآلات على تيار أحادي الطور بجهد 220 فولت. أما الآلات الصناعية فتحتاج إلى تيار ثلاثي الطور بجهد 380 فولت، وعادةً ما يكون التيار 32 أمبير.
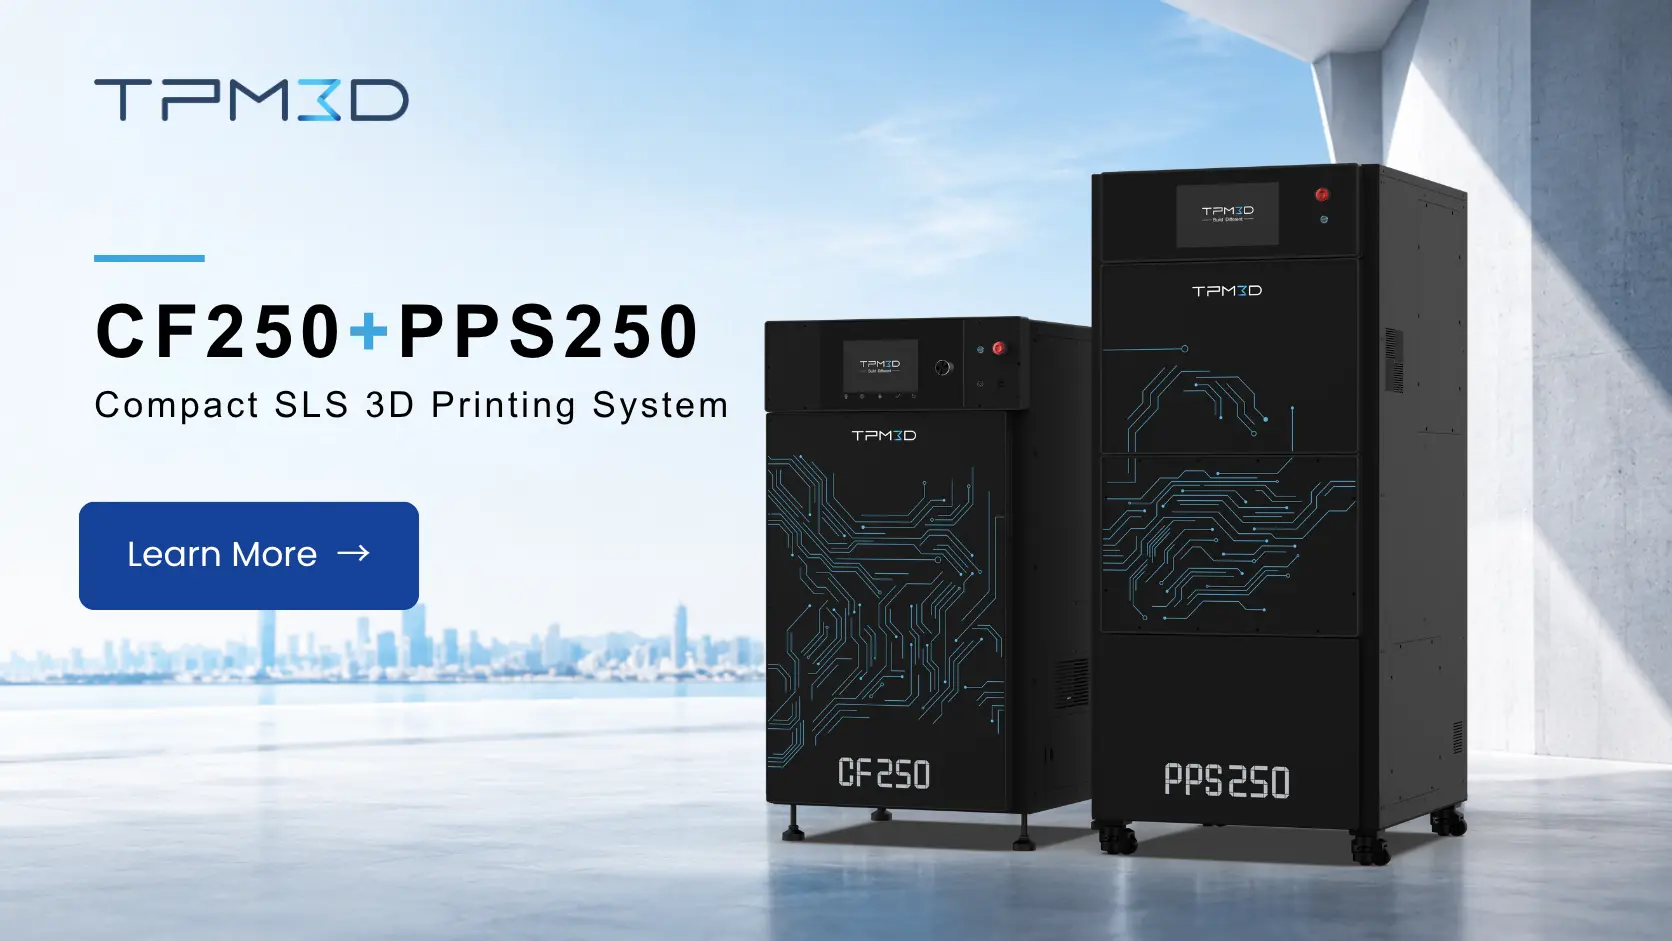
- البصمة: CF250+PPS250 تشغل مساحة حوالي متر مربع واحد. S260/S360 تشغل مساحة حوالي 1.7 متر مربع. S600DL تشغل مساحة حوالي 2.5 متر مربع.
- الوزنتتراوح أوزانها من 150 كجم (CF250) إلى 1,750 كجم (S600DL). يُعدّ تحميل الأرضية عاملاً مهماً، إذ تحتاج الآلات الصناعية إلى تركيب في الطابق الأرضي أو تركيب مُدعّم.
7. القدرة المادية
لا تدعم جميع طابعات الطباعة الانتقائية بالليزر (SLS) جميع أنواع المواد. أهم الفروقات:
- الآلات القياسية: PA12، PA11، TPU، PA-GF، PA-CF — تغطي معظم احتياجات النماذج الأولية والإنتاج.
- آلات ذات درجة حرارة عالية: مطلوب لـ PEEK و PEKK وغيرها من البوليمرات عالية الأداء التي تتطلب درجات حرارة في الحجرة أعلى من 300 درجة مئوية. تم تصميم طابعة TPM3D S320HT خصيصًا لهذه الفئة، مع حجرة بناء تصل درجة حرارتها إلى 350 درجة مئوية.
ما يجب التحقق منه : متطلباتك الحالية من المواد، وخطة عملك المستقبلية. إذا كنت تخطط لاستخدام مادة PEEK، فاشترِ آلة معالجة درجات الحرارة العالية الآن بدلاً من الترقية لاحقاً.
8. التعامل مع المساحيق
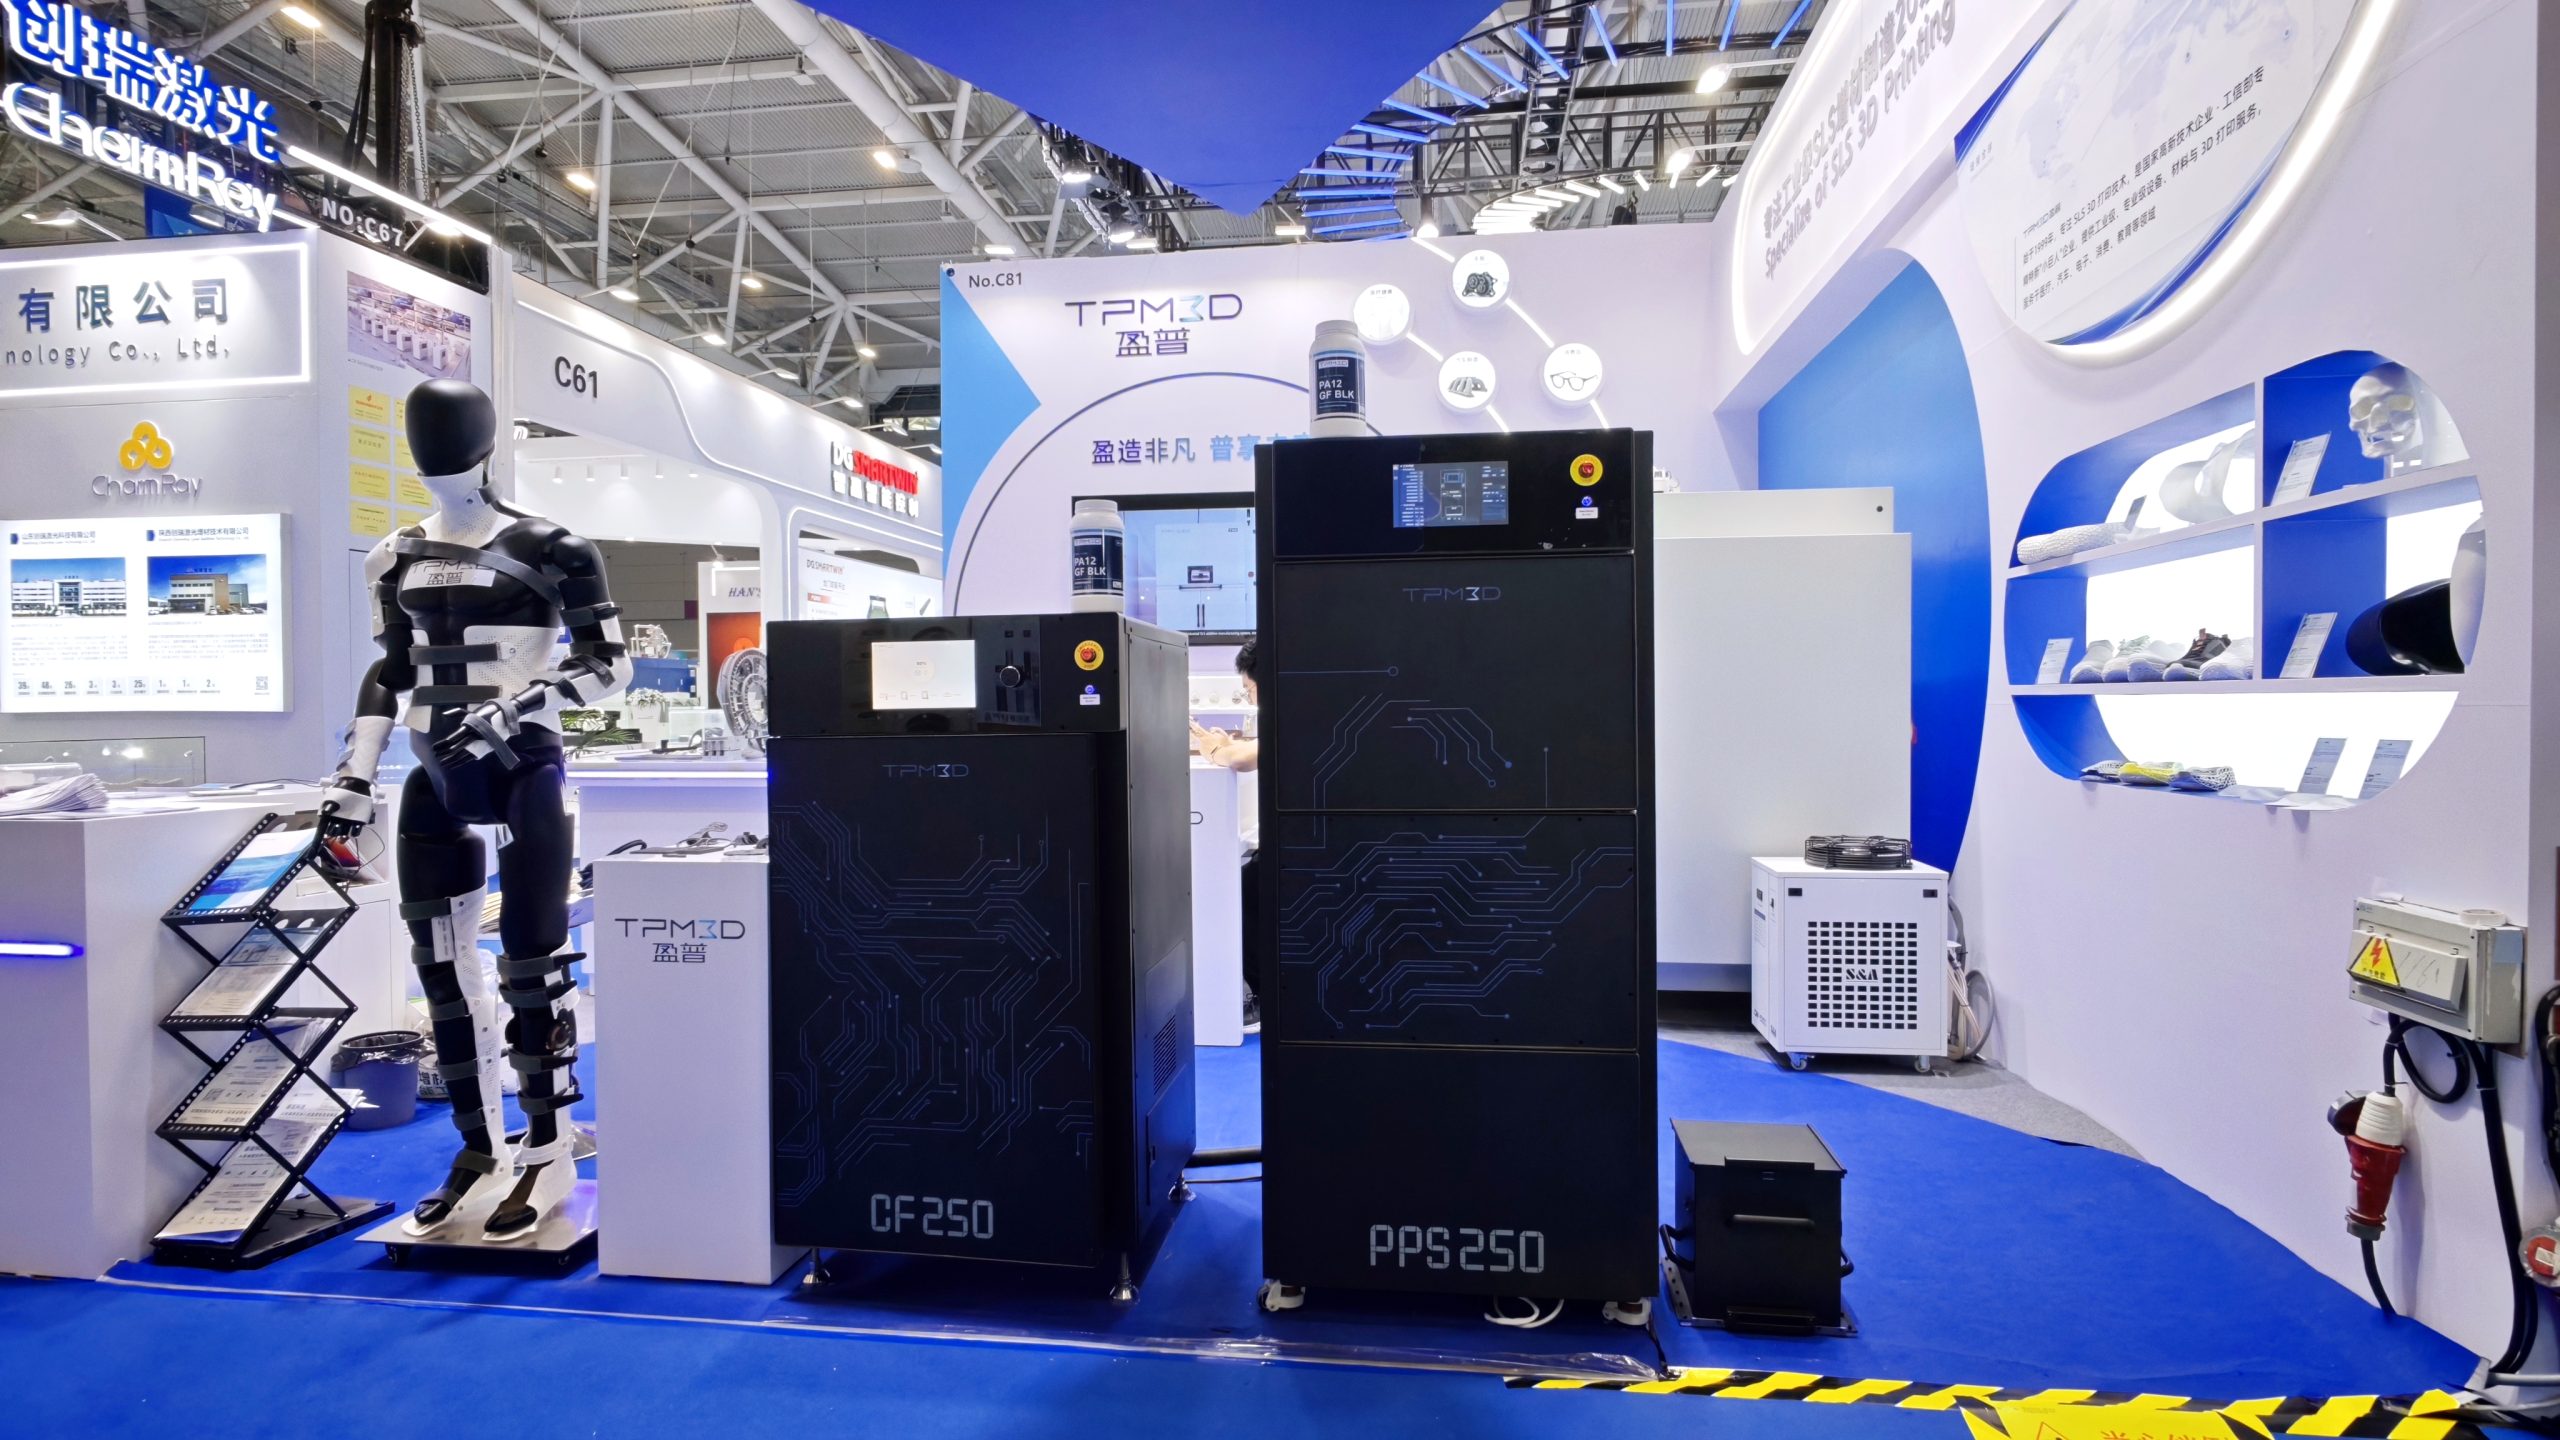
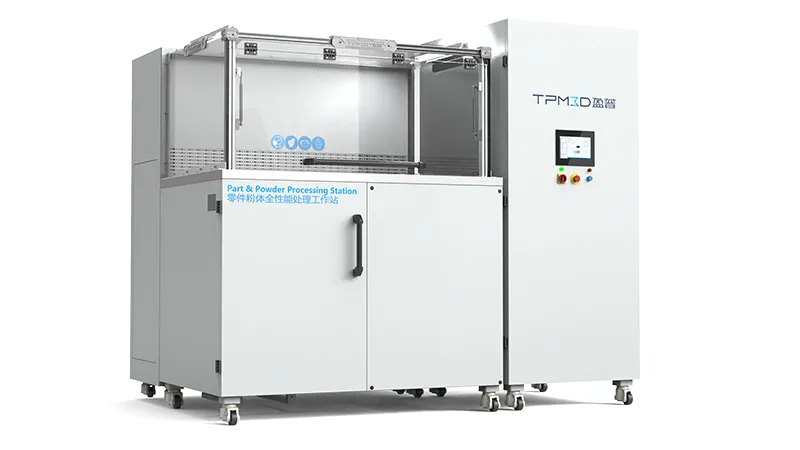
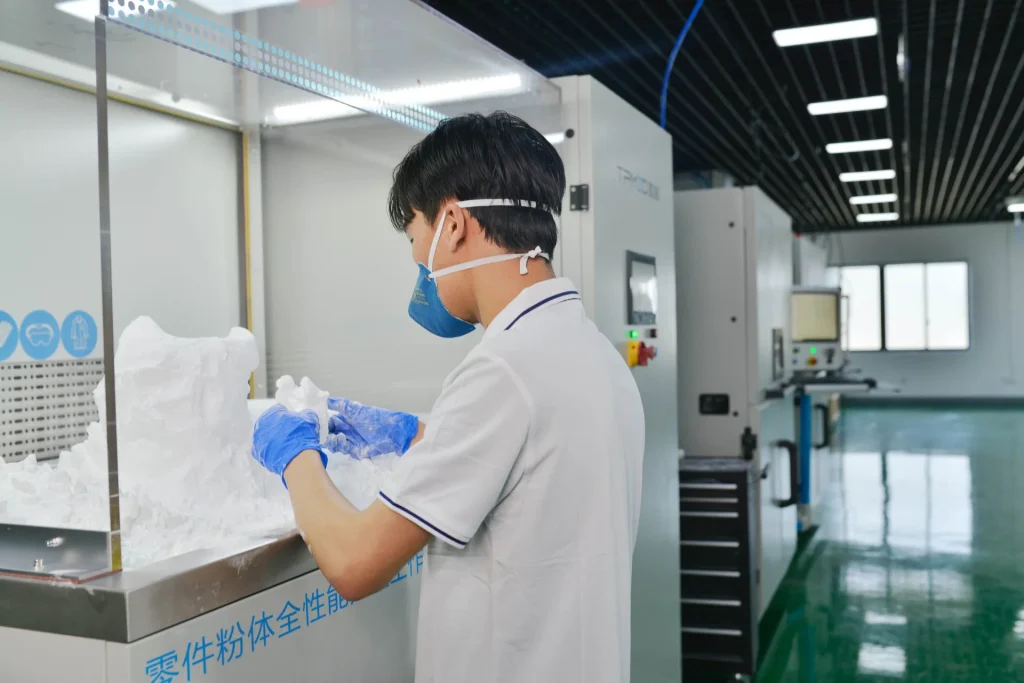
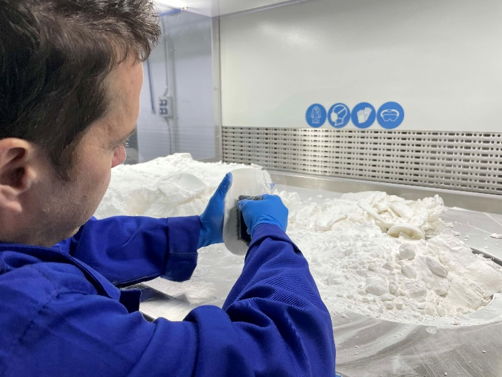
لا تنتهي عملية الطباعة بتقنية التلبيد الانتقائي بالليزر (SLS) بمجرد انتهاء الطباعة. بل يتطلب الأمر فصل الأجزاء عن كتلة المسحوق، وإزالة المسحوق الزائد منها، وغربلة المسحوق المستخدم لإعادة استخدامه. تتضمن بعض الأنظمة نظامًا متكاملًا لمعالجة المسحوق، بينما يتطلب البعض الآخر محطة منفصلة. تتولى محطة معالجة المسحوق (PPS) من TPM3D إزالة المسحوق الزائد وغربلته في وحدة واحدة.
ما يجب التحقق منه : ما إذا كانت ميزانيتك ومساحة الأرضية لديك تسمح باستيعاب محطة مناولة المساحيق، أو ما إذا كنت بحاجة إلى حل أكثر تكاملاً.
9. تكامل البرامج وسير العمل
يُحدد برنامج إعداد الطباعة في الطابعة مدى كفاءة ترتيب الأجزاء، وإدارة قوائم انتظار الطباعة، وتتبع استخدام المواد. تأتي طابعات TPM3D مزودة ببرنامج Voxeldance Additive، وهو برنامج يُعنى بتوجيه الأجزاء، وترتيبها، وتقطيعها بدون دعامات بتقنية SLS.
حسب حالة الاستخدام: أي جهاز يناسب سير عملك
بيئة مكتبية صغيرة الحجم / البحث والتطوير
CF250 : مكعب بناء 250 مم، ليزر ألياف، طاقة أحادية الطور 220 فولت. مساحة إجمالية تقارب 1 متر مربع مع PPS250. مصمم لمختبرات البحث والتطوير ومكاتب التصميم التي تحتاج إلى تقنية الطباعة الانتقائية بالليزر (SLS) داخليًا دون الحاجة إلى تعديلات في المنشأة. مثالي لـ: النماذج الأولية، واختبار المواد، وإنتاج كميات صغيرة من قطع النايلون.
قطاع الصناعات الصغيرة والمتوسطة - قطع غيار
S260 : حجم الطباعة 260 × 260 × 450 مم. أصغر طابعة من سلسلة S حاصلة على شهادة TÜV CE + PL-e. مثالية لـ: النماذج الأولية والإنتاج بكميات صغيرة حيث تبقى الأجزاء ضمن نطاق 260 مم وتكون الشهادات مهمة.
مواد ذات درجة حرارة عالية / مواد خاصة
S320HT : مصممة خصيصًا لطباعة PEEK وPEKK والبوليمرات عالية الأداء. درجة حرارة طبقة المسحوق 350 درجة مئوية مع شعاع 0.22 مم للحصول على دقة عالية في التفاصيل. مثالية للاستخدام في: صناعة الطيران، وزراعة الأجهزة الطبية، والنفط والغاز، والبيئات الكيميائية القاسية. إذا كان تطبيقك يتطلب PEEK، فهذه هي الآلة الوحيدة في المجموعة المصممة خصيصًا له.
اقرأ المزيد: جامعة ساوثرن تُحرز تقدماً في أبحاث البوليمرات عالية الأداء باستخدام الطباعة ثلاثية الأبعاد بتقنية SLS
عمال إنتاج متوازنون
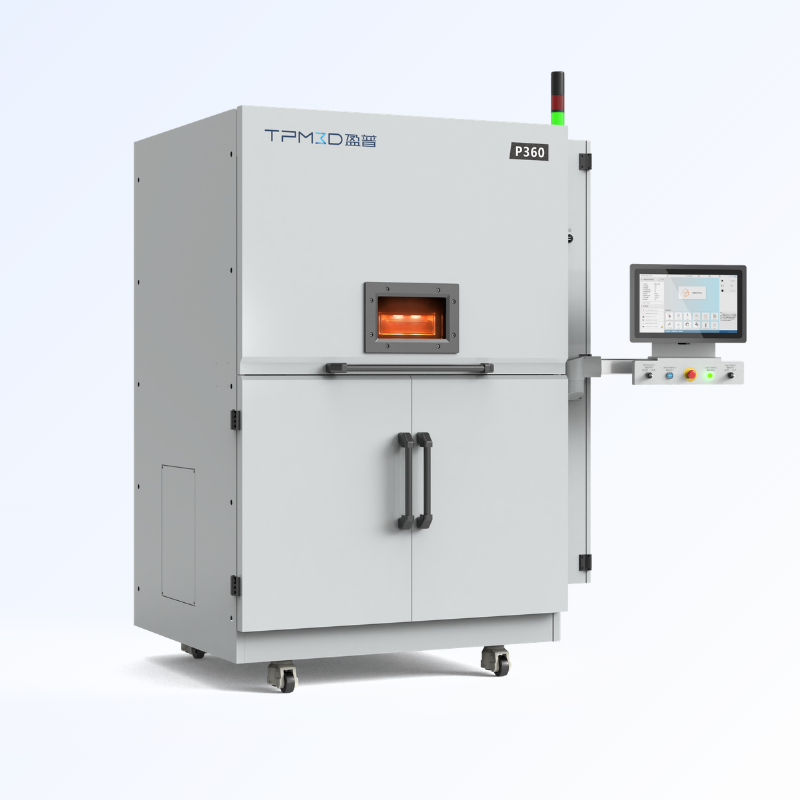
P360 / S360 : نفس حجم الطباعة 360 × 360 × 600 مم وليزر ثاني أكسيد الكربون بقوة 60 واط. ما الفرق بينهما؟
- S360 هذا الخيار مُصمم للاستخدام الصناعي: حاصل على شهادات TÜV CE وPL-e للسلامة، ويتحمل وزنًا يصل إلى 1,300 كجم، ويشغل مساحة صغيرة تبلغ 1.7 متر مربع. صُمم هذا الخيار لتلبية متطلبات الإنتاج الصارمة التي تستوفي معايير الشهادات.
- P360 يُضيف مولد نيتروجين مدمج ونظام تبريد نشط كميزة قياسية، ويُدرج مجموعة أوسع من المواد (PEEK، PPS، TPU، PP)، ويعمل على 380 فولت/3P+N+PE. جودة التصنيع من الدرجة الإنتاجية؛ ومستوى الشهادة هو PL-d.
- الأفضل لـ: مكاتب الخدمات، وخطوط الإنتاج التجريبية، والمصنعين الذين يقومون بإنشاء النماذج الأولية داخليًا على نطاق واسع
- اقرأ أكثر: كيف وسّعت شركة سيتشوان يينشيداي أعمالها في مجال النماذج الأولية السريعة باستخدام تقنية TPM3D SLS
تنسيق كبير، ليزر واحد
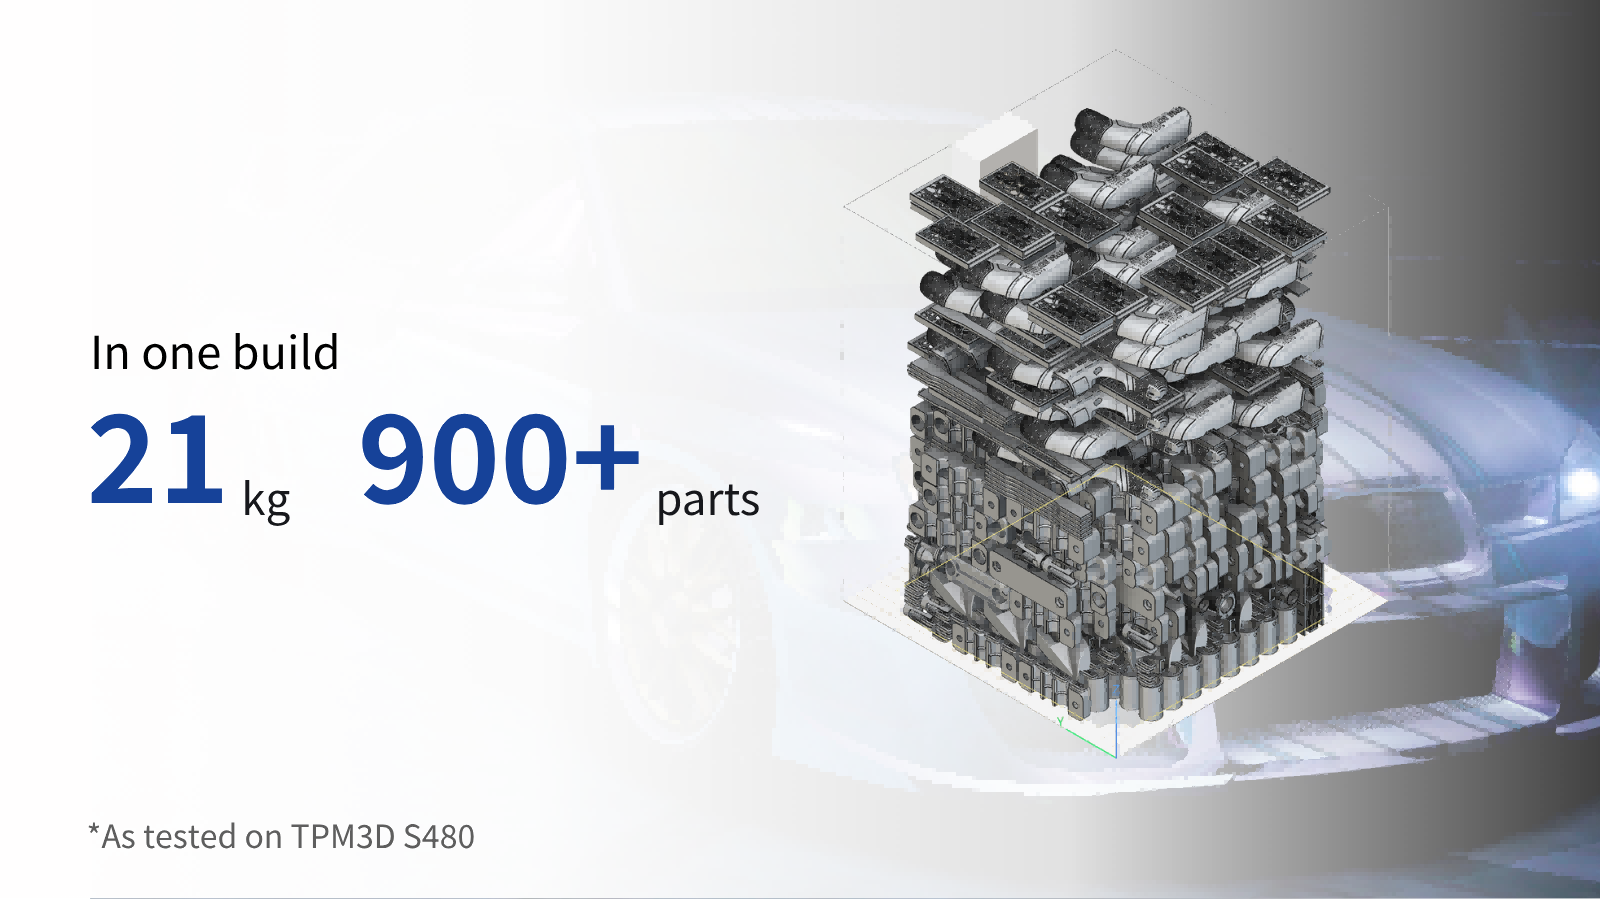
S480 : أبعادها 480 × 480 × 600 مم، مزودة بليزر ثاني أكسيد الكربون بقوة 100 واط. مناسبة للأجزاء أو مجموعات الأجزاء التي تتجاوز حجم منصة 360 مم، ولكنها لا تستدعي استخدام ليزر مزدوج. مثالية لـ: الأجزاء الكبيرة المفردة، وتجميع الأجزاء المتوسطة بكثافة عالية.
اقرأ المزيد: شركة CIRP الألمانية المتخصصة في خدمات التصنيع الإضافي توسع إنتاجها في قطاع السيارات باستخدام طابعة TPM3D S480 الصناعية ثلاثية الأبعاد بتقنية SLS
إنتاجية عالية - ليزر مزدوج
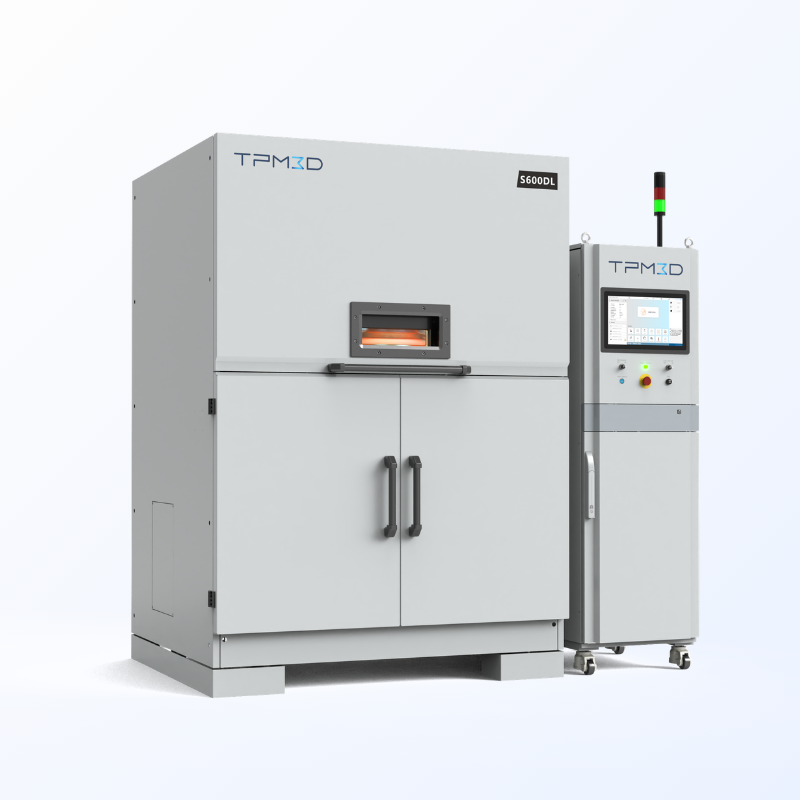
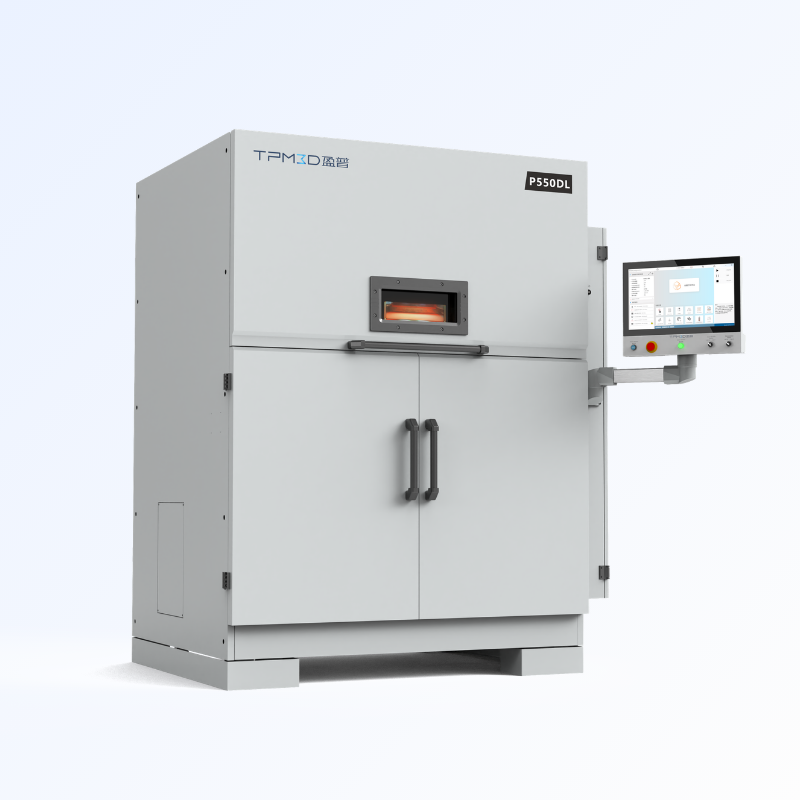
P550DL / S600DL : كلاهما يعملان بليزر ثاني أكسيد الكربون المزدوج بقوة 140 واط لتقسيم منطقة البناء.
نقطة اتخاذ القرار P550DL S600DL بناء حجم 550 × 550 × 850 600 × 600 × 800 أقصى سرعة مسح ضوئي 22,000 ملم / ثانية 25,000 ملم / ثانية قطر الشعاع سماكة 0.40 ملم سماكة 0.42 ملم المواصفات الفنية PL-d TÜV CE + PL-e التبريد النشط بالنيتروجين متكامل، قياسي (تحقق من TPM3D) بصمة الآلة 2.76 متر مربع 2.51 متر مربع يُوفر لك جهاز P550DL أطول محور Z في المجموعة (850 مم) مع نظام N₂ مدمج. بينما يُوفر لك جهاز S600DL أكبر مساحة عمل على المحورين X وY (600 × 600 مم) مع شهادة TÜV CE. اختر الجهاز المناسب بناءً على طول القطع (P550DL) أو عرضها/عمقها (S600DL)، ومدى أهمية شهادة TÜV CE لقطاعك.
اقرأ المزيد: TPM3D S600DL و P550DL: تمكين مستقبل الطباعة ثلاثية الأبعاد بتقنية SLS ذات التنسيق الكبير
مجموعة طابعات TPM3D SLS: مقارنة هندسية شاملة
تُغطي طابعات SLS من TPM3D ثلاثة خطوط إنتاج: سلسلة C (صغيرة الحجم/سطحية) ، وسلسلة P (للإنتاج) ، وسلسلة S (صناعية) . إليكم مقارنة بينها من حيث أهم المعايير.
الجدول 1: مواصفات البناء والليزر
| الموديل | حجم الطباعة (س×ص×ع، مم) | الليزر | الطاقة | قطر العارضة (مم) | أقصى سرعة مسح (مم/ث) | سرعة البناء | سمك الطبقة (مم) |
|---|---|---|---|---|---|---|---|
| CF250 | 250 × 250 × 320 | فيبر | 30W | - | - | 10-15 مم / ساعة | 0.1 |
| S260 | 260 × 260 × 450 | ثاني أكسيد الكربون | 30W | 0.30 | 8,000 | 10-25 مم / ساعة | 0.06–0.2 (موصى به 0.12) |
| S320HT | 320 × 320 × 380 | ثاني أكسيد الكربون | 60W | 0.22 | 13,000 | 10-25 مم / ساعة | 0.06–0.2 (موصى به 0.12) |
| P360 | 360 × 360 × 600 | ثاني أكسيد الكربون | 60W | 0.25 | 15,000 | 10-25 مم / ساعة | 0.06–0.2 (موصى به 0.12) |
| S360 | 360 × 360 × 600 | ثاني أكسيد الكربون | 60W | 0.25 | 15,000 | 10-25 مم / ساعة | 0.06–0.2 (موصى به 0.12) |
| S480 | 480 × 480 × 600 | ثاني أكسيد الكربون | 100W | 0.31 | 21,000 | 10-25 مم / ساعة | 0.06–0.2 (موصى به 0.12) |
| P550DL | 550 × 550 × 850 | ثاني أكسيد الكربون × 2 | 140 واط × 2 | 0.40 | 22,000 | 10-25 مم / ساعة | 0.06–0.2 (موصى به 0.15) |
| S600DL | 600 × 600 × 800 | ثاني أكسيد الكربون × 2 | 140 واط × 2 | 0.42 | 25,000 | 10-25 مم / ساعة | 0.06–0.2 (موصى به 0.15) |
كيفية قراءة هذا الجدول:
- قطر الشعاع يحدد الحد الأدنى لدقة الميزة. يوفر شعاع S320HT البالغ 0.22 مم أدق التفاصيل؛ بينما يعطي شعاع S600DL البالغ 0.42 مم الأولوية لسرعة تغطية المنطقة.
- سرعة المسح الضوئي لا يحدد معدل الإنتاج وحده معدل الإنتاج الفعلي، إذ تهيمن عمليات إعادة الطلاء والتسخين والتبريد على وقت الدورة. تبلغ سرعة الطباعة القصوى لطابعة S600DL 25,000 مم/ث، لكن معدل الطباعة الفعلي لا يزال يتراوح بين 10 و25 مم/ساعة.
- سرعة البناء معدل الارتفاع (المحور Z). الأجزاء الأطول = مطبوعات أطول نسبيًا.
الجدول 2: المواصفات الحرارية والفيزيائية
| الموديل | درجة حرارة الحجرة (مسحوق/حجرة، °م) | أبعاد الجهاز (متر، الطول × العرض × الارتفاع) | الوزن (كلغ) | الطاقة | متوسط الاستهلاك (كيلوواط) | إعادة طلاء المسحوق | التبريد النشط | مولد النيتروجين |
|---|---|---|---|---|---|---|---|---|
| CF250 | —² | 0.75 × 0.70 × 1.40 | 150 | 220 فولت / أحادي الطور / 50 هرتز | - | تغذية علوية مزدوجة الجوانب | - | اختياري |
| S260 | 230 / 160 | 1.32 × 1.28 × 2.08 | 1,150 | 380 فولت / ثلاثي الأطوار / 50-60 هرتز | 2 | شفرة واحدة | ✓ | المتكاملة |
| S320HT | 350 / 300 | 1.34 × 1.28 × 2.15 | 1,350 | 380 فولت / ثلاثي الأطوار / 50-60 هرتز | 5 | شفرة مزدوجة ذكية | ✓ | المتكاملة |
| P360 | 230 / 160 | 1.48 × 1.29 × 2.09 | 1,250 | 380 فولت / 3 أقطاب / محايد / تأريض / 32 أمبير / 50 هرتز | ~3 | شفرة مزدوجة الجوانب، تغذية علوية | ✓ | المتكاملة |
| S360 | 230 / 160 | 1.32 × 1.28 × 2.09 | 1,300 | 380 فولت / ثلاثي الأطوار / 50-60 هرتز | 3 | شفرة واحدة | ✓ | المتكاملة |
| S480 | 230 / 160 | 1.60 × 1.48 × 2.09 | 1,450 | 380 فولت / ثلاثي الأطوار / 50-60 هرتز | 3.5 | شفرة واحدة | ✓ | المتكاملة |
| P550DL | 230 / 160 | 1.85 × 1.49 × 2.32 | 1,600 | 380 فولت / 3 أقطاب / محايد / تأريض / 32 أمبير / 50-60 هرتز | ~4 | شفرة مزدوجة الجوانب، تغذية علوية | ✓ | المتكاملة |
| S600DL | 230 / 160 | 1.65 × 1.52 × 2.36 | 1,750 | 380 فولت / ثلاثي الأطوار / 50-60 هرتز | 4 | شفرة مزدوجة ذكية | ✓ | المتكاملة |
كيفية قراءة هذا الجدول:
- درجة حرارة الغرفة هذا هو الحد الفاصل الحاسم. جهاز S320HT عند درجة حرارة 350/300 درجة مئوية هو الجهاز الوحيد المصنف لتصنيع مادة PEEK/PEKK. أما باقي الأجهزة، فتصل درجة حرارتها القصوى إلى 230/160 درجة مئوية.
- الوزن أمور تتعلق بالتركيب. أي آلة يزيد وزنها عن 1,000 كجم تحتاج إلى وضعها في الطابق الأرضي أو تقييم هيكلي.
- سلسلة S و سلسلة ف سفينة مزودة بمولد نيتروجين مدمج ونظام تبريد نشط كمعيار أساسي.
- استهلاك الطاقة تتوسع بشكل متوقع: ~2 كيلو واط لليزر واحد 30 واط → 3-3.5 كيلو واط لـ 60-100 واط → 4-5 كيلو واط لليزر مزدوج 140 واط أو درجة حرارة عالية.
الجدول 3: القدرات والبرمجيات
| الموديل | المواد المدعومة | تطبيقات الكمبيوتر | المواصفات الفنية | السلامة الكهربائية | مفتاح التفاضل |
|---|---|---|---|---|---|
| CF250 | PA11، PA12، PA12 GF، TPU | برنامج سهل الاستخدام SW³ | CE | - | طاولة عمل صغيرة الحجم، طاقة أحادية الطور، مساحة إجمالية 1 متر مربع |
| S260 | PA12، PA11، TPU، PP، PA6X، PPS | مادة فوكسلدانس المضافة (TPM3D) | توف سي | PL-e | أصغر حجم لسلسلة S؛ قطاع صناعي للمبتدئين |
| S320HT | PA12، PA11، TPU، PP، PA6X، PPS، نظرة خاطفة، PEKK | مادة فوكسلدانس المضافة (TPM3D) | توف سي | PL-e | الآلة الوحيدة التي تعمل بدرجة حرارة عالية (350 درجة مئوية)؛ قادرة على العمل مع PEEK/PEKK |
| P360 | PA12، PA11، PPS، PEEK، TPU، PP | مادة فوكسلدانس المضافة (TPM3D) | - | PL-d | نظام تبريد متكامل بالنيتروجين والنيتروجين النشط؛ نطاق أوسع للمواد مقارنةً بـ S360 |
| S360 | PA12، PA11، TPU، PP، PA6X، PPS | مادة فوكسلدانس المضافة (TPM3D) | توف سي | PL-e | جهاز صناعي قوي معتمد من TÜV؛ مساحة صغيرة تبلغ 1.7 متر مربع |
| S480 | PA12، PA11، TPU، PP، PA6X، PPS | مادة فوكسلدانس المضافة (TPM3D) | توف سي | PL-e | أكبر حجم بناء باستخدام ليزر واحد؛ ليزر بقوة 100 واط |
| P550DL | PA11، PA12، PA6X، TPU، PP، مملوء بألياف الكربون، مملوء بألياف الزجاج | مادة فوكسلدانس المضافة (TPM3D) | - | PL-d | ليزر مزدوج بقوة 140 واط + نيتروجين مدمج؛ أطول محور Z (850 مم) |
| S600DL | PA12، PA11، TPU، PP، PA6X، PPS | مادة فوكسلدانس المضافة (TPM3D) | توف سي | PL-e | أكبر حجم بناء في المجموعة؛ ليزر مزدوج بقوة 140 واط |
كيفية قراءة هذا الجدول:
- TÜV CE + PL-e = أعلى مستوى من شهادات السلامة في المجموعة. سلسلة S مزودة بهذه الشهادة في جميع طرازاتها. سلسلة P تستخدم شهادة PL-d (قناة واحدة)؛ أما CF250 فهي حاصلة على شهادة CE الأساسية.
- مادة PEEK مدرجة تحت P360 يذكر موقع المنتج مادة PEEK كبوليمر قابل للمعالجة، لكن درجة حرارة حجرة جهاز P360 لا تتجاوز 230 درجة مئوية. بالنسبة لقطع PEEK المستخدمة في الإنتاج، فإن حجرة جهاز S320HT التي تصل درجة حرارتها إلى 350 درجة مئوية هي الأداة المناسبة. من المرجح أن يشير ذكر PEEK في جهاز P360 إلى إمكانية استخدامه في التجارب أو على نطاق صغير، وليس في الإنتاج التجاري.
- قائمة مواد سلسلة P أوسع — يشمل CF-filled و GF-filled بشكل صريح، بينما تقوم سلسلة S بتجميع هذه المواد ضمن فئات المواد العامة.
الفوائد الرئيسية: لماذا يستحق نظام SLS مكانته؟
1. قطع غيار جاهزة للإنتاج بدون أدوات
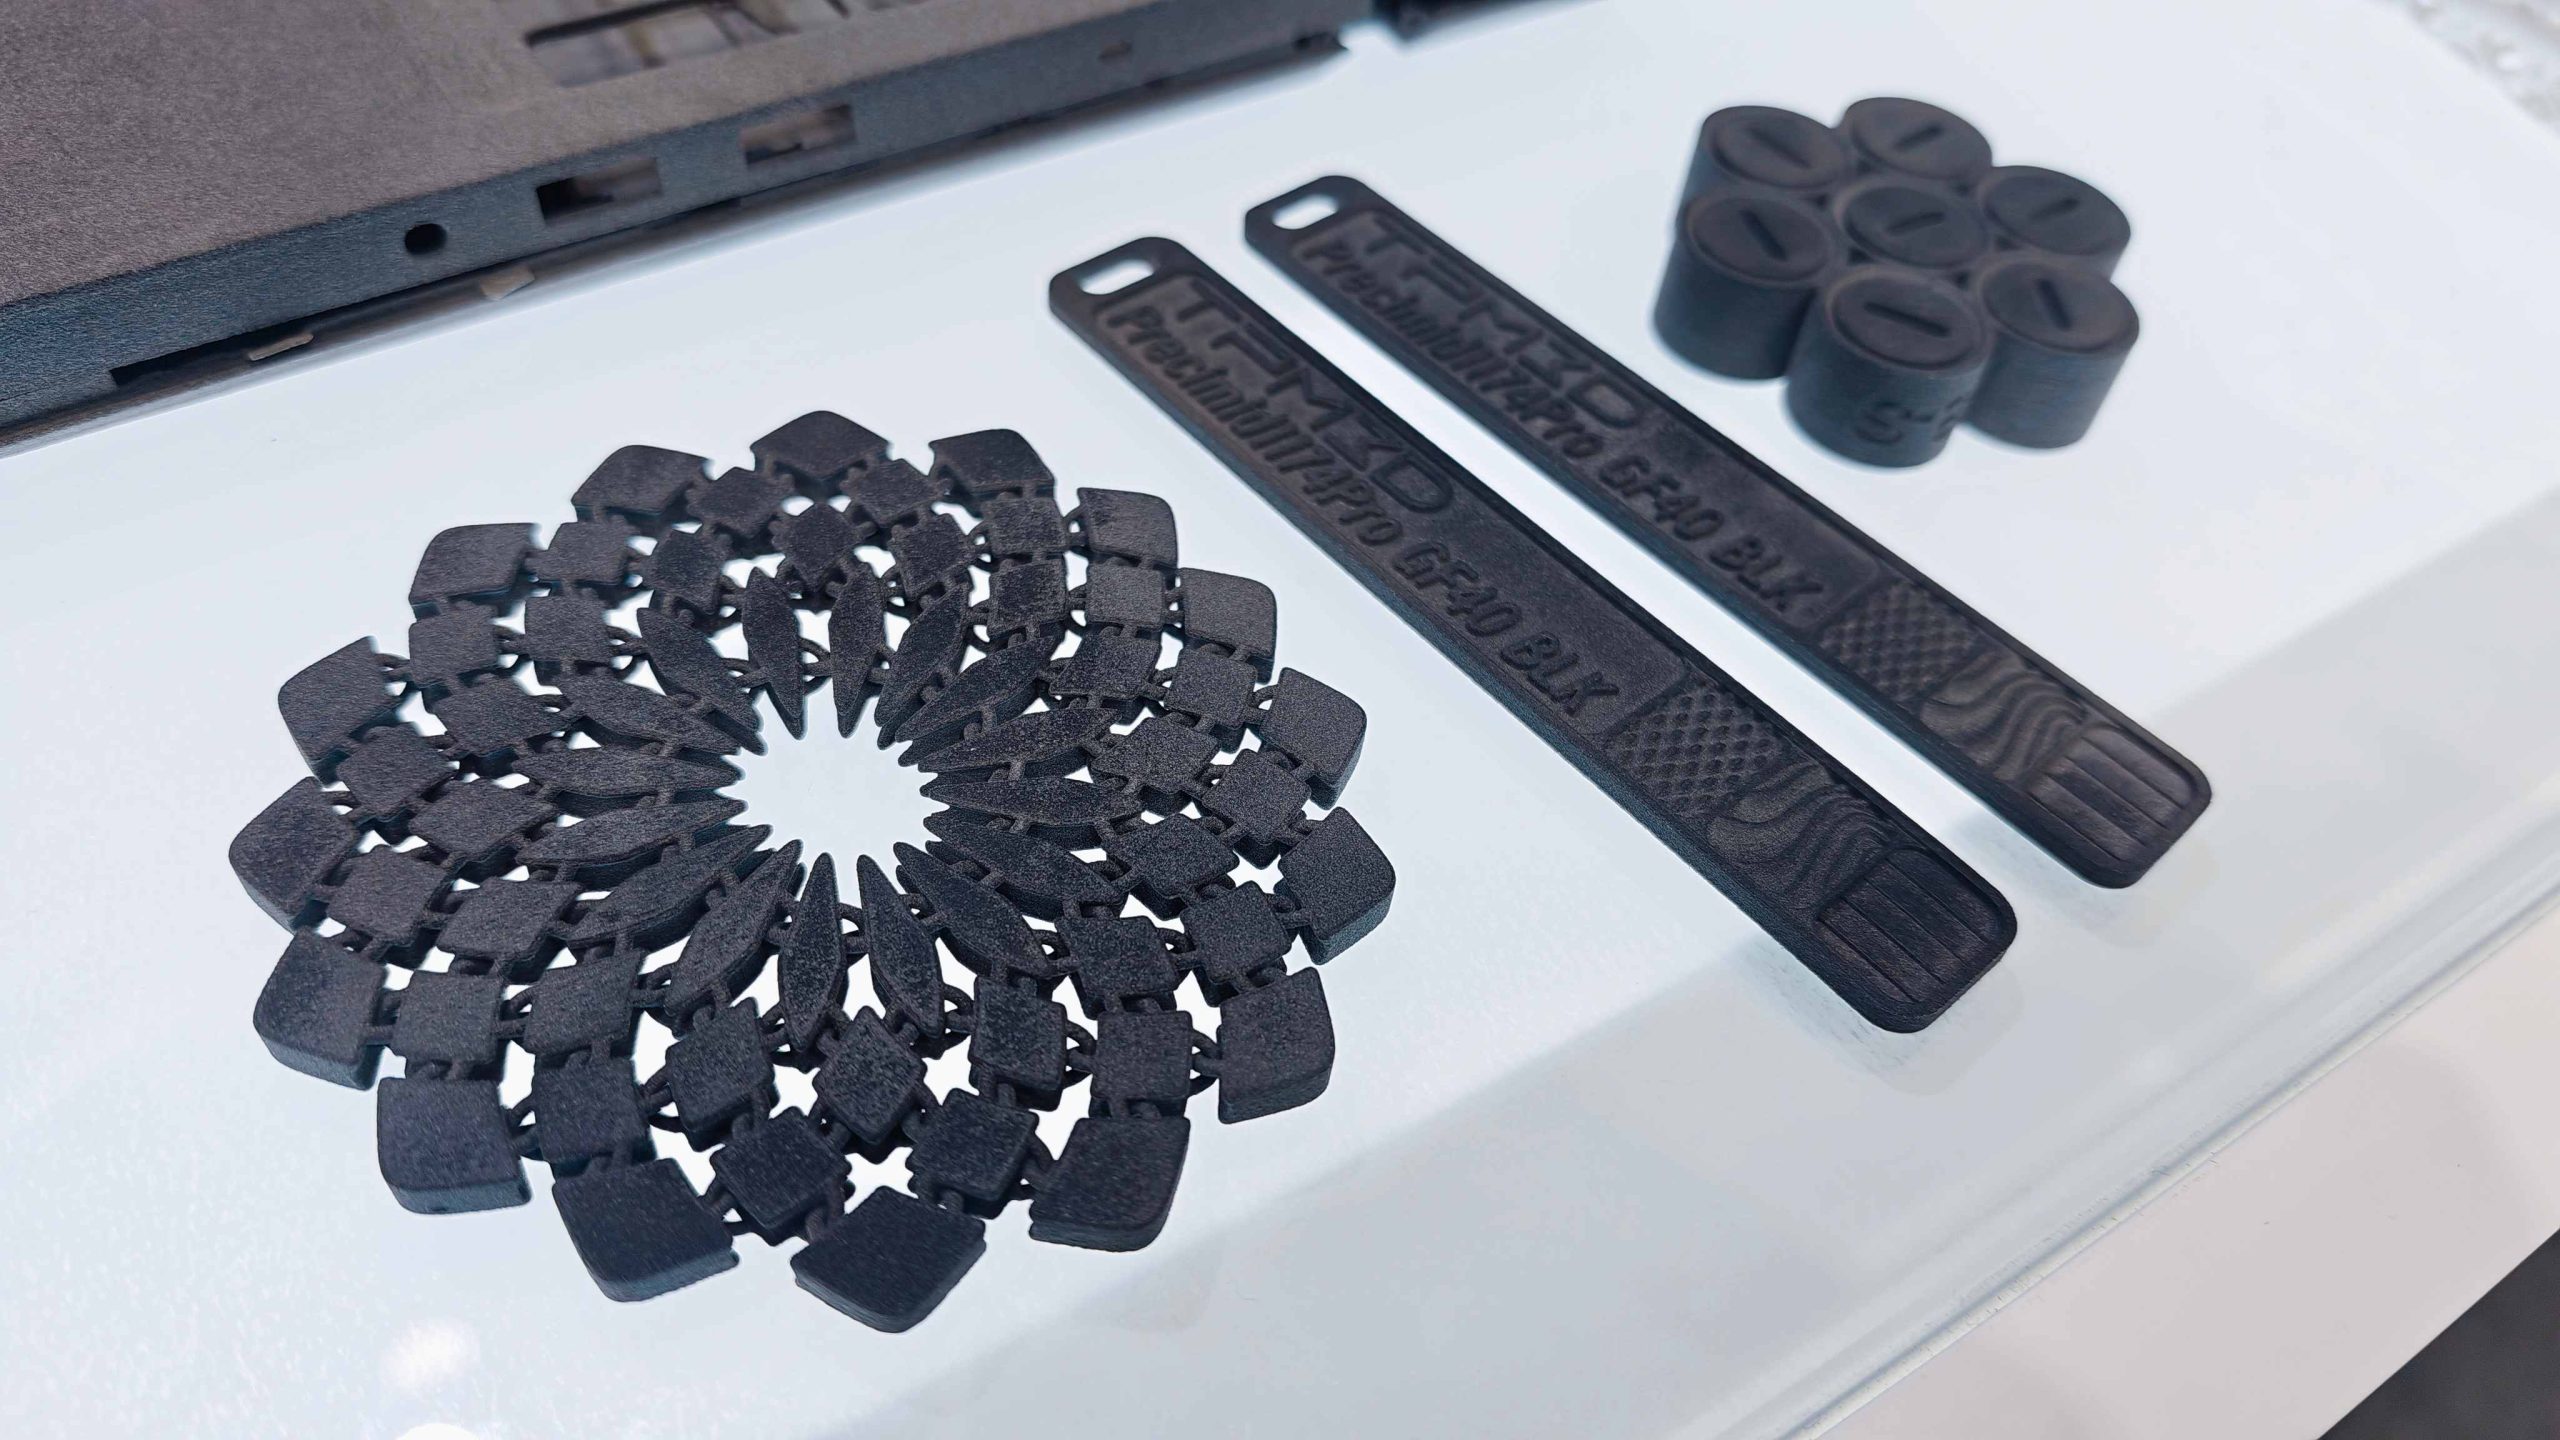
تتميز قطع SLS بخصائص ميكانيكية قريبة من مكونات القولبة بالحقن - فهي كثيفة وقوية ومتينة. لا حاجة لأدوات خاصة. لا يوجد حد أدنى لكمية الطلب. سواءً قطعة واحدة أو خمسمائة قطعة، فإن عملية تصنيع كل قطعة هي نفسها.
خير مثال على ذلك : شركة YAPP لأنظمة السيارات التي انتقلت من استخدام أدوات خارجية إلى تقنية الطباعة الانتقائية بالليزر (SLS) الداخلية لإنتاج نماذج أولية لخزانات الوقود. وقد نجحت في خفض التكاليف بأكثر من 80% وتقليل وقت التسليم بأكثر من 80%، مع اجتياز الأجزاء لجميع اختبارات التحقق الوظيفي.
2. حرية التصميم دون تنازلات
غياب هياكل الدعم يعني وجود قنوات داخلية، وتجاويف معقدة، وتجميعات متشابكة، وميزات لا يمكن تشكيلها أو صبها - وكلها قابلة للطباعة في عملية بناء واحدة. يركز المصممون على تحسين الوظيفة بدلاً من سهولة التصنيع.
3. التداخل = مُضاعِف الإنتاجية
بما أن حجم الطباعة بالكامل قابل للاستخدام، يمكنك تجميع الأجزاء ثلاثية الأبعاد - ليس فقط عبر المنصة، بل أيضًا بشكل عمودي. بعد الطباعة، يمكنك استخراج الأجزاء من كومة المسحوق.
خير مثال على ذلك : قامت شركة DTM Racing Sport بطباعة مشعب سحب هواء لمحرك V8 بوزن 1.9 كجم كوحدة واحدة باستخدام تقنية SLS، حيث جمعت عدة مكونات فرعية كانت تتطلب سابقًا التجميع. ثم خضعت القطعة لاختبارات الدينامومتر مباشرةً.
النماذج الأولية السريعة باستخدام الطباعة ثلاثية الأبعاد بتقنية SLS - الدليل الكامل
مواد SLS: مرجع سريع
يُحدد اختيار المادة وظائف الأجزاء التي يمكنك تصنيعها. إليك الفئات الرئيسية، وأجهزة الطباعة ثلاثية الأبعاد التي تدعمها.
| الخامة | عقارات | استخدام نموذجي | متطلبات الآلة |
|---|---|---|---|
| PA12 | قوي، صلب، متين؛ مقاوم للمواد الكيميائية | النماذج الأولية الوظيفية وأجزاء الاستخدام النهائي | جميع الموديلات |
| PA11 | استطالة أعلى من PA12؛ مقاومة للصدمات | مفصلات مرنة قابلة للتركيب بالضغط | جميع الموديلات |
| تي بي يو-88A | مرن، يشبه المطاط؛ مقاوم للتمزق | الأختام، والحشيات، والملابس | جميع الموديلات |
| السلطة الفلسطينية- GF | مُدعّم بالألياف الزجاجية؛ أكثر صلابة، ومقاوم للحرارة | أدوات التثبيت، والتركيبات، أسفل غطاء المحرك | جميع الموديلات |
| السلطة الفلسطينية- CF | مصنوع من ألياف الكربون؛ شديد الصلابة وخفيف الوزن | الفضاء والطيران ورياضة السيارات | جميع الموديلات |
| نظرة خاطفة | يتحمل درجات حرارة تزيد عن 350 درجة مئوية، ومقاوم للمواد الكيميائية | الفضاء الجوي، الغرسات الطبية | مطلوب S320HT |
| PEKK | على غرار مادة PEEK، يتميز بثبات حراري أعلى | النفط والغاز والمعالجة الكيميائية | مطلوب S320HT |
| ذكر المكتب الصحفى | مقاومة كيميائية عالية، مثبط للهب | الإلكترونيات الموجودة تحت غطاء المحرك | سلسلة S، سلسلة P |
| PP | خفيف الوزن، ومقاوم للمواد الكيميائية بشكل ممتاز | مناولة السوائل، الحاويات | سلسلة S، سلسلة P |
| PA6X | قوة عالية، ثبات حراري جيد | مركبات اساسيه | سلسلة S، سلسلة P |
| مادة PA12 المتوافقة حيوياً | الفئة السادسة من دستور الأدوية الأمريكي / مواد ملامسة للأغذية | الأجهزة الطبية، أدوات التوجيه الجراحية | سلسلة S/P (ليست CF250) |
ملاحظة حول PEEK وP360 : تُدرج صفحة منتج P360 مادة PEEK كبوليمر قابل للمعالجة. مع ذلك، فإن الحد الأقصى لدرجة حرارة حجرة P360 هو 230 درجة مئوية، بينما صُممت حجرة S320HT التي تصل درجة حرارتها إلى 350 درجة مئوية خصيصًا لإنتاج أجزاء PEEK بكميات تجارية. قد تكون إمكانيات P360 محدودة في أعمال النماذج الأولية أو التجارب على PEEK؛ أما للإنتاج، فيُفضل استخدام S320HT.
اقرأ المزيد: الدليل الكامل لمواد الطباعة ثلاثية الأبعاد بتقنية SLS (PA12، PA11، CF، GF، PEEK والمزيد)
تقدم TPM3D أنواعًا مختلفة من PA12 بما في ذلك Precimid 1171Pro (أبيض متوافق حيويًا، USP Class VI) والنايلون المقاوم للهب للسيارات والإلكترونيات.
توصية بشأن المواد : إذا كنت تشتري أول جهاز طباعة ضوئية انسيابية (SLS)، فابدأ بمادة PA12 ومادة TPU. تغطي هاتان المادتان معظم احتياجات النماذج الأولية والإنتاج بكميات صغيرة. أضف مواد معززة بالألياف الزجاجية أو الكربونية عند الحاجة إلى مزيد من الصلابة. أما مادتا PEEK وPEKK فهما متخصصتان، وستعرف ما إذا كنت بحاجة إليهما، وفي هذه الحالة، يُعد جهاز S320HT نقطة انطلاقك.
الطباعة ثلاثية الأبعاد باستخدام مادة PEEK: دليل شامل للتصنيع الإضافي في درجات الحرارة العالية
تكاليف نظام الإطلاق الفضائي: ما يجب تخصيصه في الميزانية
تعتمد أسعار طابعات SLS الصناعية على حجم الطباعة، وتكوين الليزر، وأقصى درجة حرارة للمعالجة، ومعدات معالجة المساحيق، والبرمجيات، والتركيب، والتدريب، ومتطلبات الصيانة. تقدم TPM3D عروض أسعار خاصة بكل تكوين، لأن هذه المتطلبات تختلف اختلافًا كبيرًا بين أنظمة النماذج الأولية المدمجة ومنصات الإنتاج ذات التنسيق الكبير.
الطابعة : تتزايد التكاليف تبعاً لحجم الطباعة، وتكوين الليزر، وقدرة درجة حرارة حجرة الطباعة. نظام ليزر الألياف المكتبي يكلف جزءاً بسيطاً من تكلفة آلة ليزر مزدوجة صناعية ذات قدرة على تحمل درجات حرارة عالية.
المواد : يُعدّ المسحوق المادة الاستهلاكية الرئيسية. وتؤثر "نسبة التجديد" - أي كمية المسحوق الجديد التي تحتاج إلى خلطها مع المسحوق المُستخدَم في كل عملية بناء - على تكلفة المواد المستمرة. انخفاض نسبة التجديد يعني انخفاض تكلفة التشغيل. تشير ورقة مواصفات CF250 إلى نسبة 20-40% من المسحوق الجديد كنقطة مرجعية.
المعالجة اللاحقة : محطة لمعالجة المساحيق لتفكيك الأجزاء، وإزالة المسحوق، والغربلة، بالإضافة إلى خزانة للتنظيف بالخرز لتشطيب الأسطح. تجمع محطة معالجة المساحيق (PPS) من TPM3D - المتوفرة بنموذج PPS250 (لـ CF250) وتكوينات كاملة الحجم - بين إزالة المسحوق والغربلة في وحدة واحدة.
تكاليف التشغيل : الكهرباء (انظر متوسط الاستهلاك في الجدول 2)، والصيانة الروتينية، وعقود الخدمة للآلات الصناعية، وقطع الغيار (شفرات إعادة الطلاء، والمرشحات)، وتدريب المشغلين.
التكلفة الإجمالية للملكية (TCO) : تُحسب التكلفة الإجمالية للملكية بقسمة تكلفة الطابعة + المواد + المعالجة اللاحقة + تكاليف التشغيل على عدد الأجزاء المنتجة طوال عمر الجهاز. تتغير هذه الحسابات بسرعة مع زيادة الإنتاجية، إذ تختلف تكلفة الجزء الواحد اختلافًا كبيرًا بين الجهاز الذي يعمل بكامل طاقته والجهاز الذي يعمل بشكل متقطع. لذا، يُنصح بإجراء حساباتك بناءً على أحجام إنتاج فعلية قبل اتخاذ القرار النهائي.
النماذج الأولية السريعة باستخدام الطباعة ثلاثية الأبعاد بتقنية SLS - الدليل الكامل
الحد الأدنى
تكتسب تقنية SLS مكانتها في عمليات الإنتاج من خلال حل مشكلة واضحة: أجزاء نايلون قوية ومعقدة بدون أدوات، وبدون دعامات، وبدون تجميع.
يعتمد اختيارك للجهاز على حجم الإنتاج، ومتطلبات المواد، ومعدل الإنتاجية. إذا كنت بحاجة إلى جهاز صغير الحجم يعمل على سطح طاولة مع طاقة أحادية الطور، فابدأ بجهاز CF250. أما للإنتاج الصناعي، فتتوفر سلسلة S بخمسة تكوينات، بدءًا من S260 وصولًا إلى S600DL ثنائي الليزر. إذا كنت تخطط لاستخدام مواد عالية الحرارة مثل PEEK، فإن S320HT هو الجهاز الوحيد في هذه السلسلة المصمم خصيصًا لها. ومن بين خياري الليزر المزدوج: P550DL للأجزاء الطويلة مع نظام N₂ مدمج، وS600DL للأجزاء العريضة الحاصلة على شهادة TÜV CE.
قارن بين جميع طرازات سلسلة S - أحجام الطباعة، وتكوينات الليزر، وإمكانيات المواد المتاحة في جميع الطرازات الخمسة. للحصول على نصائح خاصة بتطبيقك، تواصل معنا للحصول على عرض سعر.
اقرأ أكثر:
الأسئلة الشائعة
كم تبلغ تكلفة طابعة SLS الصناعية؟
تعتمد أسعار طابعات SLS الصناعية على حجم الطباعة، وتكوين الليزر، وأقصى درجة حرارة للمعالجة، وتوافق المواد، والبرمجيات، ومعدات معالجة المساحيق، والتركيب، والتدريب، ومتطلبات الصيانة. يُعد النظام الصغير الحجم المُستخدم في المختبرات والنماذج الأولية أقل تكلفة بكثير من منصة إنتاج كبيرة الحجم مزودة بليزر مزدوج. ينبغي على المشترين أيضًا مراعاة تكاليف المواد، واستعادة المساحيق، والمعالجة اللاحقة، والصيانة، والطاقة، ووقت المشغل. تقدم TPM3D عروض أسعار خاصة بكل تكوين، لأن التكلفة النهائية تعتمد على الطابعة المطلوبة، ومعدات سير العمل، والمواد، وحزمة الدعم.
ما هو حجم طابعة SLS الذي أحتاجه؟
اختر طابعة SLS بناءً على أكبر قطعة لديك وحجم الدفعة المتوقع. يجب أن تتسع حجرة الطباعة للقطعة مع توفير مساحة كافية، بينما تسمح الحجرة الأكبر بتضمين المزيد من المكونات في كل عملية طباعة. تتراوح خيارات TPM3D من CF250 المدمجة بأبعاد 250 × 250 × 320 مم إلى S600DL بأبعاد 600 × 600 × 800 مم. بالنسبة لمعظم المشترين، تُناسب CF250 أو S260 القطع الصغيرة، بينما توفر S360 أو P360 قدرة إنتاجية متوازنة، وتدعم S480 القطع والدفعات الأكبر حجمًا، أما P550DL أو S600DL فهي مُخصصة للإنتاج واسع النطاق.
هل أحتاج إلى محطة لمعالجة المساحيق؟
تتطلب كل عملية طباعة ثلاثية الأبعاد بتقنية التلبيد الانتقائي بالليزر (SLS) طريقةً لفك تغليف الأجزاء، واستعادة المسحوق غير المستخدم، وغربلته، ومزجه مع مواد جديدة، وتجهيزه للطباعة التالية. لا تُعدّ محطة معالجة المسحوق ضروريةً دائمًا للعمليات العرضية ذات الكميات المنخفضة، ولكنها مُوصى بها بشدة للإنتاج المنتظم. فهي تُقلل من التعامل اليدوي مع المسحوق، وتُحسّن من اتساق سير العمل، وتُساعد في الحد من الغبار، وتجعل استعادة المواد أكثر كفاءة. يمكن إقران طابعة CF250 المدمجة مع محطة معالجة المسحوق PPS250، بينما يمكن دمج طابعات TPM3D الصناعية الأكبر حجمًا مع محطة معالجة المسحوق كاملة الحجم.
أي طابعة TPM3D تدعم PEEK و PEKK؟
صُممت طابعة TPM3D S320HT خصيصًا لمعالجة البوليمرات عالية الحرارة مثل PEEK وPEKK. توفر الطابعة درجة حرارة تشغيل قصوى للمسحوق تصل إلى 350 درجة مئوية، وحجم بناء يبلغ 320 × 320 × 380 مم. تتطلب هذه المواد تحكمًا دقيقًا في درجات الحرارة، ومعايير معالجة مُعتمدة، وإجراءات مُتوافقة للتعامل مع المسحوق. قد يختلف توافق المواد باختلاف النوع والتطبيق، لذا يُنصح المشترون بالتأكد من نوع مادة PEEK أو PEKK المطلوبة، وخصائصها الميكانيكية، وحزمة المعالجة مع قسم الهندسة في TPM3D قبل اختيار النظام.
كيف يؤثر معدل تجديد المسحوق على التكلفة؟
معدل تجديد المسحوق هو النسبة المئوية للمسحوق الجديد الممزوج بالمسحوق المُستعاد قبل عملية الطباعة التالية. يؤدي انخفاض معدل التجديد المُعتمد إلى تقليل كمية المواد الجديدة المطلوبة، وبالتالي خفض تكلفة المواد لكل قطعة. على سبيل المثال، يعني معدل تجديد بنسبة 30% أن 30% من المزيج المُجهز هو مسحوق جديد، و70% مسحوق مُستعاد. مع ذلك، قد يتغير تدفق المسحوق ولونه وأداؤه الميكانيكي عند تسخينه بشكل متكرر. لذا، فإن النسبة الأقل تكلفة ليست دائمًا هي الأفضل؛ ينبغي على المصنّعين استخدام معدل التجديد المُعتمد للمادة والطابعة والتطبيق وجودة القطعة المطلوبة.